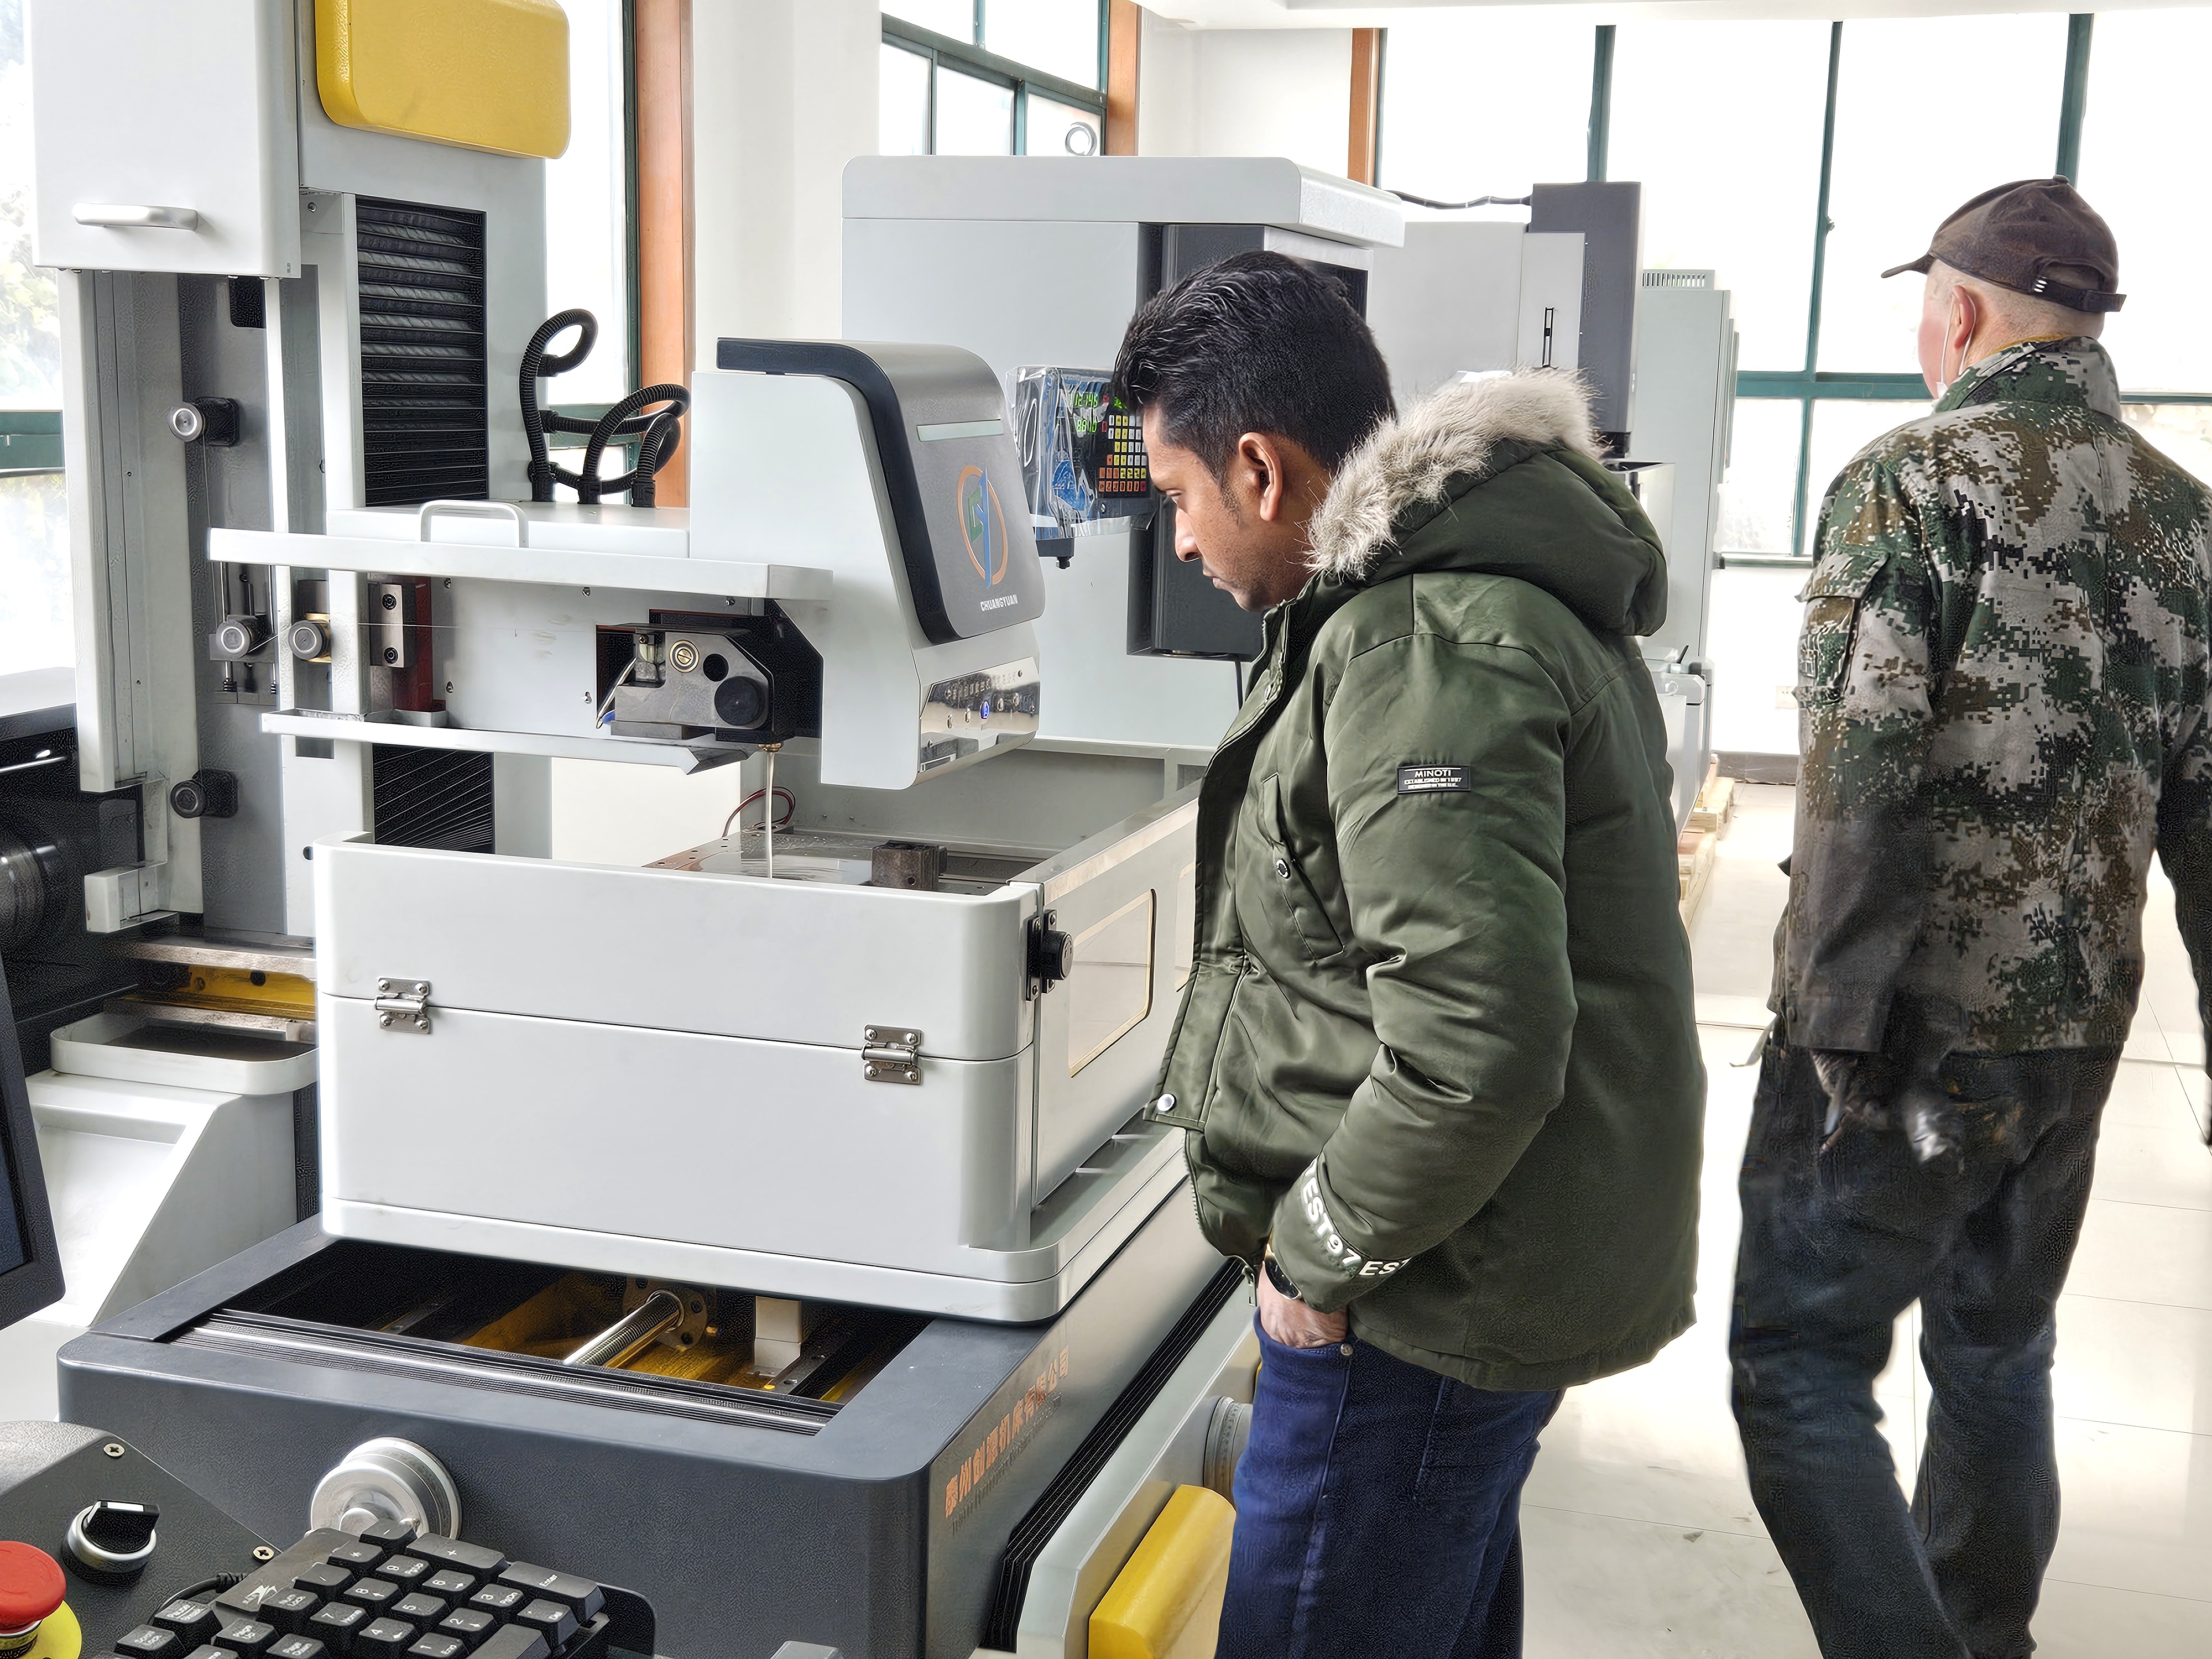
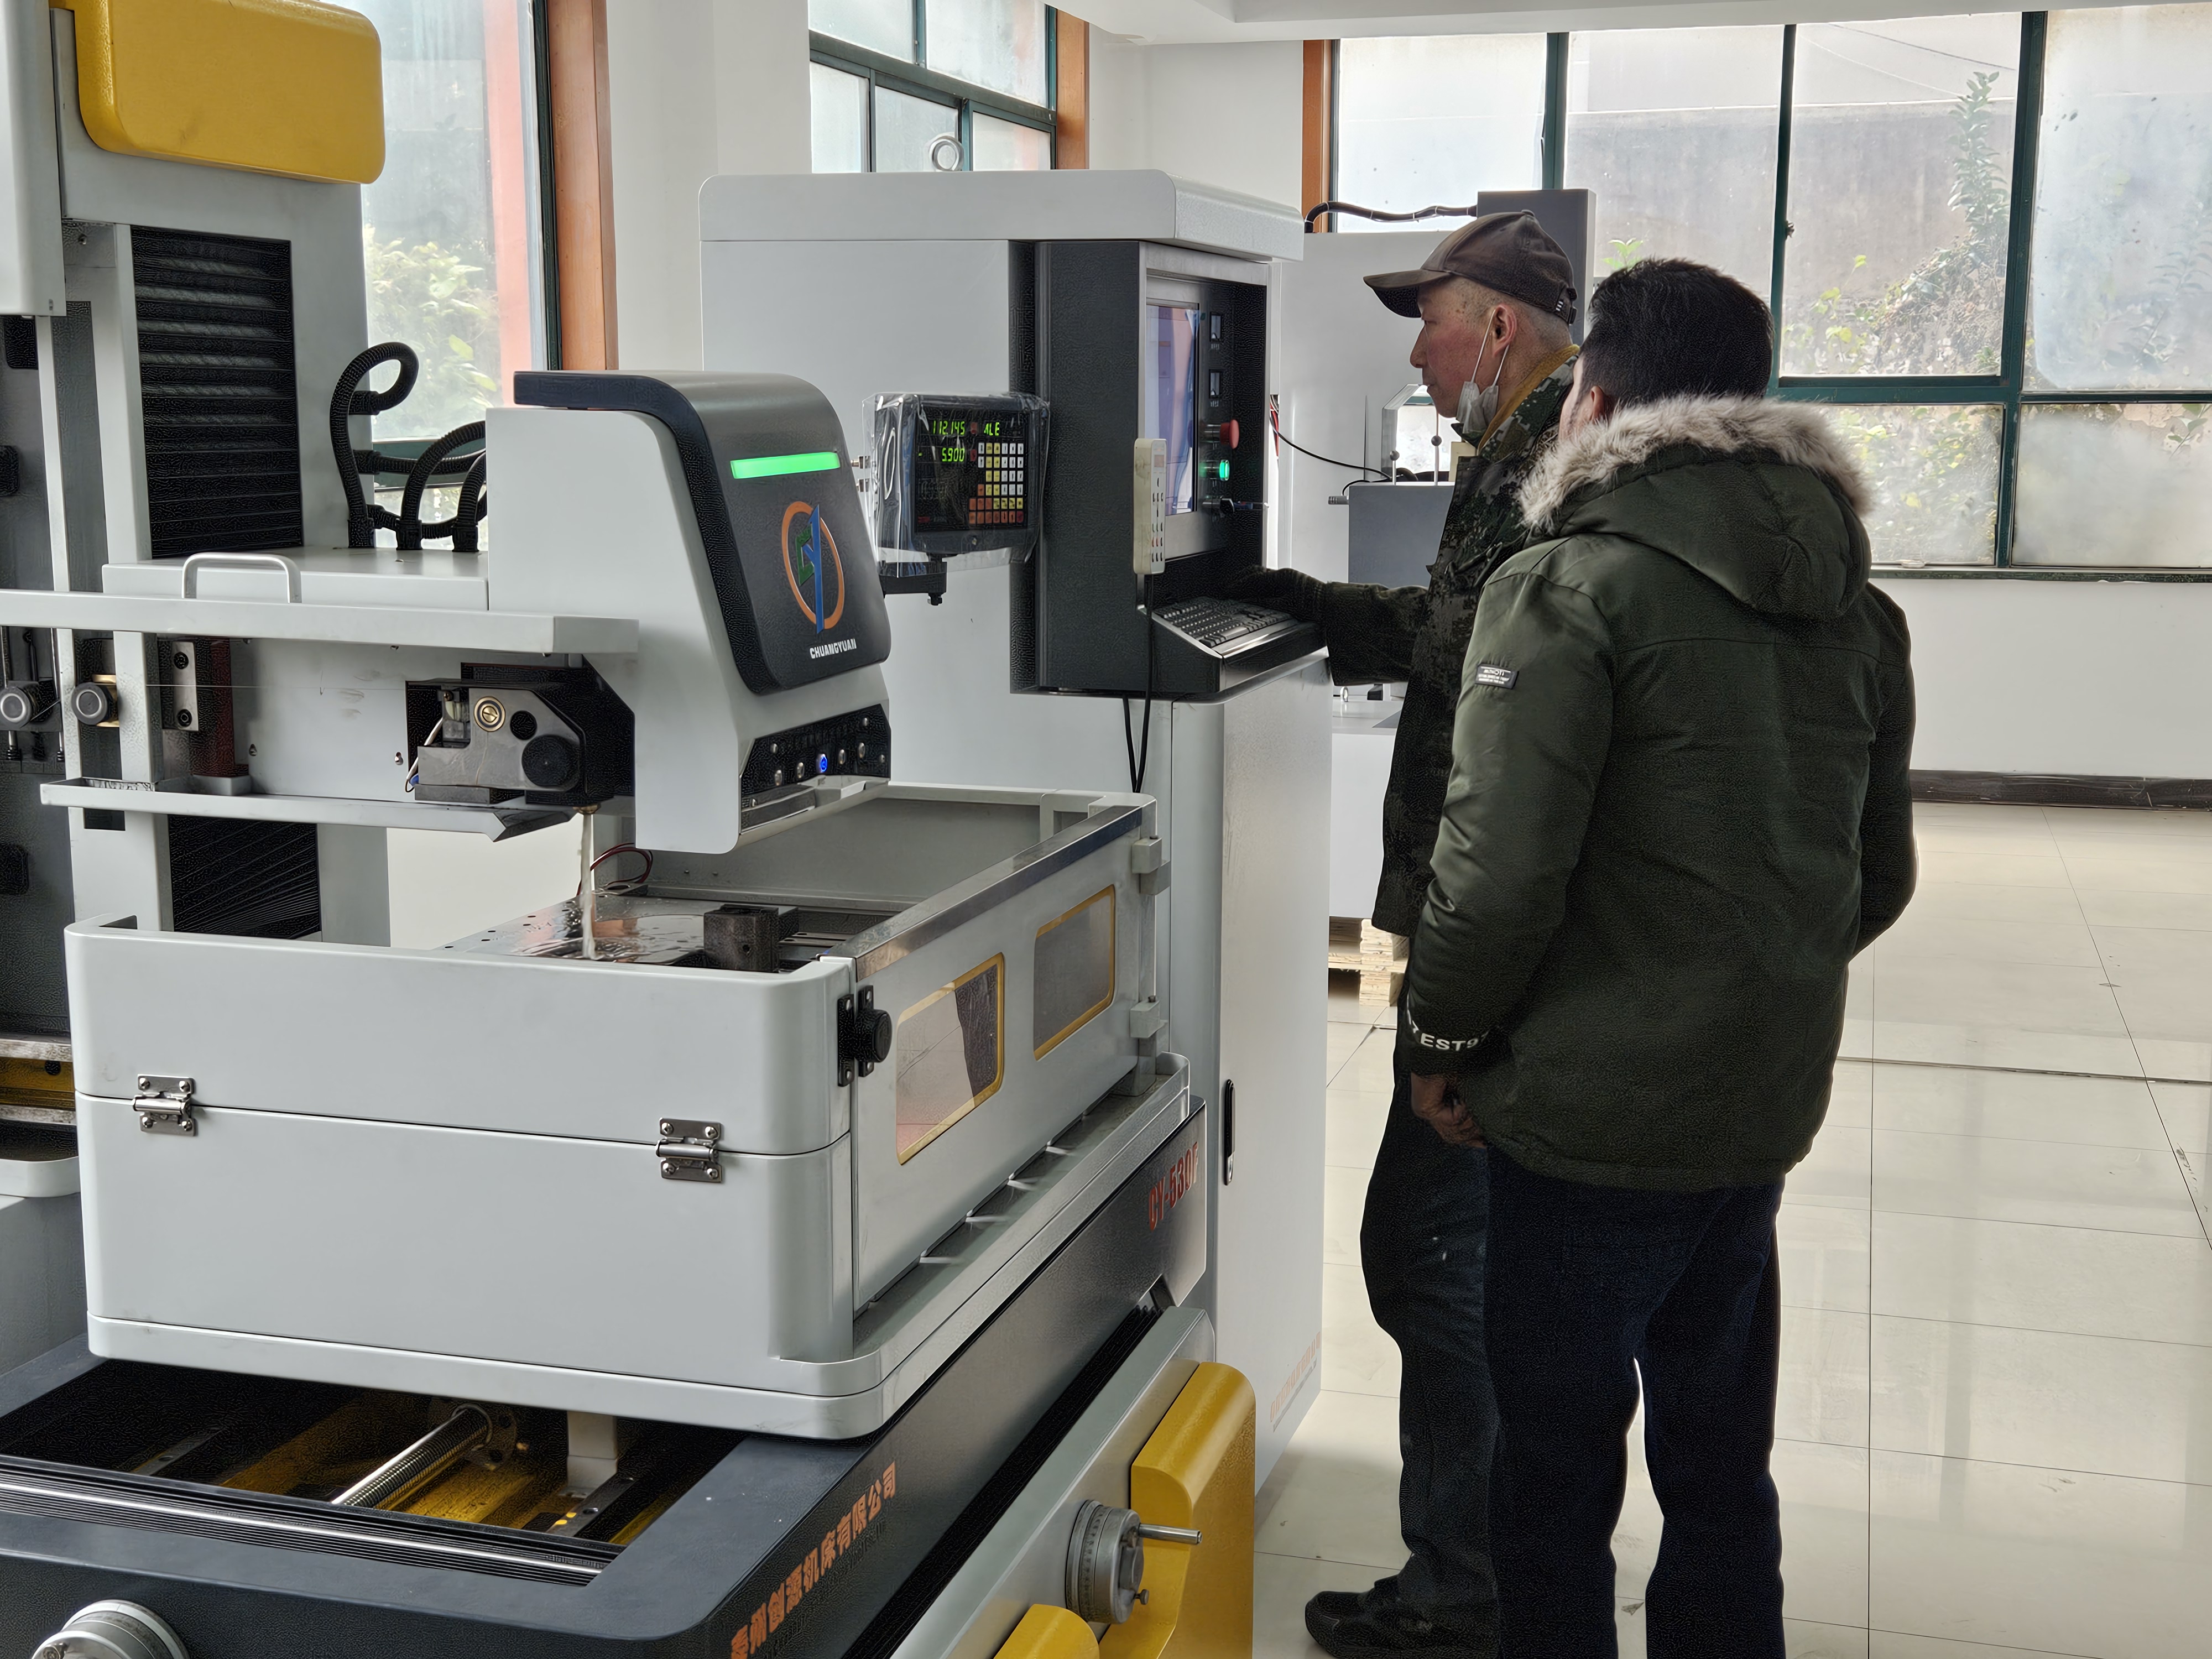
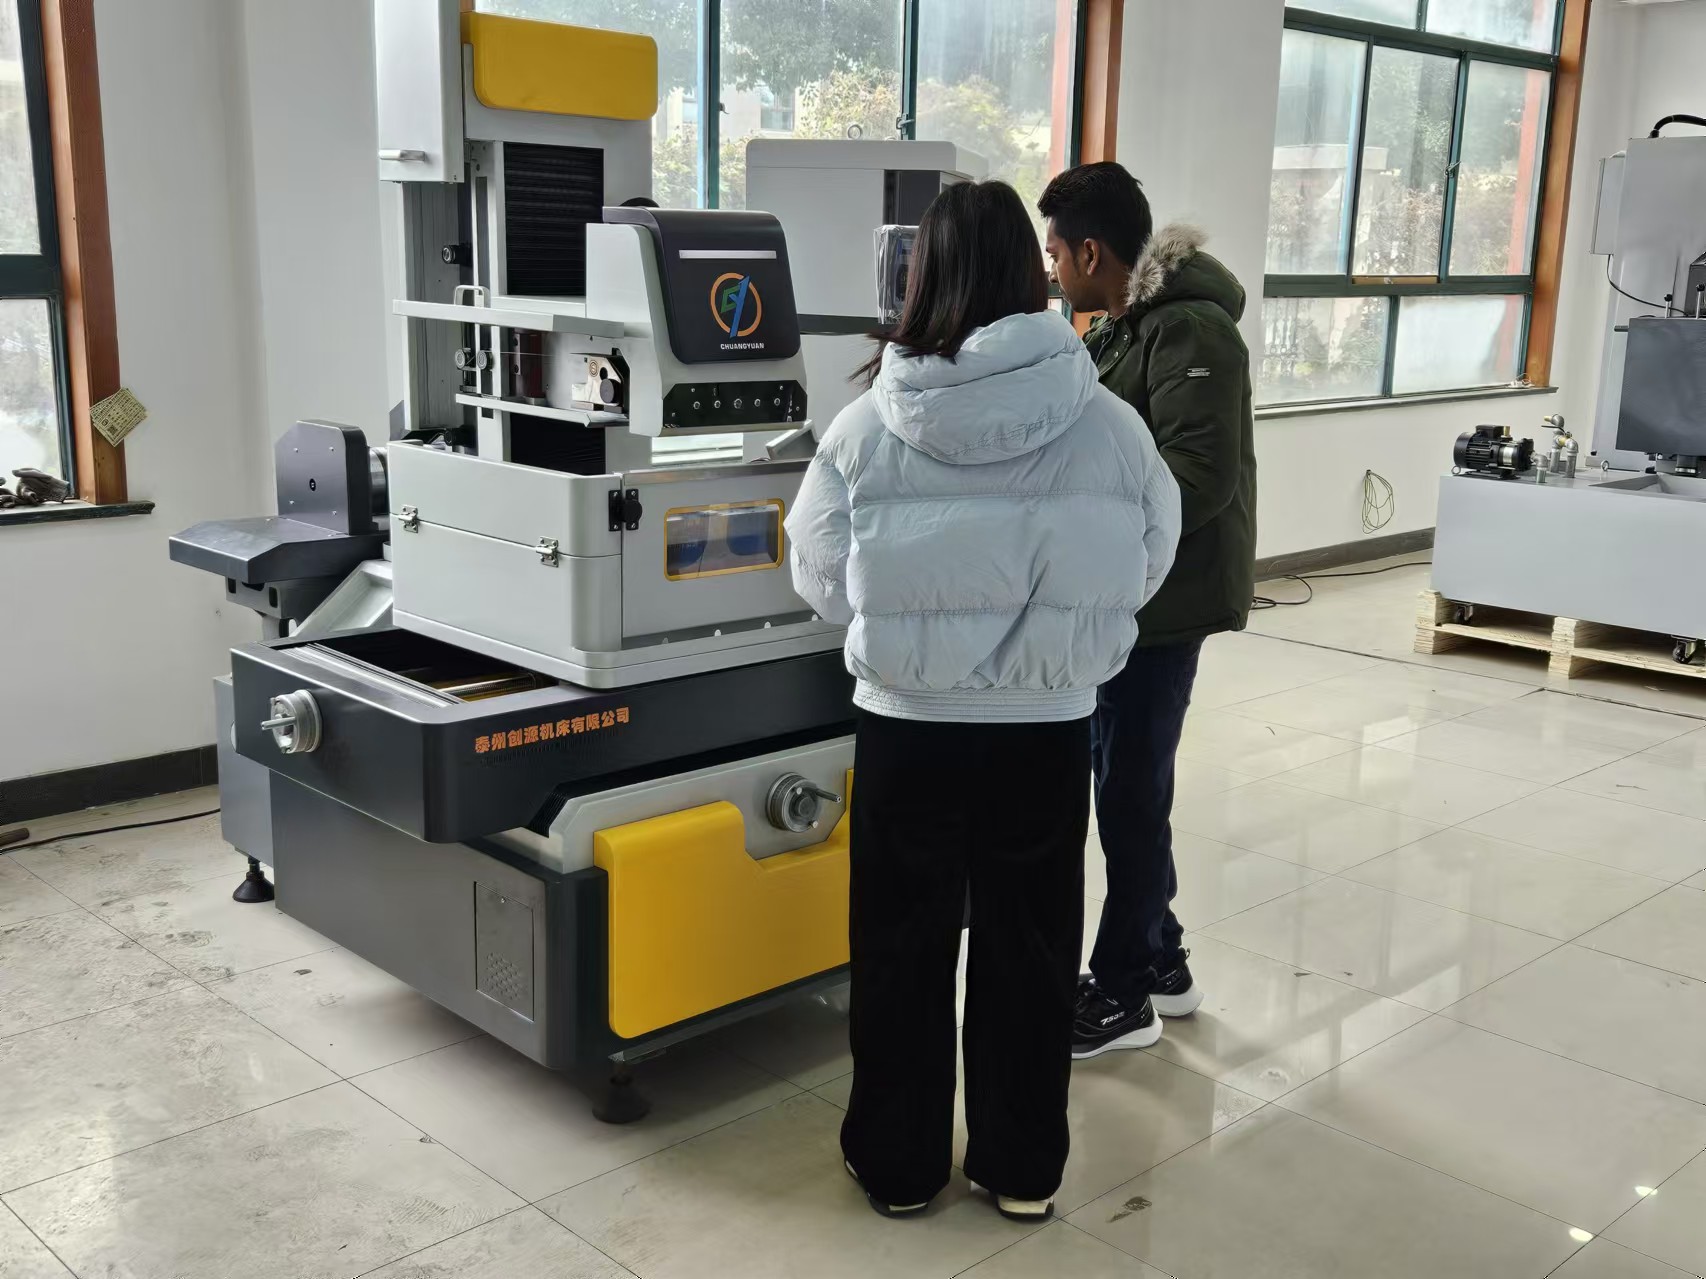
Mga Desktop na Wire EDM Machine | ±0.003 mm na Katiyakan at Ra 0.6 μm na Pino

Lahat ng Kategorya

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Mobile/Whatsapp
Wechat
LinkedIn
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Kasunod na dokumento
Mangyaring i-upload ang kahit isang kasunod na dokumento
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Mga Precision Desktop Wire EDM Machine na Dinisenyo para sa mga Global na Tool Room

Mga Precision Desktop Wire EDM Machine na Dinisenyo para sa mga Global na Tool Room

Ang Taizhou Chuang Yuan Machine Tool Co., Ltd., na itinatag noong 2003, ay gumagawa ng mga Desktop Wire EDM system na nagbibigay ng isang compact, stable, at maaulit na cutting platform para sa mga mold shop, stamping die maker, at mga tagagawa ng precision component. Ang aming mga Desktop Wire EDM unit ay nag-aalok ng positioning accuracy na +/-0.003 mm at surface finish na umaabot sa Ra 0.6 um, na kumakaput sa hardened tool steel mula sa 45 hanggang 62 HRC kasama ang karaniwang material removal rate na 120 hanggang 180 mm2 bawat minuto. Dahil ang generator, dielectric system, at linear guide structure ay dinisenyo bilang iisang integrated package, ang mga operator ay nakakamit ng first-cut accuracy nang walang mahabang trial run. Sa praktikal na paggamit sa shop floor, ang isang die repair team sa Poland ay nabawasan ang electrode dressing time ng 38 porsyento matapos ilipat ang dalawang benchtop unit sa kanilang brass-electrode workflow, samantalang ang isang connector mold maker sa Mexico ay nakapagpanatili ng slot tolerances na +/-0.005 mm sa kabuuan ng 2,400 na magkakasunod na cavities.
Kumuha ng Presyo

Pag-aaral ng Kasong

Mga Pampatong na Bahagi para sa Pagputol at Pagpapadim na May +/-0.004 mm na Pag-uulit sa Alemanya

Isang tagagawa ng mga pampadim na gawa sa Alemanya ang kailangang ibalik ang mga naka-wear na bahaging gawa sa karbida nang hindi nawawala ang puwang sa pagitan ng punch at ng die. Ang kanilang dating pamamaraang manu-manong ginagamit ay nagdudulot ng 0.02 mm na pagkakaiba at madalas na kailangang ulitin ang proseso. Nagsuplay kami ng dalawang Desktop Wire EDM machine na nakakonpigurang may 0.25 mm na tanso na wire at adaptive flushing. Pagkalipas ng 90 araw, inulat ng koponan ang pag-uulit na +/-0.004 mm sa lahat ng 640 na na-repair na bahagi, ang basura ay bumaba mula sa 7 porsyento tungo sa 1.2 porsyento, at ang average na oras ng repair cycle ay bumaba mula sa 5.5 oras patungo sa 3.2 oras. Ang compact na sukat nito ay nagbigay-daan sa pag-install nito sa tabi ng mga umiiral na grinder, na nanatiling maayos ang repair cell.

Produksyon ng Mold para sa High-Volume Connector sa Mehiko

Isang kumpanya sa Mexico na gumagawa ng mga mold para sa electrical connector ay nangangailangan ng malalim na sulok sa loob at mga pader sa gilid na parang salamin. Ang kanilang umiiral na kagamitan ay hindi kayang panatilihin ang Ra 0.8 um sa malalim na mga rib. Ang aming Desktop Wire EDM, na may teknolohiyang multi-pass cutting, ay nakamit ang Ra 0.6 um sa 2,400 na cavities na may toleransya na +/-0.005 mm. Ang produksyon yield ay tumaas sa 98.6 porsyento, at ang customer ay lumawak mula sa isang yunit tungo sa tatlong yunit sa loob ng 14 na buwan, gamit ang mga makina para sa bagong produksyon ng mold at serbisyo sa pagkumpuni matapos ang benta.

Paggawa muli ng Aerospace Fixture Component sa Turkey

Isang tagapag-suplay ng aerospace mula sa Turkey ang kailangang i-rework ang mga plato ng fixture na may matitigas na pagkakabuo at kumplikadong profile habang pinapanatili ang kakayahang subaybayan. Ang manu-manong milling ay nagdulot ng distorsyon at mga napagpabayaang bahagi. Gamit ang aming Desktop Wire EDM na may closed-loop cooling at precision wire tension control, naayos nila ang 310 na fixture plates nang walang anumang distorsyon at nakapagpanatili ng accuracy ng profile sa loob ng +/-0.006 mm. Ang inspection pass rate ay umabot sa 99.4 porsyento, at binawasan ng workshop ang gastos sa outsourced EDM ng 42 porsyento sa unang taon.

Mga kaugnay na produkto

Ang Desktop Wire EDM ay naging estratehikong ari-arian para sa mga workshop na kailangan ng mataas na katiyakan nang hindi kumuha ng malawak na espasyo sa sahig. Sa Taizhou Chuang Yuan Machine Tool Co., Ltd., na itinatag noong 2003 sa Lungsod ng Taizhou, Lalawigan ng Jiangsu, pinagsasama namin ang pananaliksik, pagpapaunlad, produksyon, at benta sa ilalim ng iisang bubong—na nagbibigay-daan sa mahigpit na kontrol sa buong proseso ng paggawa. Ang bawat Desktop Wire EDM ay nagsisimula sa pagsusuri gamit ang finite element analysis sa frame ng makina, kasunod ng stress relief sa mataas na temperatura at precision grinding sa cast structure. Ang mga axis na X, Y, at Z ay gumagamit ng preloaded linear guideways at ball screws na may antas na C3, at sinusubok gamit ang laser interferometer upang mapatunayan ang katiyakan sa posisyon na +/-0.003 mm at repeatability na +/-0.002 mm.

Sa panahon ng pag-aassemble, inaayos ng mga teknisyan ang sistema ng transportasyon ng wire, ang servo ng tension, at ang mga nozzle ng dielectric, pagkatapos ay sinusubukan ang presyon ng flushing sa 0.8 hanggang 1.2 MPa para sa maaasahang pag-alis ng mga debris. Ang pulse generator ay tinutune upang magbigay ng matatag na enerhiya ng discharge, na nagpapahintulot sa pagputol ng hardened steel mula sa 45 hanggang 62 HRC sa bilis na 120 hanggang 180 mm2 bawat minuto habang pinapanatili ang kalidad ng surface mula sa Ra 1.6 um sa roughing hanggang sa Ra 0.6 um sa multi-pass finishing. Bawat yunit ay tumatakbo ng 72-oras na tuloy-tuloy na cutting test sa mga representatibong workpiece bago ipadala, at ang mga record ng inspeksyon ay ina-archive para sa traceability.

Pandaigdigang ginagamit ng aming mga Desktop Wire EDM machine ang mga tagagawa ng mold, mga workshop na nagre-repair ng stamping die, mga tagagawa ng medical instrument, at mga tagagawa ng aerospace fixture. Sa higit sa 20 bansang nangangalakal, ginagamit ng mga customer ang mga ito para sa repair ng insert, produksyon ng punch at die, maliit na batch ng precision components, at pagbuo ng prototype. Isang workshop sa Italy ay gumagamit ng dalawang yunit para sa micro-mold inserts at naiulat na 30 porsyento ang pagkabawas sa delivery time; isang partner sa South Korea ay gumagamit nito sa hardened connector molds at nananatiling 99 porsyento ang first-pass inspection. Ang intuitive na CNC ay sumusuporta sa ISO programming at conversational input, samantalang ang remote diagnostics at multilingual documentation ay binabawasan ang downtime para sa mga international team. Dahil ang mga spare parts ay nakaimbak sa rehiyon at ang mga training materials ay istrukturado para sa iba’t ibang antas ng kasanayan, agad na nakakamit ng mga customer ang stable na produksyon at nadadagdagan ang capacity habang lumalawak ang kanilang merkado.

Mga Madalas Itanong

Ano-anong mga materyales ang maaaring putulin nang epektibo ng isang Desktop Wire EDM?

Ang aming mga Desktop Wire EDM machine ay nakakaputol ng hardened tool steel, carbide, tanso, brass, aluminum, at mga espesyal na alloy. Nakakagawa sila nang maaasahan sa saklaw na 45 hanggang 62 HRC, kaya sila ay angkop para sa stamping dies, mold inserts, at mga precision fixture. Ang karaniwang removal rate ay umaabot sa 120 hanggang 180 mm2 bawat minuto, at ang multi-pass finishing ay nakakamit ang Ra 0.6 um.
Ang kompakto nitong disenyo ay angkop sa mga workshop na may limitadong espasyo, kadalasang kumuha ng humigit-kumulang 2.2 sa 1.8 metro kasama ang control cabinet at dielectric tank. Dahil dito, maaari mong i-install ang makina sa tabi ng mga grinder o milling center nang hindi kailangang i-reorganize ang buong shop.
Ang katumpakan sa pagpo-position ay +/-0.003 mm na may pag-uulit na +/-0.002 mm. Ang kalidad ng surface finish ay mula sa Ra 1.6 um sa roughing hanggang sa Ra 0.6 um matapos ang multi-pass cutting, depende sa materyales at diameter ng wire.
Oo. Nagbibigay kami ng mga manual sa operasyon sa wikang Ingles, video training, at remote diagnostic support. Karamihan sa mga operator ay nakakamit ang kumpiyansa sa produksyon sa loob lamang ng tatlong araw, at ang mga spare parts ay naka-stock para sa mahigit sa 20 na bansang nangangalakal upang bawasan ang downtime.
Ibahagi ang materyal ng iyong workpiece, maximum na kapal, toleransya, at mga layunin sa surface finish. Ang aming mga inhinyero ay magrerekomenda ng tamang konpigurasyon ng generator, diameter ng wire, at setup ng flushing, pagkatapos ay kumpirmahin ang performance gamit ang isang cutting test bago ipadala.

Mga Kaugnay na Artikulo

Ang tamang paraan ng paghawak para sa hindi sapat na katumpakan ng machining ng mabilis na wire cutting machine

13

Dec

Ang tamang paraan ng paghawak para sa hindi sapat na katumpakan ng machining ng mabilis na wire cutting machine

Tingnan ang higit pa
Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

14

Jul

Anong serbisyo pagkatapos ng benta ang dapat ipagkaloob ng mga mapagkakatiwalaang tagapag-suplay ng EDM drilling machine

Ang Ebolusyon ng Flexible na Pagmamanufaktura sa pamamagitan ng Modular na Arkitektura: Ang mga modernong industriyal na tanawin ay nangangailangan ng mataas na antas ng kakayahang umangkop, kung saan ang kakayahan na mabilis na baguhin ang mga konpigurasyon ng produksyon ang nagtatakda sa ritmo ng operasyon ng isang pasilidad....
Tingnan ang higit pa
Paano i-customize ang mga mold fixture ng spring machine para sa produksyon ng mga espesyal na hugis na spring

03

Aug

Paano i-customize ang mga mold fixture ng spring machine para sa produksyon ng mga espesyal na hugis na spring

Pagpapakatatag sa mga Hamon sa Produksyon ng Komplikadong Spring: Ang pag-navigate sa mga kumplikadong aspeto ng mataas-na-bilis na industriyal na pagmamanupaktura ay nangangailangan ng malalim na pag-unawa sa dynamics ng wire feed, mechanical tolerances, at multi-axis bending mechanics sa loob ng mga modernong awtomatikong...
Tingnan ang higit pa
Paano bawasan ang pagsusuot ng drill bit habang ginagawa ang patuloy na deep hole machine processing tasks

03

Aug

Paano bawasan ang pagsusuot ng drill bit habang ginagawa ang patuloy na deep hole machine processing tasks

Pag-unawa sa Mekanika ng Thermal Stress sa Deep Hole. Ang pagpapatuloy ng boring at mataas na lalim na machining tasks sa mga industrial production lines ay nagdudulot ng matitinding thermal at mechanical challenges na kadalasang sinusubok ang mga limitasyon ng cutting tooling. W...
Tingnan ang higit pa

Mga Testimonial ng Customer

Klaus Berger, Tooling Manager, Germany
Muling Maaulit na Katiyakan Na Binawasan ang Aming Rework sa Kalahati

Kada araw ay nirerepair namin ang mga stamping dies, at ang Desktop Wire EDM mula sa Taizhou Chuang Yuan ay may katiyakan na +/-0.004 mm sa buong mahabang shift. Ang scrap ay bumaba mula 7 porsyento tungo sa 1.2 porsyento, at ang aming repair cycle time ay bumaba ng 40 porsyento. Ang remote support team ay mabilis na sumasagot, na napakahalaga kapag ang produksyon ay tumatakbo nang walang tigil.

Carlos Mendoza, Production Director, Mexico
Compact na Makina, Malaking Pagpapabuti sa Kalidad ng Mold

Nainstala namin ang dalawang Desktop Wire EDM unit para sa mga connector molds at nakamit ang Ra 0.6 um sa malalim na ribs na may +/-0.005 mm na toleransya sa kabuuang 2,400 cavities. Ang yield ay umabot sa 98.6 porsyento. Madaling i-program ang mga makina, at ang aming mga operator ay naging produktibo sa loob lamang ng tatlong araw.

Kumuha ng Libreng Presyo

Makikipag-ugnayan sa iyo ang aming kinatawan sa lalong madaling panahon.
Email
Pangalan
Pangalan ng kumpanya
Mensahe
0/1000
Sistema ng Galaw na May Mataas na Katiyakan na Napatunayan ng Laser Interferometer

Sistema ng Galaw na May Mataas na Katiyakan na Napatunayan ng Laser Interferometer

Ang bawat Desktop Wire EDM ay gumagamit ng mga preloaded linear guideways, ball screws na may antas na C3, at isang cast bed na pinabibilis ang stress upang pigilan ang thermal drift habang nagpapatakbo ng mahabang cutting cycle. Pagkatapos ng pag-aassemble, bawat axis ay kinakalibrado gamit ang laser interferometer upang kumpirmahin ang katiyakan sa pagpo-position sa +/-0.003 mm at ang pag-uulit sa +/-0.002 mm. Para sa mga tagagawa ng mold na nagcu-cut ng malalim na ribs o para sa mga koponan ng stamping die repair na binabalik ang punch-to-die clearance, ibig sabihin nito ay mas kaunti ang trial cuts at ang unang bahagi ay tiyak na tumpak. Isang customer mula sa Germany ay nakamit ang +/-0.004 mm sa 640 na na-repair na inserts, kaya nabawasan ang scrap mula sa 7 porsyento tungo sa 1.2 porsyento. Ang matibay na istruktura ay sumusuporta rin sa pag-cut ng hardened steel na may hardness na 45 hanggang 62 HRC nang walang vibration marks, kaya nananatiling pare-pareho ang kalidad ng surface mula sa unang cut hanggang sa huling bahagi sa loob ng shift. Ang antas na ito ng mechanical stability ang pundasyon ng maaasahang Desktop Wire EDM performance sa mga demanding na tool room.
Intelligent Pulse Generator para sa Mabilis at Pare-parehong Pagputol

Intelligent Pulse Generator para sa Mabilis at Pare-parehong Pagputol

Ang adaptive pulse generator sa aming Desktop Wire EDM ay patuloy na sinusubaybayan ang mga kondisyon ng discharge at binabago ang output ng enerhiya upang mapanatili ang matatag na pagputol. Ang mga rate ng pag-alis ng materyal ay umaabot sa 120 hanggang 180 mm2 kada minuto, samantalang ang multi-pass finishing ay nagbibigay ng surface finish na umaabot sa Ra 0.6 um. Ang balanseng ito ay tumutulong sa mga workshop na dagdagan ang throughput nang hindi kinakailangang isakripisyo ang katiyakan. Isang Turkish aerospace supplier ang gumamit ng teknolohiyang ito upang reparen ang 310 na hardened fixture plates nang walang anumang distortion at may profile accuracy na nasa loob ng +/-0.006 mm, na nakamit ang 99.4 porsyento na inspection pass rate. Ang generator ay sumusuporta rin sa ISO code at conversational programming, na nagpapahintulot sa mga operator na may iba’t ibang antas ng kasanayan na magpatakbo ng produksyon nang may kumpiyansa. Para sa mga job shop na nangangasiwa ng mixed orders, ang kakayahang mabilis na lumipat sa pagitan ng roughing at finishing strategies ay nagpapanatili ng maikli ang lead times at mataas ang machine utilization.
Whatsapp Whatsapp Email Email Mobile Mobile IBABAWIBABAW