Bärbar EDM-borr: 96 % framgångsgrad vid borttagning av brutna gängkärnor

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Fördelar med precisionens portabla EDM-borr för globala dieslager

Fördelar med precisionens portabla EDM-borr för globala dieslager

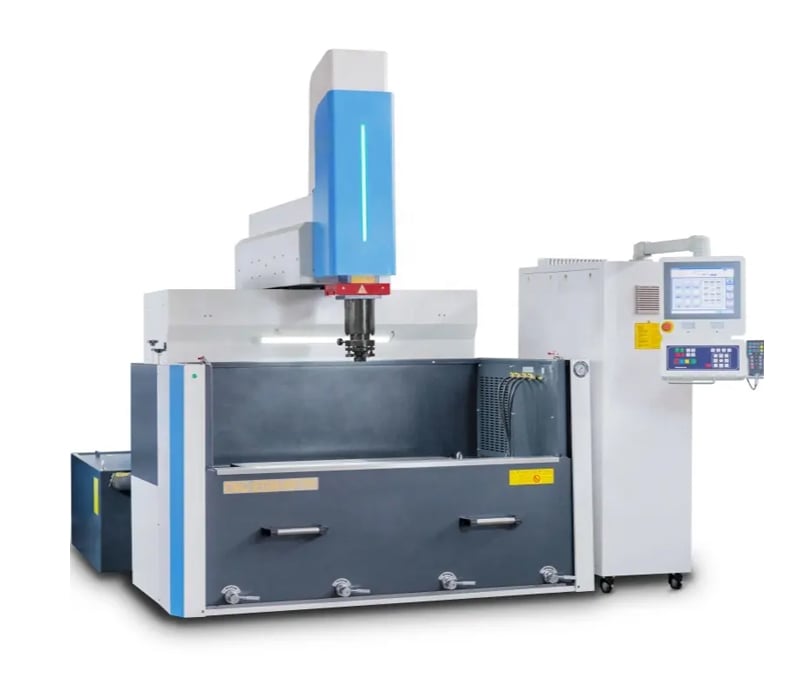
Taizhou Chuang Yuan Machine Tool Co., Ltd., grundat 2003 i staden Taizhou, provinsen Jiangsu, Kina, har under mer än två decennier förfinat en portabel EDM-borrplattform som tar bort brutna gängborr, borr och skruvar utan att skada det ursprungliga arbetsstycket. Vår portabla EDM-borr är konstruerad för verktygslager, formunderhållsverkstäder, luft- och rymdfartsfackverk för fästelement samt bilindustrins stanslinjer, där en bruten M6-gängborr i en hårdad dieblock kan stoppa produktionen under en hel skiftperiod. Maskinen använder en servostyrda elektrodförsättning med slaggenauhet på ±0,01 mm, en justerbar pulsaggregat med strömstyrka mellan 0–300 A samt ett högtrycksavspolningssystem på 5 L/min som rengör avgränsade hål så smala som 1,0 mm. Vid fälttester har vår portabla EDM-borr återställt brutna M4–M16-gängborr ur H13-diestål med hårdhet 58 HRC på genomsnittligt 18 minuter, jämfört med 90–120 minuter för manuell borrning och omgängning.
Få ett citat

Fallstudie

Bärbar EDM-borrning återställer 42 brutna gängborr i tysk bilindustris stansanläggning

En tysk bilindustris stansanläggning upplevde återkommande driftstopp när M10-gängborr brast i ståldieplattor av material 1.2344 med hårdhet 52 HRC. Underhållslaget använde en Chuang Yuan bärbar EDM-borr med en koppar-elektrod på 1,2 mm och en brännperiod på 15 minuter per gängborr. Under sex månader togs 42 brutna gängborr bort med den bärbara EDM-borren utan att skada diehålrummen, vilket minskade genomsnittlig pressnedstopp från 4,5 timmar till 55 minuter per händelse. Anläggningen beställde senare tre ytterligare enheter till sin andra produktionshall och angav en årlig besparing på cirka 46 000 EUR genom undvikna dieutbyten och förlorad produktion.

Bärbar EDM-borrning löser problemet med borttagning av brutna bultar för en amerikansk luft- och rymdfartsföretags skruvförsäljare

En amerikansk leverantör av luft- och rymdfartsfästdon behövde ta bort brutna titanbultar från 6Al-4V-hus utan att ändra hålgeometrin. Genom att använda en Chuang Yuan Portable EDM Drill vid 40 A och en 0,8 mm hålg elektrod klarade operatören varje bult på 12–20 minuter, samtidigt som hålkonsentriciteten bibehölls inom 0,02 mm. Den bärbara EDM-drillen gjorde det möjligt för verkstaden att omforma 130 delar per kvartal som tidigare kasserats, vilket sparade uppskattningsvis 78 000 USD i material- och bearbetningskostnader. Kunden specificerar nu den bärbara EDM-drillen för alla kritiska återhämtningsuppdrag för fästdon.

Bärbar EDM-drill minskar reparationstiden för injektionsformar med 71 procent i Sydostasien

En tjänst för reparation av injekteringsformar i Sydostasien använde handborrning och riskerade att skada polerade formhål när M8-skruvar bröts i hårdade insatsdelar. Efter att ha infört en Chuang Yuan bärbar EDM-borr med en 1,5 mm elektrod och integrerad dielektrisk tank sjönk reparationstiden från 3,2 timmar till 55 minuter per skruv. Den bärbara EDM-borren uppnådde en minskning av reparationstiden med 71 procent och en framgångsgrad på 96 procent vid första försöket. Företaget återfick sin investering i utrustningen på mindre än fyra månader och utvidgade sin serviceomfattning till tre grannstäder.

Relaterade produkter

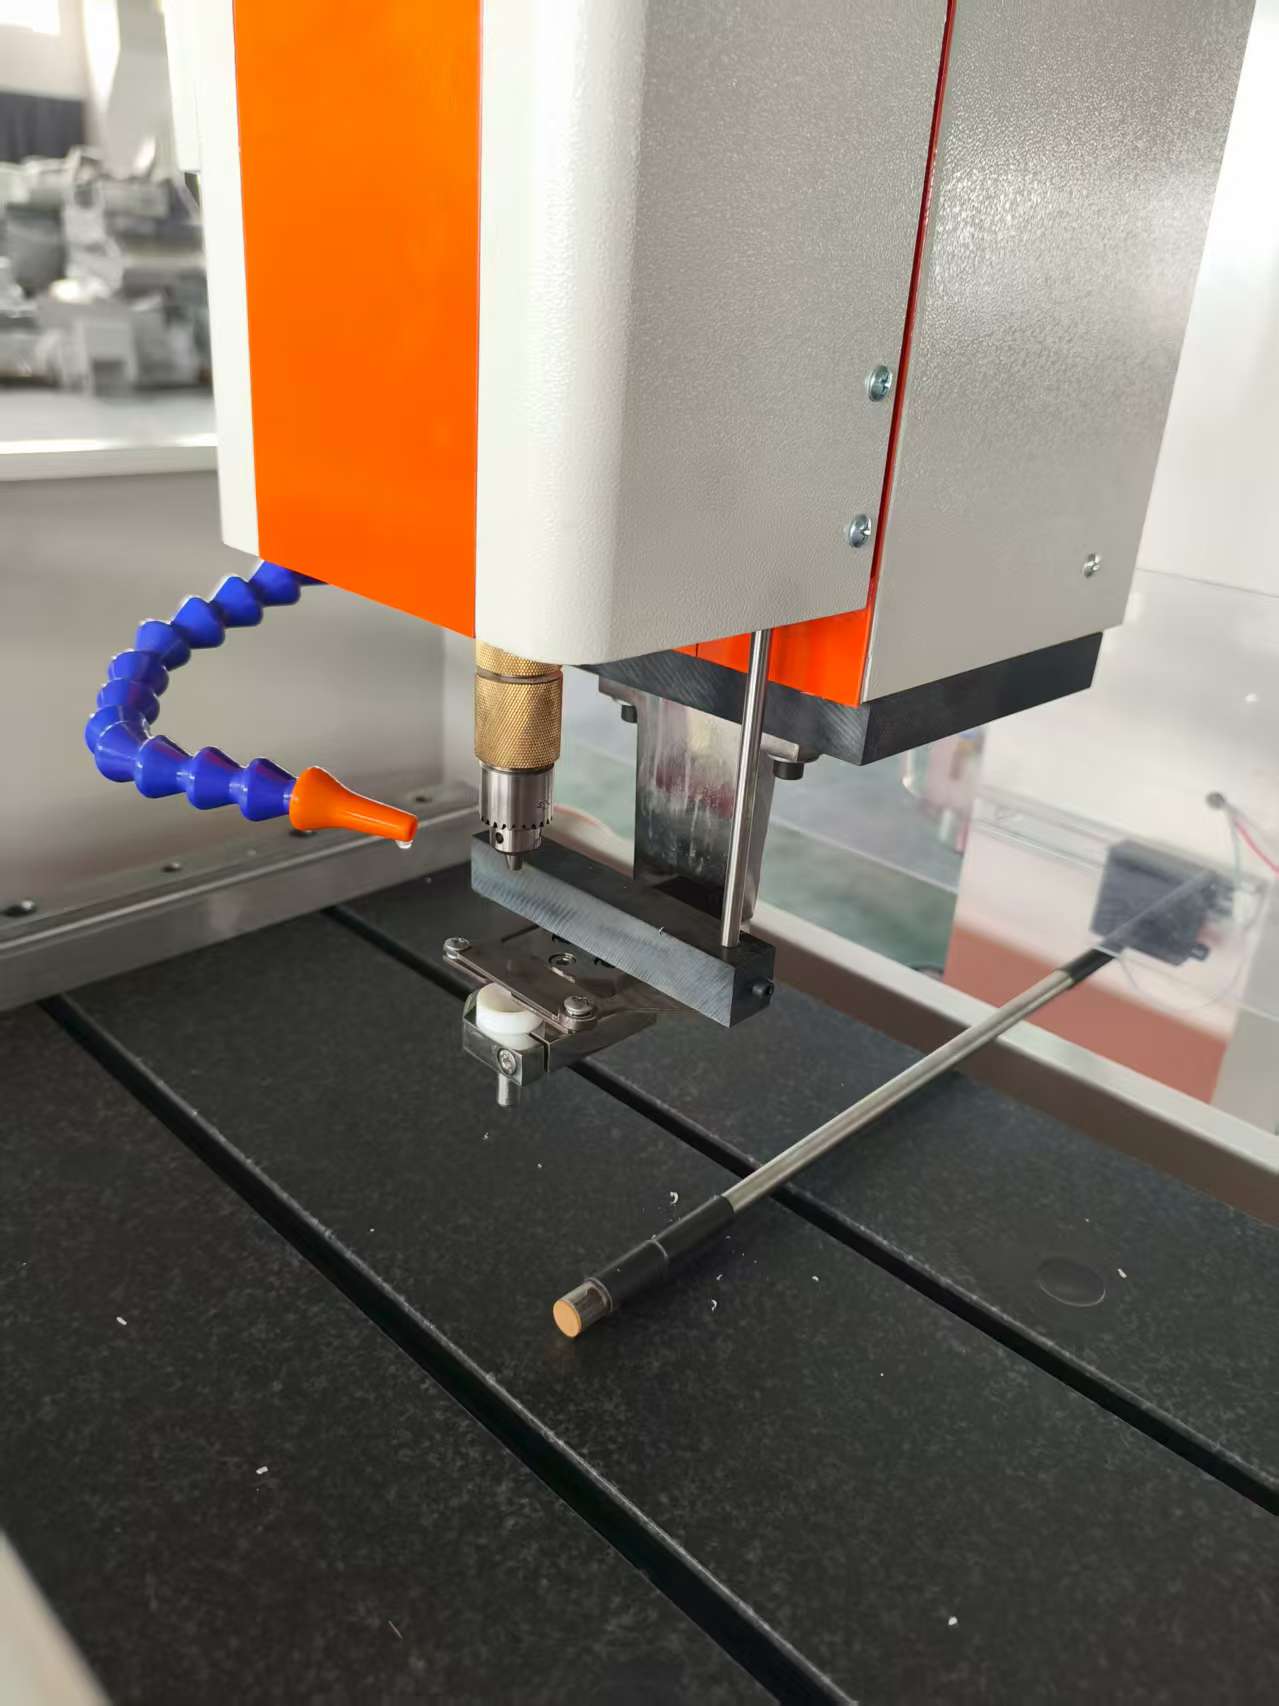
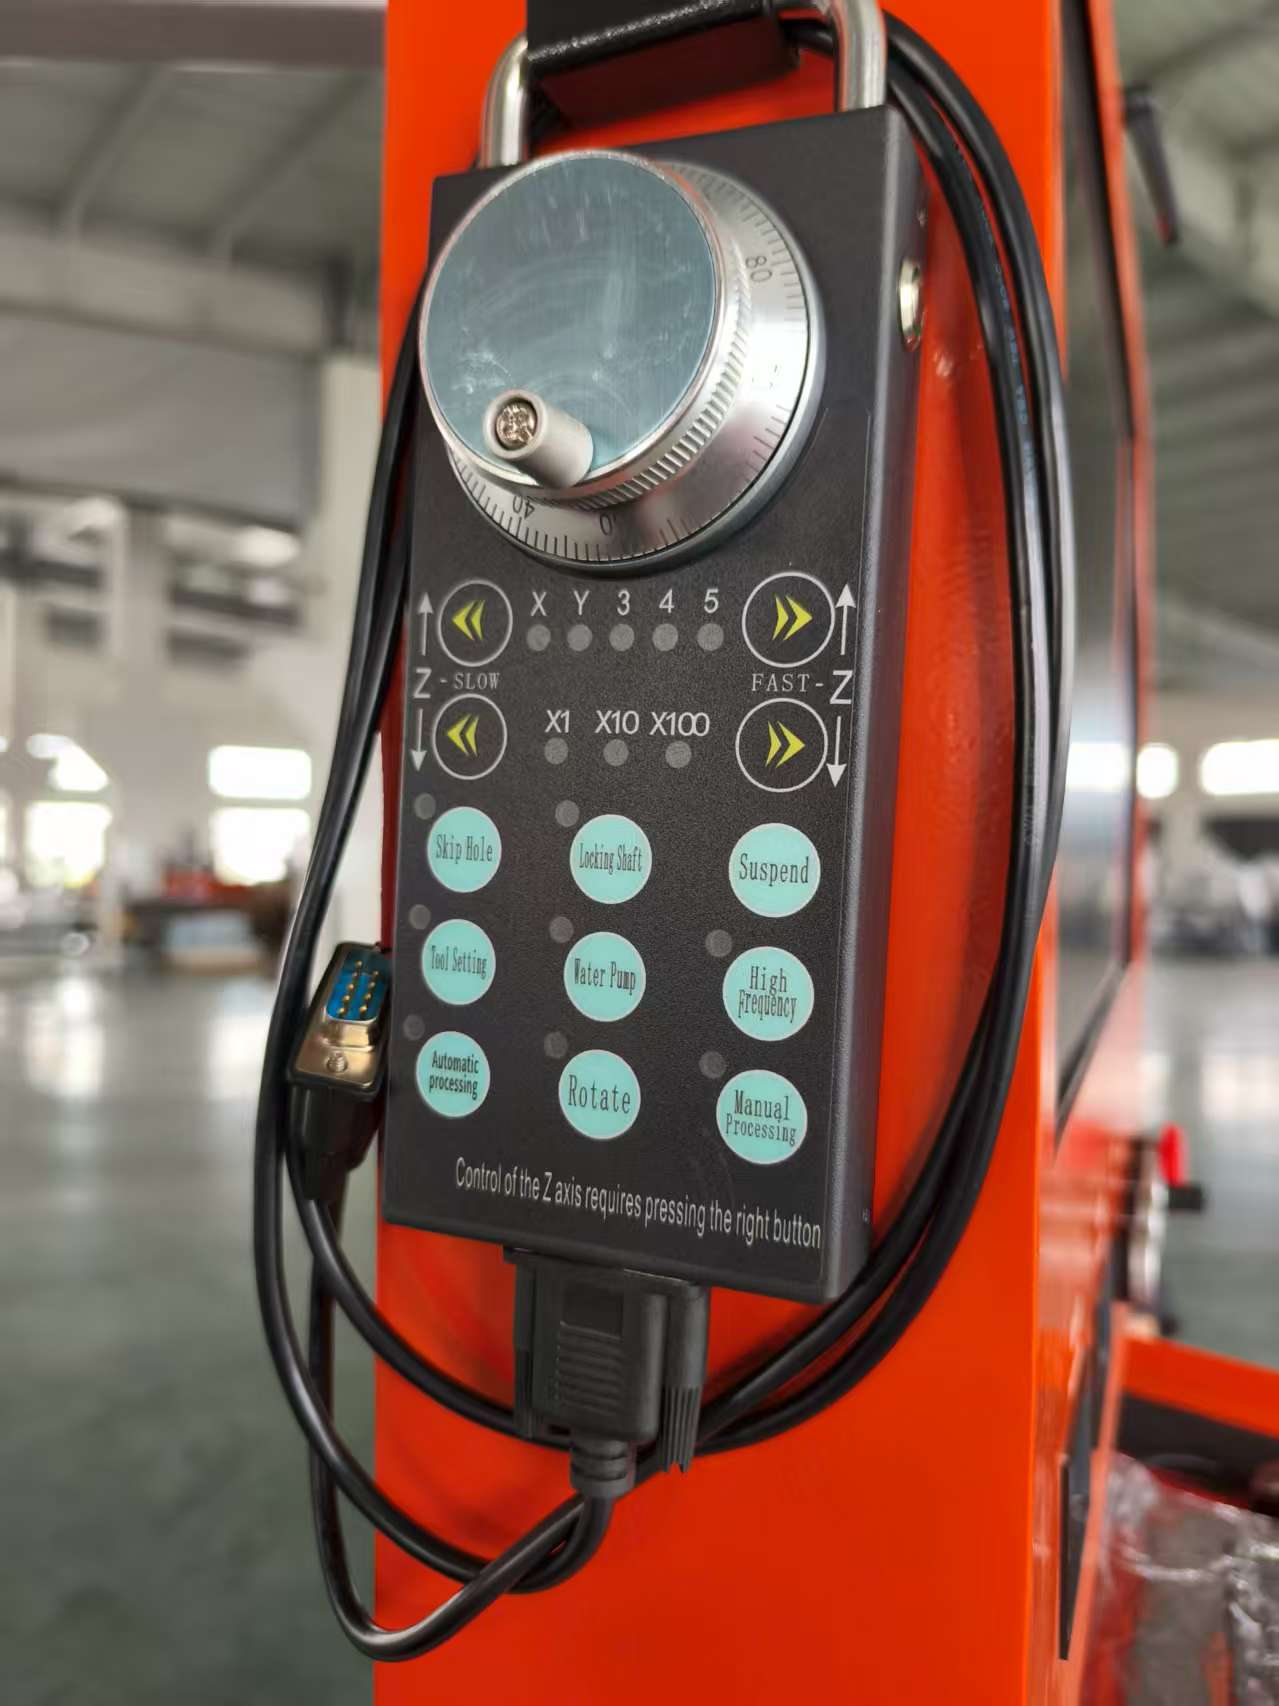
Bärbar EDM-borrteknik från Chuang Yuan är utformad kring en enkel industriell verklighet: varje timme med oplanerat driftstopp är mätbar, och konventionell borrning förvandlar ofta ett litet problem med en bruten gängborr till en dyr skrotad arbetsbit. Vår bärbara EDM-borr kombinerar en kompakt gnistgenerator, en servostyrd Z-axelhuvud, en magnetisk eller klämmbas samt en högtrycksdielektrisk spolningskrets i ett transportabelt paket. Produktionsprocessen börjar med högprecisionssnittning av elektrodguiden och spindelhuset på våra CNC-maskincenter, följt av montering i en temperaturstyrad verkstad där varje enhet genomgår en 24-timmarsbrännprovning mot stål med hårdhet 50 HRC. Operatören väljer elektroddiameter mellan 0,5 mm och 3,0 mm, ställer in urladdningsströmmen mellan 0 och 300 A samt justerar pulsbredd och pulsinervall för att anpassa sig till arbetsstyckets material – oavsett om det är H13, SKD61, 1.2344, titanlegering, rostfritt stål eller karbid. Eftersom den bärbara EDM-borren avlägsnar metall genom gnisterosion snarare än mekanisk kraft skapar den ingen arbetshärdning, avviker inte från centrum och utövar inga skärlaster på tunna väggar eller djupa hålrum. Dielektriska systemet filtrerar och återcirkulerar vätskan och upprätthåller en spolningsflöde på 5–8 L/min för att spola bort rester från hål upp till 80 mm djupa. I praktiken används den bärbara EDM-borren i formunderhållsbåsar, verktygsreparationsområden, CNC-maskincenter och fälttjänstfordon. Globala kunder i över 20 länder använder vår bärbara EDM-borr för borttagning av brutna gängborrar i gängor från M2 till M20, extraktion av brutna borrar, återvinning av skruvar samt EDM-borrning av små hål. Statistisk återkoppling från exportmarknaderna visar en genomsnittlig återvinnings tid på 12–25 minuter per bruten förbindelse, en minskning med 90 procent av skrotade delar orsakade av misslyckad manuell extraktion samt en återbetalningstid på fyra till nio månader beroende på kostnaden för driftstopp. Vår fabrik integrerar forskning och utveckling, produktion och försäljning, så anpassningar som specialgjorda elektrodguider, förlängda spindelarm eller drift vid 110 V kan snabbt konstrueras. Varje leverans av en bärbar EDM-borr inkluderar en bruksanvisning, ett elektrodset, ett reservmunstycke samt tillgång till videobaserad utbildning, vilket hjälper internationella köpare att uppnå stabila resultat redan från första användningsdagen.

Vanliga frågor

Vilka material kan en bärbar EDM-borr hantera?

En bärbar EDM-borr tar bort brutna gängborrar, borrar, skruvar och stift från ledande metaller inklusive hårdad verktygsstål, rostfritt stål, titanlegering, aluminium, koppar och karbid. Den fungerar bäst på material med hårdhet över 40 HRC, där konventionell borrning riskerar skador. Den är inte lämplig för icke-ledande material.
Typisk borttagningstid är 12–25 minuter för gängskruvar i storlek M4–M16, beroende på djup, elektrodens diameter och materialhårdhet. Vår portabla EDM-borr använde servostyrning och högtrycksspolning för att hålla gnisternas förbränning stabil och snabb.
Nej. Gnistsparkningsprocessen tar bort endast den brutna fästdelen, medan elektroden följer det befintliga hålet. Med en mattningsnoggrannhet på 0,01 mm och korrekt elektrodstorlek förblir originalgängan intakt i mer än 95 procent av praktikfallen.
Standardenheter drivs med 220 V enfas, 50/60 Hz, med valfri konfiguration för 110 V. Effektförbrukningen är tillräckligt låg för en verkstadsuttag, och maskinen kan transporteras på en vagn till arbetsstyckets plats.
Varje bärbar EDM-borr inkluderar en 12-månaders garanti, engelsk bruksanvisning, videoskickning, fjärrsupport för felsökning och reservdelar som skickas inom 48 timmar. Vi stödjer kunder i mer än 20 länder med snabb teknisk service.

Relaterade artiklar

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

03

Aug

Hur man minskar slitage på borrverktyg under kontinuerliga djupborrningsarbetsuppgifter i maskinbearbetning

Förståelse av mekaniken bakom termisk spänning vid djupborrning. Att utföra kontinuerliga borrnings- och högdjupbearbetningsuppgifter på industriella produktionslinjer innebär allvarliga termiska och mekaniska utmaningar som regelbundet prövar gränsen för skärande verktyg. W...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer

Kundrecensioner

Michael Reynolds, chef för verktygsavdelningen, USA
Bärbar EDM-borr betalade sig själv på fem månader

Vi reparerar smidesverktyg varje vecka, och trasiga gängborrar brukade kosta oss en hel skift. Sedan vi installerade den bärbara EDM-borren är genomsnittstiden för borttagning 20 minuter utan skada på verktyget. På fem månader undvek vi 19 verktygsutbyten, vilket sparade över USD 52 000. Maskinen är enkel, stabil och våra operatörer lärde sig använda den på två dagar.

Daniel Fischer, produktionsingenjör, Tyskland
Pålitlig bärbar EDM-borr för omarbete av luftfartsfäsningar

Våra luft- och rymdfarkosthus kräver strikta håltoleranser. Den bärbara EDM-borrningen avlägsnade 96 brutna titanbultar förra året med en framgångsgrad på 97 procent och utan några underkända delar. Stilleståndstiden minskade med 68 procent och våra kundgranskningar godkändes utan anmärkningar. Teknisk support svarade på varje fråga inom ett dygn.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Bärbar EDM-borrning med servostyrning och 0,01 mm matningsnoggrannhet

Bärbar EDM-borrning med servostyrning och 0,01 mm matningsnoggrannhet

Den avgörande styrkan i vår bärbara EDM-borr är dess servostyrda elektrodförsämning, som bibehåller en positionsnoggrannhet på 0,01 mm även när elektroden tränger in i ett djupt, snett eller delvis blockerat hål. Vid underhåll av stämplar och formar arbetar operatörer ofta med hålrum som inte kan omformas utan svetsning eller återpolering. Den bärbara EDM-borren håller gnistringen centrerad på den brutna fästdelen, så att de omgivande gängorna och ytytan förblir orörda. En pulsaggregat med utspänningsområde 0–300 A gör att operatören kan justera urladdningsenergin för skötsamt arbete i små M2-gängor eller snabbare borttagning av M16-skruvar. Kretsen för högtrycksspolning levererar 5–8 L/min för att transportera avfall ut ur döda hål upp till 80 mm djupa, vilket förhindrar sekundära kortslutningar och elektrodbrott. Kvantifierade fältdata från över 20 exportmarknader visar en framgångsgrad på 96 procent vid första försöket samt en genomsnittlig borttagnings tid på 18 minuter för M4–M16-gängor i stål med hårdhet 50 HRC.
Bärbar EDM-borr för mobil drift och snabb distribution på verkstadsplatser

Bärbar EDM-borr för mobil drift och snabb distribution på verkstadsplatser

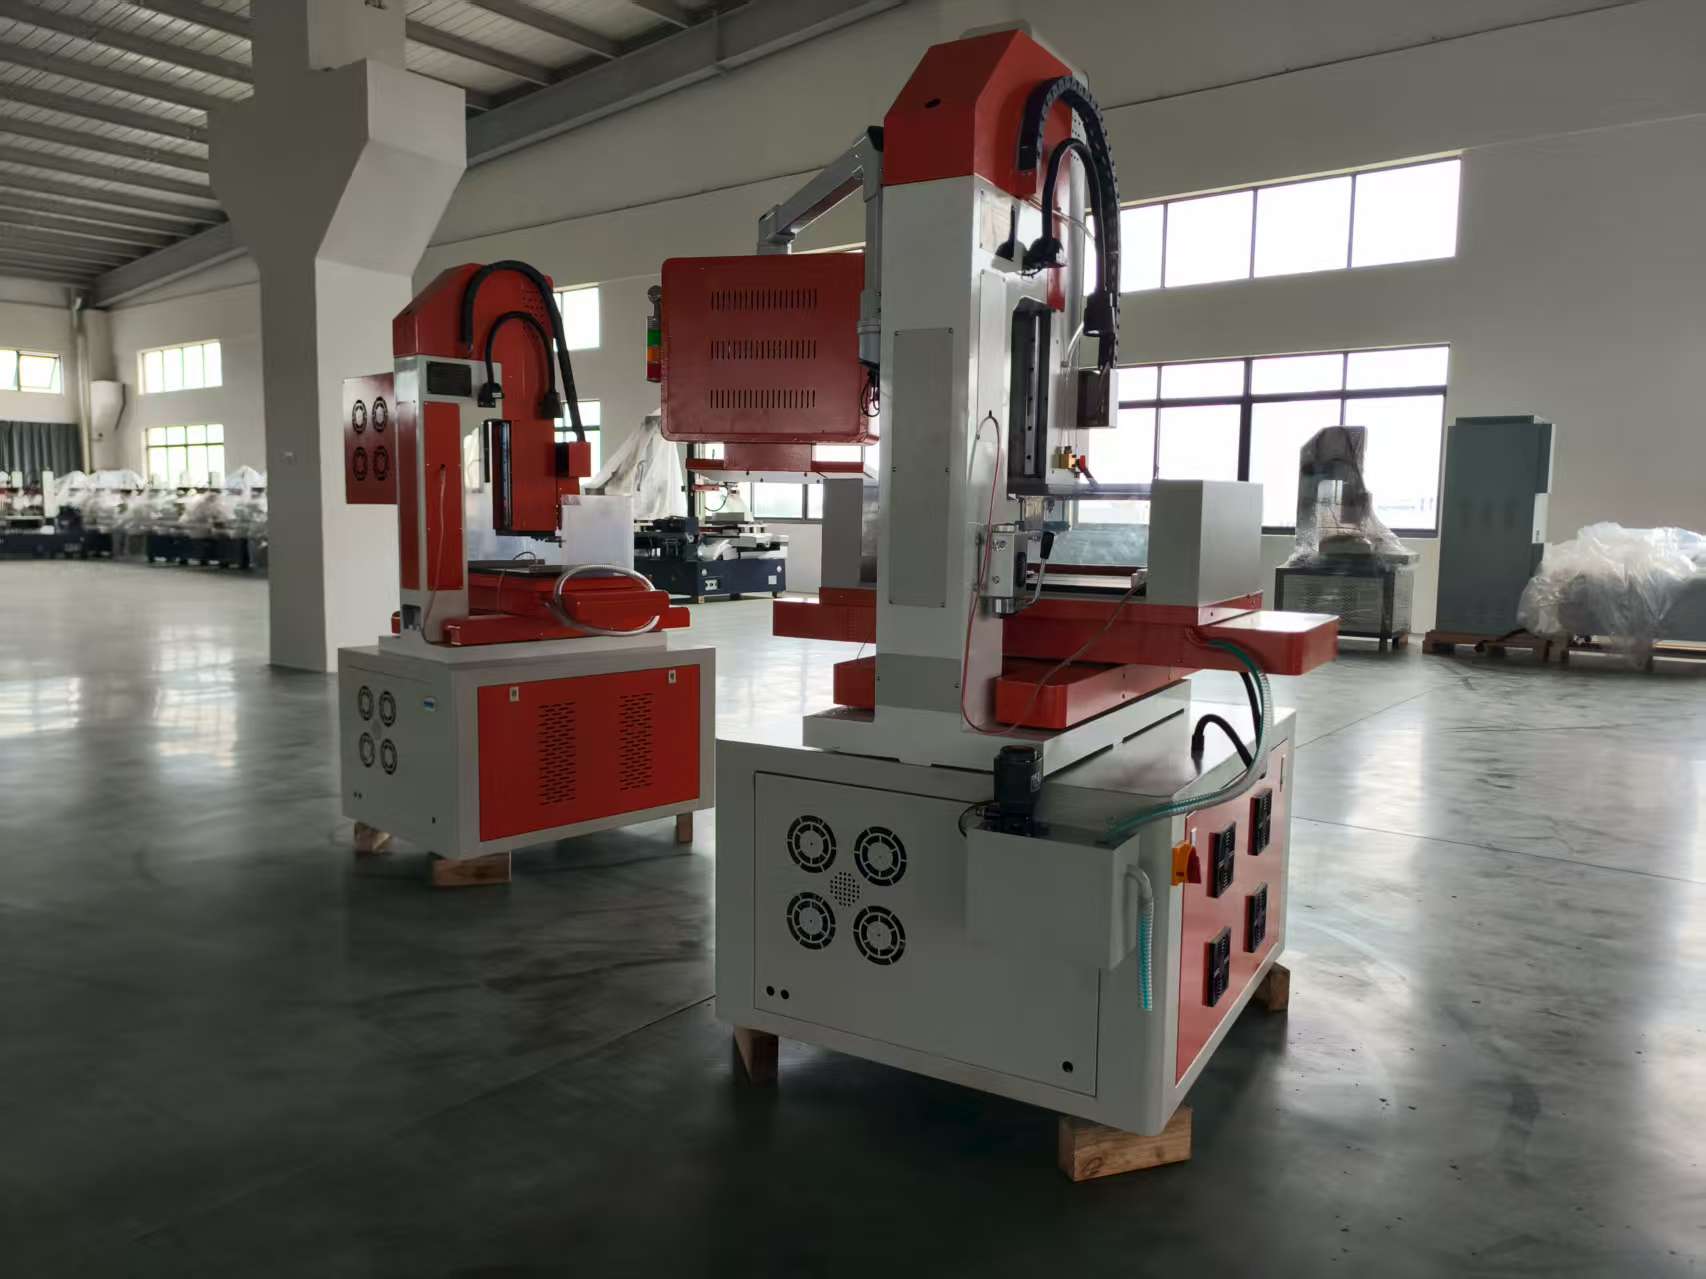
Bärbarhet är inte en marknadsföringsbeteckning på vår bärbara EDM-borr; det är ett tekniskt krav. Hela enheten väger cirka 38 kg, använder en magnetisk eller klämmbas för snabb montering och drivs av standard 220 V enfasström, så att en enda tekniker kan flytta den från en stanspress till en CNC-maskincenter till en injektionsformsanläggning på några minuter. Detta är avgörande inom branscher som bilstansning, formtillverkning, reparation av luft- och rymdfartskomponenter samt underhåll av tung utrustning, där transport av en stor form eller kåpa till en fast EDM-maskin kan ta timmar och kräva kranutrustning. Med den bärbara EDM-borren sker reparationen direkt vid felplatsen. Kunder i mer än 20 länder rapporterar genomsnittlig distributions tid under 10 minuter – från vagn till första gnistan. Den integrerade dielektriktanken och filtreringssystemet minskar installationssteg och håller arbetsområdet rent.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST