EDM-trådskärmaskin: 35 % snabbare skärning, noggrannhet ±0,003 mm

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Precision Edm Wire Cut-maskinlösningar byggda för globala tillverkare av Taizhou Chuang Yuan

Precision Edm Wire Cut-maskinlösningar byggda för globala tillverkare av Taizhou Chuang Yuan

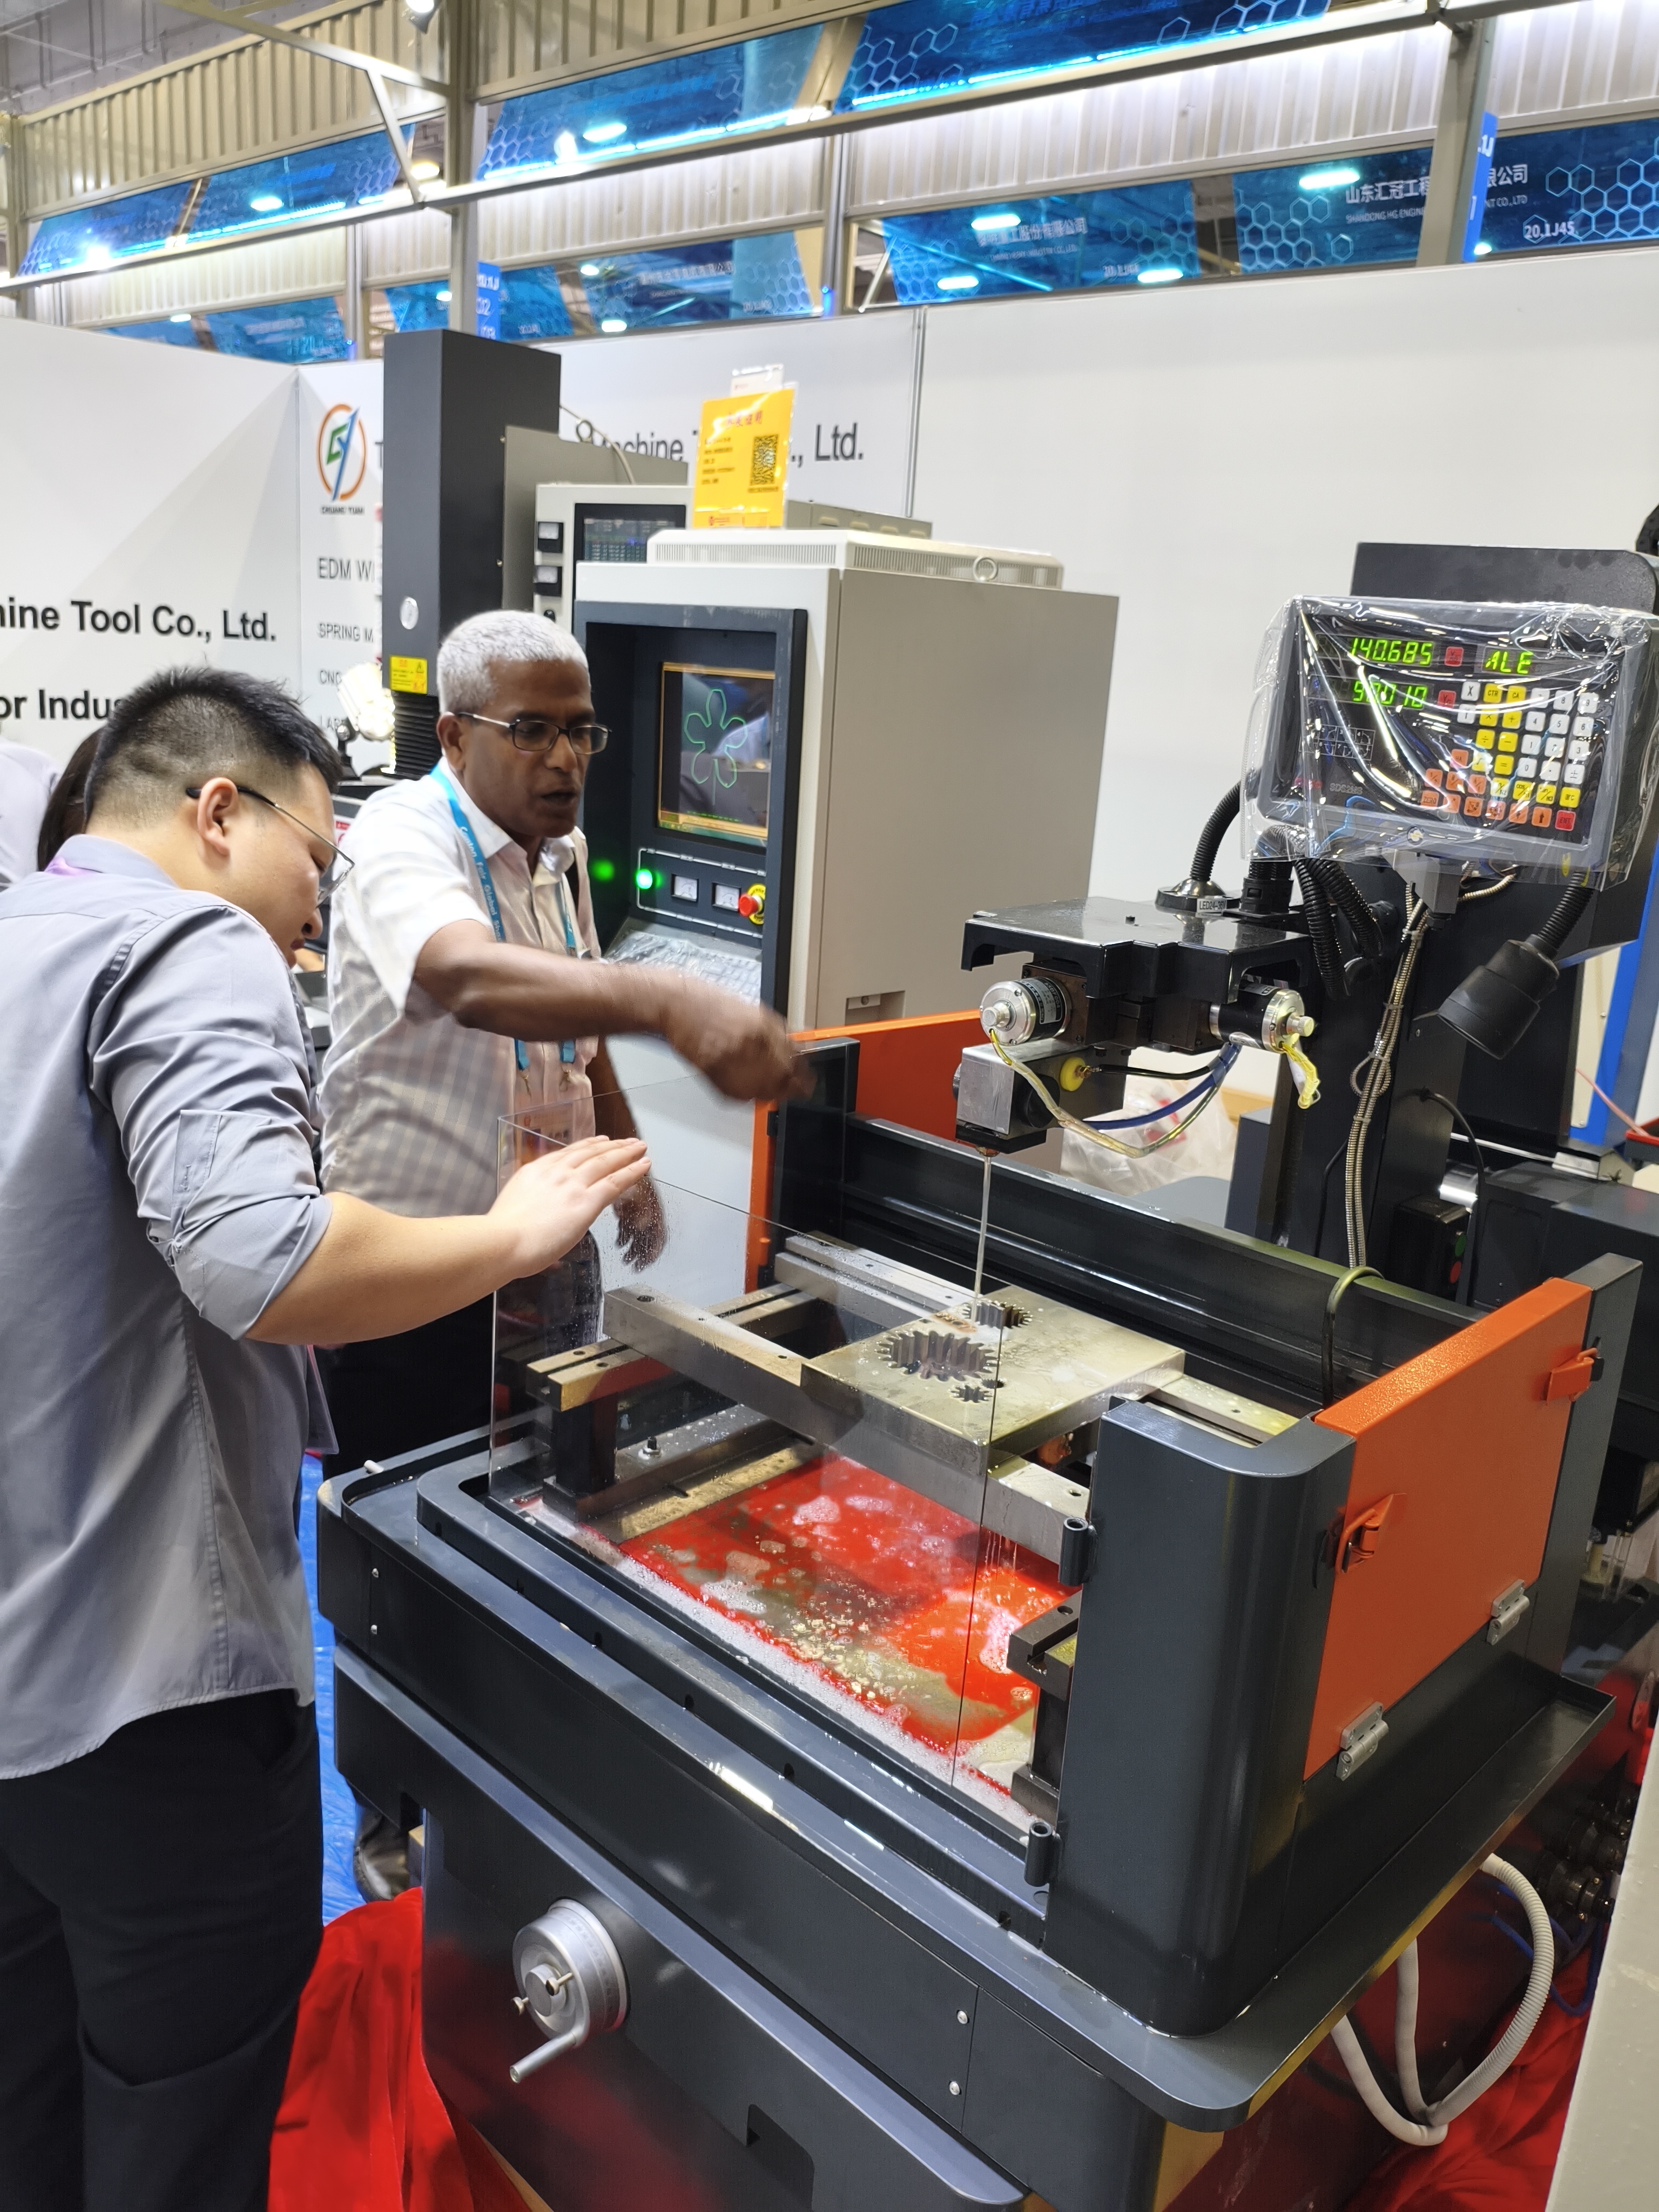
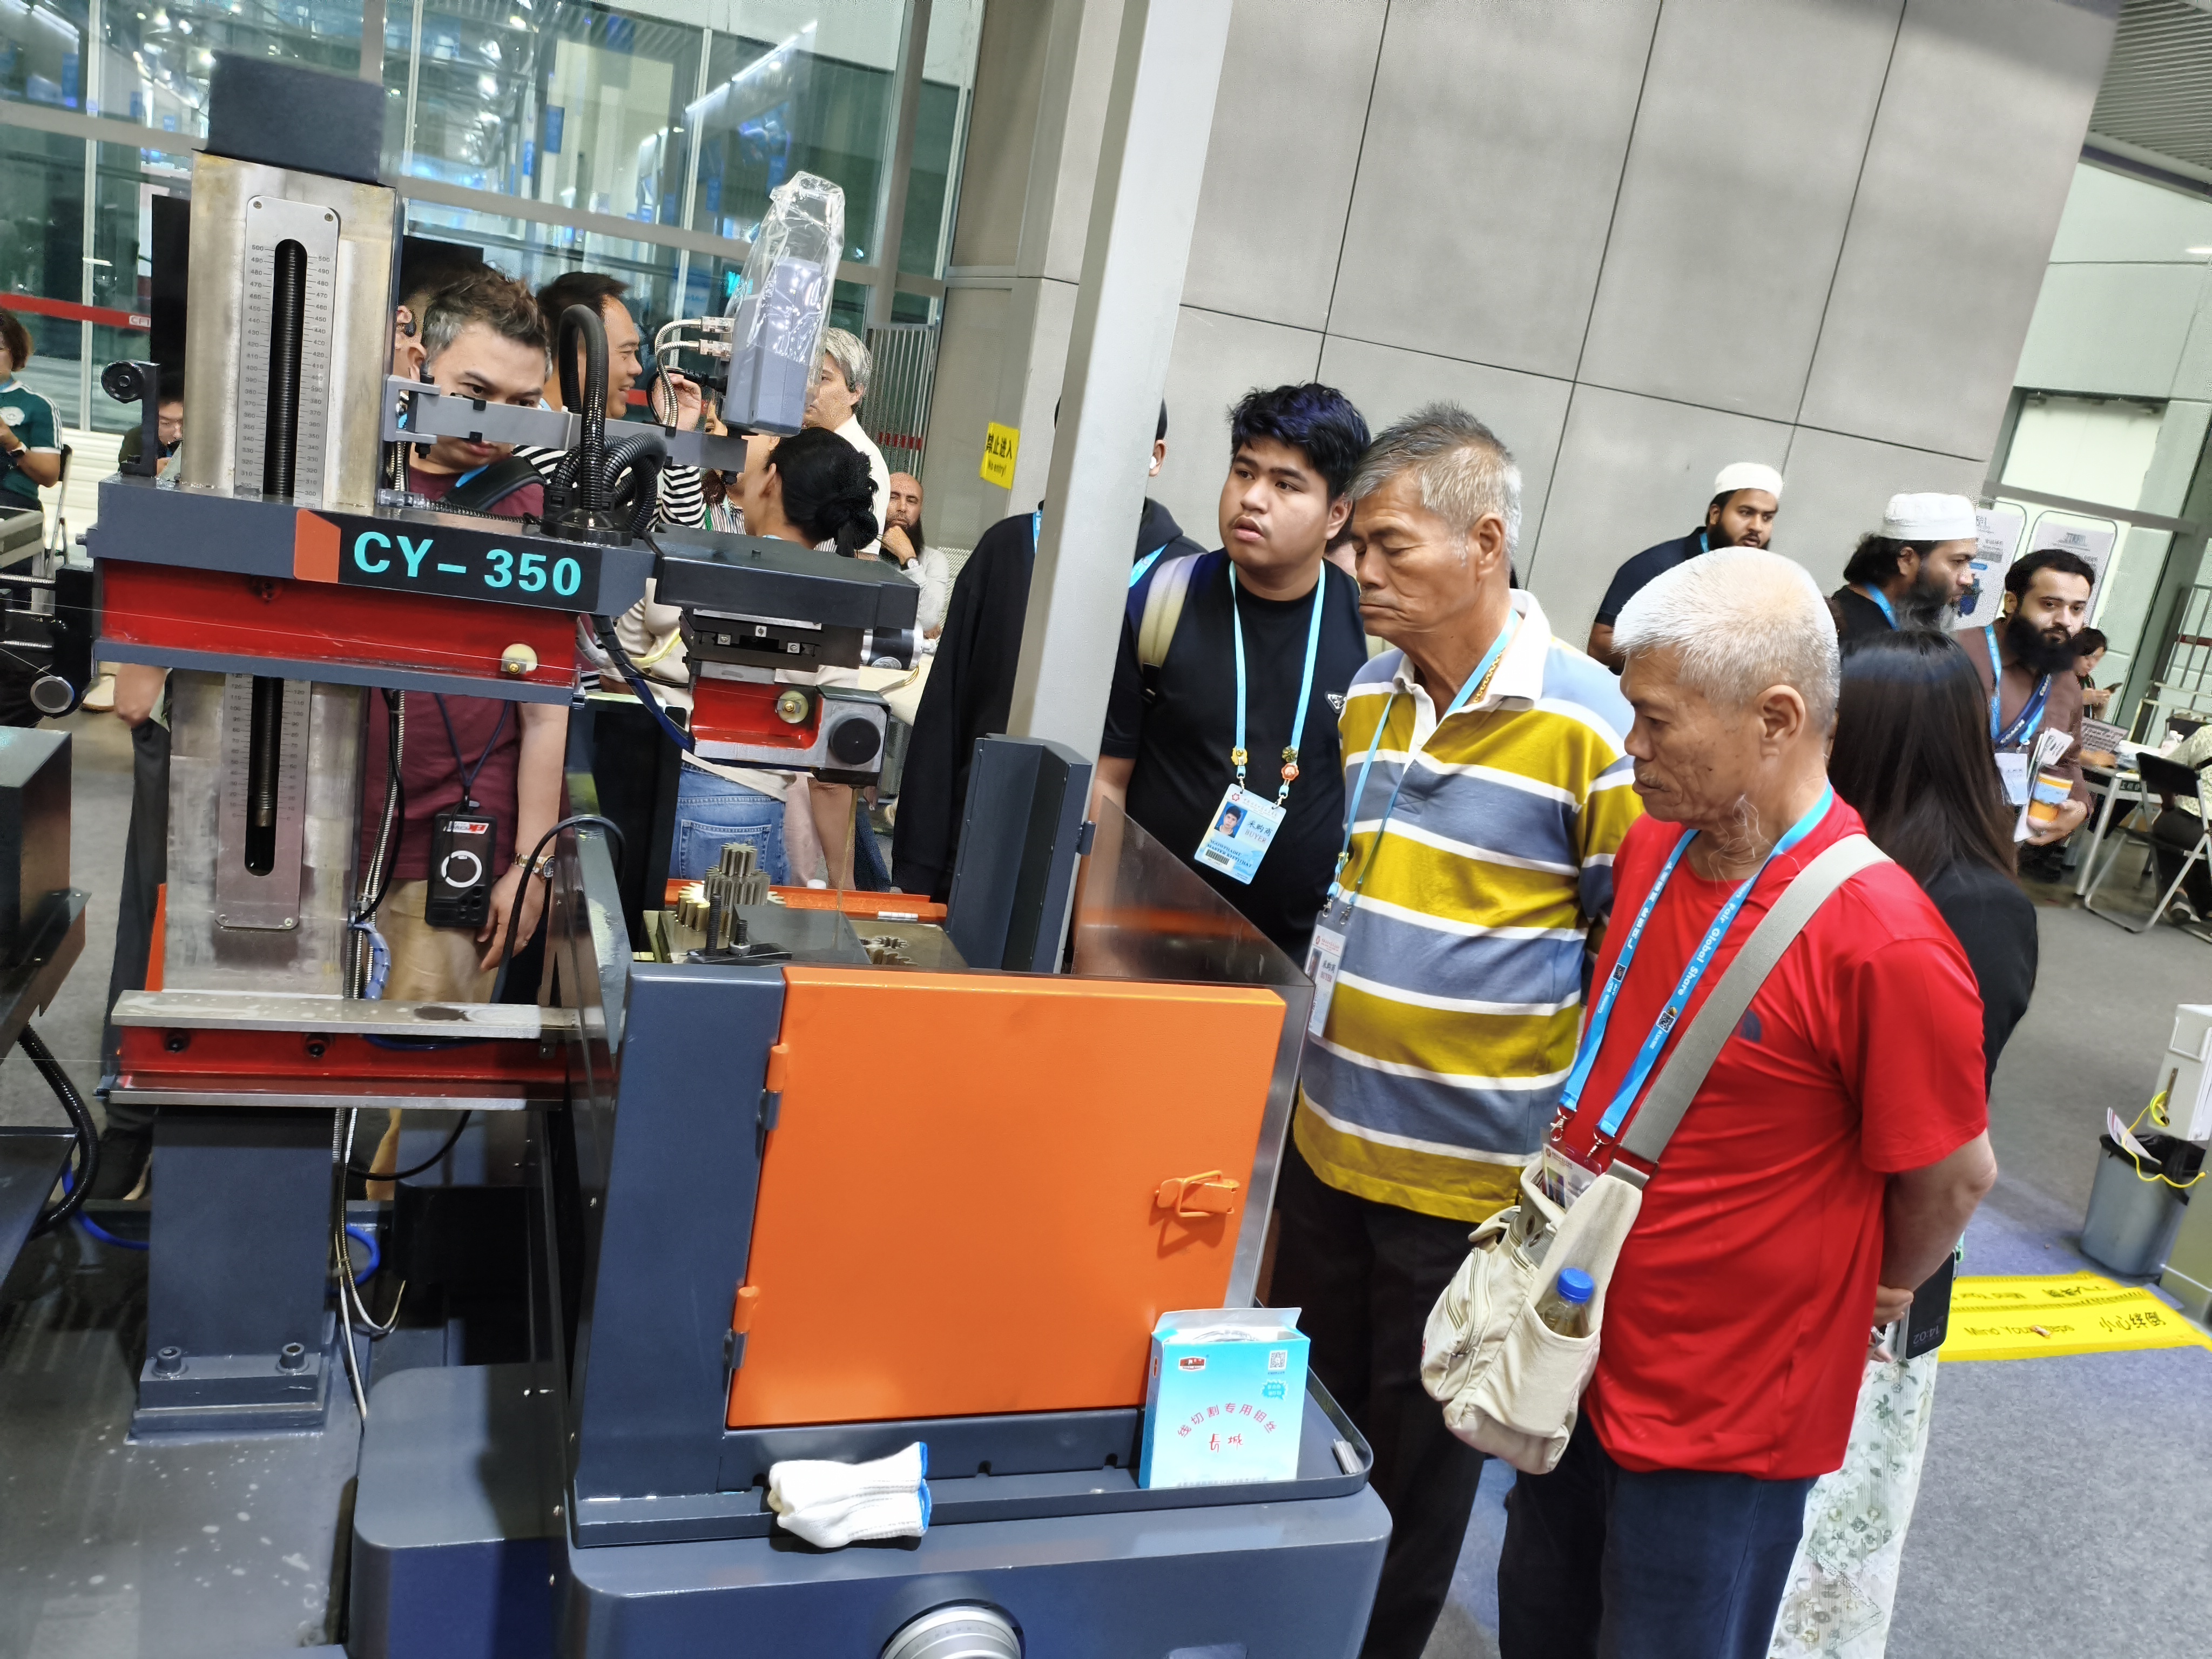
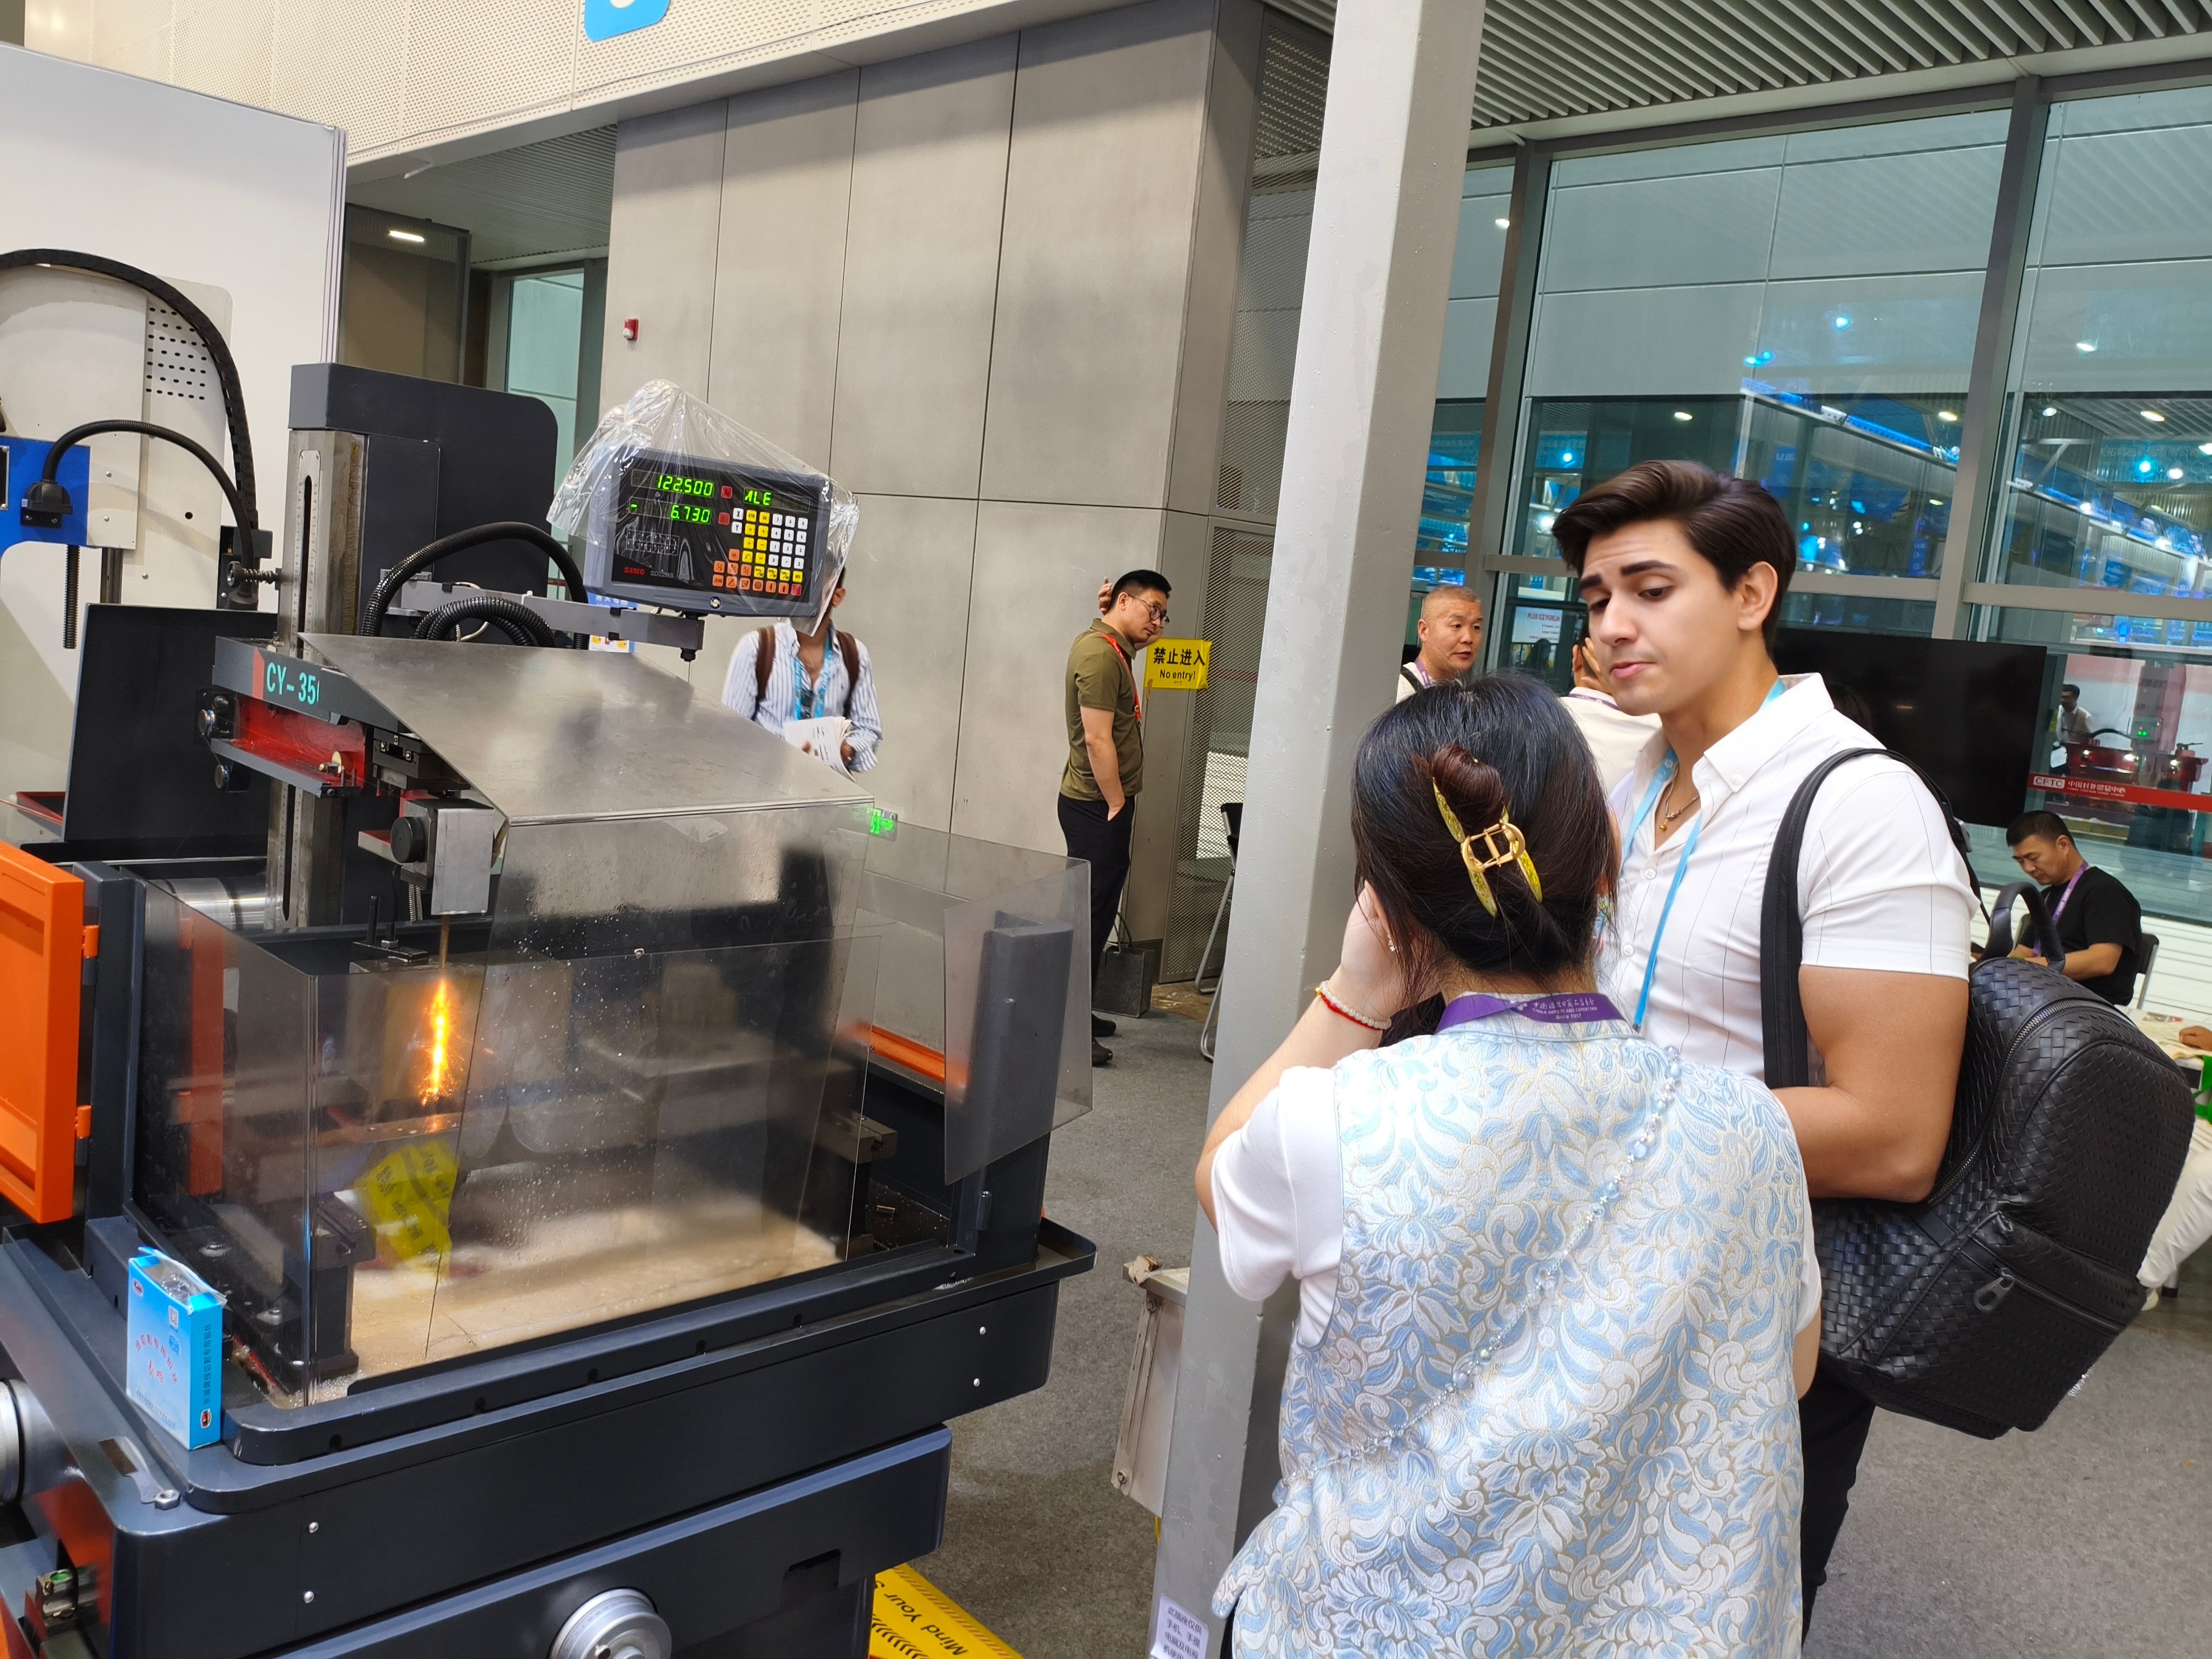
Taizhou Chuang Yuan Machine Tool Co., Ltd. har utvecklat EDM-trådskärningsmaskiner sedan 2003, med forskning, produktion och försäljning samlade under ett tak i staden Taizhou, provinsen Jiangsu, Kina. Vår serie EDM-trådskärningsmaskiner används av formverkstäder, leverantörer till luft- och rymdfarten, tillverkare av medicintekniska apparater samt verkstadsavdelningar inom bilindustrin som dagligen skär hårdad verktygsstål, volframkarbid och exotiska legeringar. Vanliga verkstäder kör 16–22 timmar per dag och kräver positionsnoggrannhet inom ±0,005 mm, upprepbarhet på 0,003 mm samt ytytor med ytjämnhet ner till Ra 0,8 µm vid flera genomgångar. Våra tråd-EDM-plattformar uppnår skärhastigheter upp till 300 mm²/min med mässingstråd och kan bibehålla konisk vinkel upp till ±30 grader, vilket hjälper kunder att minska efterbearbetning genom slipning och polering med upp till 40 procent. Eftersom vi kontrollerar hela produktionskedjan genomgår varje EDM-trådskärningsmaskin geometrisk noggrannhetstestning, 72 timmars kontinuerlig drifttest och koncentricitetsverifiering innan leverans.
Få ett citat

Fallstudie

Bilformverktygstillverkare kapar härdad stål 35 procent snabbare

En bilformverktygstillverkare på nivå två i Turkiet hade svårt för långsam bearbetning av härdade stansverktyg med en tjocklek på upp till 600 mm. Deras befintliga maskiner orsakade koniskhetsfel och krävde upprepad manuell justering, vilket ledde till leveransdröjsmål. Vi levererade en CNC-EDM-trådskärningsmaskin med automatisk trådinföring och sluten styrloop för servostyrning. Verkstaden programmerade flerpassskärning med grovsnitt vid hög ampere och avslutande pass vid låg energi för att uppnå Ra 0,8 µm. Resultat: bearbetningstiden minskade med 35 procent, trådförbrukningen sjönk med 18 procent och andelen dimensionella avvikelser gick ner från 4,2 procent till 0,9 procent. Klienten kör nu tre skift sex dagar i veckan och har beställt en andra enhet.

Leverantör av medicinsk verktygskonstruktion uppnår återuppretningsbarhet på ±0,003 mm för rostfria komponenter

En tysk tillverkare av medicinska instrument behövde skära kirurgiska stödkomponenter i rostfritt stål 316L med slipfria kanter och strikta toleranser för automatiserad montering. Manuell avslipning ökade kostnaderna och risken. Vår EDM-trådskärningsmaskin konfigurerades med fin trådfunktion och ett temperaturreglerat dielektriskt system för att stabilisera arbetszonen. Efter installation mätte kunden en upprepbarhet på ±0,003 mm över 500 på varandra följande delar, eliminerade helt manuell avslipning och minskade omarbetning vid montering med 31 procent. Produktionschefen noterade att maskinen bibehöll toleranserna under kontinuerliga driftcykler på 20 timmar utan termisk driftdrift.

Luft- och rymdfartsdelstillverkare minskar ledtid från 14 dagar till 6 dagar

En underleverantör inom luft- och rymdfarten i USA bearbetade nickelbaserade superlegeringsbeslag med komplexa profiler och strikta vinkeltoleranser. Deras tidigare process krävde flera inställningar och utlagda operationer, vilket förlängde ledtiden till 14 dagar. Vi levererade en Edm Wire Cut-maskin med roterande bord och automatisk konisk kontroll, vilket möjliggjorde bearbetning av vinklade profiler upp till +/-30 grader i en enda inställning. Ledtiden sjönk till 6 dagar, skrotandelen minskade från 6 procent till 1,5 procent och verkstaden vann ett långsiktigt avtal för 12 000 delar per år. Ägaren tillskrev maskinens stabilitet och vår responsiva tekniska support framgången.

Relaterade produkter

Att välja rätt EDM-trådskärmaskin kräver förståelse för hur tråd-elstavning avlägsnar material genom kontrollerade elektriska gnistor mellan en tunn trådelektrod och ett ledande arbetsstycke som är nedsänkt i dielektrisk vätska. Till skillnad från traditionell skärning utövar processen ingen mekanisk kraft, vilket gör den idealisk för härdade stål, karbid, titan och delikata geometrier som annars skulle spricka eller deformeras vid fräsning eller svarvning. I en modern verkstad används EDM-trådskärmaskinen vanligtvis 16–22 timmar per dag för att skära forminsatser, stansverktyg, extrusionsdiear och precisionsfästen. Arbetsflödet börjar med CAD/CAM-programmering som omvandlar 3D-modeller till verktygspaths, där grovsnitt utförs vid högre ampere för hastighet och flera slutförda snitt vid reducerad energi för ytkvalitet. Operatörer lastar arbetsstycket, sätter origo, trådar automatiskt igenom tråden och övervakar dielektrisk konduktivitet och temperatur. Ett stabilt dielektriskt system är avgörande, eftersom temperatursvängningar på endast 2 grader Celsius kan förskjuta måtten med flera mikrometer. Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003, tillverkar dessa system med styva gjutningar, precisionslinjärguider och sluten reglering med servostyrning. Vår produktionsprocess inkluderar åldring av gjutningar, precisionsbearbetning av pelare och bord, montering i en temperaturkontrollerad zon, verifiering av geometrisk noggrannhet med laserinterferometrar samt en 72-timmars kontinuerlig skärtest innan leverans. Vi tillverkar flera konfigurationer som täcker arbetsstycksstorlekar från 300 × 400 mm till 800 × 1000 mm, med vinklar upp till ±30 grader och ytytor ned till Ra 0,8 µm. Globalt sett används våra maskiner i över 20 länder. I Vietnam använder en verktygs- och stansverkstad vår EDM-trådskärmaskin för att tillverka plastinjektionsformer för konsumentelektronik och uppnår en upprepbarhet på 0,004 mm över tusentals kaviteter. I Brasilien skär en tillverkare av jordbruksutrustning härdade växlar och kopplingar, vilket minskar efterbearbetningsoperationer med 40 procent. I Tyskland använder en leverantör av precisionsstansning vår fintrådsfunktion för mikrokomponenter med detaljer på 0,2 mm. Varje installation inkluderar igångkörning, operatörsutbildning och tillgång till fjärrdiagnostik. Vi håller lager av reservdelar för snabb leverans och erbjuder flerspråkiga bruksanvisningar och support anpassade efter lokala krav.

Vanliga frågor

Vilka material kan en Edm Wire Cut-maskin skära effektivt?

En EDM-trådskärmaskin skär alla elektriskt ledande material, inklusive härdad verktygsstål, rostfritt stål, volframkarbid, titan, koppar, mässing och nickelbaserade superlegeringar. Den fungerar bäst på material som är svåra att bearbeta konventionellt, till exempel 60 HRC-dödverkstål, där den uppnår exakta kanter utan värmedistortion. Icke-ledande material som keramik eller plast kan inte bearbetas om inte en ledande beläggning appliceras.
Mässingstråd är kostnadseffektiv för allmän stålbearbetning och ger pålitliga resultat vid hastigheter upp till 300 mm²/min. Belagd tråd, till exempel zinkbelagd eller diffusionsglödgad typ, förbättrar spolningen och ledningsförmågan, vilket ökar skärhastigheten och minskar trådbrott vid tjocka eller hårda arbetsstycken. För volframkarbid eller höga delar över 300 mm sänker belagd tråd ofta den totala kostnaden per del trots en högre trådpris.
Dagliga kontroller inkluderar nivån och ledningsförmågan för dielektriskt fluid, trådjustering samt filtrets skick. Veckovisa uppgifter omfattar rengöring av arbetsbädden och kontroll av slitskador på guider. En gång per år bör en professionell service verifiera den geometriska noggrannheten med en laserinterferometer och undersöka strömförsörjningen. Konsekvent temperaturreglering av dielektriskt fluid inom ±1 grad Celsius samt regelbunden utbyte av filter är de två faktorer som mest påverkar möjligheten att bibehålla en noggrannhet på ±0,005 mm under flera års drift.
Standardinstallation tar två till tre dagar, inklusive nivellering, elkoppling, fyllning med dielektriskt medium och provskärningar. Operatörsträning brukar ta tre till fem dagar och omfatta programmering, inställning, parameterval och rutinunderhåll. De flesta kunder uppnår självständig produktion inom en vecka. Fjärrsupport och videoguidning är tillgängliga för snabbare felsökning efter igångsättning.
Ja. Våra maskiner stödjer automatisk trådinföring, programmerbara fästställningsgränssnitt och valfri robotladdning för obemannad drift. Verkstäder som kör lights-out-produktion ansluter vanligtvis EDM-trådskärmaskinen till en cellkontrollenhet som schemalägger jobb och övervakar trådstatus. Denna integration kan höja spindelutnyttjandet från 60 procent till över 85 procent.

Relaterade artiklar

Bearbetningsegenskaper hos EDM-trådskärmaskin

24

Dec

Bearbetningsegenskaper hos EDM-trådskärmaskin

Visa mer
Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Hur man optimerar matningshastigheten för att öka daglig produktionsvolym för fjädermaskiner

29

Jun

Hur man optimerar matningshastigheten för att öka daglig produktionsvolym för fjädermaskiner

Precisionmekaniken i trådmatning: Att uppnå maximal produktion i fjäderframställning handlar inte bara om att öka motorernas varvtal; det handlar om att behärska samordningen mellan servoreaktionen och materialspänningen. Vid höghastighets-CNC...
Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer

Kundrecensioner

Klaus Reinhardt, Produktionsansvarig, Precision Die Shop, Tyskland.
Pålitlig prestanda och snabb support

Vi installerade Edm Wire Cut-maskinen år 2022 och har kört den i över 18 000 timmar. Noggrannheten ligger fortfarande inom 0,004 mm och oplanerad driftstopp är under 1 procent. När vi behövde en styrsats levererades den inom tre dagar. Maskinen har blivit ryggraden i vår diesproduktion.

Daniel Okafor, Ägare, Advanced Tooling Ltd., Storbritannien.
Utmärkt värde för produktion med hög variation

I vår verkstad skär vi dagligen små serier av härdade delar. Edm Wire Cut-maskinen minskade installations- och förberedelsetiden med 25 procent och slitage med 4 procent. Utbildningen var tydlig och teamet svarade snabbt på alla frågor. Vi har rekommenderat maskinen till två partnerfabriker.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Stel maskinstruktur utvecklad för kontinuerlig högnoggrann skärning

Stel maskinstruktur utvecklad för kontinuerlig högnoggrann skärning

Grunden för en pålitlig EDM-trådskärmaskin är mekanisk stabilitet. Våra maskiner använder kraftigt ribbade gjutningar som genomgår naturlig åldring och vibrationsspanningsavlastning innan precisionsbearbetning. X-, Y- och Z-axlarna rör sig på förspända linjärguider som drivs av växelströmservo-motorer, vilket ger en positionsnoggrannhet på ±0,005 mm och upprepbarhet på ±0,003 mm. Denna konstruktion motverkar termisk och mekanisk deformation under långa obevakade körningar. I praktiken kan en formverkstad som skär insatsdelar med en höjd av 500 mm hålla toleranser under 20-timmarscykler, eftersom maskinen kompenserar för lätt termisk utvidgning och bibehåller stabil dielektrisk temperatur. Den styva konstruktionen stödjer också tunga arbetsstycken upp till 1 500 kg utan deformation som skulle försämra kvaliteten på skärnkanten. För kunder inom luftfarts- och medicintillverkning minskar denna stabilitet direkt omarbetskostnader och inspektionskostnader.
Avancerad pulskraftkälla optimerar hastighet och ytyta

Avancerad pulskraftkälla optimerar hastighet och ytyta

Pulsströmförsörjningen avgör hur effektivt en EDM-trådsågmaskin avlägsnar material och hur fin den slutliga ytan blir. Våra generatorer levererar kontrollerade urladdningsenergier som balanserar snabbhet vid grovbearbetning och kvalitet vid slutförande. Operatörer kan utföra högampereffekts grovbearbetningspass med upp till 300 mm2/min på mässingstråd och sedan växla till lågenergi-slutförandepass som ger ytor med Ra 0,8 µm. Adaptiv styrning övervakar glödgapets förhållanden tusentals gånger per sekund och justerar spänning och ström för att förhindra trådbrott, särskilt vid höga eller varierande tjockleksdelar. Denna funktion är avgörande inom branscher såsom stansverktygsproduktion, där ett brutet tråd kan göra ett arbetsstycke värt flera tusen dollar obrukbart. En turkisk verktygstillverkare minskade sin trådbrottsfrekvens med 62 procent efter att ha bytt till vårt system. Strömförsörjningen stödjer även fin tråd ner till 0,1 mm för mikrobearbetning, vilket möjliggör för kunder inom medicinteknik och elektronik att tillverka små detaljer med rena kanter.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST