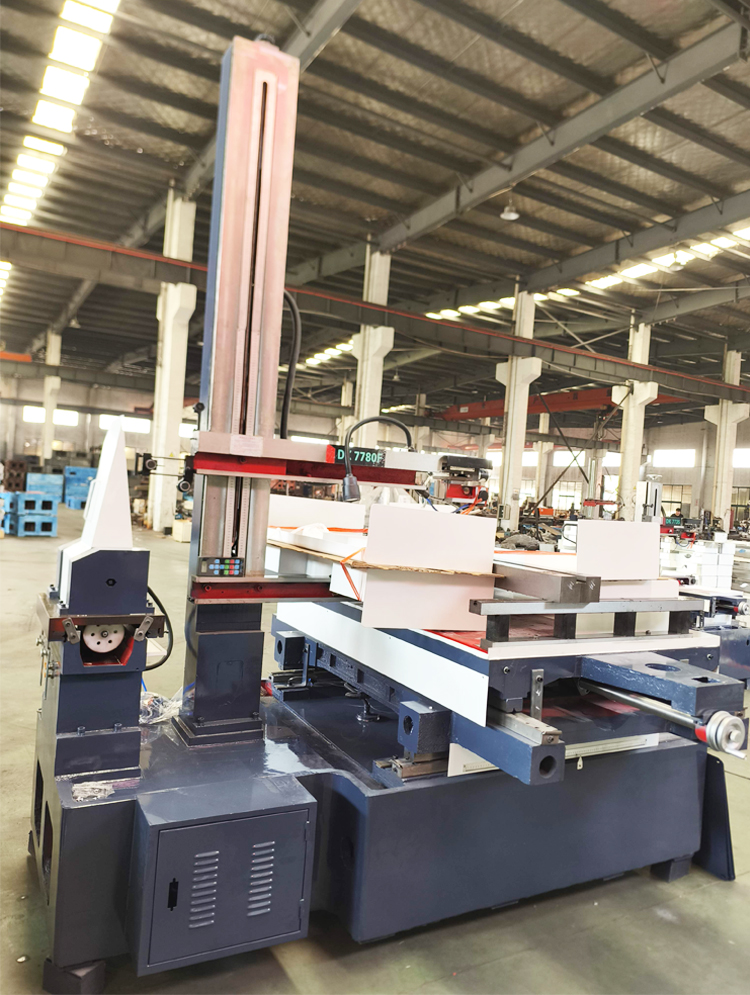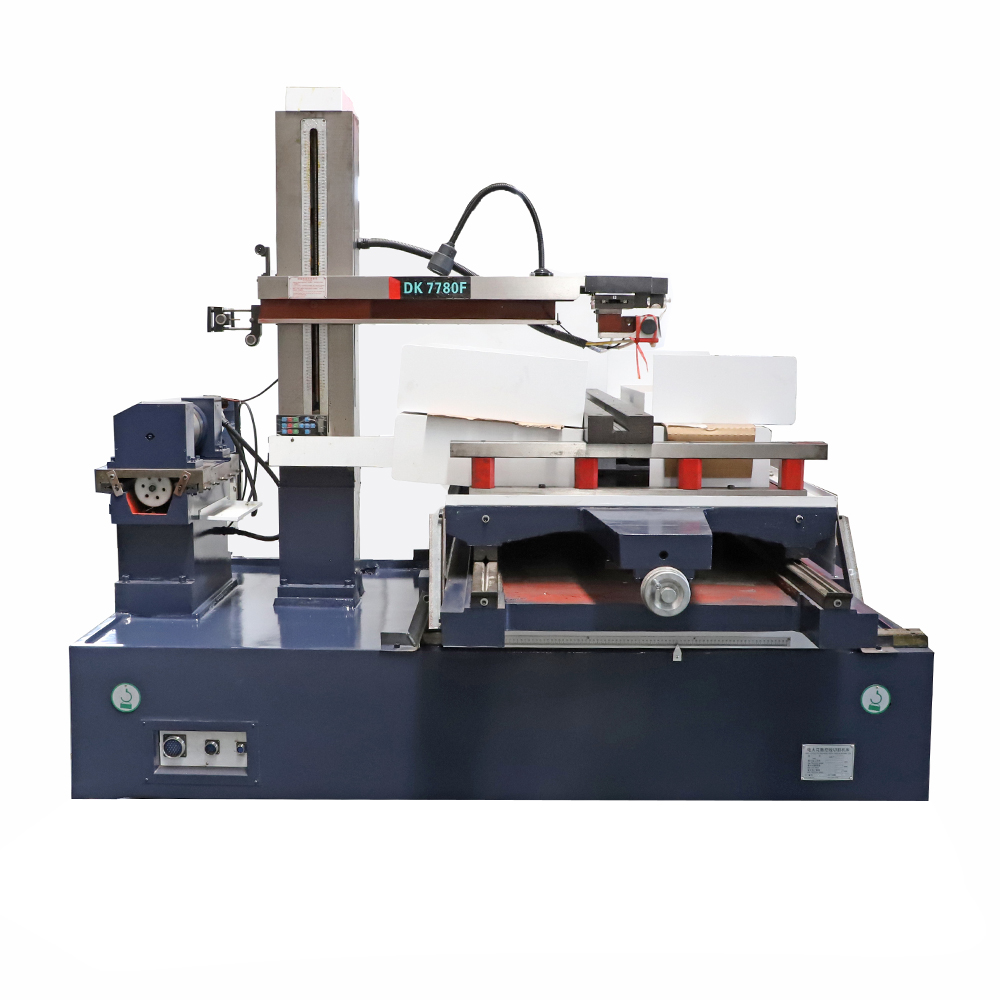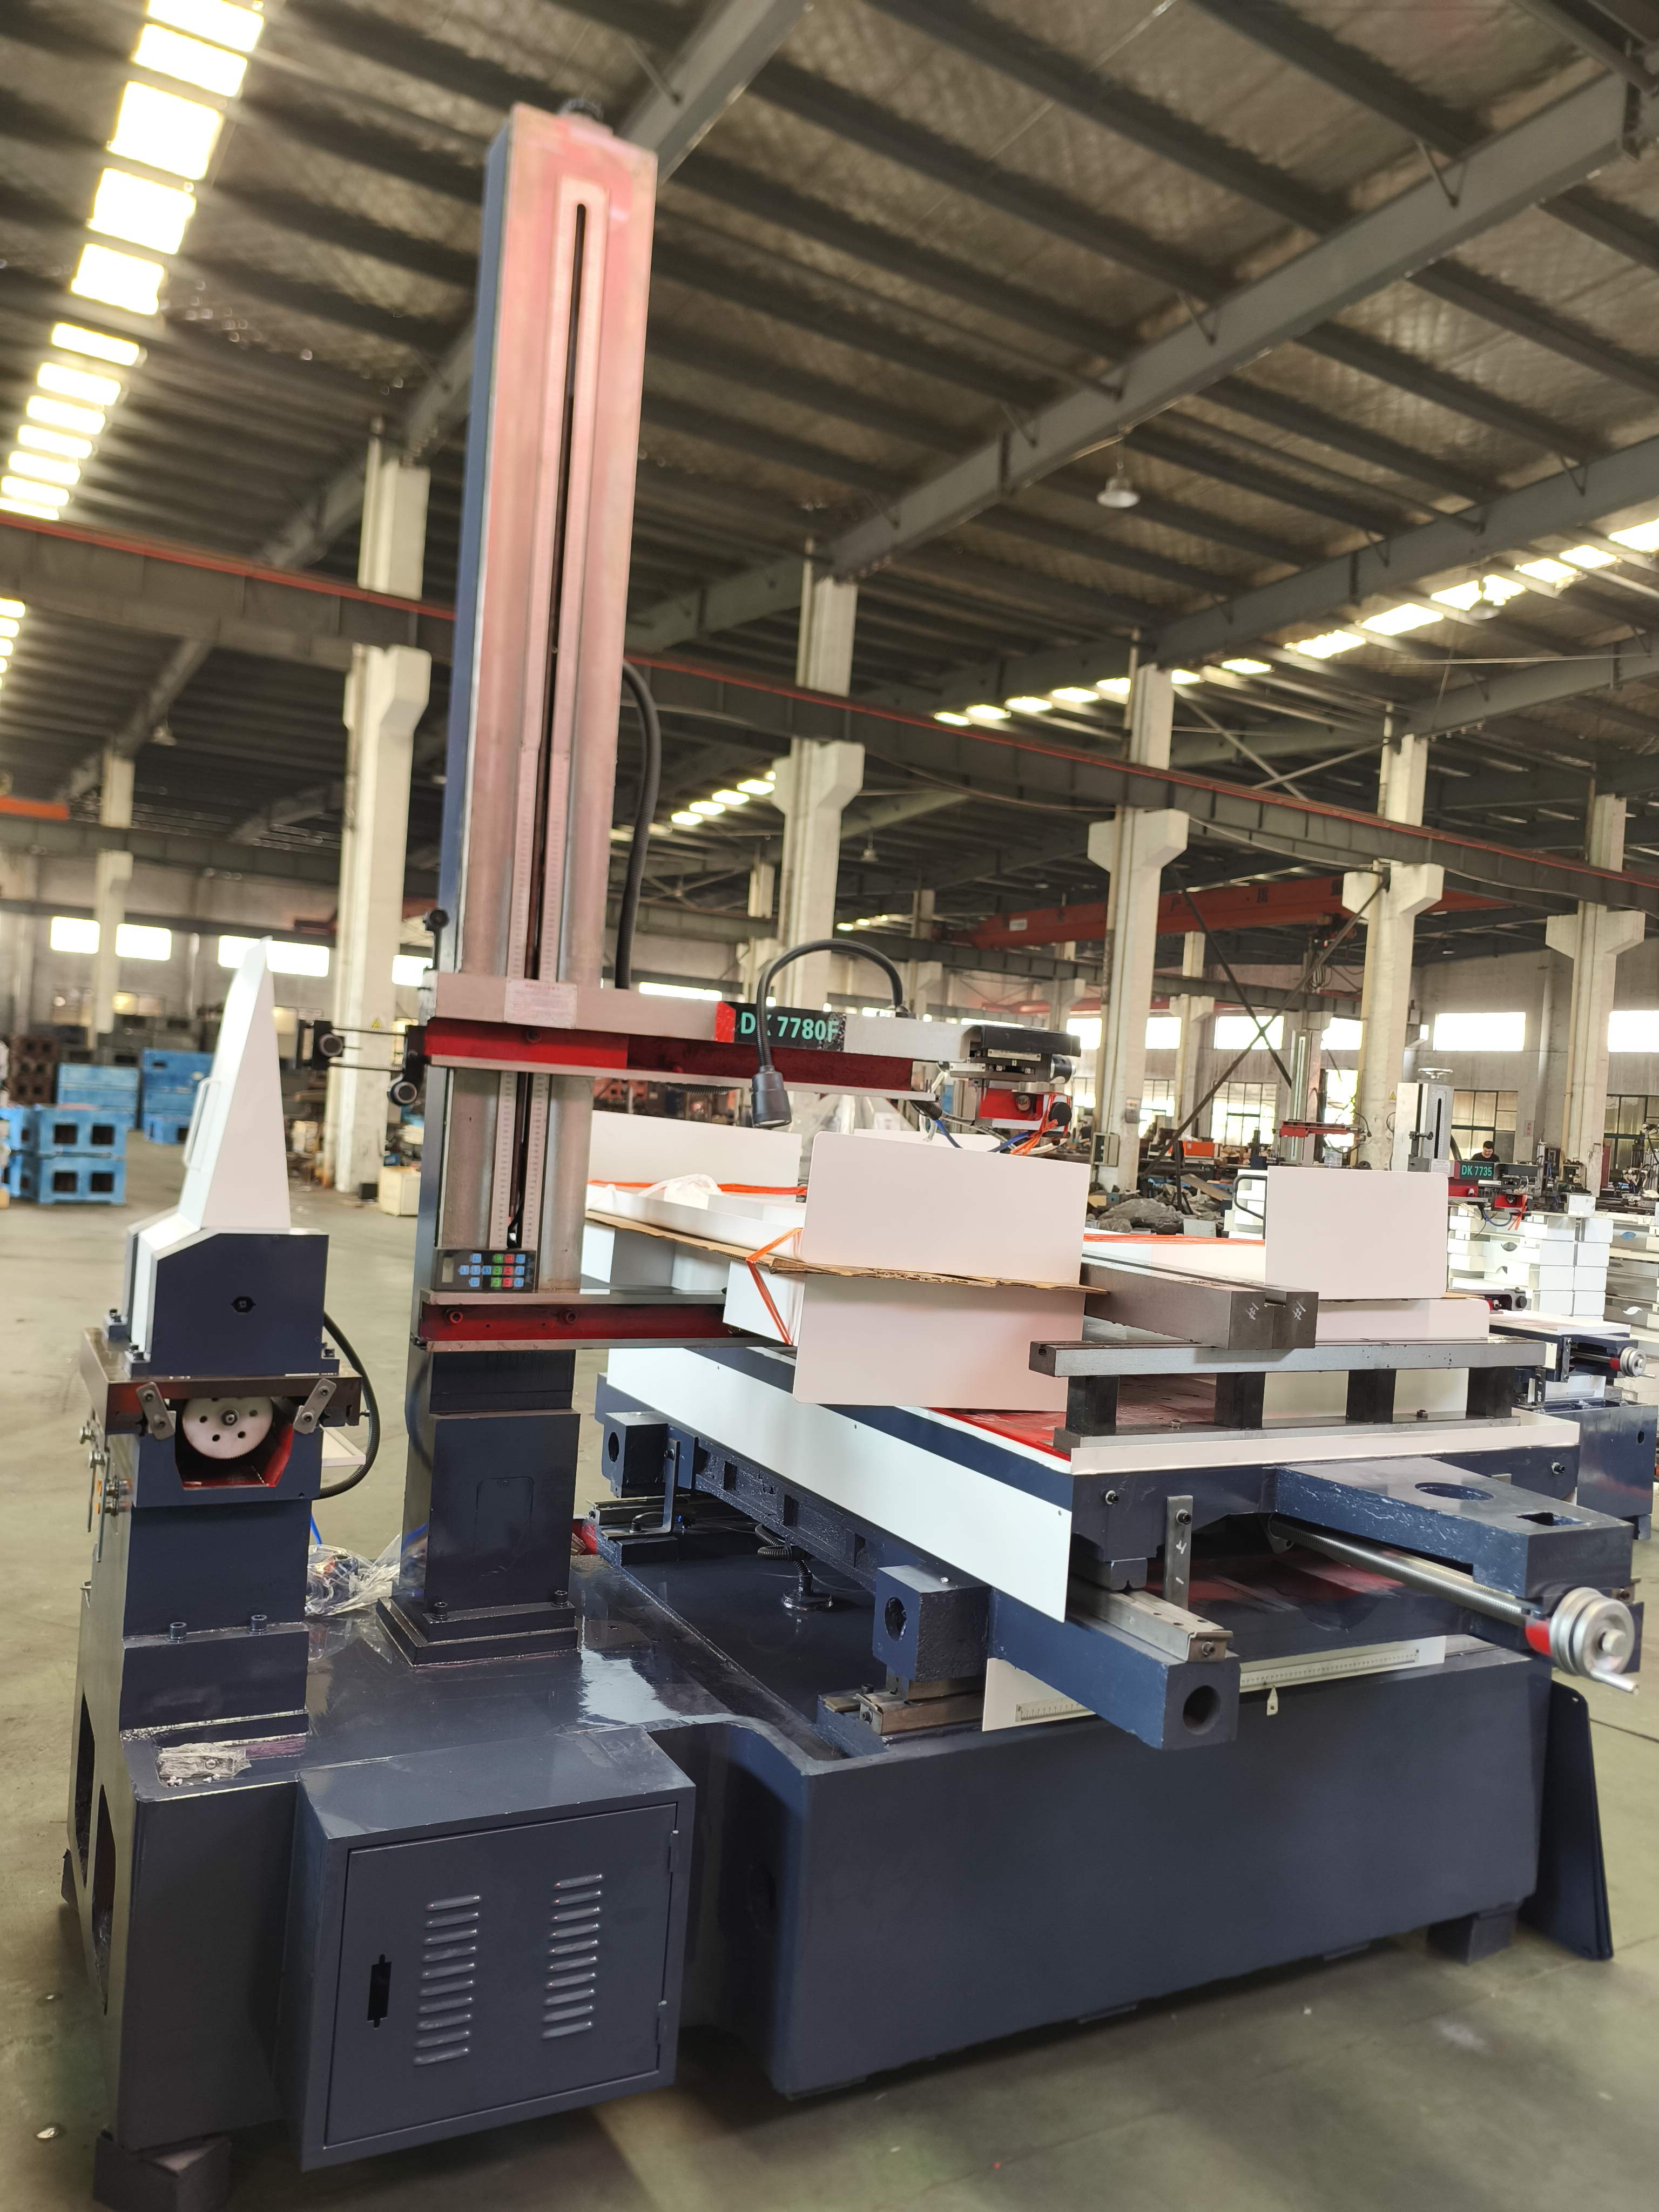
Производство крупногабаритного электроэрозионного станка начинается задолго до сборки. На заводе Taizhou Chuang Yuan Machine Tool Co., Ltd. производство стартует с анализа методом конечных элементов литой станины, за которым следует термообработка отливок для снятия внутренних напряжений и шестимесячная выдержка для стабилизации геометрии. Затем станина и стойка подвергаются прецизионному шлифованию на пятисторонних обрабатывающих центрах, при этом плоскостность проверяется с точностью до 0,01 мм на метр. Направляющие поверхности обрабатываются вручную методом притирки и калибруются лазерным интерферометром, обеспечивая повторяемость каждого координатного направления в пределах ±0,003 мм. Система диэлектрика проходит испытание на герметичность при давлении 8 бар для подтверждения бесперебойной циркуляции при промывке глубоких полостей — это критически важное требование при электроэрозионной обработке рёбер глубиной более 200 мм. Генераторные шкафы проходят 72-часовую нагрузочную проверку при полной мощности, а каждый готовый крупногабаритный электроэрозионный станок перед отгрузкой выполняет пробный рез на сертифицированном эталонном образце. Контроль качества осуществляется в соответствии с требованиями ISO 9001, а каждое изделие поставляется с отчётом о калибровке, прослеживаемым до национальных стандартов.
Во всём мире эти станки используются на предприятиях по производству штампов и пресс-форм в Германии, в инструментальных цехах автопроизводителей в Мексике, у поставщиков аэрокосмической отрасли в Турции и на заводах тяжёлого машиностроения по всей Юго-Восточной Азии. В одном задокументированном случае крупногабаритный ЭРО-станок со столом размером 3000 × 1600 мм обработал пресс-форму массой 9,5 тонны за одну установку, исключив две операции переустановки и сократив общее время механической обработки на 31 процент. Другой заказчик в Индии снизил износ электродов с 0,4 до 0,18 процента за счёт применения адаптивного импульсного управления станка при работе с медно-вольфрамовыми электродами. На Ближнем Востоке заказчик, эксплуатирующий станок при температуре окружающей среды +45 °C, полагался на встроенный чиллер и термокомпенсацию, чтобы поддерживать геометрическое отклонение в пределах 0,006 мм в течение 16-часового цикла без участия оператора. Наша инженерная команда оказывает клиентам поддержку через удалённую диагностику, пусконаладочные работы на месте и обучение операторов; мы осуществили экспорт более чем в 20 стран и регионов. Запасные части хранятся на складе для быстрой отправки, а типичное время реакции технической поддержки составляет менее 24 часов. Независимо от того, применяется ли станок для изготовления штампа для ковки, пресс-формы для литья под давлением или компонента турбины, крупногабаритный ЭРО-станок конфигурируется с генератором, системой промывки и комплектом автоматизации, соответствующими конкретной задаче, а не по принципу «один размер подходит всем». Такой подход обеспечивает конкурентоспособные цикловые времена и предсказуемую совокупную стоимость владения.

12
Dec
14
Aug
03
Aug
03
Aug