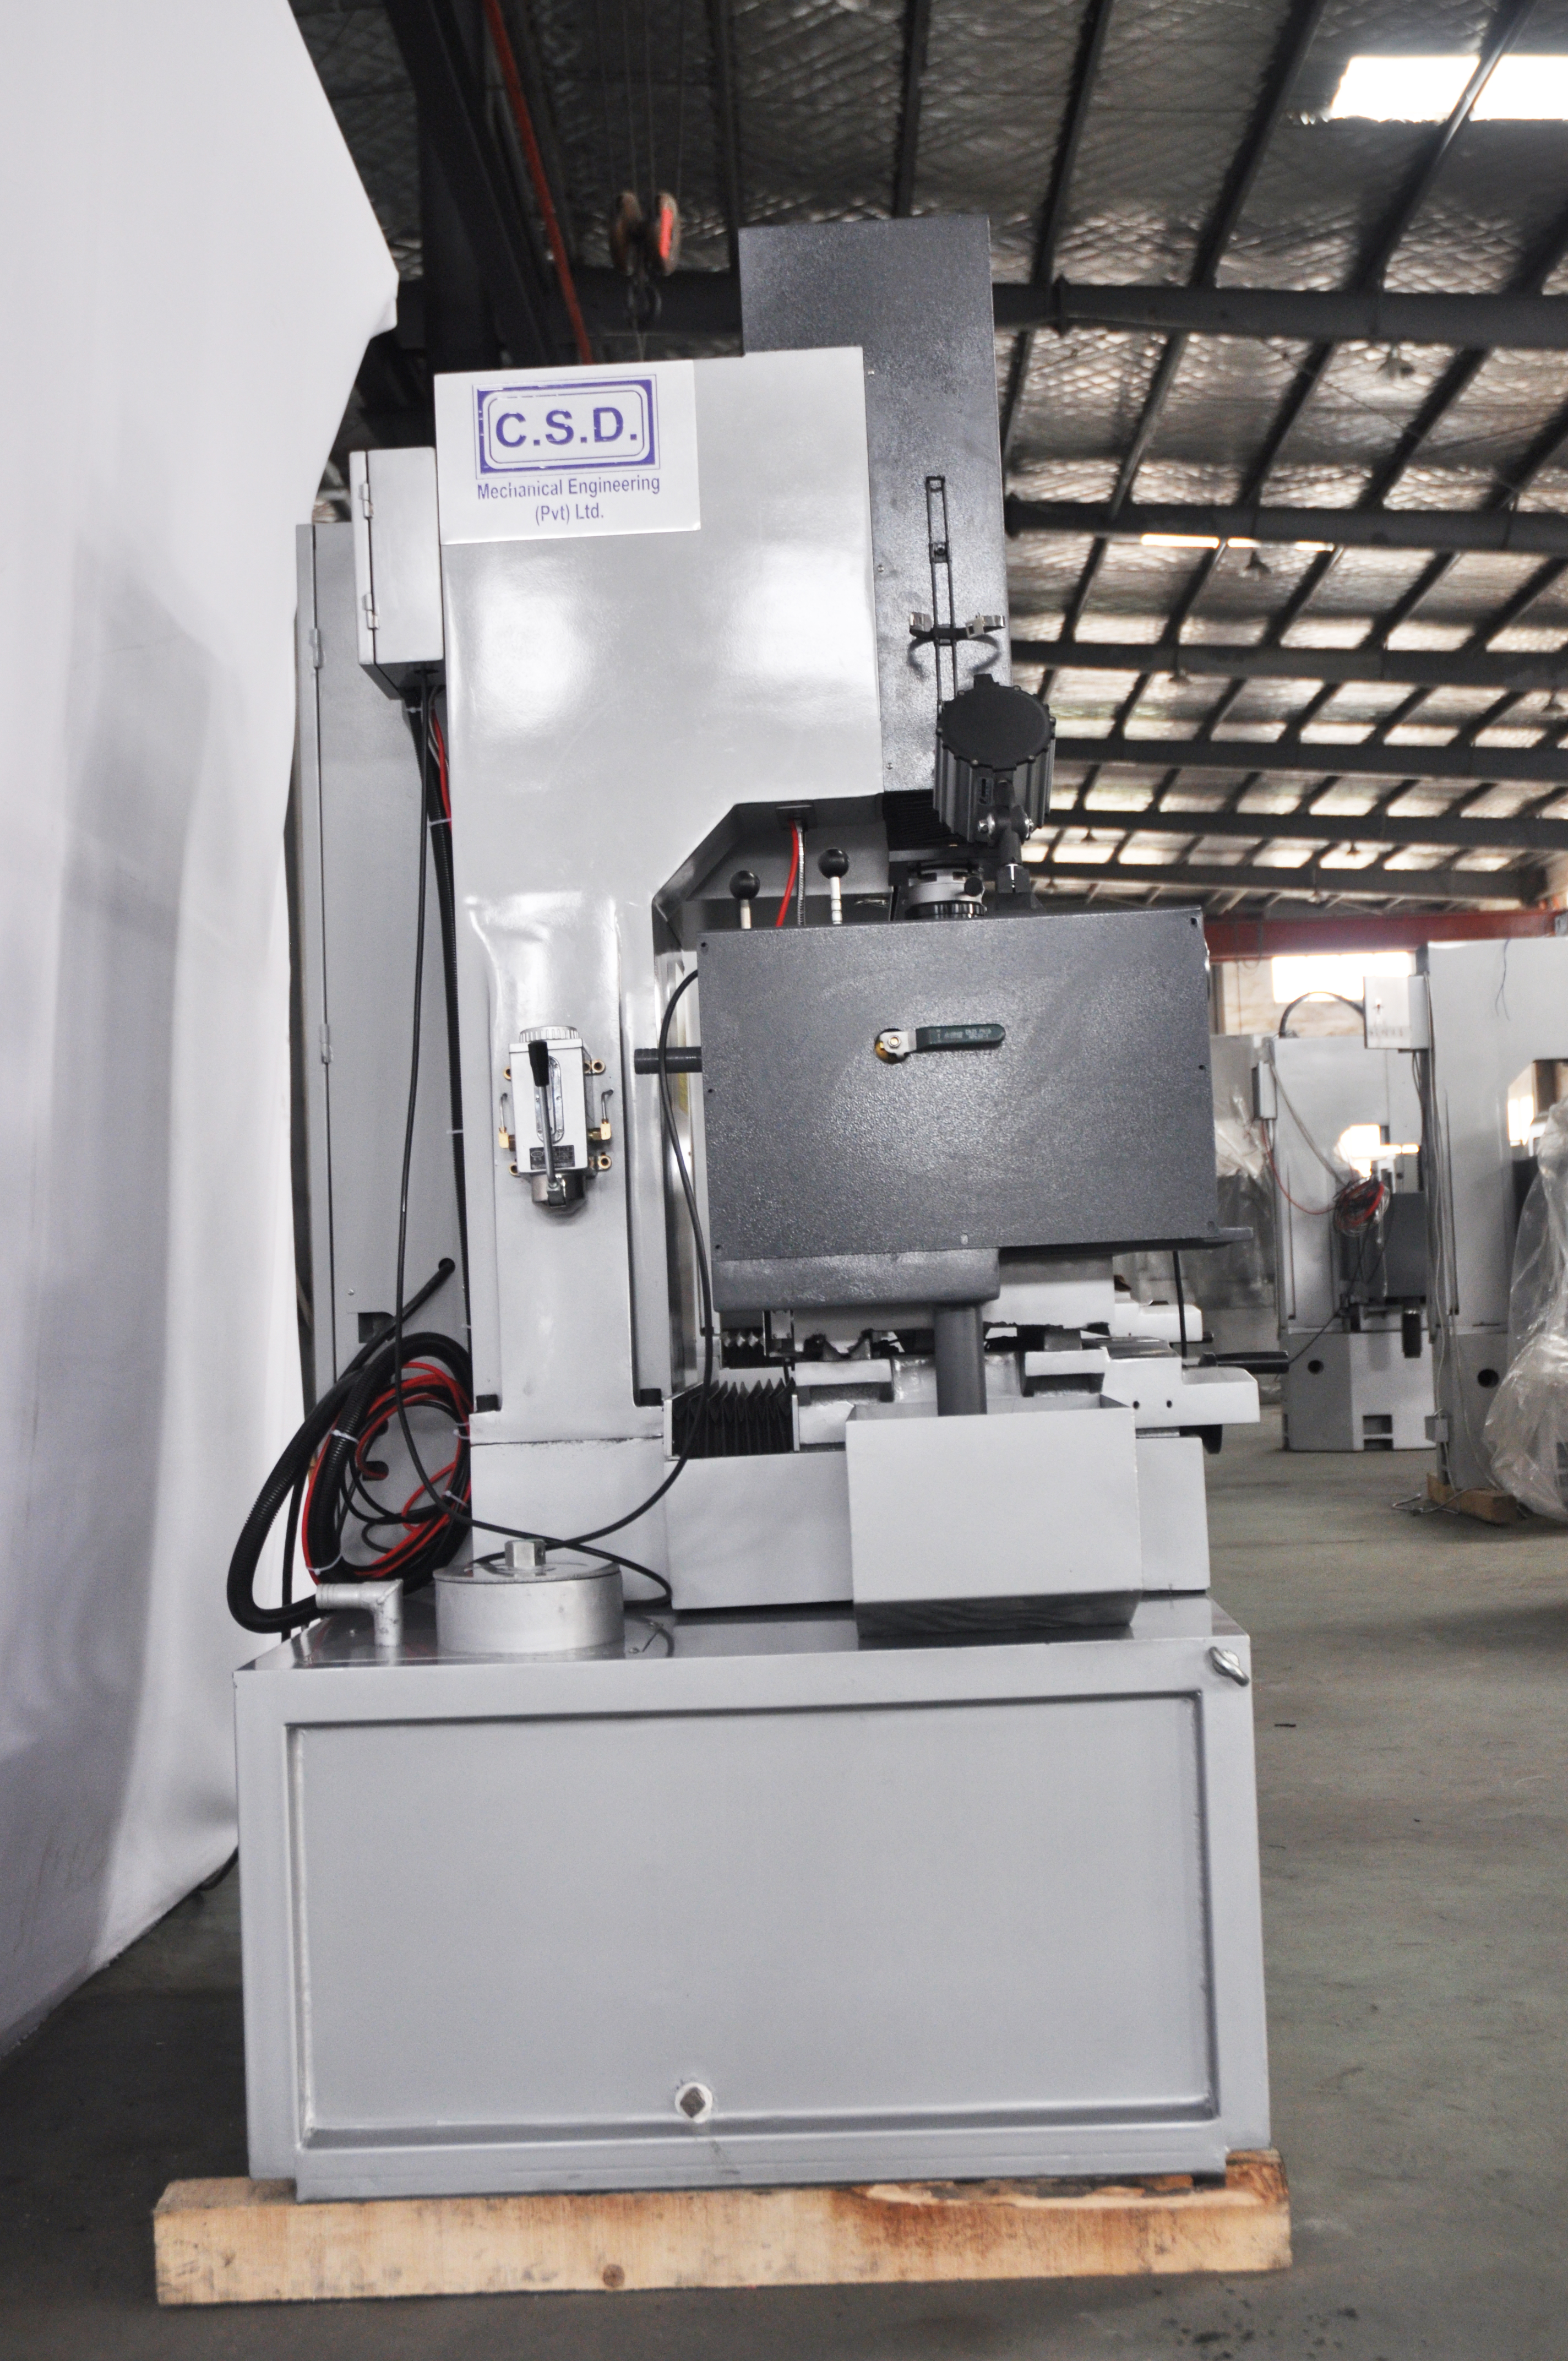
Электронный станок ЭИМ: точное проволочное и отверстие-сверление для аэрокосмической и медицинской промышленности

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Точность, производительность и глобальная поддержка

Точность, производительность и глобальная поддержка

Как профессиональный производитель, основанный в 2003 году в городе Тайчжоу, провинция Цзянсу, Китай, компания Taizhou Chuang Yuan Machine Tool Co., Ltd. объединяет исследования и разработки, производство и продажи прецизионных станков. Наша электронная ЭНИМ-машина спроектирована для высокоточного удаления металла при изготовлении пресс-форм, в аэрокосмической, автомобильной и медицинской промышленности. В отличие от традиционных ЭНИМ-станков, наша электронная ЭНИМ-машина сочетает передовое сервоприводное управление, интеллектуальные адаптивные алгоритмы разряда и мониторинг зазора в реальном времени, обеспечивая шероховатость поверхности до Ra 0.1 мкм и точность позиционирования ±0.002 мм. На практике немецкий производитель пресс-форм снизил износ электродов на 35 % и сократил время обработки на 28 % после перехода на нашу электронную ЭНИМ-машину при изготовлении сложных полых матриц. При сверлении охлаждающих отверстий в лопатках турбин для аэрокосмической техники наша машина поддерживает допуск диаметра 0.05 мм на протяжении 500 последовательных отверстий, снижая процент брака до менее чем 0.5 %.
Получить коммерческое предложение

Изучение кейса

Производитель автомобильных форм в Germanii povyshaet tochnost' s pomoshch'yu elektronnoy EDM-mashiny

Nemetskiy proizvoditel' avtomobil'nykh form, spetsializiruyushchiysya na izgotovlenii form dlya vstavok vnutrenney obshivki, stolknulsya s povtoryayushchimisya problemami iznosa elektrodov i neodnorodnymi razmerami polostey. Posle vnedreniya nashey elektronnoy EDM-mashiny byl dostignut kachestvo poverkhnosti Ra 0.15 mkm na zakalennoy stale (HRC 52), chto snizilo vremya polirovki na 40%. Adaptivnoe upravlenie razryadom avtomaticheski korrektirovalo parametry impul'sa, chto privelo k snizheniyu rashoda elektrodov na 30%. Za shest' mesyatsev dole' brazy ushla s 3.2% do 0.8%, chto pozvolilo ekonomit' okolo 45 000 evro v god. Proizvoditel' teper' bezopasno rabotaet v tri smeny. Dopolnitel'no, vnedrenie nashey avtomatizirovannoy sistemy zagruzki pal'let uproshchalo peredachu izdeliy, isklyuchilo oshibki ruchnoy yustirovki i uvelichilo su-tochnyy vykhod form na 22%, pri sohranenii zhestkikh razmernykh dopuskov dlya mnogopolostnykh instrumentov.

Поставщик компонентов для аэрокосмической отрасли во Франции повысил производительность с помощью электронного станка электроэрозионной обработки

Французскому поставщику компонентов для аэрокосмической отрасли требовалось просверлить охлаждающие отверстия в турбинных лопатках из никелевого суперсплава диаметром 0,4 мм и с соотношением глубины к диаметру 20:1. С использованием нашего электронного станка электроэрозионной обработки удалось достичь точности позиционирования отверстий ±0,005 мм и устранить проблемы, связанные со слоем переплава. Объём производства вырос с 80 до 120 лопаток в неделю, а затраты на оснастку снизились на 25 %. Высокоскоростная ось Z и автоматический сменщик электродов обеспечили непрерывную работу станка, что позволило соответствовать строгим требованиям стандарта AS9100. Благодаря применению нашей технологии адаптивной оптимизации импульсов в реальном времени предприятие успешно предотвратило образование микротрещин в турбинных компонентах, подвергающихся высоким нагрузкам, обеспечив тем самым полное соответствие международным нормам безопасности в аэрокосмической отрасли и значительно увеличив срок службы компонентов при экстремальных рабочих температурах.

Американская компания по производству медицинского оборудования улучшила микрообработку с помощью электронного станка электроэрозионной обработки

Американская компания-производитель медицинского оборудования, выпускающая хирургические зажимы из нержавеющей стали марки 316L, требовала изготовления микропаз шириной 0,1 мм без заусенцев. Наша электронная установка электроэрозионной обработки обеспечила шероховатость поверхности Ra 0,08 мкм и соблюла допуски в пределах ±0,003 мм. Компания сообщила о сокращении объёма вторичных операций по зачистке заусенцев на 50 % и росте выхода годной продукции на 20 %. Благодаря чистому процессу удаления продуктов эрозии термическое повреждение материала было сведено к минимуму, что позволило сохранить его биосовместимость. Кроме того, интеграция систем фильтрации диэлектрической жидкости обеспечивала оптимальную прозрачность и стабильность температуры рабочей жидкости, что позволяло выполнять непрерывные высокоточные циклы обработки без теплового дрейфа или загрязнения при производстве тонких хирургических инструментов.

Сопутствующие товары

Производство электронных электроэрозионных станков на предприятии Taizhou Chuang Yuan Machine Tool Co., Ltd. начинается с тщательных НИОКР и отбора компонентов. С 2003 года мы объединили исследования, производство и продажи для поставки прецизионных станков в более чем 20 стран. Наш электронный электроэрозионный станок построен на гранитном основании, обеспечивающем термостабильность и поглощение вибраций, что гарантирует долгосрочную точность. На сборочной линии применяются лазерные интерферометры для калибровки каждого направления с точностью до ±0,001 мм, а каждая единица проходит 72-часовое непрерывное испытание разрядом перед отгрузкой. Основой нашего электронного электроэрозионного станка является интеллектуальный импульсный генератор, анализирующий состояние межэлектродного зазора 10 000 раз в секунду и автоматически оптимизирующий энергию разряда для минимизации износа электрода и максимизации скорости удаления материала. Это особенно важно для таких отраслей, как изготовление пресс-форм, где сложные полости и глубокие рёбра требуют стабильной целостности поверхности. В аэрокосмической промышленности наш станок выполняет сверление охлаждающих отверстий в лопатках турбин диаметром до 0,3 мм и с соотношением длины к диаметру до 30:1. Для медицинского оборудования он формирует микрорельефы на нержавеющей стали и титане без возникновения термических трещин. Глобальные данные применения показывают, что клиенты сокращают время обработки в среднем на 25 % и расход электродов — на 30 % по сравнению с традиционными ЭЭДМ. Мы также предлагаем индивидуальные решения по автоматизации, включая роботизированную загрузку и системы поддонов, для поддержки работы «без участия оператора». Команда из более чем 50 инженеров и производственная площадка площадью 12 000 м² позволяют нам обеспечивать строгий контроль качества на всех этапах. Наш электронный электроэрозионный станок соответствует стандартам CE и ISO 9001; мы предоставляем удалённую диагностику и прогнозирующую техническую поддержку через IoT. Выбирая наш электронный электроэрозионный станок, заказчики из автомобильной, аэрокосмической и медицинской отраслей получают конкурентное преимущество благодаря высокой точности, надёжности и всесторонней поддержке.

Часто задаваемые вопросы

Какие материалы может обрабатывать электронная установка электроэрозионной обработки?

Nash elektronnyy EDM-stanok obrabatyvaet provodyashchiye materialy, vkluchaya zakalennuyu stal, volframkarbid, titanovyye splavy, nikelевые superplavy i nerzhaveyushchuyu stal. On idealen dlya izgotovleniya form, aviakosmicheskoy promyshlennosti i proizvodstva meditsinskikh ustroystv. Adaptivnaya sistema upravleniya stanoka podstraivaetsya pod svoystva materiala, obespechivaya optimal'nyye parametry razryada i kachestvo poverkhnosti. Dlya neprovodyashchikh materialov trebuyutsya alternativnyye protsessy.
Tochnost dostigaetsya zaschet granitnogo osnovaniya, lineynykh shkal s razresheniyem 0,001 mm i intellektual'nogo impul'snogo generatora, kotoryy kontroliroyet i korrektiruyet prosvet iskry 10 000 raz v sekundu. Eto obespechivaet tochnost' pozitsionirovaniya ±0,002 mm i sherokhost' poverkhnosti do Ra 0,08 mkm. Regulyarnaya kalibrovka i temperaturnaya kompensatsiya dopolnitel'no obespechivayut tochnost'.
Стандартный срок поставки — 45–60 дней после внесения депозита, в зависимости от конфигурации. Мы предоставляем гарантию на основные компоненты сроком 24 месяца и пожизненную техническую поддержку. Удалённая диагностика и сервис на месте доступны более чем в 20 странах. Запасные части хранятся на региональных складах для оперативной отправки.
Да, наш электронный ЭНИ-станок поддерживает роботизированную загрузку, смену поддонов и автоматическую замену электродов. Это обеспечивает необслуживаемую работу и снижает трудозатраты до 40 %. Станок интегрируется с системами MES и ERP для мониторинга производственных процессов в реальном времени.
Ключевые отрасли включают производство пресс-форм для автомобилей, изготовление турбинных лопаток для аэрокосмической промышленности, выпуск медицинского оборудования и производство пресс-форм для электронных разъёмов. В этих секторах наш станок обеспечивает высокую точность, низкий износ электродов и воспроизводимые результаты. Мы предоставляем обучение и разработку технологических процессов, ориентированные на конкретные задачи.

Связанные статьи

Технологические характеристики электроэрозионного проволочно-вырезного станка

24

Dec

Технологические характеристики электроэрозионного проволочно-вырезного станка

Показать больше
Как проверить точность формовки готовых пружин, произведенных на новом пружинном станке

26

Jun

Как проверить точность формовки готовых пружин, произведенных на новом пружинном станке

Проверка размерной точности для валидации пружинного станка. Валидация выходных параметров нового пружинного станка гарантирует соответствие продукции строгим производственным требованиям. Проверка размерной точности составляет основу этого процесса и направлена на ключевые геометрические характеристики...
Показать больше
Как снизить количество царапин на поверхности труб в процессе непрерывного профилирования на трубопрокатном стане

29

Jun

Как снизить количество царапин на поверхности труб в процессе непрерывного профилирования на трубопрокатном стане

Экономическая реальность поверхностных дефектов. В высокорисковой сфере производства труб на трубопрокатных станах царапина на поверхности — это гораздо больше, чем незначительный косметический дефект. Она служит сигналом тревоги, указывающим на более глубокие технологические нестабильности, которые нарушают структурную ...
Показать больше
Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

14

Aug

Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

Преодоление сложностей сред с высоким разнообразием изделий. Управление современным промышленным производственным предприятием зачастую напоминает одновременное вращение десятка тарелок на палочках, особенно при работе по графикам производства с высоким разнообразием изделий и небольшими партиями. Пл...
Показать больше

Отзывы клиентов

Лука Бьянки
Исключительная точность и надежность

Наш цех по производству пресс-форм в Италии использует электронный станок EDM в течение 18 месяцев. Он стабильно выдерживает допуск ±0,003 мм на закалённой стали, сокращая время полировки на 35 %. Команда удалённой поддержки устранила проблему с параметрами в течение 2 часов. Мы настоятельно рекомендуем его к применению.

Эмили Картер
Повысили объёмы производства в аэрокосмической отрасли

Будучи поставщиком второго уровня для аэрокосмической промышленности в Канаде, мы нуждались в надёжном сверлении микроотверстий. Электронный станок EDM повысил нашу производительность на 30 % и снизил расходы на электроды на 25 %. Стабильность станка выдающаяся, а обучение было исчерпывающим.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Усовершенствованная адаптивная система управления разрядом для минимального износа электрода

Усовершенствованная адаптивная система управления разрядом для минимального износа электрода

Наша электронная электроэрозионная станция оснащена интеллектуальным импульсным генератором, который анализирует состояние межэлектродного промежутка 10 000 раз в секунду и динамически регулирует энергию разряда для подавления дугового пробоя и минимизации термического повреждения поверхности обрабатываемой детали. Эта адаптивная высокочастотная обратная связь поддерживает оптимальный искровой промежуток, снижая расход электродов до 35 % при обработке сложных материалов, таких как карбид вольфрама и закалённые инструментальные стали. В цехах по производству пресс-форм высокого объёма, где изготовление электродов составляет значительную долю эксплуатационных расходов, данная технология обеспечивает существенную экономическую эффективность. Например, ведущий европейский производитель автомобильных пресс-форм сократил ежегодные затраты на электроды на 12 000 евро и полностью исключил необходимость ручной корректировки электродов. Кроме того, система автоматически выявляет аномальные условия промывки и в реальном времени изменяет интервалы импульсов, обеспечивая однородную текстуру поверхности и превосходную размерную стабильность при изготовлении сложных многополостных матриц.
Гранитное основание и термокомпенсация для беспрецедентной точности

Гранитное основание и термокомпенсация для беспрецедентной точности

Построен на прочном основании из природного гранита с усиленным ребрением и снятием остаточных напряжений, электронный электроэрозионный станок обеспечивает исключительное поглощение вибраций и структурную жёсткость, необходимые для достижения точности обработки менее одного микрометра. Массивное литое основание поглощает высокочастотные механические ударные волны, возникающие при интенсивных черновых проходах, сохраняя целостность конструкции в течение длительного срока эксплуатации. В сочетании с оптическими линейными шкалами высокого разрешения и датчиками тепловой компенсации в реальном времени станок постоянно нейтрализует колебания температуры окружающей среды, поддерживая точность позиционирования ±0,002 мм и повторяемость ±0,001 мм. Такая архитектурная устойчивость критически важна при изготовлении сложных глубокоребристых геометрий, микропазов и отверстий с высоким отношением глубины к диаметру. На одном из медицинских предприятий США объём вторичных операций отделки сократился на 50 % благодаря неизменной геометрической стабильности станка в условиях непрерывного многосменного производства.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх