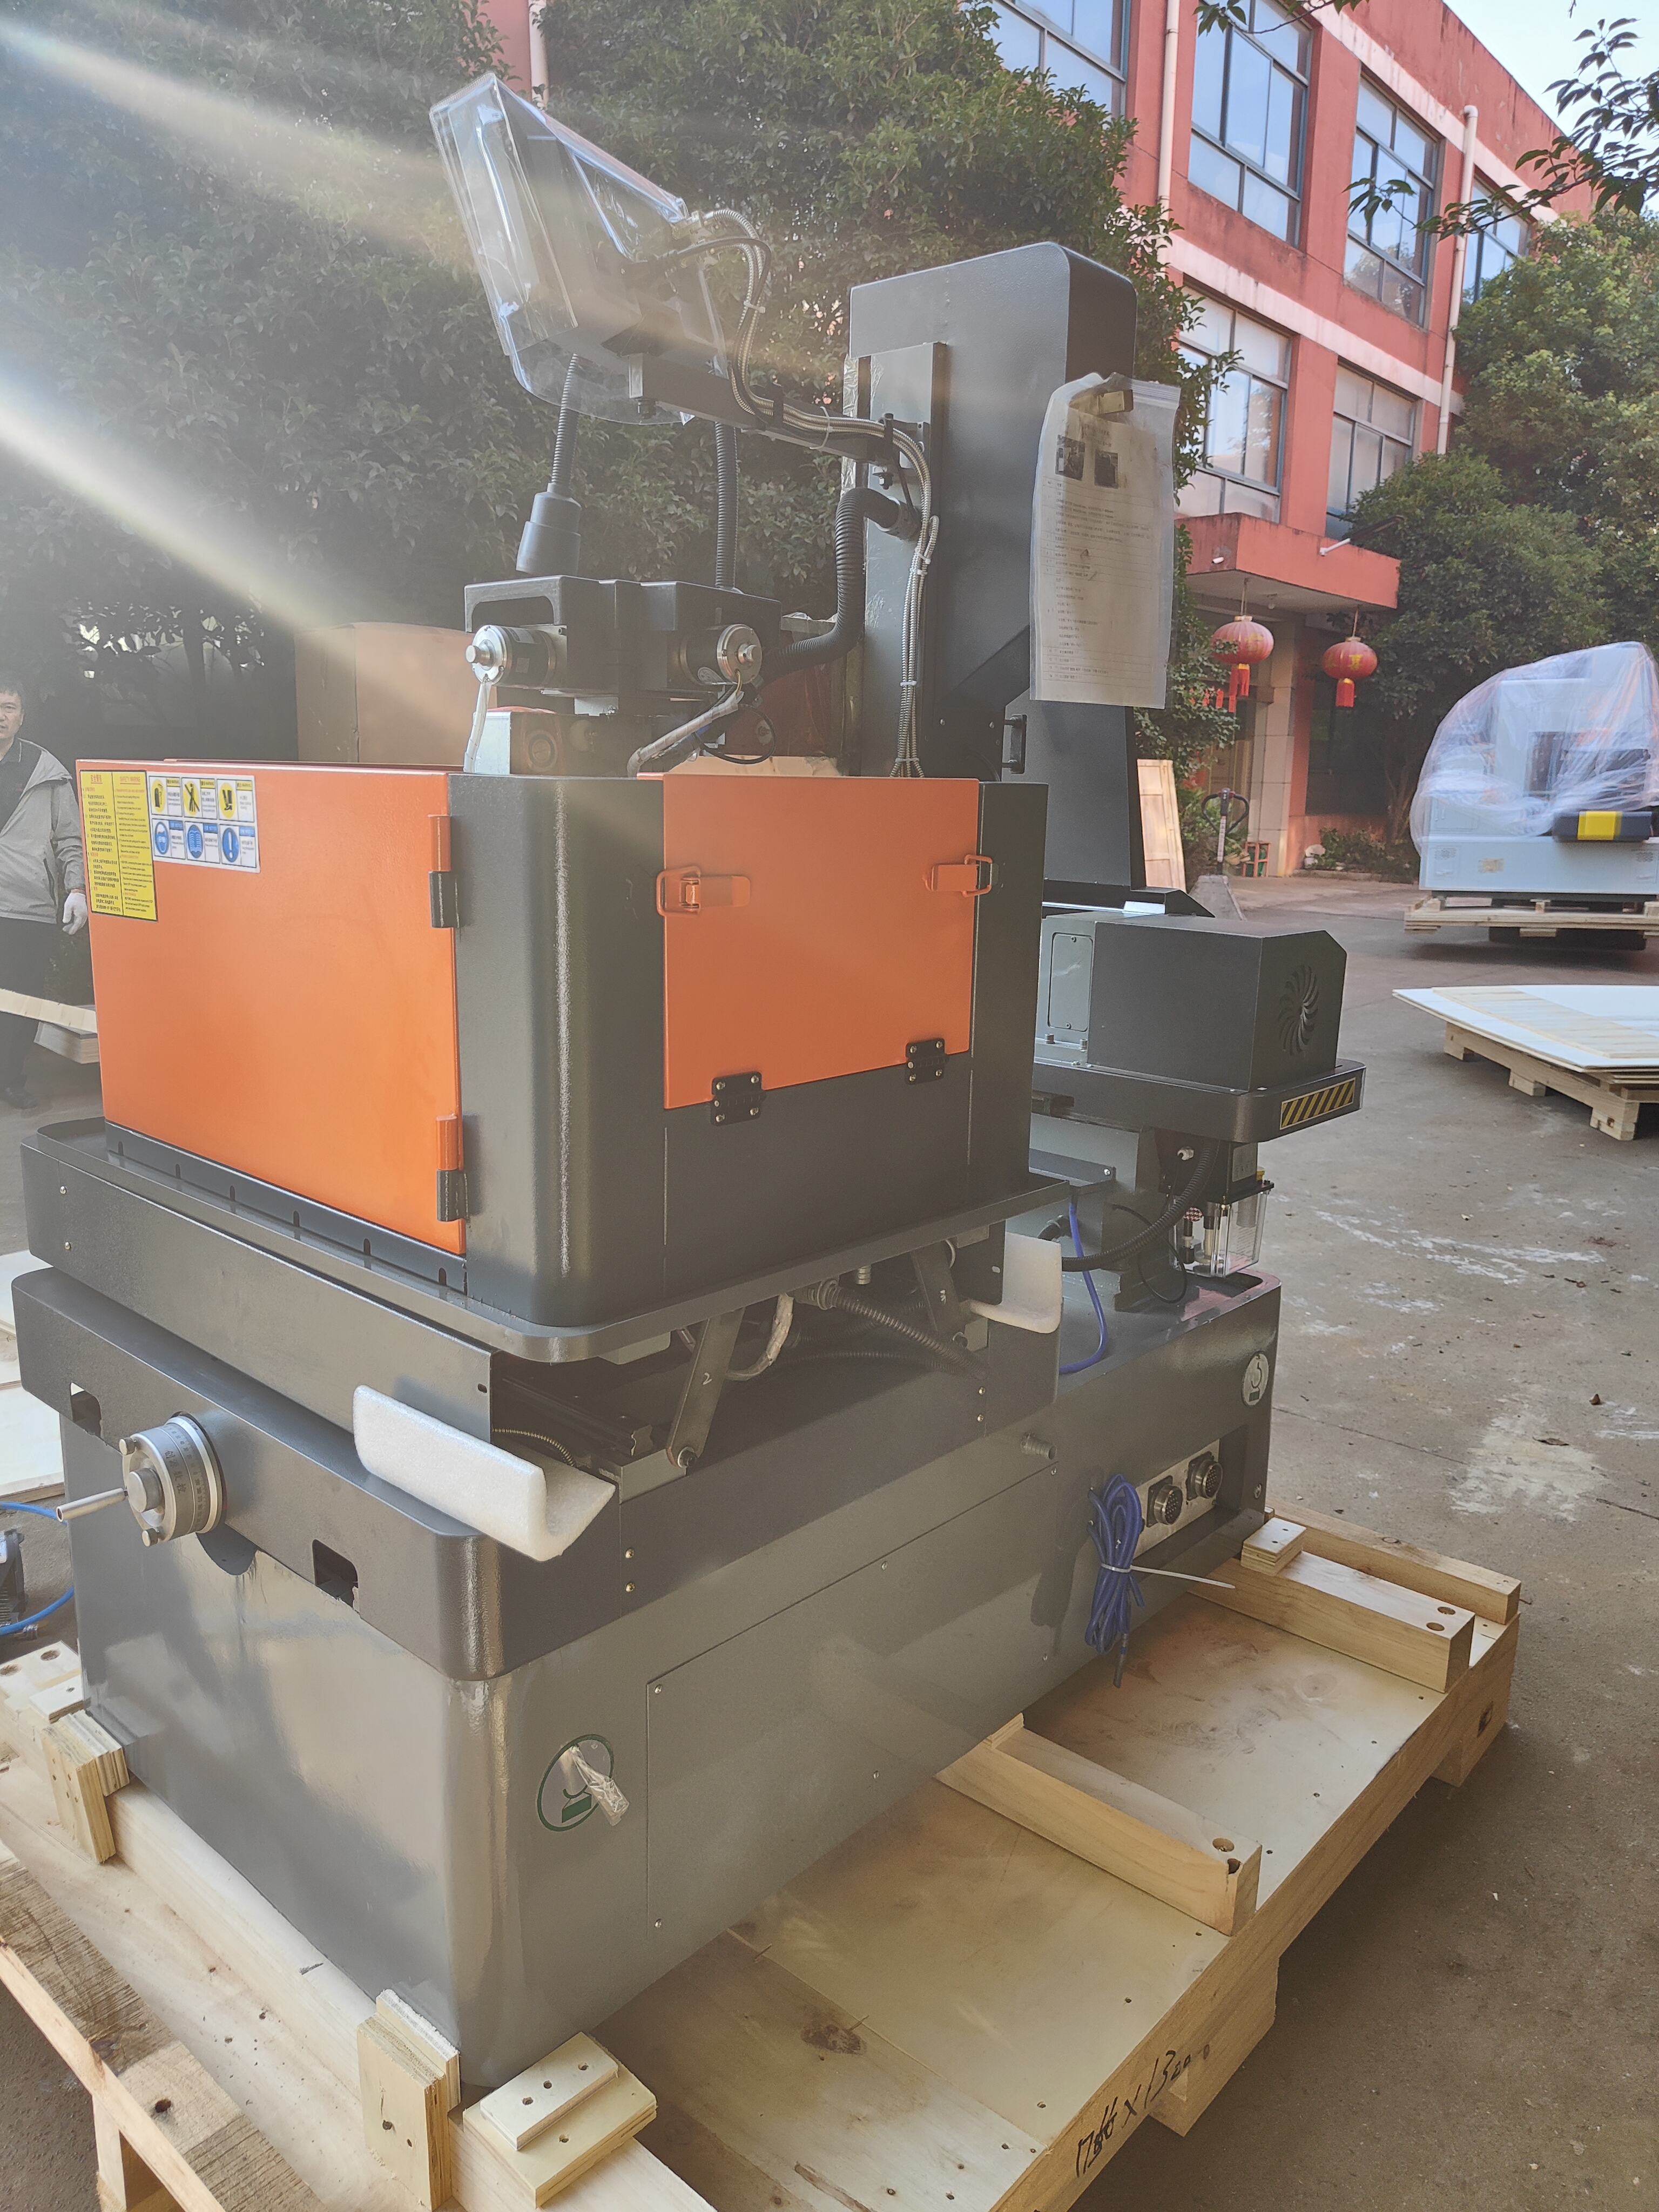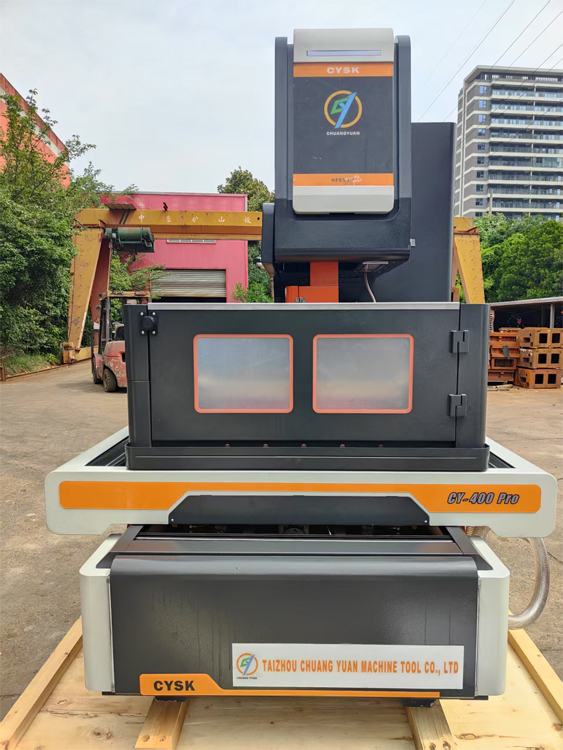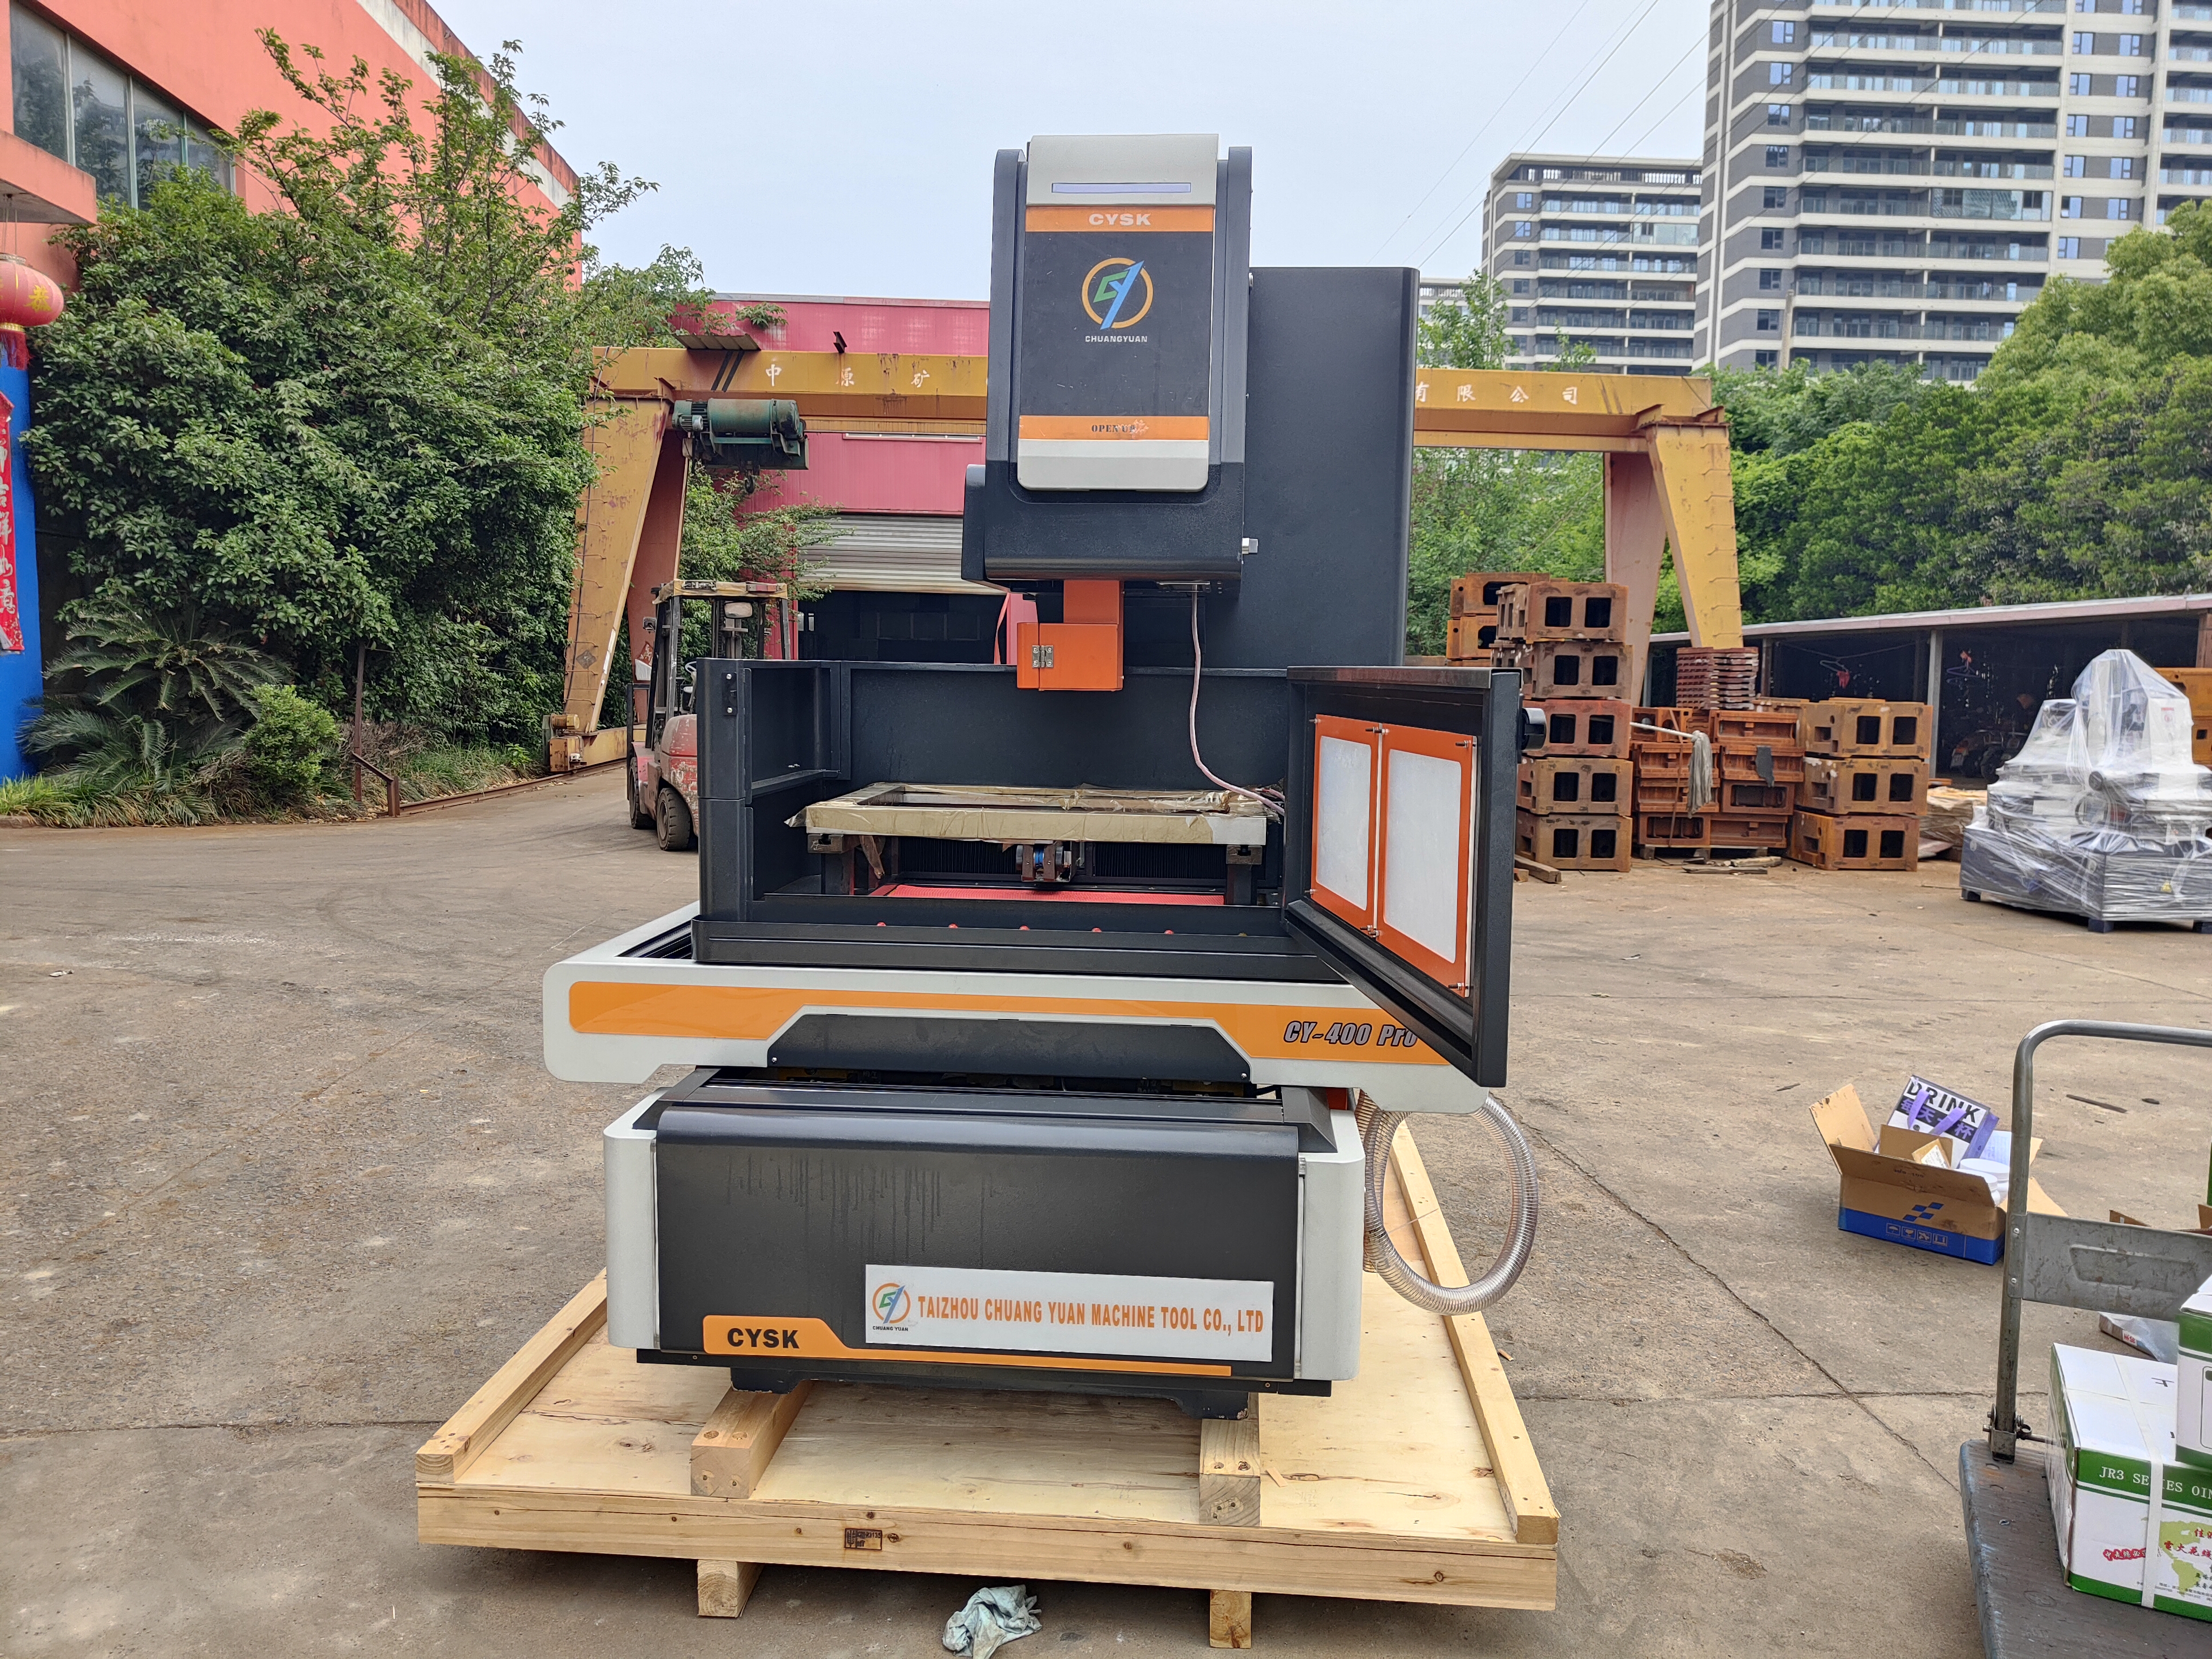
ワイヤー放電加工機:5軸精密加工、0.003mmの精度

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
高精度ワイヤー放電加工機ソリューション|信頼される中国メーカー製

高精度ワイヤー放電加工機ソリューション|信頼される中国メーカー製

台州創源機械工具有限公司は、中国江蘇省泰州市において2003年より高精度ワイヤー放電加工機の製造を手掛けており、工具室、金型工場、航空宇宙関連サプライヤー、医療機器メーカーなど、20カ国以上にわたり顧客をサポートしています。当社のワイヤー放電加工機シリーズは、位置決め再現精度±0.003 mm、表面粗さRa 0.8 μm、1.0 mm黄銅線使用時の最大切断速度220 mm²/分を実現します。金型製作では、お客様が300 mmの行程内でキャビティ公差を routinely 0.005 mm以内に収めることを可能とし、フライス加工+手仕上げによるポリッシング工程と比較して、ポリッシング時間の削減率を30~40%達成しています。航空宇宙分野では、ドイツのTier 2サプライヤーが当社の5軸ワイヤー放電加工機を用いてインコネル718製タービンシュラウドセグメントを加工し、導入後6か月間で不良品率を8%から1.5%へ大幅に低減しました。トルコの医療用ステントおよび外科手術器具メーカーでは、当社の浸漬式ワイヤー放電加工機を活用し、SUS316Lステンレス鋼およびチタン材において0.02 mmのスロット幅公差を安定して確保しています。
お問い合わせ

ケーススタディ

ドイツの金型メーカーが5軸ワイヤー放電加工機で1200 mmのダイブロックを加工

バイエルン州の自動車用ヘッドランプ金型メーカーは、生産上のボトルネックに直面していました。サイズ1,200 × 800 × 400 mmの硬化鋼(材料番号1.2344)ブロックには、フライス加工では到達できない複雑な角度の冷却チャネルやシャットオフ面が求められました。当社が導入前まで使用していたワイヤー放電加工機は行程が600 mmしかなく、加工を外部委託せざるを得ず、時給35ユーロ、納期14日という状況でした。同社は2022年に、自動ワイヤー通し機能と水中切断機能を備えた当社製5軸ワイヤー放電加工機「CY-WEDM 1200」を導入しました。この機械は全行程で±0.004 mmの精度を維持でき、5軸テーパーヘッドにより最大30度の傾斜加工が可能です。導入後3か月以内に、外部委託作業の80%を自社加工で置き換え、納期は14日から3日に短縮され、年間加工コストは21万ユーロ削減されました。現在、工場では週6日、1日22時間の稼働体制を採用しており、0.25 mm黄銅線を用いた加工条件(切り込み面積180 mm²/分)において、ワイヤー消費量は1時間あたり0.18 kgとなっています。品質管理担当者は、「金型のシャットオフ面について、現在は100%がブルーフィット検査に合格している」と確認しています。

トルコの医療機器メーカー、316Lステンレス鋼で0.02mmのスロットを実現

外科用ステープラーおよび生検用フォースプスを製造するトルコのメーカーが、316Lステンレス鋼およびチタン製チューブに、幅0.02 mm、深さ8 mmのスロットを熱影響部やバリを一切残さずに加工する必要がありました。レーザー切断では再凝固層およびドロスが発生し、生体適合性を確保するための洗浄検証に不合格となりました。3社のサプライヤーを評価した結果、同社は2023年に当社のCY-WEDM 500水中ワイヤー放電加工機を採用しました。直径0.1 mmの真鍮ワイヤー、導電率12マイクロジーメンスの脱イオン水、およびマルチパス仕上げ加工を用いたところ、表面粗さRa 0.4 μm、スロット幅公差±0.002 mmを達成しました。不良率は12%から1.8%へと大幅に低下し、後工程の研磨時間も45%短縮されました。同社は2024年にISO 13485監査を無事通過し、当該機械のオンボードログから得られた工程能力データ(Cpk=1.67)を審査資料として提出しました。その後、ドイツおよび米国向け内視鏡用医療機器部品の生産拡大のため、追加でワイヤー放電加工機を2台発注しています。

インドの電子機器コネクタ工場、自動ワイヤー放電加工機導入で生産量を28%増加

プネー(インド)に拠点を置くコネクタメーカーは、ベリリウム銅およびリン青銅製の高速バックプレーンピンを製造していたが、電極の摩耗とパンチクリアランスのばらつきに悩まされていた。手動によるダイメンテナンスにより、設備停止時間が9%、不良品率が5%に達していた。2023年、同社は当社製自動ワイヤー放電加工機「CY-WEDM 400」を2台導入した。この機械は24ポジション自動ワイヤー通し機能および自動スラグ除去機能を備えており、パンチ・ダイインサートを0.003 mmという高精度なクリアランスで加工できるようになった。その結果、ダイ寿命は80万ストロークから160万ストロークへと倍増し、生産性は28%向上、不良品率は0.9%まで低下、予期せぬ設備停止率も1.5%まで減少した。現場責任者は、当該ワイヤー放電加工機のリモート診断機能により、中国の当社エンジニアが洗浄ポンプのアラームを40分以内に解決できたと報告しており、これにより1シフト分の生産ロスを回避できたとしている。現在、同社はコネクタを14カ国へ輸出しており、ワイヤー放電加工機への投資が、1,0

関連製品

ワイヤー放電加工機の技術を理解し、最適なシステムを選ぶ方法:ワイヤー放電加工機(WEDM)は、絶縁水に浸されたワークピースと、連続的に送給されるワイヤー電極の間に制御された放電火花を発生させることで、導電性材料を除去する加工装置です。フライス加工やレーザー切断とは異なり、この加工では機械的な力が一切加わらないため、60 HRCを超える高硬度工具鋼、タングステンカーバイド、インコネル、チタン、銅合金なども、極めて高い精度で加工できます。2024年の世界のワイヤー放電加工機市場規模は約19億米ドルと評価されており、金型・ダイス製造、航空宇宙、医療機器、電子機器、自動車金型分野からの需要拡大を背景に、2030年まで年率5.6%の成長が見込まれています。中国江蘇省に2003年に設立された泰州創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)では、高精度・高速度・総所有コストのバランスを重視したワイヤー放電加工機の設計・製造を行っています。当社の製造プロセスは、有限要素解析(FEA)を用いたマシンベッドの設計から始まります。ベッドは高剛性ミーハナイト鋳鉄で鋳造され、内部応力を除去するために12か月間自然時効処理されます。その後、5軸CNCガントリーミルで加工され、組立前の平面度は1,000 mmあたり0.01 mmを実現しています。各軸には予圧付直動ガイドとC3グレードのボールねじを採用し、レーザー校正によるピッチ補償を施すことで、位置決め精度±0.003 mm、繰返し精度±0.001 mmを達成しています。当社のパルス発生器は最大1.5 MHzで動作し、ギャップ電圧を1秒間に2,000回監視するアダプティブ制御機能を備え、放電エネルギーをリアルタイムで自動調整することで、ワイヤーの断線を防止し、微細な形状を保護します。代表的な加工例として、厚さ40 mmの工具鋼(1.2344)を0.25 mmの真鍮ワイヤーで加工した場合、面積切除速度180 mm²/分、表面粗さRa 1.0 μmを実現。マルチパス仕上げ加工ではRa 0.4 μmまで達成可能です。ワイヤー送給システムは、8~12 Nの閉ループ張力サーボ制御を採用しており、30度までのテーパー加工や0.1 mmワイヤーの自動スレッディングに不可欠な性能です。また、完全没水式の加工構造により、厚さ0.5 mm未満の薄板部品における熱歪みを低減しており、これは医療機器や電子機器分野で頻繁に求められる要件です。環境面では、待機時消費電力は2.8 kW、加工時消費電力は9.5 kWであり、当社の水処理ユニットにより、脱イオン樹脂の寿命は1,800時間まで延長されます。世界中の顧客が、当社のワイヤー放電加工機をそれぞれの用途に応じて活用しています。ドイツおよびイタリアでは、金型メーカーが射出成形金型のインサートや押出ダイスを加工し、当社の自動スラグ除去機能を活用して、夜間無人運転で8~12個のキャビティを一括加工しています。米国では、航空宇宙分野のジョブショップがニッケル合金からハニカムシールリングやタービンブレード根元を加工し、当社の5軸テーパーヘッドを用いて、ファーツリー形状を1工程で完成させています。トルコおよびインドでは、医療機器・電子機器メーカーがステント、外科用ジャウ、コネクタピンなどを加工し、バリのないエッジにより二次研磨工程を不要としています。ベトナムおよびメキシコでは、自動車プレス金型メーカーが当社のワイヤー放電加工機を用いてプログレッシブダイスのメンテナンスを行い、パンチクリアランスを0.003 mmに維持することで、金型寿命を150万ストローク以上に延長しています。韓国および日本では、精密コネクタ金型メーカーが当社の熱補償システムを活用し、18時間の無人運転中に±0.002 mmの寸法精度を維持しています。当社は、産業用IoTゲートウェイによる遠隔診断、AR(拡張現実)対応のメンテナンスガイド、ロッテルダム倉庫からの48時間以内のスペアパーツ供給チャネルを通じて、すべての顧客をサポートしています。また、エンジニアリングチームは、顧客提供の材料を用いた無料加工試験を実施し、推奨オフセット、フラッシュ圧力、ワイヤー材質などの詳細な加工条件を記載したプロセスレポートを提出します。ワイヤー放電加工機の選定は、単なる価格比較にとどまりません。購入者は、加工可能な最大ダイスブロックサイズに対する行程長、複雑なリリーフ角度に対応するテーパー加工能力、無人運転に不可欠な自動ワイヤースレッディングの信頼性、そしてメーカーが提供するアプリケーションエンジニアリング支援の有無を総合的に評価すべきです。当社では、最大加工部品サイズに対して最低10%の行程余裕を推奨しており、要求される仕上げ品質を満たすために、最も厚い材料を加工できる発生器性能を確保することをお勧めします。高硬度鋼とカーバイドの両方を加工する場合は、仕上げ専用回路を備えたデュアルパワー発生器を採用することで、性能の妥協を回避できます。ワイヤー放電加工機は通常15~20年にわたって使用されるため、初期仕様と同様に、保守性およびスペアパーツの入手可能性が極めて重要です。当社の機械は、シーメンス、パナソニック、HIWINといった標準産業用コンポーネントを採用しており、長期的な調達リスクを低減しています。さらに、メンテナンススケジュール、エラーコード集、キャリブレーション手順を公開し、顧客が自社の技術者を独立して育成できるよう支援しています。世界で1,800台以上のワイヤー放電加工機を納入し、20か国以上でパートナーシップを築いている当社は、現場データに基づき設計を継続的に改善しています。最近の改良点には、ワイヤーガイドの寿命を40%延長した新設計、高さのある部品加工時のワイヤー断線を22%削減する洗浄ノズル、および46種類の一般的な材料向けに内蔵技術データベースを備えた制御ソフトウェアがあります。初めてワイヤー放電加工機を導入するジョブショップから、生産能力拡張を検討する大手メーカーまで、当社のチームはお客様の部品形状、材料、生産目標に最適な機種をご提案いたします。

よくあるご質問

ワイヤー放電加工機で加工可能な材料と、実用的な板厚の限界はどれくらいですか?

ワイヤー放電加工機は、70 HRCまでの焼入工具鋼、タングステンカーバイド、インコネル、チタン、銅、真鍮、アルミニウムなど、電気を導くすべての材料を加工できます。実用的な板厚は、発電装置の出力と洗浄(フラッシング)条件に依存します。当社の標準モデルでは鋼材300 mmまで、高出力シリーズでは500 mmまで加工可能ですが、加工速度は若干低下します。絶縁性のセラミックスやほとんどのプラスチックは、補助電極を用いなければ加工できません。
浸漬式加工では、作業物を脱イオン水で完全に囲むため、高さのある部品や薄肉部品の冷却性・加工精度が向上し、医療機器・航空宇宙・金型分野で好まれます。一方、フラッシングのみの機種はコストが低く、小型・単純形状の部品に適しています。多くの顧客は、自動でモード切替が可能なデュアルモード型ワイヤー放電加工機を選択しており、これにより、さまざまな加工要件に対応できる柔軟性と、1台への投資によるコスト効率の両立を実現しています。
日常的な作業には、水の導電率(目標:5~15マイクロジーメンス)およびワイヤー張力の確認が含まれます。週次の作業には、ワイヤーガイドの清掃、電源供給用コンタクトの点検、フィルターの交換があります。年次では、すべての軸に対するレーザー校正を推奨しています。このメンテナンススケジュールに従うことで、お客様は通常、8~10年にわたり±0.003 mmの精度を維持でき、ワイヤーガイドは素材に応じて600~900時間ごとに交換します。
据付には通常3~5日かかり、床面レベル調整、機械のアライメント、および24時間連続カット試験が含まれます。その後、当社のエンジニアが現地で5日間のトレーニングを実施し、プログラミング、ワイヤー通し、オフセット設定、フラッシング最適化をカバーします。付属サービスとして、1年間の保証、IoTゲートウェイを介した遠隔診断機能、英語版技術資料、および加工プロセスに関するご質問に対し、アプリケーションエンジニアリングチームへの終身アクセス権を提供します。
標準モデルは手付金入金後30~45日で出荷、カスタム仕様は60~75日です。支払い方法は、T/T(電信送金)にて手付金30%、出荷前残金70%、または即時償還不可の信用状(L/C)のいずれかをお受けしています。すべての機械にはCE認証、燻蒸処理済み木製ケース、および完全な輸出関連書類が付属します。当社の20カ国以上の輸出市場において、継続取引のあるお客様には、柔軟な納期調整および複数商品のまとめ出荷もご提供しています。

関連記事

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

13

Dec

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

さらに表示
管材製造ラインにおける連続成形工程でパイプ表面の傷を減らす方法

29

Jun

管材製造ラインにおける連続成形工程でパイプ表面の傷を減らす方法

表面欠陥の経済的現実 高リスクな管材製造ラインにおいて、表面の傷は単なる外観上の軽微な欠陥にとどまりません。これは赤信号であり、構造的信頼性を損なう根本的な工程不安定性を示しています…
さらに表示
モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

14

Jul

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

従来の統合型スプリング成形装置における生産ボトルネック 現代の金属成形製造では、製品仕様の多様化および小ロット混載生産がますます進んでいます。多くの生産施設では、スプリング...
さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示

お客様の声

クラウス・ベルガー氏 金型部門マネージャー バイエルン州(ドイツ)
金型工場を変革した高精度・高稼働率

当社は、2台の旧式ワイヤー放電加工機をCY-WEDM 1200に更新し、12か月間にわたりその実績を追跡しました。位置決め精度は、すべての監査で±0.004 mm以内を維持。予期せぬダウンタイムは7%から1.2%へと大幅に削減され、夜間の無人加工時間は340%増加しました。0.2 mmの細線でも、自動ワイヤー通し機能は完璧に動作します。金型ブロック1個あたりのコストは19%削減されました。また、泰州市創源(タイジョウシ・チュアンユエン)社による遠隔診断サポートにより、発電機アラームが発生した際、現地のサプライヤーがこれまで一度も解決できなかった問題を、1時間以内に解消しました。

アイス・デミル氏、生産ディレクター、トルコ・イスタンブール
当社生産ラインで最も信頼性の高いワイヤー放電加工機

当社では、外科手術器具部品の加工に3台のワイヤー放電加工機を稼働させ、316Lステンレス鋼およびチタンをスロット幅0.02 mmまで切断しています。CY-WEDM 500を導入して以来、不良率は11%から1.6%へと大幅に低下し、工程能力指数(Cpk)は1.71へと向上しました。水中切断方式により、薄肉部の変形が抑えられ、また機械のログ記録機能がISO 13485監査を非常にスムーズにしてくれました。導入後2年間で交換した部品は、フィルターとワイヤーガイドのみです。同一切断速度における消費電力は、従来の他社製機種と比較して18%低減されています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
すべてのワイヤー放電加工機で精度を守るアダプティブパルス制御

すべてのワイヤー放電加工機で精度を守るアダプティブパルス制御

当社が製造するすべてのワイヤー放電加工機には、毎秒2,000回の頻度で放電ギャップ状態を監視する高周波適応パルス発生装置を搭載しています。金型・ダイス製作においては、長時間無人運転時のワイヤー切断(ブレーク)を防止します。これは、加工が深くなるにつれて洗浄条件が変化する際に起こりやすいトラブルです。たとえば、高さ300 mmのSKD61(1.2344)鋼ブロックを加工した際、当社の適応制御機能により、18時間連続運転中に平均加工速度165 mm²/分を維持し、ワイヤー切断は一切発生しませんでした。一方、競合他社の固定パラメーター式機械では、同条件下で4回の切断が発生しました。航空宇宙産業向けにニッケル合金を加工するお客様では、発生装置に内蔵された電解防止回路により、表面の再凝固層(レキャスト層)厚さを1マイクロメートル未満に抑え、疲労強度が厳しく要求される検査をクリアしています。医療機器製造では、放電エネルギーの安定性によりスロット幅のばらつきを±0.002 mm以内に収め、ステントや鉗子(フォースプス)の高精度加工を実現しています。また、システムは放電データを記録し、トレーサビリティを確保。ISO 9001およびISO 13485の監査にも対応します。ドイツ、トルコのお客様にも導入されています。
1本のワイヤー放電加工機で最大30度のテーパーを5軸加工

1本のワイヤー放電加工機で最大30度のテーパーを5軸加工

複雑な金型は、しばしば傾斜壁、リリーフクリアランス、可変テーパーを必要とし、単軸機械では複数回のセットアップなしには加工できません。当社のワイヤー放電加工機シリーズは、最大30度のテーパー角で5軸同時制御に対応しており、金型メーカーがシャットオフ面、エジェクタピンの角度、深溝リブなどを1回の工程で加工できるようになります。バイエルン州の顧客がヘッドランプ金型を加工した際、セットアップ回数を4回から1回に削減し、金型ブロックあたり11時間の工程時間を短縮するとともに、角度精度を±0.01度まで向上させました。閉ループ式ワイヤー張力制御システムにより、テーパー加工中も8~12Nの張力を一定に保ち、コーナー部の丸み(ワイヤー遅れ)を防止します。航空機用フィアートリー・ブレードの根元部加工では、5軸ヘッドを用いることで複合角度を1パスで加工でき、従来の放電加工(シンカー)工程を不要とし、納期を6日間短縮しました。電子部品コネクタ用金型では、可変テーパー機能により、パンチとダイインサートを所定のクリアランスで一致させて加工でき、工具寿命を150万ストローク以上に延長しています。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ