CNC放電加工機(ダイシンカー)|±0.005mmの精度とRa 0.2µmの仕上げ面粗さ

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
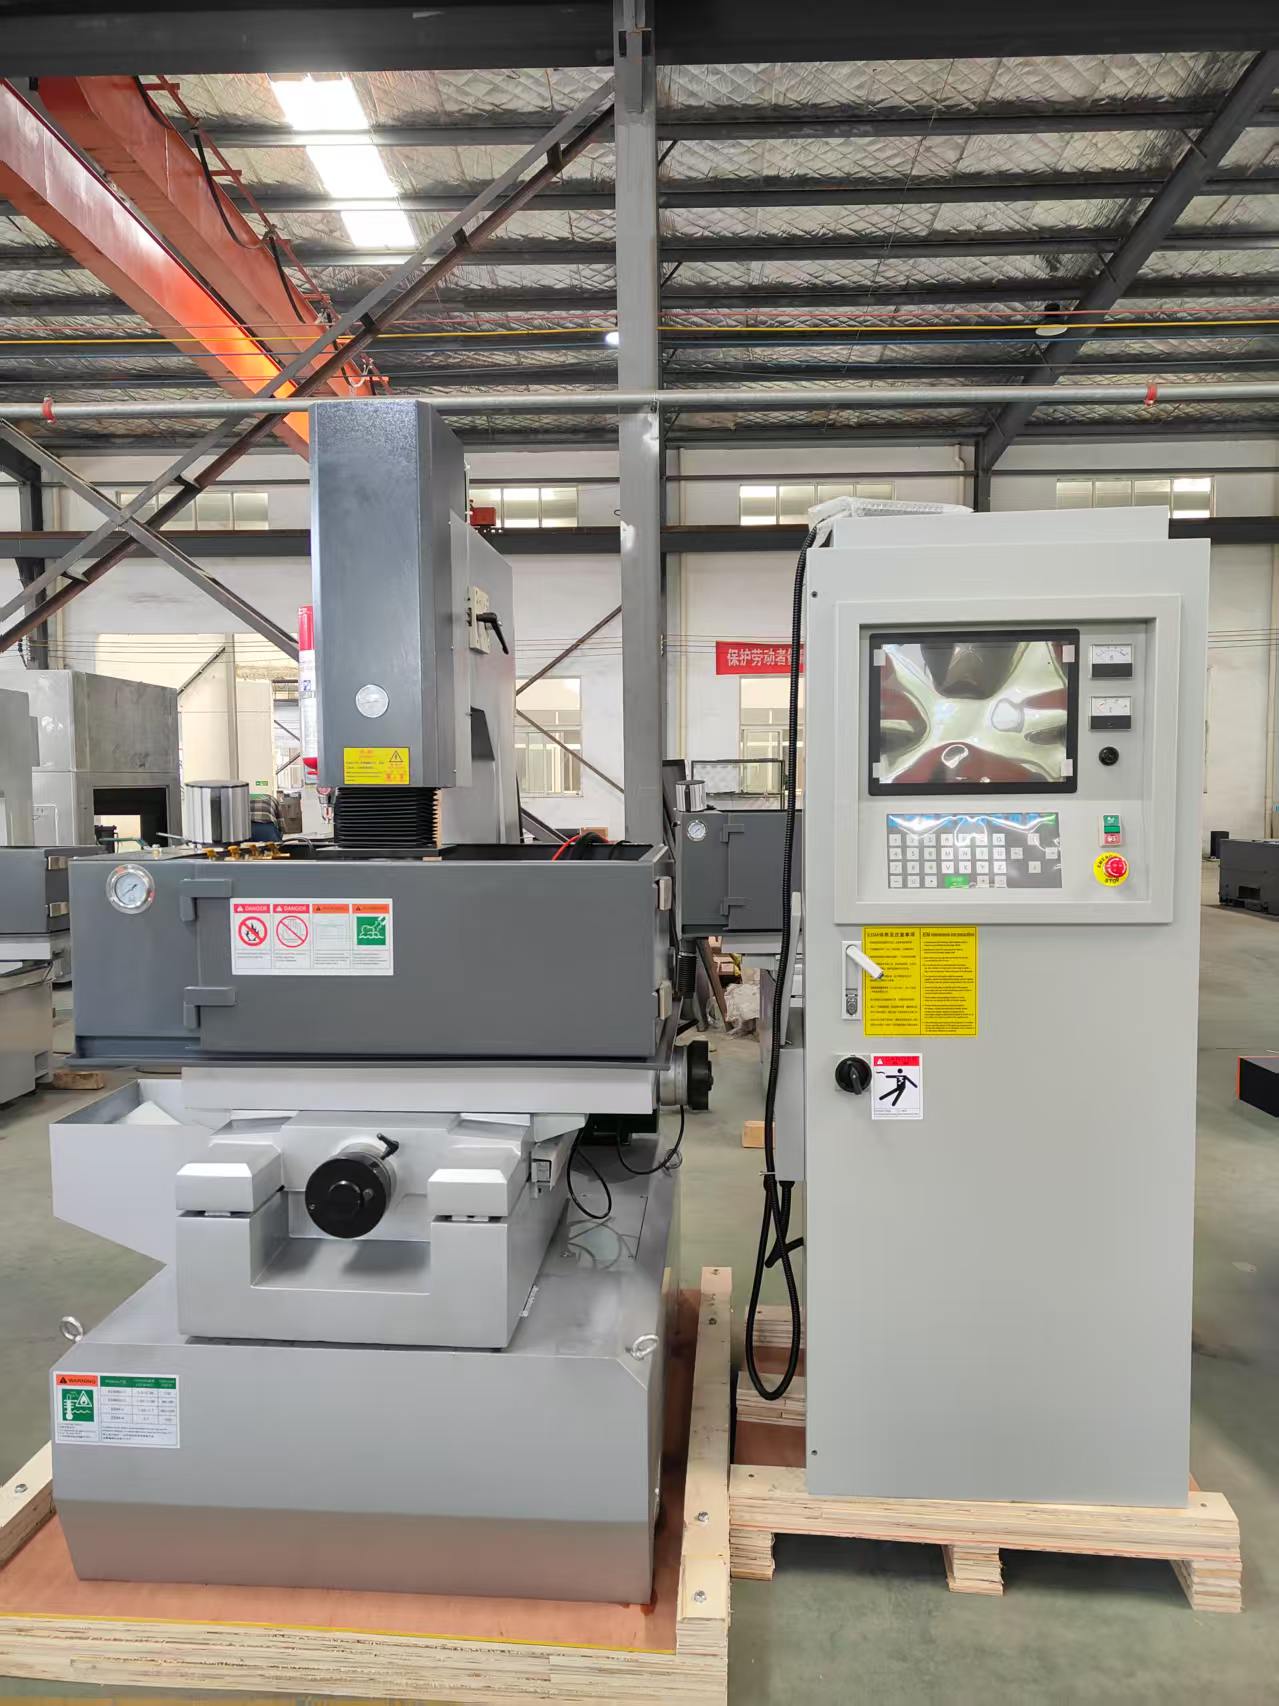
高精度金型・ダイ製造向けCNC放電加工機(ダイシンカー)

高精度金型・ダイ製造向けCNC放電加工機(ダイシンカー)

中国江蘇省泰州市に本拠を置く泰州創源機床有限公司は、2003年よりCNC放電加工機(ダイシンカー)の開発・製造・販売を一貫して行っている専門メーカーです。当社のCNC放電加工機(ダイシンカー)は、熱処理済み工具鋼や超硬合金インサート、従来の切削加工では困難な複雑形状の空洞など、難削材・難加工形状の加工を必要とする金型製作所、ダイメーカー、航空宇宙産業向け治具サプライヤー、自動車用プレス金型工場などに導入されています。日常的な使用においては、オペレーターはCNC制御Z軸サーボ、多軸補間機能、および電極摩耗の自動補正機能を活用し、1回のセットアップで深いリブ、鋭角部、高品位な表面仕上げを実現しています。当社導入事例における実測値によると、位置決め精度は±0.005 mm、最良表面粗さはRa 0.2 μm、電極摩耗量は最大30%低減、また手動式ラム放電加工機と比較して加工サイクル時間が20~40%短縮されています。
お問い合わせ

ケーススタディ

自動車用スタンピング金型メーカーが電極コストを28%削減

タイの自動車用スタンピング金型メーカーは、ドアパネルの深いキャビティ加工において電極の交換頻度が高く、消耗品コストとダウンタイムが増加していました。当社の「メシンCNC放電加工機(ダイシンカー)」を導入したところ、適応型放電制御およびプログラマブルなマルチキャビティ軌道機能により、放電加工の安定化が実現し、電極摩耗量を28%削減しました。また、各キャビティの加工サイクル時間は9.5時間から6.8時間へ短縮されました。現在、顧客では1名のオペレーターが2台の機械を3交代制で監視・運用しており、過放電による不良品率も1%未満に低減されています。本プロジェクトは、設備投資額を14か月以内に回収しています。

医療用金型メーカーが焼入鋼でRa 0.2 μmの表面粗さを達成

ドイツの医療用金型メーカーが、硬度52 HRCの鋼材1.2344に鏡面仕上げのキャビティを要求していました。当社の「Mesin CNC EDM Die Sinker」を、高精細仕上げ用パワーパックおよびグラファイト電極最適化機能とともに活用した結果、放電加工直後に表面粗さRa 0.2 μmを達成し、別途の研磨工程を不要としました。120個のキャビティすべてにおいて寸法ばらつきを±0.005 mm以内に収め、新規インスリンペン金型の納期は25日から17日に短縮されました。顧客からは、翌年度の受注可能金型件数が22%増加したとの報告がありました。

航空宇宙向け金型サプライヤー、セットアップ時間を35%削減

ブラジルの航空宇宙産業向け金型部品サプライヤーが、ニッケル基合金製治具の加工を手動による頻繁な再アライメントで行っていた。当社の「Mesin CNC EDMダイシンカー」は、自動工具交換装置、機上タッチプローブ、および登録済み加工条件ライブラリを備えており、セットアップ時間を35%削減。真位置度を0.01 mm以内に確保した。2交代制で18か月間運用した結果、予期せぬダウンタイムは1.5%未満に抑えられ、同社はタービンブレード用治具の長期生産契約を獲得した。

関連製品

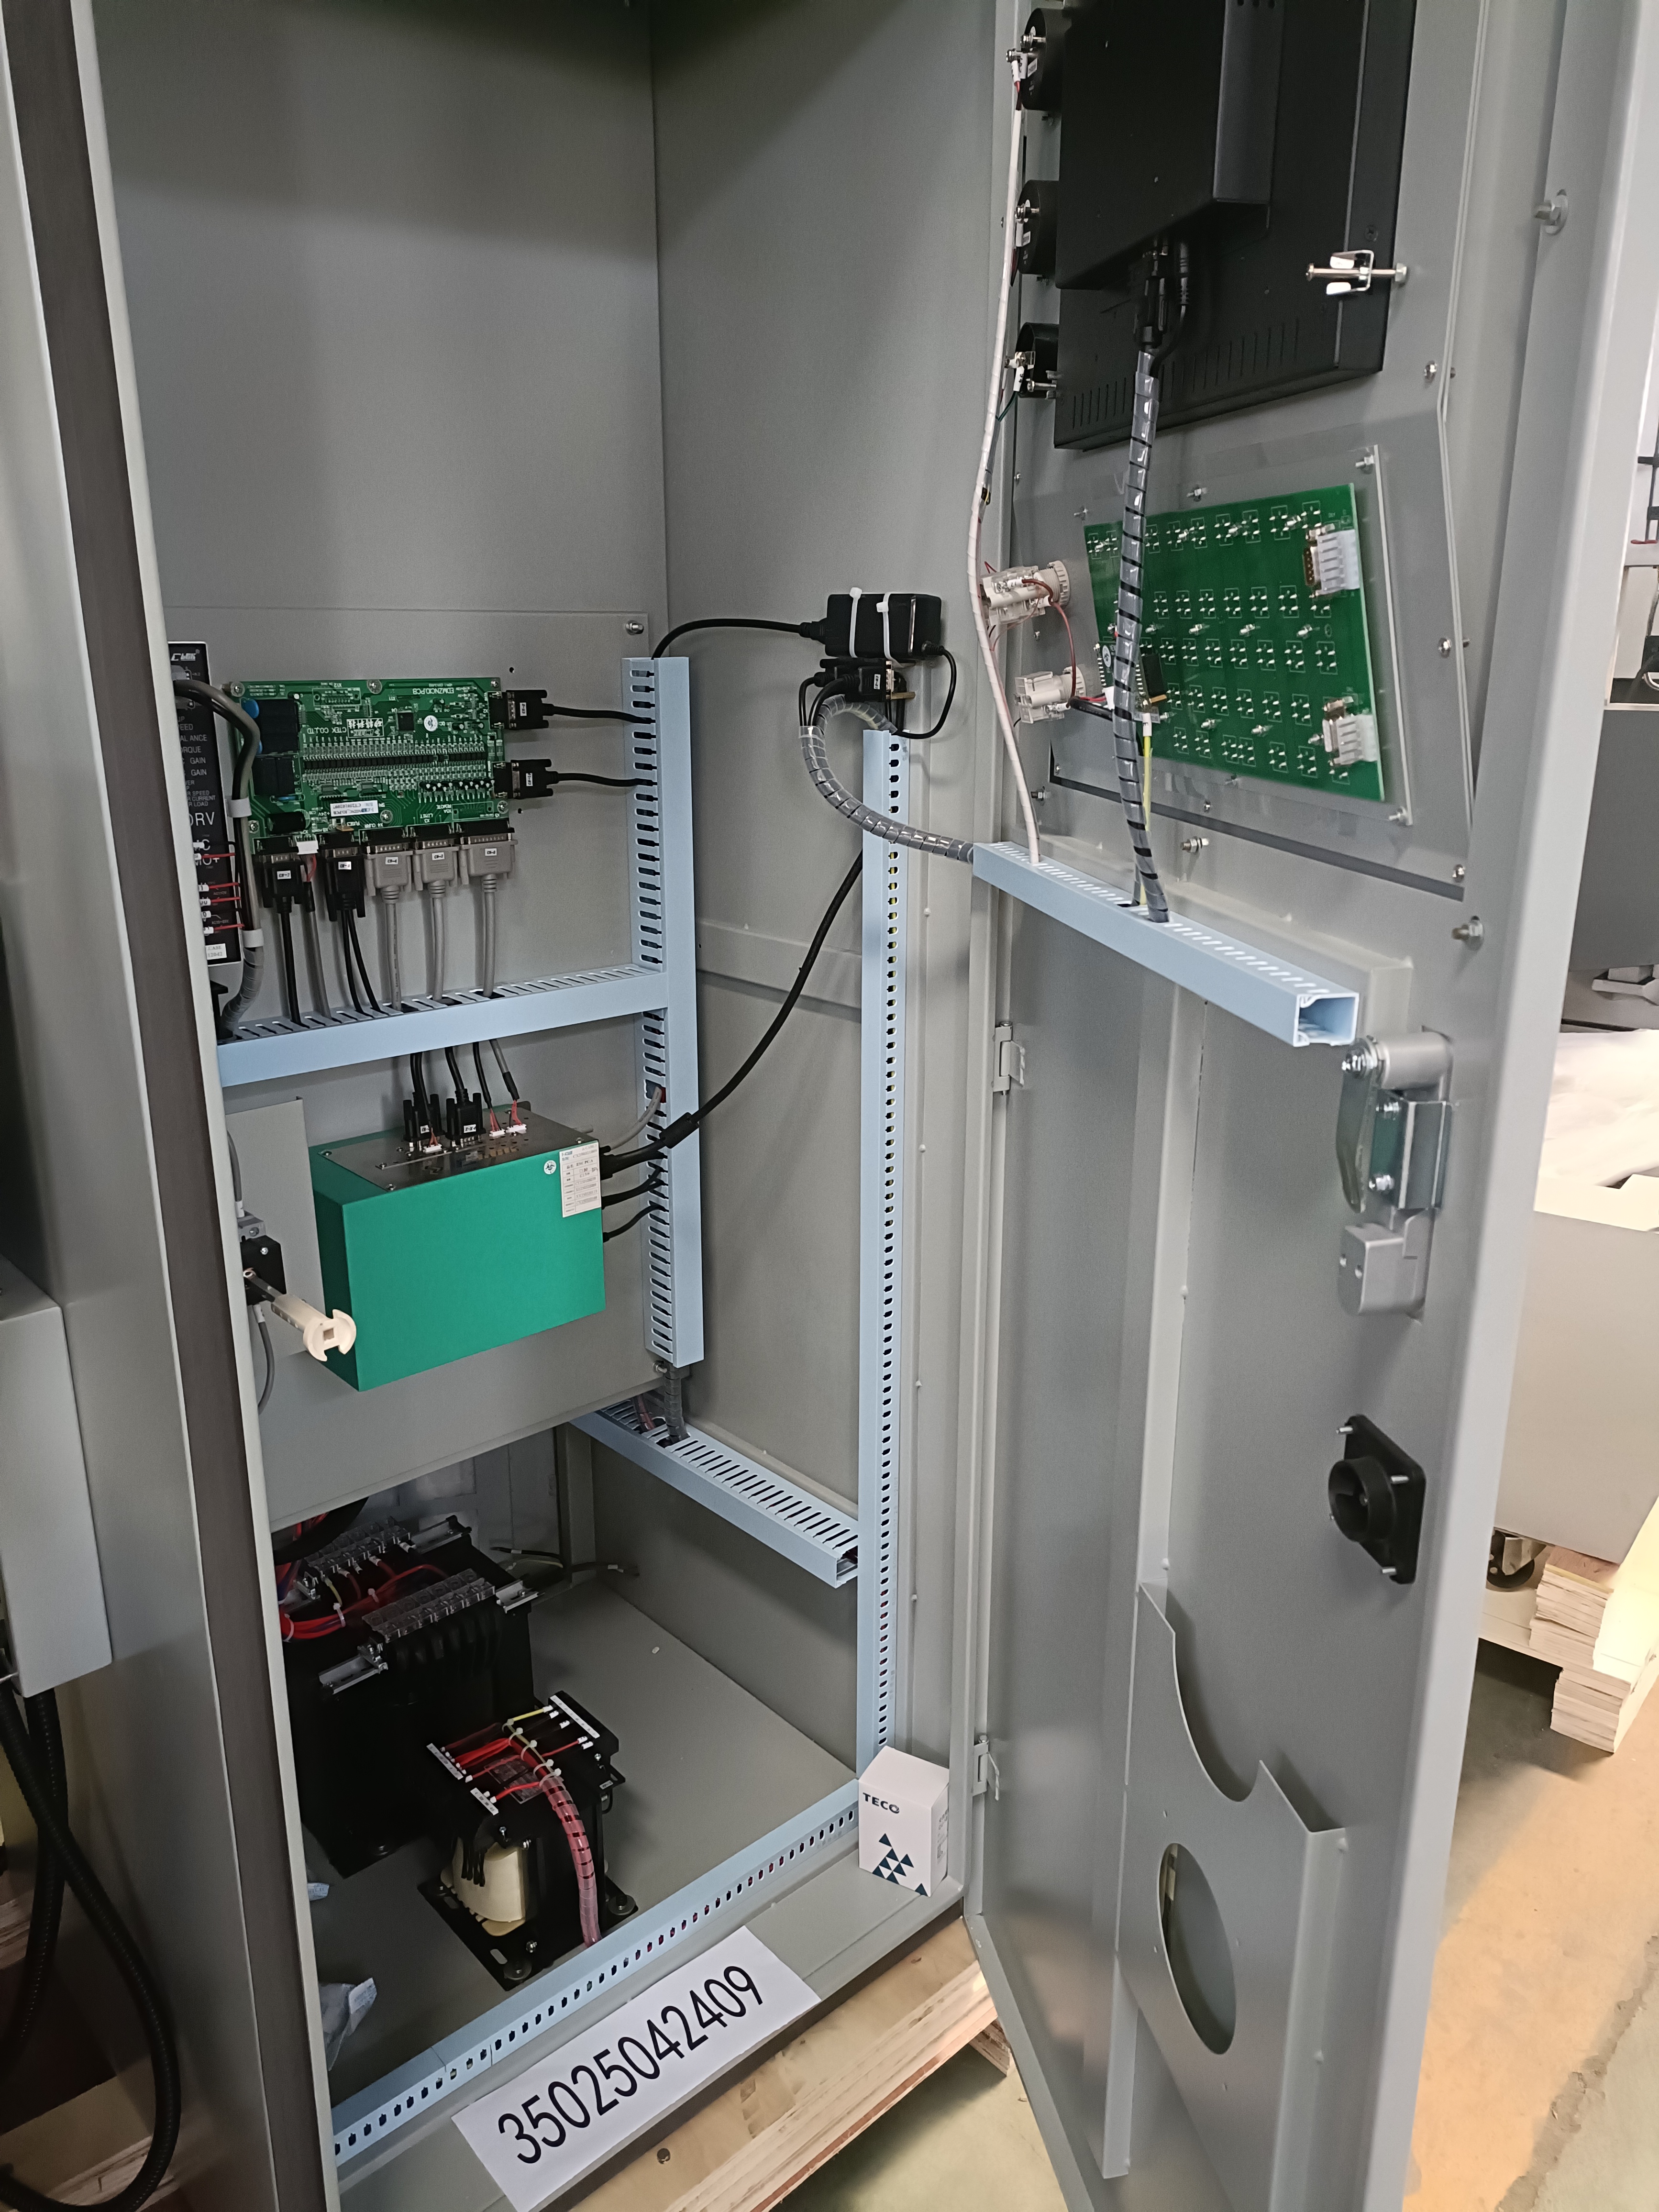
Mesin CNC EDMダイシンカーの製造プロセスは、機械ベッドの有限要素解析から始まり、高品位鋳鉄の鋳造、自然時効処理、振動応力除去を経て、長期にわたる幾何学的安定性を保証します。ラム、コラム、ワークテーブルは精密研削および手作業によるスクレーピング加工を施し、300 mmあたり0.01 mm以内の直角度を実現しています。各スピンドルアセンブリは、組み込み前に動的バランス調整および定格回転数での性能試験を実施しています。電気制御盤には産業用サーボドライブ、独立型電源、粗加工から鏡面仕上げまで安定した放電パルスを供給可能な放電回路を採用しています。ソフトウェア開発は並行して進められ、CNCシステムには多軸補間、自動電極摩耗補正、オービット制御、工具鋼・超硬合金・銅・黒鉛など一般的な材料向けの加工条件データベースが搭載されています。出荷前には、全機種で72時間連続放電試験、レーザー干渉計による検証、および包括的な精度報告書の作成が義務付けられています。生産現場では、お客様がこれらの機械を用いて、フライス加工では経済的に到達できない深溝、狭幅スロット、鋭角の内角、三次元キャビティなどを加工しています。自動車のプレス金型分野では、ドアパネルや構造部品ブラケット、プログレッシブダイのインサートを放電加工し、キャビティのサイクルタイムを20~40%短縮する事例が多く見られます。医療用射出成形分野では、微細仕上げ回路を活用して表面粗さRa 0.2 μmを達成し、手磨き工程を省略。無菌性を損なわず、厳密な公差を守った成形が可能です。航空宇宙・エネルギー分野では、耐熱合金や複雑な冷却チャネルを±0.005 mmの再現性で加工しています。当社Mesin CNC EDMダイシンカーは、世界20カ国以上の輸出市場で稼働しており、多言語対応の技術文書、遠隔診断機能、地域拠点におけるスペアパーツ在庫体制でサポートしています。消費電力はキャビティ単位のkWhを低減するよう最適化されており、絶縁油の管理・フィルター交換周期の延長により消耗品寿命も向上しています。トレーニングプログラムは、教室での理論講義と実機操作を組み合わせており、オペレーターは数日間でオービット戦略、電極補正、予防保全の習得が可能です。当社台州創源機床有限公司は、鋳造からソフトウェア開発に至るまで一貫した垂直統合体制を構築することで、品質の一貫性、納期の短縮、競争力のある価格設定を実現しています。この体制により、お客様の「ライトアウト製造」への展開に応じた行程長、テーパー角、自動化インターフェースのカスタマイズも可能となります。月に1個の大形金型を製造する工場でも、年間数千個の小型インサートを生産する工場でも、Mesin CNC EDMダイシンカーは業務規模に柔軟に対応し、長期間にわたり精度を維持するとともに、部品単価・納期・表面品質のいずれにおいても明確な改善効果を提供します。お客様からは、頑健な機械構造・高度な制御機能・迅速なサービス対応の三位一体が、単なる工作機械ではなく、信頼できる利益創出装置(プロフィットセンター)としての当社Mesin CNC EDMダイシンカーの価値を支えているとの声を多くいただいています。

よくあるご質問

Mesin CNC EDMダイシンカーは、どのような材料を効果的に加工できますか?

硬度に関係なく、電気伝導性を有するすべての材料を加工可能です。たとえば、工具鋼、最大62 HRCまでの焼入ダイス鋼、超硬合金、銅合金、ニッケル基超合金、チタンなどです。このため、フライス加工が困難な金型キャビティ、プレス金型、航空宇宙分野の治具などに最適です。
標準モデルの位置決め精度は±0.005 mm、繰返し精度は±0.003 mmです。機上測定および温度補償を活用することで、長時間の量産工程においても、実際の位置精度を0.01 mm以内で安定して維持できます。
高精細仕上げ用パワーパックと最適化された黒鉛電極を用いることで、Mesin CNC放電加工機(ダイシンカー)はRa 0.2 μmの表面粗さを実現します。これにより、多くの金型で研磨工程を省略でき、人件費の削減と、デリケートなキャビティ形状の保護が可能になります。
遠隔での事前準備には約3日間かかります。現地での据付・試運転・オペレーター教育には通常5~7日間が必要で、軌道戦略、電極補正、保守管理、安全対策などをカバーします。
当社は20カ国以上の輸出市場に対応しており、多言語マニュアル、遠隔診断機能、地域ごとのスペアパーツ在庫、および技術者による現地訪問サービスを提供しています。ほとんどのスペアパーツは48時間以内に出荷し、ダウンタイムを最小限に抑えます。

関連記事

マシニングセンターの選び方は?

12

Dec

マシニングセンターの選び方は?

さらに表示
高速ワイヤー切断機の加工精度不足に対する正しい対処方法

13

Dec

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

さらに表示
モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

14

Jul

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

従来の統合型スプリング成形装置における生産ボトルネック 現代の金属成形製造では、製品仕様の多様化および小ロット混載生産がますます進んでいます。多くの生産施設では、スプリング...
さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示

お客様の声

ダニエル・ウェーバー氏、金型部門マネージャー(ドイツ)
3交代制でも安定した精度

当社では、コネクタ用金型の製造のために、2台のメシンCNC放電加工機(ダイシンカー)を24時間体制で稼働させています。14か月間にわたり、位置繰り返し精度は±0.005 mm以内を維持。電極摩耗量は約25%削減され、不良率は1%未満に低下しました。また、プロセスライブラリの活用により、新プログラムのセットアップ時間が2日間から数時間へと大幅に短縮されました。

カミラ・フェレイラ氏 生産部ディレクター(ブラジル)
迅速なサポートで航空宇宙分野の受注案件を納期通りに遂行

ニッケル合金製治具の加工には、厳しい公差管理と迅速なサービス対応が求められました。メシンCNC放電加工機(ダイシンカー)は実位置精度±0.01 mmを達成。さらに、交換用サーボモータが48時間以内に到着したため、納期を確実に守ることができ、3年間の航空宇宙分野向け契約獲得にも貢献しました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
剛性の高い機械構造により、メシンCNC放電加工機(ダイシンカー)の長期的な加工精度を確保

剛性の高い機械構造により、メシンCNC放電加工機(ダイシンカー)の長期的な加工精度を確保

すべてのCNC放電加工機(EDMダイシンカー)のベース、コラム、ラムは高品位鋳鉄で製造され、自然時効処理と振動応力除去処理を経て、長期間の運転後に生じるドリフトの原因となる内部応力を完全に除去しています。ガイドウェイは精密研削・熱処理後、手作業によるスクレーピングを施し、300 mmあたり0.01 mm以内の直角度を確保しています。この剛性の高い構造により、深肋部への安定した放電加工が可能となり、電極の振動を低減し、高電流粗加工時でも表面粗さを保護します。実際、お客様からの報告によると、2シフト体制で3年間運用した後でも、再スクレーピングを行わずに、出荷時の精度仕様内での運用が維持されています。また、数トンに及ぶ大型ワークピースにも対応できる設計となっており、自動車用プレス金型やダイカスト金型など、大物金型の加工に最適です。さらに、放電反力が構造全体に吸収されるため、マルチキャビティ金型においても各キャビティの穴深さばらつきが小さく、不良品や手直し作業の削減につながります。
インテリジェントCNC制御で、CNC放電加工機(ダイシンカー)の生産性を向上

インテリジェントCNC制御で、CNC放電加工機(ダイシンカー)の生産性を向上

当社のCNC放電加工機(ダイシンカー)は、多軸補間機能、電極摩耗自動補正、プログラマブルな電極軌道戦略を備えた産業用CNCシステムを採用しています。オペレーターは内蔵の加工条件データベースから材料と電極の組み合わせを選択するだけで、機械が最適な放電条件を自動的に算出します。これにより、熟練オペレーターへの依存度が低下し、教育期間も短縮されます。実際の導入事例では、セットアップ時間は最大35%短縮され、キャビティ加工サイクルタイムは手動式ラム放電加工機と比較して20~40%短縮されました。また、機上プローブによるワーク位置の検証を放電加工前に実施することで、高コストな位置ずれを未然に防止します。遠隔診断ポートにより、当社エンジニアがソフトウェア不具合を迅速に特定・対応でき、USBおよびネットワークインターフェースによりプログラムの転送も簡便です。無人運転(ライトアウト製造)へ移行する工場向けには、自動化連携機能および無人運転対応もサポートしています。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ