放電加工機|高精度放電加工ソリューション

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
信頼される中国メーカーによる高精度静電気放電加工ソリューション

信頼される中国メーカーによる高精度静電気放電加工ソリューション

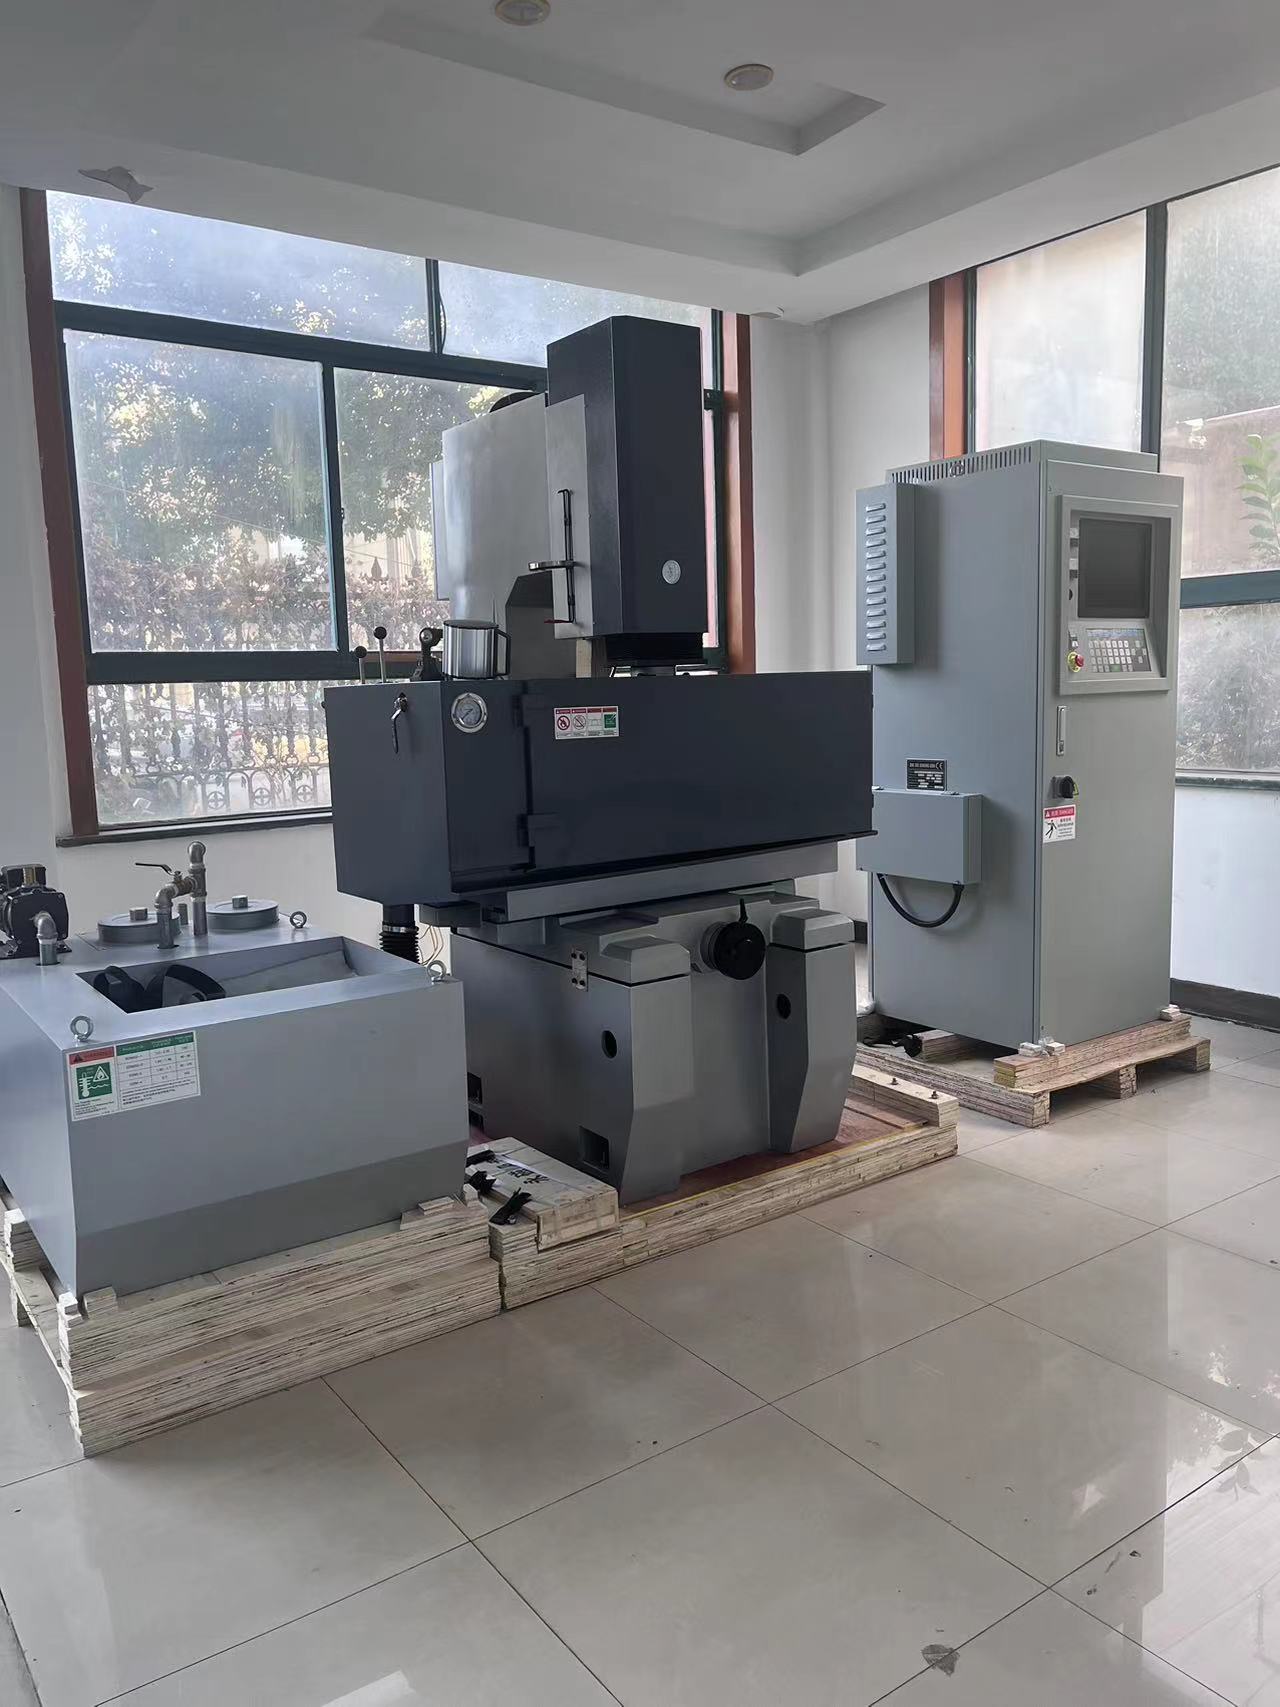
台州創源機床有限公司は、2003年より静電放電加工システムの開発を手掛けています。サーボ制御、剛性の高い鋳物構造、およびインテリジェントパルス発生装置を組み合わせることで、切削力ではなく制御された火花放電による侵食作用によって導電性材料を除去します。このため、当社の静電放電加工は、焼入工具鋼、タングステンカーバイド、航空宇宙用合金、および従来のフライス加工では加工が困難なマイクロ形状などに最適です。金型・ダイ製造現場では、オペレーターが当社機械を深溝加工、鋭角部の形成、および最大でRa 0.2 μmの鏡面仕上げに頼っており、医療機器や自動車部品の工具室では、インジェクターのノズルやトランスミッション用ダイの加工に活用されています。当社のラム式およびワイヤー式静電放電加工プラットフォームは、位置決め精度±0.005 mm、表面粗さ最小Ra 0.1 μm、グラファイト電極での材料除去速度最大400 mm³/分を実現。また、アダプティブパルス制御により、電極摩耗率を0.1%未満に抑えています。
お問い合わせ

ケーススタディ

ドイツの金型工場における金型仕上げ工程の所要時間、42%短縮

ドイツの金型メーカーが自動車用コネクタ金型(64穴)を製造する際、フライス加工後の深溝部の手磨き作業に課題を抱えていました。従来の放電加工(EDM)では、1穴あたり18時間かかっており、なおかつ放電再凝固層(recast layer)が目視で確認できる状態でした。当社は、アダプティブパルス制御機能を備えたCNCラム式放電加工機と0.2 mm径の銅電極を導入しました。放電エネルギーを最適化することで再凝固層厚を2 µm未満に低減し、電極の自動交換機能によりセットアップ時間を30%削減しました。その結果、1穴あたりの仕上げ加工時間は18時間から10.4時間へと42%短縮され、表面粗さもRa 0.15 µmを達成しました。現在、同工場では当社製放電加工機を3台導入しており、電極消耗量は28%減少したとの報告を受けています。

タイのプレス部品サプライヤーにおける金型の再加工量、35%削減

タイの高精度プレス金型サプライヤーは、電子機器用コネクタのプログレッシブ金型において、ワイヤー放電加工後の寸法ドリフトが繰り返し発生していました。当社は、閉ループ式熱補償機能を備え、0.1 mm径の真鍮線を使用する5軸ワイヤー放電加工機を導入しました。絶縁油の温度を±0.5℃以内で安定化させ、マルチパススキムカットを適用した結果、寸法再現性が±0.003 mmまで向上しました。金型の手直し作業は35%削減され、金型寿命は22%延長されました。現在、顧客は新規金型開発のすべてに当社の放電加工を採用しており、製造したプレス部品を日本および欧州へ輸出しています。

米国医療機器メーカー向けのマイクロホール穿孔加工

米国の医療機器メーカーが、コバルト・クロム製手術器具に熱的損傷を伴わない0.3 mmの冷却穴を必要としていました。当社の高周波パルスと脱イオン水を誘電体とする小径穴用放電加工装置を用いて、1バッチあたり1,200個の穴を、亀裂やバリを一切生じさせずに加工しました。穴の位置精度は±0.008 mm、表面品質はISO 13485プロセス要件を満たしています。製品歩留まりは88%から97%へ向上し、1器具あたりの加工サイクルタイムは25%短縮されました。顧客は、2交代制で当社の放電加工装置を4台導入し、量産体制を拡大しました。製品タイトル:高性能放電加工機シリーズをご紹介

関連製品

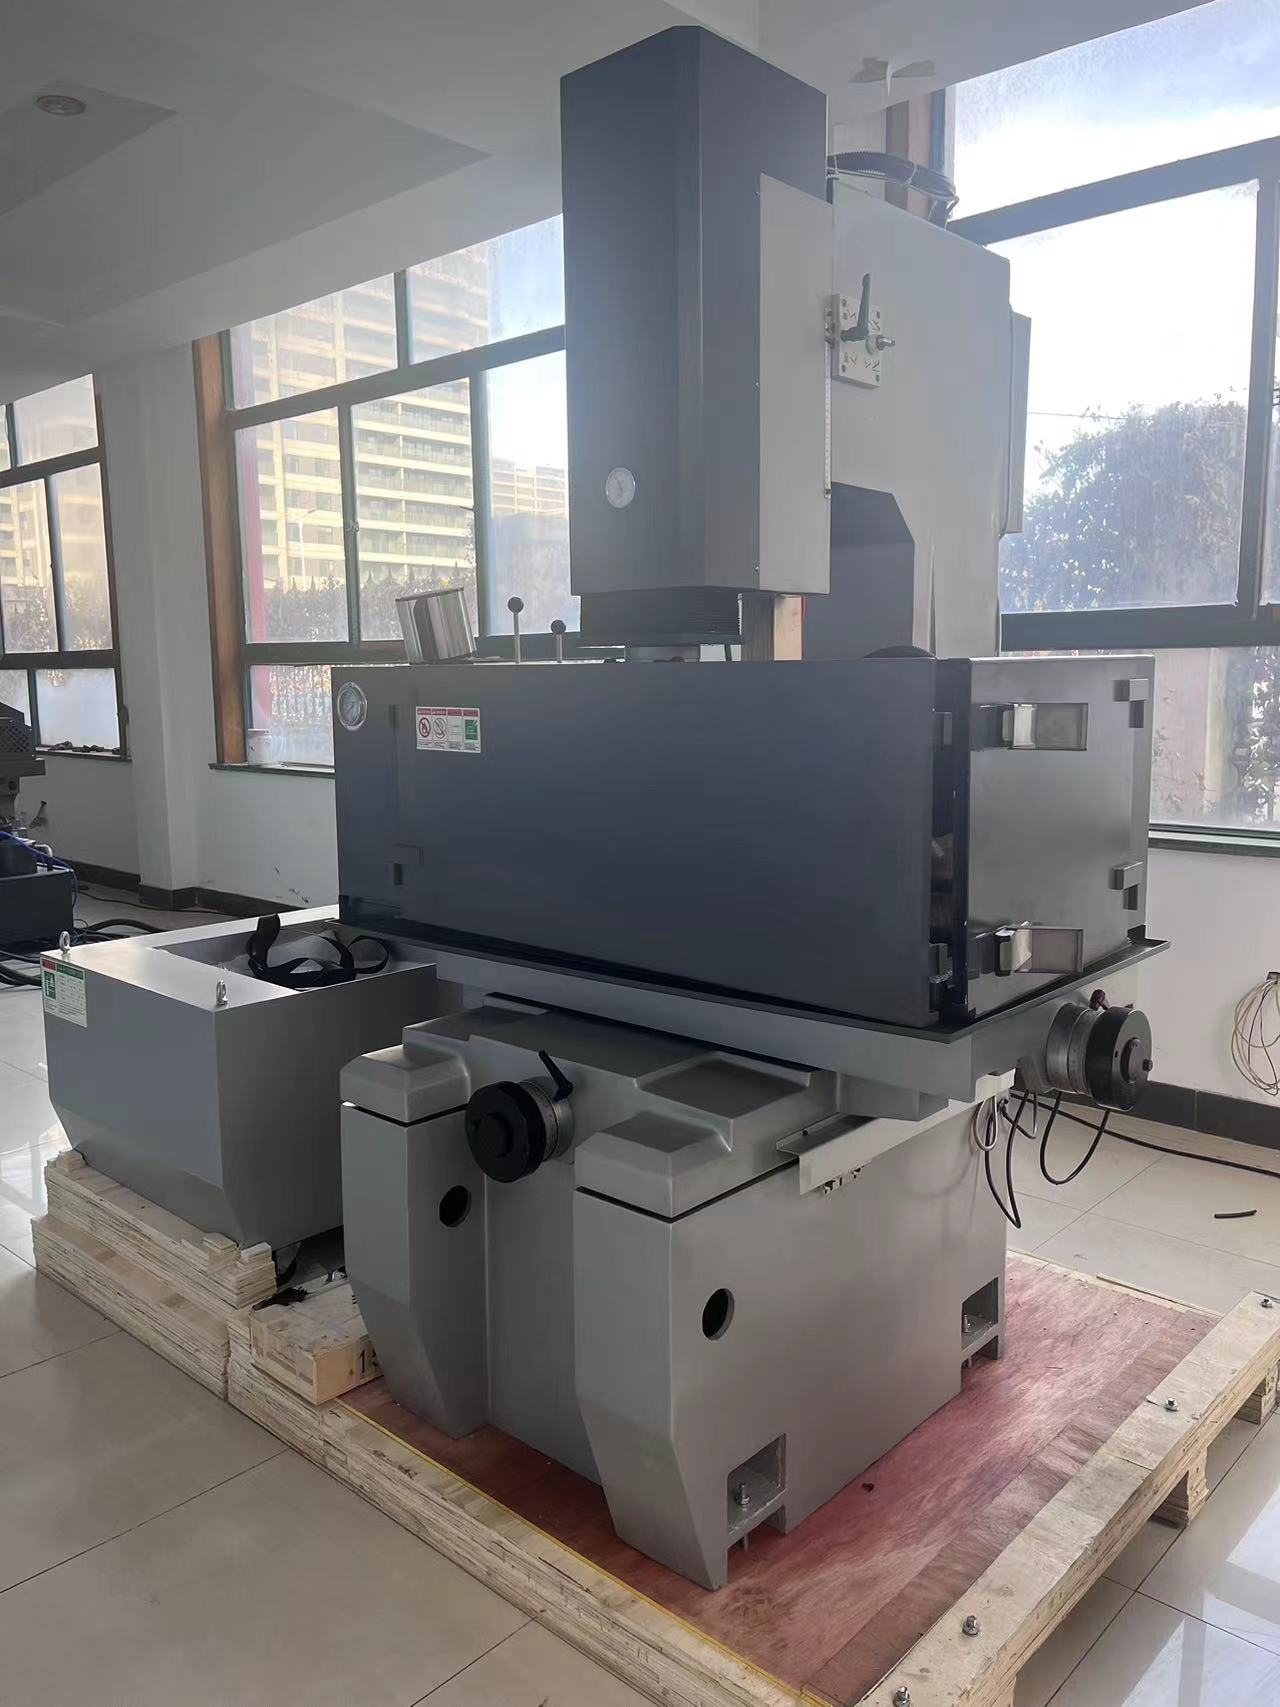
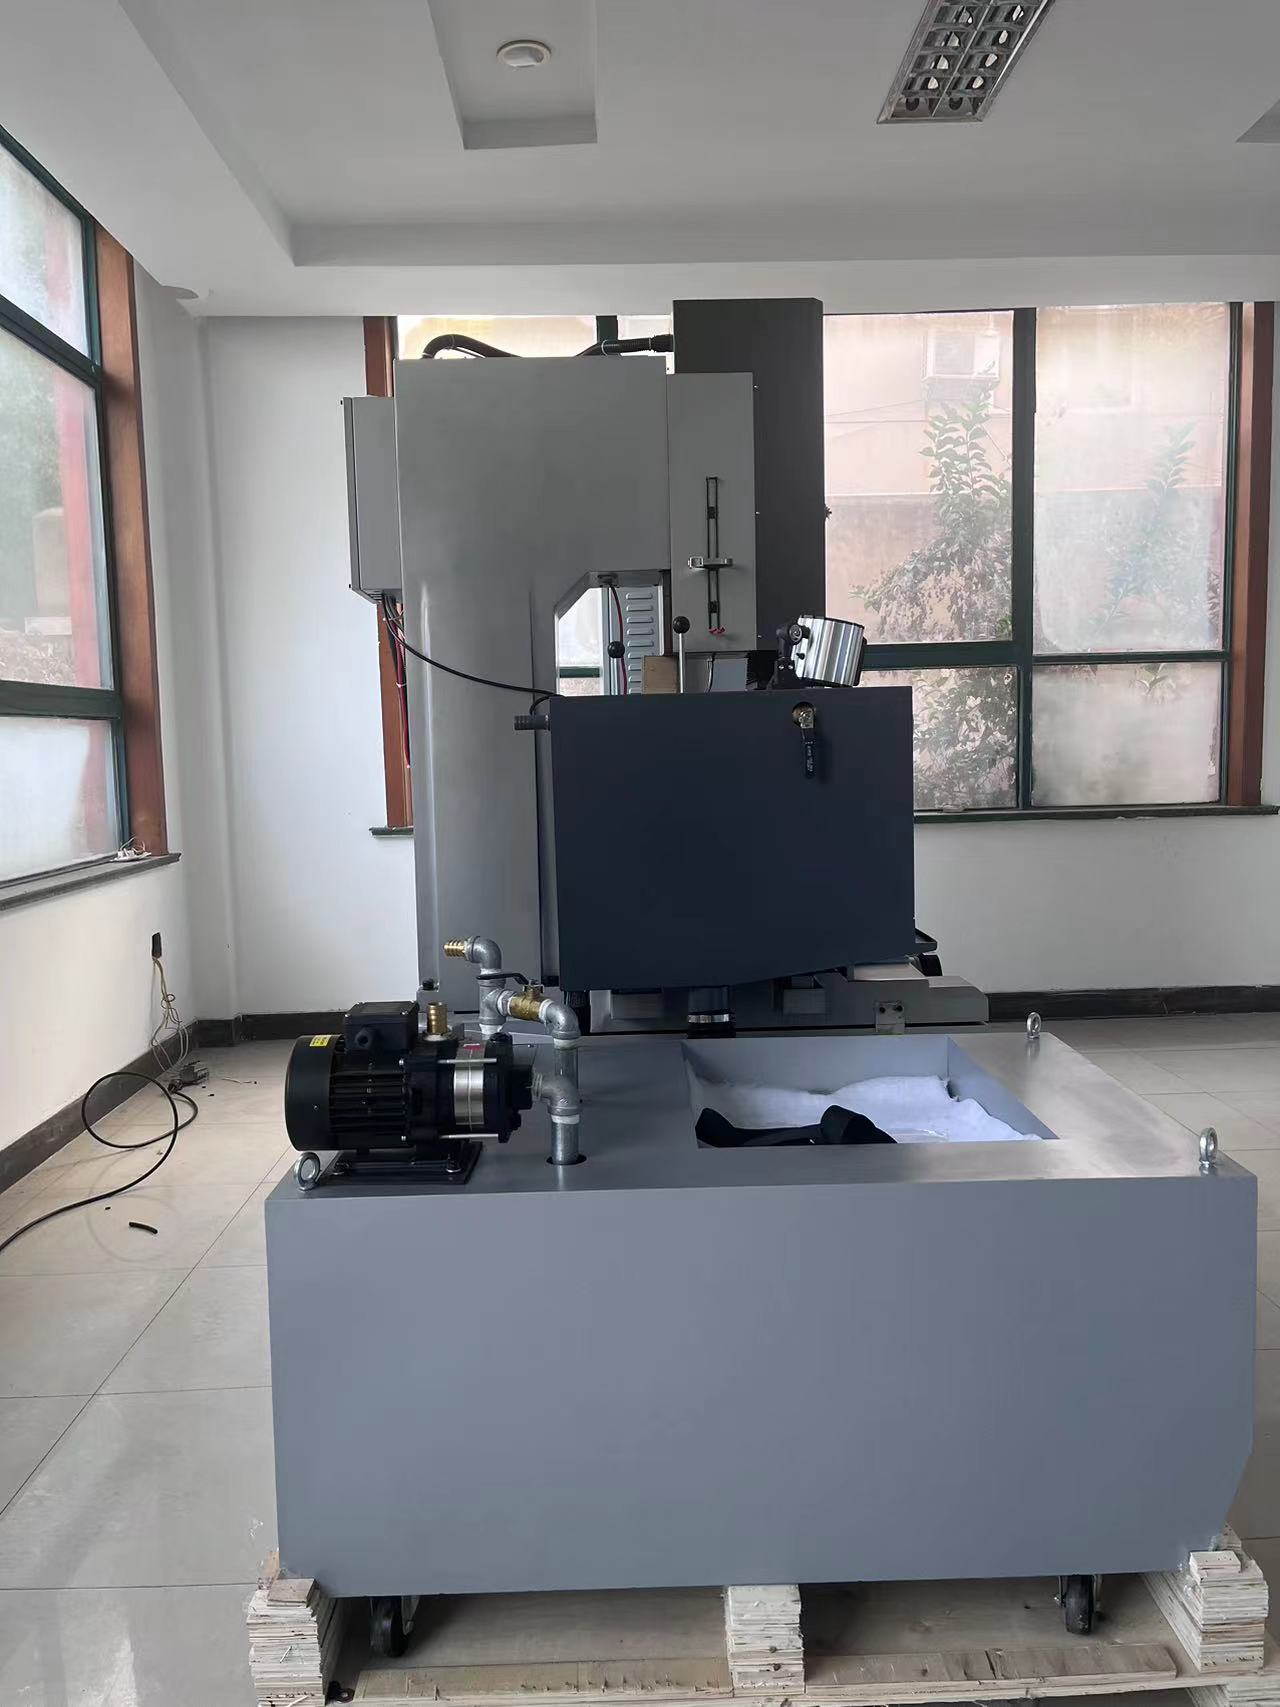
静電放電加工(EDM)は、電極と工作物の間に絶縁油中で制御された火花を発生させることで導電性材料を非接触・熱的に成形する加工方法です。当社、台州創源機床有限公司では、2003年より自社による研究・製造・販売を通じて、この技術を継続的に磨き上げてまいりました。当社の製造プロセスは、機械ベッドの有限要素解析から始まり、高品位鋳鉄の鋳造、12か月間の自然時効処理、ガイドウェイの精密研削(直線度0.005 mm)へと続きます。その後、各静電放電加工装置にはサーボキャリブレーション、パルス発生器の72時間バーンイン試験、およびレーザー干渉計による検証が実施されます。その結果、5,000時間の運転後でも±0.005 mmの位置決め精度とRa 0.1 μmの表面粗さを維持できる機械が完成します。生産現場では、当社の静電放電加工装置は金型・ダイス製作、航空宇宙用タービン部品、医療機器、自動車動力伝達系の治具、マイクロエレクトロニクス用コネクタなどに活用されています。20か国以上に及ぶグローバルな顧客が、深穴加工、鋭角の内角、マイクロホール、炭化タングステン(カーバイド)成形ダイスなどの難加工用途で当社システムを採用しています。欧州の航空宇宙部品サプライヤーによると、当社のアダプティブパルステクノロジーを導入したところ、電極摩耗が30%低減しました。また、韓国の電子部品金型メーカーでは、レンズ金型において初回合格率99.2%を達成しました。静電放電加工に加え、当社はマシニングセンタ、パイプ製造機、スリッティングライン、カットトゥレングスライン、旋盤、深孔加工機なども製造しており、顧客が一貫した生産セルを構築できるよう支援しています。品質管理システムはISO 9001に準拠し、すべての機械は出荷前に200時間の連続切削試験を通過しています。また、遠隔診断、現地設置、オペレーター向けトレーニング、および72時間以内のスペアパーツ供給といった包括的なアフターサポートも提供しています。頑健な鋳鉄ベッド、高度な制御技術、迅速なサービス体制を三位一体で実現することで、当社はお客様の金型コスト削減、納期短縮、製品品質向上を、信頼性の高い静電放電加工を通じて支援しています。

よくあるご質問

放電加工で加工可能な材料にはどのようなものがありますか?

静電気放電加工は、焼入工具鋼、タングステンカーバイド、チタン、コバルトクロム、銅、グラファイトなど、電気的に導電性のある材料であれば、すべて加工可能です。金型、ダイス、航空宇宙部品、医療機器の製造に広く用いられています。一方、絶縁性のセラミックスやプラスチックは加工対象外です。当社の機械では、硬度60 HRCまでの材料、厚さ0.1 mm~500 mmのワークを加工でき、最大除去速度は400 mm³/分です。
再凝固層を2 µm未満、表面粗さ(Ra)を0.1 µmに保つため、アダプティブパルス制御とマルチパススキムカットを採用しています。また、作動液(ディエレクトリック)の温度は±0.5℃以内で安定化し、電極摩耗もリアルタイムで監視しています。この制御技術により、航空宇宙・医療分野の厳しい品質基準を満たしており、米国の顧客では直径0.3 mmのマイクロホール加工において97%の歩留まりを達成しています。
標準の放電加工機は、手付金入金後45~60日以内に出荷いたします。海上輸送手配、現地設置およびオペレーター向けの操作訓練も当社で行います。据付・試運転は通常、機械のサイズに応じて3~5日間かかります。スペアパーツは72時間以内に発送し、遠隔診断サービスは24時間365日対応可能です。
はい。当社の機械はロボットによるワーク装着、自動電極交換装置、ツールマガジン、MESとのデータ連携に対応しています。ドイツの金型メーカーでは、自動電極交換を導入したことでセットアップ時間が30%短縮されました。また、統合工場向けにはパイプ製造ライン、スリッティングライン、カットトゥレングスラインもご提供しています。
英語の取扱説明書、リモート動画サポート、現地出張サービスエンジニア、および12か月保証を提供しています。20カ国以上に顧客を持つ当社は、地域ごとのスペアパーツ在庫を維持し、予防保全プランもご提供しています。トレーニングでは、操作方法、プログラミング、日常点検・保守までをカバーし、静電気放電加工機の稼働率を最大限に高めます。

関連記事

EDMワイヤーカットマシンの加工特性

24

Dec

EDMワイヤーカットマシンの加工特性

さらに表示
モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

14

Jul

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

従来の統合型スプリング成形装置における生産ボトルネック 現代の金属成形製造では、製品仕様の多様化および小ロット混載生産がますます進んでいます。多くの生産施設では、スプリング...
さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示
古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

03

Aug

古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

スパーク侵食加工における従来の制約条件の特定:高精度製造現場で長年にわたり稼働している数十年前の設備を運用することは、しばしば目に見えにくい運用上のペナルティを生み出し、結果として利益率を徐々に圧迫します。生産工程において…
さらに表示

お客様の声

マイケル・レイノルズ氏、金型マネージャー、航空宇宙部品サプライヤー(英国)
航空宇宙用金型製作における信頼性と高精度

当社は、タービンブレード用ダイスの加工に向け、同社製静電気放電加工機を3台導入しています。2年経過後でも位置決め精度は±0.005 mmを維持しており、電極摩耗量は30%削減されました。また、同社のリモートサポートにより、パルス関連の課題が4時間以内に解決しました。航空宇宙分野の金型工場には、強くおすすめします。

ソムチャイ・ワッタナクル氏、電子部品プレス加工会社(タイ)生産部長
優れたコストパフォーマンスと迅速なサービス

当社のワイヤー放電加工機は、金型の再加工を35%削減し、金型寿命を22%延長しました。設置および従業員教育はわずか4日間で完了し、スペアパーツも72時間以内に到着しました。電子部品のプレス加工事業において、この価格対性能比は非常に優れています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
高品質な表面仕上げを実現するアダプティブパルス制御

高品質な表面仕上げを実現するアダプティブパルス制御

当社の放電加工機は、ギャップ状態に応じて放電エネルギーを継続的に調整するアダプティブパルス制御を採用しています。金型・ダイ製造現場では、これにより再凝固層厚を2μm未満、表面粗さをRa 0.1μmまで実現でき、長時間の手磨き作業が不要になります。本システムは、電圧および電流を1秒間に1,000回監視し、電極摩耗率を0.1%未満に抑え、深リブ部でのアーク発生を防止します。ドイツの金型メーカーでは、64穴コネクタ金型の仕上げ工程時間を42%短縮しました。航空宇宙・医療分野の顧客にとって、この高精度加工は熱に弱い合金の保護や、厳しい表面整合性基準への適合を可能にします。また、オペレーターは500種類の加工条件(プロセスレシピ)を保存できるため、量産時の再現性と生産性が向上します。超硬合金製ダイやマイクロホールの加工など、あらゆる用途において、アダプティブパルス制御により放電加工は安定性・生産性・コスト効率のすべてを兼ね備えます。
長期的な精度を実現する剛性の高い機械構造

長期的な精度を実現する剛性の高い機械構造

台州創源のすべての放電加工機は、高品質な鋳鉄製ベッドから始まります。このベッドは自然時効処理を12か月間行い、その後精密研削によって直進性0.005 mmに仕上げられています。この剛性の高い構造は、重切削時の振動を吸収し、5,000時間経過後でも±0.005 mmの位置決め精度を維持します。リニアスケールとクローズドループ式サーボ制御により、±0.5℃以内の温度変化による熱ドリフトを補償しており、大型金型や航空宇宙分野向けダイスの加工には不可欠です。タイのプレス部品サプライヤーでは、プログレッシブダイスにおいて±0.003 mmの再現性を達成し、手直し作業を35%削減しました。また、この構造は、高速ワイヤ放電加工および微小穴加工においても剛性を損なわず対応可能です。複数シフトで稼働する工場では、この耐久性により保守コストが低減され、機械寿命は15年以上に及びます。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ