デスクトップ型ワイヤー放電加工機|±0.003 mm の精度とRa 0.6 μm の表面粗さ

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
グローバルな金型工場向けに設計された高精度デスクトップ式ワイヤー放電加工機

グローバルな金型工場向けに設計された高精度デスクトップ式ワイヤー放電加工機

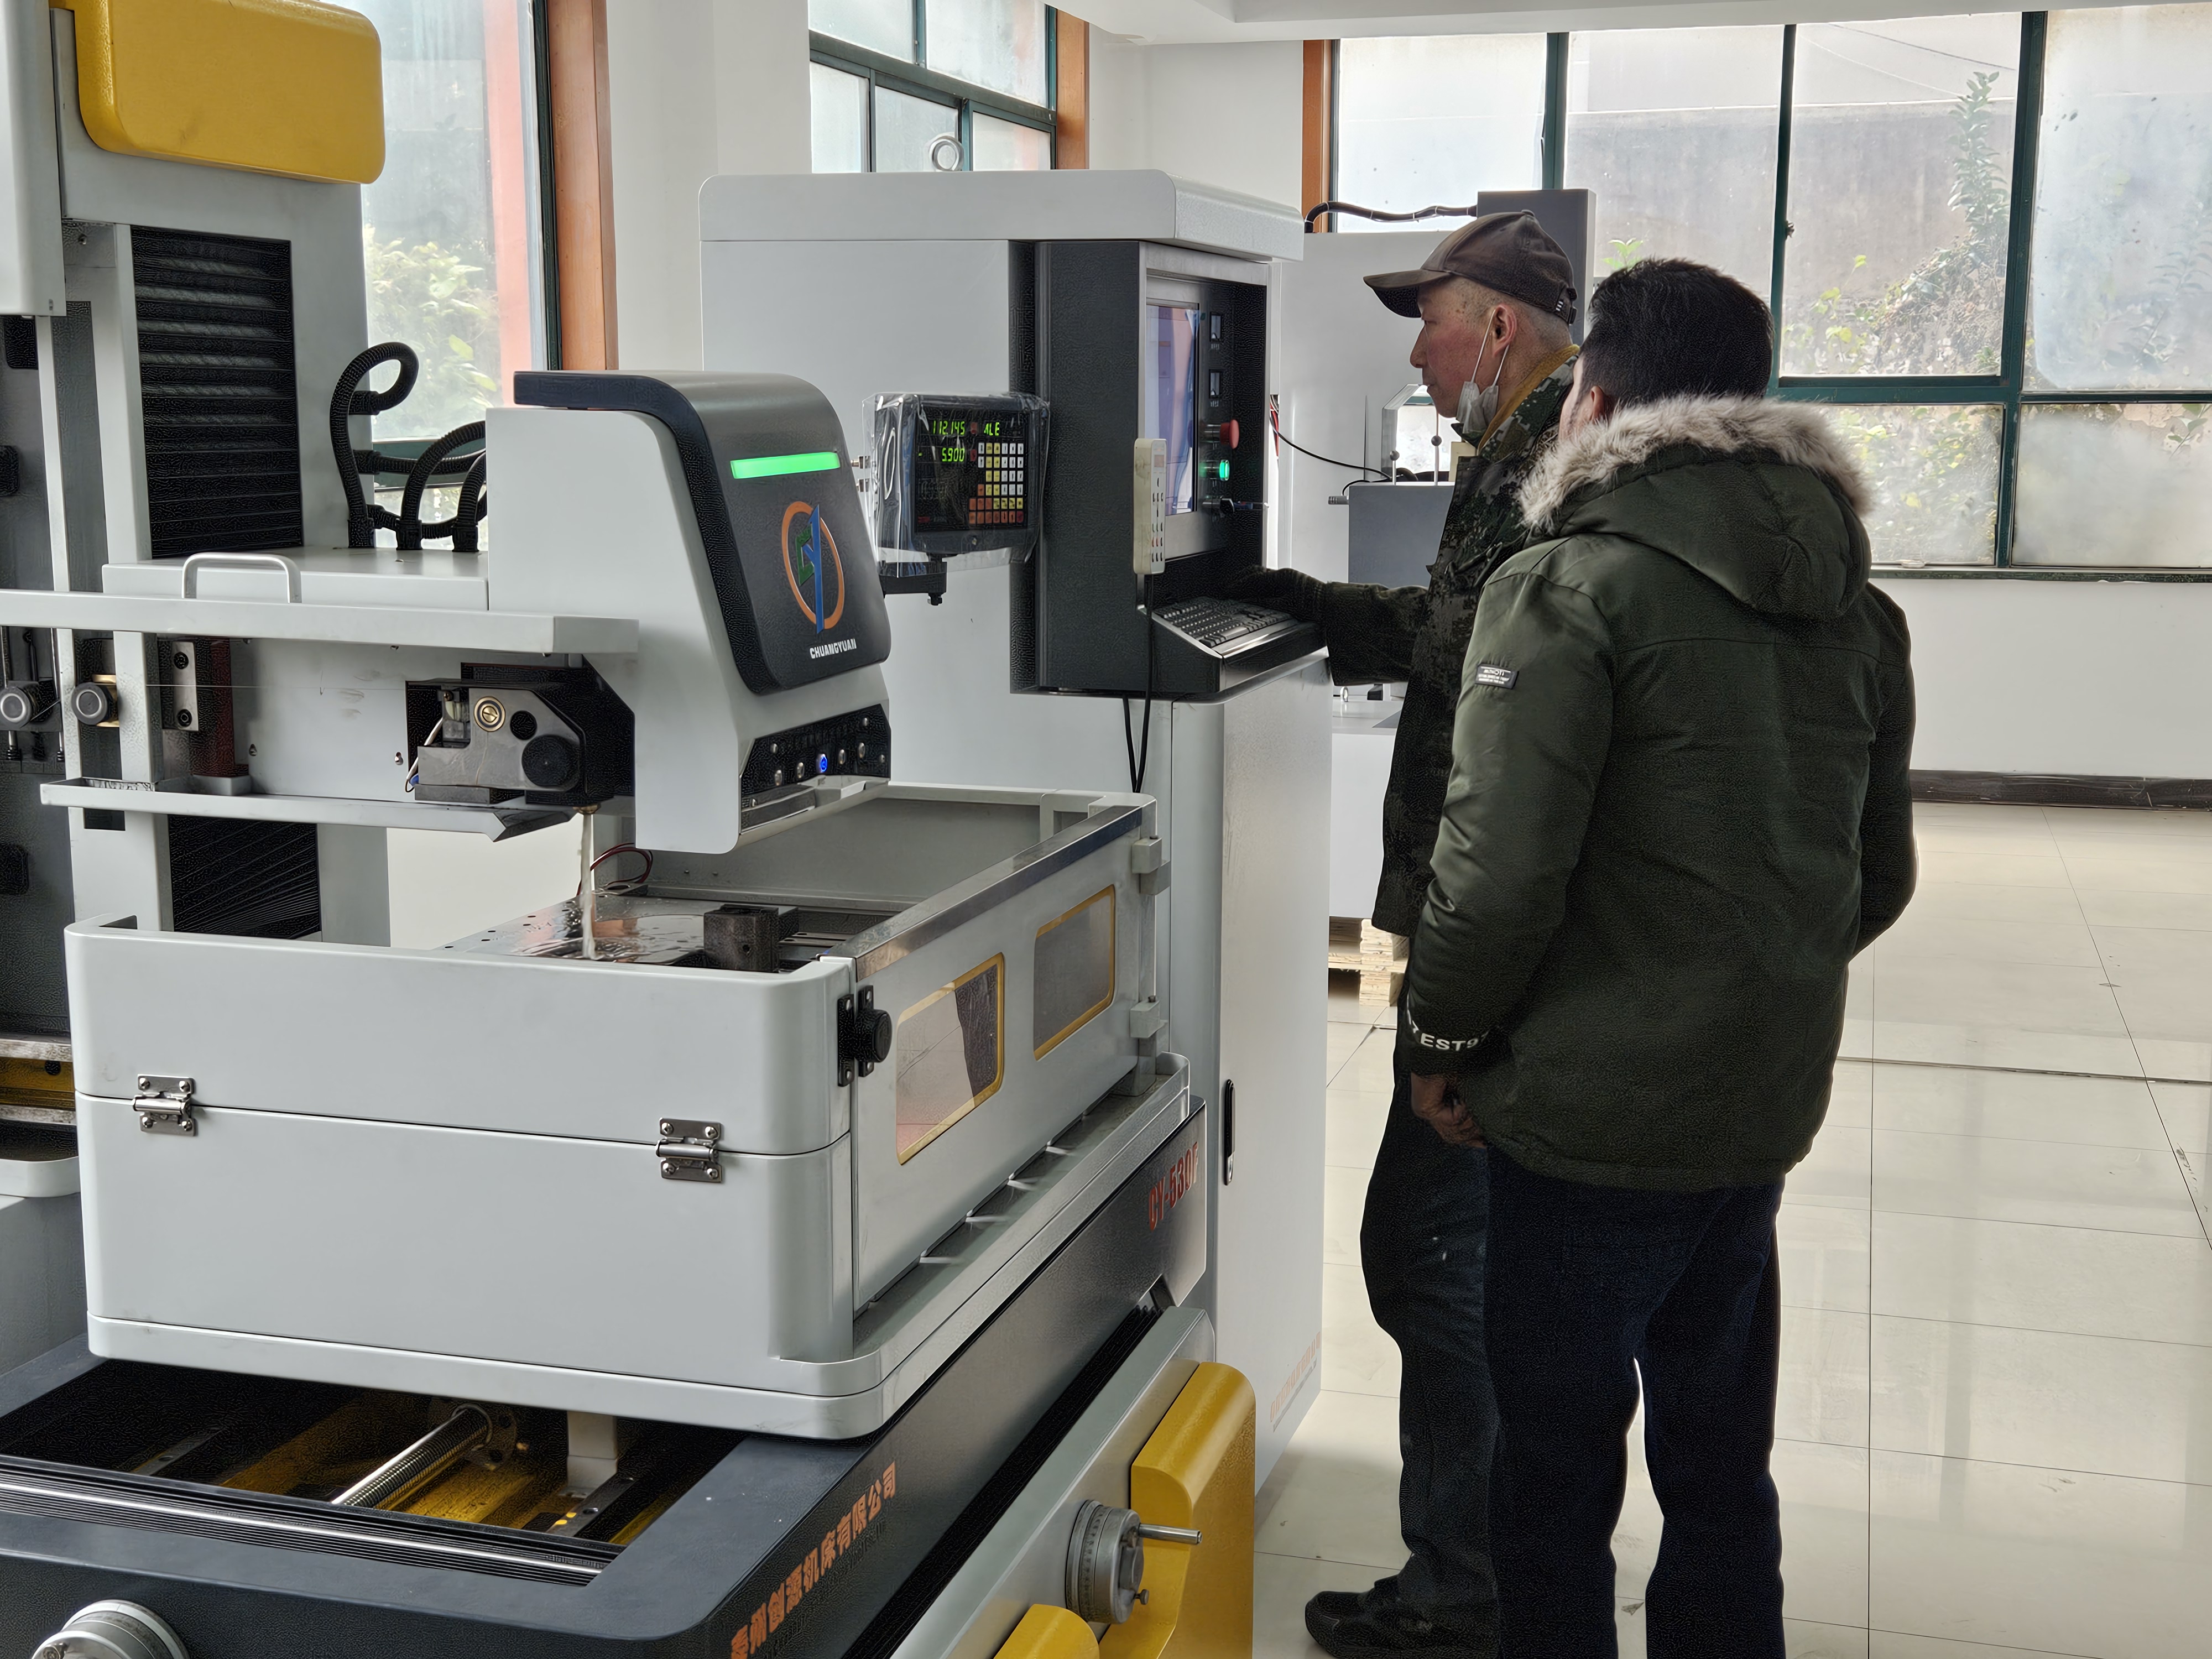
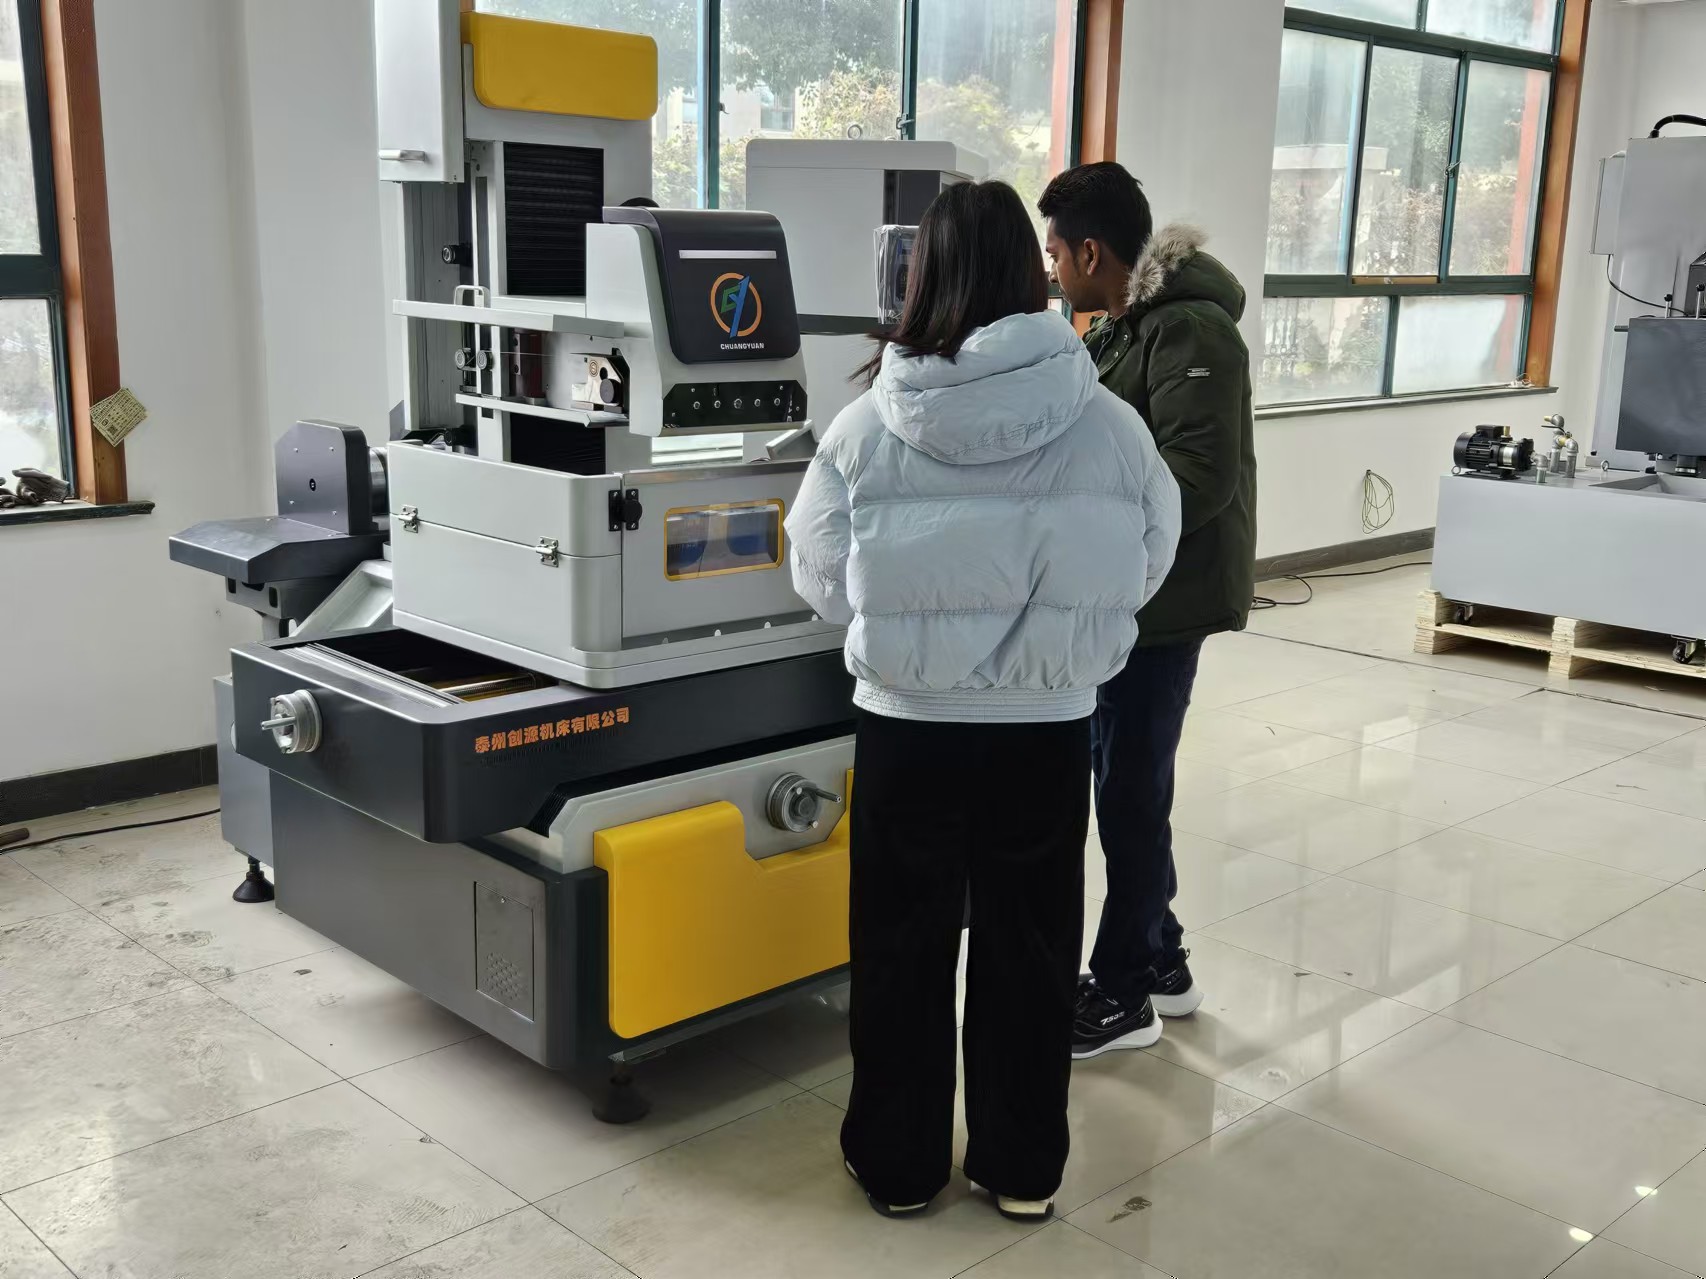
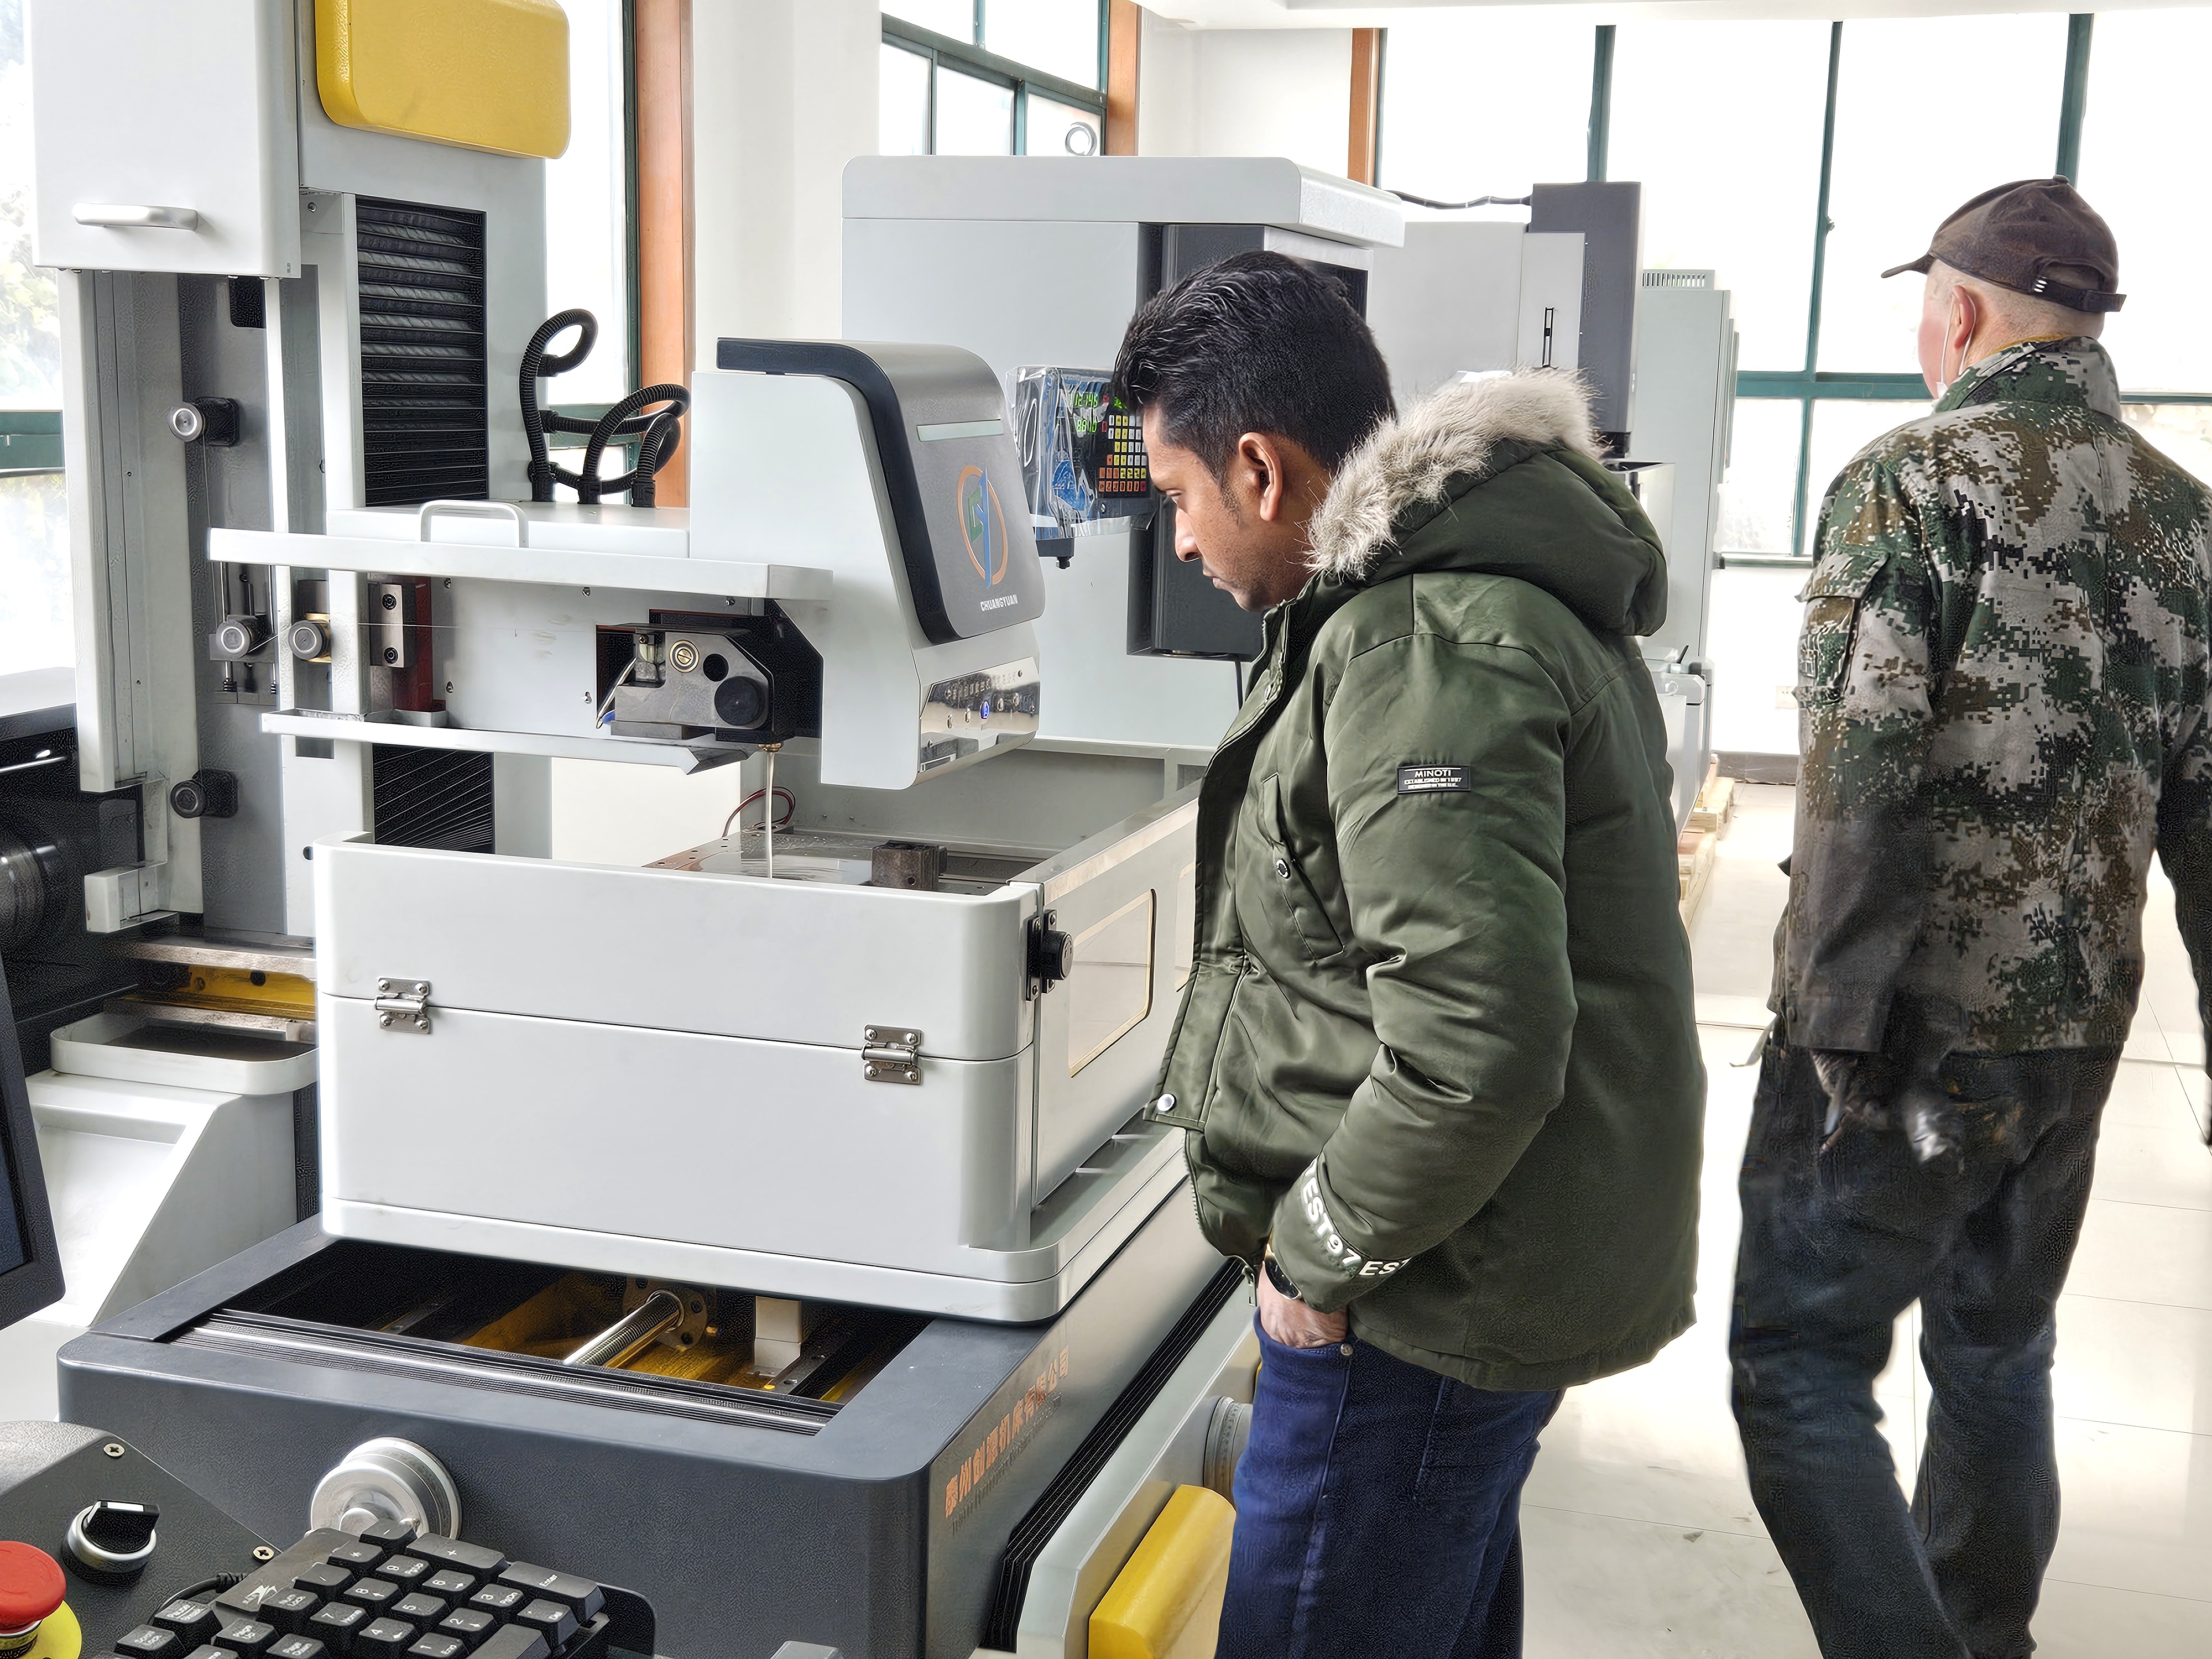
2003年に設立された泰州市創源機床有限公司(タイチョウシ・チュアンユエン・ジチュン・ヨウヘン)は、金型製作所、プレス金型メーカー、および高精度部品メーカー向けに、コンパクトで安定性・再現性に優れた切断プラットフォームを提供するデスクトップ式ワイヤー放電加工装置を製造しています。当社のデスクトップ式ワイヤー放電加工機は、位置決め精度±0.003 mm、表面粗さRa 0.6 μmを実現し、硬度45~62 HRCの焼入工具鋼を加工可能です。一般的な材料除去速度は120~180 mm²/分です。発生装置、絶縁液供給システム、直動ガイド構造が一体的に設計されているため、試験加工を繰り返さずとも初回加工から高い精度を達成できます。実際の現場での活用例として、ポーランドの金型修理チームでは、従来の作業工程に2台の卓上型装置を導入した結果、黄銅電極のトランスファータイムが38%短縮されました。また、メキシコのコネクタ金型メーカーでは、2,400個連続の成形穴において、溝の公差を±0.005 mm以内に維持することに成功しています。
お問い合わせ

ケーススタディ

ドイツ製の切断・スタンピング金型インサート(再現性±0.004 mm)

ドイツのスタンピング金型メーカーが、摩耗した超硬合金インサートを金型とパンチのクリアランスを損なわず修復する必要がありました。従来の手作業による修復では±0.02 mmのばらつきが生じ、頻繁に再加工が必要でした。当社は、0.25 mmの真鍮線と適応的フラッシング機能を備えたデスクトップ型ワイヤー放電加工機2台を納入しました。導入後90日間の運用結果として、640個の修復済みインサートにおいて±0.004 mmの再現性が達成され、不良率は7%から1.2%へ低下、平均修復サイクルタイムは5.5時間から3.2時間へ短縮されました。コンパクトな設置面積により、既存の研削盤隣に設置可能で、修復作業エリアをすっきりと整理できました。

メキシコにおける高-volume コネクタ金型の量産

メキシコの金型メーカーが電気コネクタ用金型を製造するにあたり、鋭角な内部コーナーと鏡面のような側面仕上げが求められました。既存の設備では、深溝部で表面粗さRa 0.8 μmを維持できませんでした。当社のデスクトップ型ワイヤ放電加工機は、マルチパス切断技術を搭載しており、2,400個の成形穴すべてでRa 0.6 μmを達成し、公差も±0.005 mm以内に収めました。生産歩留まりは98.6%へ向上し、顧客は14か月の間に導入台数を1台から3台へ拡大。新規金型の製造だけでなく、アフターサービスにおける修理作業にも活用しています。

トルコにおける航空宇宙分野の治具部品修理

トルコの航空宇宙部品サプライヤーが、複雑な形状を持つ硬化済み治具プレートの修正加工を、トレーサビリティを確保したまま行う必要がありました。従来の手動フライス加工では変形が発生し、不良品が続出していました。当社のデスクトップ型ワイヤー放電加工機(閉ループ式冷却と高精度ワイヤー張力制御機能搭載)を導入したところ、310枚の治具プレートを変形ゼロで修復でき、輪郭精度を±0.006 mm以内に維持しました。検査合格率は99.4%に達し、ワークショップでは導入初年度に外部委託による放電加工費を42%削減しました。

関連製品

デスクトップ型ワイヤー放電加工機は、広い床面積を必要とせず高精度加工を実現したいワークショップにとって、戦略的な資産となっています。2003年に江蘇省泰州市に設立された当社、泰州創源機床有限公司では、研究・開発・製造・販売を一貫して自社で行っているため、製造工程全体を厳密に管理できます。各デスクトップ型ワイヤー放電加工機は、まず機械ベッドの有限要素解析から始まり、その後、高温応力除去処理および鋳造構造の精密研削が施されます。X軸、Y軸、Z軸には予圧付リニアガイドウェイとC3グレードのボールねじを採用し、レーザー干渉計による校正を経て、位置決め精度±0.003 mm、繰返し精度±0.002 mmを確認しています。

組立時に、技術者はワイヤー搬送装置、テンションサーボ、誘電体ノズルを正確に位置合わせし、信頼性の高い切屑除去を実現するため、フラッシング圧力を0.8~1.2 MPaで検証します。パルス発生器は放電エネルギーの安定供給に向けて最適調整され、45~62 HRCの高硬度鋼を、粗加工で120~180 mm²/分、仕上げ加工(多パス)で表面粗さRa 1.6 μm(粗加工時)からRa 0.6 μm(仕上げ時)を維持した状態で切断できます。出荷前には、各装置が代表的なワークピースを用いて72時間連続切断試験を実施し、検査記録はトレーサビリティ確保のためアーカイブされます。

当社のデスクトップ型ワイヤー放電加工機は、世界中で金型製造業者、プレス金型の修理業者、医療機器メーカー、航空宇宙分野の治具製造業者などに導入されています。20カ国以上への輸出実績があり、お客様は金型インサートの修理、パンチ・ダイの製作、少量多品種の高精度部品加工、試作開発など、さまざまな用途で活用しています。イタリアの工房では、マイクロ金型インサートの加工に2台を導入し、納期を30%短縮したとの報告があります。韓国のパートナー企業では、高硬度コネクタ金型への適用を実現し、初回検査合格率を99%に維持しています。直感的なCNC制御により、ISOプログラミングおよび対話式入力が可能です。また、遠隔診断機能や多言語対応の取扱説明書により、海外チームのダウンタイムを低減します。さらに、スペアパーツは地域ごとに在庫管理されており、トレーニング資料もスキルレベルに応じて段階的に構成されているため、お客様は安定した生産を早期に実現でき、市場の拡大に合わせて生産能力を柔軟に拡張できます。

よくあるご質問

デスクトップ型ワイヤー放電加工機で効果的に加工できる材料は何ですか?

当社のデスクトップ型ワイヤー放電加工機は、焼入工具鋼、超硬合金、銅、真鍮、アルミニウムおよび特殊合金を加工できます。硬度45~62 HRCの材料でも安定して加工可能であり、スタンピング金型、金型インサート、高精度治具などへの適用に最適です。通常の材料除去速度は120~180 mm²/分で、マルチパス仕上げ加工により表面粗さRa 0.6 μmを実現します。
コンパクトな設計により、スペースが限られたワークショップにも設置可能で、制御盤および誘電体タンクを含む全体の占有面積は約2.2メートル×1.8メートルです。研削盤やマシニングセンターの隣にこの機械を設置でき、工場全体のレイアウト変更を必要としません。
位置決め精度は±0.003 mm、繰返し精度は±0.002 mmです。表面粗さ(Ra)は、荒加工時で1.6 μm、多パス切断後の仕上げ加工時で0.6 μm程度まで達します(材質およびワイヤー径によって異なります)。
はい。英語版の操作マニュアル、動画によるトレーニング、およびリモート診断サポートを提供しています。ほとんどのオペレーターは3日以内に実際の生産作業に慣れてご使用いただけるようになります。また、20カ国以上への輸出に対応するため、スペアパーツを現地に常備していますので、ダウンタイムを最小限に抑えられます。
加工対象材質、最大板厚、許容誤差、表面粗さの目標値をお知らせください。当社のエンジニアが、最適な発電機構成、ワイヤ径、フラッシング設定を提案し、出荷前に切断試験で性能を確認します。

関連記事

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

13

Dec

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

さらに表示
信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

14

Jul

信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

モジュラー構造による柔軟な製造の進化:現代の産業環境では、高い適応力が求められており、生産構成を迅速に切り替える能力が、施設の運用リズムを決定づけています。...
さらに表示
特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

03

Aug

特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

複雑なスプリング製造の課題を克服する 高速産業用製造における高度な技術対応には、ワイヤー送りの挙動、機械的公差、および最新の自動化装置における多軸曲げ機構に関する深い理解が不可欠です…
さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示

お客様の声

クラウス・ベルガー氏(金型マネージャー、ドイツ)
再現性の高い精度により、手直し作業が半減

当社では毎日金型のスタンピングダイを修理していますが、台州創源社のデスクトップワイヤー放電加工機は、長時間稼働中でも±0.004 mmの精度を維持しています。不良品率は7%から1.2%に低下し、修理サイクルタイムも40%短縮されました。また、24時間稼働中の生産現場において、リモートサポートチームの迅速な対応が非常に役立っています。

カルロス・メンドーサ氏、生産部門ディレクター(メキシコ)
コンパクトな機械が、金型品質を大幅向上

コネクタ用金型向けにデスクトップワイヤー放電加工機を2台導入したところ、2,400個のキャビティにわたって深溝部でRa 0.6 μm、±0.005 mmの公差を達成しました。歩留まり率は98.6%に達しました。プログラミングも容易で、オペレーターは導入後3日以内に実務レベルで活用できるようになりました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
レーザー干渉計で検証済みの高精度運動システム

レーザー干渉計で検証済みの高精度運動システム

すべてのデスクトップワイヤー放電加工機は、予圧付直線ガイドウェイ、C3級ボールねじ、および熱変形を抑制する応力除去済み鋳鉄ベッドを採用しています。組立後に各軸をレーザー干渉計で校正し、位置決め精度±0.003 mm、繰返し精度±0.002 mmを確認しています。金型メーカーが深溝を加工する場合や、プレス金型の修理チームがパンチとダイのクリアランスを復元する場合において、この精度は試験カットの回数削減と初品の予測可能な精度向上を意味します。あるドイツの顧客では、640個の修復済みインサートすべてで±0.004 mmの精度を維持し、不良率を7%から1.2%へと大幅に低減しました。また、剛性の高い構造により、45~62 HRCの焼入鋼を振動痕を残さず加工でき、作業開始時からシフト終了時の最終部品まで、表面品質が一貫して保たれます。このような機械的安定性こそが、厳しい環境下で運用される工具室における信頼性の高いデスクトップワイヤー放電加工機の基盤です。
高速かつ安定した切断を実現するスマートパルス発生装置

高速かつ安定した切断を実現するスマートパルス発生装置

当社の卓上型ワイヤー放電加工機に搭載されたアダプティブ・パルス発生装置は、放電状態を常時監視し、エネルギー出力をリアルタイムで最適化することで、安定した切断を維持します。材料除去速度は120~180 mm²/分を達成し、マルチパス仕上げ加工により、表面粗さRa 0.6 μmまでの高品質な仕上げが可能です。このバランスにより、作業場では精度を損なうことなく生産性を向上させることができます。トルコの航空宇宙部品サプライヤーは、本技術を用いて310H鋼製の硬化治具プレート310枚を修復し、寸法変形を完全に抑制、輪郭精度を±0.006 mm以内に保ち、検査合格率99.4%を実現しました。また、本発生装置はISOコードおよび対話式プログラミングに対応しており、熟練度の異なるオペレーターが安心して生産を遂行できます。多品種少量生産を手掛けるジョブショップでは、荒加工と仕上げ加工の戦略を素早く切り替えることで、納期短縮と機械稼働率の向上が可能になります。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ