EDM huzamos vágógép: 35%-kal gyorsabb vágás, ±0,003 mm pontossággal

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos EDM huzalvágó gép megoldások globális gyártók számára, a Taizhou Chuang Yuan által kifejlesztve

Pontos EDM huzalvágó gép megoldások globális gyártók számára, a Taizhou Chuang Yuan által kifejlesztve

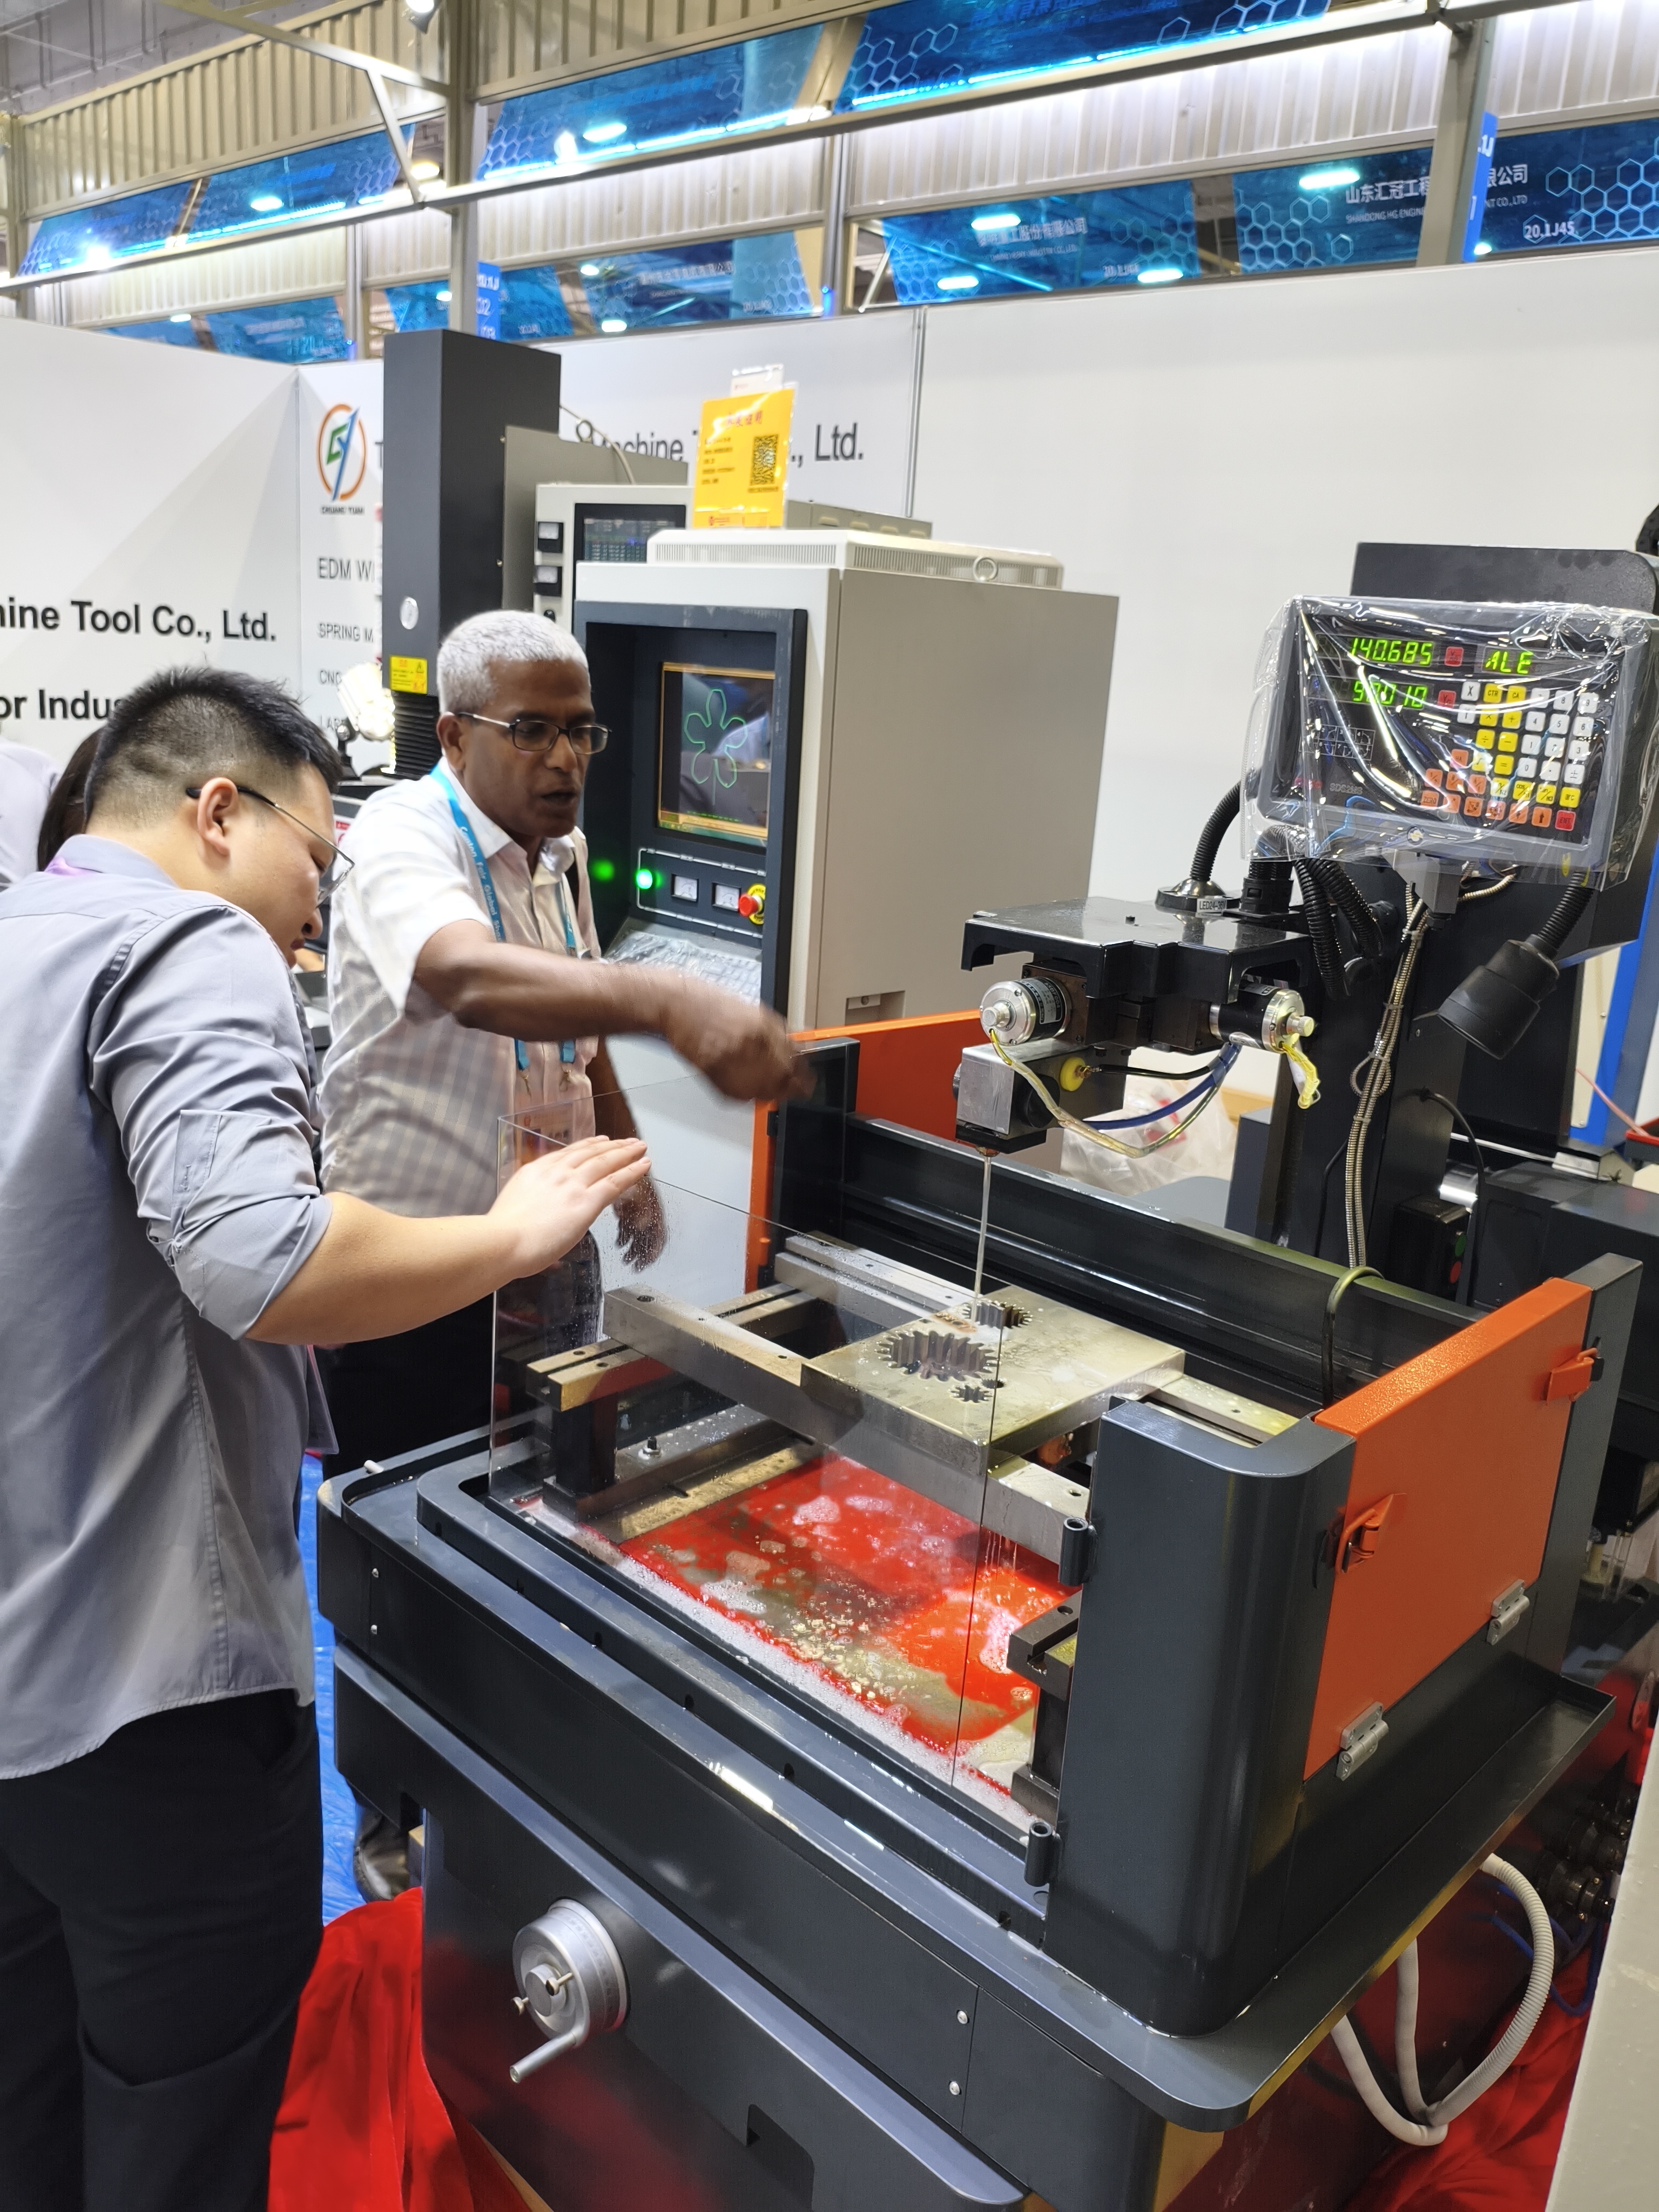
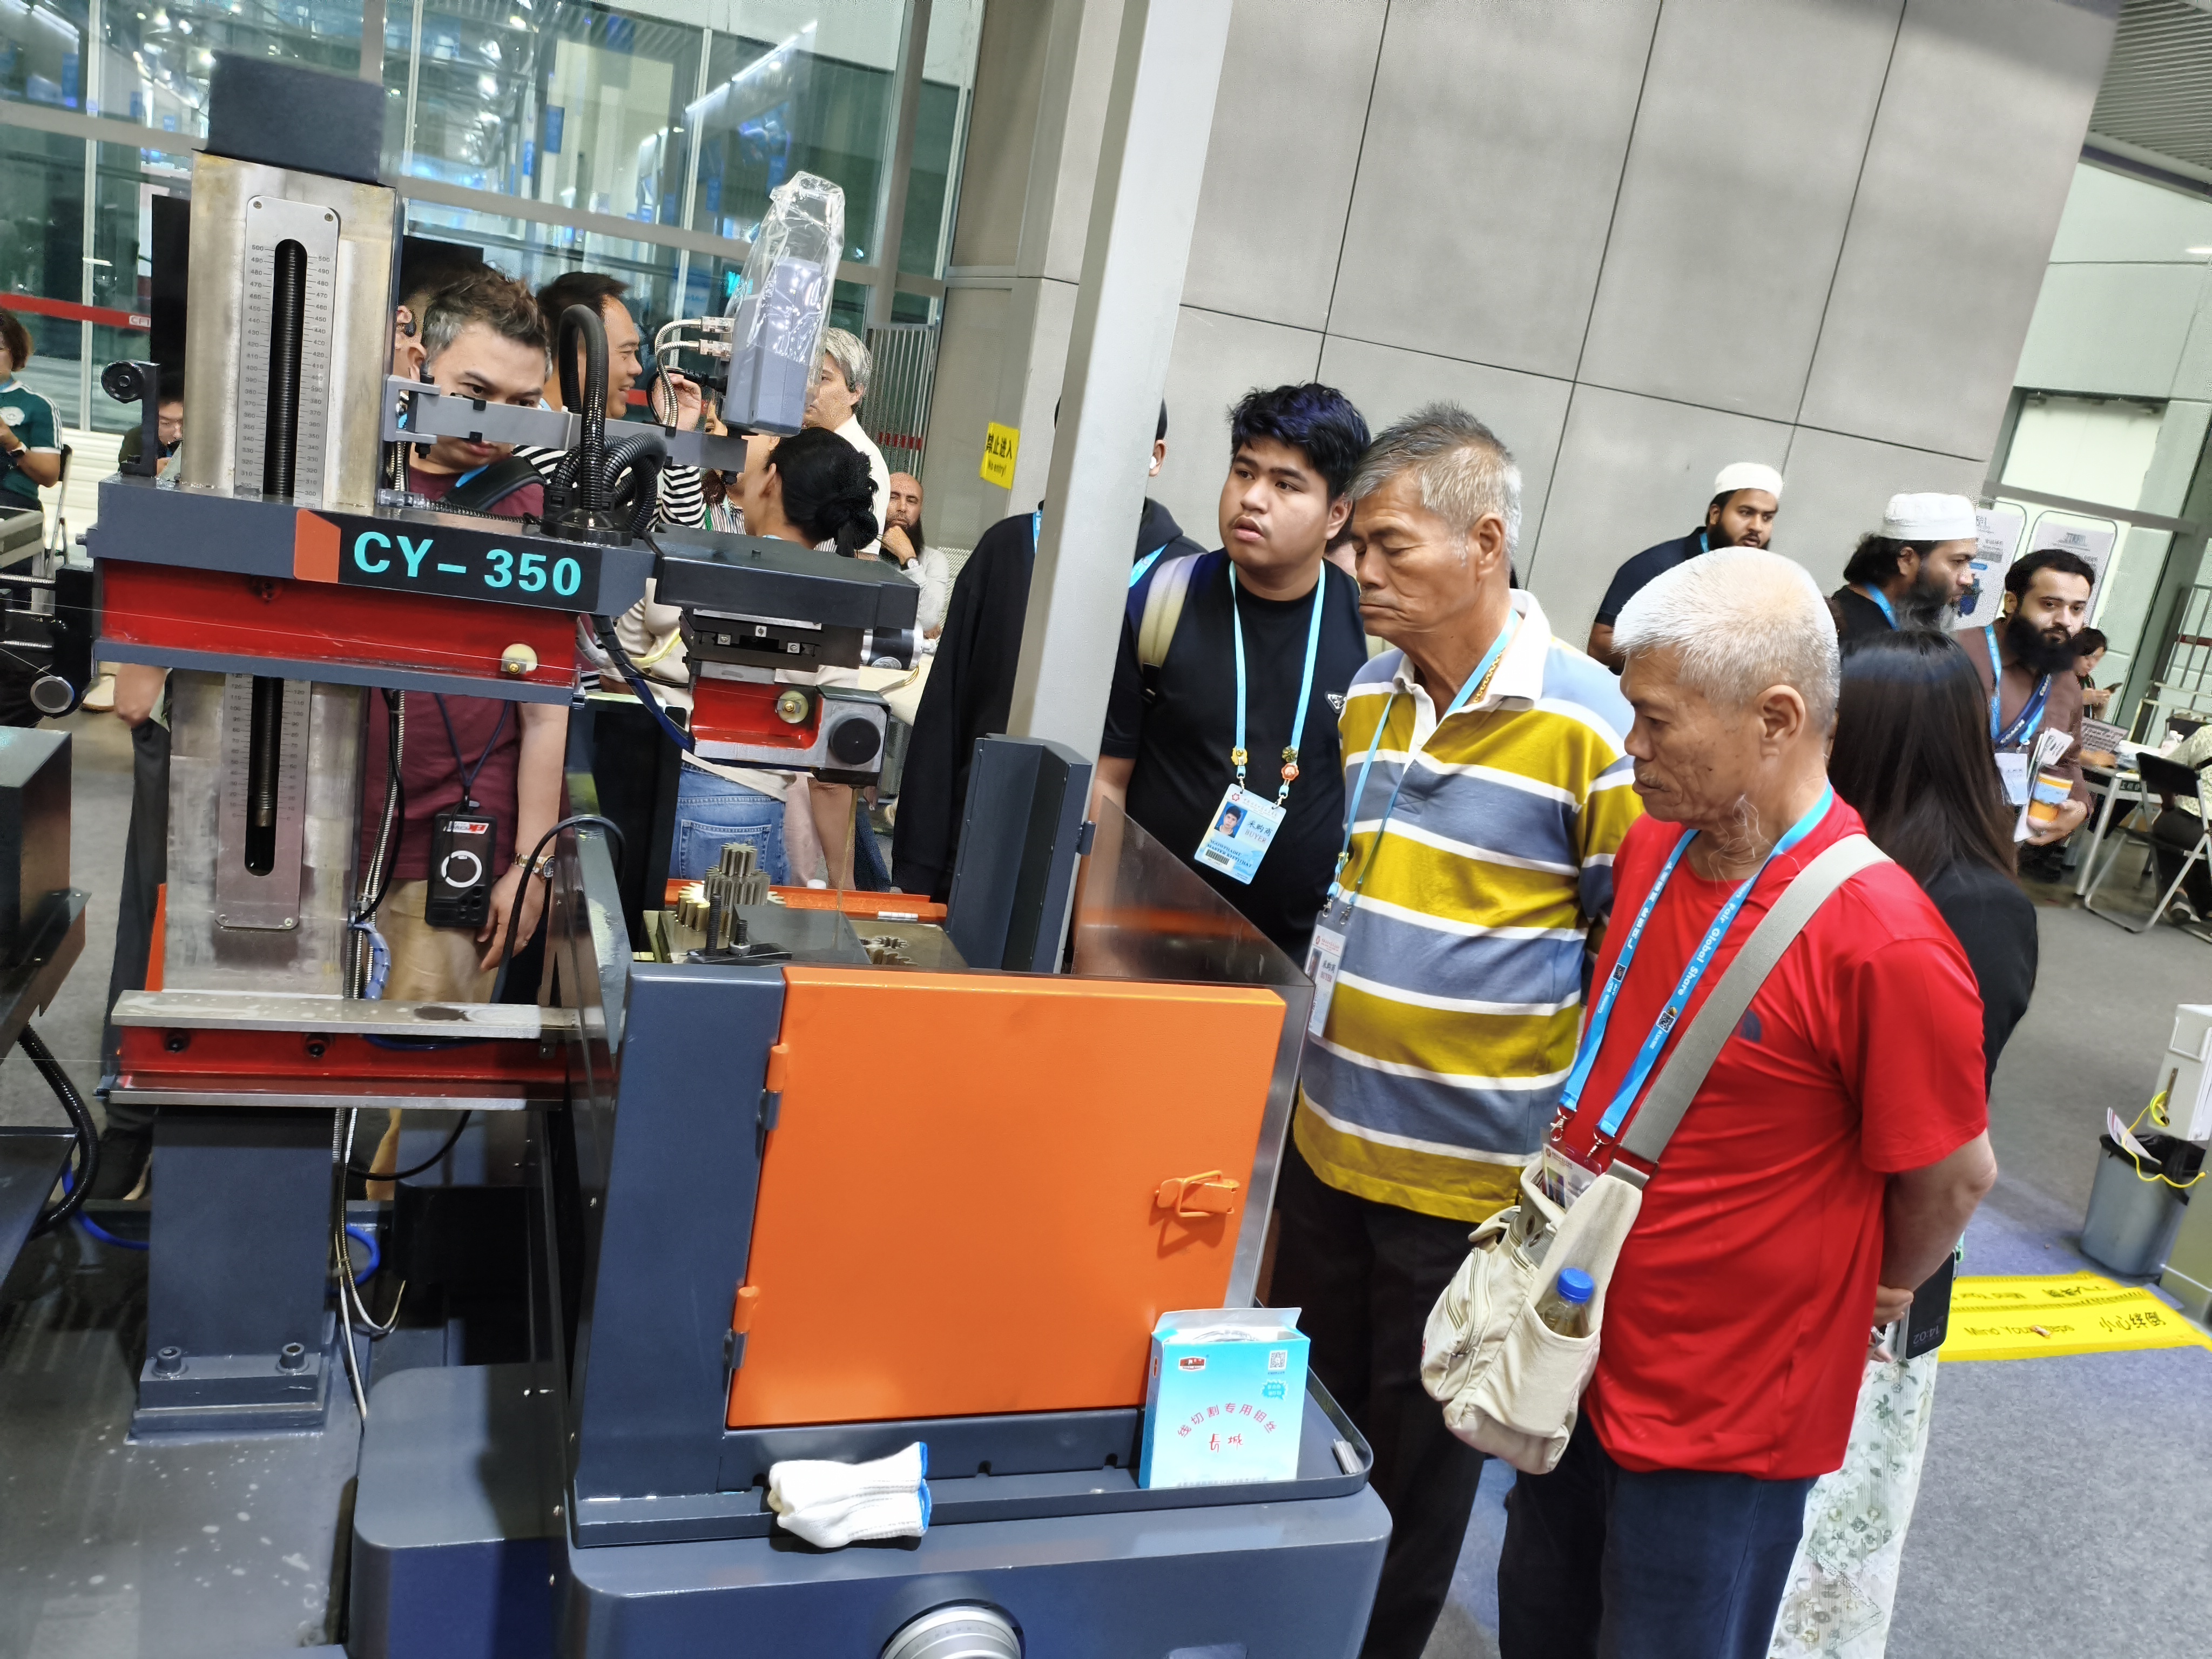
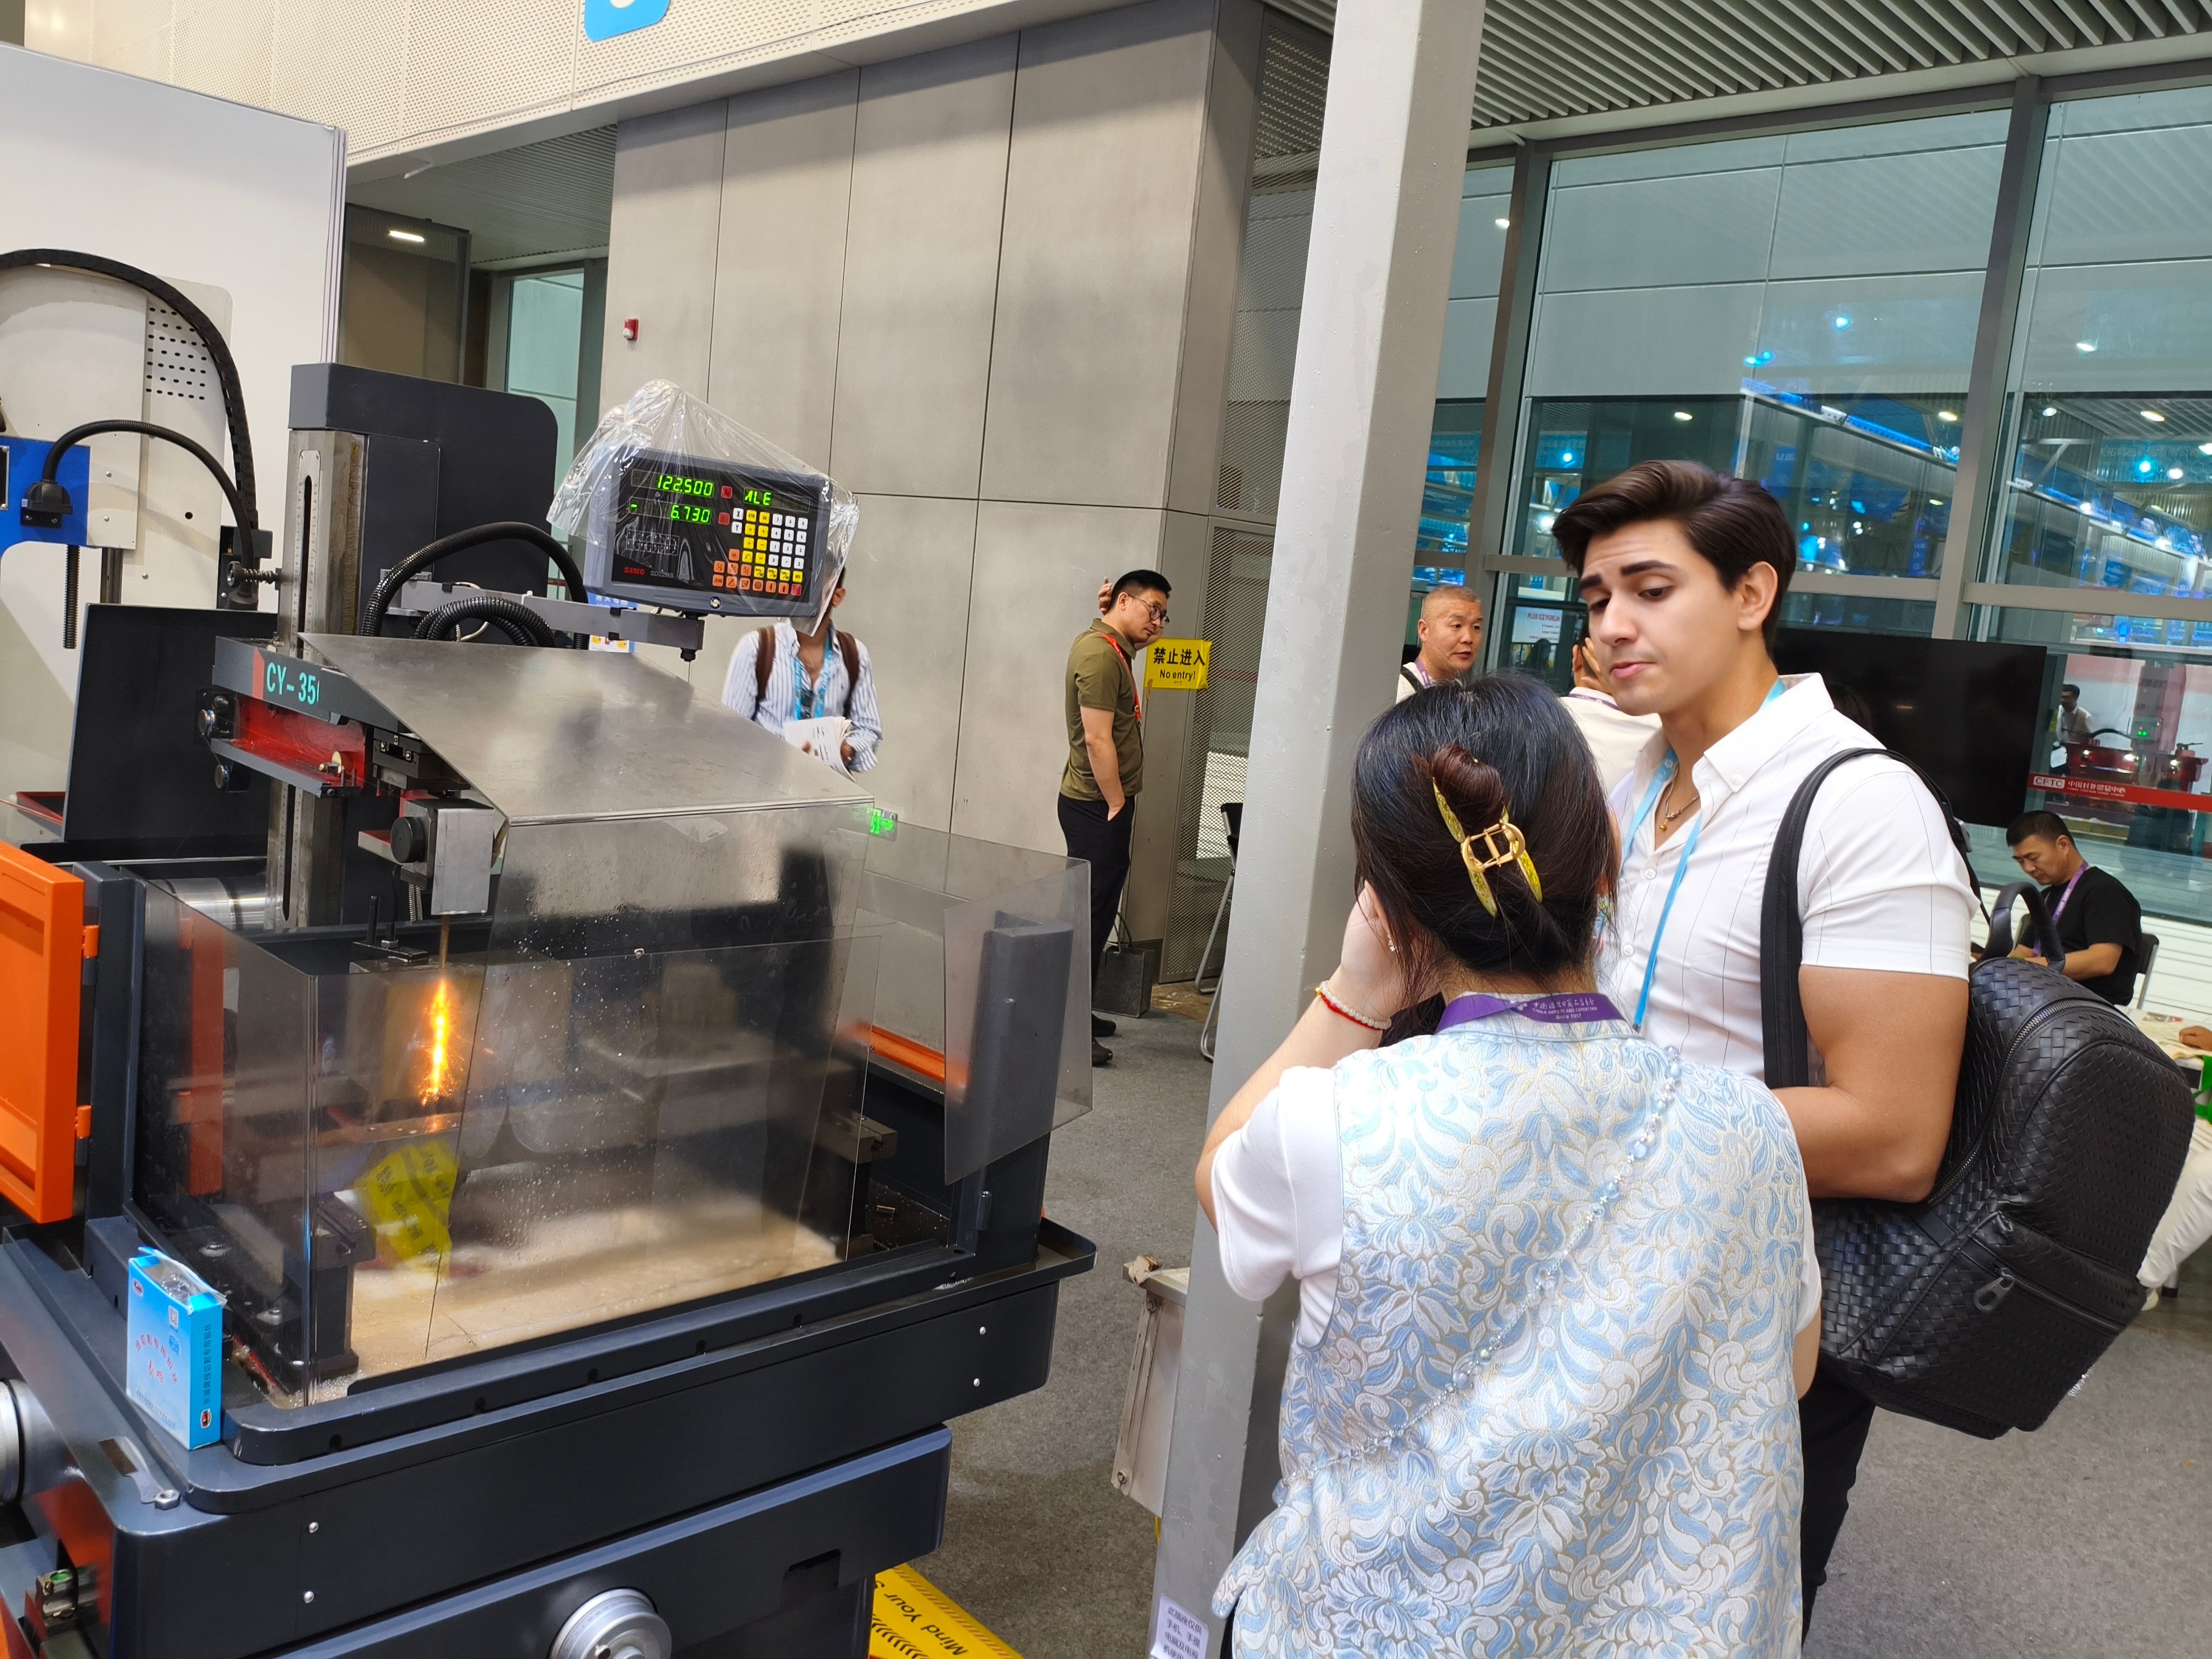
A Taizhou Chuang Yuan Machine Tool Co., Ltd. cég 2003 óta fejleszt EDM huzagvágó gépek megoldásait, és kutatási, gyártási és értékesítési tevékenységét egy helyen, Kínában, a jiangsui tartománybeli Taizhou városban folytatja. Az EDM huzagvágó gépsorozatunk olyan szerszámkészítő műhelyeket, légi- és űrhajóipari beszállítókat, orvosi eszközöket gyártó cégeket és autóipari szerszámgép-műhelyeket szolgál ki, amelyek napi szinten vágják a keményített szerszámacél, a keményfém és az exotikus ötvözetek anyagokat. A tipikus műhelyek naponta 16–22 órát üzemelnek, és pozícionálási pontosságot követelnek meg ±0,005 mm-es tűréssel, ismétlődési pontosságot 0,003 mm-rel, valamint több átmeneten keresztül elérhető felületi érdességet Ra 0,8 µm-ig. Huzag-EDM platformjaink vágási sebességet érnek el akár 300 mm²/perc brass huzagon, és ±30 fokos ferdeségi szögek tartására képesek, így az ügyfelek másodlagos csiszolási és polírozási műveleteiket akár 40 százalékkal is csökkenthetik. Mivel teljes mértékben ellenőrizzük a teljes gyártási láncot, minden EDM huzagvágó gépet geometriai pontossági vizsgálatnak, 72 órás folyamatos bejáratásnak és koncentricitás-ellenőrzésnek vetünk alá szállítás előtt.
Árajánlat kérése

Esettanulmány

Az autóipari szerszámkészítő cég 35 százalékkal gyorsabban vágja a keményített acélt

Egy törökországi, második szintű autóipari szerszámkészítő vállalat nehézségekbe ütközött a legfeljebb 600 mm vastagságú, keményített nyomószerszámok feldolgozásával. A meglévő gépeik torzulást okoztak a munkadarabokon, és ismételt kézi beállításra volt szükség, ami késedelmet eredményezett a szállításokban. Szállítottunk egy CNC vezetékes szikraforgácsoló gépet automatikus vezetékfűző rendszerrel és zárt hurkú szervovezérléssel. A gyártóüzem több lépéses vágási programot állított be: durva megmunkálás nagy áramerősséggel, majd finomító műveletek alacsony energiával, így elérve az Ra 0.8 µm felületi érdességet. Eredmények: a megmunkálási idő 35 százalékkal csökkent, a vezetékfogyasztás 18 százalékkal csökkent, a méretbeli hibák aránya 4,2 százalékról 0,9 százalékra csökkent. A megrendelő jelenleg három műszakban, hetente hat napig üzemel, és második egységet is megrendelt.

Orvostechnikai szerszámkészítő szállító ±0,003 mm ismétlődő pontosságot ér el rozsdamentes acél alkatrészeknél

Egy német orvosi eszközgyártó vállalatnak 316L rozsdamentes acélból készült sebészi irányító alkatrészeket kellett vágnia, amelyeknél a élmentes szélek és a szigorú tűrések biztosítása szükséges volt az automatizált összeszereléshez. A kézi letörölés költséget és kockázatot jelentett. Az Edm Wire Cut gépünket finom huzalos munkavégzésre és hőmérséklet-szabályozott dielektromos rendszerrel állítottuk be, hogy stabilizáljuk a munkaterületet. A telepítés után az ügyfél 500 egymást követő alkatrész esetében ±0,003 mm-es ismételhetőséget mért, teljesen megszüntette a kézi letörölést, és az összeszerelési újrafeldolgozás 31 százalékkal csökkent. A gyártási vezető megjegyezte, hogy a gép folyamatos 20 órás működés során is megtartotta a tűréseket hőmérsékleti eltolódás nélkül.

Repülőgépipari alkatrészgyártó csökkenti a szállítási időt 14 napról 6 napra

Egy amerikai űrkutatási alvállalkozó nikkelalapú szuperszövetségekből készült, összetett profilú és szigorú szögeltérési tűrésekkel rendelkező tartóelemeket vágott. Az előző folyamat több beállítást és külső szolgáltatók általi műveleteket igényelt, így a szállítási idő 14 napra nőtt. Szállítottunk egy Edm Wire Cut gépet forgóasztallal és automatikus ferdeség-szabályozással, amely lehetővé tette a ferde profilok egyszeri beállításos megmunkálását legfeljebb ±30 fokig. A szállítási idő 6 napra csökkent, a selejtarány 6 százalékról 1,5 százalékra esett, és a gyár évesen 12 000 darabos hosszú távú szerződést nyert. A tulajdonos a gép stabilitását és a mi gyors technikai támogatásunkat dicsérte.

Kapcsolódó termékek

Az optimális EDM huzagvágó gép kiválasztásához meg kell érteni, hogyan távolítja el az anyagot a huzagos elektromos szikraforgácsolás: egy vékony huzalelektróda és egy vezetőképes munkadarab között – amelyek dielektromos folyadékba merülnek – ellenőrzött elektromos szikrák segítségével. A hagyományos vágással ellentétben ez a folyamat nem fejt ki mechanikai erőt, így ideális keményített acélok, keményfémek, titán és finom geometriájú alkatrészek gyártására, amelyek repednének vagy deformálódnának a marás vagy esztergálás során. Egy modern gyártóüzemben az EDM huzagvágó gép általában napi 16–22 órát üzemel, és formabevágókat, dörzsöző- és extrúziós sablonokat, valamint precíziós rögzítőeszközöket vág. A munkafolyamat CAD/CAM programozással kezdődik, amely a 3D modelleket szerszámpályákra alakítja át, meghatározva a durva megmunkálási lépéseket magasabb áramerősséggel a sebesség érdekében, valamint több finomító lépést csökkentett energiával a felületminőség érdekében. A műszaki személyzet betölti a munkadarabot, beállítja a koordináta-rendszer kezdőpontját, automatikusan befűzi a huzalt, és figyeli a dielektromos folyadék vezetőképességét és hőmérsékletét. A dielektromos rendszer stabilitása kritikus fontosságú, mivel akár 2 °C-os hőmérséklet-ingadozás is több mikrométeres méreteltéréshez vezethet. A Taizhou Chuang Yuan Machine Tool Co., Ltd., amelyet 2003-ban alapítottak, ilyen rendszereket gyárt merev öntvényekből, precíziós lineáris vezetékekből és zárt hurkú szervovezérlésből. Gyártási folyamatunk tartalmazza az öntvények időzített érlelését, az oszlop és az asztal precíziós megmunkálását, a szerelést hőmérséklet-szabályozott környezetben, a geometriai pontosság ellenőrzését lézerinterferométerrel, valamint egy 72 órás folyamatos vágási tesztet a szállítás előtt. Több konfigurációt gyártunk, amelyek 300 × 400 mm-től 800 × 1000 mm-ig terjedő munkadarab-méretekhez alkalmazkodnak, legfeljebb ±30 fokos ferdeségi szögekkel és Ra 0,8 µm-es felületminőséggel. Világszerte gépeink több mint 20 országban üzemelnek. Vietnámban egy szerszám- és sablonkészítő vállalkozás EDM huzagvágó gépünket használja fogyasztói elektronikai termékek műanyag fröccsöntő formáinak gyártására, és ezer darabos üregcsoportokon keresztül 0,004 mm-es ismétlődési pontosságot ér el. Brazíliában egy mezőgazdasági gépek gyártója keményített fogaskerekeket és kapcsolódó elemeket vág, és ezzel 40 százalékkal csökkenti a finomító műveletek számát. Németországban egy precíziós dombornyomó szállító cég mikroalkatrészek gyártására – például 0,2 mm-es részletekkel – támaszkodik finomhuzalos képességünkre. Minden telepítés tartalmazza a gép üzembe helyezését, a műszaki személyzet képzését és távfelügyeleti diagnosztikai lehetőséget. Gyors szállítás érdekében tartunk készletet pótalkatrészekből, és többnyelvű kezelési útmutatókat és támogatást nyújtunk a helyi igényeknek megfelelően.

Gyakran Ismételt Kérdések

Milyen anyagokat vághat hatékonyan egy Edm Wire Cut gép?

Az EDM vezetékes vágógép bármely elektromosan vezető anyagot vághat, például keményített szerszámacél, rozsdamentes acél, keményfém, titán, réz, sárgaréz és nikkelalapú szuperalapok. Legjobban olyan anyagoknál teljesít, amelyeket hagyományos módon nehezen lehet megmunkálni, például 60 HRC-es nyomószerszámacélnál, ahol pontos éleket ér el hőtorzulás nélkül. Nem vezető anyagokat, például kerámiát vagy műanyagot nem lehet feldolgozni, kivéve, ha vezető bevonatot alkalmaznak rájuk.
A sárgaréz vezeték költséghatékony megoldás általános acélvágásra, és megbízható eredményeket ad legfeljebb 300 mm²/perc sebességgel. A bevonatos vezeték – például cinkbevonatos vagy diffúziósan lehűtött típus – javítja a hűtőfolyadék áramlását és a vezetőképességet, növelve a vágási sebességet és csökkentve a vezeték eltörésének kockázatát vastag vagy kemény munkadaraboknál. Keményfém vagy 300 mm-nél magasabb alkatrészek esetén a bevonatos vezeték gyakran csökkenti az alkatrész egységköltségét, annak ellenére, hogy a vezeték maga drágább.
A napi ellenőrzések közé tartozik a dielektromos folyadék szintjének és vezetőképességének, a huzal igazításának, valamint a szűrő állapotának ellenőrzése. A heti feladatok közé tartozik a munkatartály tisztítása és az irányítóelemek kopásának vizsgálata. Évente egy szakembernek lázerinterferométerrel kell ellenőriznie a geometriai pontosságot, valamint át kell néznie az áramellátást. A dielektromos folyadék hőmérsékletének +/-1 °C-os tartományon belüli, állandó szabályozása és a szűrők időben történő cseréje a két legfontosabb tényező, amely biztosítja a +/-0,005 mm-es pontosságot évekig tartó üzemelés során.
A szokásos telepítés két-három napot vesz igénybe, ideértve a vízszintezést, az áramellátás csatlakoztatását, a dielektromos folyadék feltöltését és a próbavágásokat. Az üzemeltetők képzése általában három-öt napig tart, és a programozást, a beállítást, a paraméterek kiválasztását és a rutin karbantartást foglalja magában. A legtöbb ügyfél egy hét alatt eléri az önálló gyártási képességet. A gyorsabb hibaelhárításhoz távoli támogatás és videóvezetés is elérhető a rendszer üzembe helyezését követően.
Igen. Gépeink támogatják az automatikus vezetékfűzést, a programozható rögzítőfelületeket, valamint – választhatóként – a robotos betáplálást a felügyelet nélküli működéshez. Az éjjel-nappali termelést folytató műhelyek általában az Edm Wire Cut gépet egy cellavezérlőhöz kapcsolják, amely a feladatok ütemezését és a vezeték állapotának figyelését végzi. Ez az integráció a forgószárny-használatot 60 százalékról több mint 85 százalékra emelheti.

Kapcsolódó cikkek

Az EDM huzalvágó gép feldolgozási jellemzői

24

Dec

Az EDM huzalvágó gép feldolgozási jellemzői

További megtekintés
A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Hogyan optimalizáljuk az etetési sebességet a rugógyártó gép napi termelésének növelése érdekében

29

Jun

Hogyan optimalizáljuk az etetési sebességet a rugógyártó gép napi termelésének növelése érdekében

A huzal táplálásának pontossági mechanikája – A rugógyártásban elérhető maximális termelés elérése nem csupán a motor fordulatszámának növeléséről szól; hanem a szervomozgás reakcióképességének és az anyag feszültségének szinkronizációjának tökéletesítéséről. Nagysebességű CNC-s...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés

Ügyfélvélemények

Klaus Reinhardt, gyártási vezető, Precision Die Shop, Németország.
Megbízható teljesítmény és gyors támogatás

2022-ben telepítettük az Edm Wire Cut gépet, és több mint 18 000 órát üzemeltettük. A pontosság továbbra is 0,004 mm-en belül marad, az előre nem tervezett leállások aránya kevesebb, mint 1 százalék. Amikor vezetőegységre volt szükségünk, az három napon belül megérkezett. A gép a szerszámkészítésünk gerincét képezi.

Daniel Okafor, tulajdonos, Advanced Tooling Ltd., Egyesült Királyság.
Kiváló érték magas változatosságú gyártáshoz

Műhelyünk naponta kis tételben vág keményített alkatrészeket. Az Edm Wire Cut gép 25 százalékkal csökkentette a beállítási időt, és 4 százalékkal a selejtet. A képzés világos volt, és a csapat gyorsan válaszolt minden kérdésre. Két partnerüzemnek is ajánlottuk.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Rugalmas gépszerkezet, amelyet folyamatos, nagy pontosságú vágáshoz terveztek

Rugalmas gépszerkezet, amelyet folyamatos, nagy pontosságú vágáshoz terveztek

Egy megbízható EDM huzalvágó gép alapja a mechanikai stabilitás. Gépeink sűrűn merevített öntvényekből készülnek, amelyek természetes érlelést és rezgéses feszültségoldást követően kerülnek precíziós megmunkálásra. Az X-, Y- és Z-tengelyek előfeszített lineáris vezetékek mentén mozognak, és váltakozó áramú szervomotorok hajtják őket, így elérhető a pozícionálási pontosság ±0,005 mm és az ismételhetőség ±0,003 mm értékkel. Ez a szerkezet ellenáll a hőmérsékleti és mechanikai torzulásnak hosszú, felügyelet nélküli működés közben. Gyakorlatban egy olyan szerszámkészítő üzem, amely 500 mm magas betéteket vág, 20 órás ciklusok során is tartani tudja a megadott tűréseket, mivel a gép kompenzálja a kis mértékű hőtágulást, és fenntartja a dielektromos folyadék hőmérsékletének stabilitását. A merev konstrukció továbbá lehetővé teszi nehéz munkadarabok – akár 1500 kg tömegűek – feldolgozását anélkül, hogy deformáció lépne fel, ami romlaná az élminőséget. A légiközlekedési és orvostechnikai gyártásban dolgozó ügyfelek számára ez a stabilitás közvetlenül csökkenti az újrafeldolgozási és ellenőrzési költségeket.
Fejlett impulzus tápegység optimalizálja a sebességet és a felületminőséget

Fejlett impulzus tápegység optimalizálja a sebességet és a felületminőséget

Az impulzus tápegység meghatározza, milyen hatékonyan távolítja el az anyagot az EDM huzamos vágógép, és milyen finom lesz a végső felület. Generátoraink szabályozott kisülési energiákat szolgáltatnak, amelyek egyensúlyt teremtenek a durva megmunkálás sebessége és a finomítás minősége között. A kezelők magas áramerősségű durva megmunkálási meneteket hajthatnak végre akár 300 mm2/perc sebességgel rézhuzal esetén, majd átválthatnak alacsonyenergiás finomítási menetekre, amelyek Ra 0.8 µm felületi érdességet eredményeznek. Az adaptív vezérlés másodpercenként ezerszer figyeli a résgyakoriságot, és igazítja a feszültséget és az áramot a huzal eltörésének megelőzésére – különösen magas vagy változó vastagságú alkatrészeknél. Ez a képesség különösen fontos olyan iparágakban, mint a nyomószerszám-gyártás, ahol egy eltört huzal több ezer dolláros alkatrész elvesztését eredményezheti. Egy török nyomószerszám-készítő vállalkozás a huzal eltörésének arányát 62 százalékkal csökkentette, miután áttért rendszerünkre. A tápegység támogatja a 0,1 mm-es finom huzalt is mikromegmunkáláshoz, így orvosi és elektronikai ügyfeleink kis méretű, tiszta élekkel rendelkező elemeket gyárthatnak.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül