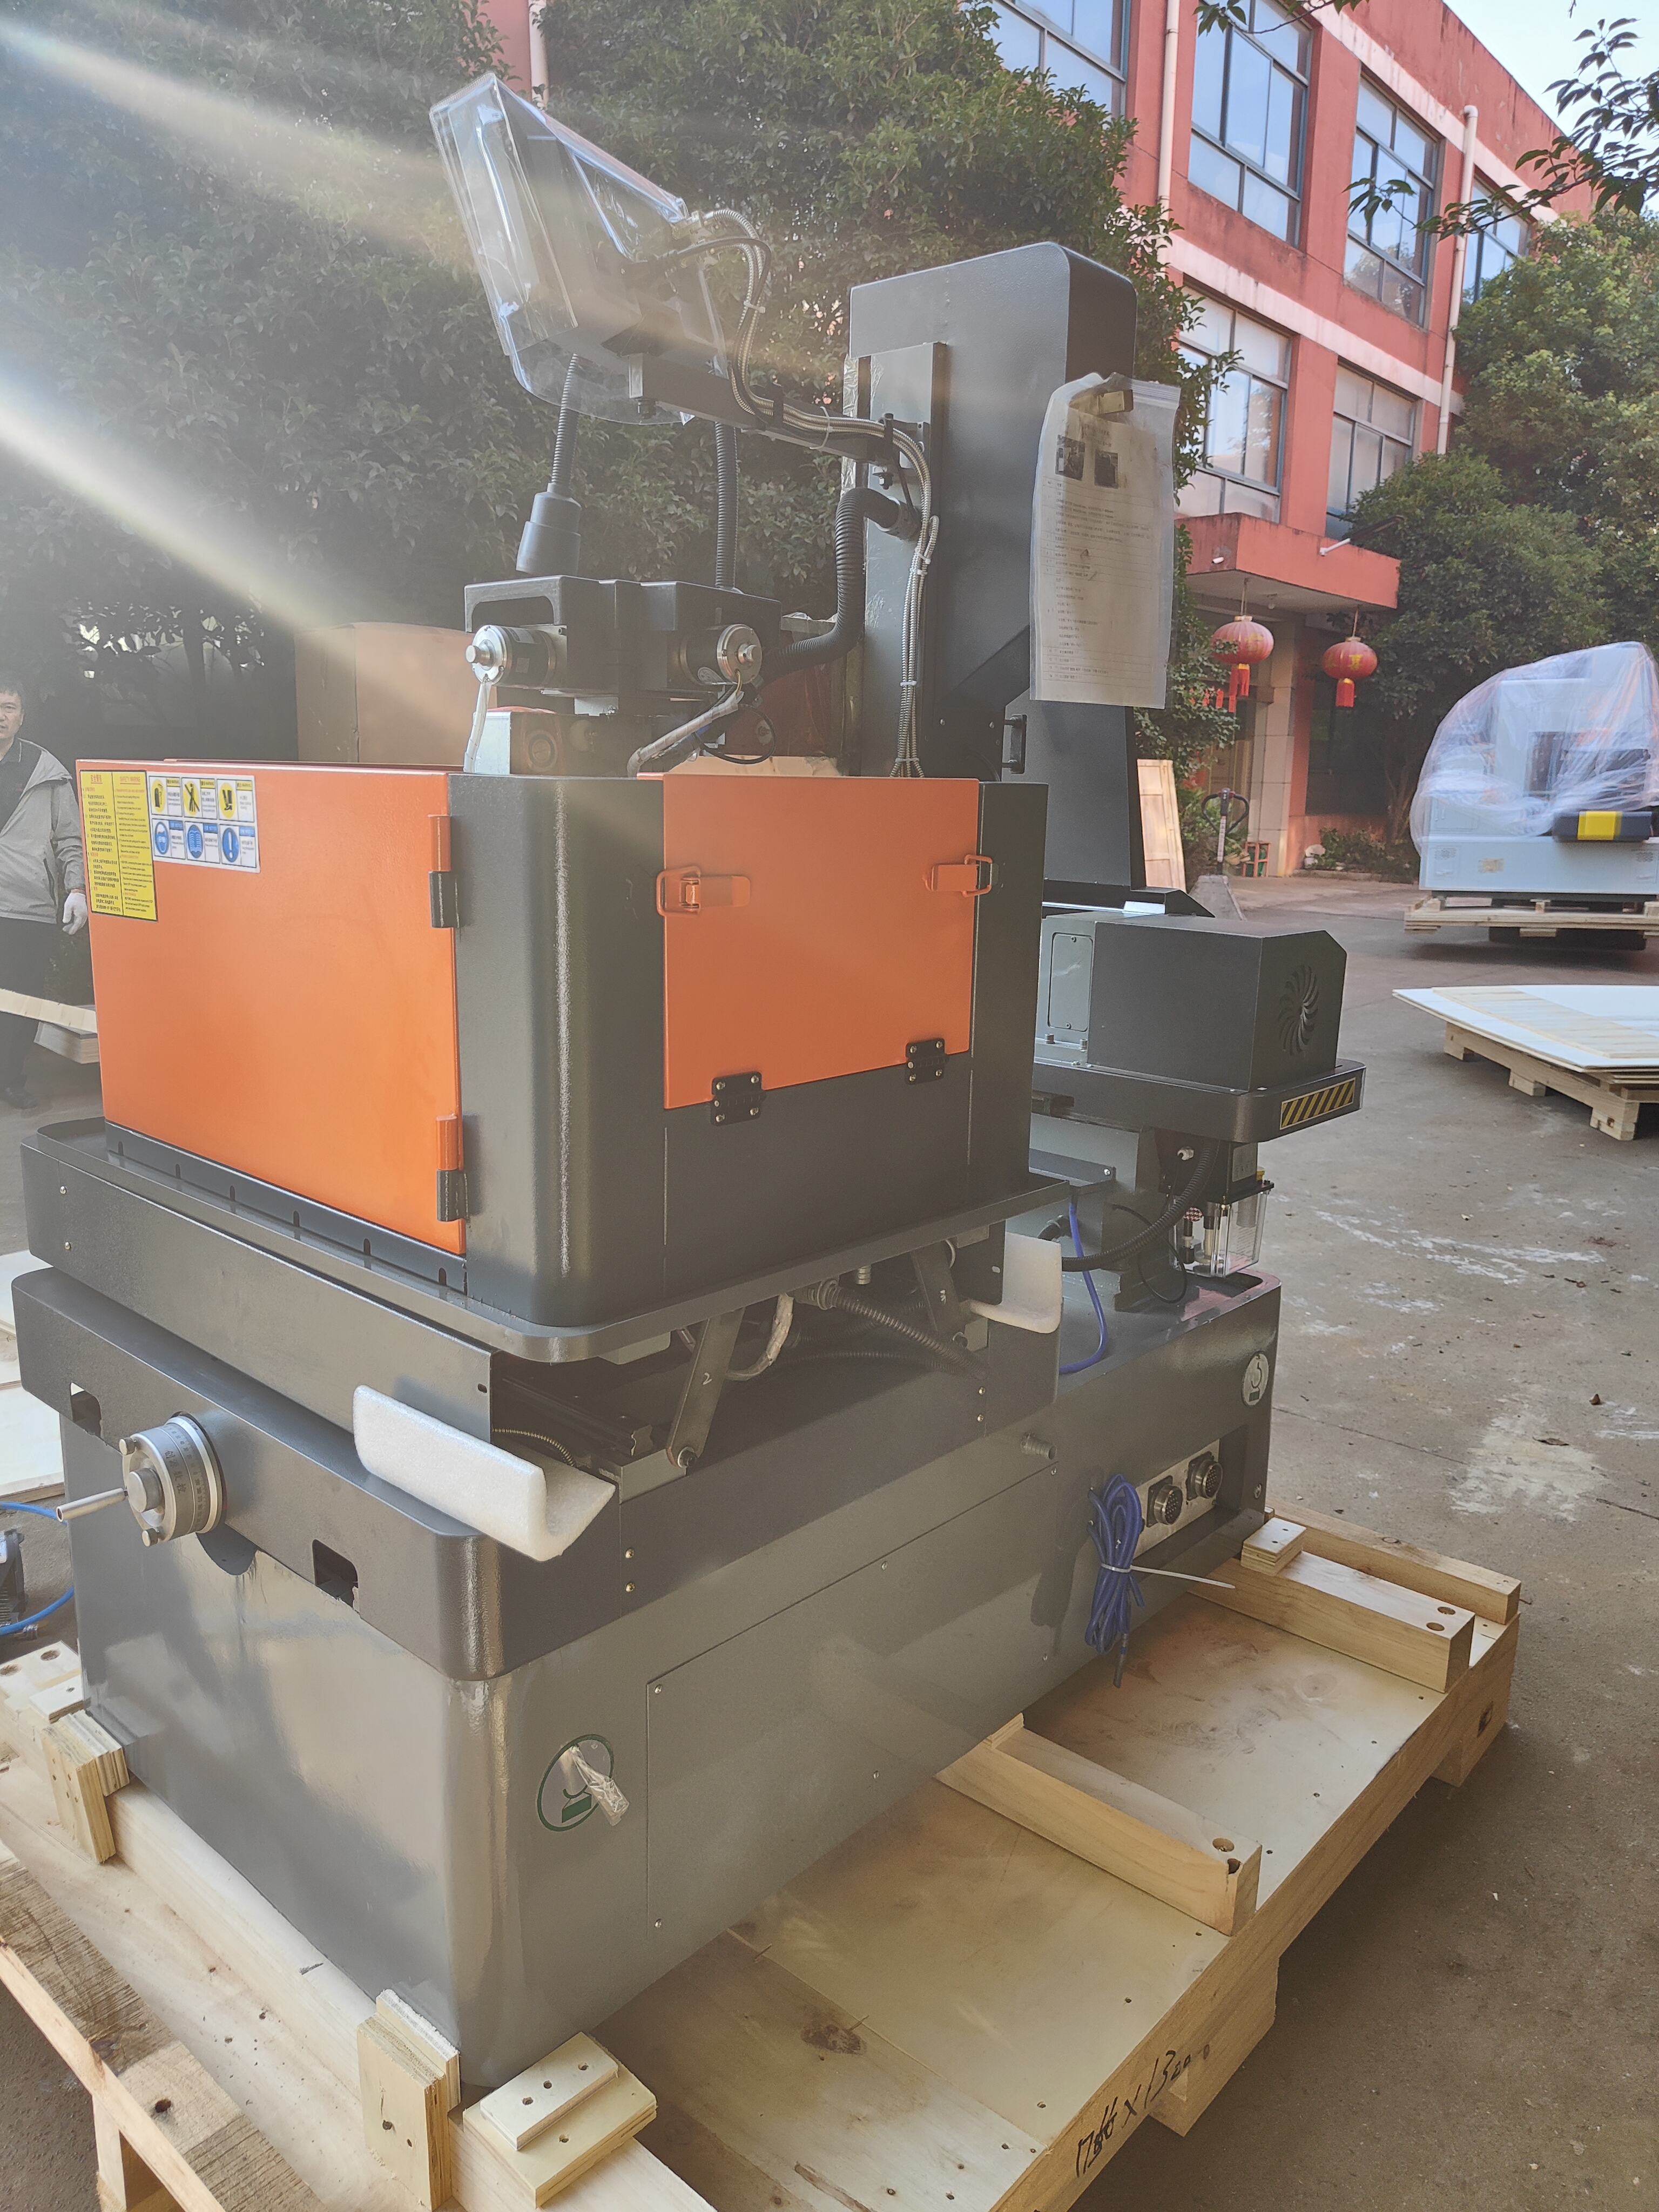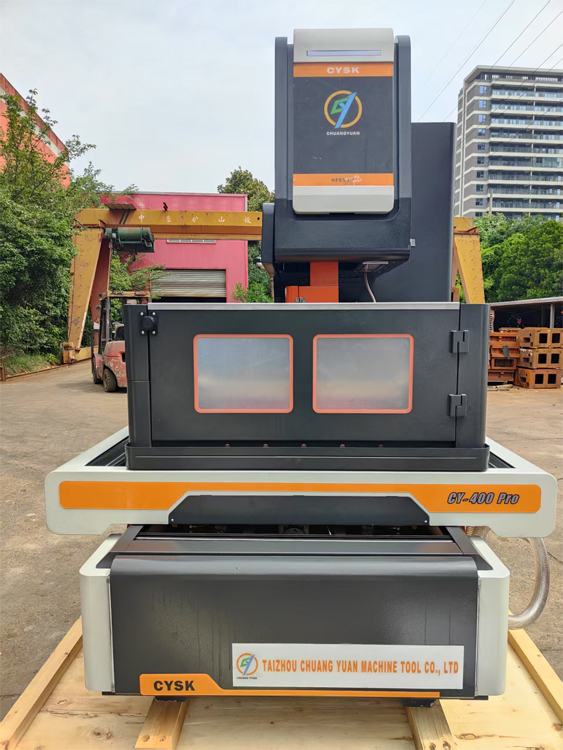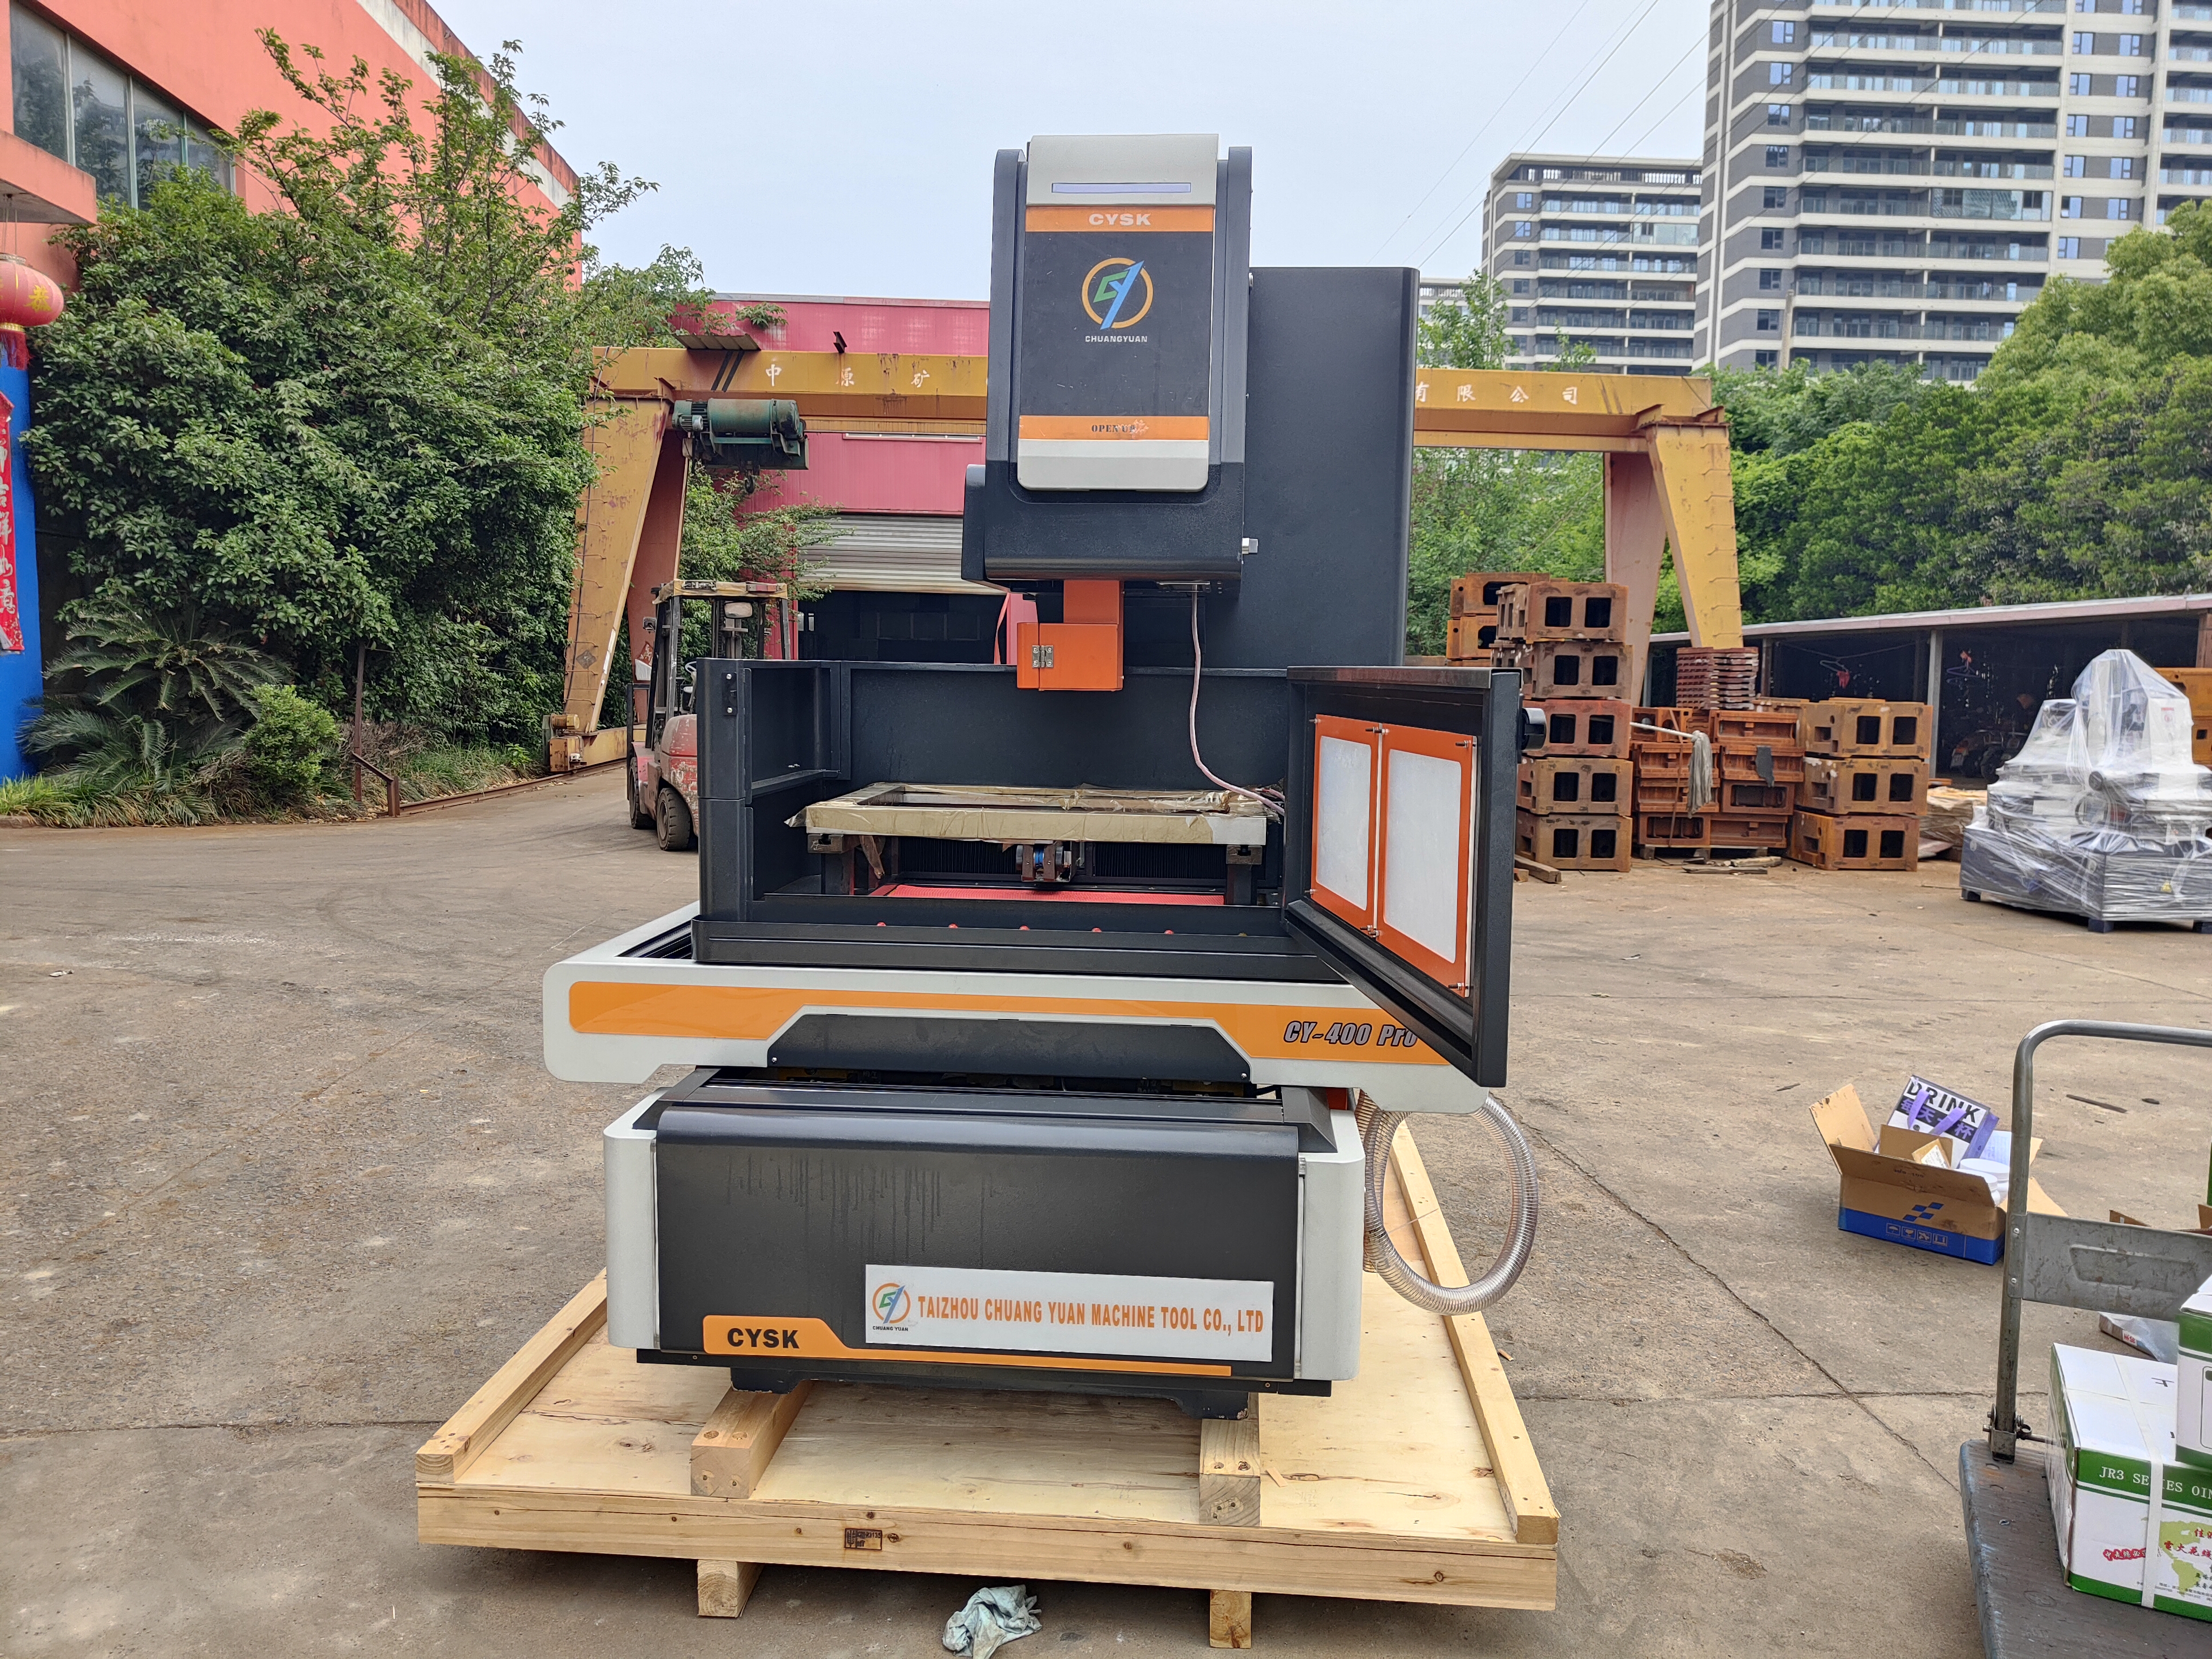
Tråd-erosionsmaskine: 5-akset præcision, 0,003 mm nøjagtighed

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Præcisionsmaskiner til tråd-EDM-løsninger fra en pålidelig kinesisk producent

Præcisionsmaskiner til tråd-EDM-løsninger fra en pålidelig kinesisk producent

Taizhou Chuang Yuan Machine Tool Co., Ltd. har fremstillet præcisions-tråd-erosionsmaskiner siden 2003 i Taizhou-by, Jiangsu-provinsen, Kina, og leverer til værktøjsværksteder, støbeforme-værksteder, luftfartsleverandører og producenter af medicinsk udstyr i mere end 20 lande. Vores serie af tråd-erosionsmaskiner opnår en gentagelig positionspræcision på ±0,003 mm, overfladekvalitet ned til Ra 0,8 µm og skærehastigheder op til 220 mm²/min med 1,0 mm messingtråd. Ved fremstilling af støbeforme opretholder kunderne typisk hul-tolerancer inden for 0,005 mm over en bevægelsesstrækning på 300 mm, hvilket reducerer poleringstiden med 30–40 procent sammenlignet med fræsning plus manuel justering. I luftfartssektoren bruger en tier-2-leverandør i Tyskland vores fem-akse tråd-erosionsmaskine til at skære turbinebeskyttelseselementer af Inconel 718, hvilket reducerer udskudt materiale fra 8 procent til 1,5 procent inden for seks måneder. Producenter af medicinske stenter og kirurgiske instrumenter i Tyrkiet bruger vores nedsænket tråd-erosionsmaskine til at opretholde spaltebredder på 0,02 mm i rustfrit stål 316L og titan.
Få et tilbud

Case studie

Tysk formværk reducerer 1.200 mm diesblokke med fem-akset tråd-EDM-maskine

En bayersk formgivningsproducent, der fremstiller støbeforme til bilhovedlygter, stod over for en flaskehals: Hærdede stålblokke af materiale 1.2344 i størrelsen 1.200 × 800 × 400 mm krævede komplekse skrå kølekanaler og lukkeflader, som fræsning ikke kunne nå. Deres eksisterende tråd-EDM-maskine havde kun 600 mm bevægelsesområde, hvilket tvang dem til at udlicere arbejdet til 35 euro pr. time med en levertid på 14 dage. I 2022 installerede de vores CY-WEDM 1200 fem-akse tråd-EDM-maskine med automatisk trådindføring og nedsænket bearbejdning. Maskinen opretholder en nøjagtighed på ±0,004 mm over hele slaglængden, og den fem-akse skråhoved kan skære op til 30 grader. Inden for tre måneder erstattede indre bearbejdning 80 procent af det udlicerede arbejde, levertiden faldt fra 14 dage til 3 dage, og de årlige maskinfremstillingomkostninger faldt med 210.000 euro. Værkstedet kører nu 22 timer om dagen, seks dage om ugen, og rapporterer en trådforbrug på 0,18 kg/time ved 180 mm²/min på 0,25 mm messingtråd. Deres kvalitetschef bekræftede, at 100 procent af formens lukkeflader nu består blåpasningstesten.

Tyrkisk fremstiller af medicinsk udstyr opnår 0,02 mm brede spalter i rustfrit stål 316L

En tyrkisk producent af kirurgiske klamper og biopsitænger havde brug for at skære 0,02 mm brede og 8 mm dybe slits i rør af rustfrit stål 316L og titan uden varmeindvirkede zoner eller spåner. Laserudskæring resulterede i genstøbte lag og slagger, der ikke bestod validering af biokompatibilitetsrensning. Efter at have vurderet tre leverandører valgte virksomheden i 2023 vores CY-WEDM 500 nedsænket tråd-erosionsmaskine. Ved brug af 0,1 mm messingtråd, deioniseret vand med en ledningsevne på 12 mikrosiemens og flerpass trimning opnåede maskinen en overfladeruhed (Ra) på 0,4 µm og en tolerancen på slitsbredden på ±0,002 mm. Udvalgsprocenten faldt fra 12 procent til 1,8 procent, og tid til efterbehandling ved polering blev reduceret med 45 procent. Virksomheden bestod i 2024 en ISO 13485-overvågningsrevision med fuldstændig proceskapacitetsdata (Cpk 1,67), som blev genereret fra maskinens indbyggede logningsfunktion. De har siden bestilt to yderligere tråd-erosionsmaskiner til udvidelse af produktionen af endoskopiske instrumentkomponenter til eksport til Tyskland og USA.

Indisk elektronikstikforbindelsesfabrik øger produktionen med 28 procent ved hjælp af en automatiseret tråd-erosionsmaskine

En forbindelsesstikfabrikant i Pune, Indien, der fremstiller højhastighedsbackplane-pins af berylliumkobber og fosforbronze, havde problemer med elektrodeuslittelse og inkonsekvent stempelklaring. Manuel dieservice medførte 9 pct. nedetid og 5 pct. udskudt materiale. I 2023 installerede de to af vores CY-WEDM 400 automatiserede tråd-erosionsmaskiner udstyret med automatisk trådindføring på 24 positioner og automatisk slug-fjerning. Maskinerne skar stempel- og dieindsæt med en klaring på 0,003 mm, hvilket forlængede diedens levetid fra 800.000 slag til 1,6 millioner slag. Produktionen steg med 28 pct., udskudt materiale faldt til 0,9 pct., og uplanlagt nedetid faldt til 1,5 pct. Værkstedschefen rapporterede, at tråd-erosionsmaskinens fjern-diagnostikfunktion tillod vores ingeniører i Kina at løse en alarm fra spüllepumpen inden for 40 minutter og derved undgå en hel skiftes tabt produktion. Virksomheden eksporterer nu forbindelsesstik til 14 lande og tilskriver investeringen i tråd-erosionsmaskinerne en reduktion i omkostningerne pr. 1.0

Relaterede produkter

Forståelse af tråd-erosionsmaskin-teknologi og hvordan man vælger det rigtige system: En tråd-erosionsmaskine, også kendt som en tråd-baseret elektrisk udledningsmaskine (WEDM), fjerner ledende materiale ved at generere kontrollerede elektriske gnister mellem en kontinuerligt bevægelig trådelektrode og arbejdsemnet, der er nedsænket i deioniseret vand. I modsætning til fræsning eller laserskæring påvirker denne proces emnet med ingen mekanisk kraft, hvilket giver producenterne mulighed for at skære hærdet værktøjsstål med hårdhed over 60 HRC, wolframcarbid, Inconel, titan og kobberlegeringer med ekstraordinær nøjagtighed. Den globale markedsværdi for tråd-erosionsmaskiner udgjorde ca. 1,9 mia. USD i 2024 og forventes at vokse med 5,6 pct. årligt frem til 2030, drevet af efterspørgsel fra støbeform- og diesektorerne samt luftfarts-, medicinsk udstyr-, elektronik- og bilindustrien. Hos Taizhou Chuang Yuan Machine Tool Co., Ltd., et firma grundlagt i 2003 i provinsen Jiangsu, Kina, designer og bygger vi tråd-erosionsmaskiner, der balancerer præcision, hastighed og samlet ejerskabsomkostning. Vores produktionsproces starter med endelig element-analyse af maskinens base, som er støbt i højstivt Meehanite-jern og lagret i 12 måneder for at reducere indre spændinger. Basen bearbejdes derefter på en fem-akset CNC-portalmaskine til en planhed på 0,01 mm pr. 1.000 mm før montering. Hver akse anvender forspændte lineære føringssystemer og kugleskruer af klasse C3 med laserkalibreret pitch-kompensation, hvilket sikrer en positionsnøjagtighed på ±0,003 mm og gentagelighed på ±0,001 mm. Vores puls-generator arbejder med frekvenser op til 1,5 MHz og har adaptiv kontrol, der overvåger spændingsafbrydningen i spændingsafbrydningsrummet 2.000 gange pr. sekund og automatisk justerer udledningsenergien for at forhindre trådbrud og beskytte fine geometrier. Ved en typisk opgave – skæring af 40 mm tykt værktøjsstål 1.2344 – opnår vores maskine en skærehastighed på 180 mm²/min ved brug af 0,25 mm messingtråd og overholder en ruhed på Ra 1,0 µm; ved flerpasstrimming nås Ra 0,4 µm. Vores trådtransport-system anvender en lukket sløjfe-tensions-servostyring, der holder en trådspænding på 8–12 N – en afgørende egenskab ved kegleskæring op til 30 grader samt ved automatisk trådindsætning af 0,1 mm tråd. Vores nedsænket skæringsteknologi reducerer termisk deformation i tynde dele med en tykkelse under 0,5 mm – en almindelig kravstilling inden for medicinsk udstyr og elektronik. Miljømæssigt forbruger maskinen 2,8 kW i standby-tilstand og 9,5 kW under skæring, og vores vandbehandlingsenhed forlænger levetiden for deioniseringsharpens levetid til 1.800 timer. Verdens over bruger kunder vores tråd-erosionsmaskiner på specifikke måder. I Tyskland og Italien skærer støbeform-værksteder indsatsdele til sprøjtstøbeforme og ekstrusionsdies og benytter vores automatiske slug-fjerning til at køre ubemandede nattebatche med otte til tolv kaviteter. I USA skærer luftfarts-værksteder honningcelle-læbeseglringe og turbinbladroddele fra nikkel-legeringer og bruger vores fem-akset keglehoved til at fremstille fir-træ-profiler i én enkelt opsætning. I Tyrkiet og Indien skærer producenter af medicinsk udstyr og elektronik stent, kirurgiske tænder og kontaktstifter, hvor kantfri kanter eliminerer behovet for efterpolering. I Vietnam og Mexico bruger leverandører af bilstansede dele vores tråd-erosionsmaskiner til vedligeholdelse af progressive dies med en stempelklaring på 0,003 mm, hvilket forlænger die-livet ud over 1,5 millioner slag. I Sydkorea og Japan stoler producenter af præcisionskontaktværktøjer på vores termisk kompensationssystem til at opretholde en nøjagtighed på ±0,002 mm over en 18-timers ubemandet drift. Vi understøtter alle kunder med fjern-diagnostik via en industrielle IoT-gateway, vedligeholdelsesvejledning baseret på augmented reality samt en 48-timers reservedelskanal fra vores lager i Rotterdam. Vores ingeniørteam tilbyder gratis skæreforsøg på kundens egne materialer og sender en detaljeret procesrapport tilbage med anbefalede justeringer, aflusningspresser og trådtyper. Valg af en tråd-erosionsmaskine handler om mere end blot pris-sammenligning. Købere bør vurdere maksimal bevægelsesstørrelse i forhold til den største dieblok, de vil skære, kegleevnen til komplekse frigøringsvinkler, pålideligheden af automatisk trådindsætning til ubemandet drift samt producentens evne til at yde applikationsingeniørstøtte. Vi anbefaler en minimumsmargin på 10 pct. på bevægelsesstørrelsen ud over den største komponent samt en generator, der kan håndtere det tykkeste materiale ved den krævede overfladekvalitet. For værksteder, der skærer både hærdet stål og karbid, undgår en dual-power-generator med separate finish-kredsløb kompromiser. Da tråd-erosionsmaskiner typisk har en levetid på 15–20 år, er vedligeholdelighed og adgang til reservedele lige så vigtige som de oprindelige specifikationer. Vores maskiner anvender standard industrielle komponenter fra Siemens, Panasonic og HIWIN, hvilket reducerer risikoen for langsigtede forsyningsproblemer. Vi publicerer også vedligeholdelsesplaner, fejlkode-databaser og kalibreringsprocedurer, så kunderne selv kan uddanne lokale teknikere. Med mere end 1.800 installeret tråd-erosionsmaskiner verden over og partnerskaber i over 20 lande fortsætter vi med at forbedre vores design ud fra feltdata. Seneste forbedringer inkluderer en genudformet trådføring, der har 40 pct. længere levetid, en aflusningsdyse, der reducerer trådbrud på høje dele med 22 pct., samt styresoftware med indbyggede teknologidatabaser for 46 almindelige materialer. Uanset om du er et værksted, der tilføjer din første tråd-erosionsmaskine, eller en stor producent, der udvider kapaciteten, kan vores team matche en model til dine komponenter, materialer og produktionsmål.

Ofte stillede spørgsmål

Hvilke materialer kan en tråd-erosionsmaskine skære, og hvad er de praktiske tykkelsesgrænser?

En tråd-erosionsmaskine kan skære ethvert elektrisk ledende materiale, herunder hærdet værktøjsstål op til 70 HRC, wolframcarbid, Inconel, titan, kobber, messing og aluminium. Den praktiske tykkelse afhænger af generatorens effekt og spülning: vores standardmodeller kan skære stål med en tykkelse på 300 mm, og vores højtydende serier kan håndtere 500 mm med reduceret hastighed. Ikke-ledende keramik og de fleste plasttyper kan ikke skæres uden en hjælpeelektrode.
Ved nedsænket skæring omgives arbejdsemnet af deioniseret vand, hvilket forbedrer køling og præcision ved høje eller tynde dele og anbefales især inden for medicinsk udstyr, luft- og rumfart samt stempelarbejde. Maskiner med kun spülning er billigere og egner sig til små, simple dele. Mange kunder vælger en dual-mode tråd-erosionsmaskine, der skifter automatisk mellem tilstande, hvilket giver fleksibilitet på tværs af forskellige opgavetyper med én investering.
Daglige opgaver omfatter kontrol af vandets ledningsevne (mål: 5–15 mikrosiemens) og trådspændingen. Ugentlige opgaver omfatter rengøring af trådføringer, kontrol af strømforsyningskontakter og udskiftning af filtre. Årligt anbefaler vi laserkalibrering af alle akser. Ved overholdelse af denne tidsplan opretholder kunder typisk en nøjagtighed på ±0,003 mm i otte til ti år, mens trådføringer udskiftes hver 600–900 time, afhængigt af materialet.
Installationen tager typisk tre til fem dage, herunder nivellering, justering og en 24-timers skæretest. Vores ingeniører giver derefter fem dage med praktisk træning på stedet, som dækker programmering, trådindføring, offsetindstilling og optimering af spülning. Vi inkluderer én års garanti, fjern-diagnostik via IoT-gateway, engelsksproget dokumentation samt livslang adgang til vores applikationsingeniørteam til procesrelaterede spørgsmål.
Standardmodeller afsendes 30 til 45 dage efter indbetaling, og tilpassede konfigurationer tager 60 til 75 dage. Vi accepterer T/T med 30 pct. forudbetaling og 70 pct. før afsendelse eller en uigenkaldelig akkreditiv (L/C) ved fremvisning. Alle maskiner leveres med CE-certificering, fumigerede trækister og komplet eksportdokumentation. For gentagne kunder i vores over 20 eksportmarkeder tilbyder vi fleksibel planlægning og samlede fragter.

Relaterede artikler

Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

13

Dec

Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

Se mere
Sådan undgås ridser på rørets overflade under kontinuerlig formning i rørvalsning

29

Jun

Sådan undgås ridser på rørets overflade under kontinuerlig formning i rørvalsning

Den økonomiske virkelighed ved overfladeuforkligheder I den højt spændte verden af rørvalsproduktion er en overfladerids langt mere end blot en mindre kosmetisk fejl. Den fungerer som et advarselssignal, der peger på dybere procesustabiliteter, som kompromitterer strukturen ...
Se mere
Hvorfor understøtter modulær fjedermaskine hurtig skift mellem forskellige typer fjederproduktion

14

Jul

Hvorfor understøtter modulær fjedermaskine hurtig skift mellem forskellige typer fjederproduktion

Produktionsflaskehalse ved traditionelle integrerede fjederformningsanlæg. Moderne metalformningsproduktion præges i stigende grad af diversificerede produktspecifikationer og blandet batchproduktion. Mange produktionsfaciliteter skal behandle fjedre ...
Se mere
Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

03

Aug

Sådan reduceres slid på borekerner under vedvarende dyb-hul-maskinbearbejdning

Forståelse af mekanikken bag termisk spænding i dybe huller. Udførelse af vedvarende boring og højdybde-bearbejdning på industrielle produktionslinjer stiller alvorlige termiske og mekaniske udfordringer, der regelmæssigt tester grænserne for skæretøjler. W...
Se mere

Kundeanmeldelser

Klaus Berger, Tooling Manager, Bavaria, Tyskland
Præcision og driftstid, der transformerede vores formværksted

Vi udskiftede to ældre tråd-erosionsmaskiner med CY-WEDM 1200 og registrerede resultaterne i 12 måneder. Positionsnøjagtigheden forblev inden for +/-0,004 mm ved hver audit, uplanlagt standtid faldt fra 7 procent til 1,2 procent, og vores natlige ubemandede skæretime steg med 340 procent. Den automatiske trådindføring fungerer fejlfrit, selv med 0,2 mm tråd. Vores omkostning pr. diesæt faldt med 19 procent. Fjernstøtten fra Taizhou Chuang Yuan løste en generatoralarm på under en time – noget, som ingen lokal leverandør nogensinde havde formået.

Ayse Demir, Produktionsdirektør, Istanbul, Tyrkiet
Den mest pålidelige tråd-erosionsmaskine i vores produktionslinje

Vi bruger tre tråd-erosionsmaskiner til komponenter til kirurgiske instrumenter, hvor vi skærer 316L og titan til spaltebredder på 0,02 mm. Efter indførelsen af CY-WEDM 500 faldt udskiftningen fra 11 procent til 1,6 procent, og Cpk forbedredes til 1,71. Den nedsænkede skæring sikrer, at tynde vægge forbliver uforvrængede, og maskinens logningsfunktion gjorde vores ISO 13485-audit enkel. Efter to år har de eneste udskiftede dele været filtre og trådførere. Energiforbruget er 18 procent lavere end hos vores tidligere mærke ved samme skærehastighed.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Adaptiv pulsstyring, der beskytter præcisionen på hver tråd-erosionsmaskine

Adaptiv pulsstyring, der beskytter præcisionen på hver tråd-erosionsmaskine

Hver tråd-erosionsmaskine, vi bygger, bruger en højfrekvent, adaptiv puls-generator, der overvåger spalteforholdene 2.000 gange pr. sekund. Ved støbeform- og matriceproduktion forhindrer dette trådbrud under lange, ubemandede skæringer – et almindeligt fejlpunkt, når spaltevasken ændrer sig, mens skæringen bliver dybere. På en 300 mm høj blok af ståltype 1.2344 opretholdt vores adaptive styring en gennemsnitlig hastighed på 165 mm²/min uden ét eneste trådbrud i løbet af en 18-times kørsel, mens en konkurrents maskine med faste parametre standsede fire gange. For luftfartskunder, der skærer nikkel-legeringer, reducerer generatorens anti-elektrolyse-kreds overfladeomdannelse til under 1 mikrometer, hvilket opfylder kravene ved udmattelses-kritiske inspektioner. I medicinsk produktion sikrer stabil udledningsenergi, at spaltens breddevariation forbliver under 0,002 mm – en afgørende betingelse for fremstilling af stenter og tang. Systemet registrerer også udledningsdata til sporbarthed og understøtter revisioner i henhold til ISO 9001 og ISO 13485. Kunder i Tyskland, Tyrkiet.
Fem-akse konisk skæring op til 30 grader på en enkelttråds-erosionsmaskine

Fem-akse konisk skæring op til 30 grader på en enkelttråds-erosionsmaskine

Komplekse støbeforme kræver ofte skrå vægge, aflastningsfrigange og variabelt taper, som maskiner med én akse ikke kan fremstille uden flere opsætninger. Vores serie af tråd-EDM-maskiner understøtter fem-akset simultan bevægelse med taper-vinkler op til 30 grader, hvilket gør det muligt for støbeværksteder at fræse lukkeflader, udskuberpindens vinkler og dybe ribber i én enkelt operation. En bayersk kunde, der fremstillede formler til lygter, reducerede antallet af opsætninger fra fire til én, hvilket sparer 11 timer pr. formblok og forbedrer vinkelpræcisionen til ±0,01 grad. Det lukkede trådspændingssystem fastholder en spænding på 8–12 N gennem hele taper-stien og forhindrer trådforsinkelse, som ellers forårsager afrundede hjørner. For luftfartsindustriens fir-træ-bladrødder fremstiller den fem-akset hovedenhed sammensatte vinkler i én enkelt gennemgang, hvilket eliminerer en separat sink-EDM-operation og forkorter leveringstiden med seks dage. I værktøjer til elektronik-kontaktdele gør variabelt taper det muligt at fræse både stempel og formindsats med matchet spaltning, hvilket forlænger værktøjets levetid til over 1,5 millioner slag.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST