CNC-EDM-diesænker | Præcision på ±0,005 mm og overfladekvalitet på Ra 0,2 µm

Alle kategorier

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Navn
Virksomhedsnavn
Message
0/1000
Attachment
Upload mindst én vedhæftet fil
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
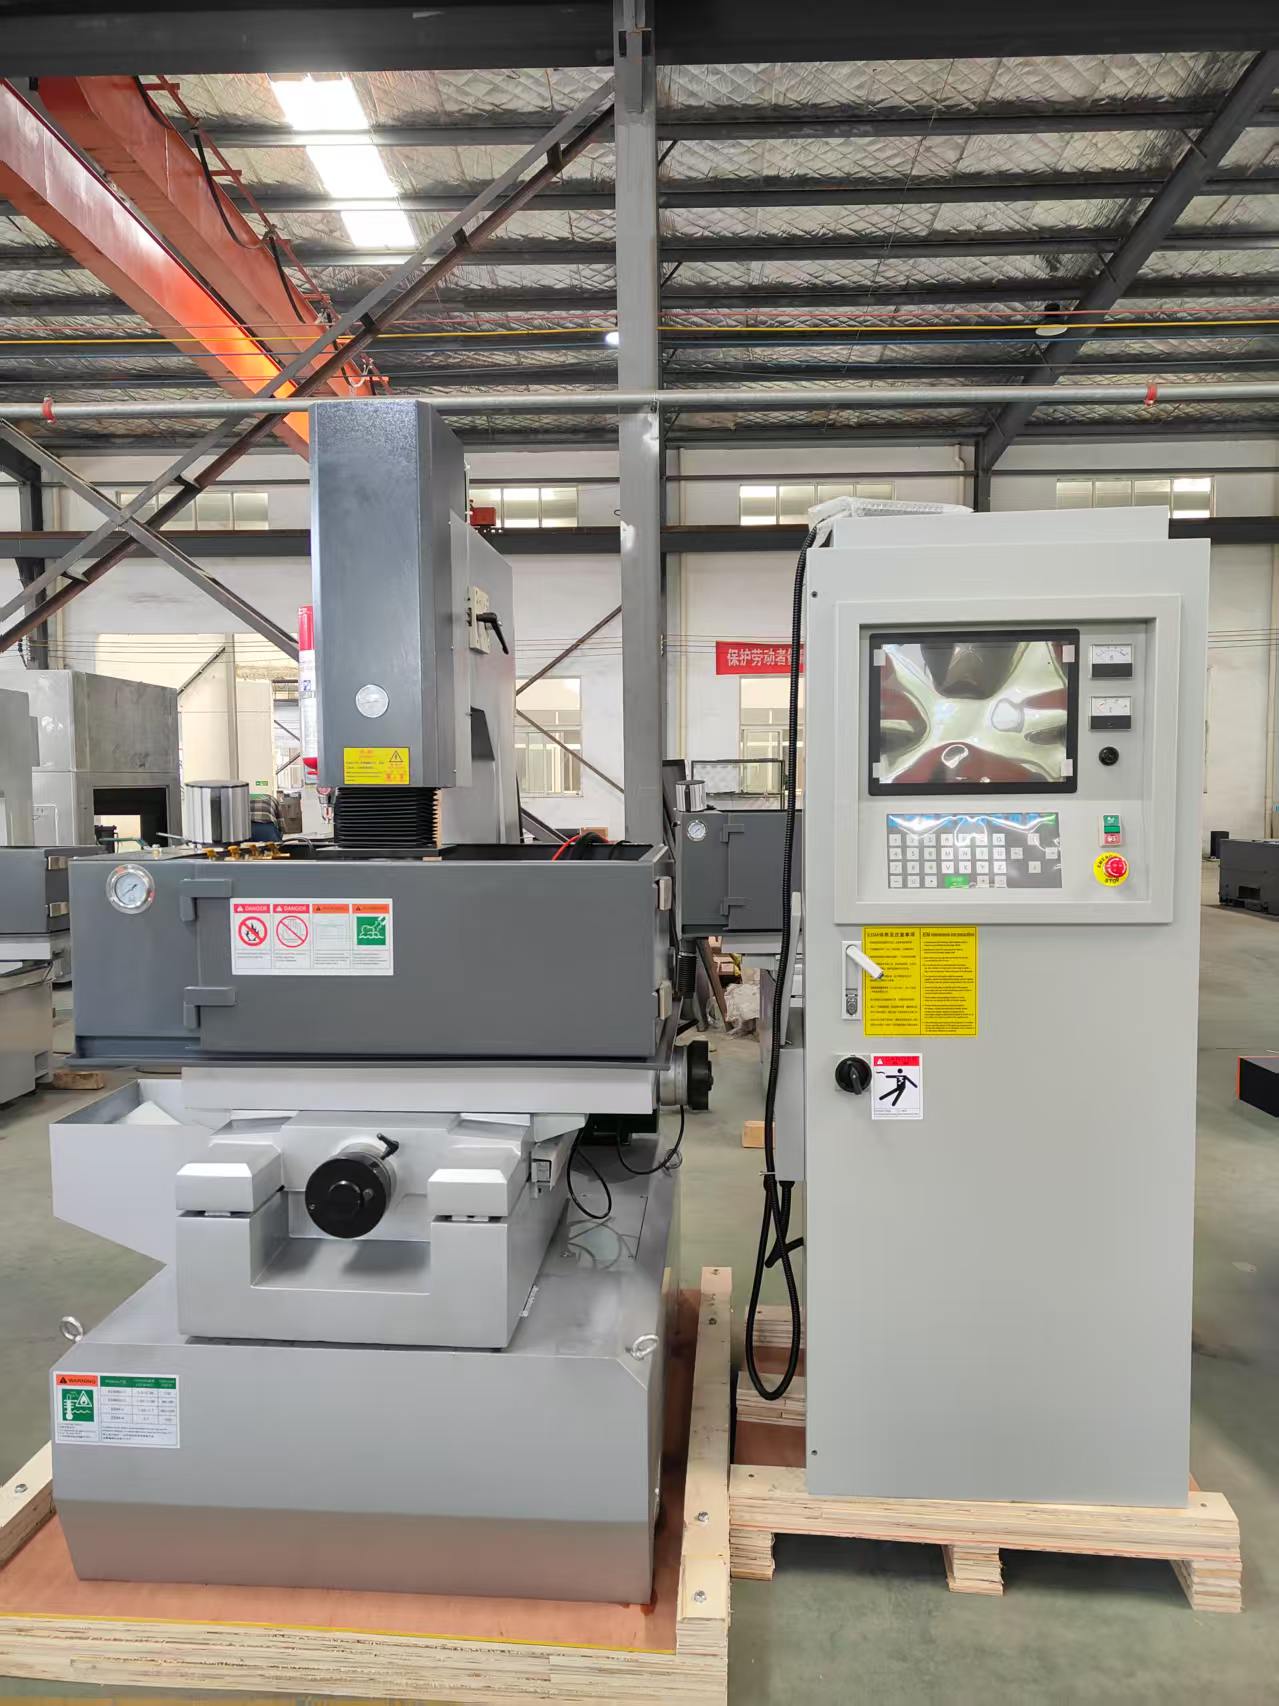
CNC-EDM-diesinker-maskine bygget til præcisionsform- og stempelfremstilling

CNC-EDM-diesinker-maskine bygget til præcisionsform- og stempelfremstilling

Taizhou Chuang Yuan Machine Tool Co., Ltd. har fremstillet CNC-EDM-diesinker-løsninger siden 2003 fra Taizhou City, Jiangsu-provinsen, Kina, og kombinerer forskning, produktion og salg i én professionel virksomhed. Vores CNC-EDM-diesinker-platforme bruges af formværksteder, stempelproducenter, leverandører af flyindustriens værktøjer samt bilindustriens stansanlæg, der bearbejder hærdet værktøjsstål, carbidskærere og komplekse kaviteter, hvor konventionel fræsning ikke kan anvendes. I daglig brug benytter operatører sig af den CNC-styrede Z-aksservo, flerakse-interpolation og automatisk elektrode-slid-kompensation til at fremstille dybe ribber, skarpe hjørner og fine overfladeafslutninger i én enkelt opsætning. Målte resultater fra vores installationer viser en positionsnøjagtighed på +/-0,005 mm, den bedste overfladeruhed på Ra 0,2 µm, en reduktion af elektrodeslid på op til 30 procent samt 20–40 procent kortere bearbejdningscyklusser sammenlignet med manuel ram-EDM.
Få et tilbud

Case studie

Bilindustrielt stempelværktøjsproducent reducerer elektrodekost ved 28 procent

En thailandsk producent af bilindustrielle stempelværktøjer oplevede hyppig udskiftning af elektroder ved dybe dørpanel-hulrum, hvilket øgede forbruget af forbrugsmaterialer og standstiden. Vores Mesin CNC-EDM-dybfræsningsmaskine med adaptiv udladningskontrol og programmerbare multi-hulrumsbaner stabiliserede brændprocessen, reducerede elektrodeforbruget med 28 procent og forkortede cyklustiden pr. hulrum fra 9,5 timer til 6,8 timer. Kunderne kører nu tre skift med én operatør, der overvåger to maskiner, og udskudt materiale fra overbrænding er faldet til under 1 procent. Projektet betalte udstyrsinvesteringen tilbage inden for 14 måneder.

Producent af medicinsk form opnår en overfladekvalitet på Ra 0,2 µm i hærdet stål

En tysk producent af medicinske former havde brug for hulrum med spejllignende overflade i 1,2344-hærdet stål ved 52 HRC. Ved at anvende vores Mesin CNC-EDM-diesænker med strømforsyninger til finklare og optimering af grafit-elektroder opnåede værkstedet en ruhed på Ra 0,2 µm direkte efter EDM-behandlingen, hvilket eliminerede behovet for en separat poleringsproces. Den dimensionelle konsistens blev opretholdt inden for ±0,005 mm på tværs af 120 hulrum, og gennemførelsestiden for nye insulinpen-former faldt fra 25 til 17 dage. Klienten rapporterede en stigning på 22 procent i antallet af accepterede formbestillinger året efter.

Leverandør af flyvningstekniske værktøjer reducerer opsætningstid med 35 procent

En brasiliansk leverandør af flyvningsteknisk værktøj fremstillede nikkelbaserede legeringsfastspændinger med hyppig manuel genjustering. Vores Mesin CNC EDM Die Sinker med automatiske værktøjsudskiftere, berøringsbaseret på-maskine-profilering og gemte procesbiblioteker reducerede opsætningstiden med 35 procent og opretholdt den korrekte position inden for 0,01 mm. Efter 18 måneders drift i to skift forblev uplanlagt nedetid under 1,5 procent, hvilket hjalp leverandøren med at sikre en langsigtet kontrakt for produktion af turbinbladsfastspændinger.

Relaterede produkter

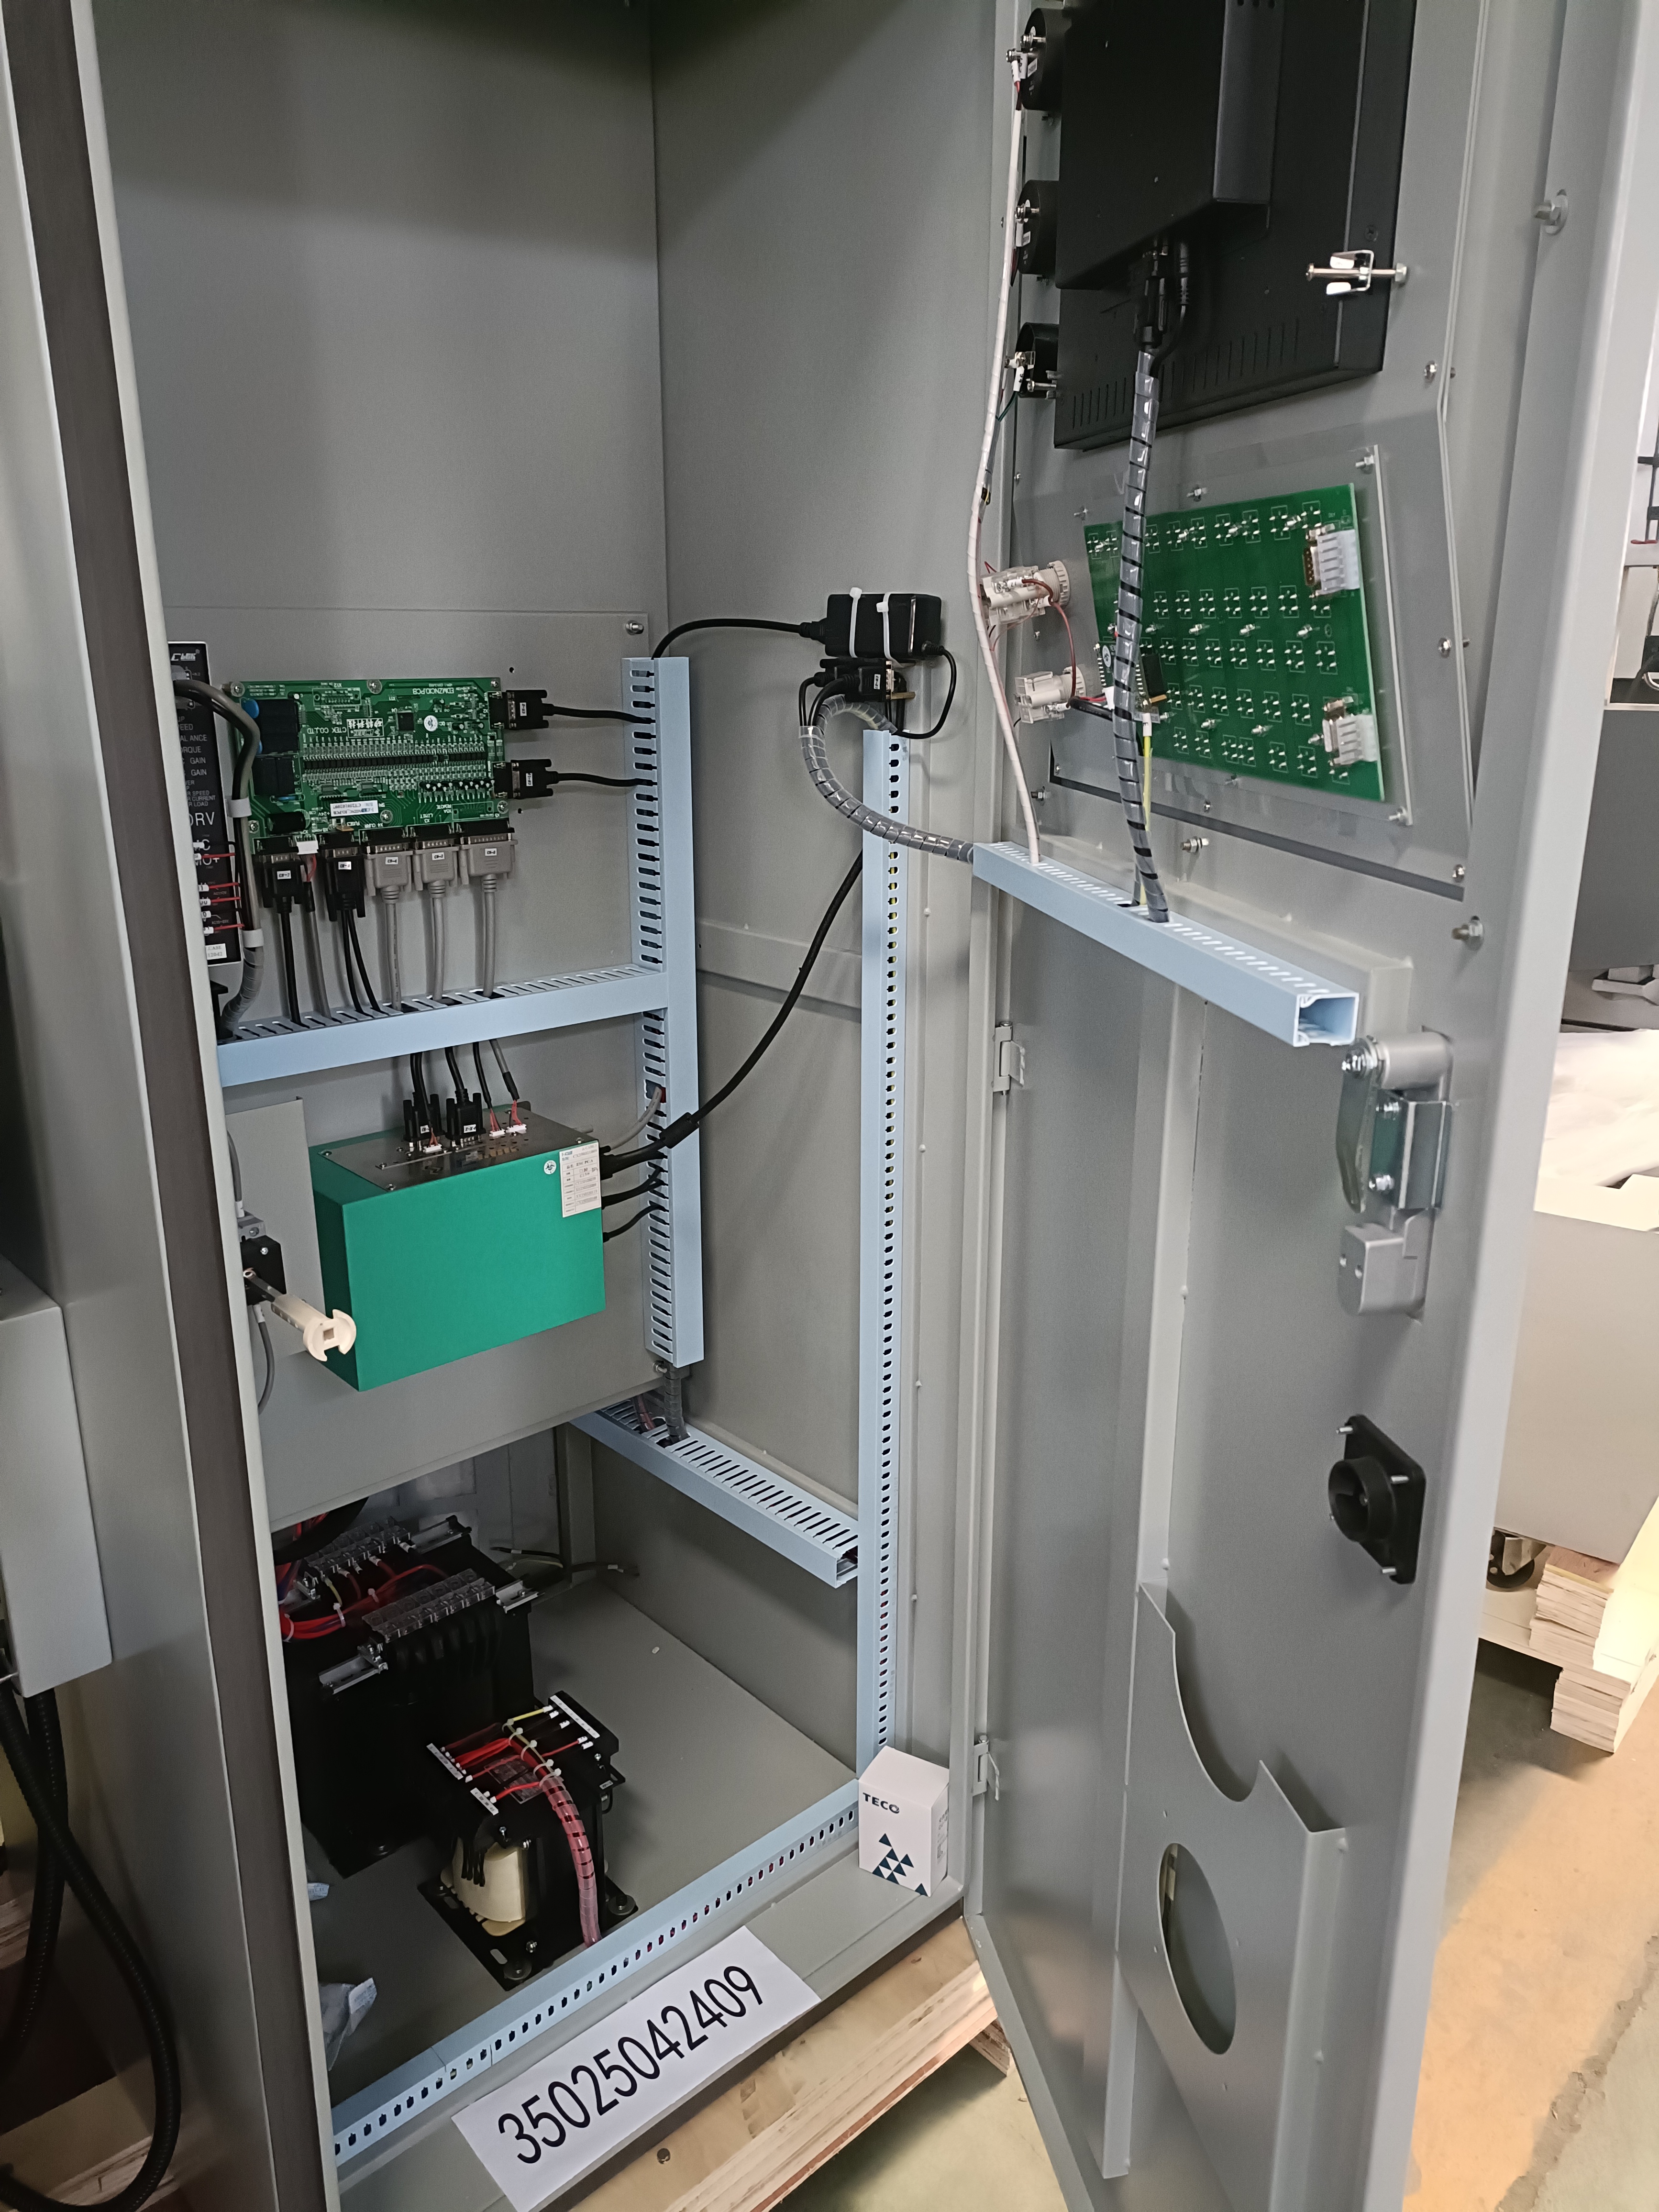
Fremstillingen af hver Mesin CNC EDM Die Sinker begynder med finite element-analyse af maskinens stel, efterfulgt af støbning i højtkvalitet støbejern, naturlig aldring og vibrationsbetinget spændingslindring for at sikre langvarig geometrisk stabilitet. Stempel, søjle og arbejdsoverflade er præcisions-slibet og håndskrabet for at sikre retvinklet position inden for 0,01 mm pr. 300 mm. Hver spindelmontage er dynamisk afbalanceret og testet ved nominel hastighed før integration. Elektriske skabe indeholder industrielle servodrev, isolerede strømforsyninger samt udledningskredsløb, der kan levere stabile impulser fra grovbehandling til spejlfærdiggørelse. Softwareudviklingen foregår parallelt, og CNC-systemerne tilbyder flerakse-interpolation, automatisk elektrode-slid-kompensation, banestyring samt procesdatabaser for almindelige materialer såsom værktøjsstål, carbider, kobber og grafit. Før afsendelse gennemgår hver Mesin CNC EDM Die Sinker en 72-timers kontinuerlig brændetest, verificering med laserinterferometer samt en komplet nøjagtighedsrapport. På produktionsgulvet bruger kunderne disse maskiner til at skære dybe ribber, smalle slits, skarpe indvendige hjørner og tredimensionale hulrum, som fræsning ikke kan nå økonomisk. I bilindustriens støbning brænder værksteder dørpaneler, konstruktionsbeslag og fremskridtsdiesatse, ofte med en reduktion i hulrum-cyklus på 20–40 procent. I medicinsk formstøbning benytter producenter finfærdiggørelseskredsløb til at opnå en ruhed på Ra 0,2 µm og undgå manuel polering, hvilket beskytter sterile overflader og stramme tolerancekrav. I luft- og rumfart samt energisektoren bearbejder værktøjsgrupper højtemperaturbestandige legeringer og komplekse kølekanaler med gentagelighed inden for ±0,005 mm. Verdensomspændende opererer vores Mesin CNC EDM Die Sinker-enheder i mere end 20 eksporterende lande og regioner, understøttet af flersproget dokumentation, fjern-diagnostik samt regionale lager af reservedele. Typisk energiforbrug er optimeret for at reducere kWh pr. hulrum, mens dielektrisk væskehåndtering og filtrering forlænger forbruksdelenes levetid. Uddannelsesprogrammer kombinerer teori i klasseværelset med praktisk maskinbetjening, så operatører allerede inden for få dage kan mestre banestrategier, elektrode-kompensation og forebyggende vedligeholdelse. Ved at kontrollere hele kæden fra støbning til software sikrer Taizhou Chuang Yuan Machine Tool Co., Ltd. konsekvent kvalitet, hurtigere levering og konkurrencedygtige priser. Denne vertikale integration muliggør også tilpassede bevægelser, koniske vinkler og automatiseringsgrænseflader til kunder, der udvider deres produktion til fuldt automatiseret drift uden personale. Uanset om et værksted fremstiller én stor form pr. måned eller tusindvis af små inserts pr. år, skalerer Mesin CNC EDM Die Sinker-platformen til arbejdsmængden, beskytter nøjagtigheden over årsvis drift og lever målbare forbedringer i omkostning pr. emne, gennemløbstid og overfladekvalitet. Kunder rapporterer ofte, at kombinationen af robust mekanik, intelligent styring og responsiv service gør vores Mesin CNC EDM Die Sinker til en pålidelig profitcenter – og ikke blot et maskinværktøj.

Ofte stillede spørgsmål

Hvilke materialer kan en Mesin CNC EDM Die Sinker bearbejde effektivt?

Den kan bearbejde ethvert elektrisk ledende materiale uanset hårdhed, herunder værktøjsstål, hærdet diesstål op til 62 HRC, carbider, kobberlegeringer, nikkelbaserede superlegeringer og titan. Dette gør den ideel til støbeforme, stempelværktøjer og flyvningstekniske fastspændinger, hvor fræsning støder på begrænsninger.
Standardmodeller har en positionsnøjagtighed på ±0,005 mm og en gentagelighed på ±0,003 mm. Med indbygget probning og temperaturkompensation opretholder værksteder normalt den faktiske position inden for 0,01 mm over lange produktionsløb.
Ved brug af powerpacks til færdigbearbejdning og optimerede grafit-elektroder opnår Mesin CNC EDM Die Sinker en Ra-værdi på 0,2 µm, hvilket gør det muligt for mange former at undgå polering, reducere arbejdsindsatsen og beskytte følsomme kavitet-geometrier.
Fjernforberedelse tager cirka tre dage. Lokal installation, idriftsættelse og operatortræning kræver normalt fem til syv dage og omfatter banestrategier, elektrodekompensation, vedligeholdelse og sikkerhed.
Vi betjener mere end 20 eksporterende lande og regioner med flersprogede manualer, fjern-diagnostik, regionale lager af reservedele og ingeniørvirksomhed. De fleste reservedele afsendes inden for 48 timer for at minimere standstid.

Relaterede artikler

Hvordan vælger man et bearbejdningscenter?

12

Dec

Hvordan vælger man et bearbejdningscenter?

Se mere
Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

13

Dec

Den korrekte håndteringsmetode for utilstrækkelig bearbejdningsnøjagtighed af hurtig trådskæremaskine

Se mere
Hvorfor understøtter modulær fjedermaskine hurtig skift mellem forskellige typer fjederproduktion

14

Jul

Hvorfor understøtter modulær fjedermaskine hurtig skift mellem forskellige typer fjederproduktion

Produktionsflaskehalse ved traditionelle integrerede fjederformningsanlæg. Moderne metalformningsproduktion præges i stigende grad af diversificerede produktspecifikationer og blandet batchproduktion. Mange produktionsfaciliteter skal behandle fjedre ...
Se mere
Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

14

Aug

Hvorfor opfylder en multifunktionel EDM-maskine kravene fra fabrikker, der producerer både former og dele

At navigere i de komplekse forhold i fremstillingsmiljøer med stor variantbredde: At drive en moderne industriproduktionsanlæg føles ofte som at jonglere med et dusin roterende tallerkener på én gang – især når man arbejder med produktionsplaner med stor variantbredde og lav volumen. Pl...
Se mere

Kundeanmeldelser

Daniel Weber, Tooling Manager, Tyskland
Konsekvent nøjagtighed over tre skift

Vi kører to Mesin CNC EDM Die Sinker-maskiner døgnet rundt til fremstilling af stikforbindelsesforme. Positionsgentageligheden har ligget inden for 0,005 mm i 14 måneder, elektrodeuslætning er faldet med ca. 25 procent, og vores udskudsrate er faldet til under 1 procent. Processbiblioteket har forkortet opsætningen af nye programmer fra to dage til få timer.

Camila Ferreira, Produktionsdirektør, Brasilien
Hurtig support holdt vores luftfartsaftale i takt

Vores arbejde med nikkel-legerede fastspændingsanordninger krævede stramme tolerancer og hurtig service. Mesin CNC EDM Die Sinker leverede en sand position på 0,01 mm, og en erstatningsservo ankom inden for 48 timer, hvilket sikrede vores levering til tiden og hjalp os med at sikre en treårig luftfartsaftale.

Få et gratis tilbud

Vores repræsentant vil kontakte dig snart.
E-mail
Navn
Virksomhedsnavn
Message
0/1000
Stærk maskinstruktur sikrer langvarig nøjagtighed for Mesin CNC EDM Die Sinker

Stærk maskinstruktur sikrer langvarig nøjagtighed for Mesin CNC EDM Die Sinker

Bunden, søjlen og støttepladen på hver Mesin CNC EDM Die Sinker er støbt af jern af høj kvalitet og underkastet naturlig ældning samt vibrationsbetinget spændingslindring, hvilket fjerner indre spændinger, der ellers ville forårsage afvigelse efter flere måneders drift. Føringsbanerne er præcisions-slibet, varmebehandlet og håndskrabet for at opretholde kvadratur inden for 0,01 mm pr. 300 mm. Denne stive konstruktion gør det muligt at udføre stabil dybrib-udbrænding, reducerer elektrodevibration og beskytter overfladekvaliteten, selv ved grovbehandling med høj strøm. I praksis rapporterer kunder, at efter tre år med to-skiftsdrift ligger nøjagtigheden stadig inden for de oprindelige specifikationer uden behov for gen-skrabning. Konstruktionen understøtter også tunge arbejdsemner på op til flere tons, hvilket gør den velegnet til store automobil-stempelstøbeforme og trykstøbeforme. Da konstruktionen absorberer udledningsreaktionskræfterne, opnår operatører konsekvent huldybde på flerhulsforme, hvilket reducerer affald og omarbejdning.
Intelligent CNC-styring øger produktiviteten for Mesin CNC EDM Die Sinker

Intelligent CNC-styring øger produktiviteten for Mesin CNC EDM Die Sinker

Vores Mesin CNC EDM Die Sinker bruger et industrielt CNC-system med interpolering på flere akser, automatisk elektrode-slid-kompensation og programmerbare banestrategier. Operatører vælger materiale- og elektrodekombinationer fra en indbygget procesdatabase, og maskinen beregner automatisk optimale udledningsparametre. Dette reducerer afhængigheden af operatørens erfaring og forkorter uddannelsesperioden. I reelle installationer faldt opsætningstiden med op til 35 procent, og hulcyklustiderne faldt med 20–40 procent i forhold til manuel ram-EDM. På-maskine-probing verificerer værkdelspositionen før brænding og forhindrer dyr fejlliniering. Fjern-diagnostikporte giver vores ingeniører mulighed for hurtigt at fejlfinde softwareproblemer, mens USB- og netværksgrænseflader forenkler programoverførsel. For værksteder, der overgår til lights-out-produktion, understøtter styringen automations-håndtryk og ubemandet drift.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil ØVERSTØVERST