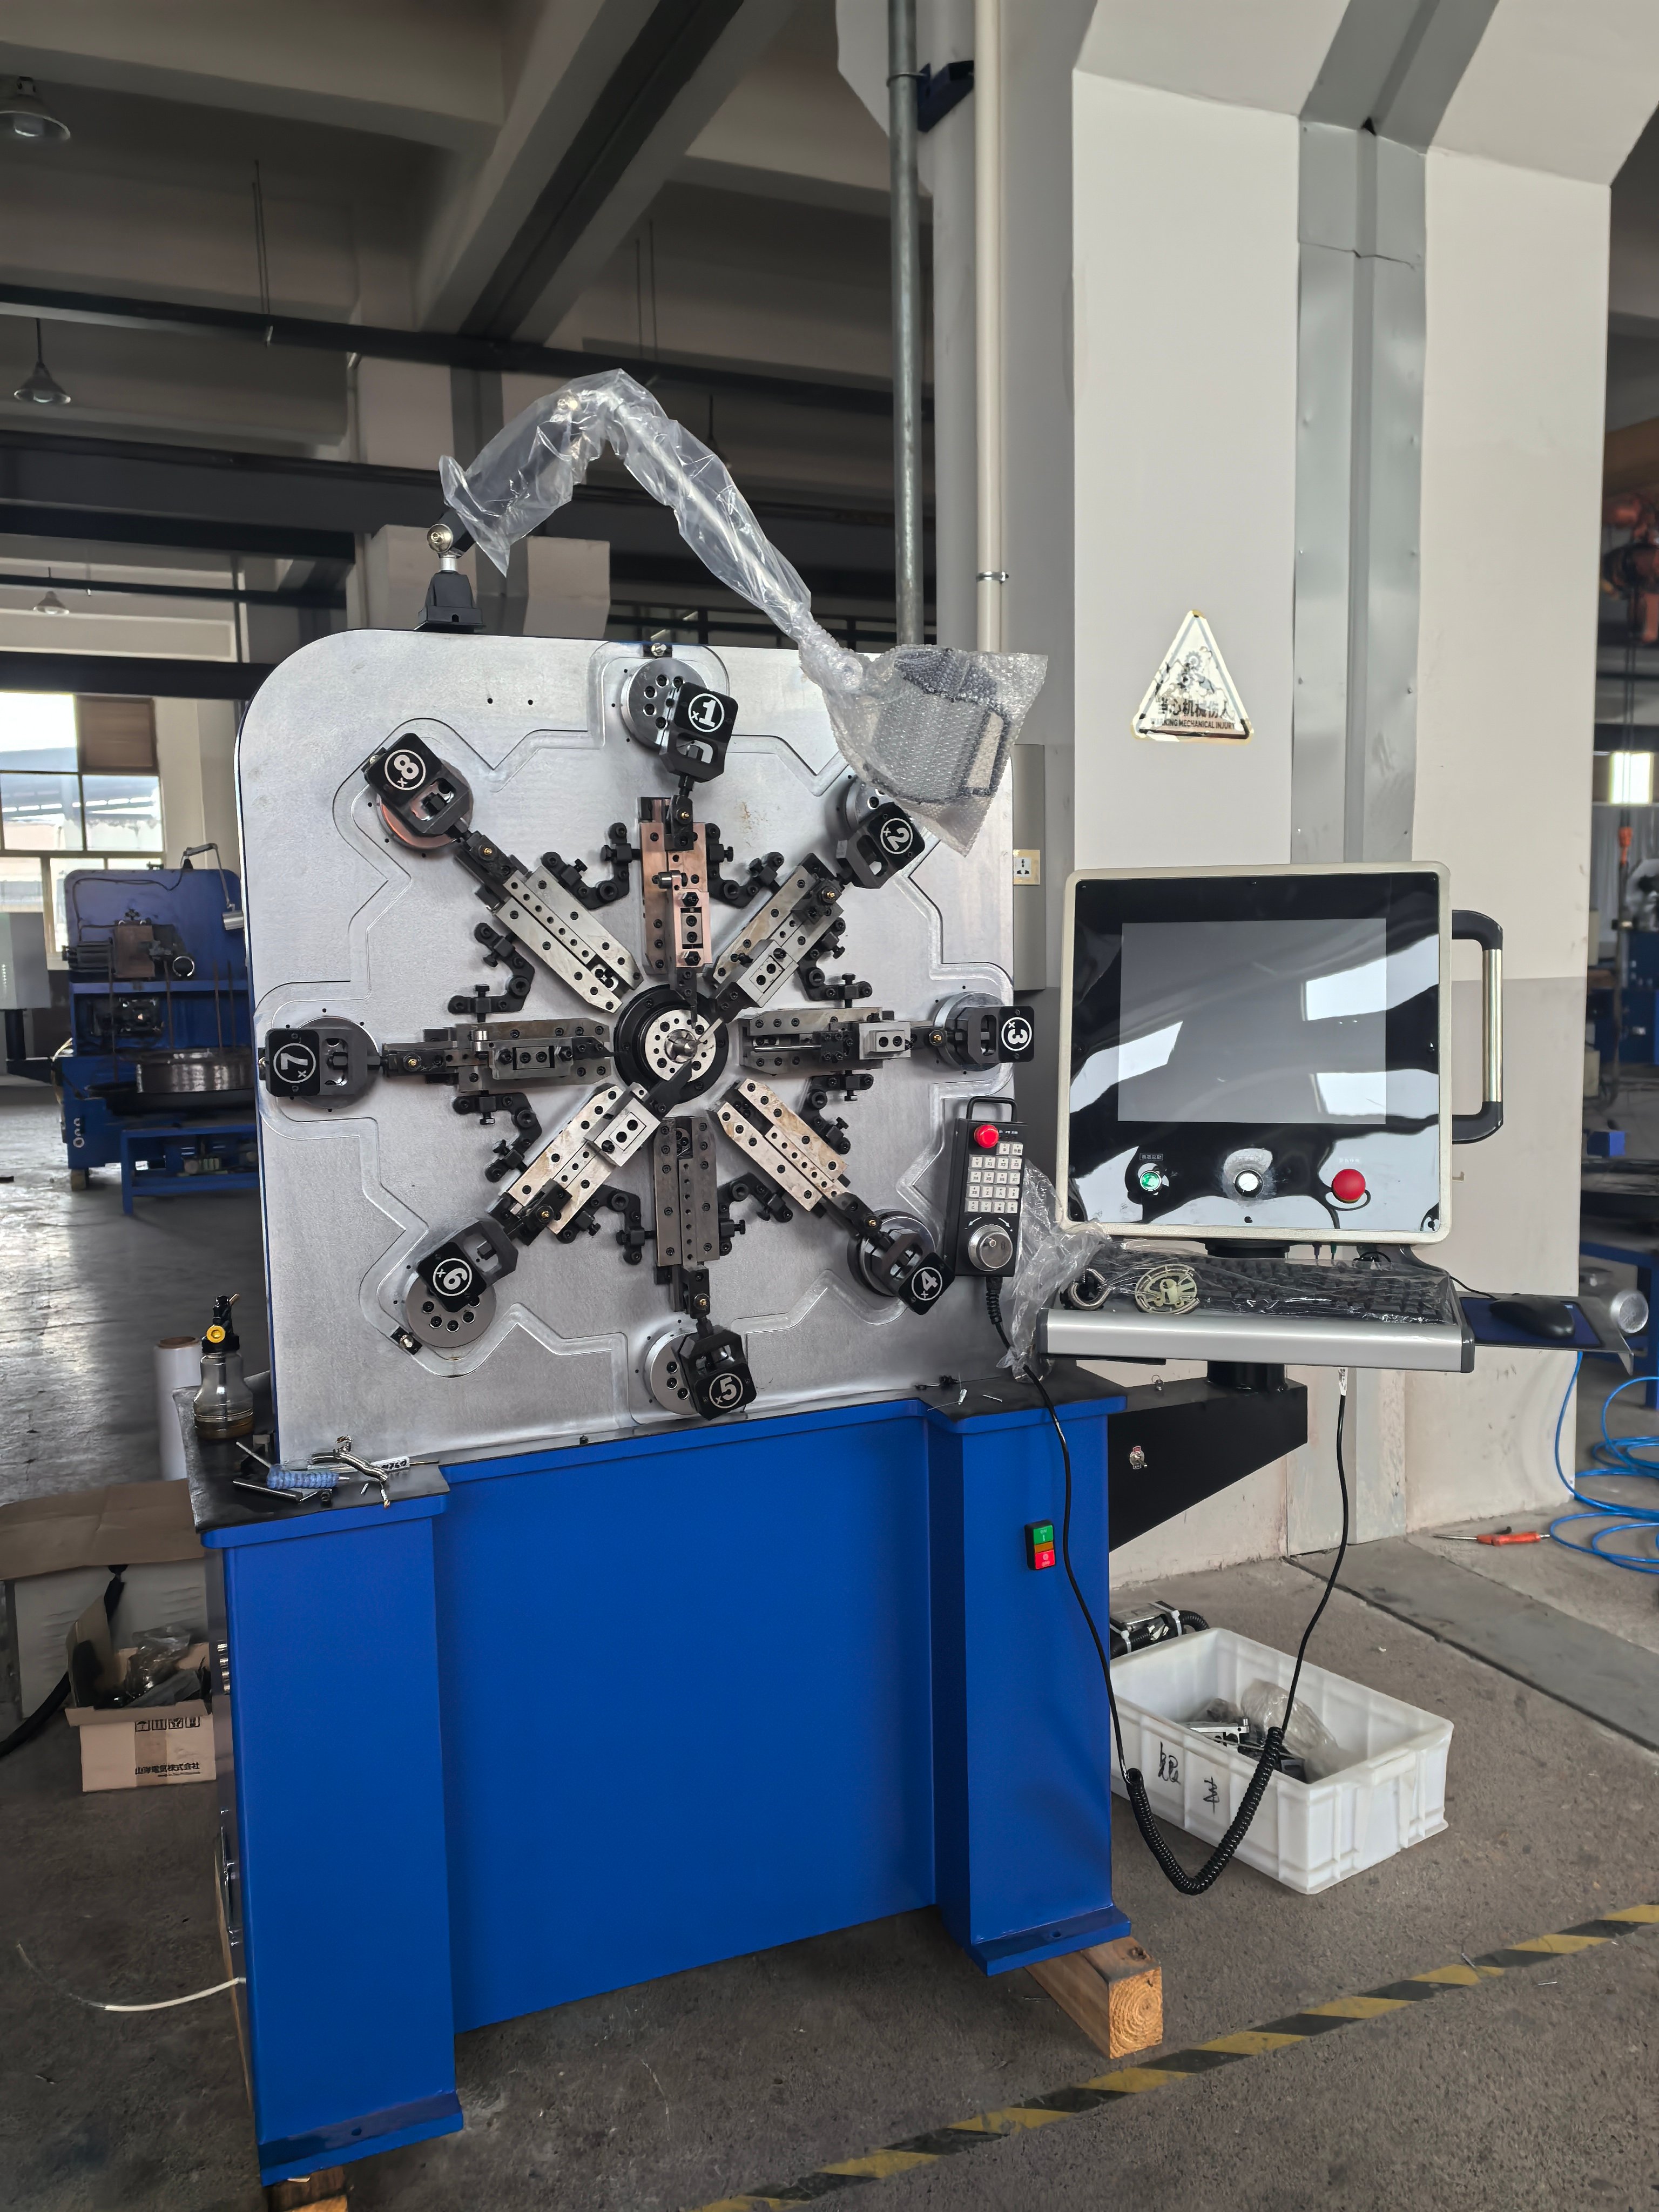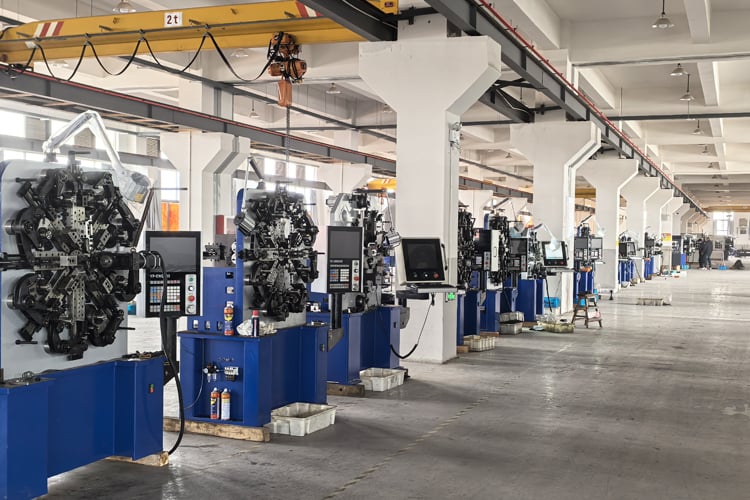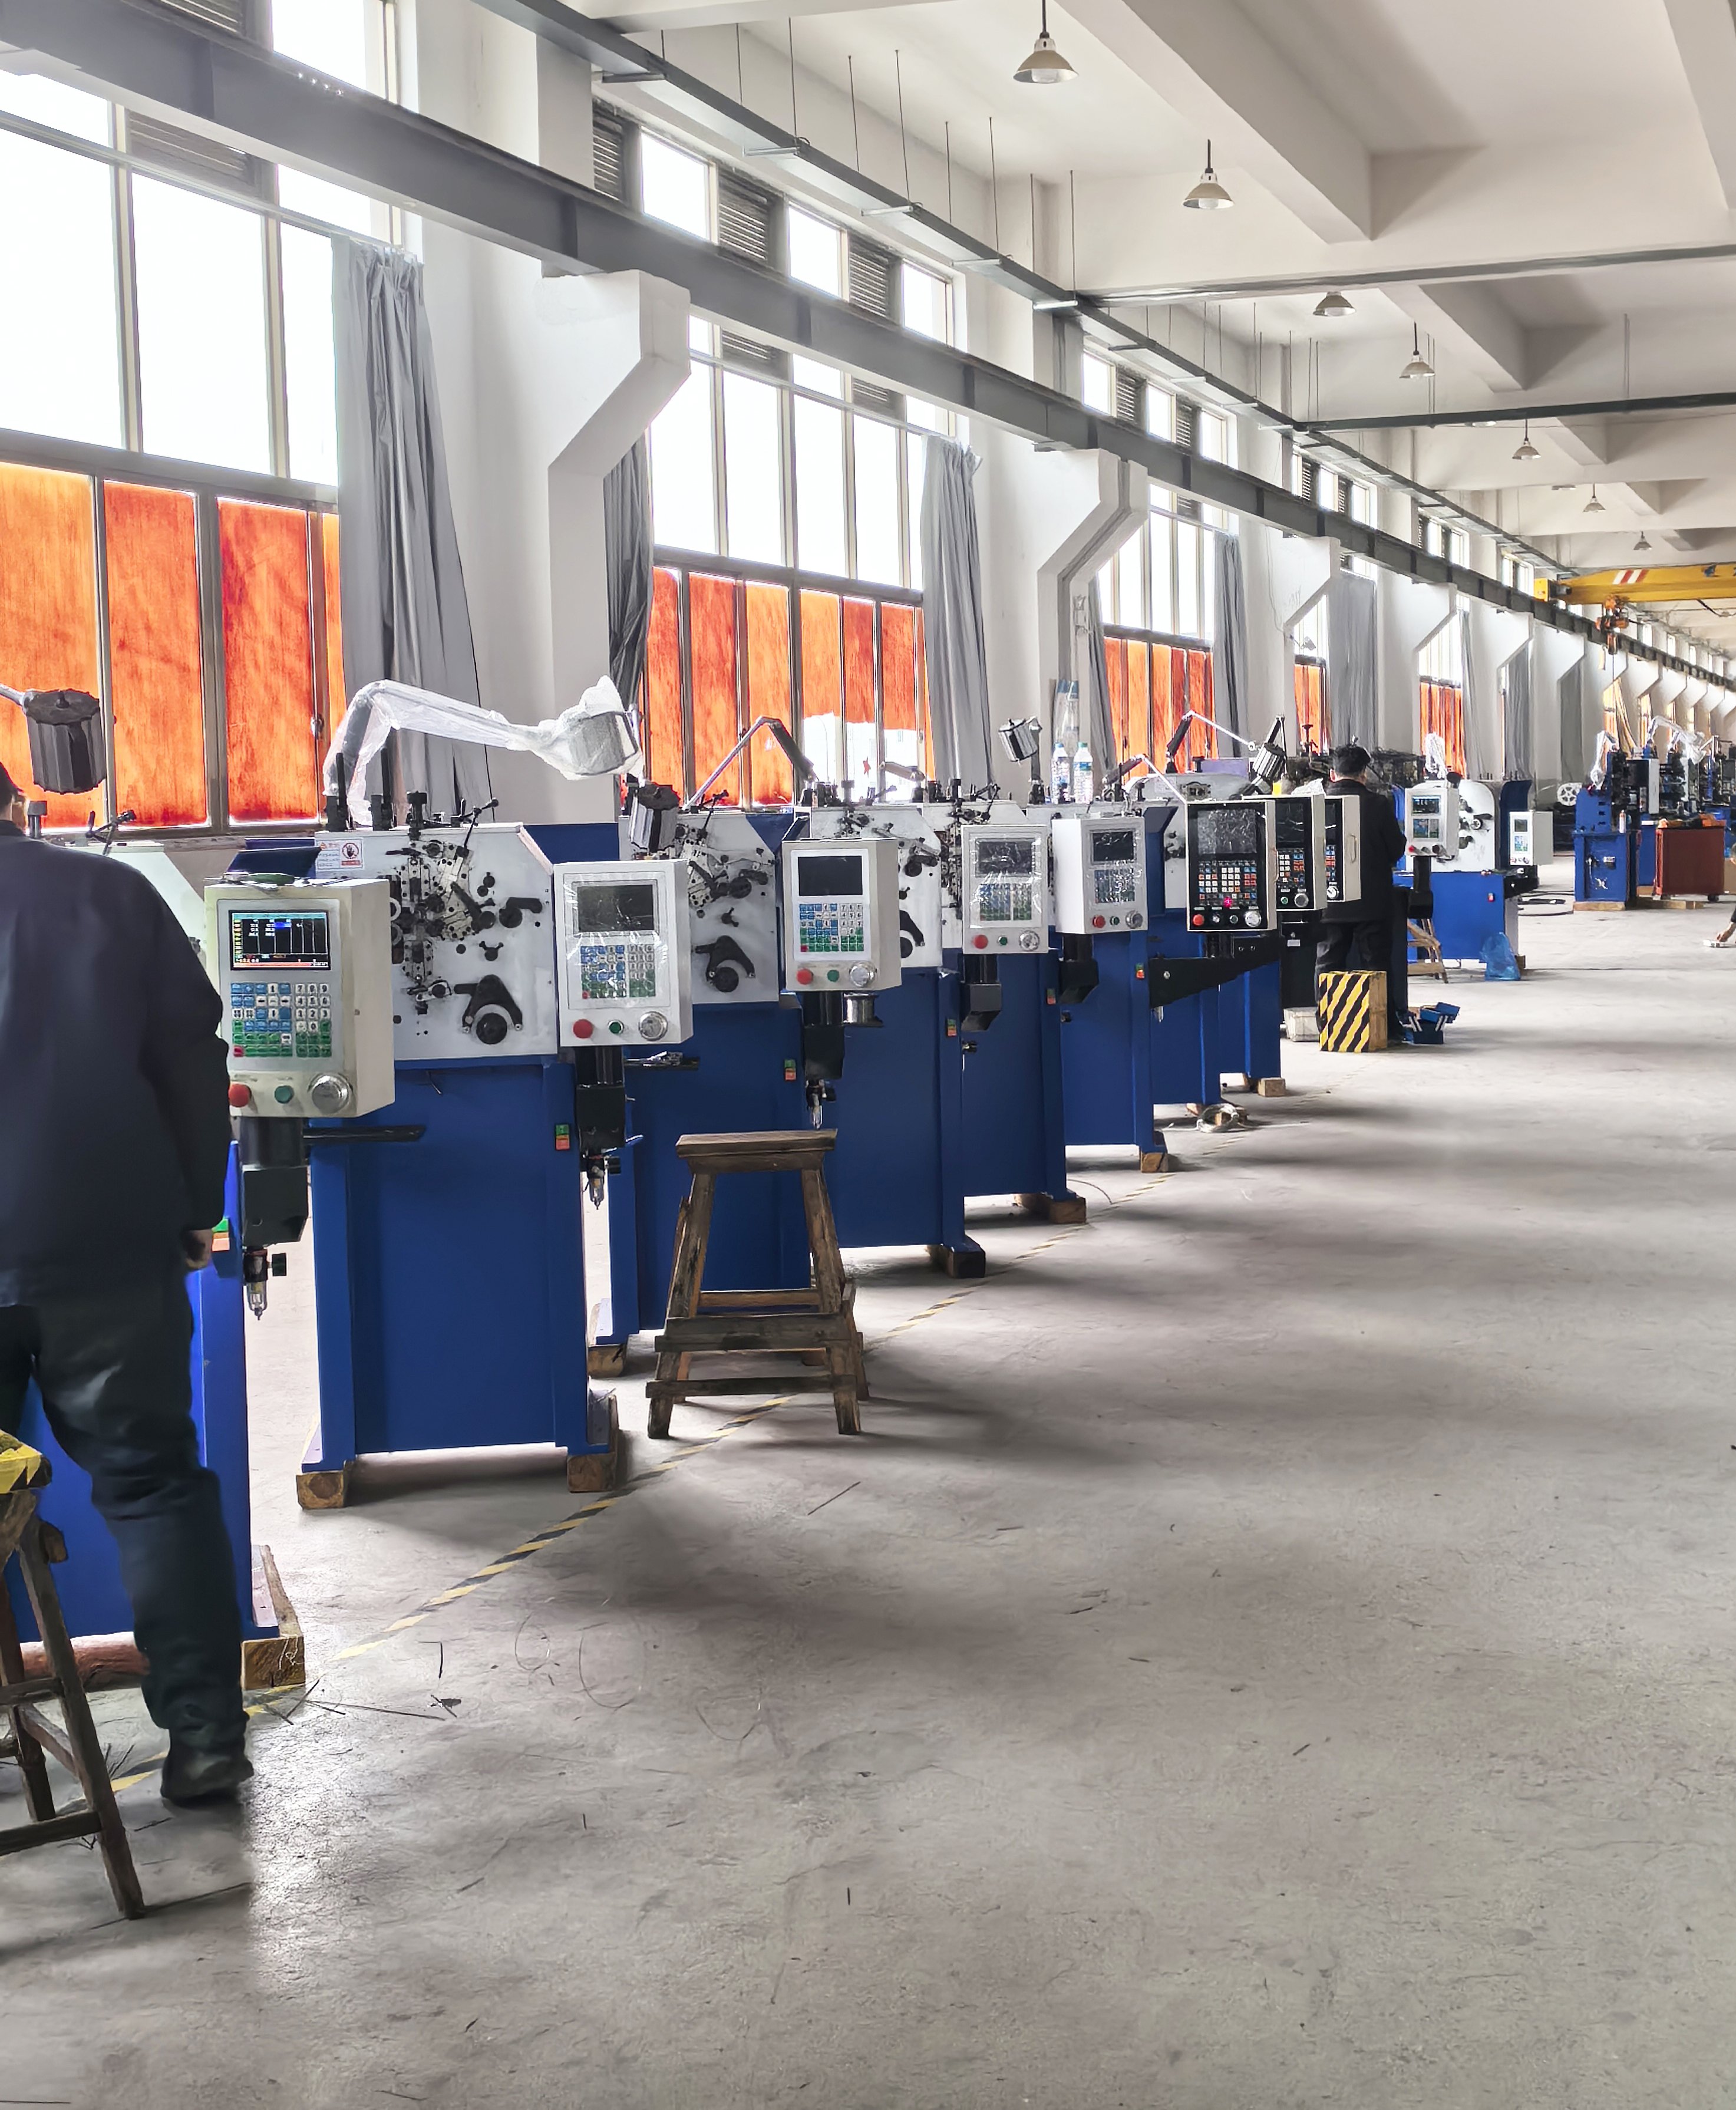
Stroj na výrobu tlakových pružin je tak dobrý, jak dobře dokáže opakovat výrobu stejné pružiny milionkrát. V našem konstrukčním řešení tvoří stroj koordinovaný systém servopohonu pro podávání drátu, kulisově poháněného navíjení, regulace rozteče závitů, střižného nástroje a volitelných modulů pro uvolnění napětí a třídění. Výrobní proces začíná vyrovnáním drátu a kalibrací jeho podávání, přičemž servomotory umisťují drát s přesností 0,01 mm na jeden puls. Část pro navíjení tvoří aktivní závity, zatímco nástroj pro regulaci rozteče závitů ovládá vzdálenost mezi jednotlivými závity – to přímo ovlivňuje tuhost pružiny a její délku v sevřeném stavu. Uzavřená zpětnovazební smyčka s enkodérem sleduje polohu střižného nástroje, čímž zůstává volná délka stabilní i při změnách napětí v drátu. Výrobci automobilových ventilových pružin obvykle vyžadují toleranci zatížení ±3 % a toleranci volné délky ±0,15 mm; naše řídicí architektura tyto požadavky splňuje při výkonu až 320 dílů za minutu. Výrobci elektronických komponent často potřebují drát o průměru 0,2 mm a tolerance v rozmezí ±0,04 mm, proto nabízíme mikro-podávací konfigurace s nástrojovými držáky tlumícími vibrace. Výrobci průmyslového hardware se více zajímají o rychlost přestavby stroje a provozní dostupnosti, proto jsme do stroje integrovali paměť pro technologické receptury, nástroje s rychlou výměnou a vzdálenou diagnostiku, která umožňuje inženýrům v jiné zemi prohlížet průběhy signálů servomotorů a historii poplachů. Naše továrna v Taizhou sloučila výzkum, výrobu a prodej, takže zákazníci získávají aplikované inženýrské řešení místo pouhého katalogového čísla: ptáme se na třídu drátu, mez pevnosti v tahu, požadované zatížení, délku pružiny v sevřeném stavu, typ uzavřených koncových závitů a roční objem výroby, a následně doporučujeme konfiguraci stroje na výrobu tlakových pružin, sadu nástrojů a technologické okno procesu. V přesahujících 20 exportních trhů běží naše stroje v automobilových, spotřebních, elektronických, energetických a obecně průmyslových závodech. Typické instalace uvádějí celkovou účinnost vybavení (OEE) v rozmezí 92–96 %, preventivní údržba se provádí každých 1 000 hodin provozu a životnost nástrojů činí 300 000–800 000 cyklů, v závislosti na povrchovém povlaku drátu. Globální posun směrem k lehčím vozidlům, menším konektorům a více elektrifikovaným výrobkům stále více zužuje požadavky na přesnost pružin, a právě v tomto bodě se správně specifikovaný stroj na výrobu tlakových pružin mění z nákladové položky na konkurenční výhodu.

24
Dec
14
Jul
03
Aug
03
Aug