Precizní CNC soustruhy | kulovitost 0,002 mm a drsnost povrchu Ra 0,4

Všechny kategorie

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Mobilní telefon/WhatsApp
WeChat
LinkedIn
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Příloha
Nahrajte prosím alespoň jednu přílohu
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Řešení přesného CNC soustružení vyvinutá pro globální výrobce společností Taizhou Chuang Yuan

Řešení přesného CNC soustružení vyvinutá pro globální výrobce společností Taizhou Chuang Yuan

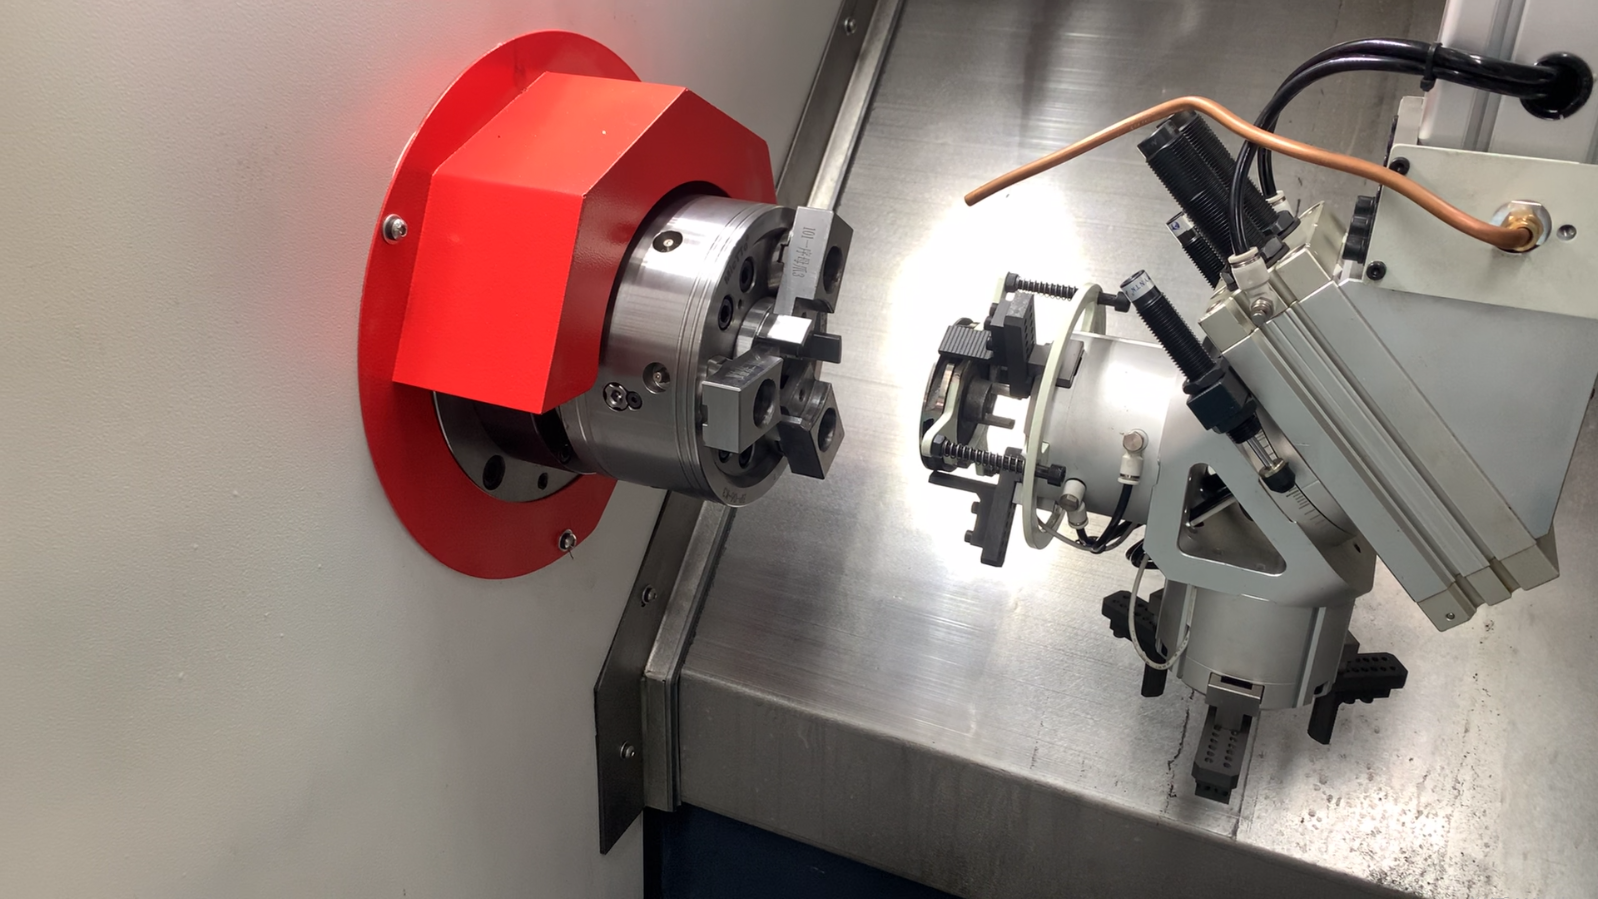
Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. se specializuje na zařízení pro přesné CNC soustružení a stroje pro zpracování hlubokých otvorů od roku 2003 ve městě Taizhou, provincie Jiangsu, Čína. Slouží zákazníkům z automobilového, leteckého a kosmického průmyslu, hydrauliky, zdravotnictví a energetiky v více než 20 zemích, do nichž exportujeme. Naše platformy pro přesné CNC soustružení dosahují kruhovitosti do 0,002 mm, drsnosti povrchu až Ra 0,4 a opakovatelné polohovací přesnosti ±0,005 mm v rámci sériové výroby – což je klíčové pro tělesa hydraulických ventilů, pouzdra palivových trysek, lékařských šroubů pro kosti a kolíky leteckých a kosmických aktuátorů, kde koncentricita vnitřního průměru vzhledem ke vnějšímu průměru rozhoduje o utěsnění a životnosti vůči únavě materiálu. V typickém projektu pro automobilového dodavatele prvního stupně nahradil zákazník dvě starší soustruhy naším systémem pro přesné CNC soustružení s obráběním hlubokých otvorů, čímž snížil dobu cyklu o 23 % a zároveň snížil podíl zmetků z 4,1 % na 0,8 % během jednoho čtvrtletí, což ročně ušetřilo přibližně 61 000 USD.
Získat nabídku

Případová studie

Snížení odpadu při obrábění vnitřního průměru hydraulického válce pro německého výrobce hydraulických komponent

Německý výrobce hydraulických komponent čelil 5,6% odpadu způsobenému vibracemi a kuželovitostí při obrábění otvorů hlubokých 140 mm v oceli 27MnCr. Začlenili jsme systém přesné CNC soustružení pro hluboké otvory s vysokotlakým chladivem přiváděným přes nástroj, tlumeným vyvrtávacím nástrojem a synchronizovanými servopohony pro posuvy. Kulovitost dosáhla 0,003 mm, kuželovitost zůstala pod 0,01 mm a odpad klesl na 0,9 %, čímž se celková doba cyklu snížila o 19 % u 12 000 kusů měsíčně.

Zkrácení doby obráběcího cyklu pro amerického výrobce lékařských šroubů pro kosti

Americký výrobce lékařských zařízení potřeboval titanové kostní šrouby bez ostří a s zrcadlovým povrchem v souladu se striktními požadavky FDA na sledovatelnost. Naše buňka přesného CNC soustružení využívala 12polohovou živou nástrojovou věž, odchytování na podvřetenu a dokončovací vložky s drsností Ra 0,4 spolu s dotykovým měřením. Doba cyklu klesla z 96 na 71 sekund, procesní schopnost Cpk překročila hodnotu 1,67 a počet oprav se snížil o 82 %, což umožnilo zvýšit měsíční výrobní kapacitu na 150 000 kusů.

Zlepšení přesnosti objímek vstřikovačů paliva pro tureckého automobilového dodavatele

Turecký automobilový dodavatel trpěl posunem souososti u objímek vstřikovačů paliva ze nerezové oceli, což vedlo k vysokému podílu návratů z provozu. Dodali jsme CNC soustružnickou buňku pro přesné soustružení s automatickou kompenzací teplotních změn a kompenzací opotřebení během výroby. Souosost se stabilizovala na 0,004 mm a rozptyl tloušťky stěny klesl na 0,006 mm, čímž se podíl návratů z provozu snížil o 74 % u roční výroby 2,4 milionu objímek.

Související produkty

Přesné CNC soustružení je základem moderního obrábění kovů, protože v jednom nepřetržitém cyklu řídí kulatost, souosost a integritu povrchu. Společnost Taizhou Chuang Yuan Machine Tool Co., Ltd. tuto schopnost vyvíjí od základů – začíná konečnou prvkovou analýzou litinových ložisek a sloupů, které jsou vlastním výrobním procesem stárnuty a opracovávány tak, aby tlumily vibrace při těžkém přerušovaném řezání. Vřetenní sestavy jsou předpínány a dynamicky vyváženy, poté jsou spojeny s vysokorozlišovacími servopohony a absolutními enkodery, aby se každá dráha nástroje opakovala s přesností 0,005 mm. U modelů pro hluboké díry dochází k protisměrnému otáčení obrobku a nástroje, vysokotlaké chladicí kapalině až 70 barů a inteligentnímu řízení posuvu, čímž se třísky spolehlivě odstraňují i při poměru délky ku průměru přesahujícím 20:1 – klíčový požadavek pro hydraulické rozvaděče, hlavní části pušek a kolíky podvozků. Každý stroj projde ověřením přesnosti pomocí laserového interferometru, testem kruhovosti pomocí kuličkové tyče a 72hodinovým nepřetržitým obrábením před balením. V praxi dosáhl německý zákazník v oboru hydraulických systémů kulatosti 0,003 mm u otvorů o průměru 140 mm po přechodu na naši platformu pro přesné CNC soustružení hlubokých děr, zatímco turecký dodavatel automobilového průmyslu udržel souosost 0,004 mm u pouzder vstřikovacích tryskek a snížil počet reklamací z provozu o 74 %. Americký výrobce zdravotnických zařízení zkrátil cyklový čas výroby šroubů pro kosti z 96 na 71 sekund a zvýšil index Cpk nad 1,67. Tyto výsledky vycházejí z důsledného inženýrského přístupu k výrobnímu procesu: studie způsobilosti pro dávky 300 kusů, mapování životnosti nástrojů, kompenzace tepelného prodloužení a operačních panelů pro obsluhu, které signalizují trendy opotřebení ještě před tím, než dojde k odchylkám od tolerancí. Náš inženýrský tým podporuje anglicky mluvící zákazníky prostřednictvím dálkové diagnostiky, videouvádění do provozu a dokumentovaných plánů preventivní údržby, zatímco náhradní díly jsou expedovány do 48 hodin. Elektrický design vyhovující směrnici CE, transformátory pro více napětí a lokalizovaná dokumentace usnadňují instalaci v Asii, Evropě, Americe i na Blízkém východě. Protože kontrolujeme lití, obrábění, montáž i zkoušky pod jednou střechou, můžeme přizpůsobit zdvih, průměr vřetene, upínání, dopravník třísek a rozhraní pro automatizaci konkrétním rodinám dílů místo toho, aby zákazníci museli své výrobní postupy přizpůsobovat našim strojům. Tato flexibilita zkracuje dobu uvádění do provozu z měsíců na týdny a zajišťuje předvídatelné celkové náklady na jeden díl. Díky více než 20leté zkušenosti s exportem a dlouhodobým partnerstvím ve více než 20 zemích pomáháme výrobcům převádět náročné geometrie na stabilní a výdělečnou výrobu.

Často kladené otázky

Jaké tolerance lze v praxi dosáhnout při denní výrobě pomocí přesného CNC soustružení?

Na řádně udržovaných strojích za podmínek stabilní teplotní regulace umožňuje přesné CNC soustružení pravidelně dodržovat tolerance ±0,005 mm u průměru a 0,003 mm u kulatosti. Povrchová úprava dosahuje Ra 0,4 pomocí jemného vyvrtávání nebo dokončovacích vložek. Způsobilost ověřujeme studií 300 dílů, abyste znali skutečnou hodnotu Cpk ještě před expedicí – nikoli pouze údaje uvedené v technické specifikaci.
Hydraulické a pneumatické součásti, automobilové palivové systémy, lékařské implantáty a přístroje, letecké akční členy, armatury pro ropný a plynárenský průmysl a výroba forem. Tyto obory vyžadují dlouhé vrtání, přesnou souosost a zrcadlový povrch. Naše zařízení již provozuje více než 20 zemí, které naše stroje exportují, a to v těchto aplikacích s dokumentovanými výsledky.
Kombinujeme stárnutím stabilizované litiny, tlumené vrtací nástroje, protisměrné otáčení, chlazení pod vysokým tlakem přímo do nástroje a tepelnou kompenzaci v CNC. Opravy opotřebení nástrojů se aktualizují automaticky. V německém hydraulickém programu zůstal kuželovitý tvar pod 0,01 mm u vrtaní o délce 140 mm a odpad klesl z 5,6 % na 0,9 %.
Pokyny k instalaci v anglickém jazyce, vzdálená diagnostika, videouvádění do provozu, školení obsluhy a šablony preventivní údržby jsou standardní. Zásilky náhradních dílů jsou odesílány do 48 hodin a inženýři reagují do jednoho pracovního dne. Tímto způsobem zůstává dostupnost u většiny zahraničních zákazníků nad 96 procent.

Související články

Jak vybrat obráběcí centrum?

12

Dec

Jak vybrat obráběcí centrum?

Zobrazit více
Správný způsob manipulace při nedostatečné přesnosti obrábění rychlého drátového řezacího stroje

13

Dec

Správný způsob manipulace při nedostatečné přesnosti obrábění rychlého drátového řezacího stroje

Zobrazit více
Jak snížit opotřebení vrtáku při nepřetržitých úkolech obrábění hlubokých otvorů na strojích

03

Aug

Jak snížit opotřebení vrtáku při nepřetržitých úkolech obrábění hlubokých otvorů na strojích

Porozumění mechanice tepelného napětí při obrábění hlubokých otvorů. Provádění nepřetržitého vyvrtávání a obrábění s vysokou hloubkou na průmyslových výrobních linkách představuje vážné tepelné a mechanické výzvy, které pravidelně testují meze řezných nástrojů. W...
Zobrazit více
Jaké mezinárodní standardy kvality pro vývoz vyžadují zahraniční klienti pro produkty strojů na řezání drátu

03

Aug

Jaké mezinárodní standardy kvality pro vývoz vyžadují zahraniční klienti pro produkty strojů na řezání drátu

Porozumění mezinárodnímu vývoznímu předpisům v oblasti přesného obrábění – Navigace složitou krajinou globálního průmyslového obchodu vyžaduje důkladné pochopení přísných technických norem, které zahraniční kupující stanovují pro pokročilé kovové...
Zobrazit více

Reference zákazníků

Klaus Reinhardt
Podíl odpadu u hlubokých vrtání snížen o více než polovinu

Zpracováváme hydraulické válce 27MnCr s průměrem vrtání 140 mm. Po instalaci systému pro přesné CNC soustružení hlubokých otvorů se kulovitost zlepšila na 0,003 mm a podíl odpadu klesl z 5,6 na 0,9 procenta. Doba cyklu se snížila o 19 procent a dvě další výrobní linky nyní běží na stejné platformě. Reakce technické podpory byla rychlá a odborně kvalitní.

Emily Carterová
Cpk pro lékařská zařízení nad 1,67 a ověření čistoty

Naše titanové kostní šrouby vyžadovaly závity bez otoček a zrcadlové povrchy. 12polohová CNC soustružnická buňka s rotujícími nástroji zkrátila cyklový čas z 96 na 71 sekund, zvýšila index Cpk nad 1,67 a snížila množství oprav o 82 procent. Poprvé jsme úspěšně absolvovali procesní validaci FDA a čtyřnásobně zvýšili výrobní kapacitu.

Získejte bezplatnou nabídku

Náš zástupce vám brzy zavolá.
E-mail
Jméno a příjmení
Název společnosti
Zpráva
0/1000
Precizní CNC soustružení hlubokých děr s udržením kulatosti 0,003 mm při vysokém objemu výroby

Precizní CNC soustružení hlubokých děr s udržením kulatosti 0,003 mm při vysokém objemu výroby

U hydraulických, leteckých a ropně-plynárenských součástí rozhoduje kvalita vrtání o utěsnění, životnosti při únavě materiálu a rychlosti úniku. Naše platforma pro přesné CNC soustružení hlubokých otvorů kombinuje protisměrné otáčení, tlumené vyvrtávací nástroje a průtok chladiva pod tlakem 70 barů s servopoháněným posuvem synchronizovaným s otáčkami vřetene, čímž se třísky odvádějí a neškrábou stěny otvoru. Stárnutí a vlastní obrábění litinových polotovarů potlačují vibrace, zatímco absolutní kódy a kompenzace teplotních vlivů zajišťují stálé rozměry i při dlouhých směnách. V německém závodě pro výrobu hydraulických zařízení byly u 140 mm otvorů v oceli 27MnCr dosaženy hodnoty kulovitosti 0,003 mm a kuželovitosti pod 0,01 mm, čímž se podíl zmetku snížil z 5,6 % na 0,9 % a roční úspora činí přibližně 61 000 USD. Každý stroj je ověřen pomocí laserové interferometrie, testování kuličkovým měřidlem a 72hodinového řezného zkoušky spolu s kapacitní studií na 300 kusů. Zákazníci obdrží dokumentaci v anglickém jazyce, vzdálenou diagnostiku a náhradní díly do 48 hodin, čímž se udržuje dostupnost nad 96 %.
Kompletní CNC soustružnické pracoviště s dokonalou přesností, která zkracují dobu od výroby prototypu až po sériovou výrobu

Kompletní CNC soustružnické pracoviště s dokonalou přesností, která zkracují dobu od výroby prototypu až po sériovou výrobu

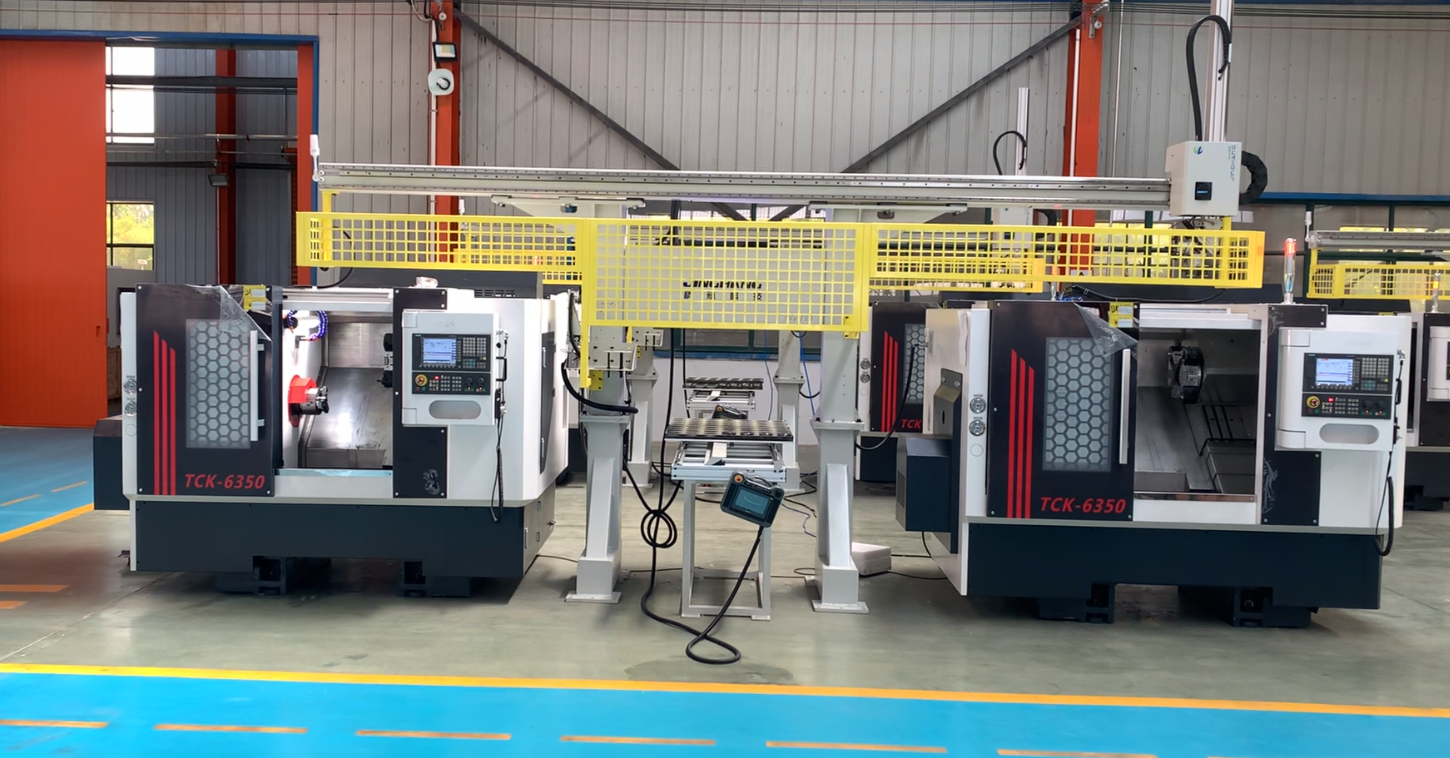
Přechod od schválení vzorku ke stabilní výrobě je oblast, ve které většina projektů utratí peníze. Dodáváme kompletní buňky pro přesné CNC soustružení, včetně podávačů tyčí, odnímání polotovarů pomocí podřízeného vřetene, rotujících nástrojů, měření během výroby a manipulace s třískami, přizpůsobené vaší rodině dílů. Inženýrské posouzení zahrnuje analýzu času cyklu, životnosti nástrojů a upínacích zařízení je provedeno ještě před výrobou; následně je proces ověřen studiemi způsobilosti a mapováním opotřebení nástrojů. Výrobce lékařských zařízení v USA snížil dobu výroby titanového kostního šroubu z 96 na 71 sekund, zvýšil index Cpk nad 1,67 a snížil množství oprav o 82 %, čímž splnil požadavky FDA při prvním auditu. Turecký dodavatel automobilových komponent dosáhl koncentricity 0,004 mm u nerezových pouzder palivových injektorů a snížil počet reklamací z provozu o 74 %, přičemž roční výroba vzrostla na 2,4 milionu kusů. Elektrický design s více napěťovými úrovněmi a vyhovující směrnici CE spolu s lokalizovanou dokumentací zjednodušují instalaci ve více než 20 zemích, do nichž se exportuje. Díky vlastní lití, obrábění, montáži a testování trvá přizpůsobení několik týdnů, nikoli měsíců.
Whatsapp Whatsapp E-mail E-mail Mobilní telefon Mobilní telefon TOPTOP