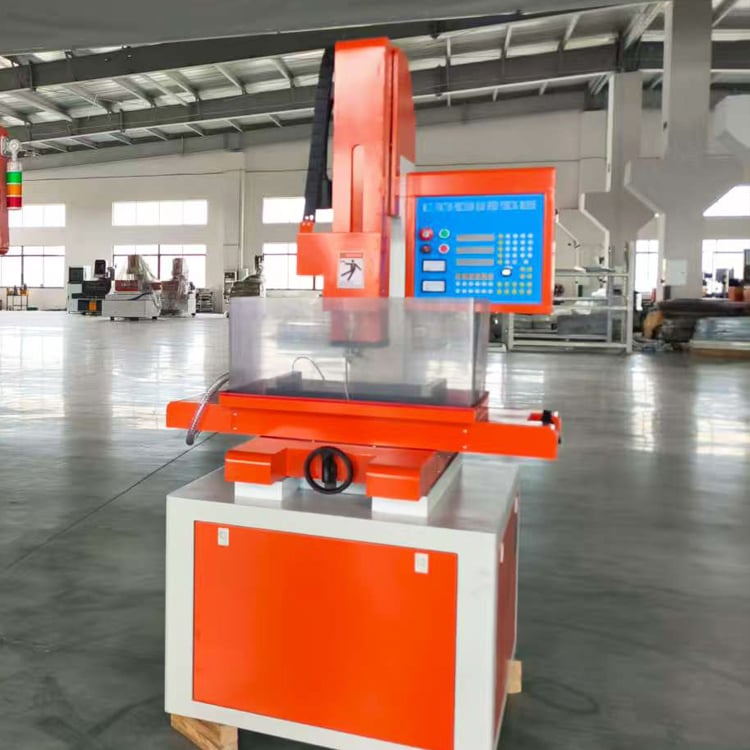
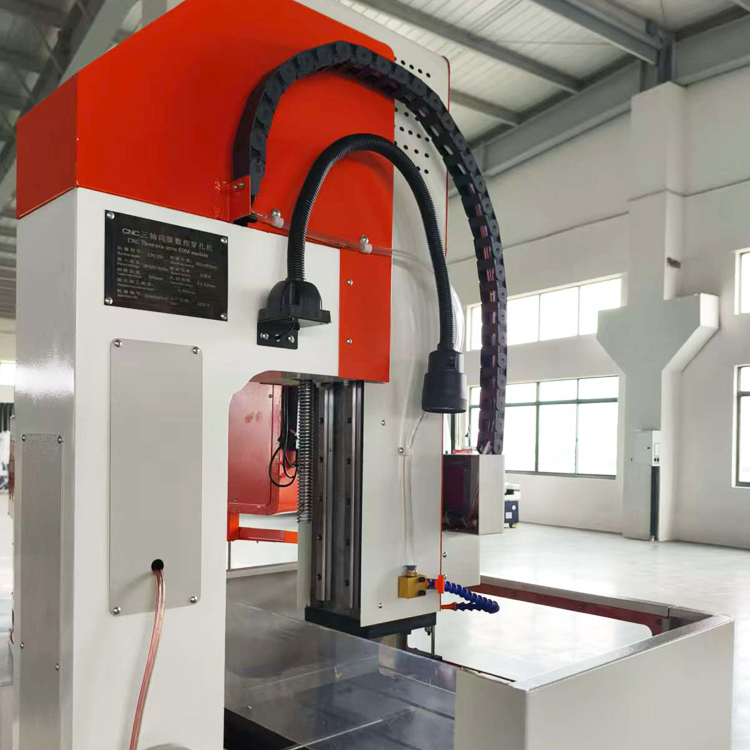
Микро EDM пробивна машина | Точност ±0,002 мм, отвори 0,1–3,0 мм

Всички категории
Получете оферта

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Мобилен телефон / WhatsApp
WeChat
LinkedIn
Име
Име на компанията
Съобщение
0/1000
Прикачен файл
Моля, прикачете поне един файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Предимства на машината за микро-ЕДМ пробиване: прецизност, скорост и глобална поддръжка от Taizhou Chuang Yuan

Предимства на машината за микро-ЕДМ пробиване: прецизност, скорост и глобална поддръжка от Taizhou Chuang Yuan

Като професионален производител, създаден през 2003 г. в град Тайчжоу, провинция Цзянсу, Китай, „Тайчжоу Чуан Юан Машин Тул Ко., Лтд.“ предлага над два десетилетия опит за всяка микро-ЕДМ свределна машина, която доставяме. Нашата микро-ЕДМ свределна машина е проектирана за индустрии, изискващи точност на микронно ниво, включително производството на горивни инжектори за авиационната промишленост, производството на медицински устройства – като например стентове от нитинол и хирургически игли, пробиване на дюзи за дизелови инжектори в автомобилната промишленост и производство на прецизни форми с вградени елементи от твърда стомана. В тези производствени среди операторите пробиват отвори с диаметър от 0,1 мм до 3,0 мм и повърхностна шерохватост до Ra 0,4 µm, постигайки позиционна точност в рамките на ±0,002 мм и кръглост на отворите под 0,005 мм. Микро-ЕДМ свределната машина използва генератор на високочестотни импулси с минимална продължителност на разряд от 0,5 микросекунди, което осигурява стабилна обработка на карбиден волфрам, инконел, титан, поликристален диамант и други проводими суперсплави.
Получете оферта

Казус

Намаляване на бракуваните инжекторни игли с 42 процента за германски автомобилен доставчик

Германски доставчик от първо ниво в автомобилната промишленост имал проблеми с непостоянството на микроскопичните отвори в дизеловите инжекторни игли; традиционното свреждане водело до образуване на заешини и бракуване над 18 процента. След инсталирането на две от нашите машини за микро-ЕДМ свреждане с контрол на импулса от 0,5 микросекунди те пробили отвори с диаметър 0,12 мм в закалена стомана с повърхностна гладкост Ra 0,5 µm. Заешините изчезнали, процентът на бракуване спаднал на 10,4 процента, а производителността се увеличила от 850 на 1200 инжекторни игли на смяна. Клиентът намалил годишните разходи за брак с около 180 000 евро и сега експлоатира шест такива машини.

Възможност за производство на стентове от нитинол за производител на медицински устройства в Съединените щати

Американска фирма за производство на медицински устройства имала нужда от микроскопични дупки без заострени ръбове в тръби от нитинол за маркери на стентове. Материалът, чувствителен към топлина, водел до образуване на повтарящи се слоеве при лазерно пробиване. Нашата машина за микроелектродисково пробиване (micro EDM), използваща деионизирана вода като диелектрик и разряди с ниска енергия, произвела дупки с диаметър 0,15 мм без зона, засегната от топлината. Допускът за позицията на дупките останал в рамките на ±0,003 мм за всичките 25 000 дупки, като процесът преминал валидацията на FDA при първия опит. Продукционната изходност достигнала 98,7 %, а клиентът разширил броя на машините до три в рамките на 18 месеца.

Снижаване на времето за обработка на вставки за резачни форми с 35 % за електронен инструментен производител от Югоизточна Азия

Един инструментален производител от Сингапур изработил твърди стоманени формовъчни вставки с микроканали за охлаждане чрез фрезоване, а след това ръчен електроерозионен метод (EDM), като за всяка вставка са били необходими 14 часа. Нашата микроскопична електроерозионна свределна машина с автоматично сменяем електрод и четириосева ЧПУ-система пробила 120 отвора с диаметър 0,3 мм за 9,1 часа — намаляване на времето с 35 %. Компенсацията за износване на електродите осигурила отклонение в диаметъра под 0,004 мм при пробиване на 3000 отвора. Сега цехът предлага по-бързи оферти за микроскопични формовъчни проекти и увеличи поръчките за формовъчни вставки с 28 % за една година.

Свързани продукти

Микро EDM пробойната машина представлява специализиран клас оборудване за електроерозионно обработване, предназначено за създаване на изключително малки, дълбоки и прецизни отвори в проводими материали, които са трудни или невъзможни за обработване чрез конвенционално пробиване. В Taizhou Chuang Yuan Machine Tool Co., Ltd., основана през 2003 г. и разположена в град Тайчжоу, провинция Цзянсу, Китай, ние обединяваме изследвания и разработки, производство и продажби, за да предлагаме микро EDM пробойни машини, на които се доверяват производителите в повече от 20 експортиращи страни и региони. Нашият производствен процес започва с изчерпателна валидация на дизайна чрез метода на крайните елементи, за да се оптимизира стабилността на леглото на машината, колоната и шпиндела, осигурявайки термична стабилност по време на дълги машинни цикли. Отливките се подлагат на стареене и прецизно шлифоване, след което се сглобяват в работилница с контролирана температура, където всяка микро EDM пробойна машина преминава тест за геометрична точност, калибриране с лазерен интерферометър и 72-часово непрекъснато пробно пробиване преди пратка. Основната технология е генераторът на високочестотни импулси, способен на минимална продължителност на разрядите от 0,5 микросекунди и пикови токове от 0,1 ампера, което позволява контролирано премахване на материала в микронен мащаб. Сервоуправляемата система реагира в рамките на милисекунди, за да поддържа стабилна междина между въртящия се електрод и заготовката, докато автоматичната система за смяна на електродите поддържа до 20 електрода за работа без наблюдение. Тези характеристики позволяват на клиентите да пробиват отвори с диаметър от 0,1 мм до 3,0 мм със съотношение дълбочина-диаметър над 20:1, постигайки повърхностна гладкост Ra 0,4 µm и позиционна точност ±0,002 мм. Типичните материали включват закалена инструментална стомана, вълфрамов карбид, Inconel, титанови сплави, поликристален диамант и проводими керамики. Глобалните примери за приложение включват охлаждащи отвори за турбинни лопатки в аерокосмическата промишленост, производство на медицински стентове и хирургически игли, инжекторни сопла за автомобили, микро форми за електронни конектори и платки със сопла за струйни принтери. Във всеки случай микро EDM пробойната машина намалява образуването на захранки, елиминира зоните, засегнати от топлина, и подобрява повтаряемостта в сравнение с лазерно или механично пробиване. Управлението на качеството ни следва принципите на ISO 9001, а всяка машина включва мултиезична документация, дистанционна диагностика и наличност на резервни части. С 20 години производствен опит, квалифициран инженерен екип и ангажимент към дългосрочни партньорства, Taizhou Chuang Yuan помага на клиентите да увеличат изхода, да съкратят цикълното време и да влязат с увереност в нови пазари за микромашинна обработка. Експортният ни обхват включва Европа, Северна Америка, Югоизточна Азия, Близкия изток и Южна Америка, а ние непрекъснато подобряваме нашата микро EDM пробойна машина, за да отговаряме на развиващите се стандарти на индустрията, предлагайки обучение, подкрепа за развитие на процеси и бърза следпродажбена поддръжка, които защитават инвестициите и непрекъснатостта на производството на нашите клиенти.

Често задавани въпроси

Какви материали може ефективно да обработва микроскопична електроерозионна свределна машина?

Нашата микроскопична електроерозионна свределна машина обработва всеки проводим материал, включително твърда инструментална стомана, волфрамов карбид, инконел, титанови сплави, поликристален диамант и проводими керамични материали. Тя е идеална за приложения в авиационната и космическата промишленост, медицинската техника, автомобилната промишленост и производството на форми, където конвенционалното свредене не е възможно поради високата твърдост или чувствителността към топлина.
Стандартните конфигурации пробиват отвори с диаметър от 0,1 мм до 3,0 мм с позиционна точност ±0,002 мм, кръглост под 0,005 мм и повърхностна шлифовка до Ra 0,4 µm. Съотношения на дълбочина към диаметър над 20:1 са постижими при подходящо насочване на електродите.
Генераторът на високочестотни импулси с минимална продължителност на разряд от 0,5 микросекунди и интелигентна компенсация на износването поддържа размерното отклонение под 1 процент на хиляда отвора. Енергийното потребление остава под 3,5 kW, а автоматичната смяна на електродите поддържа до 20 електрода за производство без наблюдение.
Да. Експортираме в повече от 20 страни и региона, като предоставяме документация на множество езици, дистанционна диагностика, онлайн обучение и бързо доставяне на резервни части. За клиенти в Европа, Азия, Близкия изток и Америките са налични инструкции за монтаж на място и поддръжка при разработване на процеси.
Споделете диаметъра, дълбочината, материала, допусъците и обема на производството на отворите. Инженерите ни ще препоръчат подходящата моделна версия, конфигурация на генератора и електродна система и могат да извършат пробни тестове, за да потвърдят времето за цикъл и качеството, преди да направите инвестиция. Свържете се с нас за персонализирано предложение.

Свързани статии

Характеристики на обработка на EDM машина за рязане на тел

24

Dec

Характеристики на обработка на EDM машина за рязане на тел

Виж повече
Правилният метод на работа при недостатъчна точност на обработка на бърза машина за рязане на тел

13

Dec

Правилният метод на работа при недостатъчна точност на обработка на бърза машина за рязане на тел

Виж повече
Каква следпродажбена услуга трябва да предоставят надеждните доставчици на EDM дълбоко-сверловъчни машини

14

Jul

Каква следпродажбена услуга трябва да предоставят надеждните доставчици на EDM дълбоко-сверловъчни машини

Еволюцията на гъвкавото производство чрез модулна архитектура. Съвременните индустриални ландшафти изискват висока степен на адаптивност, където способността бързо да се променят производствените конфигурации определя операционния ритъм на един обект...
Виж повече
Какви стандарти за експортно качество изискват международните клиенти за продукти машина за рязане на жици

03

Aug

Какви стандарти за експортно качество изискват международните клиенти за продукти машина за рязане на жици

Разбиране на международната експортна съвместимост в прецизното машинно обработване: Навигацията в сложния пейзаж на глобалната индустриална търговия изисква задълбочено разбиране на строгите технически стандарти, които чуждестранните купувачи налагат за напредналата метална...
Виж повече

Отзиви от клиенти

Даниел Уитфийлд, ръководител на производството, медицински устройства, Обединено кралство
Изключителна точност за производството на медицински компоненти

Произвеждаме хирургически игли и имаме нужда от отвори с диаметър 0,2 мм без заострени ръбове в неръждаема стомана. След инсталирането на машината за микроелектродисково пробиване (micro EDM) първоначалният ни процент на годни изделия се подобри от 91 % до 98,5 %, а цикълът на производство намаля с 22 %. Екипът за дистанционна поддръжка отговаряше в рамките на няколко часа при всеки въпрос относно процеса. Тази машина стана основата на нашата линия за микро-пробиване.

Марта Ковалски, инженер по оснастка, Полша
Надеждна производителност при изработка на форми с високо разнообразие

Нашият цех за изработка на форми пробива много малки серии върху твърди стоманени вставки. Машината за микроелектродисково пробиване осигурява позиционна точност ±0,003 мм за хиляди отвори, а смяната на електродите е бърза. Намалихме времето за настройка с 30 % и значително намалихме бракуваните вставки. Резервните части пристигнаха за четири дни, което позволи да запазим графика си.

Получете безплатна оферта

Нашият представител ще се свърже с вас скоро.
Имейл
Име
Име на компанията
Съобщение
0/1000
Точност на микроново ниво, проектирана за критични за мисията микроотвори

Точност на микроново ниво, проектирана за критични за мисията микроотвори

Основната предимство на нашата микро-ЕДМ свределна машина е способността ѝ да поддържа допуски на микронно ниво в материали, които не могат да бъдат обработени с конвенционални методи. Чрез използване на генератор на високочестотни импулси с минимална продължителност на разряд от 0,5 микросекунди и чувствителна сервосистема машината осигурява стабилни междинни разстояния при разряда, което се превръща в точност на позициониране ±0,002 мм, кръглост под 0,005 мм и финота на повърхността до Ra 0,4 µm. Това е от решаващо значение при производството на горивни инжектори и охладителни отвори за турбинни лопатки в аерокосмическата промишленост, където отклонение от няколко микрона може да повлияе на ефективността на горенето и срока на експлоатация на детайлите. При производството на медицински устройства производителите на стентове от нитинол и хирургически игли изискват отвори без заешки уши и без зона, засегната от топлината; нашата микро-ЕДМ свределна машина гарантира това последователно. Европейски клиент, който пробива отвори с диаметър 0,12 мм в закалена стомана, намалил брака от 18 % до 10,4 % само за един месец.
Функции за повишаване на продуктивността, които намаляват времето за цикъл и разходите за необслужвана работна ръка

Функции за повишаване на продуктивността, които намаляват времето за цикъл и разходите за необслужвана работна ръка

Освен точността, нашата микро-ЕДМ свределна машина е проектирана да намали истинската цена на всяка дупка чрез автоматизация и ефективно подаване на енергия. Автоматичната система за смяна на електродите побира до 20 електрода, което позволява работа без оператор през нощта и през уикендите – нещо от решаващо значение за работилници, които изпълняват поръчки с високо разнообразие и нисък обем. Времето за цикъл е с до 30 % по-кратко в сравнение с конвенционалното ЕДМ свредене, тъй като оптимизираният импулсен генератор отстранява материала ефективно и едновременно ограничава износването на електродите. Производител на инструменти от Югоизточна Азия, който обработва вставки за форми от затвърдена стомана, намали времето за обработка на 120 дупки от 14 часа на 9,1 часа – подобряване с 35 % – и след това увеличи поръчките за вставки за форми с 28 % за една година. Енергийното потребление остава под 3,5 kW на единица, което намалява разходите за електричество в региони с високи промишлени тарифи.
Whatsapp Whatsapp Имейл Имейл Мобилен телефон Мобилен телефон Най-гореНай-горе