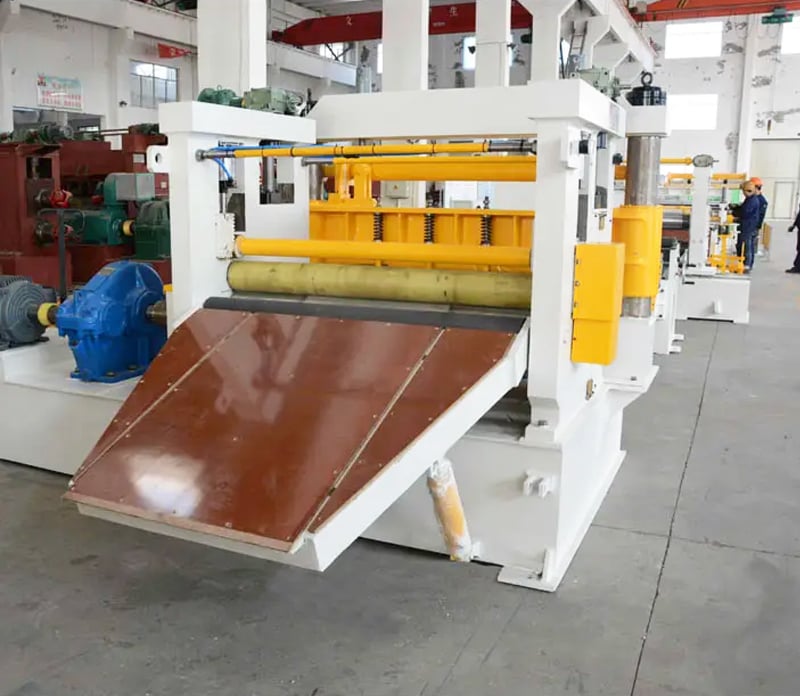
ЧПК-токарний верстат | Висока точність 0.008 мм та цикловий час на 28 % швидший

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для точного токарного верстата з ЧПК від надійного китайського виробника з 2003 року

Рішення для точного токарного верстата з ЧПК від надійного китайського виробника з 2003 року

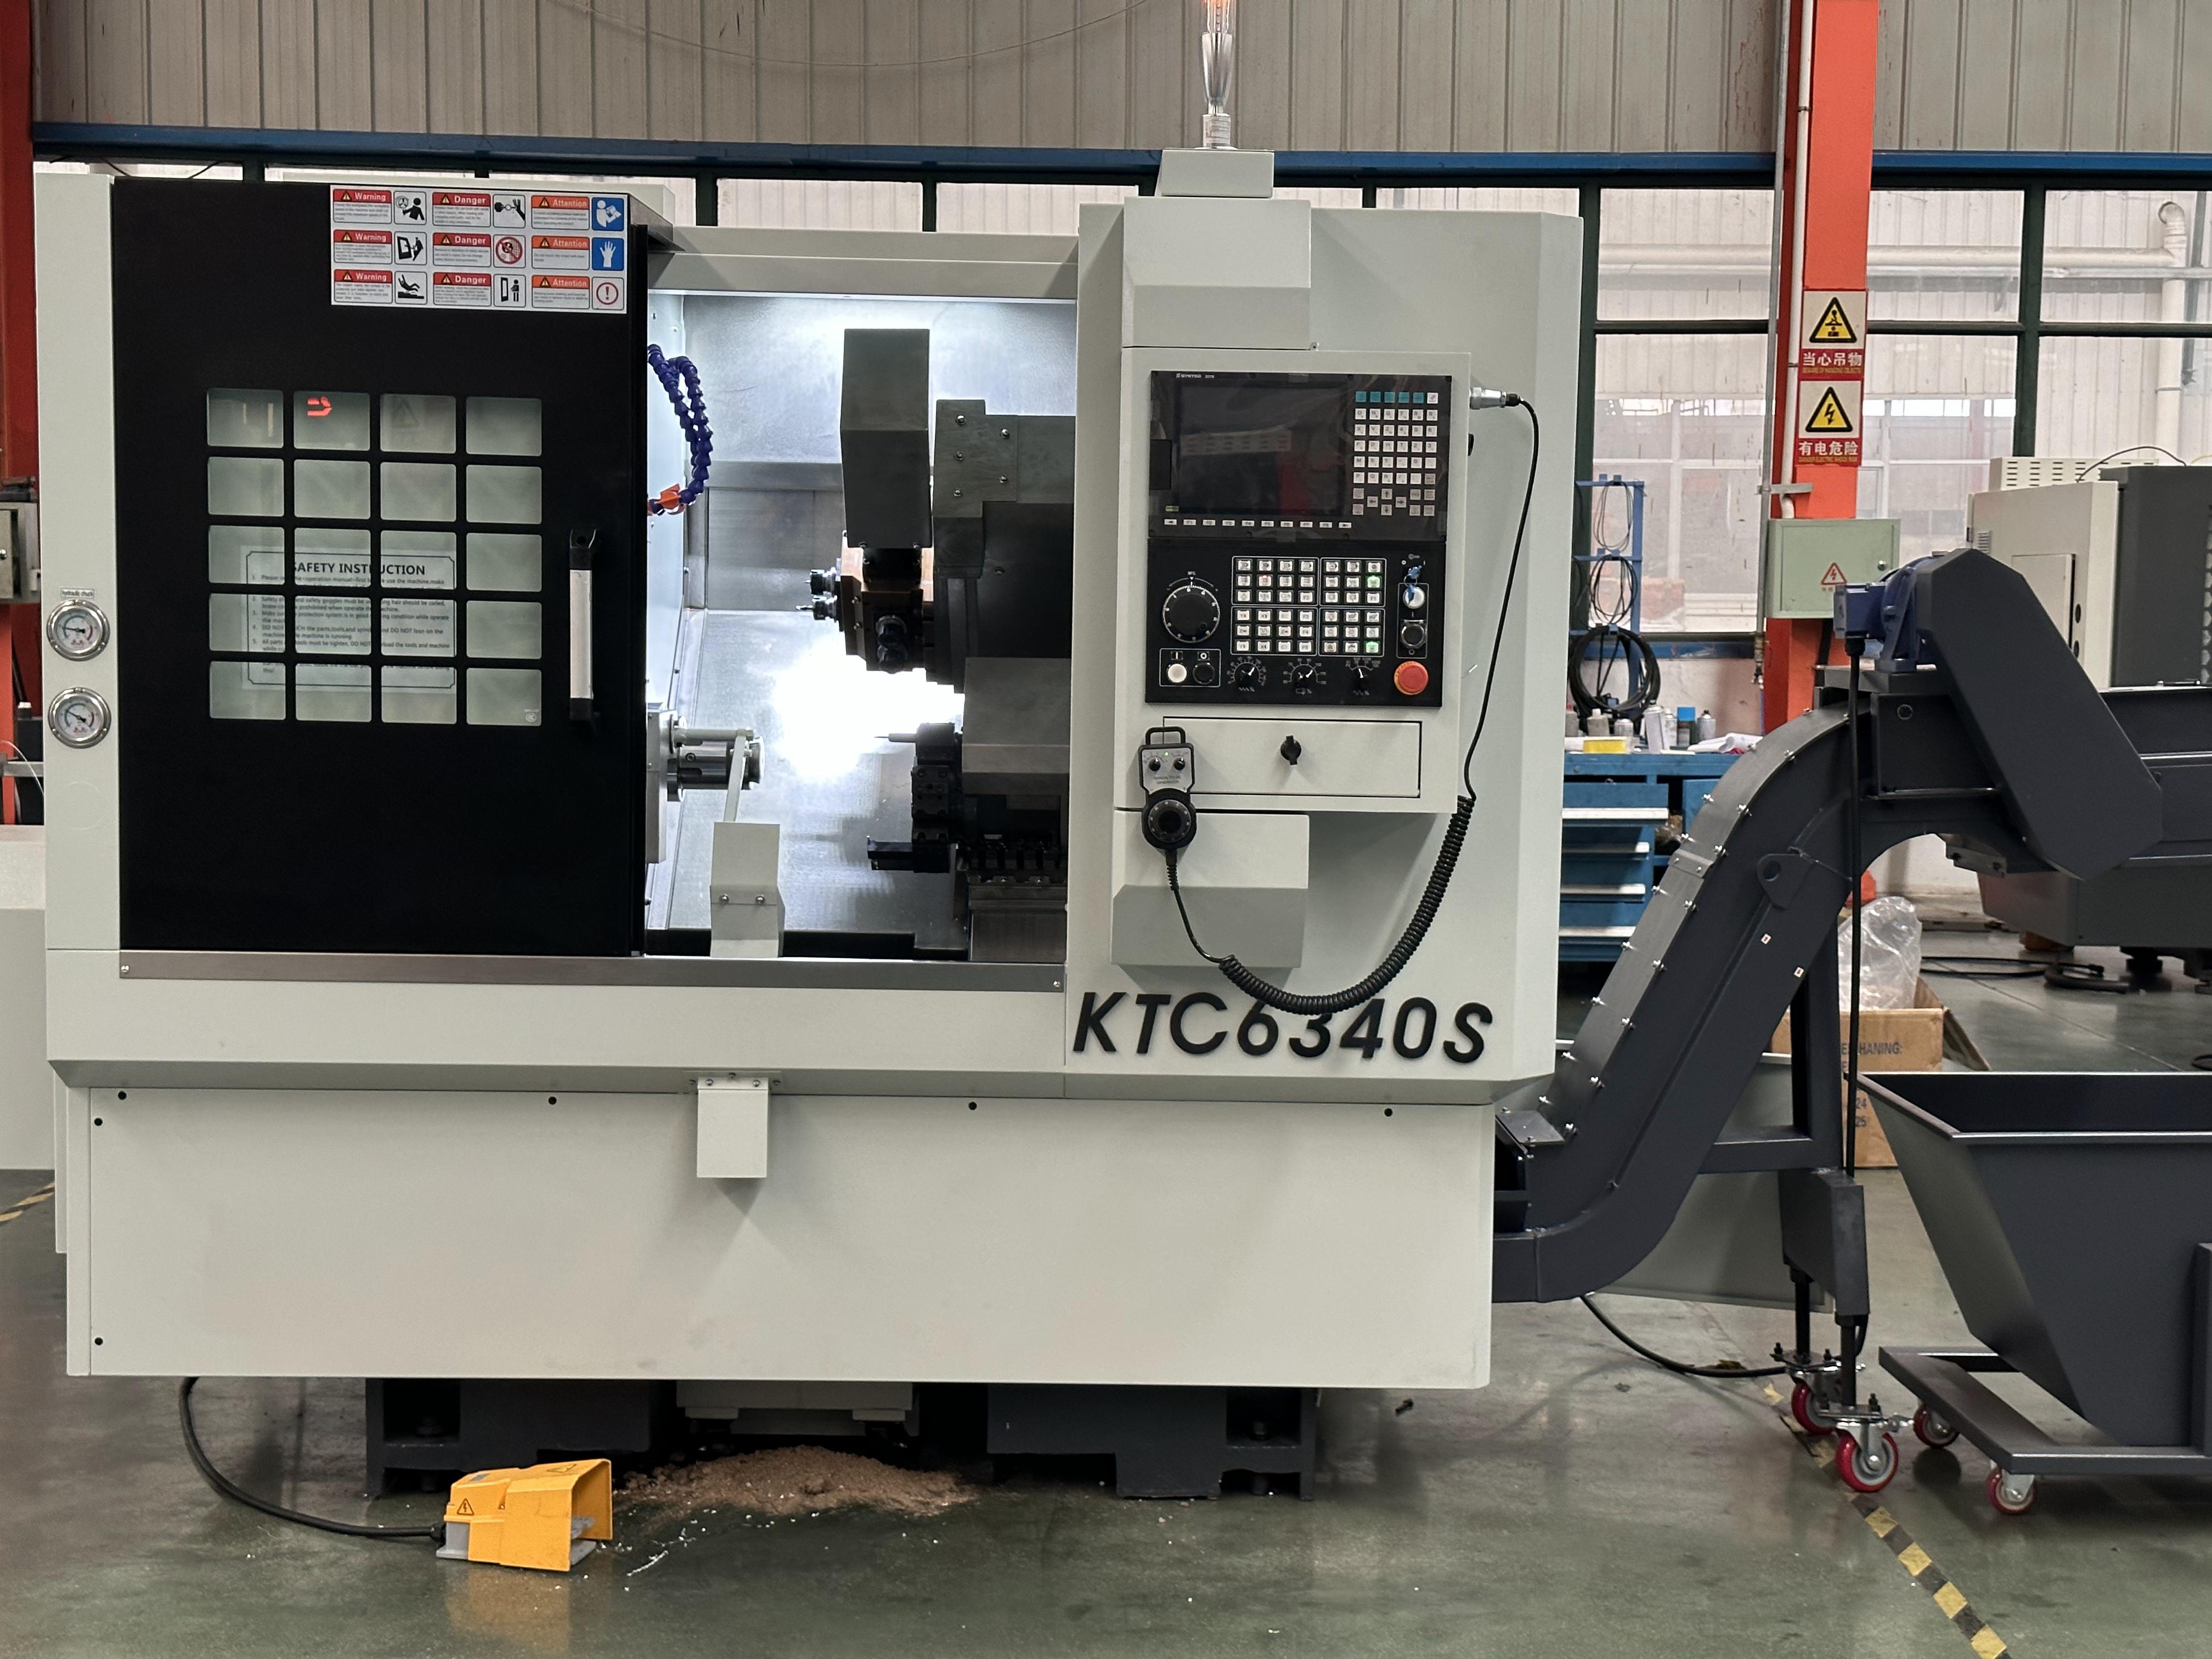
Компанія Taizhou Chuang Yuan Machine Tool Co., Ltd. проектує та виробляє прецизійні ЧПУ-токарні верстати з 2003 року в місті Тайчжоу, провінція Цзянсу, Китай. Наші платформи ЧПУ-токарних верстатів використовуються в автомобільній, авіаційно-космічній, медичній, енергетичній та загальній обробці металів на більш ніж 20 експортних ринках. Кожен ЧПУ-токарний верстат проходить 72-годинне безперервне обкатування та перевірку точності позиціонування лазерним інтерферометром перед відправленням. Типова точність позиціонування досягає 0,008 мм, а повторюваність залишається в межах 0,005 мм, що дозволяє клієнтам забезпечувати допуски IT6 для валів, втулок та з’єднувальних елементів. Німецький виробник автомобільних кріпильних виробів замінив два старих токарних верстати чотирма нашими ЧПУ-токарними верстатами й збільшив випуск з 3200 до 5400 деталей на добу, знизивши відходи з 2,1 % до 0,4 % протягом трьох місяців. У медичній обробці турецький виробник імплантатів досяг шорсткості поверхні Ra 0,4 при обробці титанових гвинтів для кісток, скоротивши час полірування на 35 %.
Отримати цитату

Вивчення випадку

Німецький виробник автокомпонентів скоротив тривалість циклу на 28 % за допомогою токарного верстата з ЧПУ

Німецький постачальник автокомпонентів другого рівня, що виробляє валіки коробок передач, стикався з непостійними допусками діаметра та частим зносом інструменту на двох застарілих токарних верстатах, через що обсяг випуску обмежувався 3200 штуками на добу, а брак становив 2,1 %. Ми рекомендували токарний верстат з ЧПУ з сервоповоротною баштою на 12 позицій, високожорсткими лінійними направляючими й шпинделем потужністю 15 кВт. Після встановлення та налаштування параметрів тривалість циклу зменшилася з 96 до 69 секунд — на 28 %. Допуски діаметра стабілізувалися в межах 0,01 мм, брак знизився до 0,4 %, а добовий випуск зріс до 5400 штук. Клієнт повернув інвестиції менш ніж за 14 місяців і згодом замовив ще два токарні верстати з ЧПУ для другої виробничої лінії.

Турецький виробник медичного обладнання досяг шорсткості поверхні Ra 0,4 при обробці титанових гвинтів для кісток

Турецькій компанії, що виробляє медичні пристрої, потрібно було оброблювати титанові гвинти для кісток із шорсткістю поверхні Ra 0.4 та високою точністю різьби. Їхнє наявне обладнання викликало вібрації й вимагало інтенсивного ручного полірування, що збільшувало виробничу вартість на 40 %. Наш верстат з ЧПУ для токарної обробки було оснащено швидкохідним шпінделем, живими інструментами та оптимізованими режимами різання для титанових сплавів. Шорсткість поверхні досягла значення Ra 0.4 безпосередньо після токарної обробки, час полірування скоротився на 35 %, а частка придатних до використання гвинтів за результатами контролю різьби зросла з 92 % до 99.3 %. Зараз клієнт використовує цей токарний верстат з ЧПУ у три зміни й експортує готові гвинти до лікарень Європи.

Індійський виробник насосів подвоїв обсяги випуску за допомогою двох токарних верстатів з ЧПУ

Індійський виробник центрифугальних насосів обробляв валі з нержавіючої сталі на ручних токарних верстатах, досягаючи лише 60 штук за зміну й часто виконуючи переделку. Ми поставили два ЧПК-токарні верстати з подавачами прутків і автоматичними конвеєрами для видалення стружки. Тепер кожен верстат виробляє по 150 валів за зміну, збільшуючи загальний випуск з 120 до 300 штук на добу. Круглість поліпшилася з 0,02 мм до 0,008 мм, частка переделки зменшилася з 8 % до 1,2 %, а собівартість праці на один вал скоротилася на 42 %. Клієнт планує додати третій ЧПК-токарний верстат цього року, щоб задовольняти експортні замовлення.

Пов’язані товари

Розуміння того, як сучасний верстат з ЧПК для токарної обробки створює вартість для глобальних виробників. Верстат з ЧПК для токарної обробки є основою точного різання металу: він перетворює прутковий матеріал, поковки й лиття на валки, втулки, фітінги та з’єднувальні елементи з повторюваною точністю. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. кожен верстат з ЧПК для токарної обробки розробляється за структурованим процесом, який починається з креслень замовника та цільових показників часу циклу. Наша інженерна команда аналізує матеріал, допуски, шорсткість поверхні та розмір партії, а потім відповідно підбирає потужність шпінделя, тип патрона, конфігурацію баштового револьверного інструментального блока та систему керування. Виробництво починається з власного лиття та зняття внутрішніх напружень, після чого ліжка й шпіндельні вузли точно обробляються на власному обладнанні з ЧПК. Така вертикальна інтеграція забезпечує стабільність критичних розмірів і скорочує терміни виготовлення. Збирання відбувається в цеху з контрольованою температурою, де кожен верстат з ЧПК для токарної обробки вирівнюється, підключається та тестується за допомогою лазерної інтерферометрії. Точність позиціонування 0,008 мм і повторюваність 0,005 мм перевіряються перед відправленням. 72-годинне безперервне пробне використання моделює реальні умови різання й перевіряє теплову стабільність, вібрацію шпінделя та точність індексації баштового блока. Контроль якості відповідає процедурам, узгодженим з ISO, і охоплює контроль вхідних матеріалів, проміжну перевірку та остаточне випробування продуктивності. По всьому світі наші верстати з ЧПК для токарної обробки використовують у галузях автомобільної, авіаційно-космічної, медичної, енергетичної та гідравлічної промисловості понад у 20 країнах. Польський виробник гідравлічних циліндрів використовує наш верстат з ЧПК для токарної обробки з живим інструментом, щоб просвердлювати поперечні отвори за один підхід — це усуває другу операцію й скорочує терміни виготовлення на 30 %. В’єтнамський завод з виробництва деталей для мотоциклів працює з верстатами з ЧПК для токарної обробки з подачею прутків у режимі 24/7, випускаючи щодня 8 500 ступиць гальмівних дисків із 99,2 % відсотком відповідності розмірам. Бразильський постачальник сільськогосподарської техніки обробляє сталеві штифти з твердістю 45 HRC, досягаючи випуску 1 200 штук на день; термін служби інструменту збільшено на 25 % завдяки оптимізації подачі охолоджувальної рідини та вибору пластин. Ці результати досягнуто завдяки поєднанню міцної конструкції верстата, чутливих сервосистем і практичної підтримки технологічних процесів. Наш верстат з ЧПК для токарної обробки також задовольняє потреби Industry 4.0: він має Ethernet, USB та опційний режим віддаленого моніторингу для відстеження виробництва. Оператори можуть швидко перемикатися між завданнями за допомогою збережених програм, скорочуючи час на налагодження до менше ніж 20 хвилин для схожих деталей. Середнє енергоспоживання становить 12 кВт під час звичайної токарної обробки, що допомагає підприємствам контролювати витрати електроенергії на одну деталь. Ми надаємо навчання, запасні частини та віддалену діагностику, щоб забезпечити час безперервної роботи понад 95 %. Незалежно від того, чи ви виготовляєте 500 чи 50 000 деталей на місяць, правильно сконфігурований верстат з ЧПК для токарної обробки від Chuang Yuan забезпечує точність, ефективність та довготривалу надійність. Зв’яжіться з нашими інженерами, надіславши креслення ваших деталей, і ми створимо оптимальне токарне рішення саме для вашого ринку.

Поширені запитання

Які матеріали може обробляти ваш ЧПК-токарний верстат?

Наш ЧПК-токарний верстат обробляє вуглецеву сталь, леговану сталь, нержавіючу сталь, алюміній, латунь, титан і чавун. За наявності відповідного інструменту він також обробляє загартовану сталь із твердістю до 50 HRC. Ми підбираємо потужність шпінделя, стратегію подачі охолоджувальної рідини та пластина відповідно до вашого матеріалу, щоб забезпечити якісну поверхню й тривалий термін служби інструменту.
Стандартні моделі відправляються протягом 30–45 днів після внесення депозиту. Індивідуальні конфігурації з подавачами стрижнів, живими інструментами або спеціальними патронами можуть зайняти 50–65 днів. Ми надаємо щотижневі фотографії виробництва та звіти про перевірку, щоб ви могли стежити за ходом робіт.
Так. Ми пропонуємо монтаж, вирівнювання та навчання операторів на місці або дистанційне відеокерівництво, якщо поїздки обмежені. Навчання охоплює програмування, налаштування інструментів, щоденне технічне обслуговування та усунення несправностей, що допомагає вашій команді швидко досягти стабільного виробництва.
Кожну токарну CNC-верстатну машину перевіряють лазером на точність позиціонування (0,008 мм) та повторюваність (0,005 мм), а потім проводять 72-годинний безперервний різальний тест. Ми реєструємо дані про вібрацію шпинделя, індексацію баштової головки та теплове зміщення й надаємо звіт перед відправленням.

Пов’язані статті

Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

13

Dec

Правильний метод поводження з недостатньою точністю обробки швидкого різального верстата

Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

03

Aug

Як налаштувати пристосування для формування пружин на пружинних верстатах для виробництва пружин нестандартної форми

Оволодіння складними викликами у виробництві пружин. Вирішення складних завдань у сучасному високошвидкісному промисловому виробництві вимагає глибокого розуміння динаміки подачі дроту, механічних допусків та механіки багатовісного згинання в автоматизованих системах...
Переглянути більше

Відгуки клієнтів

Маркус Вебер
Надійна точність і швидка підтримка

Наш верстат з ЧПК для токарної обробки працює в три зміни протягом 18 місяців із коефіцієнтом готовності понад 96 %. Допуск на діаметр залишається в межах 0,01 мм, а відсоток браку знизився з 2 % до 0,5 %. Команда віддаленої підтримки реагує протягом кількох годин, що забезпечує безперервну роботу нашої автомобільної лінії.

Еліф Демір
Висока ефективність для механічної обробки медичних компонентів

Ми обробляємо титанові гвинти для кісток на їхньому верстаті з ЧПК для токарної обробки й досягаємо шорсткості Ra 0,4 без додаткової обробки. Час полірування скоротився на 35 %, а частка придатних різьб — зросла до 99,3 %. Монтаж і навчання були добре організовані, а верстат працює стабільно вже два роки.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорстка конструкція верстата для стабільної точності при токарній обробці

Жорстка конструкція верстата для стабільної точності при токарній обробці

Основа та ліжко нашого токарного верстата з ЧПК виготовлені з високоякісної чавунної литвини, підданої зняттю внутрішніх напружень і прецизійному шліфуванню для поглинання вібрацій під час важкого різання. Лінійні направляючі й попередньо натягнуті кулькові гвинти забезпечують точність позиціонування 0,008 мм і повторюваність 0,005 мм навіть після тривалих серій виробництва. Ця жорсткість дозволяє застосовувати агресивні режими різання у сталі й нержавіючій сталі, скорочуючи час циклу без погіршення якості поверхні. Німецький автозавод-клієнт скоротив час циклу на 28 % при обробці валів коробки передач, одночасно зберігаючи допуск діаметра 0,01 мм. Для ремонтних майстерень, що обробляють різноманітні матеріали, стабільна конструкція означає меншу кількість налаштувань, довший термін служби інструменту й постійну якість продукції протягом усіх змін. Верстат також ефективно виконує прерваний різ та обробку загартованих матеріалів до 45 HRC з мінімальним дрижанням, що захищає різальні пластина й цілісність заготовки. Така конструкція безпосередньо знижує собівартість деталі й забезпечує надійне дотримання графіків поставок для глобальних клієнтів.
Гнучкі конфігурації для різноманітних токарних операцій

Гнучкі конфігурації для різноманітних токарних операцій

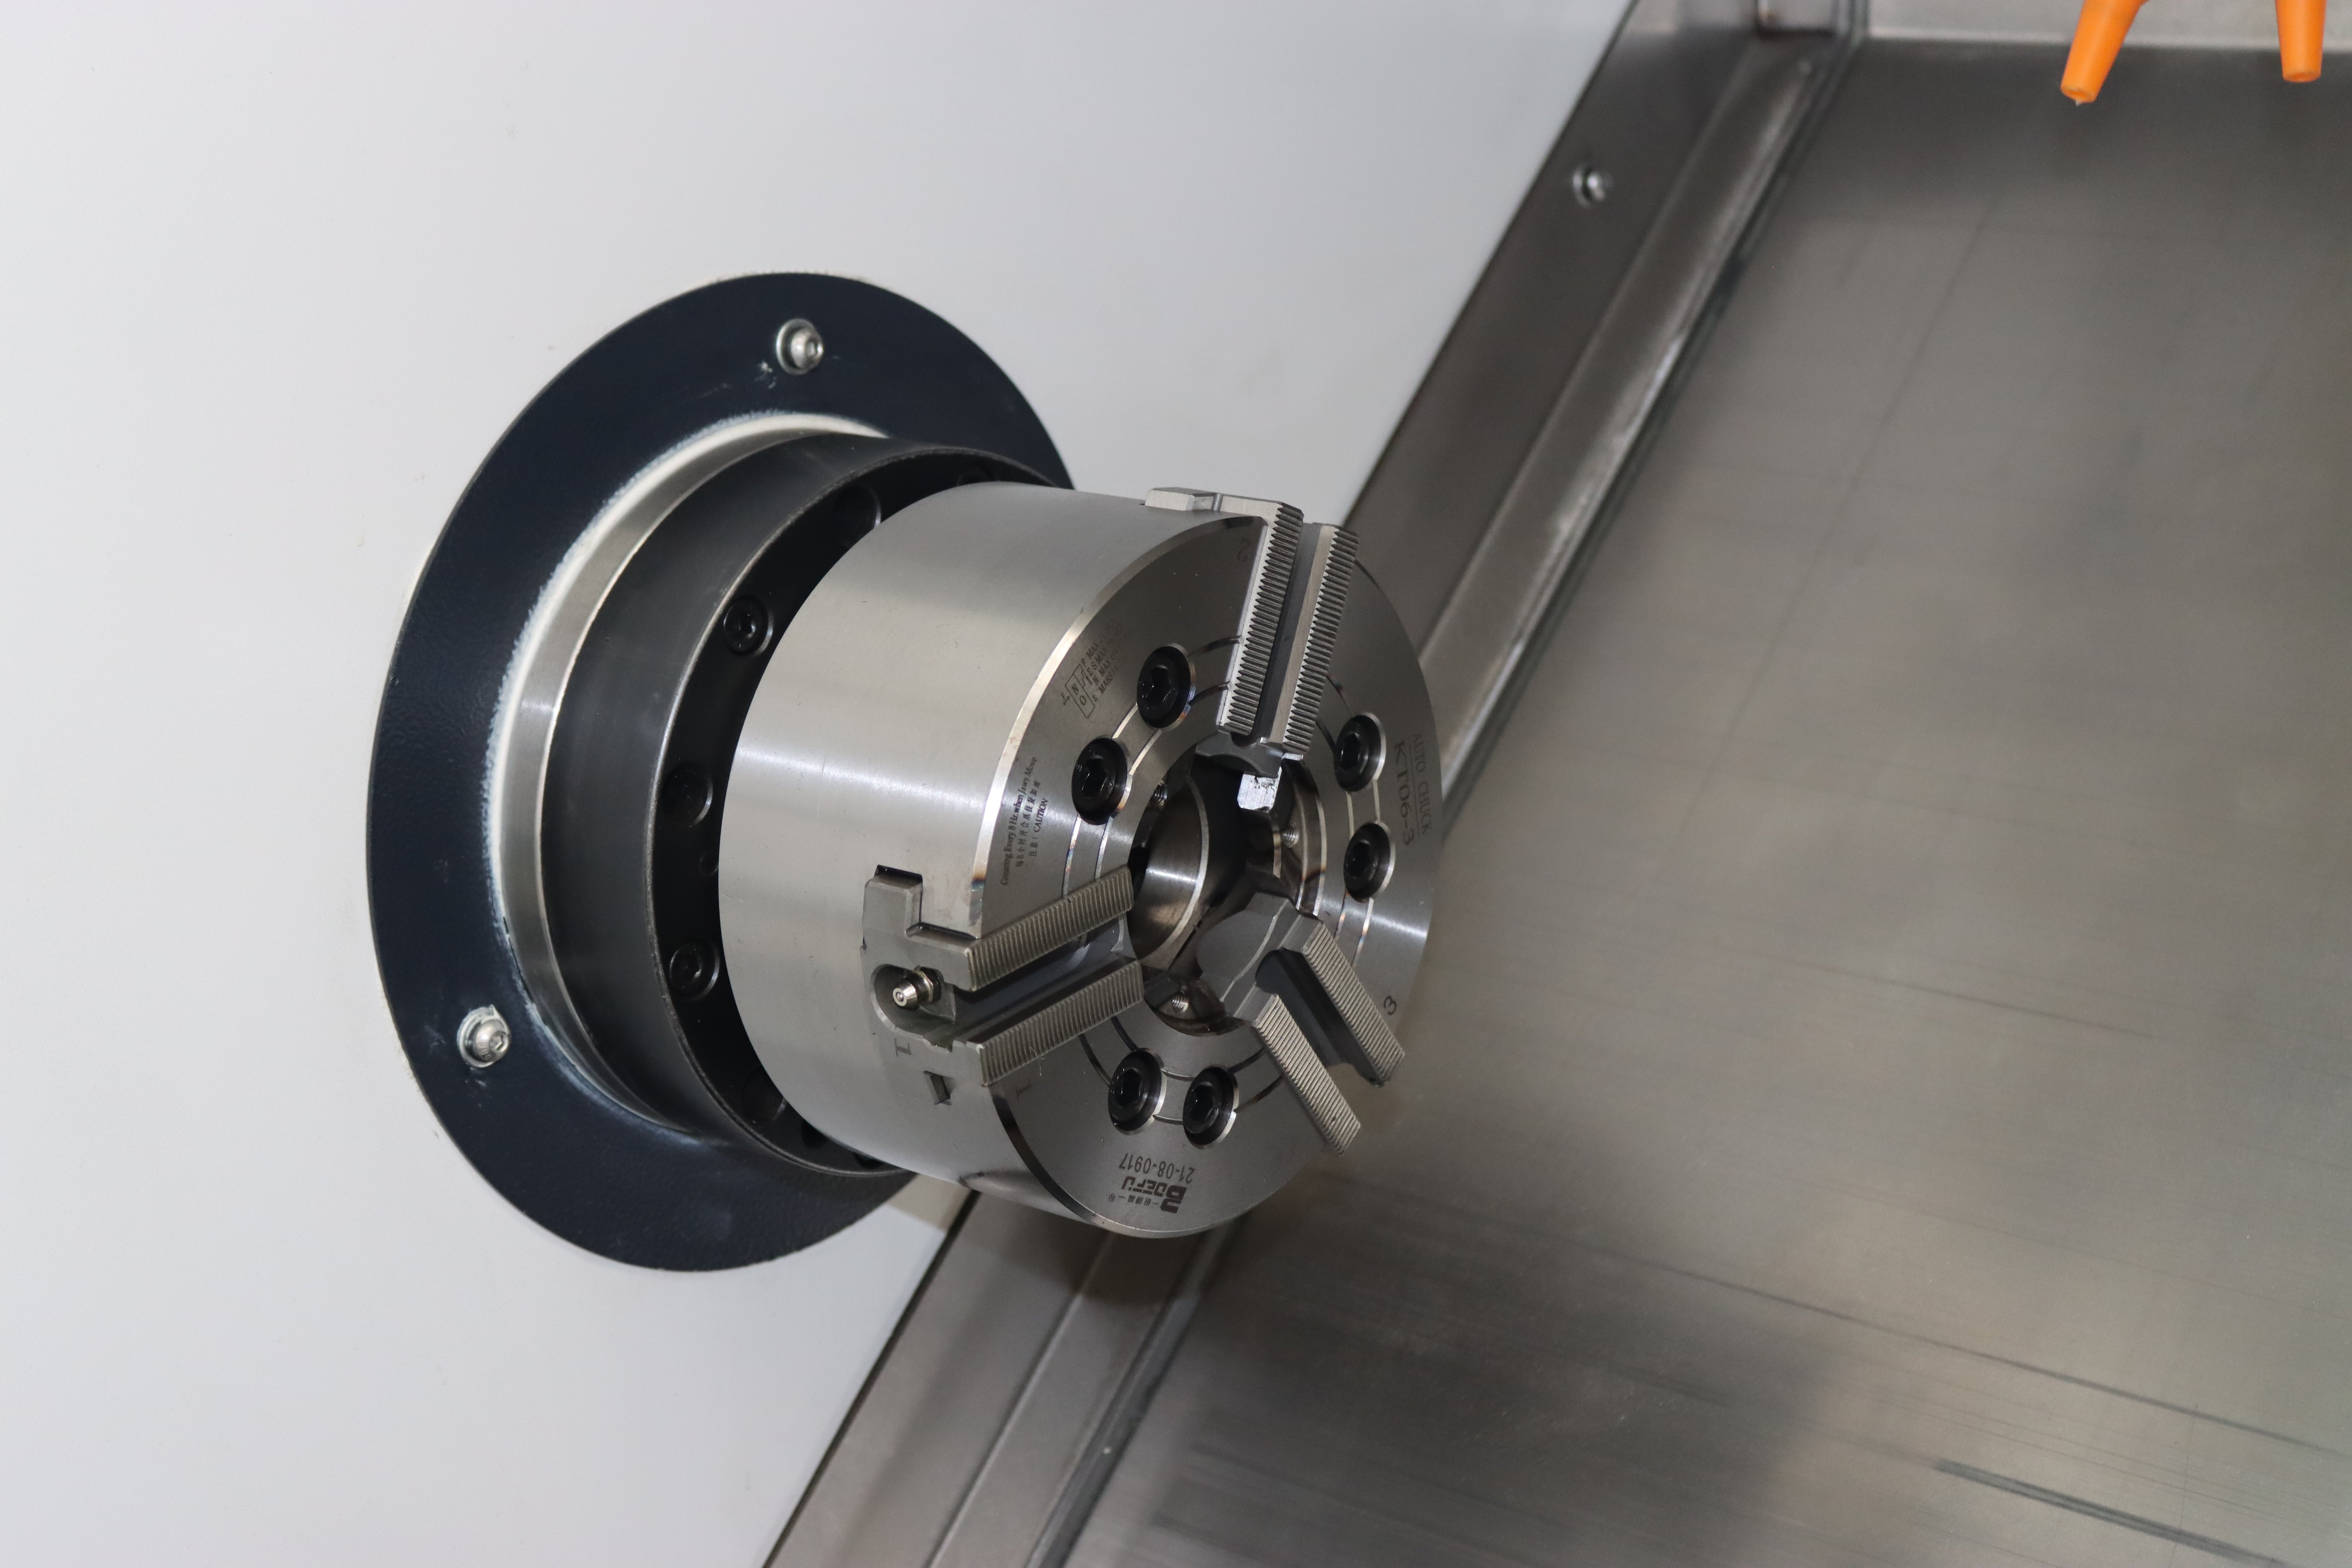
Кожен ЧПК-токарний верстат можна оснастити подавачами прутків, гідравлічними або пневматичними патронами, люнетами, інструментальними блоками з обертанням, додатковими шпинделями та транспортерами стружки відповідно до ваших деталей. Ця гнучкість забезпечує виготовлення валів для автомобільної промисловості, гвинтів для медичного обладнання, фітингів для гідравлічних систем та з’єднувачів для енергетичних установок на одній платформі. Турецький медичний клієнт використовував інструментальні блоки з обертанням та швидкохідні шпинделями для обробки титанових кісткових гвинтів із шорсткістю поверхні Ra 0.4, скоротивши час полірування на 35 %. Індійський виробник насосів встановив подавачі прутків і подвоїв щоденне виробництво валів — з 120 до 300 штук. Збережені програми та інструменти зі швидкою заміною скорочують час наладки до менш ніж 20 хвилин для схожих завдань, що допомагає виробникам з високою номенклатурою залишатися конкурентоспроможними. Наші інженери аналізують ваші креслення й рекомендують оптимальну конфігурацію, уникнувши зайвих витрат і забезпечивши потужність для майбутнього зростання.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору