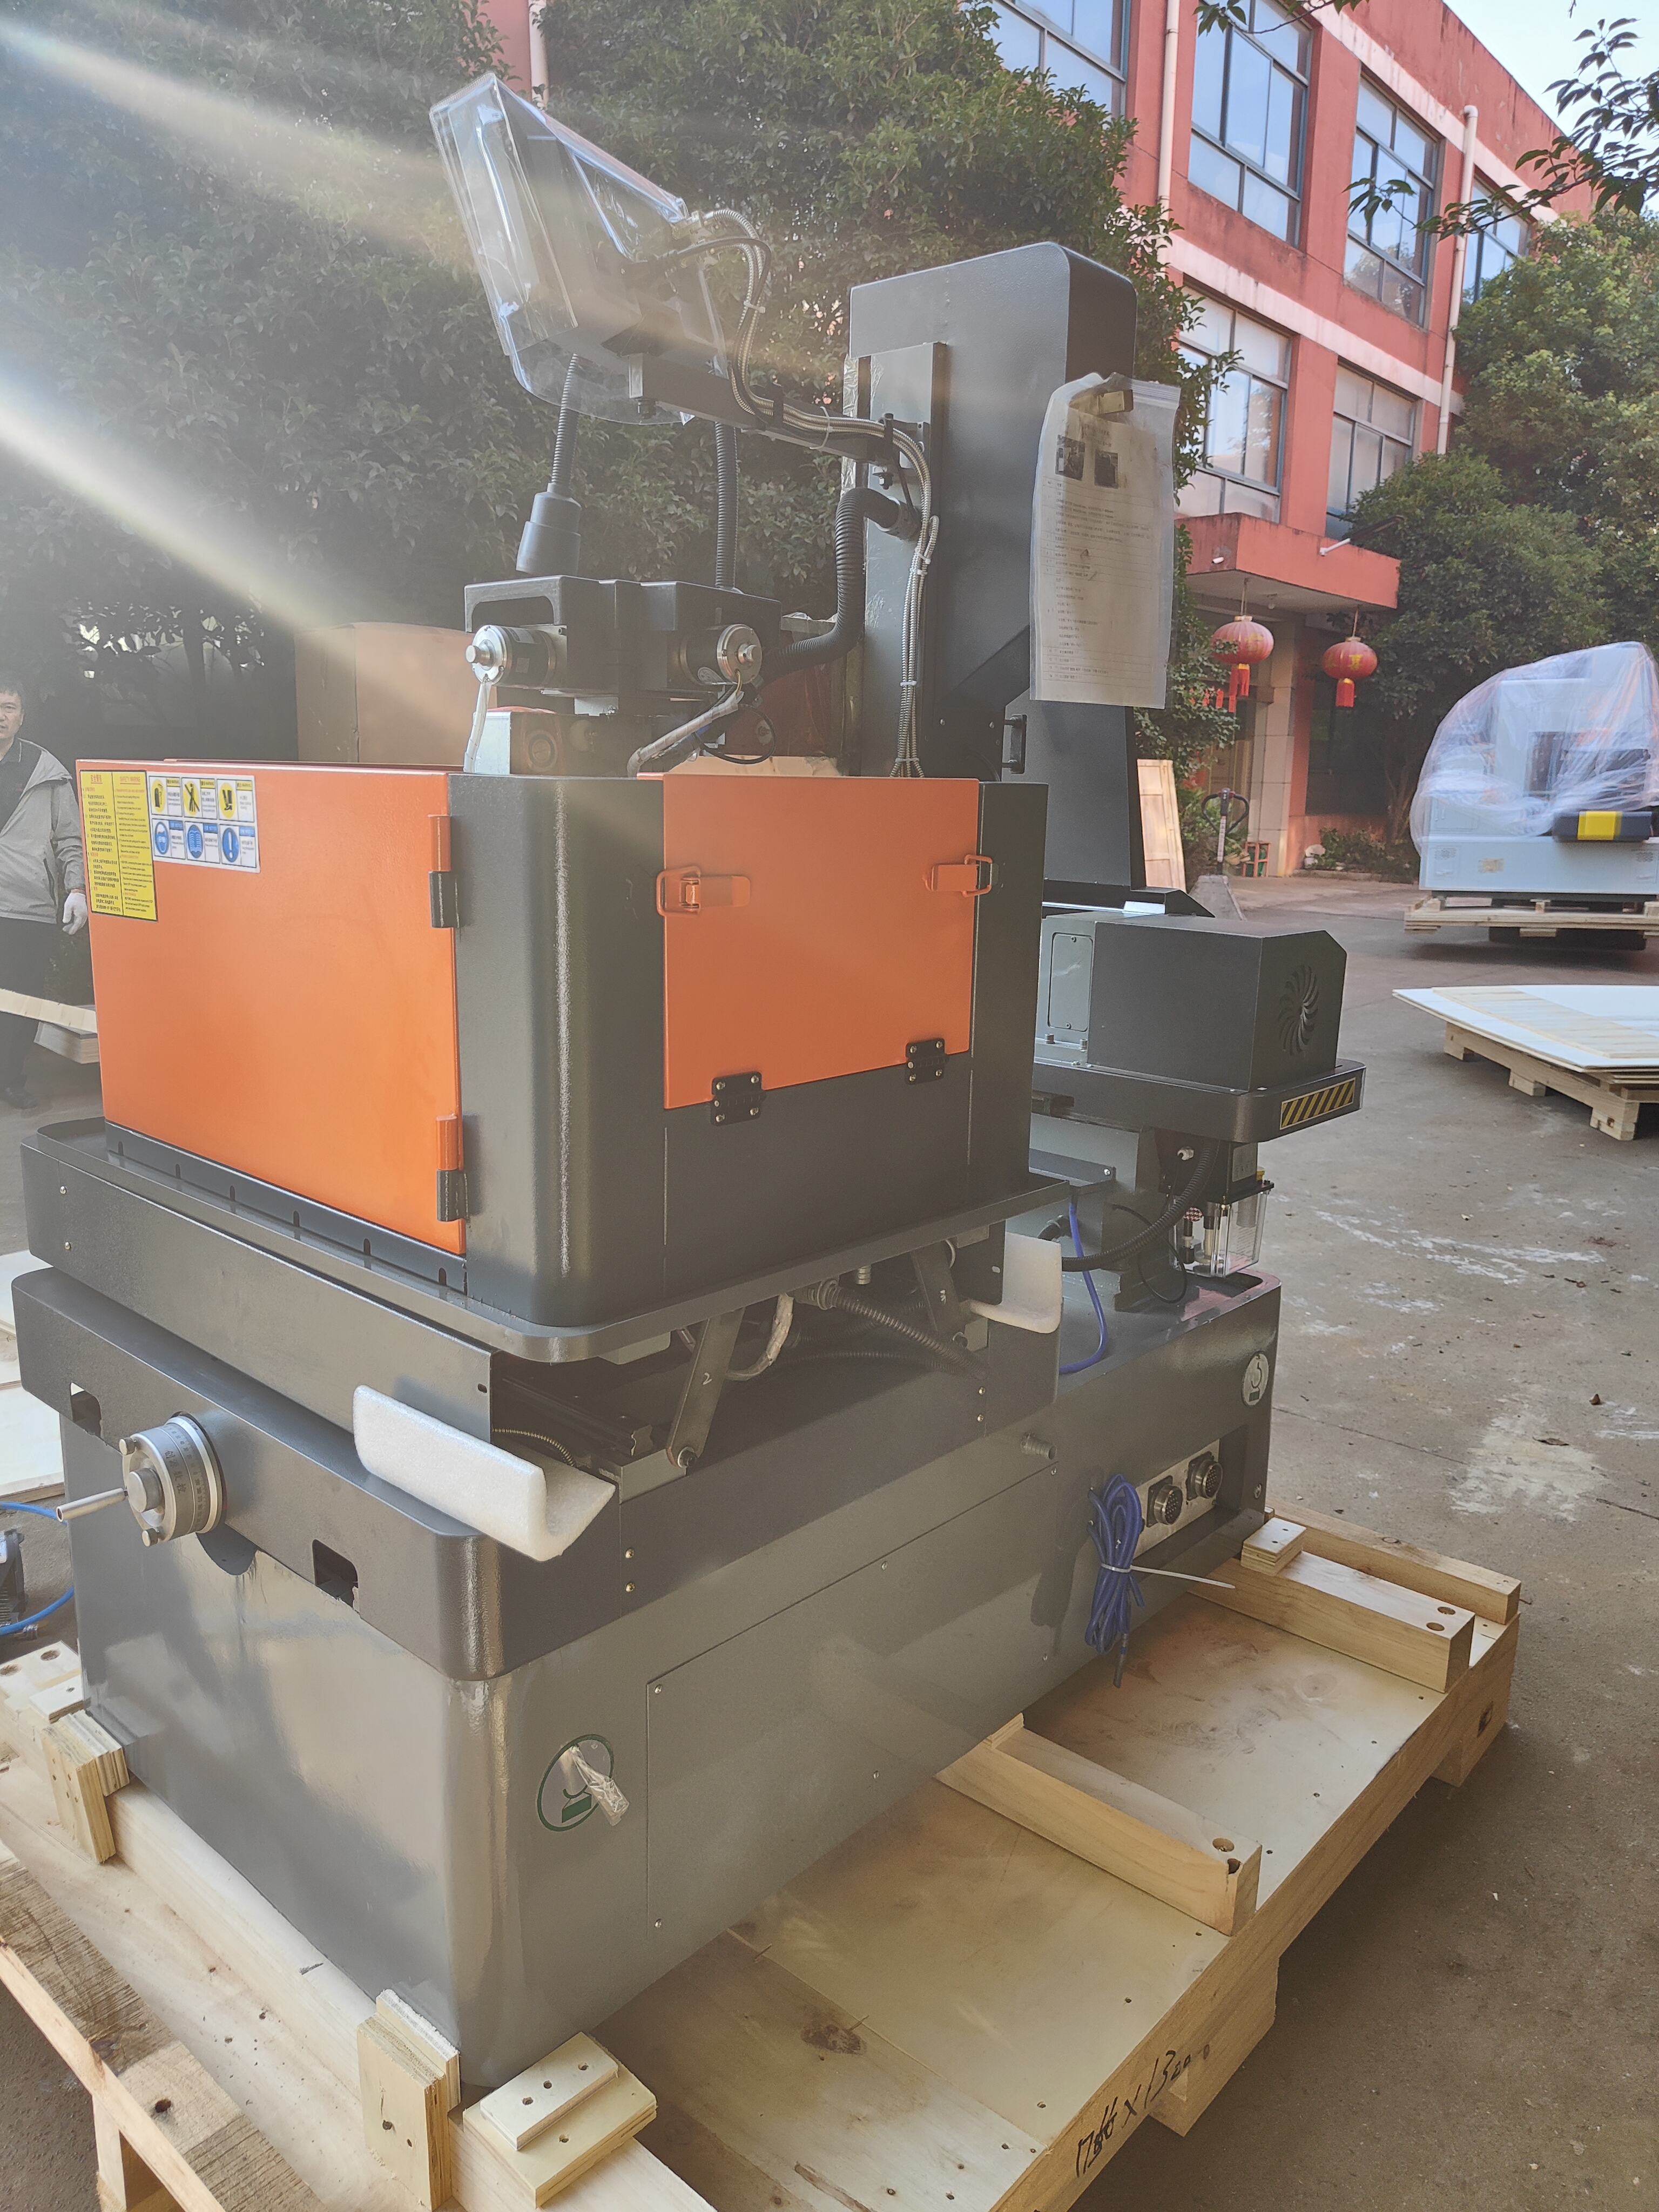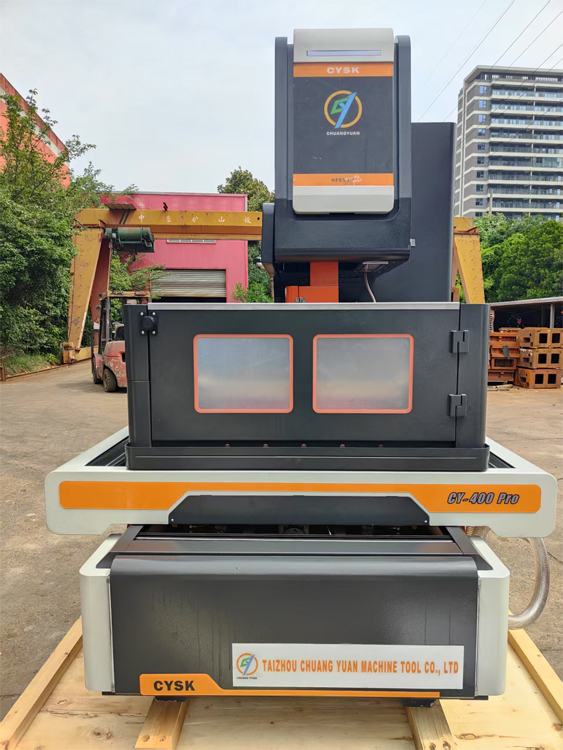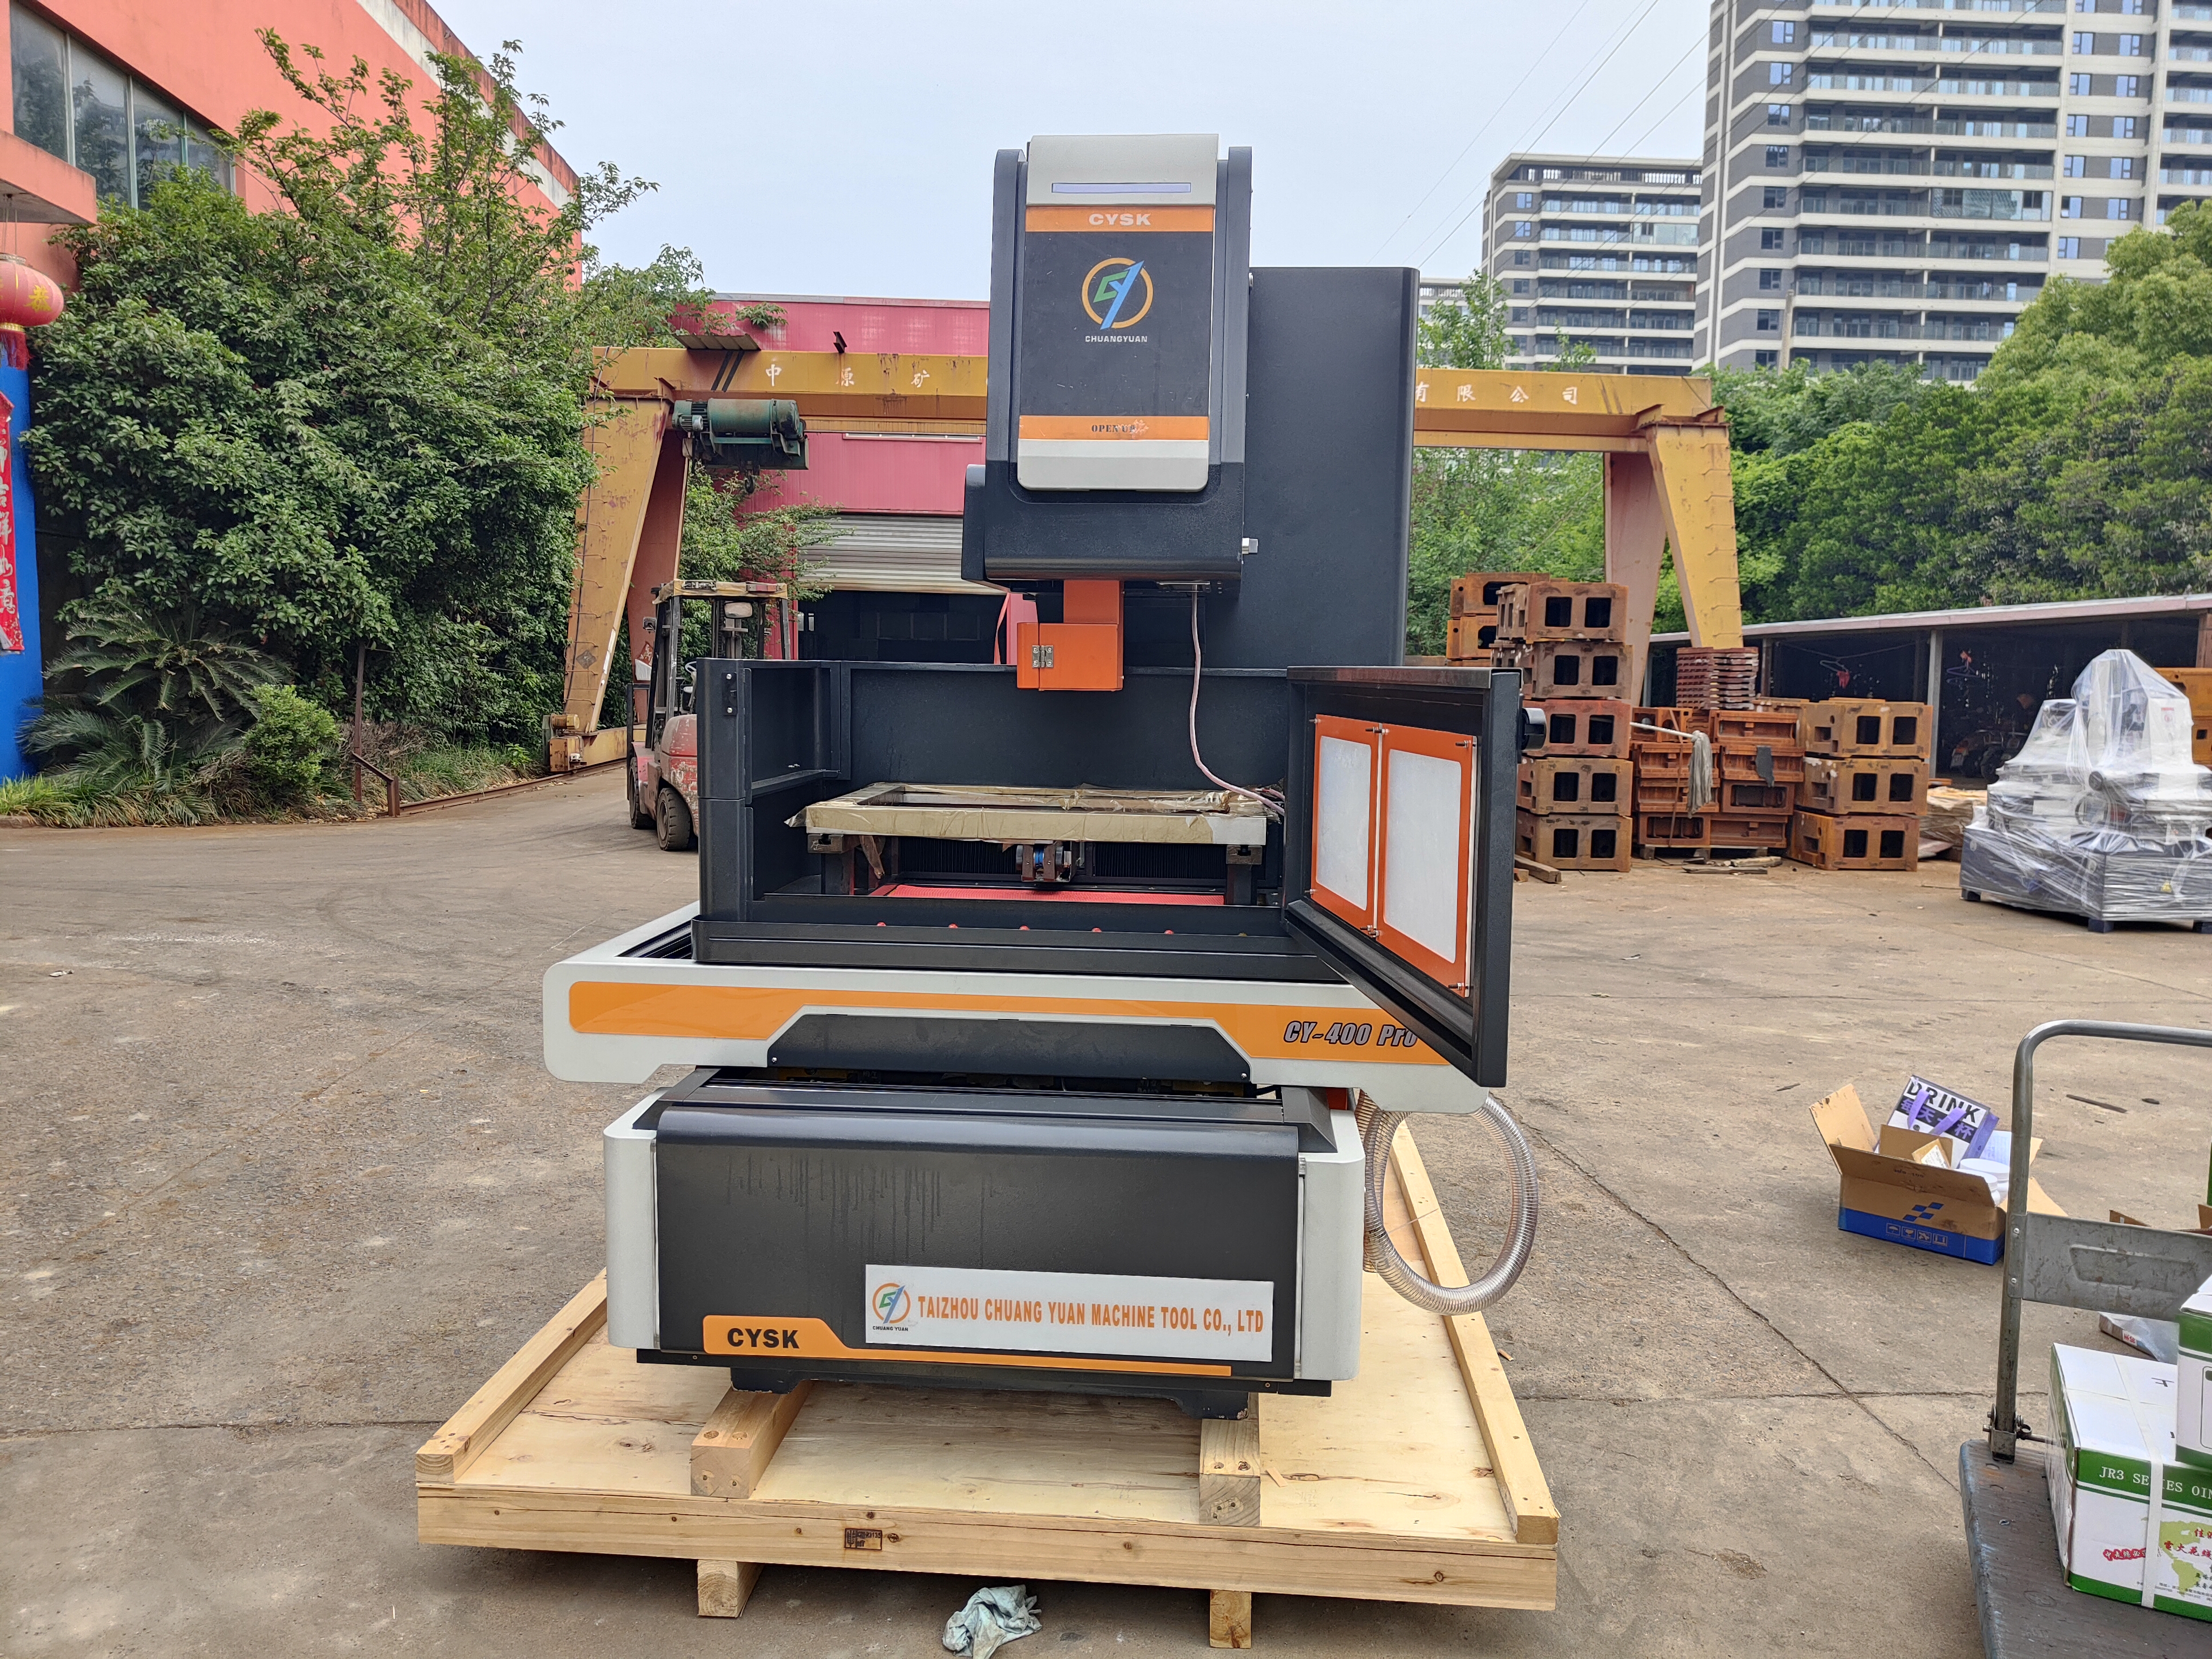
เครื่องกัดด้วยลวด: ความแม่นยำ 5 แกน ความคลาดเคลื่อน 0.003 มม.

หมวดหมู่ทั้งหมด
ขอใบเสนอราคา

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ/WhatsApp
เว่ยชั่น
ลิงค์อิน
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ไฟล์แนบ
กรุณาอัปโหลดเอกสารอย่างน้อย 1 ฉบับ
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
โซลูชันเครื่องกัดลวดแบบความแม่นยำสูงจากผู้ผลิตจีนที่ไว้ใจได้

โซลูชันเครื่องกัดลวดแบบความแม่นยำสูงจากผู้ผลิตจีนที่ไว้ใจได้

บริษัทไทโจว ชวงหยวน มาชีน ทูล จำกัด ผลิตเครื่องตัดลวดแบบกัดด้วยประจุไฟฟ้าอย่างแม่นยำมาตั้งแต่ปี ค.ศ. 2003 ที่เมืองไทโจว จังหวัดเจียงซู ประเทศจีน โดยให้บริการห้องเครื่องมือ ร้านทำแม่พิมพ์ ผู้จัดจำหน่ายชิ้นส่วนสำหรับอุตสาหกรรมการบินและอวกาศ และโรงงานผลิตอุปกรณ์ทางการแพทย์ในกว่า 20 ประเทศ เครื่องตัดลวดแบบกัดด้วยประจุไฟฟ้าของเรามีความแม่นยำในการกำหนดตำแหน่งซ้ำได้ที่ ±0.003 มม. พื้นผิวหลังการตัดเรียบได้ถึง Ra 0.8 ไมโครเมตร และความเร็วในการตัดสูงสุดถึง 220 ตารางมิลลิเมตรต่อนาที เมื่อใช้ลวดทองแดงขนาดเส้นผ่านศูนย์กลาง 1.0 มม. ในการผลิตแม่พิมพ์ ลูกค้าสามารถควบคุมความคลาดเคลื่อนของโพรงแม่พิมพ์ให้อยู่ภายใน 0.005 มม. ตลอดระยะการเคลื่อนที่ 300 มม. ได้อย่างสม่ำเสมอ ซึ่งช่วยลดเวลาขัดเงาลง 30 ถึง 40 เปอร์เซ็นต์ เมื่อเปรียบเทียบกับกระบวนการกัดโลหะตามแบบแล้วเสริมด้วยการปรับแต่งด้วยมือ ในอุตสาหกรรมการบินและอวกาศ ผู้จัดจำหน่ายระดับที่สองในเยอรมนีใช้เครื่องตัดลวดแบบกัดด้วยประจุไฟฟ้าห้าแกนของเราเพื่อตัดชิ้นส่วนกรอบใบพัดเทอร์ไบน์จากโลหะผสมอินโคเนล 718 จนสามารถลดเศษโลหะที่ทิ้งได้จาก 8 เปอร์เซ็นต์ ลงเหลือเพียง 1.5 เปอร์เซ็นต์ ภายในระยะเวลาเพียงหกเดือน ผู้ผลิตสแตนท์ทางการแพทย์และอุปกรณ์ผ่าตัดในตุรกีพึ่งพาเครื่องตัดลวดแบบกัดด้วยประจุไฟฟ้าแบบจุ่มของเรากับการควบคุมความกว้างของร่องให้คงที่ที่ 0.02 มม. บนวัสดุสแตนเลสเกรด 316L และไทเทเนียม
ขอใบเสนอราคา

กรณีศึกษา

ร้านแม่พิมพ์เยอรมันตัดบล็อกแม่พิมพ์ขนาด 1,200 มม. ด้วยเครื่องกัดแบบไวร์เอโรชันห้าแกน

ผู้ผลิตแม่พิมพ์จากบาวาเรีย ซึ่งผลิตแม่พิมพ์สำหรับโคมไฟหน้ารถยนต์ ประสบปัญหาคอขวด: บล็อกเหล็กเกรด 1.2344 ที่ผ่านการชุบแข็งแล้ว มีขนาด 1,200 x 800 x 400 มม. จำเป็นต้องเจาะรูระบายความร้อนแบบเอียงซับซ้อน และต้องขึ้นรูปผิวปิดแม่พิมพ์ (shut-off faces) ซึ่งเครื่องกัดไม่สามารถเข้าถึงได้ ขณะที่เครื่องกัดแบบใช้ลวดกัด (wire erosion machine) ที่มีอยู่เดิมมีระยะเคลื่อนที่สูงสุดเพียง 600 มม. จึงจำเป็นต้องส่งงานให้ผู้รับจ้างภายนอกในอัตรา 35 ยูโรต่อชั่วโมง โดยใช้เวลาดำเนินการ 14 วัน จนกระทั่งปี ค.ศ. 2022 บริษัทได้ติดตั้งเครื่อง CY-WEDM 1200 ของเรา ซึ่งเป็นเครื่องกัดแบบใช้ลวดกัดแบบห้าแกน (five-axis wire erosion machine) พร้อมระบบสอดลวดอัตโนมัติและการตัดแบบจุ่มใต้น้ำ เครื่องนี้รักษาระดับความแม่นยำได้ที่ ±0.004 มม. ตลอดระยะการเคลื่อนที่เต็มรูปแบบ และหัวตัดเอียงแบบห้าแกนมีความสามารถในการตัดมุมเอียงได้สูงสุดถึง 30 องศา ภายในระยะเวลาสามเดือน การตัดงานเองภายในโรงงานสามารถแทนที่งานที่ส่งให้ผู้รับจ้างภายนอกได้ถึงร้อยละ 80 เวลาดำเนินการลดลงจาก 14 วัน เหลือเพียง 3 วัน และต้นทุนการกลึงต่อปีลดลง 210,000 ยูโร ปัจจุบันโรงงานดำเนินการ 22 ชั่วโมงต่อวัน เป็นเวลา 6 วันต่อสัปดาห์ และรายงานการใช้ลวดเฉลี่ยที่ 0.18 กก. ต่อชั่วโมง ขณะตัดที่อัตรา 180 มม.²/นาที โดยใช้ลวดทองเหลืองเส้นผ่านศูนย์กลาง 0.25 มม. ผู้จัดการด้านคุณภาพยืนยันว่า ผิวปิดแม่พิมพ์ (die shut-off faces) ทั้งหมดผ่านการตรวจสอบด้วยวิธี blue-fit แล้ว

ผู้ผลิตอุปกรณ์ทางการแพทย์จากตุรกีสามารถสร้างช่องว่างขนาด 0.02 มิลลิเมตรบนเหล็กกล้าไร้สนิมเกรด 316L ได้สำเร็จ

ผู้ผลิตเครื่องมือผ่าตัดแบบสแตปเลอร์และแหนบชิ้นเนื้อจากตุรกี ต้องการตัดร่องกว้าง 0.02 มิลลิเมตร ลึก 8 มิลลิเมตร ลงบนท่อสแตนเลสเกรด 316L และท่อไทเทเนียม โดยไม่เกิดโซนที่ได้รับผลกระทบจากความร้อน หรือเศษโลหะที่ยื่นออกมา (burrs) การตัดด้วยเลเซอร์ก่อนหน้านี้ทำให้เกิดชั้นโลหะที่ถูกหลอมใหม่ (recast layers) และตะกรัน (dross) ซึ่งไม่ผ่านการตรวจสอบความสะอาดเพื่อยืนยันความเข้ากันได้ทางชีวภาพ (biocompatibility cleaning validation) หลังประเมินผู้จัดจำหน่ายสามราย บริษัทจึงเลือกเครื่องเจียรแบบใช้ลวดไฟฟ้าจมในน้ำ (submerged wire erosion machine) รุ่น CY-WEDM 500 ของเราในปี 2023 โดยใช้ลวดทองเหลืองเส้นผ่านศูนย์กลาง 0.1 มิลลิเมตร น้ำปราศจากไอออนที่มีค่าการนำไฟฟ้า 12 ไมโครซีเมนส์ และการตกแต่งหลายรอบ (multi-pass trimming) เครื่องสามารถบรรลุค่าพื้นผิวหยาบเฉลี่ย (Ra) ที่ 0.4 ไมโครเมตร และความแม่นยำของความกว้างร่องที่ ±0.002 มิลลิเมตร อัตราของชิ้นงานที่เสียลดลงจาก 12 เปอร์เซ็นต์ เหลือเพียง 1.8 เปอร์เซ็นต์ เวลาขัดแต่งหลังการผลิตลดลง 45 เปอร์เซ็นต์ บริษัทผ่านการตรวจสอบติดตามมาตรฐาน ISO 13485 ในปี 2024 อย่างสมบูรณ์ โดยมีข้อมูลความสามารถของกระบวนการ (process capability data) ครบถ้วน (Cpk = 1.67) ซึ่งสร้างขึ้นโดยระบบบันทึกข้อมูลภายในเครื่อง ปัจจุบันบริษัทได้สั่งซื้อเครื่องเจียรแบบใช้ลวดไฟฟ้าเพิ่มอีกสองเครื่อง เพื่อขยายกำลังการผลิตชิ้นส่วนเครื่องมือส่องกล้องสำหรับส่งออกไปยังเยอรมนีและสหรัฐอเมริกา

โรงงานผลิตขั้วต่ออิเล็กทรอนิกส์ในอินเดียเพิ่มกำลังการผลิต 28 เปอร์เซ็นต์ด้วยเครื่องกัดลวดแบบอัตโนมัติ

ผู้ผลิตขั้วต่อในเมืองปูเน่ ประเทศอินเดีย ซึ่งผลิตเข็มแผ่นวงจรย้อนกลับความเร็วสูงจากเบริลเลียมทองแดงและฟอสฟอร์บรอนซ์ ประสบปัญหาการสึกหรอของอิเล็กโทรดและการเว้นระยะช่องว่างของหัวเจาะที่ไม่สม่ำเสมอ การบำรุงรักษาแม่พิมพ์แบบทำด้วยมือก่อให้เกิดเวลาหยุดทำงานร้อยละ 9 และของเสียร้อยละ 5 ปี 2023 บริษัทติดตั้งเครื่องกัดด้วยลวดไฟฟ้าแบบอัตโนมัติ CY-WEDM 400 จำนวนสองเครื่อง ซึ่งมาพร้อมระบบสอดลวดอัตโนมัติ 24 ตำแหน่ง และระบบกำจัดเศษโลหะอัตโนมัติ เครื่องทั้งสองเครื่องสามารถตัดชิ้นส่วนหัวเจาะและแม่พิมพ์ได้โดยรักษาระยะช่องว่างให้คงที่ที่ 0.003 มิลลิเมตร ทำให้อายุการใช้งานของแม่พิมพ์เพิ่มขึ้นจาก 800,000 ครั้ง เป็น 1.6 ล้านครั้ง ปริมาณการผลิตเพิ่มขึ้นร้อยละ 28 ของเสียลดลงเหลือร้อยละ 0.9 และเวลาหยุดทำงานโดยไม่ได้วางแผนไว้ลดลงเหลือร้อยละ 1.5 ผู้จัดการโรงงานรายงานว่า คุณสมบัติการวินิจฉัยระยะไกลของเครื่องกัดด้วยลวดไฟฟ้าช่วยให้วิศวกรของเราในประเทศจีนสามารถแก้ไขสัญญาณเตือนปั๊มล้างได้ภายใน 40 นาที โดยหลีกเลี่ยงการสูญเสียการผลิตตลอดกะงานหนึ่ง ขณะนี้บริษัทส่งออกขั้วต่อไปยัง 14 ประเทศ และระบุว่าการลงทุนในเครื่องกัดด้วยลวดไฟฟ้าช่วยลดต้นทุนต่อ 1,0

ผลิตภัณฑ์ที่เกี่ยวข้อง

การเข้าใจเทคโนโลยีเครื่องกัดด้วยลวดและการเลือกระบบที่เหมาะสม: เครื่องกัดด้วยลวด หรือที่เรียกว่าเครื่องกัดด้วยประจุไฟฟ้าแบบลวด (WEDM) ใช้ประจุไฟฟ้าสปาร์กที่ควบคุมได้ระหว่างลวดขั้วไฟฟ้าที่เคลื่อนที่อย่างต่อเนื่องกับชิ้นงานที่จุ่มอยู่ในน้ำปราศจากไอออน เพื่อขจัดวัสดุที่นำไฟฟ้า ต่างจากกระบวนการกัดแบบไส้หรือการตัดด้วยเลเซอร์ กระบวนการนี้ไม่ก่อให้เกิดแรงกลใด ๆ ซึ่งทำให้ผู้ผลิตสามารถตัดเหล็กกล้าสำหรับแม่พิมพ์ที่ผ่านการชุบแข็งแล้วเหนือ 60 HRC ทังสเตนคาร์ไบด์ อินโคเนล ไทเทเนียม และโลหะผสมทองแดง ด้วยความแม่นยำสูงมาก ตลาดเครื่องกัดด้วยลวดทั่วโลกมีมูลค่าประมาณ 1.9 พันล้านดอลลาร์สหรัฐในปี 2024 และคาดว่าจะเติบโตเฉลี่ยร้อยละ 5.6 ต่อปีจนถึงปี 2030 โดยได้รับแรงหนุนจากความต้องการในอุตสาหกรรมการผลิตแม่พิมพ์และตาย ภาคการบินและอวกาศ อุปกรณ์ทางการแพทย์ อุตสาหกรรมอิเล็กทรอนิกส์ และแม่พิมพ์สำหรับยานยนต์ บริษัท Taizhou Chuang Yuan Machine Tool Co., Ltd. ก่อตั้งขึ้นในปี 2003 ที่มณฑลเจียงซู ประเทศจีน เราออกแบบและผลิตเครื่องกัดด้วยลวดที่สมดุลระหว่างความแม่นยำ ความเร็ว และต้นทุนรวมในการเป็นเจ้าของเครื่อง กระบวนการผลิตของเราเริ่มต้นด้วยการวิเคราะห์ด้วยวิธีองค์ประกอบจำกัด (FEA) ของโครงเครื่อง ซึ่งหล่อจากเหล็กเมฮานไลต์ที่มีความแข็งแกร่งสูง และผ่านกระบวนการอบอายุเป็นเวลา 12 เดือนเพื่อลดความเค้นภายใน จากนั้นโครงเครื่องจะถูกกัดด้วยเครื่องกัด CNC แบบแกนห้าแกนแบบพอร์ทัล ให้มีความเรียบผิว 0.01 มม. ต่อความยาว 1,000 มม. ก่อนประกอบ แต่ละแกนใช้รางเลื่อนเชิงเส้นแบบพรีโหลดและสกรูบอลเกรด C3 พร้อมระบบปรับค่าความคลาดเคลื่อนของระยะเกลียวด้วยเลเซอร์ ทำให้ได้ความแม่นยำในการกำหนดตำแหน่ง ±0.003 มม. และความซ้ำได้ ±0.001 มม. เครื่องกำเนิดสัญญาณพัลส์ของเราทำงานที่ความถี่สูงสุด 1.5 เมกะเฮิร์ตซ์ พร้อมระบบควบคุมแบบปรับตัวที่ตรวจสอบแรงดันไฟฟ้าที่ช่องว่าง 2,000 ครั้งต่อวินาที และปรับพลังงานการปล่อยประจุโดยอัตโนมัติ เพื่อป้องกันลวดขาดและรักษาเรขาคณิตที่ละเอียดอ่อน ในการตัดชิ้นงานเหล็กกล้าสำหรับแม่พิมพ์เกรด 1.2344 หนา 40 มม. ปกติ เครื่องของเราสามารถตัดได้ที่อัตรา 180 มม.²/นาที โดยใช้ลวดทองเหลืองเส้นผ่านศูนย์กลาง 0.25 มม. และรักษาระดับความหยาบผิว (Ra) ไว้ที่ 1.0 ไมโครเมตร ส่วนการตกแต่งผิวด้วยหลายรอบสามารถลดค่า Ra ลงเหลือ 0.4 ไมโครเมตร ระบบลำเลียงลวดใช้ระบบเซอร์โวควบคุมแรงตึงแบบวงจรปิดที่รักษาระดับแรงตึงไว้ที่ 8–12 นิวตัน ซึ่งสำคัญมากต่อการตัดแบบเอียง (taper cutting) ได้สูงสุด 30 องศา และการสอดลวดเส้นผ่านศูนย์กลาง 0.1 มม. โดยอัตโนมัติ การออกแบบการตัดแบบจุ่มลึกช่วยลดการบิดงอจากความร้อนในชิ้นงานบางที่มีความหนาน้อยกว่า 0.5 มม. ซึ่งเป็นข้อกำหนดทั่วไปในอุตสาหกรรมการแพทย์และอิเล็กทรอนิกส์ ด้านสิ่งแวดล้อม เครื่องใช้พลังงาน 2.8 กิโลวัตต์ขณะอยู่ในโหมดพร้อมใช้งาน และ 9.5 กิโลวัตต์ขณะกำลังตัด ส่วนหน่วยบำบัดน้ำของเราช่วยยืดอายุเรซินสำหรับน้ำปราศจากไอออนให้ถึง 1,800 ชั่วโมง ลูกค้าทั่วโลกใช้เครื่องกัดด้วยลวดของเราในลักษณะเฉพาะตามความต้องการของแต่ละภูมิภาค โรงงานผลิตแม่พิมพ์ในเยอรมนีและอิตาลีใช้เครื่องเราตัดส่วนประกอบแม่พิมพ์ฉีดขึ้นรูปและแม่พิมพ์อัดรีด โดยอาศัยระบบกำจัดเศษวัสดุอัตโนมัติของเราเพื่อทำงานแบบไม่มีคนดูแลตลอดคืนสำหรับชุดงาน 8–12 ช่อง โรงงานรับจ้างงานด้านการบินและอวกาศในสหรัฐอเมริกาใช้เครื่องเราตัดแหวนซีลแบบรังผึ้งและส่วนฐานใบพัดเทอร์ไบน์จากโลหะผสมนิกเกิล โดยใช้หัวตัดแบบเอียงห้าแกนของเราเพื่อผลิตรูปทรงฟิร์-ทรีในครั้งเดียว ผู้ผลิตอุปกรณ์การแพทย์และอิเล็กทรอนิกส์ในตุรกีและอินเดียใช้เครื่องเราตัดสแตนท์ ขาคีมผ่าตัด และหมุดต่อเชื่อม ซึ่งขอบที่ปราศจากเศษคมช่วยตัดขั้นตอนการขัดเงาเพิ่มเติมออกไปได้ ผู้จัดจำหน่ายแม่พิมพ์ตัดโลหะสำหรับยานยนต์ในเวียดนามและเม็กซิโกใช้เครื่องเราบำรุงรักษาแม่พิมพ์แบบก้าวหน้าที่มีช่องว่างระหว่างหัวตัดกับแผ่นรอง 0.003 มม. ทำให้อายุการใช้งานของแม่พิมพ์ยืดออกไปมากกว่า 1.5 ล้านครั้ง ผู้ผลิตแม่พิมพ์สำหรับตัวเชื่อมความแม่นยำสูงในเกาหลีใต้และญี่ปุ่นพึ่งพาอาศัยระบบชดเชยอุณหภูมิของเราเพื่อรักษาระดับความแม่นยำ ±0.002 มม. ตลอดการใช้งานแบบไม่มีคนดูแลเป็นเวลา 18 ชั่วโมง เราสนับสนุนลูกค้าทุกท่านด้วยระบบวินิจฉัยระยะไกลผ่านเกตเวย์ IoT สำหรับอุตสาหกรรม ระบบบำรุงรักษาแบบนำทางด้วยความจริงเสริม (AR) และช่องทางจัดส่งอะไหล่ภายใน 48 ชั่วโมงจากคลังสินค้าของเราที่รอตเทอร์ดาม ทีมวิศวกรของเราเสนอการทดลองตัดฟรีด้วยวัสดุของลูกค้าเอง และส่งรายงานขั้นตอนการตัดอย่างละเอียดกลับคืน พร้อมระบุค่าชดเชยที่แนะนำ ความดันน้ำล้าง และเกรดลวดที่เหมาะสม การเลือกเครื่องกัดด้วยลวดนั้นไม่ใช่แค่การเปรียบเทียบราคาเท่านั้น ผู้ซื้อควรประเมินขนาดการเคลื่อนที่ของเครื่องเทียบกับขนาดแม่พิมพ์ชิ้นใหญ่สุดที่ต้องการตัด ความสามารถในการตัดแบบเอียงสำหรับมุมรีลีฟที่ซับซ้อน ความน่าเชื่อถือของระบบสอดลวดอัตโนมัติสำหรับการใช้งานแบบไม่มีคนดูแล และศักยภาพของผู้ผลิตในการให้บริการวิศวกรรมเฉพาะทางด้านการใช้งาน เราขอแนะนำให้มีระยะเผื่อการเคลื่อนที่อย่างน้อยร้อยละ 10 มากกว่าขนาดชิ้นงานที่ใหญ่ที่สุด และเครื่องกำเนิดสัญญาณพัลส์ที่สามารถจัดการกับวัสดุที่หนาที่สุดได้ตามคุณภาพผิวที่ต้องการ สำหรับโรงงานที่ต้องตัดทั้งเหล็กกล้าชุบแข็งและทังสเตนคาร์ไบด์ เครื่องกำเนิดสัญญาณแบบสองกำลังที่มีวงจรตกแต่งผิวแยกต่างหากจะช่วยหลีกเลี่ยงการต้องยอมลดประสิทธิภาพลง เนื่องจากเครื่องกัดด้วยลวดมักใช้งานได้นาน 15–20 ปี ดังนั้นความสามารถในการซ่อมบำรุงและแหล่งจัดหาอะไหล่จึงมีความสำคัญไม่แพ้ข้อกำหนดเริ่มต้นของเครื่อง เครื่องของเราใช้ชิ้นส่วนอุตสาหกรรมมาตรฐานจาก Siemens, Panasonic และ HIWIN ซึ่งช่วยลดความเสี่ยงในการจัดหาชิ้นส่วนในระยะยาว นอกจากนี้ เรายังเผยแพร่ตารางการบำรุงรักษา ฐานข้อมูลรหัสข้อผิดพลาด และขั้นตอนการสอบเทียบ เพื่อให้ลูกค้าสามารถฝึกอบรมช่างเทคนิคในท้องถิ่นได้ด้วยตนเอง ด้วยเครื่องกัดด้วยลวดมากกว่า 1,800 เครื่องที่ติดตั้งใช้งานทั่วโลก และความร่วมมือกับพันธมิตรในกว่า 20 ประเทศ เราจึงยังคงปรับปรุงการออกแบบอย่างต่อเนื่องจากข้อมูลจริงจากการใช้งานจริง ปรับปรุงล่าสุดรวมถึงหัวจับลวดที่ออกแบบใหม่ซึ่งมีอายุการใช้งานยาวนานขึ้นร้อยละ 40 หัวฉีดน้ำล้างที่ช่วยลดการขาดของลวดเมื่อตัดชิ้นงานสูงลงร้อยละ 22 และซอฟต์แวร์ควบคุมที่มีฐานข้อมูลเทคโนโลยีในตัวสำหรับวัสดุทั่วไป 46 ชนิด ไม่ว่าคุณจะเป็นโรงงานรับจ้างงานที่กำลังเพิ่มเครื่องกัดด้วยลวดเครื่องแรก หรือผู้ผลิตขนาดใหญ่ที่กำลังขยายกำลังการผลิต ทีมงานของเราสามารถแนะนำรุ่นที่เหมาะสมกับชิ้นงาน วัสดุ และเป้าหมายการผลิตของคุณได้

คำถามที่พบบ่อย

เครื่องกัดด้วยลวดสามารถตัดวัสดุชนิดใดได้บ้าง และมีข้อจำกัดของความหนาที่ใช้งานได้จริงอยู่ที่เท่าใด

เครื่องกัดด้วยลวดสามารถตัดวัสดุที่นำไฟฟ้าได้ทุกชนิด รวมถึงเหล็กกล้าสำหรับทำแม่พิมพ์ที่ผ่านการชุบแข็งแล้วจนถึงระดับ 70 HRC ทังสเตนคาร์ไบด์ อินโคเนล ไทเทเนียม ทองแดง ทองเหลือง และอะลูมิเนียม ความหนาที่ใช้งานได้จริงขึ้นอยู่กับกำลังของเครื่องกำเนิดไฟฟ้าและการไหลของน้ำ: รุ่นมาตรฐานของเราสามารถตัดเหล็กที่มีความหนา 300 มม. ได้ ส่วนรุ่นกำลังสูงสามารถตัดได้ถึง 500 มม. แต่ความเร็วในการตัดจะลดลง วัสดุเซรามิกที่ไม่นำไฟฟ้าและพลาสติกส่วนใหญ่ไม่สามารถตัดได้โดยตรง เว้นแต่จะใช้อิเล็กโทรดช่วย
การตัดแบบจุ่มคือการล้อมชิ้นงานไว้ด้วยน้ำปราศจากไอออน ซึ่งช่วยปรับปรุงการระบายความร้อนและความแม่นยำ โดยเฉพาะกับชิ้นงานที่สูงหรือบางมาก และเป็นที่นิยมใช้ในอุตสาหกรรมการแพทย์ อวกาศ และการผลิตแม่พิมพ์ ส่วนเครื่องแบบใช้แรงดันน้ำเพียงอย่างเดียวมีราคาถูกกว่าและเหมาะกับชิ้นงานขนาดเล็กและเรียบง่าย ลูกค้าจำนวนมากจึงเลือกใช้เครื่องกัดด้วยลวดแบบสองโหมด (dual-mode) ซึ่งสามารถสลับโหมดการทำงานได้โดยอัตโนมัติ เพื่อให้เกิดความยืดหยุ่นสูงสุดในการรับงานหลากหลายประเภทด้วยการลงทุนครั้งเดียว
งานประจำวัน ได้แก่ การตรวจสอบค่าการนำไฟฟ้าของน้ำ (เป้าหมายที่ 5 ถึง 15 ไมโครซีเมนส์) และแรงตึงของลวด งานรายสัปดาห์ ได้แก่ การทำความสะอาดตัวนำลวด (wire guides) การตรวจสอบขั้วต่อจ่ายพลังงาน (power feed contacts) และการเปลี่ยนไส้กรอง สำหรับงานรายปี เราแนะนำให้ทำการปรับเทียบแกนทั้งหมดด้วยเลเซอร์ ด้วยตารางการบำรุงรักษาดังกล่าว ลูกค้ามักสามารถรักษาความแม่นยำไว้ที่ ±0.003 มิลลิเมตร ได้นาน 8 ถึง 10 ปี โดยต้องเปลี่ยนตัวนำลวดทุกๆ 600 ถึง 900 ชั่วโมง ขึ้นอยู่กับวัสดุที่ใช้ตัด
การติดตั้งมักใช้เวลา 3 ถึง 5 วัน รวมถึงการปรับระดับ การจัดแนว และการทดสอบการตัดเป็นเวลา 24 ชั่วโมง หลังจากนั้น วิศวกรของเราจะให้การฝึกอบรมแบบพบปะกันจริงเป็นเวลา 5 วัน ครอบคลุมหัวข้อต่างๆ เช่น การเขียนโปรแกรม การร้อยลวด (wire threading) การตั้งค่าออฟเซต (offset setting) และการปรับแต่งระบบล้าง (flushing optimization) เราให้การรับประกันหนึ่งปี การวินิจฉัยระยะไกลผ่านเกตเวย์ IoT เอกสารประกอบภาษาอังกฤษ และการเข้าถึงทีมวิศวกรแอปพลิเคชันของเราตลอดอายุการใช้งาน เพื่อตอบคำถามเกี่ยวกับกระบวนการผลิต
รุ่นมาตรฐานจะจัดส่งภายใน 30 ถึง 45 วันหลังจากวางเงินมัดจำ ส่วนรุ่นที่ปรับแต่งตามความต้องการใช้เวลา 60 ถึง 75 วัน เราตอบรับการชำระเงินผ่านการโอนเงินทางธนาคาร (T/T) โดยวางเงินมัดจำ 30 เปอร์เซ็นต์ และจ่ายส่วนที่เหลือ 70 เปอร์เซ็นต์ก่อนจัดส่ง หรือผ่านจดหมายค้ำประกันที่ไม่อาจเพิกถอนได้ (irrevocable L/C) แบบชำระทันที (at sight) เครื่องจักรทั้งหมดจัดส่งพร้อมใบรับรอง CE บรรจุภัณฑ์ไม้ที่ผ่านการรมยาฆ่าเชื้อ และเอกสารส่งออกครบถ้วน สำหรับลูกค้าประจำในกว่า 20 ประเทศที่เราส่งออกไป เราให้บริการจัดตารางการจัดส่งอย่างยืดหยุ่นและรวมการจัดส่งหลายรายการไว้ด้วยกัน

บทความที่เกี่ยวข้อง

วิธีการจัดการที่ถูกต้องสำหรับความแม่นยำในการตัดที่ไม่เพียงพอของเครื่องตัดลวดเร็ว

13

Dec

วิธีการจัดการที่ถูกต้องสำหรับความแม่นยำในการตัดที่ไม่เพียงพอของเครื่องตัดลวดเร็ว

ดูเพิ่มเติม
วิธีลดรอยขีดข่วนบนพื้นผิวท่อระหว่างกระบวนการขึ้นรูปต่อเนื่องด้วยเครื่องม้วนท่อ

29

Jun

วิธีลดรอยขีดข่วนบนพื้นผิวท่อระหว่างกระบวนการขึ้นรูปต่อเนื่องด้วยเครื่องม้วนท่อ

ความเป็นจริงทางเศรษฐกิจของข้อบกพร่องบนพื้นผิว ในโลกการผลิตที่มีความเสี่ยงสูงด้วยเครื่องมือขึ้นรูปท่อ รอยขีดข่วนบนพื้นผิวไม่ใช่เพียงข้อบกพร่องเชิงรูปลักษณ์ที่เล็กน้อยเท่านั้น แต่ยังทำหน้าที่เป็นสัญญาณเตือนสีแดง ซึ่งบ่งชี้ถึงความไม่เสถียรของกระบวนการลึกๆ ที่ส่งผลต่อความแข็งแรงเชิงโครงสร้าง...
ดูเพิ่มเติม
เหตุใดเครื่องขดลวดแบบโมดูลาร์จึงรองรับการเปลี่ยนประเภทการผลิตสปริงที่แตกต่างกันได้อย่างรวดเร็ว

14

Jul

เหตุใดเครื่องขดลวดแบบโมดูลาร์จึงรองรับการเปลี่ยนประเภทการผลิตสปริงที่แตกต่างกันได้อย่างรวดเร็ว

จุดติดขัดในการผลิตของอุปกรณ์ขึ้นรูปสปริงแบบบูรณาการแบบดั้งเดิม การผลิตโลหะขึ้นรูปสมัยใหม่กำลังมีลักษณะเฉพาะด้วยข้อกำหนดของผลิตภัณฑ์ที่หลากหลายและการผลิตแบบผสมผสานเป็นชุดเล็กๆ สถานที่ผลิตหลายแห่งจำเป็นต้องประมวลผลสปริง ...
ดูเพิ่มเติม
วิธีลดการสึกหรอของดอกสว่านระหว่างงานกลึงรูลึกอย่างต่อเนื่อง

03

Aug

วิธีลดการสึกหรอของดอกสว่านระหว่างงานกลึงรูลึกอย่างต่อเนื่อง

เข้าใจหลักกลศาสตร์ของความเครียดจากความร้อนในรูลึก การดำเนินการกัดรูลึกอย่างต่อเนื่องและงานกลึงความลึกสูงบนสายการผลิตอุตสาหกรรมนั้นก่อให้เกิดความท้าทายทั้งด้านความร้อนและเชิงกลอย่างรุนแรง ซึ่งมักจะทดสอบขีดจำกัดของเครื่องมือตัดอยู่เสมอ ว...
ดูเพิ่มเติม

ความคิดเห็นจากลูกค้า

เคลาส์ เบอร์เกอร์ ผู้จัดการฝ่ายแม่พิมพ์ บาวาเรีย ประเทศเยอรมนี
ความแม่นยำและความพร้อมใช้งานที่เปลี่ยนแปลงโรงงานผลิตแม่พิมพ์ของเรา

เราได้เปลี่ยนเครื่องกัดด้วยลวดแบบเก่าสองเครื่องด้วยเครื่อง CY-WEDM 1200 และติดตามผลเป็นเวลา 12 เดือน ความแม่นยำในการจัดตำแหน่งยังคงอยู่ภายในช่วง ±0.004 มม. ในการตรวจสอบทุกครั้ง เวลาหยุดทำงานโดยไม่ได้วางแผนลดลงจาก 7 เปอร์เซ็นต์เป็น 1.2 เปอร์เซ็นต์ และชั่วโมงการตัดแบบไม่มีผู้ควบคุมในเวลากลางคืนเพิ่มขึ้น 340 เปอร์เซ็นต์ การร้อยลวดอัตโนมัติทำงานได้อย่างสมบูรณ์แบบแม้กับลวดขนาด 0.2 มม. ต้นทุนต่อบล็อกแม่พิมพ์ของเราลดลง 19 เปอร์เซ็นต์ การสนับสนุนการวินิจฉัยจากระยะไกลจาก Taizhou Chuang Yuan สามารถแก้ไขสัญญาณเตือนของเครื่องกำเนิดไฟฟ้าได้ภายในหนึ่งชั่วโมง ซึ่งผู้จัดจำหน่ายในท้องถิ่นรายใดก็ตามไม่เคยทำได้มาก่อน

อายเซ่ เดมีร์ ผู้อำนวยการฝ่ายผลิต อิสตันบูล ประเทศตุรกี
เครื่องกัดด้วยลวดที่เชื่อถือได้ที่สุดในสายการผลิตของเรา

เราใช้เครื่องกัดด้วยลวดไฟฟ้าสามเครื่องสำหรับชิ้นส่วนอุปกรณ์ผ่าตัด โดยตัดวัสดุเกรด 316L และไทเทเนียมให้มีความกว้างของร่องแค่ 0.02 มิลลิเมตร หลังจากติดตั้งเครื่อง CY-WEDM 500 อัตราของชิ้นงานเสียลดลงจาก 11 เปอร์เซ็นต์ เหลือเพียง 1.6 เปอร์เซ็นต์ และค่า Cpk เพิ่มขึ้นเป็น 1.71 การตัดแบบจุ่มใต้น้ำช่วยป้องกันการบิดเบี้ยวของผนังบางได้อย่างมีประสิทธิภาพ ส่วนระบบบันทึกข้อมูลของเครื่องทำให้การตรวจสอบตามมาตรฐาน ISO 13485 ของเราดำเนินไปอย่างราบรื่น หลังใช้งานมาแล้วสองปี ชิ้นส่วนที่ต้องเปลี่ยนเพียงอย่างเดียวคือตัวกรองและไกด์ลวดเท่านั้น การใช้พลังงานต่ำกว่าแบรนด์เก่าของเรา 18 เปอร์เซ็นต์ แม้จะทำงานที่ความเร็วในการตัดเท่ากัน

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ระบบควบคุมพัลส์แบบปรับตัวได้ ซึ่งรักษาความแม่นยำไว้ทุกเครื่องกัดด้วยลวดไฟฟ้า

ระบบควบคุมพัลส์แบบปรับตัวได้ ซึ่งรักษาความแม่นยำไว้ทุกเครื่องกัดด้วยลวดไฟฟ้า

เครื่องกัดด้วยลวดทุกเครื่องที่เราผลิต ใช้เครื่องกำเนิดสัญญาณพัลส์ความถี่สูงแบบปรับตัวได้ ซึ่งตรวจสอบสภาวะช่องว่างระหว่างลวดกับชิ้นงานถึงสองพันครั้งต่อวินาที ในการผลิตแม่พิมพ์และหัวตาย คุณสมบัตินี้ช่วยป้องกันไม่ให้ลวดขาดขณะตัดแบบไม่มีผู้ควบคุมเป็นเวลานาน ซึ่งเป็นจุดล้มเหลวที่พบบ่อยเมื่อสภาวะการไหลของสารหล่อเย็นเปลี่ยนแปลงไปตามความลึกของการตัด สำหรับบล็อกเหล็กเกรด 1.2344 ที่มีความสูง 300 มิลลิเมตร เครื่องควบคุมแบบปรับตัวได้ของเราสามารถรักษาความเร็วเฉลี่ยไว้ที่ 165 ตารางมิลลิเมตรต่อนาที โดยไม่มีลวดขาดเลยตลอดการเดินเครื่อง 18 ชั่วโมง ในขณะที่เครื่องคู่แข่งที่ใช้พารามิเตอร์คงที่หยุดทำงานถึงสี่ครั้ง สำหรับลูกค้าในอุตสาหกรรมการบินและอวกาศที่ตัดโลหะผสมนิกเกิล วงจรป้องกันปฏิกิริยาอิเล็กโทรไลซิสของเครื่องกำเนิดสัญญาณช่วยลดชั้นผิวที่เกิดจากการหลอมกลับ (recast layer) ให้ต่ำกว่าหนึ่งไมโครเมตร ผ่านการตรวจสอบที่เข้มงวดสำหรับความทนทานต่อแรงกระทำซ้ำ (fatigue-critical inspection) สำหรับการผลิตอุปกรณ์ทางการแพทย์ พลังงานการปล discharge ที่เสถียรช่วยรักษาระดับความแปรผันของความกว้างร่องให้อยู่ต่ำกว่า 0.002 มิลลิเมตร ซึ่งจำเป็นอย่างยิ่งต่อการผลิตสแตนท์และคีมผ่าตัด ระบบยังบันทึกข้อมูลการปล discharge ทั้งหมดเพื่อรองรับการติดตามย้อนกลับ (traceability) และสนับสนุนการตรวจสอบตามมาตรฐาน ISO 9001 และ ISO 13485 ลูกค้าในประเทศเยอรมนี ตุรกี
การตัดแบบห้าแกนด้วยปลายเขี้ยวที่เอียงได้สูงสุด 30 องศา บนเครื่องกัดแบบลวดเดียว

การตัดแบบห้าแกนด้วยปลายเขี้ยวที่เอียงได้สูงสุด 30 องศา บนเครื่องกัดแบบลวดเดียว

แม่พิมพ์ที่ซับซ้อนมักต้องการผนังที่เอียง มีช่องว่างสำหรับการปลดแรงดัน และความลาดเอียงที่แปรผัน ซึ่งเครื่องจักรแบบแกนเดียวไม่สามารถผลิตได้โดยไม่ต้องตั้งค่าหลายครั้ง เครื่องกัดด้วยลวดของเรารุ่นหนึ่งรองรับการเคลื่อนที่พร้อมกันห้าแกน พร้อมมุมเอียงสูงสุดถึง 30 องศา ทำให้โรงงานผลิตแม่พิมพ์สามารถตัดพื้นผิวปิดสนิท พื้นผิวเจาะรูสำหรับหมุดดัน และโครงเสริมลึกได้ในขั้นตอนเดียว ลูกค้าจากบาวาเรียที่ผลิตแม่พิมพ์สำหรับโคมไฟหน้าลดจำนวนครั้งที่ต้องตั้งค่าเครื่องจากสี่ครั้งเหลือเพียงหนึ่งครั้ง ประหยัดเวลาได้ 11 ชั่วโมงต่อแต่ละบล็อกแม่พิมพ์ และยกระดับความแม่นยำของมุมให้เป็น ±0.01 องศา ระบบควบคุมแรงตึงลวดแบบปิดวงจรรักษาระดับแรงตึงไว้ที่ 8–12 นิวตันตลอดเส้นทางการตัดแบบเอียง ป้องกันไม่ให้ลวดหย่อนตัวซึ่งจะทำให้มุมแหลมกลายเป็นมุมมน สำหรับรากใบพัดแบบฟิร์-ทรีในอุตสาหกรรมการบินและอวกาศ หัวตัดห้าแกนสามารถสร้างมุมประกอบได้ในครั้งเดียว โดยไม่จำเป็นต้องใช้เครื่อง EDM แบบจมแยกต่างหาก จึงลดระยะเวลาการผลิตลงได้ถึงหกวัน ส่วนในการผลิตแม่พิมพ์สำหรับขั้วต่ออุปกรณ์อิเล็กทรอนิกส์ การปรับมุมเอียงแบบแปรผันช่วยให้สามารถตัดทั้งหัวตัดและแผ่นแม่พิมพ์ได้พร้อมกันด้วยระยะห่างที่ตรงกันพอดี ส่งผลให้อายุการใช้งานของแม่พิมพ์ยืดยาวเกิน 1.5 ล้านครั้ง
วอตส์แอป วอตส์แอป อีเมล อีเมล มือถือ มือถือ ด้านบนด้านบน