เครื่องตัดด้วยเจ็ทน้ำอุตสาหกรรม: ความแม่นยำสูง ใช้งานได้จริง 97% และประหยัดวัสดุกัดกร่อน

หมวดหมู่ทั้งหมด
ขอใบเสนอราคา

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
มือถือ/WhatsApp
เว่ยชั่น
ลิงค์อิน
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ไฟล์แนบ
กรุณาอัปโหลดเอกสารอย่างน้อย 1 ฉบับ
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
โซลูชันการตัดด้วยเจ็ทน้ำอุตสาหกรรมที่ออกแบบมาเพื่อความแม่นยำ ความพร้อมใช้งานสูง และการปฏิบัติตามมาตรฐานระดับโลก

โซลูชันการตัดด้วยเจ็ทน้ำอุตสาหกรรมที่ออกแบบมาเพื่อความแม่นยำ ความพร้อมใช้งานสูง และการปฏิบัติตามมาตรฐานระดับโลก

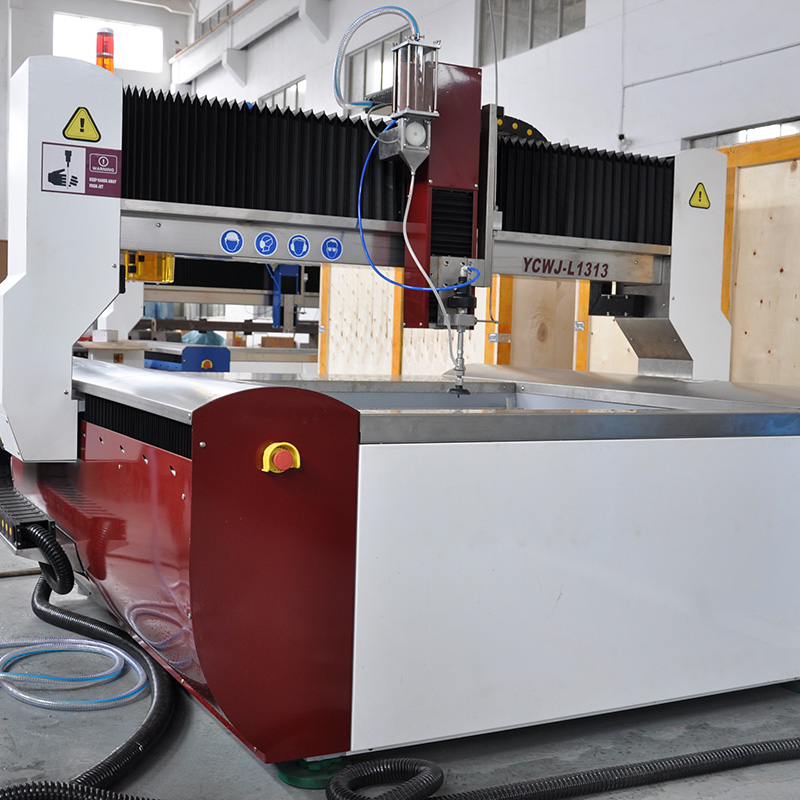
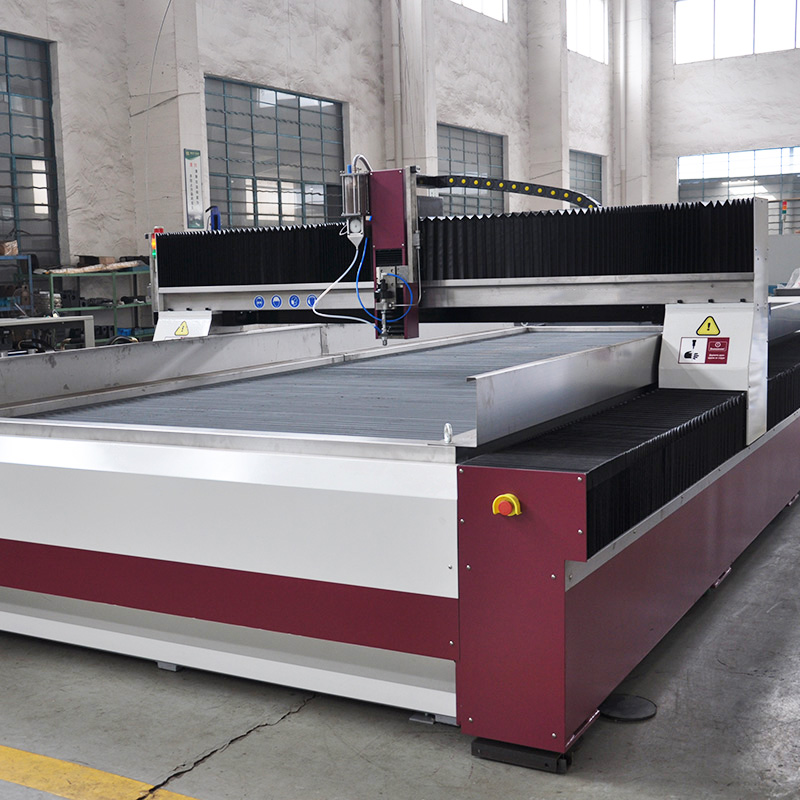
บริษัทไทโจว ชวงหยวน มาชีน ทูล จำกัด เข้าถึงการตัดด้วยเจ็ทน้ำอุตสาหกรรมในฐานะความสามารถในระดับระบบ มากกว่าการขายเครื่องจักรแบบแยกตัว ตั้งแต่ปี ค.ศ. 2003 เราได้ผสานรวมการวิจัย การผลิต และการขายไว้ที่เมืองไทโจว มณฑลเจียงซู และในปัจจุบัน เครื่องมือกลความแม่นยำของเราสนับสนุนเซลล์การตัดด้วยเจ็ทน้ำอุตสาหกรรมในอุตสาหกรรมการบินและอวกาศ หินสำหรับงานสถาปัตยกรรม ชิ้นส่วนภายในรถยนต์ และการผลิตอุปกรณ์พลังงาน ในโรงงานตัดแผ่นโลหะสำหรับอุตสาหกรรมการบินและอวกาศ การตัดด้วยเจ็ทน้ำอุตสาหกรรมต้องรักษาระดับความคลาดเคลื่อนไม่เกิน ±0.1 มม. บนไทเทเนียมหนา 6 มม. โดยไม่เกิดโซนที่ได้รับผลกระทบจากความร้อน ชุดเพิ่มแรงดัน (intensifier assemblies) ระบบจ่ายสารกัดกร่อน (abrasive delivery) และแพ็กเกจการขับเคลื่อนด้วย CNC ของเราผ่านการทดสอบให้สามารถรองรับแรงดันต่อเนื่องที่ 4,000 บาร์ และ 380 เมกะพาสคาล พร้อมส่งมอบอัตราการไหลของสารกัดกร่อนที่ 1.8–2.2 ลิตรต่อนาที เพื่อให้ได้คุณภาพขอบที่สม่ำเสมอทุกครั้ง สำหรับงานหินสถาปัตยกรรม ผู้ใช้มักตัดหินแกรนิตหนา 20 มม. ด้วยความเร็ว 1,800–2,200 มม./นาที และรายงานว่าการใช้สารกัดกร่อนลดลง 35–45% หลังจากปรับแต่งระยะห่างของหัวพ่น (nozzle standoff) และรูปทรงของห้องผสม (mixing-chamber geometry) อย่างเหมาะสม
ขอใบเสนอราคา

กรณีศึกษา

แหวนยึดไทเทเนียมสำหรับอวกาศขนาด 6 มม. ความแม่นยำ ±0.08 มม. ในการผลิตทดลอง 3,000 ชั่วโมง

ผู้จัดจำหน่ายชั้นต้นด้านการบินและอวกาศในยุโรปต้องการตัดแหวนยึดไทเทเนียมเกรด Ti-6Al-4V หนา 6 มม. โดยไม่เกิดโซนที่ได้รับผลกระทบจากความร้อน และควบคุมระยะห่างระหว่างรูถึงขอบให้อยู่ในช่วง ±0.08 มม. ระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมเดิมของลูกค้าเริ่มคลาดเคลื่อนเกินค่าความคลาดเคลื่อนหลังทำงานต่อเนื่อง 800 ชั่วโมง ส่งผลให้ต้องปรับปรุงชิ้นส่วนซ้ำถึง 7% ทีมงานของเราตรวจสอบระบบจ่ายเม็ดขัด แทนที่ห้องผสมด้วยชุดรูรับขนาด 1.02 มม. และปรับแรงดันปั๊มใหม่เป็น 3,800 บาร์ พร้อมอัตราการไหลของเม็ดขัด 1.9 ลิตร/นาที ใช้เทคนิคการเจาะแบบไดนามิกเพื่อป้องกันการแยกชั้นบริเวณจุดเริ่มต้นการตัด หลังการผลิตทดลอง 3,000 ชั่วโมง อัตราของเสียลดลงจาก 7% เหลือ 1.2% และค่า Cpk เพิ่มขึ้นจาก 0.91 เป็น 1.48 ปัจจุบันลูกค้าดำเนินการผลิต 22 ชั่วโมงต่อวัน และสั่งซื้อเซลล์ตัดด้วยเจ็ทน้ำอุตสาหกรรมเพิ่มอีกหนึ่งชุด

แผ่นผนังภายนอกทำจากหินแกรนิตหนา 20 มม. ประหยัดเม็ดขัดได้ 38% และใช้งานได้จริง 97%

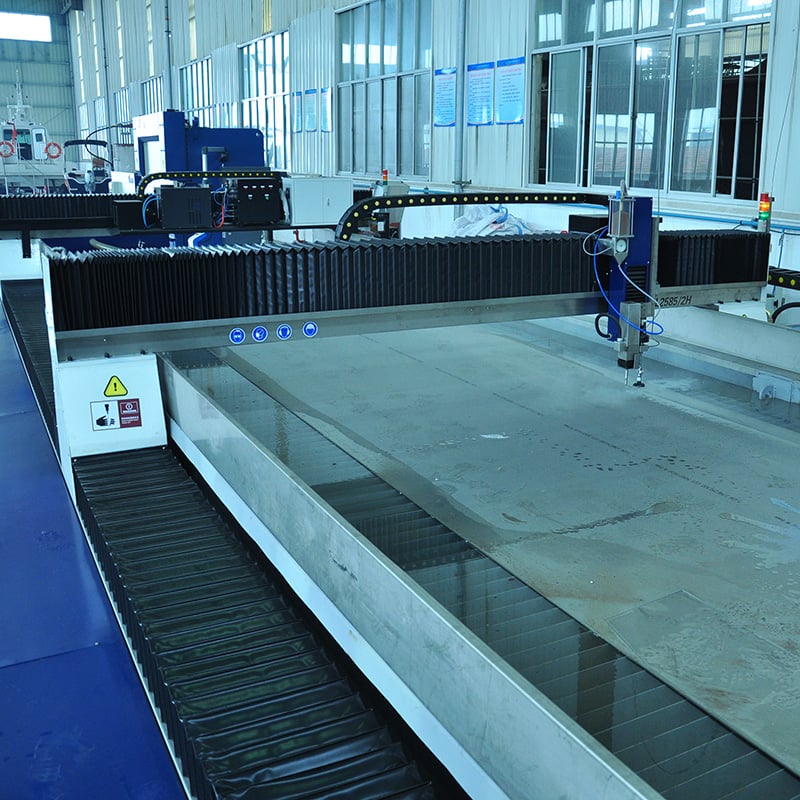
ผู้แปรรูปหินสำหรับงานสถาปัตยกรรมในตะวันออกกลางตัดหินแกรนิตความหนา 20 มิลลิเมตร และหินปูนความหนา 30 มิลลิเมตร สำหรับผนังภายนอกพื้นที่ 42,000 ตารางเมตร โดยมีเป้าหมายความเร็วเฉลี่ย 2,000 มิลลิเมตรต่อนาที พร้อมขอบที่เรียบเนียนสำหรับรอยต่อที่มองเห็นได้ เราปรับระยะห่างหัวฉีดให้เท่ากับ 1.6 มิลลิเมตร ปรับเวลาเจาะให้เหมาะสมที่ 0.8 วินาที และใช้ระบบป้อนสารขัดแบบสองขั้นตอน ผลทำให้ประสิทธิภาพการตัดด้วยเจ็ทน้ำอุตสาหกรรมเพิ่มขึ้น 26% การใช้สารขัดลดลง 38% และอัตราการใช้งานจริง (uptime) สูงถึง 97% เป็นระยะเวลา 14 เดือน จำนวนรายงานปัญหาขอบหักแตกรอยแตกลดลงเป็นศูนย์ จากการตรวจสอบแผ่นวัสดุทั้งหมด 18,000 แผ่น และผู้รับเหมาสามารถลดแรงงานที่ใช้ในการตกแต่งด้วยมือลงได้ 31%

แผ่นแซนด์วิชสำหรับแบตเตอรี่ EV ความหนา 3 มิลลิเมตร พร้อมลดเวลาการตั้งค่าเครื่องได้ 42%

ผู้จัดจำหน่ายชิ้นส่วนตกแต่งภายในยานยนต์ระดับที่สอง ใช้เครื่องตัดแผ่นอลูมิเนียมแบบแซนด์วิชหนา 3 มิลลิเมตรสำหรับทำโครงหุ้มแบตเตอรี่รถยนต์ไฟฟ้า การเปลี่ยนการผลิตระหว่างรุ่นต่าง ๆ ทั้งสี่รุ่นใช้เวลา 95 นาที และก่อให้เกิดของเสีย 5.5% เราจัดหาโต๊ะตัดที่พร้อมใช้งานกับอุปกรณ์ยึดชิ้นงาน และคลังสูตรการตัดที่บันทึกค่าความดัน อัตราการไหลของเม็ดทราย และพารามิเตอร์การเจาะเฉพาะแต่ละรุ่น ทำให้เวลาในการเปลี่ยนการผลิตด้วยระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมลดลงเหลือ 55 นาที ของเสียลดลงเหลือ 1.8% และอัตราการผ่านการตัดครั้งแรกสำเร็จถึง 98.6% สายการผลิตนี้สามารถรองรับการผลิตแผ่นได้ 1,200 แผ่นต่อสัปดาห์ โดยไม่มีการบิดงอจากความร้อน ชื่อผลิตภัณฑ์: สำรวจระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมที่ออกแบบมาเพื่อพื้นที่ทำงานของคุณ

ผลิตภัณฑ์ที่เกี่ยวข้อง

การตัดด้วยเจ็ทน้ำอุตสาหกรรมได้กลายเป็นกระบวนการหลักสำหรับผู้ผลิตที่ไม่สามารถยอมรับโซนที่ได้รับผลกระทบจากความร้อน การลอกตัวชั้นวัสดุ หรือแรงเครื่องจักรที่กระทำต่อวัสดุต่าง ๆ ตั้งแต่ไทเทเนียมและอินโคเนล ไปจนถึงหินแกรนิต กระจก และแผ่นแซนด์วิชคอมโพสิต ที่บริษัทไทโจว ชวง หยวน แมชชีน ทูล จำกัด ก่อตั้งขึ้นในปี ค.ศ. 2003 ณ เมืองไทโจว มณฑลเจียงซู เราพัฒนาความสามารถในการตัดด้วยเจ็ทน้ำอุตสาหกรรมรอบเสาหลักสามประการ ได้แก่ ความมั่นคงของแรงดัน การควบคุมสารกัดกร่อน และความแม่นยำของการเคลื่อนที่ กระบวนการผลิตของเราเริ่มต้นด้วยการทดสอบการประกอบปั๊มเพิ่มแรงดันที่แรงดัน 4,000 บาร์ เป็นเวลา 120 นาที ตามด้วยการใช้งานต่อเนื่องเป็นเวลา 48 ชั่วโมงที่แรงดัน 3,800 บาร์ เพื่อยืนยันความสมบูรณ์ของซีลและอัตราการลดลงของแรงดันไม่เกิน 1.5% หัวตัดแต่ละชิ้นผ่านการทดสอบการไหลด้วยรูฉีดขนาด 0.8–1.2 มม. และการปรับคาลิเบรตระบบจ่ายสารกัดกร่อนให้ส่งออกได้ 1.8–2.2 ลิตรต่อนาที ด้วยความแม่นยำซ้ำได้ภายใน 2% แพ็กเกจการเคลื่อนที่แบบซีเอ็นซีได้รับการตรวจสอบด้วยเลเซอร์อินเตอร์เฟอโรเมทรีเพื่อยืนยันความแม่นยำในการกำหนดตำแหน่งที่ ±0.05 มม. และความแม่นยำซ้ำได้ที่ ±0.02 มม. ซึ่งมีความสำคัญอย่างยิ่งเมื่อใช้การตัดด้วยเจ็ทน้ำอุตสาหกรรมกับโครงยึดไทเทเนียมหนา 6 มม. ที่ความคลาดเคลื่อน ±0.08 มม. หรือหินแกรนิตหนา 20 มม. ที่ความเร็ว 2,000 มม./นาที สำหรับผู้ใช้งานทั่วโลก เราจัดทำเอกสารบันทึกแรงดัน กราฟการสึกหรอของหัวฉีด และช่วงเวลาการบำรุงรักษาเชิงป้องกันที่ 1,000 และ 2,000 ชั่วโมง เพื่อให้ทีมงานด้านคุณภาพสามารถจัดสอดคล้องการตัดด้วยเจ็ทน้ำอุตสาหกรรมกับข้อกำหนดมาตรฐาน ISO และข้อกำหนดการตรวจสอบของลูกค้า ในการบินและอวกาศ กระบวนการนี้หลีกเลี่ยงการเกิดชั้นโลหะที่ถูกหลอมใหม่บนไทเทเนียมเกรด Ti-6Al-4V หนา 6 มม. จึงรักษาอายุการใช้งานภายใต้ภาวะความเหนื่อยล้าไว้ได้ ในงานหินสำหรับสถาปัตยกรรม สามารถตัดหินแกรนิตและหินปูนหนา 20–30 มม. ได้ขอบที่สะอาดชัดเจน ลดงานตกแต่งด้วยมือลง 25–35% สำหรับชิ้นส่วนตกแต่งภายในรถยนต์ สามารถตัดแผ่นแซนด์วิชหนา 3 มม. และวัสดุทำฝาครอบแบตเตอรี่ EV โดยไม่เกิดการลอกตัวชั้นวัสดุ สนับสนุนอัตราการผลิตสำเร็จครั้งแรกสูงกว่า 98% ในการผลิตชิ้นส่วนสำหรับภาคพลังงาน สามารถตัดปะเก็นอินโคเนลหนา 25 มม. และรางรองรับเหล็กกล้าคาร์บอนหนา 12 มม. โดยไม่เกิดการบิดงอจากความร้อน ซึ่งช่วยรักษาความแม่นยำของมิติระหว่างการเชื่อมต่อชิ้นส่วน เราส่งออกไปยังประเทศและภูมิภาคกว่า 20 แห่ง รวมถึงพันธมิตรในยุโรป ตะวันออกกลาง เอเชียตะวันออกเฉียงใต้ และอเมริกาใต้ และให้การสนับสนุนพวกเขาด้วยระบบวินิจฉัยระยะไกล ชุดอะไหล่สำรอง และการฝึกอบรมผู้ปฏิบัติงาน โดยทั่วไปแล้วระยะเวลาคืนทุนจากการลงทุนในระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมอยู่ระหว่าง 11 ถึง 16 เดือน เมื่อพิจารณารวมกันทั้งการประหยัดสารกัดกร่อน 30–40% และการลดของเสียลง 4–6 จุดเปอร์เซ็นต์ เราช่วยลูกค้าเลือกระหว่างระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมแบบ 3 แกนและ 5 แกน ช่วยเลือกขนาดรูฉีดและห้องผสมที่เหมาะสมกับคุณภาพขอบชิ้นงาน และตั้งค่าสูตรการเจาะแบบไดนามิกเพื่อป้องกันวัสดุที่เปราะบางหรือวัสดุหลายชั้น เนื่องจากเราผสานรวมการวิจัย การผลิต และการขายไว้ในสถานที่เดียวกัน เราสามารถปรับแต่งขนาดโต๊ะ รูปแบบถังน้ำ และอินเทอร์เฟซการควบคุมให้สอดคล้องกับแรงดันไฟฟ้าท้องถิ่น พื้นที่วางเครื่อง และพฤติกรรมของผู้ปฏิบัติงานได้ สำหรับผู้ซื้อที่กำลังประเมินผู้จัดจำหน่าย ปัจจัยตัดสินใจหลักคือผลผลิตที่วัดค่าได้ ต้นทุนวัสดุสิ้นเปลือง และความรวดเร็วในการให้บริการ ข้อมูลจริงจากภาคสนามแสดงว่า การดำเนินงานการตัดด้วยเจ็ทน้ำอุตสาหกรรมอย่างมีวินัย พร้อมการตั้งค่าแรงดันและสารกัดกร่อนที่ถูกต้อง สามารถเพิ่มอัตราการผลิตได้ 20–30% โดยไม่ต้องเพิ่มแรงงาน เราขอเชิญชวนผู้ผลิตทั่วโลกมาทดลองตัดวัสดุของตนด้วยคลังพารามิเตอร์ของเรา และตรวจสอบประสิทธิภาพการตัดด้วยเจ็ทน้ำอุตสาหกรรมให้สอดคล้องกับเป้าหมายคุณภาพของตนเอง

คำถามที่พบบ่อย

ระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมสามารถตัดวัสดุและวัตถุดิบชนิดใด รวมทั้งความหนาเท่าใด โดยไม่ก่อให้เกิดความเสียหายจากความร้อน

การตัดด้วยเจ็ทน้ำอุตสาหกรรมสามารถตัดไทเทเนียม อินโคเนล เหล็กกล้าคาร์บอน อลูมิเนียม หินแกรนิต แก้ว วัสดุคอมโพสิต และแผ่นแซนด์วิชได้โดยไม่เกิดโซนที่ได้รับผลกระทบจากความร้อน ช่วงความหนาที่ผ่านการตรวจสอบแล้วโดยทั่วไป ได้แก่ ไทเทเนียมเกรด Ti-6Al-4V หนา 6 มม. อินโคเนล หนา 25 มม. หินแกรนิต หนา 20–30 มม. เหล็กกล้าคาร์บอน หนา 12 มม. และแผ่นแซนด์วิชอลูมิเนียม หนา 3 มม. เนื่องจากกระบวนการนี้เป็นการตัดแบบเย็น จึงไม่ก่อให้เกิดชั้นโลหะที่ถูกหลอมใหม่ ชั้นวัสดุแยกตัว หรือการบิดเบี้ยวจากความร้อน ซึ่งช่วยรักษาอายุการใช้งานภายใต้สภาวะความเหนื่อยล้าและความแม่นยำของขนาด
ต้นทุนสารขัดถูกจัดการผ่านระยะห่างระหว่างหัวฉีดกับชิ้นงาน รูปร่างของห้องผสม และการปรับค่าการป้อนสารขัด ข้อมูลจริงจากภาคสนามของเราแสดงว่า การปรับระยะห่างให้เป็น 1.6 มม. และการปรับเวลาเจาะให้เหมาะสม ทำให้การใช้สารขัดลดลง 35–45% นอกจากนี้ เรายังจัดเตรียมกราฟแสดงอัตราการสึกหรอและกำหนดช่วงเวลาการบำรุงรักษาทุก 1,000 ชั่วโมง เพื่อให้ผู้ซื้อสามารถวางแผนงบประมาณสำหรับวัสดุสิ้นเปลือง และเปรียบเทียบต้นทุนรวมต่อเมตรที่ตัดได้ แทนที่จะพิจารณาเพียงราคาเครื่องจักรเท่านั้น
แพลตฟอร์มการตัดด้วยเจ็ทน้ำอุตสาหกรรมของเราผ่านการทดสอบที่ความดัน 3,800 บาร์ โดยมีอัตราการลดลงของความดันต่ำกว่า 1.5% และความแม่นยำในการจัดตำแหน่งอยู่ที่ ±0.05 มม. พร้อมความสามารถในการทำซ้ำได้ที่ ±0.02 มม. ลูกค้าที่ใช้งานเครื่องเป็นเวลา 16–22 ชั่วโมงต่อวัน รายงานว่ามีอัตราการใช้งานได้จริง (uptime) อยู่ที่ 96.5–97% เป็นระยะเวลา 14 เดือน ความแม่นยำนี้รองรับความคลาดเคลื่อน ±0.08 มม. สำหรับไทเทเนียมหนา 6 มม. และให้ขอบที่เรียบสะอาดบนหินแกรนิตหนา 20 มม. ที่ความเร็ว 1,800–2,200 มม./นาที
ได้ค่ะ เราให้บริการลูกค้าในกว่า 20 ประเทศและภูมิภาคที่ส่งออก รวมถึงการวินิจฉัยระยะไกล ชุดอะไหล่สำรอง และการฝึกอบรมผู้ปฏิบัติงาน เอกสารประกอบของเราประกอบด้วยบันทึกความดัน กราฟการสึกหรอของหัวพ่นน้ำ และตารางการบำรุงรักษา ซึ่งช่วยให้ทีมควบคุมคุณภาพสามารถปรับการใช้งานระบบตัดด้วยเจ็ทน้ำอุตสาหกรรมให้สอดคล้องกับมาตรฐาน ISO และข้อกำหนดในการตรวจสอบจากลูกค้า ทั้งนี้ สามารถปรับแต่งระบบให้เข้ากับแรงดันไฟฟ้าในท้องถิ่น พื้นที่ติดตั้ง และพฤติกรรมการใช้งานของผู้ปฏิบัติงานได้

บทความที่เกี่ยวข้อง

วิธีลดรอยขีดข่วนบนพื้นผิวท่อระหว่างกระบวนการขึ้นรูปต่อเนื่องด้วยเครื่องม้วนท่อ

29

Jun

วิธีลดรอยขีดข่วนบนพื้นผิวท่อระหว่างกระบวนการขึ้นรูปต่อเนื่องด้วยเครื่องม้วนท่อ

ความเป็นจริงทางเศรษฐกิจของข้อบกพร่องบนพื้นผิว ในโลกการผลิตที่มีความเสี่ยงสูงด้วยเครื่องมือขึ้นรูปท่อ รอยขีดข่วนบนพื้นผิวไม่ใช่เพียงข้อบกพร่องเชิงรูปลักษณ์ที่เล็กน้อยเท่านั้น แต่ยังทำหน้าที่เป็นสัญญาณเตือนสีแดง ซึ่งบ่งชี้ถึงความไม่เสถียรของกระบวนการลึกๆ ที่ส่งผลต่อความแข็งแรงเชิงโครงสร้าง...
ดูเพิ่มเติม
เหตุใดเครื่อง EDM แบบอเนกประสงค์จึงตอบโจทย์ความต้องการของโรงงานที่ผลิตแม่พิมพ์และชิ้นส่วนแบบผสมกัน

14

Aug

เหตุใดเครื่อง EDM แบบอเนกประสงค์จึงตอบโจทย์ความต้องการของโรงงานที่ผลิตแม่พิมพ์และชิ้นส่วนแบบผสมกัน

การบริหารจัดการสภาพแวดล้อมการผลิตแบบผสมสูง การดำเนินงานโรงงานอุตสาหกรรมสมัยใหม่มักให้ความรู้สึกเหมือนกำลังเล่นกลพร้อมกันหลายอย่างในเวลาเดียวกัน โดยเฉพาะเมื่อต้องจัดการตารางการผลิตแบบผสมสูงแต่ปริมาณน้อย...
ดูเพิ่มเติม
ธุรกิจจะได้รับประโยชน์ด้านผลลัพธ์อะไรบ้างจากการอัปเกรดเครื่องจักรกัดด้วยประจุไฟฟ้า (EDM) รุ่นเก่า

03

Aug

ธุรกิจจะได้รับประโยชน์ด้านผลลัพธ์อะไรบ้างจากการอัปเกรดเครื่องจักรกัดด้วยประจุไฟฟ้า (EDM) รุ่นเก่า

การระบุข้อจำกัดที่สืบทอดมาจากการกัดกร่อนด้วยประจุไฟฟ้าในกระบวนการผลิต ปฏิบัติการเครื่องจักรที่มีอายุการใช้งานยาวนานหลายทศวรรษบนพื้นที่ผลิตที่ต้องการความแม่นยำสูง มักก่อให้เกิดค่าใช้จ่ายในการดำเนินงานที่ซ่อนเร้น ซึ่งค่อยๆ ลดอัตรากำไรลงอย่างเงียบๆ ตลอดระยะเวลาที่ผ่านมา เมื่อกระบวนการผลิต...
ดูเพิ่มเติม
ระบบสายการตัดแบบแยกม้วนสมัยใหม่มีฟังก์ชันการวินิจฉัยข้อผิดพลาดด้วยตนเองอะไรบ้าง

20

Sep

ระบบสายการตัดแบบแยกม้วนสมัยใหม่มีฟังก์ชันการวินิจฉัยข้อผิดพลาดด้วยตนเองอะไรบ้าง

โปรโตคอลการวินิจฉัยทางวิศวกรรมสำหรับกระบวนการแปลงม้วนความเร็วสูง การดำเนินงานในโรงงานแปรรูปโลหะระดับอุตสาหกรรมหนักและบนพื้นที่ผลิตม้วนอย่างต่อเนื่องนั้นนำมาซึ่งอุปสรรคด้านวิศวกรรมเฉพาะที่ต้องอาศัยความแม่นยำสูงสุด ผู้ควบคุมโรงงาน...
ดูเพิ่มเติม

ความคิดเห็นจากลูกค้า

แดเนียล วิตมอร์
ความแม่นยำที่เชื่อถือได้สำหรับไทเทเนียมในอุตสาหกรรมการบินและอวกาศ

เราตัดแบร็กเก็ตไทเทเนียมความหนา 6 มิลลิเมตร วันละ 22 ชั่วโมง โดยการตัดด้วยเจ็ทน้ำอุตสาหกรรมมีความแม่นยำ ±0.08 มิลลิเมตร โดยไม่มีโซนที่ได้รับผลกระทบจากความร้อน ของเสียลดลงจาก 7% เหลือ 1.2% และค่า Cpk เพิ่มขึ้นจาก 0.91 เป็น 1.48 หลังทีมงานปรับค่าความดันและอัตราการไหลของสารกัดกร่อนให้เหมาะสม เอกสารประกอบทั้งหมดทำให้การตรวจสอบด้านการบินและอวกาศของเราเป็นไปอย่างราบรื่น และอัตราการใช้งานจริง (uptime) ยังคงสูงกว่า 96% มาเป็นเวลาเกินหนึ่งปี

โซเฟีย อัลเมดา
ลดต้นทุนสารกัดกร่อนสำหรับหินตกแต่งอาคาร

ในการตัดหินแกรนิตความหนา 20 มิลลิเมตร และหินปูนความหนา 30 มิลลิเมตร การตัดด้วยเจ็ทน้ำอุตสาหกรรมเพิ่มอัตราการผลิตได้ 26% และลดการใช้สารกัดกร่อนลง 38% รายงานเรื่องขอบหินกระเด็นหายไปทั้งหมดในแผ่นหินที่ตรวจสอบแล้ว 18,000 แผ่น และแรงงานที่ใช้ในการตกแต่งขอบแบบแมนนวลลดลง 31% ระบบวินิจฉัยระยะไกลและการชุดอะไหล่สำรองช่วยรักษาอัตราการใช้งานจริง (uptime) ไว้ที่ 97% เป็นเวลา 14 เดือน ซึ่งมีความสำคัญอย่างยิ่งต่อการส่งมอบงานผนังภายนอกตามกำหนด

รับใบเสนอราคาฟรี

ตัวแทนของเราจะติดต่อท่านโดยเร็ว
อีเมล
ชื่อ-นามสกุล
ชื่อบริษัท
ข้อความ
0/1000
ความมั่นคงของความดันและการควบคุมสารกัดกร่อนที่รักษาคุณภาพขอบ

ความมั่นคงของความดันและการควบคุมสารกัดกร่อนที่รักษาคุณภาพขอบ

ประสิทธิภาพของการตัดด้วยเจ็ทน้ำอุตสาหกรรมขึ้นอยู่กับความเสถียรของแรงดันและความแม่นยำในการจ่ายสารกัดกร่อน ชุดเพิ่มแรงดันของเราผ่านการทดสอบที่แรงดัน 4,000 บาร์เป็นเวลา 120 นาที และผ่านการใช้งานเบื้องต้น (burn-in) ที่แรงดัน 3,800 บาร์เป็นเวลา 48 ชั่วโมง โดยการลดลงของแรงดันควบคุมให้อยู่ต่ำกว่า 1.5% การจ่ายสารกัดกร่อนปรับคาลิเบรตให้อยู่ที่ 1.8–2.2 ลิตรต่อนาที ด้วยความซ้ำได้ภายใน 2% ซึ่งส่งผลโดยตรงต่อความเอียง (taper) และคุณภาพผิวขอบของชิ้นงาน ในการปฏิบัติจริง ผู้จัดจำหน่ายชิ้นส่วนอากาศยานในยุโรปที่ตัดไทเทเนียมเกรด Ti-6Al-4V หนา 6 มม. สามารถบรรลุความแม่นยำระยะห่างจากขอบรูถึงขอบชิ้นงานที่ ±0.08 มม. และลดของเสียจาก 7% เหลือเพียง 1.2% ภายในระยะเวลาทดลอง 3,000 ชั่วโมง ผู้แปรรูปหินสำหรับงานสถาปัตยกรรมที่ตัดหินแกรนิตหนา 20 มม. ด้วยความเร็ว 1,800–2,200 มม./นาที สามารถลดการใช้สารกัดกร่อนลงได้ 38% หลังจากเราปรับระยะห่างปลายหัวฉีด (nozzle standoff) ให้เหมาะสมที่ 1.6 มม. และออกแบบรูปทรงของห้องผสมใหม่ สำหรับชิ้นส่วนตกแต่งภายในรถยนต์ ระบบเจาะแบบไดนามิก (dynamic piercing) และการควบคุมสูตรการตัด (recipe control) ช่วยให้ผู้จัดจำหน่ายระดับที่สอง (Tier-2) สามารถตัดแผ่นแซนด์วิชหนา 3 มม. ได้สำเร็จในครั้งแรกด้วยอัตราความสำเร็จ 98.6% ผลลัพธ์เหล่านี้มีความสำคัญ เพราะสารกัดกร่อนและของเสียคือต้นทุนแฝงที่ใหญ่ที่สุดสองประการในการตัดด้วยเจ็ทน้ำอุตสาหกรรม
ความแม่นยำของการเคลื่อนที่และการจับชิ้นงานสำหรับการผลิตวัสดุผสม

ความแม่นยำของการเคลื่อนที่และการจับชิ้นงานสำหรับการผลิตวัสดุผสม

การผลิตวัสดุผสมต้องอาศัยแพลตฟอร์มการเคลื่อนที่ที่รักษาความคล่องตัวในการควบคุมความคลาดเคลื่อนขณะเปลี่ยนระหว่างไทเทเนียม อลูมิเนียม หินแกรนิต และวัสดุคอมโพสิต ชุดเครื่อง CNC ของเราผ่านการตรวจสอบด้วยเลเซอร์อินเตอร์เฟอโรเมทรี เพื่อยืนยันความแม่นยำในการกำหนดตำแหน่งที่ ±0.05 มม. และความซ้ำได้ที่ ±0.02 มม. รองรับการตัดด้วยเจ็ทน้ำอุตสาหกรรมแบบ 3 แกนและ 5 แกน โต๊ะจับชิ้นงานพร้อมใช้งานและไลบรารีสูตรการตัดเก็บค่าพารามิเตอร์ต่าง ๆ เช่น แรงดัน ปริมาณการไหลของสารกัดกร่อน และพารามิเตอร์การเจาะ แยกตามแต่ละรุ่นของชิ้นงาน ผู้จัดจำหน่ายชิ้นส่วนยานยนต์ระดับทีเออร์-2 รายหนึ่งสามารถลดเวลาเปลี่ยนการตั้งค่าเครื่องจาก 95 นาทีเหลือเพียง 55 นาที และลดของเสียจาก 5.5% ลงเหลือ 1.8% ขณะผลิตแผงแซนด์วิชอลูมิเนียมความหนา 3 มม. จำนวน 4 รุ่น ผู้ผลิตชิ้นส่วนสำหรับอุตสาหกรรมพลังงานรายหนึ่ง ซึ่งตัดปะเก็นอินโคเนลความหนา 25 มม. และสเก็ดเหล็กกล้าคาร์บอนความหนา 12 มม. สามารถรักษาความคล่องตัวในการประกอบรอยเชื่อมได้โดยไม่เกิดการบิดงอจากความร้อน สำหรับงานสถาปัตยกรรม แพลตฟอร์มเดียวกันนี้สามารถตัดขอบที่มองเห็นได้ชัดเจนบนหินปูนความหนา 30 มม. ได้อย่างสะอาดตา โดยตรวจสอบแผงทั้งหมด 18,000 แผง ไม่มีรายงานปัญหาขอบกระเด็นแม้แต่ครั้งเดียว
วอตส์แอป วอตส์แอป อีเมล อีเมล มือถือ มือถือ ด้านบนด้านบน