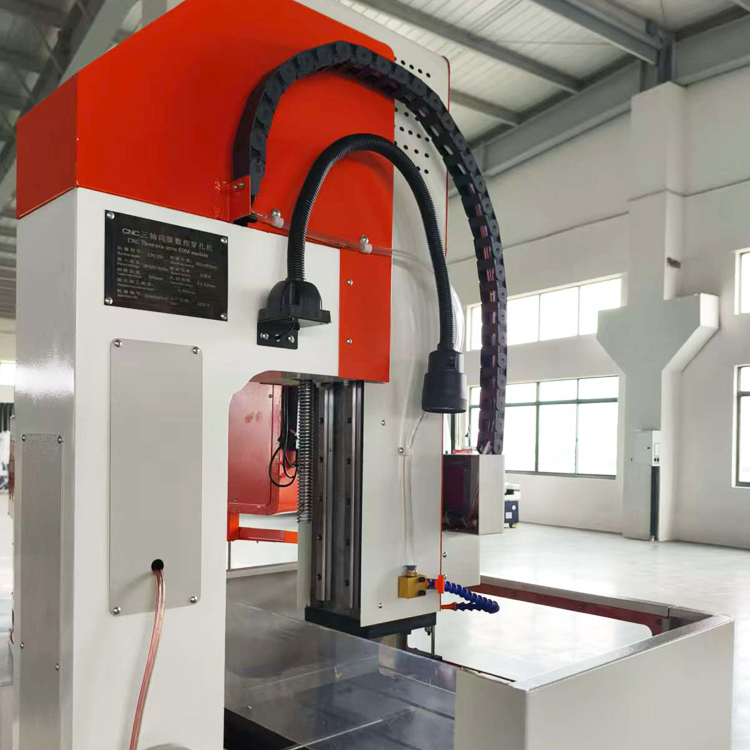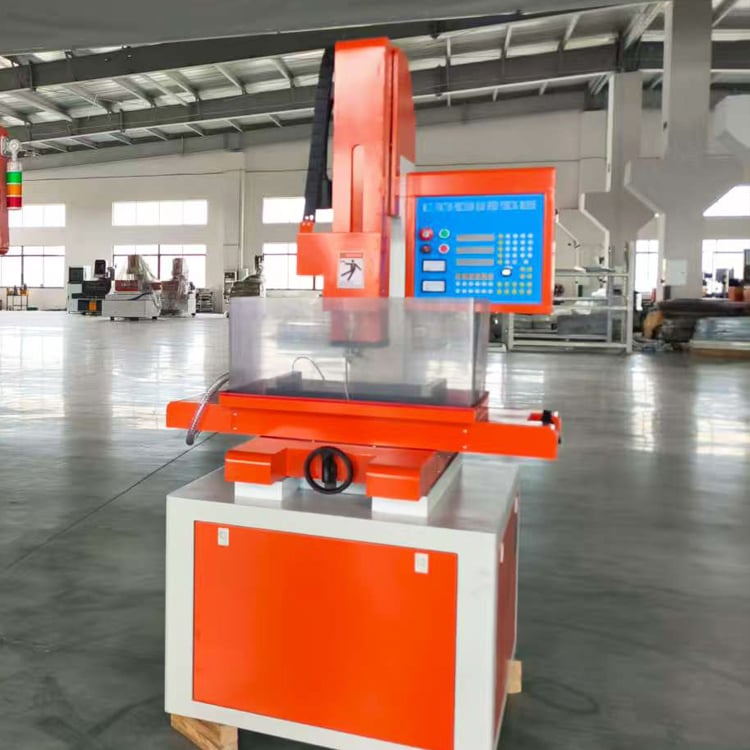
Микро-ЭДМ-сверлильный станок | Точность ±0,002 мм, отверстия диаметром 0,1–3,0 мм

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Преимущества станка для микросверления с электроэрозионной обработкой: точность, скорость и глобальная поддержка от компании Taizhou Chuang Yuan

Преимущества станка для микросверления с электроэрозионной обработкой: точность, скорость и глобальная поддержка от компании Taizhou Chuang Yuan

Как профессиональный производитель, основанный в 2003 году в городе Тайчжоу, провинция Цзянсу, Китай, компания Taizhou Chuang Yuan Machine Tool Co., Ltd. применяет более чем двадцатилетний опыт при создании каждой установки для микроскопической электроэрозионной сверловки. Наша установка для микроскопической электроэрозионной сверловки разработана для отраслей, требующих точности на уровне микронов: изготовление топливных форсунок для авиакосмической промышленности, производство медицинских изделий — например, стентов из нитинола и хирургических игл, сверловка сопел дизельных форсунок в автомобильной промышленности, а также создание прецизионных пресс-форм с вставками из закалённой стали. В этих производственных условиях операторы выполняют сверление отверстий диаметром от 0,1 до 3,0 мм с шероховатостью поверхности до Ra 0,4 мкм, достигая точности позиционирования в пределах ±0,002 мм и круглости отверстий менее 0,005 мм. Установка для микроскопической электроэрозионной сверловки оснащена высокочастотным импульсным генератором с минимальной длительностью разряда 0,5 мкс, что обеспечивает стабильную обработку карбида вольфрама, сплава Inconel, титана, поликристаллического алмаза и других проводящих сверхсплавов.
Получить коммерческое предложение

Изучение кейса

Снижение количества бракованных сопел инжекторов на 42 процента для немецкого автопроизводителя

Немецкий поставщик автомобильных компонентов первого уровня сталкивался с нестабильностью при изготовлении микроскопических отверстий в соплах дизельных инжекторов; традиционное сверление приводило к образованию заусенцев и коэффициенту брака свыше 18 процентов. После установки двух наших станков для микро-ЭРОЗИОННОГО сверления с управлением длительностью импульса 0,5 микросекунды заказчик смог просверливать отверстия диаметром 0,12 мм в закалённой стали с шероховатостью поверхности Ra 0,5 мкм. Заусенцы исчезли, доля брака снизилась до 10,4 процента, а выпуск вырос с 850 до 1200 сопел за смену. Клиент сократил ежегодные затраты на ликвидацию брака примерно на 180 000 евро и сегодня эксплуатирует шесть таких станков.

Обеспечение производства стентов из нитинола для американского производителя медицинского оборудования

Американскому производителю медицинских устройств требовались микроскопические отверстия без заусенцев в трубках из нитинола для маркеров стентов. Теплочувствительный материал приводил к образованию слоёв переплава при лазерном сверлении. Наш станок для микро-ЭРО-сверления, использующий деионизированную воду в качестве диэлектрика и разряды низкой энергии, обеспечил получение отверстий диаметром 0,15 мм без зоны термического влияния. Допуск по положению отверстий составил не более ±0,003 мм на всех 25 000 отверстиях, что позволило пройти валидацию процесса FDA с первой попытки. Коэффициент выхода годных изделий достиг 98,7 %, а заказчик расширил парк оборудования до трёх станков в течение 18 месяцев.

Сокращение времени обработки вставки пресс-формы на 35 % для производителя инструментов для электроники из Юго-Восточной Азии

Сингапурский производитель инструментов обрабатывал закалённые стальные вставки для пресс-форм с микроканалами охлаждения фрезерованием, а затем ручной электроэрозионной обработкой — на каждую вставку уходило 14 часов. Наша установка для микро-ЭРО сверления с автоматической заменой электродов и ЧПУ с четырьмя осями выполнила 120 отверстий диаметром 0,3 мм за 9,1 часа, сократив время на 35 %. Компенсация износа электрода обеспечила отклонение диаметра менее 0,004 мм при сверлении 3000 отверстий. Теперь предприятие быстрее формирует коммерческие предложения по проектам микро-пресс-форм и увеличило объёмы заказов на вставки для пресс-форм на 28 % за один год.

Сопутствующие товары

Микро-ЭРО-сверлильный станок представляет собой специализированный класс оборудования для электроэрозионной обработки, предназначенного для создания чрезвычайно мелких, глубоких и точных отверстий в проводящих материалах, которые трудно или невозможно обрабатывать традиционным сверлением. В компании Taizhou Chuang Yuan Machine Tool Co., Ltd., основанной в 2003 году и расположенной в городе Тайчжоу, провинция Цзянсу, Китай, мы объединяем исследования и разработки, производство и продажи, чтобы поставлять микро-ЭРО-сверлильные станки, которым доверяют производители более чем в 20 странах и регионах-экспортёрах. Наш производственный процесс начинается с строгой проверки конструкции с помощью метода конечных элементов для оптимизации жёсткости станины, колонны и шпинделя, что обеспечивает термостабильность в течение длительных циклов обработки. Отливки подвергаются старению и прецизионному шлифованию, после чего сборка осуществляется в помещении с контролируемой температурой; каждый микро-ЭРО-сверлильный станок проходит испытания на геометрическую точность, калибровку лазерным интерферометром и 72-часовое непрерывное сверлильное испытание перед отгрузкой. Основная технология — высокочастотный импульсный генератор, способный обеспечивать минимальную длительность разряда 0,5 микросекунды и пиковый ток всего 0,1 ампера, что позволяет контролировать удаление материала в микронном диапазоне. Система сервопривода реагирует за миллисекунды, поддерживая стабильный зазор между вращающимся электродом и заготовкой, а автоматическая система замены электродов поддерживает до 20 электродов для работы без участия оператора. Благодаря этим возможностям заказчики могут сверлить отверстия диаметром от 0,1 мм до 3,0 мм при соотношении глубины к диаметру свыше 20:1, достигая шероховатости поверхности Ra 0,4 мкм и точности позиционирования ±0,002 мм. Типичные материалы: закалённая инструментальная сталь, карбид вольфрама, сплав Inconel, титановые сплавы, поликристаллический алмаз и проводящие керамические материалы. Примеры применения по всему миру охватывают охлаждающие отверстия в лопатках турбин для авиакосмической промышленности, производство медицинских стентов и хирургических игл, сопла топливных форсунок для автомобилей, микро-вставки для литейных форм электронных разъёмов, а также пластины сопел струйных принтеров. Во всех этих случаях микро-ЭРО-сверлильный станок снижает образование заусенцев, устраняет зоны термического влияния и повышает повторяемость по сравнению с лазерным или механическим сверлением. Наша система управления качеством основана на принципах ISO 9001; каждый станок комплектуется многоязычной документацией, возможностью удалённой диагностики и наличием запасных частей. Обладая 20-летним опытом производства, квалифицированной инженерной командой и приверженностью долгосрочным партнёрским отношениям, Taizhou Chuang Yuan помогает заказчикам повышать выход годной продукции, сокращать циклы обработки и уверенно выходить на новые рынки микрообработки. Наши экспортные направления включают Европу, Северную Америку, Юго-Восточную Азию, Ближний Восток и Южную Америку; мы постоянно совершенствуем микро-ЭРО-сверлильные станки в соответствии с меняющимися отраслевыми стандартами и предлагаем обучение, поддержку в разработке технологических процессов и оперативное послепродажное обслуживание, защищающее инвестиции и бесперебойность производства наших заказчиков.

Часто задаваемые вопросы

Какие материалы может эффективно обрабатывать установка для микро-ЭРО сверления?

Наша установка для микро-ЭРО сверления обрабатывает любой проводящий материал, включая закалённую инструментальную сталь, твёрдые сплавы на основе карбида вольфрама, сплав Инконель, титановые сплавы, поликристаллический алмаз и проводящие керамические материалы. Она идеально подходит для применения в аэрокосмической, медицинской, автомобильной отраслях и при изготовлении пресс-форм, где традиционное сверление неэффективно из-за высокой твёрдости или термочувствительности материалов.
Стандартные конфигурации позволяют сверлить отверстия диаметром от 0,1 мм до 3,0 мм с точностью позиционирования ±0,002 мм, круглостью менее 0,005 мм и шероховатостью поверхности до Ra 0,4 мкм. Соотношение глубины к диаметру свыше 20:1 достигается при правильном направлении электрода.
Высокочастотный импульсный генератор с минимальной длительностью разряда 0,5 мкс и интеллектуальная компенсация износа обеспечивают дрейф размеров менее 1 % на каждую тысячу отверстий. Потребление энергии остаётся ниже 3,5 кВт, а автоматическая замена электродов поддерживает до 20 электродов для беспрерывного производства без участия оператора.
Да. Мы экспортируем продукцию более чем в 20 стран и регионов, обеспечивая многоязычную документацию, удалённую диагностику, онлайн-обучение и быструю доставку запасных частей. Для клиентов в Европе, Азии, на Ближнем Востоке и в странах Америки доступны инструктаж по монтажу на месте и поддержка при разработке технологических процессов.
Сообщите нам диаметр отверстия, его глубину, материал заготовки, требуемые допуски и объём производства. Наши инженеры порекомендуют соответствующую модель, конфигурацию генератора и систему электродов, а также проведут пробные испытания для подтверждения циклового времени и качества до вашего решения об инвестициях. Свяжитесь с нами для получения персонализированного предложения.

Связанные статьи

Технологические характеристики электроэрозионного проволочно-вырезного станка

24

Dec

Технологические характеристики электроэрозионного проволочно-вырезного станка

Показать больше
Правильный метод обработки при недостаточной точности обработки на быстрорежущем проволочном станке

13

Dec

Правильный метод обработки при недостаточной точности обработки на быстрорежущем проволочном станке

Показать больше
Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

14

Jul

Какие услуги послепродажного обслуживания должны предоставлять надежные поставщики электроэрозионных станков для сверления

Эволюция гибкого производства за счёт модульной архитектуры. Современные промышленные ландшафты требуют высокой степени адаптируемости, при которой способность быстро изменять конфигурации производства определяет операционный ритм предприятия...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше

Отзывы клиентов

Дэниел Уитфилд, руководитель производства медицинского оборудования, Соединённое Королевство
Исключительная точность при производстве медицинских компонентов

Мы производим хирургические иглы и нуждаемся в отверстиях диаметром 0,2 мм без заусенцев в нержавеющей стали. После установки станка для микроскопической электроэрозионной сверловки наш показатель выхода годной продукции с первого прохода вырос с 91 % до 98,5 %, а цикловое время сократилось на 22 %. Команда удалённой поддержки отвечала на наши технологические вопросы в течение нескольких часов. Этот станок стал основой нашей линии микроскопической сверловки.

Марта Ковальски, инженер-технолог по оснастке, Польша
Надёжная производительность при изготовлении пресс-форм с высоким разнообразием деталей

В нашем цехе по изготовлению пресс-форм выполняется сверление множества мелких партий в закаленных стальных вставках. Станок для микроскопической электроэрозионной сверловки обеспечивает точность позиционирования ±0,003 мм при сверлении тысяч отверстий, а замена электродов осуществляется быстро. Мы сократили время наладки на 30 % и значительно уменьшили количество забракованных вставок. Запасные части были доставлены за четыре дня, что позволило сохранить график работ.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Точность на уровне микронов, разработанная специально для критически важных микроотверстий

Точность на уровне микронов, разработанная специально для критически важных микроотверстий

Главное преимущество нашей микро-ЭРО-сверлильной машины — способность обеспечивать допуски на уровне микрон при обработке материалов, которые не поддаются традиционным методам механической обработки. Благодаря высокочастотному импульсному генератору с минимальной длительностью разряда 0,5 мкс и быстродействующей сервосистеме машина поддерживает стабильные зазоры разряда, что обеспечивает точность позиционирования ±0,002 мм, круглость менее 0,005 мм и шероховатость поверхности до Ra 0,4 мкм. Это критически важно при производстве топливных форсунок и охлаждающих отверстий в лопатках турбин для авиакосмической промышленности, поскольку отклонение всего на несколько микрон может повлиять на эффективность сгорания и ресурс детали. В производстве медицинских изделий изготовители стентов из нитинола и хирургических игл требуют отверстий без заусенцев и без зоны термического влияния; наша микро-ЭРО-сверлильная машина стабильно обеспечивает такие параметры. Европейский заказчик, сверлящий отверстия диаметром 0,12 мм в закалённой стали, снизил процент брака с 18 % до 10,4 % в течение одного месяца.
Функции повышения производительности, сокращающие время цикла и затраты на необслуживаемую работу

Функции повышения производительности, сокращающие время цикла и затраты на необслуживаемую работу

Помимо высокой точности, наша микро-ЭДМ-установка для сверления разработана так, чтобы снизить реальную стоимость одного отверстия за счёт автоматизации и эффективной подачи энергии. Автоматическая система замены электродов вмещает до 20 электродов, обеспечивая работу «в тёмном цехе» в ночное время и по выходным — что особенно важно для мелкосерийных производств, выполняющих заказы с большим ассортиментом и небольшими партиями. Время цикла сокращается до 30 % по сравнению с традиционным ЭДМ-сверлением, поскольку оптимизированный импульсный генератор эффективно удаляет материал и одновременно ограничивает износ электрода. Производитель оснастки из Юго-Восточной Азии, обрабатывающий вставки пресс-форм из закалённой стали, сократил время обработки 120 отверстий с 14 до 9,1 часа — на 35 %, после чего объём заказов на вставки пресс-форм вырос на 28 % в течение года. Потребление энергии остаётся ниже 3,5 кВт на единицу оборудования, что снижает расходы на электроэнергию в регионах с высокими промышленными тарифами.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх