Сверлильные станки для быстрого сверления отверстий | Решения для глубокого электроэрозионного сверления

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Решения для быстрого сверления отверстий в точном производстве

Решения для быстрого сверления отверстий в точном производстве

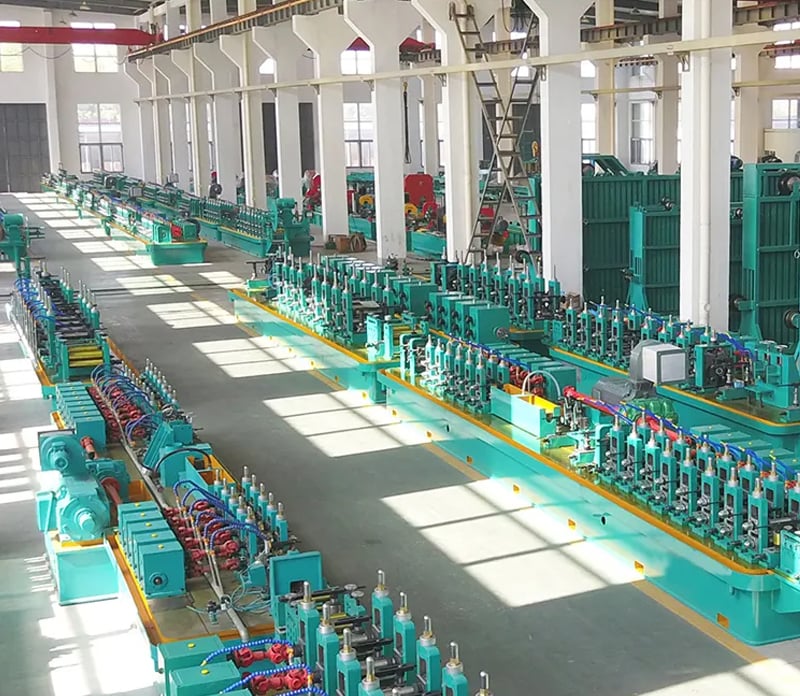
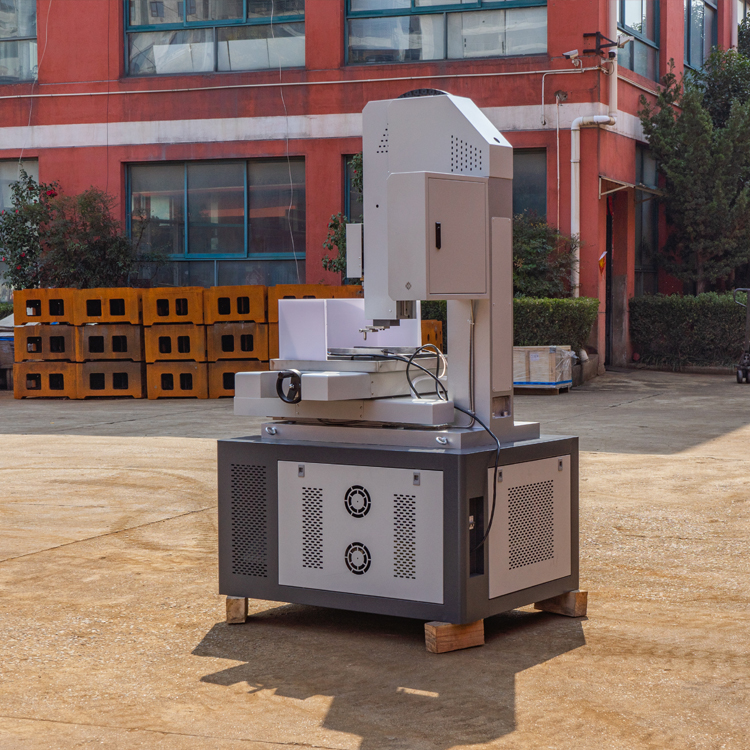
Компания Taizhou Chuang Yuan Machine Tool Co., Ltd., основанная в 2003 году в городе Тайчжоу, провинция Цзянсу, Китай, предлагает решения для быстрого сверления отверстий, разработанные специально для производителей пресс-форм, поставщиков компонентов для аэрокосмической промышленности, изготовителей гидравлических цилиндров и автопроизводителей инструментального оборудования, которым необходима высокая скорость без ущерба для качества отверстий. Наши станки для глубокого сверления, электроэрозионные станки (EDM), обрабатывающие центры, токарные станки и связанные с ними прецизионные станки созданы на основе более чем двадцатилетнего опыта в области комплексных исследований и разработок, производства и продаж; им доверяют в более чем 20 странах и регионах экспорта. В условиях многономенклатурного производства, когда одна база пресс-формы может требовать сотен точных отверстий, наши системы быстрого сверления сокращают цикл обработки до 40 % по сравнению с традиционным сверлением, при этом соблюдая допуск по диаметру в пределах ±0,01 мм и шероховатость поверхности ниже Ra 0,8 мкм.
Получить коммерческое предложение

Изучение кейса

Быстрое сверление отверстий сокращает цикловое время обработки основы пресс-формы на 41 % для немецкого производителя оснастки

Ведущее немецкое предприятие по производству пресс-форм, специализирующееся на высокопроизводительных автомобильных литейных формах для литья под давлением, столкнулось с хроническими узкими местами в производстве при обработке охлаждающих каналов глубиной 900 мм в массивных заготовках из инструментальной стали марки 1.2343. Использовавшаяся традиционная установка для глубокого сверления требовала чрезмерно длительного времени — 9,5 часа на каждую основу пресс-формы — и вызывала сильное отклонение сверла, что приводило к высокому уровню поломок инструмента и дорогостоящей переделке 18 % всех готовых отверстий. Чтобы устранить эти неэффективности, предприятие внедрило специализированный станок для глубокого сверления Chuang Yuan, оснащённый передовой технологией быстрого сверления отверстий, подачей охлаждающей жидкости под высоким давлением непосредственно через шпиндель и оптимизированным управлением подачей. Данное технологическое обновление позволило сократить цикл механической обработки до 5,6 часа на единицу — обеспечив впечатляющий рост производительности на 41 % — при строгом соблюдении допуска на прямолинейность менее 0,05 мм на метр. В результате доля переделки компонентов снизилась с 18 % до всего 3 %, что дало производителю

Быстрое сверление отверстий повышает производительность гидравлического цилиндра на 35 % для турецкого производителя

Ведущее турецкое предприятие по производству гидравлических цилиндров сталкивалось с постоянными трудностями при изготовлении глубоких отверстий диаметром от 40 мм до 120 мм и длиной до 1,5 м в закалённой легированной стали 42CrMo, предварительно термообработанной до твёрдости 45 HRC. Устаревшее оборудование предприятия страдало от нестабильного удаления стружки, интенсивного теплового износа инструмента и частых простоев, ограничивая ежемесячный выпуск всего 120 цилиндрами. Применение нашей передовой установки для обработки глубоких отверстий, специально разработанной для высокоскоростного сверления, в сочетании с индивидуально спроектированной геометрией режущего инструмента и оптимизированными параметрами давления охлаждающей жидкости позволило полностью стабилизировать удаление стружки и увеличить срок службы свёрл на 55 %. Благодаря этому росту производительности ежемесячный выпуск цилиндров вырос до 162 штук — это чистый прирост на 35 %. Кроме того, улучшение шероховатости поверхности отверстий до Ra 0,6 мкм сократило время последующего хонингования на 22 % и снизило совокупную себестоимость единицы продукции на 14 %.

Быстрое сверление отверстий повышает точность аэрокосмических приспособлений для американской мастерской

Точная американская аэрокосмическая компания-аутсорсер, специализирующаяся на изготовлении крепёжных элементов конструкций и сборочных приспособлений из высокопрочных титановых и инконелевых сплавов, испытывала трудности с соблюдением строгих позиционных допусков ±0,02 мм и сталкивалась с частой, дорогостоящей заменой инструмента. После внедрения технологии быстрого сверления отверстий компании Chuang Yuan в рабочий процесс их высокоточного станка с ЧПУ предприятие добилось стабильного позиционирования отверстий в пределах точного допуска ±0,01 мм. Применение оптимизированных циклов прерывистого сверления и параметров высоконапорного охлаждения, рекомендованных нашей технической командой, позволило сократить частоту замены инструмента на 47 % и снизить уровень брака с 6,5 % до исключительных 1,8 %. Эти улучшения повысили показатель своевременной поставки с 86 % до 97 %, что дало возможность стандартизировать оптимизированные параметры быстрого сверления отверстий для повторяющихся аэрокосмических заказов и сократить общее время наладки на 30 %.

Сопутствующие товары

Быстрое сверление отверстий — это процесс точной обработки, сочетающий жёсткую конструкцию станков, высокоскоростные шпиндели, оптимизированные режущие инструменты и подачу охлаждающей жидкости под высоким давлением для создания точных отверстий в труднообрабатываемых материалах с производственной скоростью. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. специализируется на этой области с 2003 года, объединяя исследования и разработки, производство и продажи прецизионных станков на своём предприятии в городе Тайчжоу, провинция Цзянсу, Китай. В ассортименте компании — станки для глубокого сверления, электроэрозионные станки (EDM), обрабатывающие центры, токарные станки, станки для производства труб, линии продольной резки и линии поперечной резки — все они спроектированы для поддержки быстрого сверления отверстий и связанных с ним операций точной обработки. Процесс изготовления начинается с анализа методом конечных элементов конструкций станины и стойки для минимизации вибраций при быстром сверлении отверстий. Отливки проходят снятие внутренних напряжений, прецизионную механическую обработку и ручное шабрение для достижения плоскостности и геометрической соосности с точностью до микрон. Шпиндельные узлы динамически балансируются и испытываются на рабочих скоростях, а направляющие закаливаются и шлифуются для сохранения точности в течение многих лет интенсивной эксплуатации. Каждый станок перед отгрузкой проходит проверку интерферометрией с лазером, тестирование шаровым баром и реальные испытания на быстром сверлении отверстий, что гарантирует клиентам готовый, проверенный технологический процесс, а не лишь теоретические технические характеристики. В мировой практике наша технология быстрого сверления отверстий применяется производителями пресс-форм и штампов, изготовителями компонентов для авиакосмической промышленности, производителями гидравлических и пневматических цилиндров, автопромышленными инструментальными цехами и компаниями по обработке медицинского оборудования. Немецкая мастерская по производству пресс-форм использует наши станки для глубокого сверления для создания охлаждающих каналов глубиной до 1,2 метра, сократив цикл обработки на 41 % и снизив количество поломок свёрл на 62 %. Турецкий производитель гидравлических цилиндров повысил выпуск продукции на 35 % после внедрения параметров быстрого сверления отверстий при обработке закалённой стали 42CrMo. Американская аэрокосмическая мастерская достигла позиционной точности ±0,01 мм и сократила брак с 6,5 % до 1,8 %. Эти результаты достигнуты благодаря комплексному подходу: жёсткость станка, термостабильность, точность шпинделя, выбор инструмента, давление охлаждающей жидкости и режущие параметры подбираются индивидуально под материал и геометрию отверстий каждого клиента. Наши инженеры предоставляют удалённые консультации, выполняют пусконаладочные работы на месте при необходимости и проводят обучение, позволяющее операторам поддерживать высокие показатели быстрого сверления отверстий на протяжении длительного времени после ввода станка в эксплуатацию. Поддерживая долгосрочные партнёрские отношения более чем в 20 странах и регионах, Chuang Yuan продолжает помогать производителям сокращать сроки выполнения заказов, снижать себестоимость одного отверстия и повышать качество продукции на конкурентных мировых рынках.

Часто задаваемые вопросы

Какие материалы можно обрабатывать с помощью оборудования для быстрого сверления отверстий?

Оборудование для быстрого сверления отверстий компании Chuang Yuan способно обрабатывать широкий спектр материалов, включая углеродистую сталь, легированную сталь, нержавеющую сталь, закалённую инструментальную сталь твёрдостью до 50 HRC, алюминий, медь, титановые сплавы и отдельные суперсплавы. Ключевым фактором является подбор частоты вращения шпинделя, подачи, геометрии инструмента и давления охлаждающей жидкости в соответствии с обрабатываемым материалом. Для сталей для пресс-форм, например 1.2343, мы обычно рекомендуем использовать охлаждающую жидкость высокого давления и твёрдосплавные инструменты; при обработке титана и сплава Inconel применяются более низкие скорости резания и оптимизированные циклы прерывистой подачи для сохранения ресурса инструмента. Наши инженеры предоставляют параметрические пакеты, адаптированные под конкретные материалы, чтобы заказчики могли обеспечить стабильное выполнение операции быстрого сверления уже с первого производственного запуска.
Наши решения для быстрого сверления отверстий регулярно обеспечивают соотношение глубины к диаметру в диапазоне от 30:1 до 100:1; для ещё больших глубин применяются специализированные инструменты и стратегии подачи охлаждающей жидкости. Допуск по диаметру может быть выдержан в пределах ±0,01 мм, отклонение от прямолинейности — менее 0,05 мм на метр длины, а шероховатость поверхности — ниже Ra 0,8 мкм во многих стальных деталях. Фактические результаты зависят от обрабатываемого материала, выбора инструмента и конфигурации станка; поэтому мы проверяем параметры в ходе приёмочных испытаний на заводе-изготовителе и предоставляем документированные результаты перед отгрузкой.
Большинство клиентов получают возврат инвестиций в течение 12–24 месяцев. Количественные примеры включают сокращение цикла обработки на 41 % на немецком предприятии по производству пресс-форм, рост выпуска продукции на 35 % у турецкого производителя гидроцилиндров и снижение процента брака с 6,5 % до 1,8 % на американском аэрокосмическом предприятии. Экономия достигается за счёт более быстрой механической обработки, увеличения срока службы инструмента, сокращения переделок и уменьшения времени шлифования или финишной обработки. Мы помогаем клиентам разработать простую модель расчёта срока окупаемости, используя их собственные данные по продолжительности циклов, ставкам оплаты труда и затратам на брак до приобретения оборудования.
Мы поддерживаем клиентов более чем в 20 странах и регионах экспорта с помощью удалённой диагностики, видеопусконаладки, обучения операторов и логистики запасных частей. Наша сервисная команда отвечает на технические вопросы в течение одного рабочего дня, а также ведёт документированные библиотеки параметров для распространённых материалов и геометрий отверстий. Для сложных проектов быстрого сверления отверстий мы можем организовать выездную поддержку через местных партнёров. Такой подход помог клиентам в Европе, на Ближнем Востоке, в Азии и в странах Америки поддерживать высокую производительность и минимизировать простои.
Да. Наши станки для глубокого сверления, обрабатывающие центры и электроэрозионные станки могут быть интегрированы в существующие производственные участки при наличии соответствующих фундамента, электропитания и системы охлаждения. Мы изучаем чертежи деталей, объёмы производства и площадь производственного помещения, чтобы порекомендовать оптимальную конфигурацию, включая варианты автоматизации загрузки и выгрузки. Срок реализации проектов интеграции обычно составляет от четырёх до восьми недель с момента подтверждения заказа до готовности к запуску в серийное производство — в зависимости от типа станка и степени его кастомизации.

Связанные статьи

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

14

Jul

Почему модульный пружинный станок обеспечивает быструю смену типов производства различных пружин

Узкие места в производстве традиционного интегрированного оборудования для формовки пружин. Современное металлообрабатывающее производство всё чаще характеризуется диверсифицированными техническими характеристиками изделий и производством смешанных партий. Многие производственные предприятия должны обрабатывать пружины ...
Показать больше
Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

03

Aug

Как снизить износ сверла при непрерывной обработке глубоких отверстий на станках

Понимание механики термических напряжений при обработке глубоких отверстий. Выполнение непрерывного растачивания и высокоточной обработки на промышленных производственных линиях создаёт серьёзные тепловые и механические нагрузки, которые регулярно проверяют пределы возможностей режущего инструмента. W...
Показать больше
Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

03

Aug

Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

Выявление устаревших ограничений в производстве методом искровой эрозии. Эксплуатация зрелого, десятилетиями используемого оборудования на участках высокоточного производства зачастую приводит к скрытым операционным издержкам, которые постепенно снижают рентабельность. Когда объёмы производства...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше

Отзывы клиентов

Маркус Вебер
Быстрое сверление отверстий, обеспечившее измеримую экономию в литейном цехе

Мы установили станок для глубокого сверления компании Chuang Yuan для быстрого сверления отверстий в основаниях пресс-форм, и результаты превзошли ожидания. Время цикла для каналов охлаждения длиной 900 мм сократилось с 9,5 до 5,6 часа, а доля переделок уменьшилась с 18 % до 3 %. Техническая поддержка параметров со стороны инженеров Chuang Yuan была практичной и оперативной. Наши операторы освоили станок за две недели, и теперь мы можем браться за дополнительные проекты без расширения производственных мощностей.

Элиф Демир
Надежное быстрое сверление отверстий в закаленных гидравлических компонентах

Нам требовалось быстрое сверление отверстий в стали 42CrMo твёрдостью 45 HRC с глубокими отверстиями, однако наша предыдущая технология не справлялась. Компания Chuang Yuan поставила станок, оснастку и режущие данные. Выпуск вырос с 120 до 162 цилиндров в месяц, срок службы свёрл увеличился на 55 %, а время хонингования сократилось на 22 %. Их команда оперативно реагирует, а станок работает стабильно уже более двух лет.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Жёсткие конструкции станков, спроектированные для точного быстрого сверления отверстий

Жёсткие конструкции станков, спроектированные для точного быстрого сверления отверстий

Наши высокоскоростные системы сверления отверстий построены на основе анализа методом конечных элементов и литых чугунных станин высокого качества с предварительно снятым напряжением, что обеспечивает исключительную жёсткость и минимальное тепловое искажение при высокоскоростном глубоком растачивании. Прецизионно шлифованные направляющие и динамически сбалансированные шпиндельные узлы эффективно гасят вибрации, позволяя станку постоянно соблюдать строгие допуски по диаметру в пределах ±0,01 мм и отклонения по прямолинейности менее 0,05 мм на метр в глубоких полостях. В ходе интенсивных европейских применений при изготовлении пресс-форм с охлаждающими каналами длиной 1,2 м такая конструкционная стабильность полностью устраняет смещение сверла и снижает долю переделок в цеху с 18 % до 3 %. Обеспечивая предсказуемую точность и превосходную повторяемость при обработке труднообрабатываемых металлов, наша надёжная архитектура станка даёт операторам возможность выполнять производственные задания с высокой номенклатурой продукции с полной уверенностью и минимальным контролем.
Специализированная поддержка процессов, обеспечивающая высокую производительность при быстром сверлении отверстий

Специализированная поддержка процессов, обеспечивающая высокую производительность при быстром сверлении отверстий

Достижение максимальной производительности при быстром сверлении отверстий требует точного подбора режимов резания под конкретный сорт материала, глубину отверстия и геометрию детали. Опираясь на более чем двадцатилетний опыт производства, компания Chuang Yuan предоставляет исчерпывающие, ориентированные на конкретные материалы пакеты параметров, оптимизирующие частоту вращения шпинделя, подачу, давление охлаждающей жидкости и выбор инструмента для каждого проекта. В турецком производстве гидравлических цилиндров из труднообрабатываемой стали 42CrMo твёрдостью 45 HRC наша инженерная поддержка, адаптированная под задачу, позволила увеличить срок службы свёрл на 55 % и повысить ежемесячный выпуск компонентов на 35 %. Аналогично, на авиастроительных предприятиях США при обработке титана наши оптимизированные циклы прерывистого сверления повысили точность позиционирования до ±0,01 мм и сократили количество брака. Эта практическая поддержка технологического процесса устраняет этапы наладки методом проб и ошибок, позволяя международным заказчикам без задержек перейти от ввода оборудования в эксплуатацию к прибыльной серийной продукции.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх