Strungire-frezare: Reduceți timpul de ciclu cu 58 % [Studii de caz]

Toate categoriile

Obțineți o ofertă gratuită

Reprezentantul nostru vă va contacta în curând.
Email
Telefon mobil/WhatsApp
WeChat
LinkedIn
Nume
Denumirea companiei
Mesaj
0/1000
Anexă
Vă rugăm să încărcați cel puțin un fișier atașat
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Soluții pentru strunguri de frezat și strungit concepute pentru precizie, disponibilitate ridicată și cerințe globale de producție

Soluții pentru strunguri de frezat și strungit concepute pentru precizie, disponibilitate ridicată și cerințe globale de producție

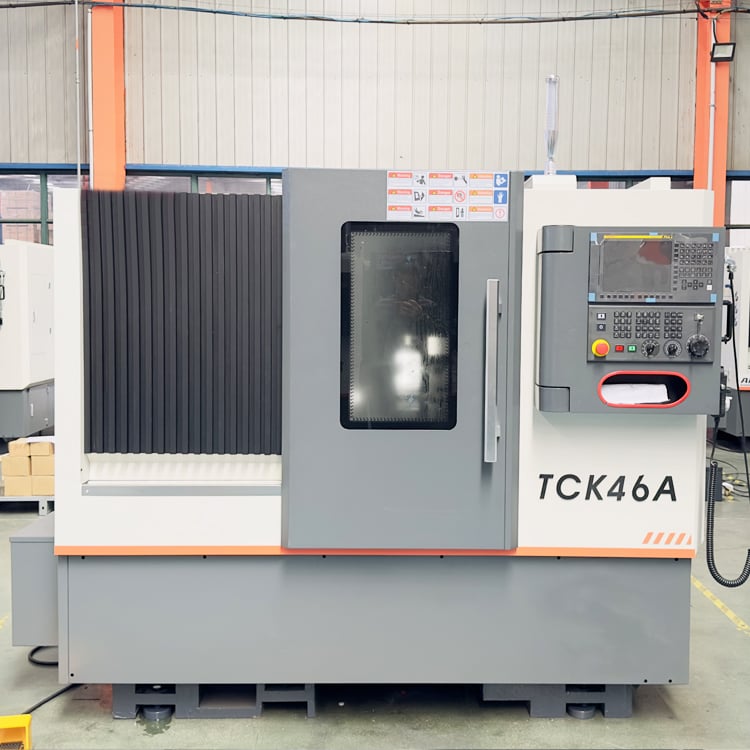
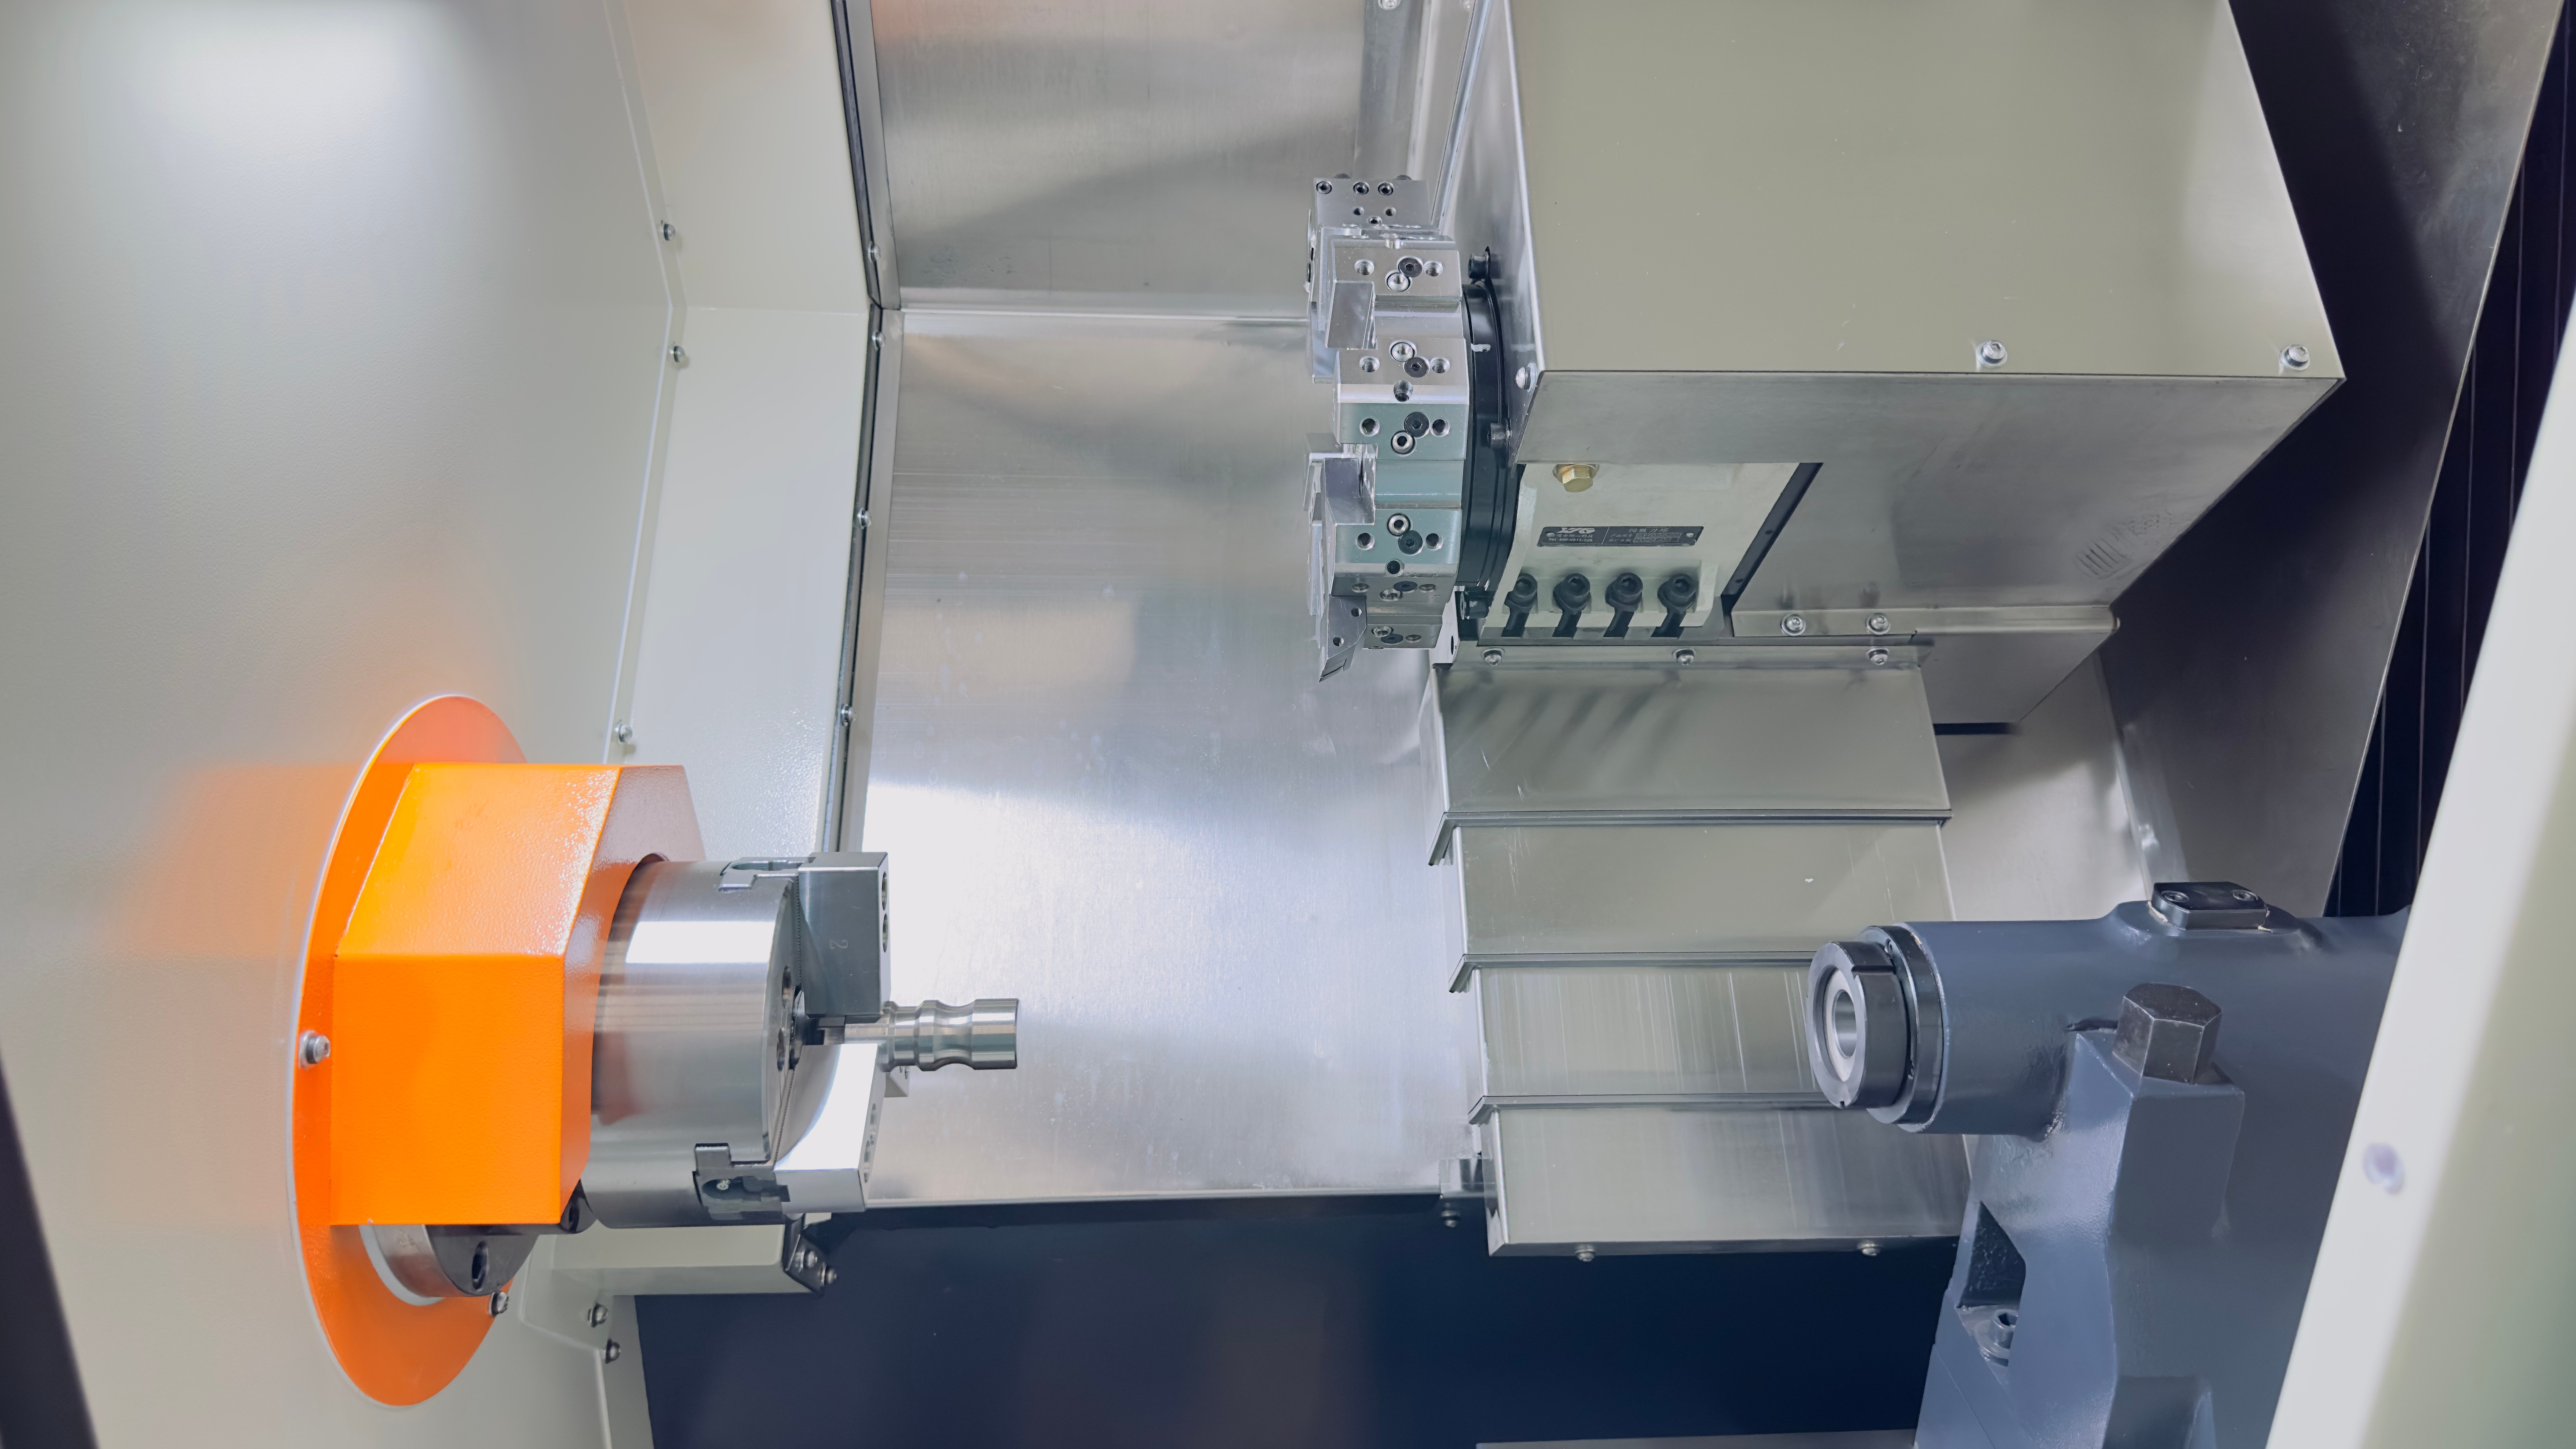
Taizhou Chuang Yuan Machine Tool Co., Ltd. produce platforme de strunguri de frezat și strungit începând cu anul 2003, combinând strungirea și frezarea într-o singură bază rigidă de mașină, astfel încât atelierele de prelucrare, furnizorii auto și producătorii OEM din domeniul energetic reduc numărul de montări și timpul dintre operațiile de prelucrare. Configurațiile tipice de strunguri de frezat și strungit pe care le fabricăm includ turele cu scule active cu 12 poziții, interpolare pe axa C cu o precizie de 0,001 grade, turații ale arborelui principal între 3.000 și 6.000 rpm și precizie de poziționare de ±0,005 mm, permițând finisarea într-o singură prindere a suporturilor pentru aplicații aeronautice, a colectoarelor hidraulice și a carcaselor medicale. În practică, un subcontractant european care prelucrează corpuri de supape pe un strung de frezat și strungit, în loc de două mașini separate, a redus numărul de operații de montare de la cinci la două, a scurtat timpul de ciclu de la 22 minute la 9 minute și a îmbunătățit concentricitatea la valori sub 0,01 mm. Gama noastră de strunguri de frezat și strungit acoperă dimensiuni de menghină între 6 și 15 inch.
Solicitați o ofertă

Studiu de caz

Strungul-masina de frezat reduce timpul de ciclu pentru nodul de directie auto cu 58 la sută

Un furnizor auto de nivel doi din nordul Mexicului fabrica noduri de directie pe două strunguri independente și o freză verticală, ceea ce implica trei reglări, acumulare de toleranțe și o rată de rebuturi de 4,2 la sută. Am livrat o strung-freză cu un revolver cu scule active cu 12 poziții, un mandrin de 10 inch, un ax principal de 4.500 rpm și indexare pe axa C cu precizie de 0,001 grade. Prin programare, găurile transversale și crestăturile frontale au fost transferate în aceeași prindere, eliminând complet două reglări. Timpul de ciclu a scăzut de la 19 minute la 8 minute pe piesă, rebuturile au scăzut la 0,9 la sută, iar clientul produce acum 1.800 de noduri de directie săptămânal pe o singură strung-freză, eliberând un operator pentru o altă celulă. Precizia geometrică s-a menținut în limitele de ±0,01 mm pe parcursul unui test de 24 de ore.

Strungul-freză sporește producția de colectoare hidraulice pentru un atelier german

O întreprindere familială specializată în prelucrarea la comandă, situată în apropierea orașului Stuttgart, prelucrează colectoare hidraulice din lingouri de oțel 42CrMo4, cu orificii transversale și fețe de etanșare care necesită o perpendicularitate strictă. Procesul lor existent necesita patru operații și avea în medie o durată de 34 de minute pe colector. Strungul nostru de strunjire și frezare, dotat cu axă Y cu cursă de ±50 mm, mandrină de 15 inch și arbore principal cu 3.000 rpm, combină strunjirea, frezarea frontală și găurirea transversală într-un singur ciclu. Întreprinderea a raportat o durată de ciclu de 13 minute, adică o reducere de 62 %, și o perpendicularitate de 0,008 mm, mai bună decât cerința de 0,02 mm specificată în desen. Producția a crescut de la 220 la 560 de colectoare pe săptămână, iar strungul de strunjire și frezare s-a amortizat în 14 luni, doar pe baza economiilor de muncă și de dispozitive.

Strungul de strunjire și frezare asigură toleranțele pentru suporturi aeronautice la un producător canadian

Un subcontractant canadian din domeniul aerospace avea nevoie de suporturi din aluminiu 7075 cu alezaje și flanșe ranforsate, cu toleranță de ±0,01 mm. Centrul lor de frezare necesita trei dispozitive și producea 38 de piese pe schimb. Am livrat un strung-freză cu axă principală de 6.000 rpm, scule în mișcare, compensare termică și alimentator pentru bare. Acum, o singură prindere finalizează alezarea, debitarea și ranforsarea, iar verificarea primei piese a confirmat o poziție reală de 0,007 mm. Producția a crescut la 72 de piese pe schimb, iar timpul de inspecție s-a redus cu 40%. Clientul a trecut cu succes auditul NADCAP, iar strungul-freză fiind înregistrat ca activ de proces controlat. Titlul produselor: Strung-freză – modele concepute special pentru dimensiunea menghinei, configurația axelor și volumul de producție

Produse conexe

Un strung-turning nu este doar un strung cu un burghiu fixat pe torreta. Este o strategie completă de proces care determină de câte ori este manipulată o piesă, cât spațiu ocupă o unitate de producție și cât de repede se transformă o ofertă într-un comandă livrată. Taizhou Chuang Yuan Machine Tool Co., Ltd. a perfecționat această strategie începând din 2003, integrând cercetarea, dezvoltarea, producția și vânzările sub același acoperiș, în orașul Taizhou, provinciile Jiangsu. Programul nostru de strunguri-turning începe cu ingineria aplicațiilor. Analizăm desenele pieselor, volumele anuale, calitățile materialelor și toleranțele specificate, apoi recomandăm o configurație: mandrină de 6–15 inch, capacitate pentru bare de până la 80 mm, stații de scule active între 8 și 12, rezoluție C-axis de 0,001 grade, turații ale axului principal între 3.000 și 6.000 rpm și deplasare opțională pe axa Y de ±50 mm. Pe linia de producție, fiecare bază de strung-turning este turnată, îmbătrânită și prelucrată în interiorul uzinei, apoi asamblată pe linii cu control termic. Asamblările axului principal sunt echilibrate la clasa G1.0, suruburile bile sunt preîntinse, iar interferometria cu laser verifică exactitatea poziționării (±0,005 mm) și repetabilitatea (0,003 mm) înainte de expediere.

Selectarea controlului reflectă realitatea producției globale. Clienții din America de Nord specifică adesea Fanuc cu cod G, cumpărătorii europeni preferă Siemens cu ShopTurn, iar distribuitorii din Asia de Sud-Est aleg frecvent Syntec pentru eficiența costurilor și profunzimea serviciilor locale. Fiecare strung multifuncțional de strunjire și frezare poate fi livrat cu programare conversațională, gestionare a duratei de viață a sculelor, transportor de șpan, alimentator de bare, ușă automată și documentație în limba engleză, spaniolă, rusă sau arabă. Această flexibilitate este esențială, deoarece un strung multifuncțional de strunjire și frezare care se potrivește operatorului este mai productiv decât o mașină tehnic superioară pe care nimeni nu o poate programa. Verificăm această potrivire printr-un Test de Acceptare la Fabrică cu 48 de puncte, care acoperă precizia geometrică, excentricitatea axului principal, repetabilitatea turelei, debitul lichidului de răcire și un ciclu continuu de tăiere de 24 de ore. Clienții primesc raportul de test, diagrama de calibrare cu laser și analiza vibrațiilor înainte ca strungul multifuncțional de strunjire și frezare să părăsească instalația noastră.

Rezultatele apar în câmp. Un furnizor auto mexican a redus timpul de ciclu pentru articulațiile de direcție cu 58 la sută și a scăzut procentul de rebuturi de la 4,2 la 0,9 la sută, după trecerea la un strung cu funcții de frezare și strunjire. O întreprindere germană specializată în prelucrări la comandă a crescut producția de colectoare hidraulice de la 220 la 560 de bucăți pe săptămână și a obținut o perpendicularitate de 0,008 mm. Un subcontractant canadian din domeniul aerospațial a crescut producția de suporturi de la 38 la 72 de piese pe schimb, menținând poziția reală la 0,007 mm. În spatele acestor cifre stau capacități comune: mai puține reglări, precizie obținută prin fixare unică, reducerea stocurilor în curs de execuție și scăderea muncii manuale pe piesă. În piețele unde operatorii calificați sunt rari, un strung cu funcții de frezare și strunjire permite unui singur strungar să opereze ceea ce anterior necesita trei mașini și doi ajutoare.

Susținem mai mult de 20 de piețe de export cu o garanție de 24 de luni, diagnosticare la distanță, manuale de service în limba engleză și un kit de piese de schimb expediat în termen de 72 de ore. Distribuitorii primesc fișiere de marketing, videoclipuri de instruire și ghiduri de configurare, astfel încât să poată vinde strungul de strunjire și frezare cu încredere. Pentru utilizatorii finali, inginerii noștri oferă asistență în proiectarea dispozitivelor de fixare, stabilirea parametrilor de așchiere și verificarea primei piese, fie prin video, fie pe loc. Indiferent dacă prelucrați corpuri de supape în loturi de 50 sau console în loturi de 5.000, platforma strungului de strunjire și frezare se adaptează nevoilor dumneavoastră, protejând precizia, productivitatea și marja profitului pe măsură ce volumul comenzilor crește.

Întrebări frecvente

Ce este un strung-freză și cum se deosebește de un strung standard?

Un strung-turning cu frezare combină un ax de strung cu scule antrenate și, de obicei, o axă C sau o axă Y, astfel încât poate efectua operații de strunjire, găurire, frezare, filetare și crestare într-o singură prindere. Un strung standard poate efectua doar strunjire și alezare cu scule statice, ceea ce impune operații secundare pe o mașină de frezat și adaugă montări suplimentare, dispozitive de fixare și cumularea toleranțelor. Cu un strung-turning cu frezare, găurile transversale, suprafețele plane și crestăturile se execută fără re-prindere, menținând concentricitatea în limite de 0,01 mm și reducând timpul de ciclu de așchiere cu 40–60 % în condiții tipice de atelier.
Strungul nostru de strunjire și frezare prelucrează oțel carbon, oțel inoxidabil, aluminiu, alamă, fontă și materiale plastice pentru inginerie. Utilizatorii obișnuiți includ furnizorii auto de nivel 1 și nivel 2, producătorii de componente hidraulice și pneumatice, subcontractanții din domeniul aerospațial, prelucrătorii de dispozitive medicale și atelierele generale de prelucrare. Dacă piesa dumneavoastră necesită un diametru strunjit plus găurire transversală, frezare sau crestare, un strung de strunjire și frezare elimină nevoia unei a doua mașini în fluxul de fabricație.
Fiecare strung de strunjire și frezare trece un test de acceptare la fabrică cu 48 de puncte. Măsurăm precizia de poziționare la ±0,005 mm, repetabilitatea la 0,003 mm, excentricitatea axului principal sub 0,005 mm și repetabilitatea turelei sub 0,01 mm, folosind interferometrie cu laser și indicatori cu cadran, apoi efectuăm un ciclu continuu de așchiere de 24 de ore. Raportul de test, diagrama de calibrare și analiza vibrațiilor însoțesc mașina, iar cumpărătorii pot participa personal la test sau în direct prin video.
Fiecare strung de frezat și strunjit este acoperit de o garanție de 24 de luni, care include componente mecanice și de comandă. Ofertăm diagnosticare la distanță, manuale de service în limba engleză, videoclipuri de instruire pentru operatori și un kit recomandat de piese de schimb livrat în termen de 72 de ore. Echipa noastră formată din 30 de ingineri susține peste 20 de piețe de export și poate ajuta cu proiectarea dispozitivelor, parametrii de așchiere și verificarea primei piese prin conferință video sau vizite pe teren, acolo unde este necesar.

Articole conexe

Ce servicii de asistență post-vânzare ar trebui să ofere furnizorii de încredere de mașini de găurire EDM

14

Jul

Ce servicii de asistență post-vânzare ar trebui să ofere furnizorii de încredere de mașini de găurire EDM

Evoluția producției flexibile prin arhitectură modulară. Peisajele industriale moderne necesită un grad ridicat de adaptabilitate, iar capacitatea de a schimba rapid configurațiile de producție definește ritmul operațional al unei instalații...
Afișează mai mult
De ce mașina EDM multifuncțională răspunde cerințelor fabricilor de matrițe și piese în producție mixtă

14

Aug

De ce mașina EDM multifuncțională răspunde cerințelor fabricilor de matrițe și piese în producție mixtă

Navigarea complexităților mediilor de fabricație cu mix ridicat. Conducerea unei uzine industriale moderne pare adesea ca și cum ai jongla cu o duzină de farfurii învârtite simultan, mai ales atunci când lucrezi cu programe de fabricație cu mix ridicat și volum scăzut. Pl...
Afișează mai mult
Cum să reducem uzura burghiului în timpul sarcinilor de prelucrare continuă a găurilor adânci pe mașini

03

Aug

Cum să reducem uzura burghiului în timpul sarcinilor de prelucrare continuă a găurilor adânci pe mașini

Înțelegerea mecanicii stresului termic în găurile adânci. Executarea sarcinilor continue de alezare și prelucrare la adâncime mare pe liniile industriale de producție prezintă provocări severe termice și mecanice, care pun în mod obișnuit la încercare limitele sculelor de tăiere. W...
Afișează mai mult
Ce beneficii de ieșire obțin întreprinderile prin actualizarea echipamentelor vechi de prelucrare prin scântei (EDM)

03

Aug

Ce beneficii de ieșire obțin întreprinderile prin actualizarea echipamentelor vechi de prelucrare prin scântei (EDM)

Identificarea constrângerilor vechi în producția prin eroziune cu scântei
Afișează mai mult

Mărturii ale clienților

Daniel Whitfield
Strungul de frezat și strunjit ne-a redus timpul de configurare și rata de rebuturi la jumătate

Am înlocuit două strunguri și un frezor cu un singur strung de frezat și strunjit de la Chuang Yuan. Timpul de ciclu pentru corpuri de supape din oțel inoxidabil a scăzut de la 21 de minute la 9 minute, iar rata de rebuturi a scăzut de la 3,8% la 1,2% în prima lună. Raportul FAT corespundea exact mașinii, iar echipa de asistență la distanță a răspuns la întrebările legate de programare în mai puțin de patru ore. După doi ani, excentricitatea axului principal rămâne în continuare sub 0,004 mm.

Marta Kowalski
Strungă-turnătoare fiabilă și livrare rapidă a pieselor de schimb

Strungă-turnătoarea noastră funcționează în două ture zilnic, de 18 luni, prelucrând carcase din aluminiu și menținând poziția exactă la 0,012 mm. Producția a crescut de la 340 la 620 de piese pe săptămână, cu un singur operator. Când am avut nevoie de un suport de sculă de înlocuire, kitul de piese de schimb a sosit în trei zile, astfel încât timpul nefunctional să rămână sub o tură. Documentația și etichetele în limba spaniolă au facilitat instruirea echipei noastre.

Obțineți o ofertă gratuită

Reprezentantul nostru vă va contacta în curând.
Email
Nume
Denumirea companiei
Mesaj
0/1000
Precizia strungului-turnător cu prindere unică care protejează toleranțele strânse

Precizia strungului-turnător cu prindere unică care protejează toleranțele strânse

Un strung-maşină de strungit câștigă locul său pe linia de producție atunci când menține toleranțele în cadrul unor serii lungi de fabricație, nu doar pentru primul produs. Mașinile noastre sunt construite pe baze turnate îmbătrânite, cu șuruburi cu bile preîntinse, axe echilibrate și compensare termică care păstrează dimensiunile stabile pe întreaga schimbă. Precizia de poziționare este verificată la ±0,005 mm, iar repetabilitatea la 0,003 mm, în timp ce rezoluția axei C ajunge la 0,001 grade pentru găurire transversală și crestare precisă. Într-o aplicație aerospațială din Canada, strungul nostru de strungit și frezat a menținut poziția reală la 0,007 mm față de o specificație de 0,01 mm și a crescut producția de la 38 la 72 de piese pe schimbă. O firmă germană de prelucrare a reușit o perpendicularitate de 0,008 mm pe colectoare hidraulice, mai bună decât cerința de desen de 0,02 mm, și a crescut producția săptămânală de la 220 la 560 de piese. Aceste rezultate provin din geometrie, nu din noroc: interferometria cu laser, testarea cu ballbar și un ciclu de așchiere de 24 de ore sunt finalizate înainte de expediere.
Flexibilitatea strungurilor de frezat și strunjit în ceea ce privește sistemele de comandă, materialele și volumele de producție

Flexibilitatea strungurilor de frezat și strunjit în ceea ce privește sistemele de comandă, materialele și volumele de producție

Cumpărătorii globali nu împart o singură specificație, așadar platforma noastră de strunguri de strunjire și frezare este configurabilă: diametrul mandrinei variază între 6 și 15 inch, capacitatea pentru bare este de până la 80 mm, numărul stațiilor de scule active este între 8 și 12, turația axului principal se situează între 3.000 și 6.000 rpm, iar deplasarea opțională pe axa Y este de ±50 mm. Ca sistem de comandă, se pot alege Fanuc, Siemens sau Syntec, cu programare conversațională sau în G-code, astfel încât operatorii din diferite piețe să folosească interfața pe care o cunosc deja. Această flexibilitate permite ca un singur strung de strunjire și frezare să prelucreze oțel carbon, oțel inoxidabil, aluminiu, alamă, fontă și materiale plastice, fără necesitatea achiziționării unei a doua mașini. Un furnizor auto mexican a utilizat un model cu mandrină de 10 inch pentru a reduce timpul de ciclu la prelucrarea pieselor „knuckle” de la 19 la 8 minute și pentru a crește producția săptămânală la 1.800 de piese. Un producător polonez a prelucrat carcase din aluminiu în două schimburi zilnic, timp de 18 luni, crescând producția săptămânală de la 340 la 620 de piese, cu un singur operator. Opțiuni precum alimentatoare de bare, transportoare de așchii, uși automate și gestionarea duratei de viață a sculelor extind perioada de funcționare neasistată.
WhatsApp WhatsApp Email Email Mobil Mobil SusSus