Przemysłowe maszyny do cięcia strumieniem wody: precyzja, czas działania na poziomie 97% i oszczędności materiału ściernego

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Rozwiązania przemysłowe do cięcia wodą zaprojektowane pod kątem precyzji, czasu pracy i zgodności z międzynarodowymi normami

Rozwiązania przemysłowe do cięcia wodą zaprojektowane pod kątem precyzji, czasu pracy i zgodności z międzynarodowymi normami

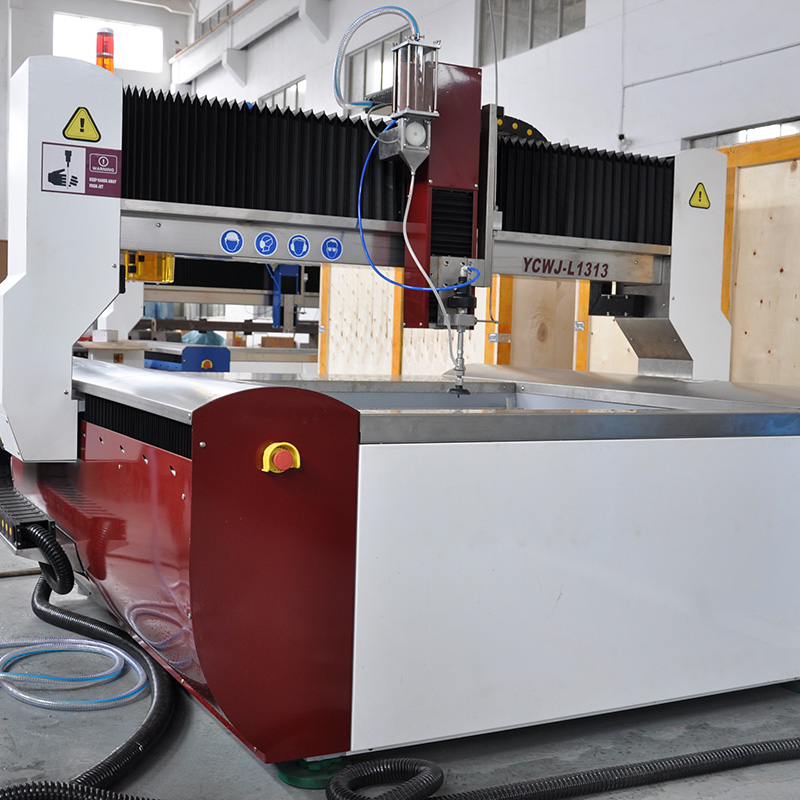
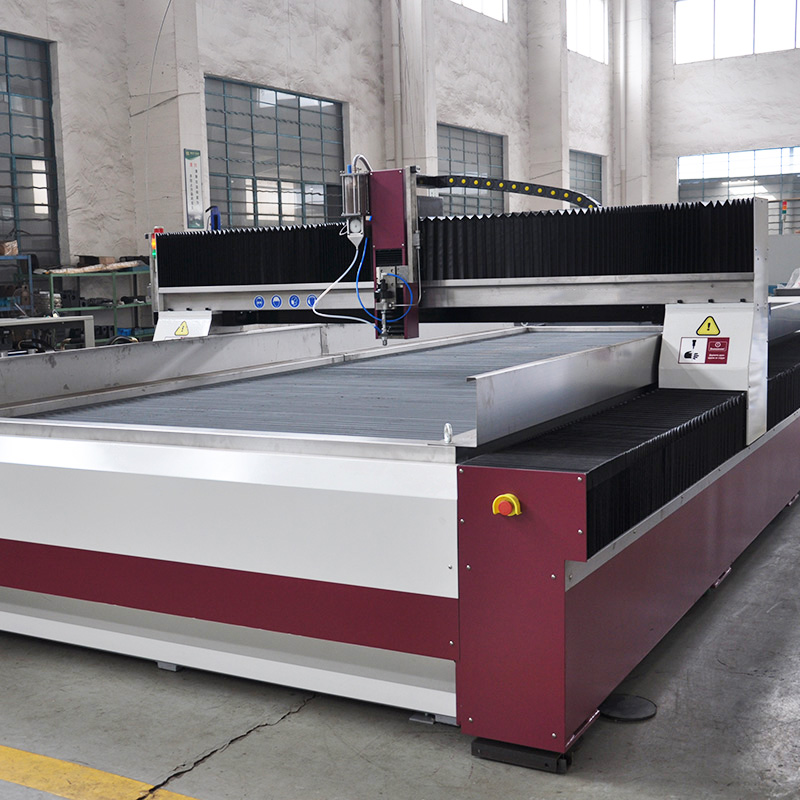
Taizhou Chuang Yuan Machine Tool Co., Ltd. traktuje przemysłowe cięcie wodą jako zdolność na poziomie systemu, a nie jako sprzedaż pojedynczej maszyny. Od 2003 roku firma integruje badania, produkcję i sprzedaż w mieście Taizhou, prowincja Jiangsu; obecnie jej precyzyjne obrabiarki wspierają komórki przemysłowego cięcia wodą w branżach lotniczej, kamieniarskiej architektonicznej, wnętrz samochodowych oraz wytwarzania urządzeń energetycznych. W warsztatach metalowych dla przemysłu lotniczego przemysłowe cięcie wodą musi zapewniać dokładność ±0,1 mm przy cięciu tytanu o grubości 6 mm bez stref wpływu ciepła; nasze zespoły wzmacniaczy, systemy dostarczania ścierniwa oraz pakiety sterowania CNC są testowane pod kątem wytrzymałości przy ciśnieniu roboczym 4000 bar i ciągłym wyjściowym naprężeniu 380 MPa, zapewniając przepływ ścierniwa na poziomie 1,8–2,2 L/min w celu uzyskania powtarzalnej jakości krawędzi. W przypadku kamienia architektonicznego użytkownicy zazwyczaj tną granit o grubości 20 mm z prędkością 1800–2200 mm/min i zgłaszają redukcję zużycia ścierniwa o 35–45 % po zoptymalizowaniu odległości dyszy od materiału oraz geometrii komory mieszania.
Uzyskaj ofertę

Badanie przypadków

6 mm uchwytów z tytanu do zastosowań lotniczych z dokładnością ±0,08 mm w trakcie próbnej produkcji trwającej 3000 godzin

Europejski dostawca komponentów lotniczych klasy tier potrzebował cięcia uchwytów z tytanu Ti-6Al-4V o grubości 6 mm bez stref wpływu ciepła oraz z zachowaniem tolerancji ±0,08 mm dla odległości otworu od krawędzi. Wcześniejsza linia cięcia strumieniowego wody przemysłowej wykazywała dryf poza dopuszczalne odchylenia po 800 godzinach pracy, co wymuszało poprawę 7 % wyrobów. Przeprowadziliśmy audyt systemu podawania ścierniwa, zastąpiliśmy komorę mieszania zestawem o średnicy otworu 1,02 mm oraz dostosowaliśmy ciśnienie pomp do 3800 bar przy przepływie ścierniwa wynoszącym 1,9 L/min. Zastosowano dynamiczne przebijanie, aby uniknąć delaminacji na etapie wejścia strumienia. Po 3000-godzinnej próbnej produkcji wskaźnik odpadów spadł z 7 % do 1,2 %, a wskaźnik Cpk wzrósł z 0,91 do 1,48. Klient obecnie pracuje 22 godziny na dobę i zamówił drugą komórkę do cięcia strumieniowego wody przemysłowej.

20 mm panele fasadowe z granitu z oszczędnościami ścierniwa na poziomie 38 % oraz czasem gotowości na poziomie 97 %

Przetwórca kamienia architektonicznego na Bliskim Wschodzie cięł granit o grubości 20 mm i wapienie o grubości 30 mm do elewacji o powierzchni 42 000 m². Ich celem było osiągnięcie średniej prędkości cięcia na poziomie 2000 mm/min przy jednoczesnym zapewnieniu czystych krawędzi, niezbędnych do widocznych szwów. Dostosowaliśmy odległość dyszy od materiału do 1,6 mm, zoptymalizowaliśmy czas przebicia do 0,8 sekundy oraz zastosowaliśmy dwuetapowe dozowanie ścierniwa. Wydajność przemysłowego cięcia strumieniem wody wzrosła o 26%, zużycie ścierniwa zmniejszyło się o 38%, a czas pracy bez przestoju osiągnął 97% w okresie 14 miesięcy. Skargi dotyczące skruszeń na krawędziach zniknęły całkowicie – wśród 18 000 sprawdzonych paneli nie stwierdzono żadnego przypadku; wykonawca zmniejszył również nakład pracy ręcznej przy wykańczaniu o 31%.

3 mm panele typu EV Battery Sandwich z redukcją czasu przygotowania o 42%

Dostawca elementów wnętrza pojazdów z segmentu Tier-2 cięł 3-milimetrowe aluminiowe płyty warstwowe do obudów akumulatorów pojazdów elektrycznych. Przełączenie między czterema wariantami trwało 95 minut i powodowało 5,5% odpadów. Dostarczyliśmy stoły gotowe do montażu uchwytów oraz bibliotekę receptur przechowującą parametry ciśnienia, przepływu ścierniwa i przebijania dla każdego wariantu. Czas przełączenia w przemysłowym cięciu strumieniem wody zmniejszył się do 55 minut, odpady spadły do 1,8%, a współczynnik wydajności przy pierwszym przejściu osiągnął 98,6%. Linia obsługuje teraz 1200 paneli tygodniowo bez odkształceń termicznych. Tytuł produktu: Poznaj przemysłowe systemy cięcia strumieniem wody zaprojektowane specjalnie dla Twojej hali produkcyjnej

Powiązane produkty

Przemysłowe cięcie strumieniem wody stało się kluczowym procesem dla producentów, którzy nie tolerują stref wpływu ciepła, odwarstwiania ani naprężeń mechanicznych w materiałach takich jak tytan, Inconel, granit, szkło czy warstwowe płyty kompozytowe. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd., założonej w 2003 r. w mieście Taizhou, prowincja Jiangsu, rozwijamy zdolności przemysłowego cięcia strumieniem wody wokół trzech filarów: stabilności ciśnienia, kontroli ścierniwa oraz dokładności ruchu. Nasz proces produkcyjny rozpoczyna się od testowania zespołu wzmacniacza pod ciśnieniem 4000 bar przez 120 minut, a następnie 48-godzinnym ciągłym obciążeniem przy 3800 bar w celu weryfikacji szczelności uszczelek i spadku ciśnienia poniżej 1,5%. Każdy głowica cięcia jest testowana pod względem przepływu przy otworach o średnicy 0,8–1,2 mm, a dozowanie ścierniwa jest kalibrowane tak, aby zapewnić wydajność 1,8–2,2 l/min z powtarzalnością w zakresie ±2%. Pakiety sterowania CNC są weryfikowane interferometrem laserowym pod kątem dokładności pozycjonowania ±0,05 mm oraz powtarzalności ±0,02 mm – co ma istotne znaczenie przy cięciu wsporników z tytanu o grubości 6 mm z tolerancją ±0,08 mm lub granitu o grubości 20 mm z prędkością 2000 mm/min. Dla użytkowników na całym świecie dokumentujemy logi ciśnienia, krzywe zużycia dysz oraz interwały konserwacji zapobiegawczej po 1000 i 2000 godzin pracy, umożliwiając zespołom jakości dopasowanie procesu przemysłowego cięcia strumieniem wody do wymagań norm ISO oraz audytów klientów. W przemyśle lotniczym proces ten unika warstw przetopionych na tytanie Ti-6Al-4V o grubości 6 mm, zachowując wytrzymałość zmęczeniową. W architekturze kamiennej umożliwia cięcie granitu i wapienia o grubości 20–30 mm z czystymi, widocznymi krawędziami, redukując pracę ręczną o 25–35%. W wnętrzach pojazdów samochodowych precyzyjnie przycina płyty warstwowe o grubości 3 mm oraz materiały stosowane w obudowach akumulatorów EV bez odwarstwiania, zapewniając współczynnik pierwszego przebiegu powyżej 98%. W produkcji urządzeń energetycznych pozwala na cięcie uszczelek z Inconelu o grubości 25 mm oraz podstawek ze stali węglowej o grubości 12 mm bez odkształceń termicznych, co chroni tolerancje wymiarowe podczas montażu spawanego. Do naszych ponad 20 krajów i regionów eksportowych należą partnerzy z Europy, Bliskiego Wschodu, Azji Południowo-Wschodniej oraz Ameryki Południowej; wspieramy ich diagnostyką zdalną, zestawami części zamiennych oraz szkoleniami operatorów. Typowy okres zwrotu inwestycji w przemysłowe cięcie strumieniem wody wynosi od 11 do 16 miesięcy, gdy uwzględnia się jednoczesne oszczędności na ścierniwie (30–40%) oraz redukcję odpadów (o 4–6 punktów procentowych). Pomagamy również klientom w wyborze między konfiguracjami 3-osiowymi i 5-osiowymi przemysłowego cięcia strumieniem wody, dobieramy kombinacje otworów i komór mieszających w celu uzyskania wysokiej jakości krawędzi oraz opracowujemy dynamiczne procedury przebijania chroniące materiały kruche lub warstwowe. Dzięki zintegrowaniu badań, produkcji i sprzedaży w jednej lokalizacji możemy dostosować rozmiary stołów roboczych, konstrukcję zbiorników oraz interfejsy sterowania do lokalnego napięcia zasilania, dostępnej powierzchni podłogi oraz nawyków operatorów. Dla zakupujących oceniających dostawców decydujące znaczenie mają mierzalna wydajność, koszty eksploatacyjne oraz szybkość reakcji serwisowej. Dane z naszych instalacji pokazują, że dyscyplinowane prowadzenie procesu przemysłowego cięcia strumieniem wody – wsparte odpowiednim ciśnieniem i ustawieniami ścierniwa – pozwala zwiększyć wydajność o 20–30% bez dodatkowych nakładów pracy. Zapraszamy producentów z całego świata do przetestowania swoich materiałów przy użyciu naszej biblioteki parametrów oraz weryfikacji wydajności przemysłowego cięcia strumieniem wody w odniesieniu do własnych celów jakościowych.

Najczęściej zadawane pytania

Jakie materiały i grubości można przetwarzać za pomocą przemysłowego cięcia strumieniem wody bez uszkodzeń cieplnych?

Przemysłowe cięcie wodą pod wysokim ciśnieniem pozwala precyzyjnie przetwarzać tytan, Inconel, stal węglową, aluminium, granit, szkło, kompozyty oraz płyty warstwowe bez stref wpływu ciepła. Typowe zakresy weryfikowane w praktyce obejmują: 6 mm stopu Ti-6Al-4V, 25 mm Inconel, 20–30 mm granitu, 12 mm stali węglowej oraz 3 mm płyt warstwowych z aluminium. Ponieważ proces ten nie generuje ciepła, nie powstaje warstwa przetopiona, nie występuje delaminacja ani odkształcenia termiczne – co zapewnia zachowanie wytrzymałości zmęczeniowej i dokładności wymiarowej.
Koszty materiału ściernego kontroluje się poprzez optymalizację odległości dyszy od materiału (standoff), geometrii komory mieszającej oraz kalibracji podawania materiału ściernego. Dane z naszych instalacji polowych wskazują na obniżenie zużycia materiału ściernego o 35–45 % po dostosowaniu odległości dyszy do 1,6 mm oraz zoptymalizowaniu czasu przebicia. Dodatkowo udostępniamy krzywe zużycia oraz interwały konserwacji co 1000 godzin pracy – dzięki czemu zakupujący mogą planować budżety na części zamienne i porównywać całkowity koszt cięcia na metr, a nie jedynie cenę maszyny.
Nasze przemysłowe platformy cięcia strumieniowego są testowane przy ciśnieniu 3800 bar z ubytkiem ciśnienia poniżej 1,5 % oraz dokładnością pozycjonowania ±0,05 mm i powtarzalnością ±0,02 mm. Klienci pracujący 16–22 godziny dziennie zgłaszają czas gotowości do pracy na poziomie 96,5–97 % przez okres 14 miesięcy. Dokładność umożliwia osiągnięcie tolerancji ±0,08 mm przy cięciu tytanu o grubości 6 mm oraz czystych krawędzi przy cięciu granitu o grubości 20 mm z prędkością 1800–2200 mm/min.
Tak. Obsługujemy ponad 20 krajów i regionów eksportowych i oferujemy diagnostykę zdalną, zestawy części zamiennych oraz szkolenia operatorów. Nasza dokumentacja obejmuje rejestry ciśnienia, krzywe zużycia dysz oraz harmonogramy konserwacji, co ułatwia zespołom ds. jakości dopasowanie przemysłowego cięcia strumieniowego do wymogów norm ISO oraz audytów klientów. Możliwa jest dostosowana konfiguracja uwzględniająca lokalne napięcie zasilania, powierzchnię podłogi oraz nawyki operatorów.

Powiązane artykuły

Jak zmniejszyć zadrapania na powierzchni rur podczas ciągłego procesu formowania w walcowni rur

29

Jun

Jak zmniejszyć zadrapania na powierzchni rur podczas ciągłego procesu formowania w walcowni rur

Rzeczywistość ekonomiczna niedoskonałości powierzchniowych: W wysokiej stawce produkcji na walcowni rur zadrapanie na powierzchni to znacznie więcej niż drobny defekt estetyczny. Jest to sygnał ostrzegawczy, wskazujący na głębsze niestabilności procesu, które kompromitują integralność strukturalną...
Zobacz więcej
Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

14

Aug

Dlaczego wielofunkcyjna maszyna EDM spełnia wymagania zakładów produkujących mieszane formy i części

Radzenie sobie ze złożonościami środowisk produkcyjnych o wysokiej różnorodności produktów. Kierowanie nowoczesnym przemysłowym zakładem produkcyjnym często przypomina jednoczesne obracanie kilkunastoma talerzami, zwłaszcza w przypadku harmonogramów produkcji o wysokiej różnorodności i niskiej objętości. Pl...
Zobacz więcej
Jakie korzyści operacyjne uzyskują przedsiębiorstwa, aktualizując stare urządzenia do erozji iskrowej EDM

03

Aug

Jakie korzyści operacyjne uzyskują przedsiębiorstwa, aktualizując stare urządzenia do erozji iskrowej EDM

Identyfikacja ograniczeń wynikających z dziedzictwa w procesie produkcyjnym erozji iskrowej. Eksploatacja dojrzałego, wieloletniego sprzętu na halach produkcyjnych wymagających wysokiej precyzji często powoduje ukryte koszty operacyjne, które stopniowo, ale nieuchronnie zmniejszają marżę zysku.
Zobacz więcej
Jakie funkcje autodiagnostyki usterki zawiera nowoczesny system linii cięcia taśm?

20

Sep

Jakie funkcje autodiagnostyki usterki zawiera nowoczesny system linii cięcia taśm?

Protokoły diagnostyki inżynierskiej w szybkiej konwersji cewek. Eksploatacja ciężkich przemysłowych urządzeń do konwersji metalu oraz ciągłych linii przetwarzania cewek stwarza unikalne wyzwania inżynierskie, wymagające absolutnej precyzji. Kierownicy zakładów fr...
Zobacz więcej

Opinie klientów

Daniel Whitmore
Niezmienność dokładności przy cięciu tytanu dla przemysłu lotniczego

Tnemy 6-milimetrowe uchwyty tytanowe przez 22 godziny na dobę, a przemysłowe cięcie wodą zapewnia dokładność ±0,08 mm bez strefy wpływu ciepła. Odpad spadł z 7% do 1,2%, a wskaźnik Cpk wzrósł z 0,91 do 1,48 po zoptymalizowaniu ciśnienia i przepływu ścierniwa przez ich zespół. Dokumentacja ułatwiła nam audyt lotniczy, a czas pracy urządzenia utrzymuje się powyżej 96% od ponad roku.

Sofia Almeida
Niższe koszty ścierniwa przy obróbce kamienia architektonicznego

Przy granicie o grubości 20 mm i wapieniu o grubości 30 mm przemysłowe cięcie wodą zwiększyło wydajność o 26% i zmniejszyło zużycie ścierniwa o 38%. Skargi dotyczące skruszeń krawędzi zniknęły wśród 18 000 sprawdzonych płyt, a praca ręczna przy wykańczaniu zmniejszyła się o 31%. Diagnostyka zdalna oraz zestaw części zamiennych zapewniły czas pracy urządzenia na poziomie 97% przez 14 miesięcy – co jest kluczowe przy terminach realizacji elewacji.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Stabilność ciśnienia i kontrola ścierniwa chronią jakość krawędzi

Stabilność ciśnienia i kontrola ścierniwa chronią jakość krawędzi

Wydajność przemysłowego cięcia strumieniem wody zależy od stabilnego ciśnienia i precyzyjnej podawania ścierniwa. Nasze zespoły wzmacniaczy są testowane przy ciśnieniu 4000 bar przez 120 minut oraz poddawane 48-godzinnemu cyklowi rozgrzewania przy ciśnieniu 3800 bar, przy czym spadek ciśnienia nie przekracza 1,5%. Dozowanie ścierniwa jest kalibrowane na zakres 1,8–2,2 l/min z powtarzalnością w granicach ±2%, co bezpośrednio wpływa na nachylenie krawędzi i jakość jej wykończenia. W praktyce oznacza to, że europejski dostawca dla przemysłu lotniczego tnący tytan Ti-6Al-4V o grubości 6 mm osiągnął dokładność ±0,08 mm w odległości otworu od krawędzi oraz zmniejszył odpad z 7% do 1,2% w trakcie 3000-godzinnego etapu pilotażowego. Przetwórca kamienia architektonicznego tnący granit o grubości 20 mm z prędkością 1800–2200 mm/min zmniejszył zużycie ścierniwa o 38% po zoptymalizowaniu odległości dyszy od materiału do 1,6 mm oraz geometrii komory mieszającej. Dla elementów wnętrza pojazdów samochodowych dynamiczne przebijanie i kontrola receptur umożliwiły dostawcy poziomu Tier-2 cięcie trójwarstwowych paneli o grubości 3 mm z wynikiem 98,6% wydajności w pierwszym przejściu. Te rezultaty mają znaczenie, ponieważ ścierniwo i odpad stanowią dwa największe ukryte koszty w przemysłowym cięciu strumieniem wody.
Dokładność ruchu i uchwyty do produkcji wielomaterialowej

Dokładność ruchu i uchwyty do produkcji wielomaterialowej

Produkcja wielomaterialowa wymaga platformy ruchowej zapewniającej zachowanie tolerancji podczas przełączania się między tytanem, aluminium, granitem oraz kompozytami. Nasze zestawy CNC są weryfikowane interferometrem laserowym pod kątem dokładności pozycjonowania ±0,05 mm oraz powtarzalności ±0,02 mm, co umożliwia ich zastosowanie zarówno w przemysłowych cięciach strumieniowych wody 3-osiowych, jak i 5-osiowych. Stoły gotowe do montażu uchwytów oraz biblioteki receptur przechowują parametry ciśnienia, przepływu ścierniwa oraz przebicia dla poszczególnych wariantów. Dostawca części do przemysłu motocyklowego klasy Tier-2 skrócił czas przełączenia z 95 do 55 minut, a odpad z 5,5% do 1,8%, przetwarzając cztery warianty 3-milimetrowych aluminiowych paneli typu sandwich. Producent elementów do branży energetycznej, który cięła uszczelki z Inconelu o grubości 25 mm oraz podstawy ze stali węglowej o grubości 12 mm, zachowała tolerancję dopasowania spoin bez odkształceń cieplnych. W zastosowaniach architektonicznych ta sama platforma zapewniła czyste, widoczne krawędzie na 30-milimetrowym wapieniu na przestrzeni 18 000 sprawdzonych paneli – bez żadnych skarg dotyczących łuszczenia się materiału.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE