高精度小径穴用放電加工機(EDM)販売中|硬化鋼・チタン対応

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
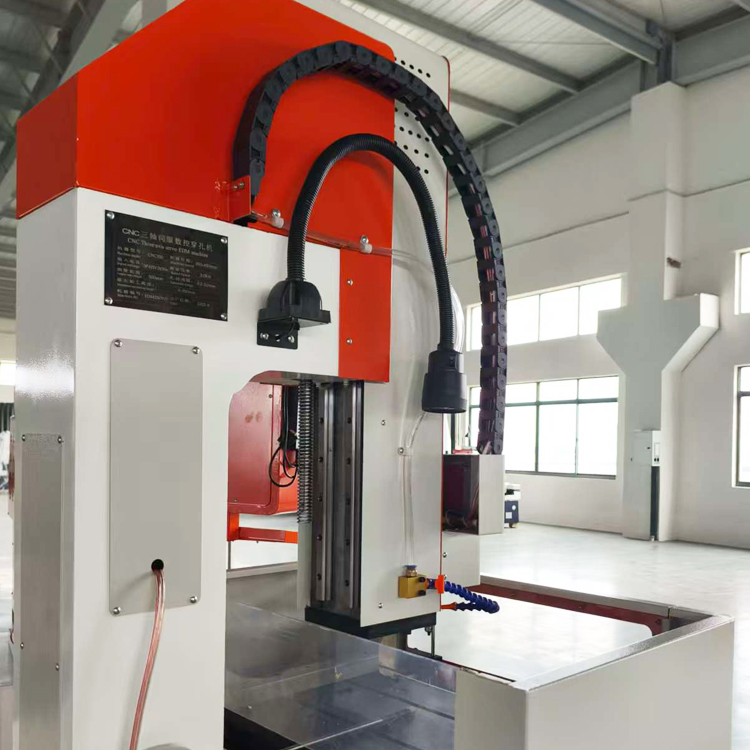
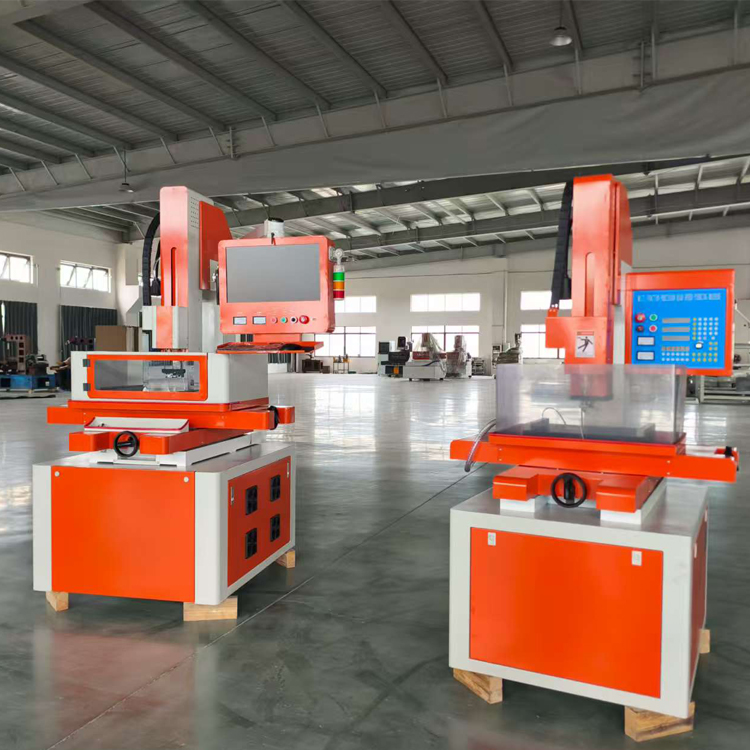
高精度な穴加工と長期的な稼働時間を実現するエドム社製ドリル盤(販売中)

高精度な穴加工と長期的な稼働時間を実現するエドム社製ドリル盤(販売中)

2003年に設立された専門メーカー、台州創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)は、金型・航空宇宙・医療・自動車分野の工具開発チーム向けに、高硬度鋼や特殊合金への高速かつ再現性の高い小径穴加工を実現する放電加工(EDM)用ドリルマシンの販売サービスを提供しています。当社の高速EDMドリルシステムは、通常0.3 mm~3.0 mmの穴径を±0.01 mmの位置精度で加工でき、HRC50程度の金型鋼材における加工時間は、従来方式と比較して40~60%短縮されます。これは極めて重要です。たとえば、航空宇宙部品メーカーがタービン部品に200個の冷却穴を手作業で加工する場合、1シフト分の作業時間が費やされてしまうところを、当社のサーボ制御EDM加工では、わずか数分の短時間で同量の穴加工を完了できます。また、欧州の金型メーカーが当社製マシンを導入したところ、電極摩耗が30%削減され、初回加工での穴品質が98.5%まで向上し、納期が7日間短縮されました。
お問い合わせ

ケーススタディ

ドイツの金型メーカー、高硬度鋼の穴加工時間を55%短縮

52 HRCの工具鋼から射出成形用金型を製造するドイツの金型メーカーは、カーバイドドリルの折損や穴加工の遅さに悩んでいた。そこで、0.8 mm~2.0 mmのウォーターライン穴およびベント穴を加工するため、放電穴加工機(販売中)を導入した。放電穴加工への切り替えにより、1穴あたりの平均加工時間が6分から2.7分へと55%短縮され、月額1,800ユーロに上っていたドリル折損によるコストも完全に解消された。この装置は週5日、1日3シフトで稼働し、穴位置精度は±0.015 mm以内を維持。顧客が要求する厳しい金型組立公差を満たしている。

トルコの自動車用金型・治具サプライヤー、生産量を35%増加

トルコの自動車用スタンピング金型ダイ製造業者は、硬化挿入部品への高精度な小径穴加工を必要としていました。当社は、回転ヘッドと自動電極交換装置を備えた放電加工用ドリルマシン(販売用)をご提供しました。導入後5か月で、顧客の生産量は月120セットから162セットへと35%増加し、放電加工による穴開け工程が仕上げ工程のスケジュール制約要因ではなくなったためです。穴位置ずれに起因する不良品率は3.2%から0.7%へと大幅に低下し、年間約4万2,000米ドルのコスト削減効果が得られました。また、この機械の安定した性能により、同サプライヤーは欧州のTier-2メーカーとの新たな契約獲得にも成功しました。

米国医療機器メーカーが厳しい公差要求に対応し、納期を確実に遵守

米国の医療機器メーカーが、ステンレス鋼およびチタン製の外科手術器具部品に0.5 mmの穴を開ける必要がありました。従来の加工方法では熱影響部が大きくなりすぎ、検証試験に合格できませんでした。当社の放電加工用ドリルマシン(販売中)を導入したところ、真円度±0.005 mm、表面粗さRa 1.6以下を実現し、清浄性試験および検証試験を初回提出で合格しました。その結果、検査による不合格率は8%から1.5%へと大幅に削減され、製品の市場投入期間が2週間短縮されました。また、現在は月間4万穴を安定して加工しており、納期遵守率は99%に達しています。製品タイトル:生産現場ですぐに使える高精度放電加工用ドリルマシン

関連製品

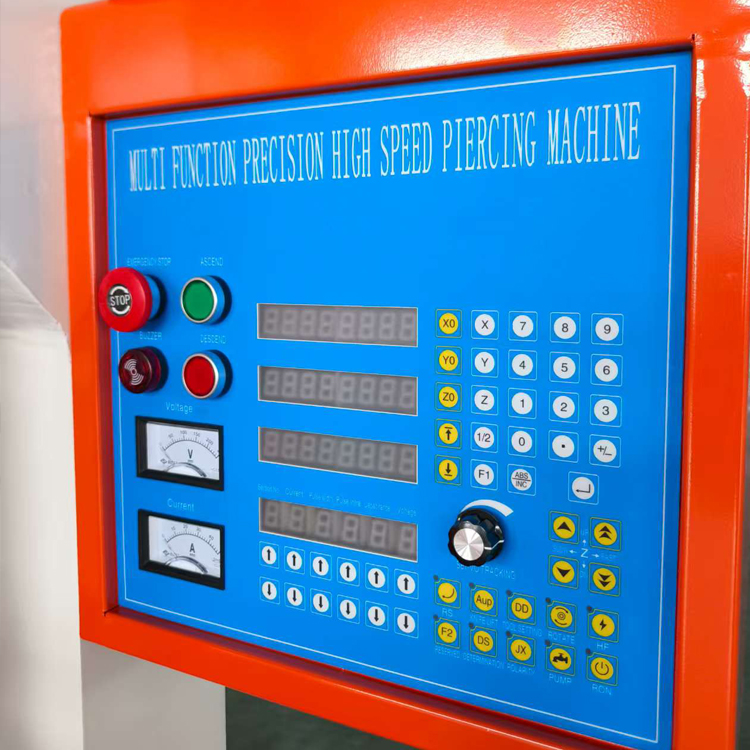
放電穴あけ機(EDMドリルマシン)の購入は、戦略的な投資です。こうした装置の構造を理解することで、世界中のバイヤーが自信を持って選択できます。当社・泰州市創源機床有限公司(タイチョウシ・チュアンユエン・キショウ・ユーリュウ)は、研究開発、製造、販売を一貫して自社で行い、すべての機械が国際的な品質基準を満たすよう厳格に管理しています。放電加工による穴あけは、中空電極とワークピースの間に制御された放電を発生させることで材料を除去する方法であり、従来のドリル加工では困難な焼入鋼、超硬合金、耐熱合金などへの高信頼性な穴加工を実現します。当社の製造工程では、まず剛性の高い鋳物ベースを用い、応力除去処理を施して振動を低減。その後、X・Y・Z軸の精密機械加工を行います。主軸、サーボモーター、電源装置はすべて負荷をかけた状態で組み立て・試験を行い、出荷前には全機器に対して精度検査を実施しています。パルス発生装置は、小径から深孔まで安定した放電を供給するよう最適化されており、絶縁油(ダイエレクトリック)循環システムは、切削屑の効率的な排出と洗浄性能を重視して設計されています。代表的な仕様は、行程範囲が300×200×300 mm~600×400×500 mm、主軸回転数は最大3,000 rpm、電極径は0.3 mm~6.0 mm、位置決め精度は±0.01 mm程度です。これらの性能は、金型の冷却チャネル加工、タービンブレードの冷却孔、ノズル穴加工、医療機器部品の製造など、多様な用途に対応します。生産計画において、自動電極交換機能および深さ制御機能を備えた放電穴あけ機を導入すれば、セットアップ時間の短縮効果が30~45%に達します。当社エンジニアは、リモートでの据付支援、英語版取扱説明書、およびスペアパーツ供給サービスをドイツ、トルコ、米国、ブラジル、インド、東南アジアなど20以上の輸出市場で提供しています。また、主要素材ごとの加工条件データベースや操作解説動画もご提供しており、新規オペレーターが約1週間で安定した量産体制へと移行できるようサポートします。サプライヤー比較をご検討中の企業様には、測定可能な価値——「1穴あたりのコスト低減」「電極寿命の延長」「下流工程の組立精度を守る一貫した加工精度」——を重視してご提案いたします。当社は単なる貿易業者ではなく、自社工場で製造を行うメーカーであるため、現地の電源条件や業界特有の要件に応じて、電圧、行程、制御方式などを柔軟にカスタマイズ可能です。この直販型のアプローチにより、お客様には信頼性・効率性・保守性に優れた放電穴あけ機を、長期的な収益性向上を支えるパートナーとしてご提供いたします。

よくあるご質問

放電加工用ドリルマシン(販売中)で加工可能な材料は何ですか?

導電性材料全般を加工できます。具体的には、焼入工具鋼、ステンレス鋼、超硬合金、チタン、ニッケル系超合金などです。このため、従来のドリル加工では破損や熱による損傷が生じやすい金型インサート、タービン部品、医療機器部品などの製造に最適です。
標準モデルでは、0.3 mm~6.0 mmの直径に対応しており、適切な電極と洗浄条件を用いれば、深さ対直径比が20:1以上になることも珍しくありません。金型ブロックへの深孔冷却穴加工は、代表的な用途です。
設置は通常1日で完了し、遠隔による技術指導を実施します。基本的なオペレーター研修は3~5日間で、当社のパラメーターライブラリと動画教材を活用すれば、ほとんどのチームが1週間以内に安定した量産へと移行できます。
英語版マニュアル、遠隔立ち上げ支援、消耗部品の供給、および技術相談を提供しています。20カ国以上のお客様にご導入いただいており、サービス依頼の多くには24時間以内にお応えしています。
価格は、移動範囲、スピンドル構成、電源仕様、自動化オプションなどによって異なります。お客様の加工材料、穴径、生産数量に応じた正確な単価をご提示するため、まずはお見積りをご依頼ください。

関連記事

EDMワイヤーカットマシンの加工特性

24

Dec

EDMワイヤーカットマシンの加工特性

さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示
古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

03

Aug

古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

スパーク侵食加工における従来の制約条件の特定:高精度製造現場で長年にわたり稼働している数十年前の設備を運用することは、しばしば目に見えにくい運用上のペナルティを生み出し、結果として利益率を徐々に圧迫します。生産工程において…
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

ダニエル・ウェーバー氏、金型部門マネージャー(ドイツ)
焼入れ済み金型鋼における信頼性の高い性能

当社は、EDMドリルマシン(販売用)の購入に先立ち、複数のサプライヤーを比較検討しました。導入後6か月で穴あけ所要時間が50%短縮され、加工精度は±0.01 mm以内を維持しています。この機械は1日2シフトで稼働しており、計画外の停止はほとんど発生していません。現在、当社の金型製造には欠かせない設備となっています。

メフメト・アユディン氏(生産技術エンジニア、トルコ)
優れたサポートと短期間での投資回収

当社が導入した新しいEDMドリルマシン(販売用)は、わずか7か月で投資費用を回収しました。電極消耗量は28%削減され、不良品率は4%から1%未満へと大幅に低下しました。サプライヤーが提供する遠隔サポートは迅速な対応が特長で、自動車用ダイスチームによる設備導入をスムーズに実現しました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
工場直販価格とグローバル向けカスタムエンジニアリング

工場直販価格とグローバル向けカスタムエンジニアリング

当社、台州創源機床有限公司から直接購入することで、中間業者のマージンが不要となり、お客様の生産ニーズに完全に合致した放電穴あけ機(EDMドリルマシン)を手に入れることができます。当社では、研究開発・製造・販売を一貫して自社で行っているため、出荷前に行程範囲、パルス発生器、制御システム、付属機器などを柔軟に調整可能です。このカスタマイズ対応力は、0.5mmという極めて精密な穴加工を要する金型工場、タービンの冷却用チャネルを加工する航空宇宙部品サプライヤー、チタン材を扱う医療機器メーカーなど、多様な用途に最適です。当社エンジニアは、お客様の加工材料、穴径、1日の加工本数を丁寧にヒアリングし、最も効率的な仕様を提案します。代表的なカスタマイズ例として、行程範囲は300×200×300mm~600×400×500mm、主軸回転数は最大3,000rpm、電極径は0.3mm~6.0mmまで対応可能です。また、工場直販によるサービスにより、納期短縮と消耗部品コストの削減も実現します。
コスト/穴当たりを削減する高速パルステクノロジー

コスト/穴当たりを削減する高速パルステクノロジー

パルス発生装置は、販売中の放電加工穴あけ機の心臓部であり、当社のシステムでは、高速かつ安定した放電制御を採用して、穴あけ効率と加工面品質の向上を実現しています。この技術により、高硬度鋼や超合金などの難削材においても、材料除去速度を向上させながら、穴の円形度を維持し、電極摩耗を最小限に抑えることが可能です。一般的な金型用途(硬度50 HRC)では、顧客から加工サイクル時間が40~60%短縮され、電極寿命が25~35%延長されたとの報告があります。トルコの自動車部品サプライヤーでは、当社機械を導入後5か月以内にダイセットの生産量を35%増加させました。米国の医療機器メーカーでは、穴の円形度を0.005 mm以内に達成し、検査による不良品発生率を8%から1.5%へと大幅に低減しました。これらの成果は、高精度サーボ制御、自動深さ調整機能、および効率的な絶縁油洗浄機能によって支えられています。本システムは、電極径0.3 mm~6.0 mmに対応し、深さ/直径比(アスペクト比)20:1を超える加工も可能です。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ