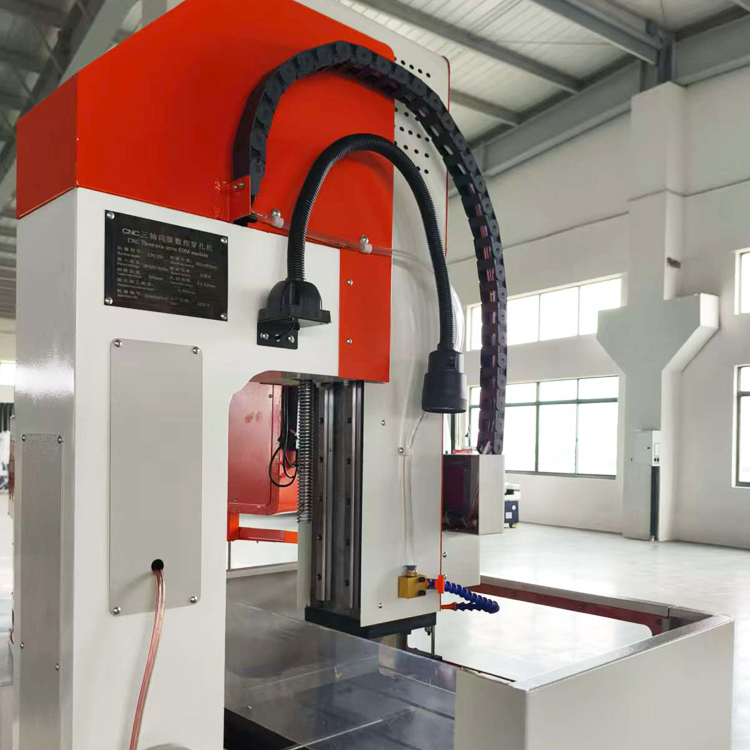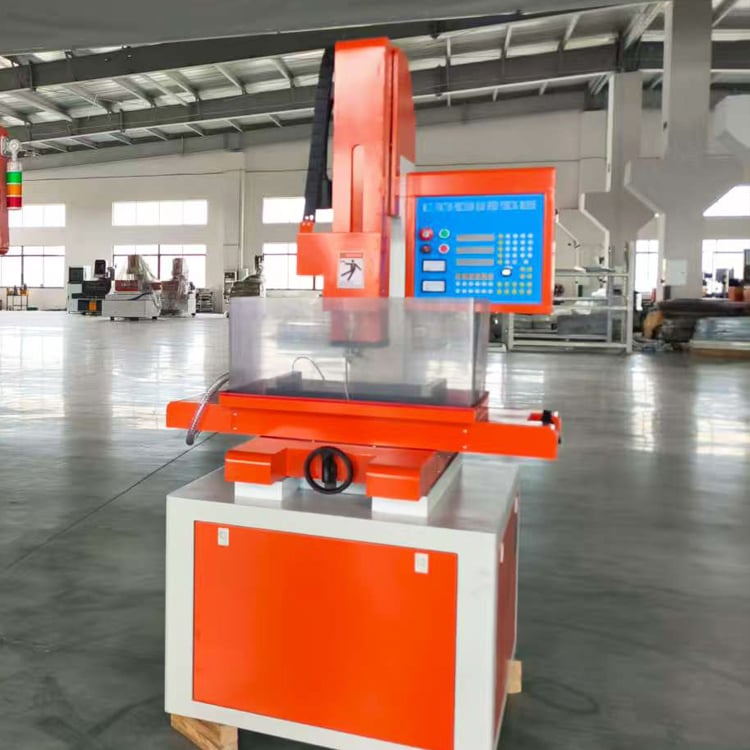
マイクロ放電加工ドリル機|±0.002mmの高精度、直径0.1~3.0mmの穴加工

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
マイクロEDMドリル盤の特長:高精度・高速加工・全国対応のタイチョウ・チュアンユアン社によるサポート

マイクロEDMドリル盤の特長:高精度・高速加工・全国対応のタイチョウ・チュアンユアン社によるサポート

2003年に中国江蘇省泰州市に設立された専門メーカーである泰州市創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)は、当社が納入するマイクロ放電加工用ドリル盤(マイクロEDMドリル盤)のすべてに、20年以上にわたる豊富な技術と経験を活かしています。当社のマイクロEDMドリル盤は、マイクロメートル単位の高精度が求められる産業向けに設計されており、航空宇宙分野における燃料噴射装置の製造、ニチノール製ステントや外科用針などの医療機器製造、自動車用ディーゼル噴射ノズルの穴加工、および焼入鋼インサートを用いた高精度金型製作など、多様な用途に対応します。これらの生産現場では、操作者が直径0.1~3.0 mmの穴を加工し、表面粗さRa 0.4 µmという極めて滑らかな仕上げを実現するとともに、位置決め精度±0.002 mm、穴の円形度0.005 mm以内という高精度を達成しています。本機は最小放電時間0.5マイクロ秒の高周波パルス発生装置を採用しており、炭化タングステン、インコネル、チタン、多結晶ダイヤモンドなど、導電性の超合金材料を安定して加工できます。
お問い合わせ

ケーススタディ

ドイツの自動車部品サプライヤーにおけるインジェクタノズルの不良率を42%削減

ドイツのティア1自動車部品サプライヤーは、ディーゼルエンジン用インジェクタノズルの微細穴加工において、品質ばらつきに悩んでいた。従来のドリル加工ではバリが発生し、不良率が18%を超えていた。当社のマイクロ放電加工(EDM)穴開け機を2台導入し、0.5マイクロ秒単位でパルスを制御したところ、焼入鋼材への0.12 mm径の穴加工を実現。表面粗さはRa 0.5 µmを達成した。これによりバリは完全に解消され、不良率は10.4%まで低下。1シフトあたりの生産量も850個から1,200個へと増加した。顧客は年間約18万ユーロの廃棄コストを削減し、現在では合計6台を稼働させている。

米国の医療機器メーカーによるニチノール製ステントの量産化を実現

米国の医療機器メーカーが、ステントのマーカー用にニチノール製チューブへのバリのないマイクロ穴加工を必要としていた。熱に弱い素材のため、レーザー穿孔では再凝固層が発生していた。当社のマイクロ放電加工(EDM)穿孔機は、脱イオン水を絶縁媒体とし、低エネルギー放電を用いることで、熱影響部のない直径0.15 mmの穴を実現した。25,000個の穴について、位置精度は±0.003 mm以内に収まり、FDAによる工程バリデーションを初回で合格した。量産歩留まりは98.7%に達し、顧客は18か月以内に合計3台の導入へと拡大した。

東南アジアの電子機器用金型工具メーカーにおける金型インサートの加工時間を35%短縮

シンガポールに拠点を置く金型メーカーは、微細冷却チャネル付きの硬化鋼金型インサートを、フライス加工と手動放電加工(EDM)で加工していたが、1個あたり14時間かかっていた。当社の微細EDM穴あけ機は、自動電極交換装置および4軸CNCを搭載しており、0.3 mm径の穴120個を9.1時間で完了。これにより、加工時間は35%短縮された。また、電極摩耗補正機能により、3,000個の穴加工において直径変動を0.004 mm以内に抑えている。この導入により、同社は微細金型プロジェクトの見積もりスピードが向上し、1年間で金型インサートの受注数が28%増加した。

関連製品

マイクロ放電加工ドリル機は、従来の切削加工では困難または不可能な導電性材料に、極めて微小で深く、かつ高精度な穴を加工するための特殊な放電加工装置です。中国江蘇省泰州市に2003年に設立された「泰州市創源機床有限公司」では、研究開発・製造・販売を一貫して行い、20カ国以上の輸出先で製造業者から信頼されるマイクロ放電加工ドリル機を提供しています。当社の製造プロセスは、有限要素解析(FEA)による厳密な設計検証から始まり、機械本体・柱・主軸の剛性を最適化し、長時間の加工サイクルにおける熱的安定性を確保します。鋳物は十分な時効処理と高精度研削を経て、温度管理されたクリーンルーム内で組み立てられます。各マイクロ放電加工ドリル機は、幾何学的精度試験、レーザー干渉計によるキャリブレーション、および出荷前の72時間連続ドリル試験を実施しています。核心技術である高周波パルス発生装置は、最小放電時間0.5マイクロ秒、ピーク電流0.1アンペアまで制御可能で、ミクロン単位での精密な材料除去を実現します。サーボ制御システムは数ミリ秒以内に応答し、回転電極とワークピース間のギャップを安定的に維持。また、自動電極交換システムにより最大20本の電極を搭載でき、無人運転が可能です。これらの機能により、お客様は直径0.1~3.0mmの穴を、深さ/直径比20:1以上で加工でき、表面粗さRa 0.4µm、位置決め精度±0.002mmを達成できます。加工対象材には、焼入工具鋼、タングステンカーバイド、インコネル、チタン合金、多結晶ダイヤモンド、導電性セラミックスなどが含まれます。世界中の応用例としては、航空宇宙分野のタービンブレード冷却孔、医療分野のステントや外科用針の製造、自動車分野のインジェクター噴射ノズル、電子部品コネクタ向けマイクロ金型インサート、インクジェットプリンタのノズルプレートなどがあります。いずれの場合も、マイクロ放電加工ドリル機は、レーザー加工や機械的ドリル加工と比較してバリの低減、熱影響部(HAZ)の排除、再現性の向上を実現します。品質管理はISO 9001に基づき、各装置には多言語マニュアル、遠隔診断機能、および豊富な純正スペアパーツ在庫が付属します。20年にわたる製造実績、高度な技術力を持つエンジニアチーム、そして長期的なパートナーシップ構築へのコミットメントを通じて、泰州市創源はお客様の歩留まり向上、加工サイクル短縮、新規マイクロ加工市場への参入を確かな支援で後押しします。当社の輸出実績は欧州、北米、東南アジア、中東、南米に及び、業界の進化する規格に応えるべく、マイクロ放電加工ドリル機の継続的な改良に加え、操作員トレーニング、加工プロセス開発支援、迅速なアフターサービスを提供しており、お客様の投資価値と生産継続性を守っています。

よくあるご質問

微細EDM穴あけ機で効果的に加工できる材料は何ですか?

当社の微細EDM穴あけ機は、硬化工具鋼、タングステンカーバイド、インコネル、チタン合金、多結晶ダイヤモンド、導電性セラミックスなど、あらゆる導電性材料を加工可能である。従来のドリル加工では硬度や熱感受性のため加工が困難な、航空宇宙・医療・自動車・金型製作分野での応用に最適である。
標準構成では、直径0.1 mm~3.0 mmの穴を加工でき、位置決め精度は±0.002 mm、円形度は0.005 mm未満、表面粗さはRa 0.4 µmまで達します。適切な電極ガイドを用いることで、深さ/直径比20:1を超える加工も可能です。
0.5マイクロ秒という最短放電持続時間を持つ高周波パルス発生装置と、知能型摩耗補償機能により、1,000穴あたりの寸法変化を1%未満に抑えます。消費電力は3.5 kW以下で、自動電極交換機構により最大20本の電極を搭載し、無人運転による連続生産をサポートします。
はい。当社は20カ国・地域以上に輸出しており、多言語対応の技術文書、遠隔診断、オンライン研修、および迅速な部品供給サービスを提供しています。欧州、アジア、中東、南北アメリカのお客様には、現地での据付支援および工程開発支援も可能です。
ご希望の穴径、穴深さ、材質、公差、および生産数量をお知らせください。当社エンジニアが、最適な機種、発生装置構成、電極システムをご提案し、投資前にサイクルタイムと品質を確認するための試験加工も実施いたします。カスタマイズされた提案書については、お気軽にお問い合わせください。

関連記事

EDMワイヤーカットマシンの加工特性

24

Dec

EDMワイヤーカットマシンの加工特性

さらに表示
高速ワイヤー切断機の加工精度不足に対する正しい対処方法

13

Dec

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

さらに表示
信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

14

Jul

信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

モジュラー構造による柔軟な製造の進化:現代の産業環境では、高い適応力が求められており、生産構成を迅速に切り替える能力が、施設の運用リズムを決定づけています。...
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

ダニエル・ホイットフィールド氏、医療機器部門 生産マネージャー(英国)
医療用部品製造における卓越した精度

当社は外科用針を製造しており、ステンレス鋼にバリのない直径0.2 mmの穴を必要としていました。マイクロ放電加工(EDM)穿孔機を導入して以来、初回合格率は91%から98.5%へ向上し、工程時間は22%短縮されました。また、工程に関する質問が生じた際には、リモートサポートチームが数時間以内に迅速に対応してくれました。この装置は、当社のマイクロ穿孔ラインの基幹設備となりました。

マルタ・コワルスキ氏、金型エンジニア(ポーランド)
多品種対応型金型製作における信頼性の高い性能

当社の金型工場では、熱処理済み鋼製インサートに対して多数の小ロット加工を行っています。マイクロ放電加工(EDM)穿孔機は、数千個の穴において±0.003 mmの位置精度を維持でき、電極交換も迅速です。これにより、セットアップ時間は30%短縮され、不良となったインサートも大幅に削減されました。スペアパーツは4日間で到着し、納期スケジュールを守ることができました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
ミッションクリティカルなマイクロ穴向けに、マイクロメートルレベルの高精度を実現した設計

ミッションクリティカルなマイクロ穴向けに、マイクロメートルレベルの高精度を実現した設計

当社のマイクロ放電加工ドリル装置の最大の特長は、従来の切削加工では対応できない材質においてもマイクロメートル単位の公差を確実に維持できることです。0.5マイクロ秒という最短放電時間を持つ高周波パルス発生装置と高応答性サーボ制御システムを採用することで、放電ギャップを安定させ、位置決め精度±0.002 mm、円形度0.005 mm未満、表面粗さRa 0.4 µmという高精度を実現しています。これは、航空宇宙分野における燃料噴射器やタービンブレードの冷却孔加工において極めて重要です。わずか数マイクロメートルのずれが燃焼効率や部品寿命に影響を及ぼすからです。また、医療機器製造では、ニチノール製ステントや外科用針のメーカーが、バリのない穴と熱影響部のない加工を要求しますが、当社のマイクロ放電加工ドリル装置はこれを一貫して実現します。欧州の顧客が硬化鋼に0.12 mmの穴を加工した際、不良率は導入後1か月で18%から10.4%へと大幅に低減しました。
サイクルタイムと無人運転時の人件費を削減する生産性向上機能

サイクルタイムと無人運転時の人件費を削減する生産性向上機能

精度の向上にとどまらず、当社のマイクロ放電加工ドリル機は、自動化と効率的な電力供給により、実質的な穴当たりコストを削減するよう設計されています。自動電極交換システムは最大20本の電極を保持可能で、夜間や週末の無人運転(ライト・アウト・オペレーション)を実現します。これは、多品種少量生産を手がけるジョブショップにとって極めて重要です。最適化されたパルス発生装置により、材料除去効率が向上し、電極摩耗も抑制されるため、従来の放電加工ドリルと比較してサイクルタイムが最大30%短縮されます。東南アジアの金型工具メーカーが、硬化鋼製金型インサートの120穴加工を、従来の14時間から9.1時間へと35%短縮した事例があり、その後1年間で金型インサートの受注量を28%増加させました。また、単体あたりの消費電力は3.5 kW以下に抑えられており、工業用電力料金の高い地域における電気代負担の低減にも貢献します。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ