
携帯型EDMドリル:折れたタップ除去成功率96%

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
グローバルな金型工場向け高精度ポータブル放電加工ドリルのメリット

グローバルな金型工場向け高精度ポータブル放電加工ドリルのメリット

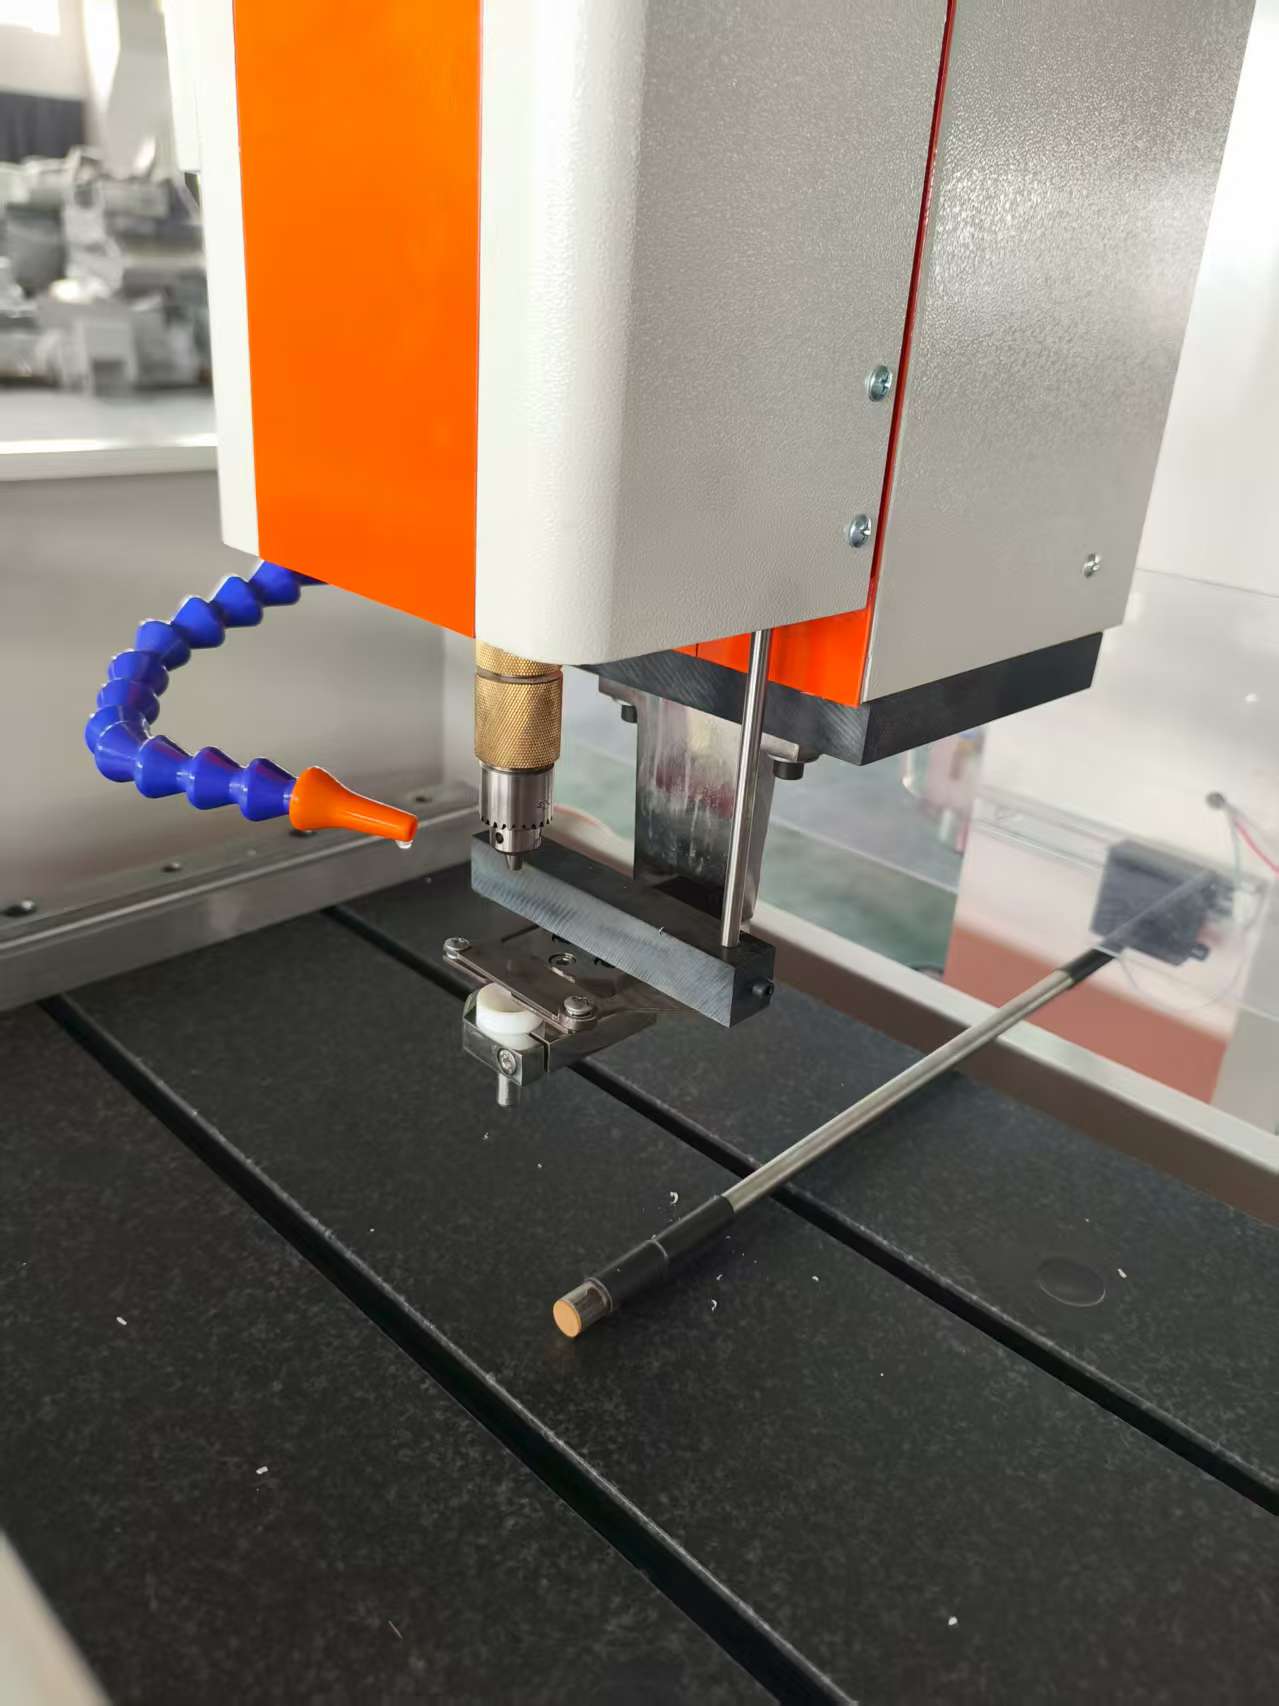
中国江蘇省泰州市に2003年に設立された泰州市創源機床有限公司は、20年以上にわたり、母材を損傷させることなく折れたタップ・ドリル・ねじを除去できるポータブル放電加工ドリルのプラットフォームを磨き上げてきました。当社のポータブル放電加工ドリルは、工具室、金型メンテナンス工場、航空宇宙産業のファスナー作業エリア、自動車用プレス成形ラインなど、硬化した金型ブロック内に折れたM6タップが発生した場合に1シフト全体の生産が停止してしまうような現場で活用されています。本機は、ストローク精度±0.01 mmのサーボ制御電極送り機構、0~300 Aで調整可能なパルス発生器、および最小径1.0 mmの盲孔からも切粉を確実に排出する5 L/分の高圧洗浄システムを備えています。実地試験では、H13金型鋼(硬度58 HRC)からM4~M16の折れたタップを平均18分で回収することに成功しました。これに対し、手動でのドリル加工および再タッピングには90~120分を要します。
お問い合わせ

ケーススタディ

携帯型EDMドリルがドイツの自動車プレス金型工場で42本の折れたタップを回収

ドイツの自動車用プレス金型工場では、硬度52 HRCの鋼材1.2344製ダイプレート内にM10タップが頻繁に折れる問題が発生し、生産停止が繰り返されていました。保守チームは、中国・創源社製の携帯型EDMドリルを導入し、直径1.2 mmの銅電極と1本あたり15分間の放電加工サイクルを用いて対応しました。6か月間にわたり、この装置は合計42本の折れたタップを除去し、金型の成形面に一切の損傷を与えることなく、1回あたりのプレス停止時間を平均4.5時間から55分へと大幅に短縮しました。その後、同工場は第2生産棟向けに追加で3台を発注。金型交換費用および生産ロスの削減により、年間約4万6,000ユーロのコスト削減効果があったとしています。

携帯型EDMドリルが米国航空宇宙産業向けファスナー供給会社の折れたボルト除去課題を解決

米国の航空宇宙産業向けファスナー部品サプライヤーが、6Al-4V製ハウジングから破損したチタン製ボルトを穴の形状を変えることなく除去する必要に迫られました。操作員は、創源社製ポータブルEDMドリルを40Aで、内径0.8mmの中空電極を用いて作業し、各ボルトを12~20分で確実に除去しました。その結果、穴の同心度は±0.02mm以内に保たれました。このポータブルEDMドリルの導入により、従来は廃棄されていた部品130個/四半期を再加工できるようになり、材料費および機械加工費として約7万8,000米ドルのコスト削減が実現しました。現在、顧客はすべての重要ファスナー回収作業において、ポータブルEDMドリルの使用を必須仕様としています。

ポータブルEDMドリル導入で、東南アジアにおける射出成形金型の修理時間が71%短縮

東南アジアの射出成形金型修理サービスでは、従来手動でドリル加工を行っていたため、鏡面仕上げされたキャビティを損傷するリスクがありました。特に、硬化挿入部にM8のねじが折れた際の対応が困難でした。その後、直径1.5 mmの電極と内蔵式誘電体タンクを備えた「創源(チュアンユアン)ポータブルEDMドリル」を導入したところ、1本あたりのねじ除去作業時間は3.2時間から55分へと短縮されました。このポータブルEDMドリルにより、修理時間は71%削減され、初回成功率は96%を達成しました。同社は設備投資を4か月未満で回収し、サービス対応エリアを隣接する3都市へと拡大しました。

関連製品

創源(チャオユアン)社のポータブル放電加工ドリル技術は、単純な産業現実に基づいて設計されています。すなわち、計画外のダウンタイムは1時間単位で明確にコスト化でき、従来の機械的ドリル加工では、小さなタップ折損という小さな問題が、高価な部品の全廃棄へと発展してしまうことが多いという事実です。当社のポータブル放電加工ドリルは、小型スパーク発生装置、サーボ制御Z軸ヘッド、磁気式またはクランプ式ベース、および高圧誘電体洗浄回路を、1台の携帯可能なユニットに統合しています。製造工程は、当社のCNCマシニングセンターによる電極ガイドおよびスピンドルハウジングの高精度加工から始まり、その後、温度管理された作業場で組立を行い、各装置に対して50HRC鋼に対する24時間連続バーンイン試験を実施します。オペレーターは、電極径を0.5mm~3.0mmから選択し、放電電流を0~300Aで設定、さらにパルス幅およびパルス間隔を、H13、SKD61、1.2344、チタン合金、ステンレス鋼、あるいは超硬合金など、対象材質に応じて最適化できます。ポータブル放電加工ドリルは、金属を機械的力ではなく放電によるエロージョンで除去するため、加工面の硬化を引き起こさず、中心位置からズレることもありません。また、薄肉壁や深穴への切削荷重もほとんどかかりません。誘電体システムは洗浄液をフィルターで浄化・再循環させ、最大80mmの深さの穴に対し、5~8L/分の安定した洗浄流量を維持します。実際の現場では、この装置は金型メンテナンスブース、ダイス修理エリア、CNCマシニングセンター、および出張サービス用トラックなどに配備されています。世界20カ国以上で導入されている当社のポータブル放電加工ドリルは、M2~M20のねじ穴における折損タップの除去、折損ドリルの抜き取り、ネジの回収、および小径穴の放電加工ドリル加工に活用されています。海外市場からの統計的フィードバックによると、1本の折損ファスナーあたりの平均回収時間は12~25分、手動抜き取り失敗による部品廃棄率は90%削減、投資回収期間はダウンタイムコストに応じて4~9ヶ月となっています。当社工場では、研究開発、製造、販売を一貫して行っているため、特殊電極ガイド、延長スピンドルアーム、あるいは110V仕様など、お客様の要望に応じたカスタマイズも迅速に実現可能です。すべてのポータブル放電加工ドリル出荷時には、取扱説明書、電極キット、予備ノズルに加え、動画によるトレーニングコンテンツへのアクセス権も付属しており、海外のお客様が初日から安定した加工結果を得られるようサポートしています。

よくあるご質問

ポータブルEDMドリルはどのような材質に対応できますか?

ポータブルEDMドリルは、折れたタップ・ドリル・ねじ・ピンなどを、工具鋼(焼入れ済み)、ステンレス鋼、チタン合金、アルミニウム、銅、超硬合金などの導電性金属から除去できます。特に硬度40 HRC以上の材質では、従来の機械的ドリル加工による損傷リスクがあるため、EDM方式が最も有効です。非導電性材料には対応していません。
M4~M16のタップの場合、深さ・電極径・材質の硬度に応じて、通常12~25分で除去可能です。当社の携帯型EDMドリルは、サーボ送りと高圧洗浄を採用し、放電加工を安定かつ高速に維持します。
いいえ。スパーク・アブレーション(放電溶融)方式では、折れたファスナー部分のみを除去し、電極は既存の穴に沿って進みます。0.01 mmの送り精度と適切な電極サイズを用いることで、現場での実績において95%以上で母材のねじ山が無傷で残ります。
標準機種は220 V単相50/60 Hzで動作し、オプションで110 V仕様もご提供可能です。消費電力は低く、一般の作業場用コンセントで使用可能であり、台車に乗せてワークピースの近くまで移動させることもできます。
携帯型EDMドリルには、12か月間の保証、英語版取扱説明書、動画による据付サポート、遠隔トラブルシューティング、および48時間以内に発送されるスペアパーツが含まれます。当社は、20か国以上のお客様を迅速な技術サービスでサポートしています。

関連記事

特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

03

Aug

特殊形状のばね製造向けスプリングマシン用金型治具のカスタマイズ方法

複雑なスプリング製造の課題を克服する 高速産業用製造における高度な技術対応には、ワイヤー送りの挙動、機械的公差、および最新の自動化装置における多軸曲げ機構に関する深い理解が不可欠です…
さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示
古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

03

Aug

古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

スパーク侵食加工における従来の制約条件の特定:高精度製造現場で長年にわたり稼働している数十年前の設備を運用することは、しばしば目に見えにくい運用上のペナルティを生み出し、結果として利益率を徐々に圧迫します。生産工程において…
さらに表示

お客様の声

マイケル・レイノルズ氏 ツールルームマネージャー(米国)
携帯型EDMドリル、導入5か月で投資回収完了

当社では毎週鍛造金型の修理を行っていますが、これまでタップの破損により1フルシフト分の生産ロスが発生していました。携帯型EDMドリルを導入してからは、平均除去時間が20分に短縮され、金型へのダメージも一切ありません。5か月間で19個の金型交換を回避し、5万2,000米ドル以上のコスト削減を実現しました。この装置は操作がシンプルで安定性も高く、オペレーターはわずか2日間で習得できました。

ダニエル・フィッシャー氏(生産エンジニア、ドイツ)
航空機用ファスナーの再加工に信頼できる携帯型EDMドリル

当社の航空宇宙機器用ハウジングには、厳密な穴の公差が求められます。携帯型EDMドリルは、昨年度、96本の折れたチタン製ボルトを除去し、成功率97%を達成しました。不良品はゼロでした。設備停止時間は68%短縮され、顧客による監査もすべて無事に合格しました。技術サポートは、すべての問い合わせに対し24時間以内に回答しています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
サーボ制御式高精度携帯型EDMドリル(送り精度:±0.01 mm)

サーボ制御式高精度携帯型EDMドリル(送り精度:±0.01 mm)

当社の携帯型放電加工ドリルの最大の特長は、サーボ制御による電極送り機構で、電極が深さがあり傾斜している、あるいは部分的に塞がれた穴に進入しても、0.01 mmの位置精度を維持できる点です。金型・治具のメンテナンス作業では、溶接や再研磨を行わずに再加工できないキャビティでの作業が頻繁に発生します。この携帯型放電加工ドリルは、折れたファスナーの中心に放電を集中させるため、周囲のねじ山や表面仕上げが一切損なわれません。0~300 Aのパルス発生器を搭載しており、M2サイズの小径タップのような精密な加工から、M16ボルトのような高速除去まで、放電エネルギーを現場のニーズに応じて微調整できます。高圧フラッシング回路は5~8 L/分の流量を確保し、深さ80 mmまでの盲孔内に発生する切粉を確実に排出することで、二次短絡や電極破損を防止します。20カ国以上の輸出市場で得られた実績データによると、M4~M16タップを50 HRCの鋼材から除去する際の初回成功率は96%、平均除去時間は18分です。
移動性と現場での迅速な展開を重視した携帯型EDMドリル

移動性と現場での迅速な展開を重視した携帯型EDMドリル

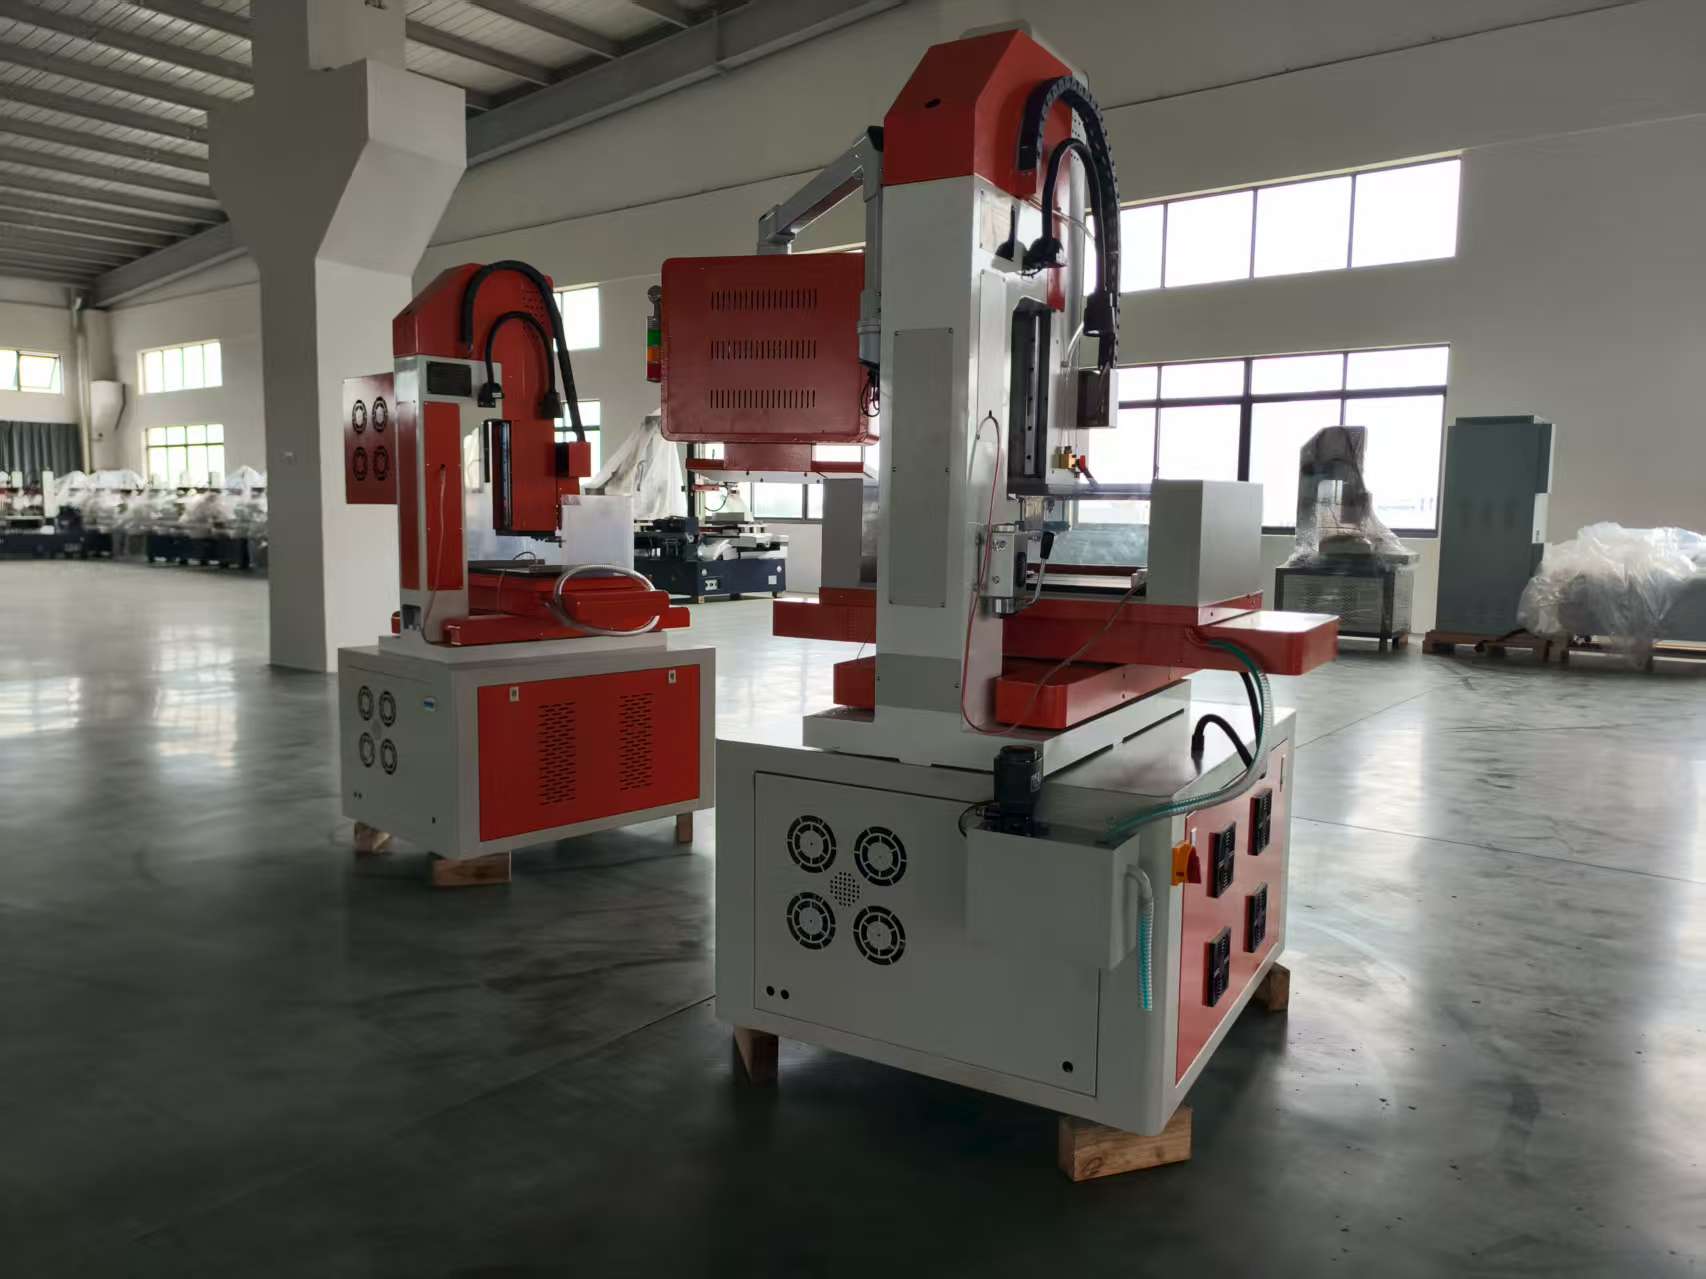
当社の携帯型EDMドリルにおける「携帯性」は、単なるマーケティング用語ではなく、設計上の必須要件です。本機は全体で約38 kgと軽量で、磁気式またはクランプ式のベースを採用しているため、設置が素早く簡単です。また、標準の単相220 V電源で動作するため、1人の技術者が数分でプレス機、CNC工作機械、射出成形機など、さまざまな作業場所間で機器を移動させることができます。これは、自動車用プレス金型、金型製作、航空宇宙部品の修理、大型設備の保守といった分野において特に重要です。これらの現場では、大型のダイやハウジングを固定式EDM機まで運搬するのに数時間かかる上、クレーンの使用が必要になることも珍しくありません。一方、携帯型EDMドリルなら、故障発生地点その場で修理が可能です。20カ国以上のお客様から、台車から最初の放電(スパーク)までの展開時間が平均10分以内であるとの報告をいただいています。内蔵の絶縁油タンクおよびフィルター装置により、セットアップ手順が簡略化され、作業エリアも清潔に保たれます。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ