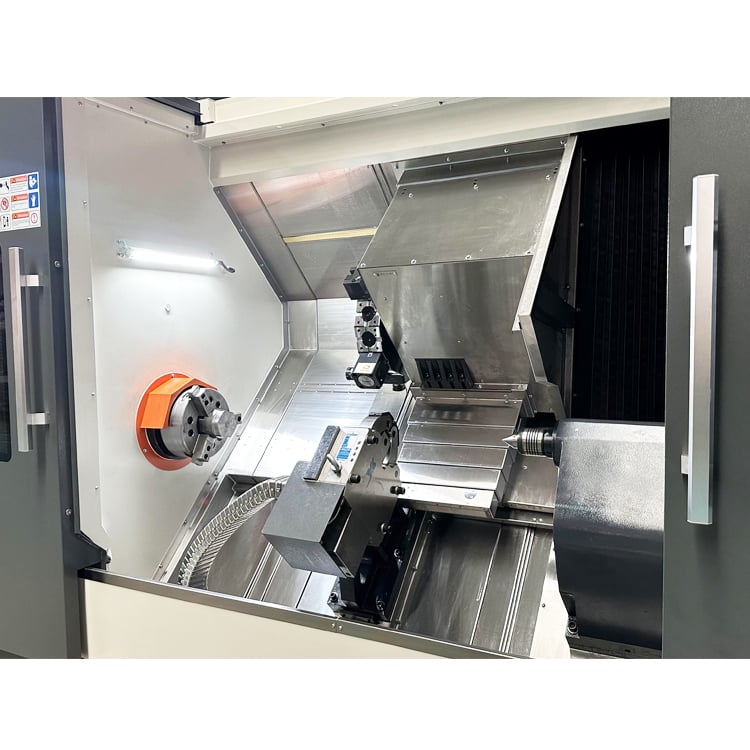
Forgácsoló szerszámok esztergához: Pontos szerszámtartók és beillesztőelemek CNC-esztergákhoz

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontos fémesztergályozó szerszámok globális gyártók számára tervezve

Pontos fémesztergályozó szerszámok globális gyártók számára tervezve

A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003 óta gyárt precíziós fém esztergára szolgáló szerszámokat, és a kutatás-fejlesztés, gyártás és értékesítés minden területét Taizhou városában, Csinában, Jiangsu tartományban integrálja. Fém esztergára szolgáló szerszámunk különböző szerszámtartókat, furó rudakat, esztergáló beillesztőket, befogókupakokat, forgó központokat, torony szerszámtartókat és mélyfurat-szerszámokat foglal magában, amelyeket mind 0,005 mm-es tűréshatáron belül keményítettek és csiszoltak, így az egységes esztergálás ismételhető marad. Az autóipari sebességváltó-gyárakban szerszámunk 1200 órát futott keményített acél tengelyeken újraélezés nélkül, és egy német ügyfél esetében 28 százalékkal csökkentette a szerszámcsere miatti leállási időt. Az olaj- és gázipari szelep-megmunkálásban ügyfeleink mélyfurat-szerszámunkat használják 3000 mm-es furatoknál IT7 pontosság elérésére, míg a cső- és profilgyártók szerszámunkat használják a szabász- és hosszvágó sorokon, amelyek naponta 24 órát üzemelnek. Minden szettet CMM-berendezéssel és lézerinterferometriával ellenőrizünk, tengeri szállításra csomagoljuk, és többnyelvű dokumentációval támogatjuk.
Árajánlat kérése

Esettanulmány

Fémesztergályozó szerszámrendszer 22 százalékkal csökkentette a német autóipari beszállító tengelygyártási ciklusidejét

Egy német autóipari beszállító keményített sebességváltó-tengelyeket esztergált, de problémái voltak a behatoló szerszámél-leválásokkal és a 3,2 mikronos felületi ingadozással. Mi bevonatos keményfém szerszáméleket, keményített szerszámtartókat és precíziós torony-szerszámtartó rendszert szállítottunk. A vágási sebesség 180-ról 240 m/percre nőtt, a ciklusidő 22 százalékkal csökkent, és az élettartam 1150 darab/él értékre emelkedett. A gyártósor most három műszakban üzemel, online szerszámkopás-figyeléssel, és 18 hónapja nulla visszavételi igény van.

Mélyfurat-fémesztergályozó szerszámrendszer IT7-es pontosságot biztosít 3000 mm hosszú olajcsapágy-csatornákhoz

Egy olaj- és gázipari szelepgyártó egyenes, kerek furatokat igényelt öntött rozsdamentes acélból. A mi mélyfurat-szerszámrendszerünk vezetett fúrórudakkal 0,01 mm-es futáseltérésre és Ra 0,4-es felületi minőségre képes 3000 mm hosszon. A selejtarány 6 százalékról 0,8 százalékra csökkent, az éves megtakarítás meghaladta a 210 000 USD-t, és a szállítási idő 30 napról 16 napra csökkent.

Csővezeték-fémesztergályozó szerszámrendszer 31 százalékkal növelte a kimenetet Törökországban

Egy török csőgyártó vállalat szabás- és hosszra vágó gépsorokat üzemeltetett instabil központosítással. Egyedi befogófogakat és forgó központokat fejlesztettünk ki, amelyek 1500 percenkénti fordulatszámon stabilizálták a rögzítést, így a gépsor teljesítménye 31 százalékkal nőtt, a beállítási idő pedig 55-ről 22 percre csökkent. A gyár most havonta 4200 tonna terméket szállít, és a szerszámokat 900 üzemóra után szervizelik. Termékek címe: Fedezze fel teljes fémforgácsoló esztergagép-szerszámozási palettánkat

Kapcsolódó termékek

A fémforgácsoló esztergák szerszámozása a géporsó és a megmunkálandó munkadarab közötti kapcsolatot biztosítja, ezért pontossága meghatározza minden elkészült alkatrész pontosságát. A Taizhou Chuang Yuan Machine Tool Co., Ltd. ezt a feladatot egy 2003-ban, Kína, Jangszu tartomány Taicsou városában létrehozott gyártási bázisról kezdi meg, ahol a kutatás-fejlesztés, a gyártás és az értékesítés egy helyen zajlik. Fémforgácsoló esztergás szerszámozási programunk a nyersanyag-kiválasztással kezdődik: ötvözött acél darabokat normalizálnak, durván megmunkálnak, hőkezelnek 58–62 HRC keménységre, majd CNC csiszolókön finomcsiszolnak. A szerszámtartók, furatmaró rudak, tokmányok, forgó központok és torony-szerszámtartók CMM-ellenőrzésen és lézerinterferometrián mennek keresztül; a futópontosság 0,005 mm-en belül, az ismételhetőség pedig 0,003 mm-en belül marad, így az automatizált esztergáló cellák hosszú műszakok során is stabilan működnek. A forgácsoló lapkák anyaguk szerint – P-osztályúak acélhoz, K-osztályúak öntöttvasra és M-osztályúak rozsdamentes acélra – illetve bevonatuk és forgácsoló élük (chip breaker) szerint is pontosan illeszkednek a megmunkálandó anyaghoz, így a felületi érdesség gyártás közben Ra 0,4 és Ra 1,6 között marad. A mélyfurat-megmunkáló szerszámozás lehetővé teszi akár 3000 mm-es furatok megmunkálását IT7 pontossági osztályban, hidraulikus hengerek, olaj- és gázcsapok, valamint fúróüzemek igényeit kielégítve. Mivel mi magunk is gyártunk esztergákat, szikraforgácsoló gépeket (EDM), megmunkálóközpontokat, csőgyártó gépeket, hasító vonalakat, vágó-vonalakat és mélyfurat-gépeket, mérnökeink az egész forgácsolási folyamatot átjárják, nem csupán egy kiegészítőt ismernek. Ez a rendszerorientált megközelítés lehetővé teszi, hogy szerszámozásunkat konkrét piaci szokásokhoz hangoljuk: Észak-Amerikában a kis sorozatokra specializálódott műhelyek gyors cserélhető szerszámtartókat és szabványos lapkákat részesítenek előnyben; Európában a sebességváltó-gyártók dokumentált szerszámkopás- és folyamatképesség-vizsgálatokat igényelnek; Ázsiában a csőgyártó üzemek folyamatos csőgyártáshoz tartós rögzítést igényelnek. Világszerte fémforgácsoló esztergás szerszámozásunk több mint 20 exportáló országot és régiót támogat, és minden új konfigurációt ügyfél-mintákon tesztelünk, mielőtt szállításra kerülne. A dokumentáció tartalmazza az anyagtanúsítványokat, keménységjelentéseket és ellenőrzési adatokat, tengeri szállításra csomagolva, angol, orosz, spanyol és arab nyelven támogatva. Így csökkenti fémforgácsoló esztergás szerszámozásunk az alkatrészenkénti költséget, védi a gépek üzemidejét, és segíti partnereinket abban, hogy növeljék saját ipari piacaikat.

Gyakran Ismételt Kérdések

Hogyan válasszak fémforgácsoló esztergagép-szerszámozást keményített acél megmunkálásához?

Illessze a beillesztett él anyagát és bevonatát az anyag keménységéhez és a forgácsolási sebességhez. 45 HRC-nél keményebb acél esetén erős alapanyagú, TiAlN bevonatos élkéssel, negatív előtolási szögű fogóval és merev rögzítéssel dolgozzon. Mintaanyagán tesztelünk, és megerősítjük a forgácsolási adatokat – általában 180–260 méter per perc –, így stabil szerszámélettartamot érhet el a nagyobb sorozatgyártás megkezdése előtt.
A szokásos fogók és központok 0,005 mm-es futási hibával és 0,003 mm-es ismétlődési pontossággal készülnek. Gyártás közben az ügyfelek a furatoknál IT7-es pontosságot és Ra 0,4-es felületi érdességet érnek el. Minden tételhez szállítunk ellenőrzési jelentést.
Igen. Kínálunk irányított fúrórudakat, mély furatos szerszámokat legfeljebb 3000 mm-es furatokhoz, valamint befogókat és forgóközpontokat csőhasító és vágó-berendezésekhez. Egyedi fogók és hosszúságok is rendelhetők.
A megrendelések több mint 20 országba szállíthatók, általában 25–35 napon belül. Szállítunk műszaki rajzokat, vágási paramétereket, csereterveket és távoli üzembe helyezési támogatást.

Kapcsolódó cikkek

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

14

Aug

Miért felel meg a többfunkciós EDM-gép a vegyes sajtó- és alkatrészgyártó gyárak igényeinek

A magas változatosságú gyártási környezetek bonyolultságának kezelése – Egy modern ipari termelőüzem üzemeltetése gyakran olyan, mint egy tucat forgó tálat egyidejűleg tartani a levegőben, különösen akkor, ha magas változatosságú, kis sorozatszámú gyártási ütemtervekkel dolgozunk. Pl...
További megtekintés

Ügyfélvélemények

Michael Braun
Megbízható fémesztergára szolgáló szerszámok növelték a termelésünket

Fogóikat, beillesztett vágóélüket és mély furatos szerszámukat telepítettük szeleplánkra. A furatok most már 3000 mm-es hosszon is IT7-es pontosságot biztosítanak, és a selejtarány 6 százalékról 0,8 százalékra csökkent. Az árajánlatok gyorsak, a szállítások időben történnek, így szerződéseink biztonságban vannak.

Emre Yilmaz
Pontos fémesztergával való szerszámozás csőgyártáshoz

A tokmányfogóik és a forgócsúcsaik stabilizálták a szalagvágó berendezésünket 1500 percenkénti fordulatszámon. A kimenet 31 százalékkal nőtt, az előkészítési idő pedig 55-ről 22 percre csökkent. A csapatuk ismeri a csőgyártás gyakorlati szokásait, nemcsak a katalógusszámokat.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Hegesztett, csiszolt és ellenőrzött fémesztergával való szerszámozás

Hegesztett, csiszolt és ellenőrzött fémesztergával való szerszámozás

Minden fém esztergára szánt szerszámelem kovácsolással készül, normalizálásra kerül, majd 58–62 HRC keménységre hőkezelésre, végül CNC-gépeken finomító köszörülésre kerül. A koordináta-mérőgépek (CMM) és a lézerinterferometria 0,005 mm-en belüli futópontosságot és 0,003 mm-en belüli ismételhetőséget igazolnak. Ez különösen fontos a repülőgépipari és hidraulikai műhelyekben, ahol egy túlméretezett furat egy kész öntvény selejtezését eredményezi. Egy olaj- és gázcsappantyú-gyárban vezetett fúrókörtárcsáink 3000 mm-es furatoknál IT7 pontosságot értek el, és a selejtarányt 6 százalékról 0,8 százalékra csökkentették, évente több mint 210 000 amerikai dollárt takarítva meg. Európában és Észak-Amerikában működő ügyfeleink minden tételhez keménységi és ellenőrzési jelentést kapnak, így a minőség dokumentálva van még azelőtt, hogy a szerszám a géporsóba kerülne. Ez a szigorú eljárás egyúttal rövidíti a bevezetési időt is, mert a szerszámok készen állnak a forgácsolásra – nem pedig csak a beállításra.
Alkalmazáshoz illesztett anyagminőségek és geometriák a világ szerte gyakorolt megmunkálási szokásokhoz

Alkalmazáshoz illesztett anyagminőségek és geometriák a világ szerte gyakorolt megmunkálási szokásokhoz

A beillesztott minőségeket, bevonatokat és forgácsolóél-törőket az Ön anyagához és gépkultúrájához igazítjuk. Az észak-amerikai kisüzemi gyártók gyors cserélhető tartókat és szabványos beillesztőelemeket kapnak rövid sorozatokhoz; az európai sebességváltó-gyárak dokumentált szerszámkopás-élettartamot és képességadatokat kapnak; az ázsiai csőgyárak folyamatos üzemeléshez megerősített rögzítést kapnak. Egy német autógyárban ez az illesztés a vágási sebességet 180-ról 240 m/percre emelte, a ciklusidőt 22 százalékkal csökkentette, és 1150 darabot adott ki élanként. Egy török csőgyártónál egyedi befogófogak és forgó központok 31 százalékkal növelték a vonali kibocsátást, és a beállítási időt 55-ről 22 percre csökkentették. Mivel mi magunk is gyártunk esztergákat, elektromos szikraforgácsoló (EDM) gépeket és mélyfuratú gépeket, mérnökeink az egész forgácsolási folyamatot átlátják, és a forgácsoló szerszámokat a valós gyártási szokásokhoz, nem pedig a katalógusbeli feltételezésekhez hangolják.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül