Asztali vezetékes EDM-gépek | ±0,003 mm pontosság és Ra 0,6 μm felületi érdesség

Összes kategória

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Mobil / WhatsApp
WeChat
LinkedIn
Név
Vállalat neve
Üzenet
0/1000
Csatolmány
Kérjük, töltsön fel legalább egy csatolmányt
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Pontosan kialakított asztali vezetékes EDM-gépek globális szerszámgép-műhelyek számára

Pontosan kialakított asztali vezetékes EDM-gépek globális szerszámgép-műhelyek számára

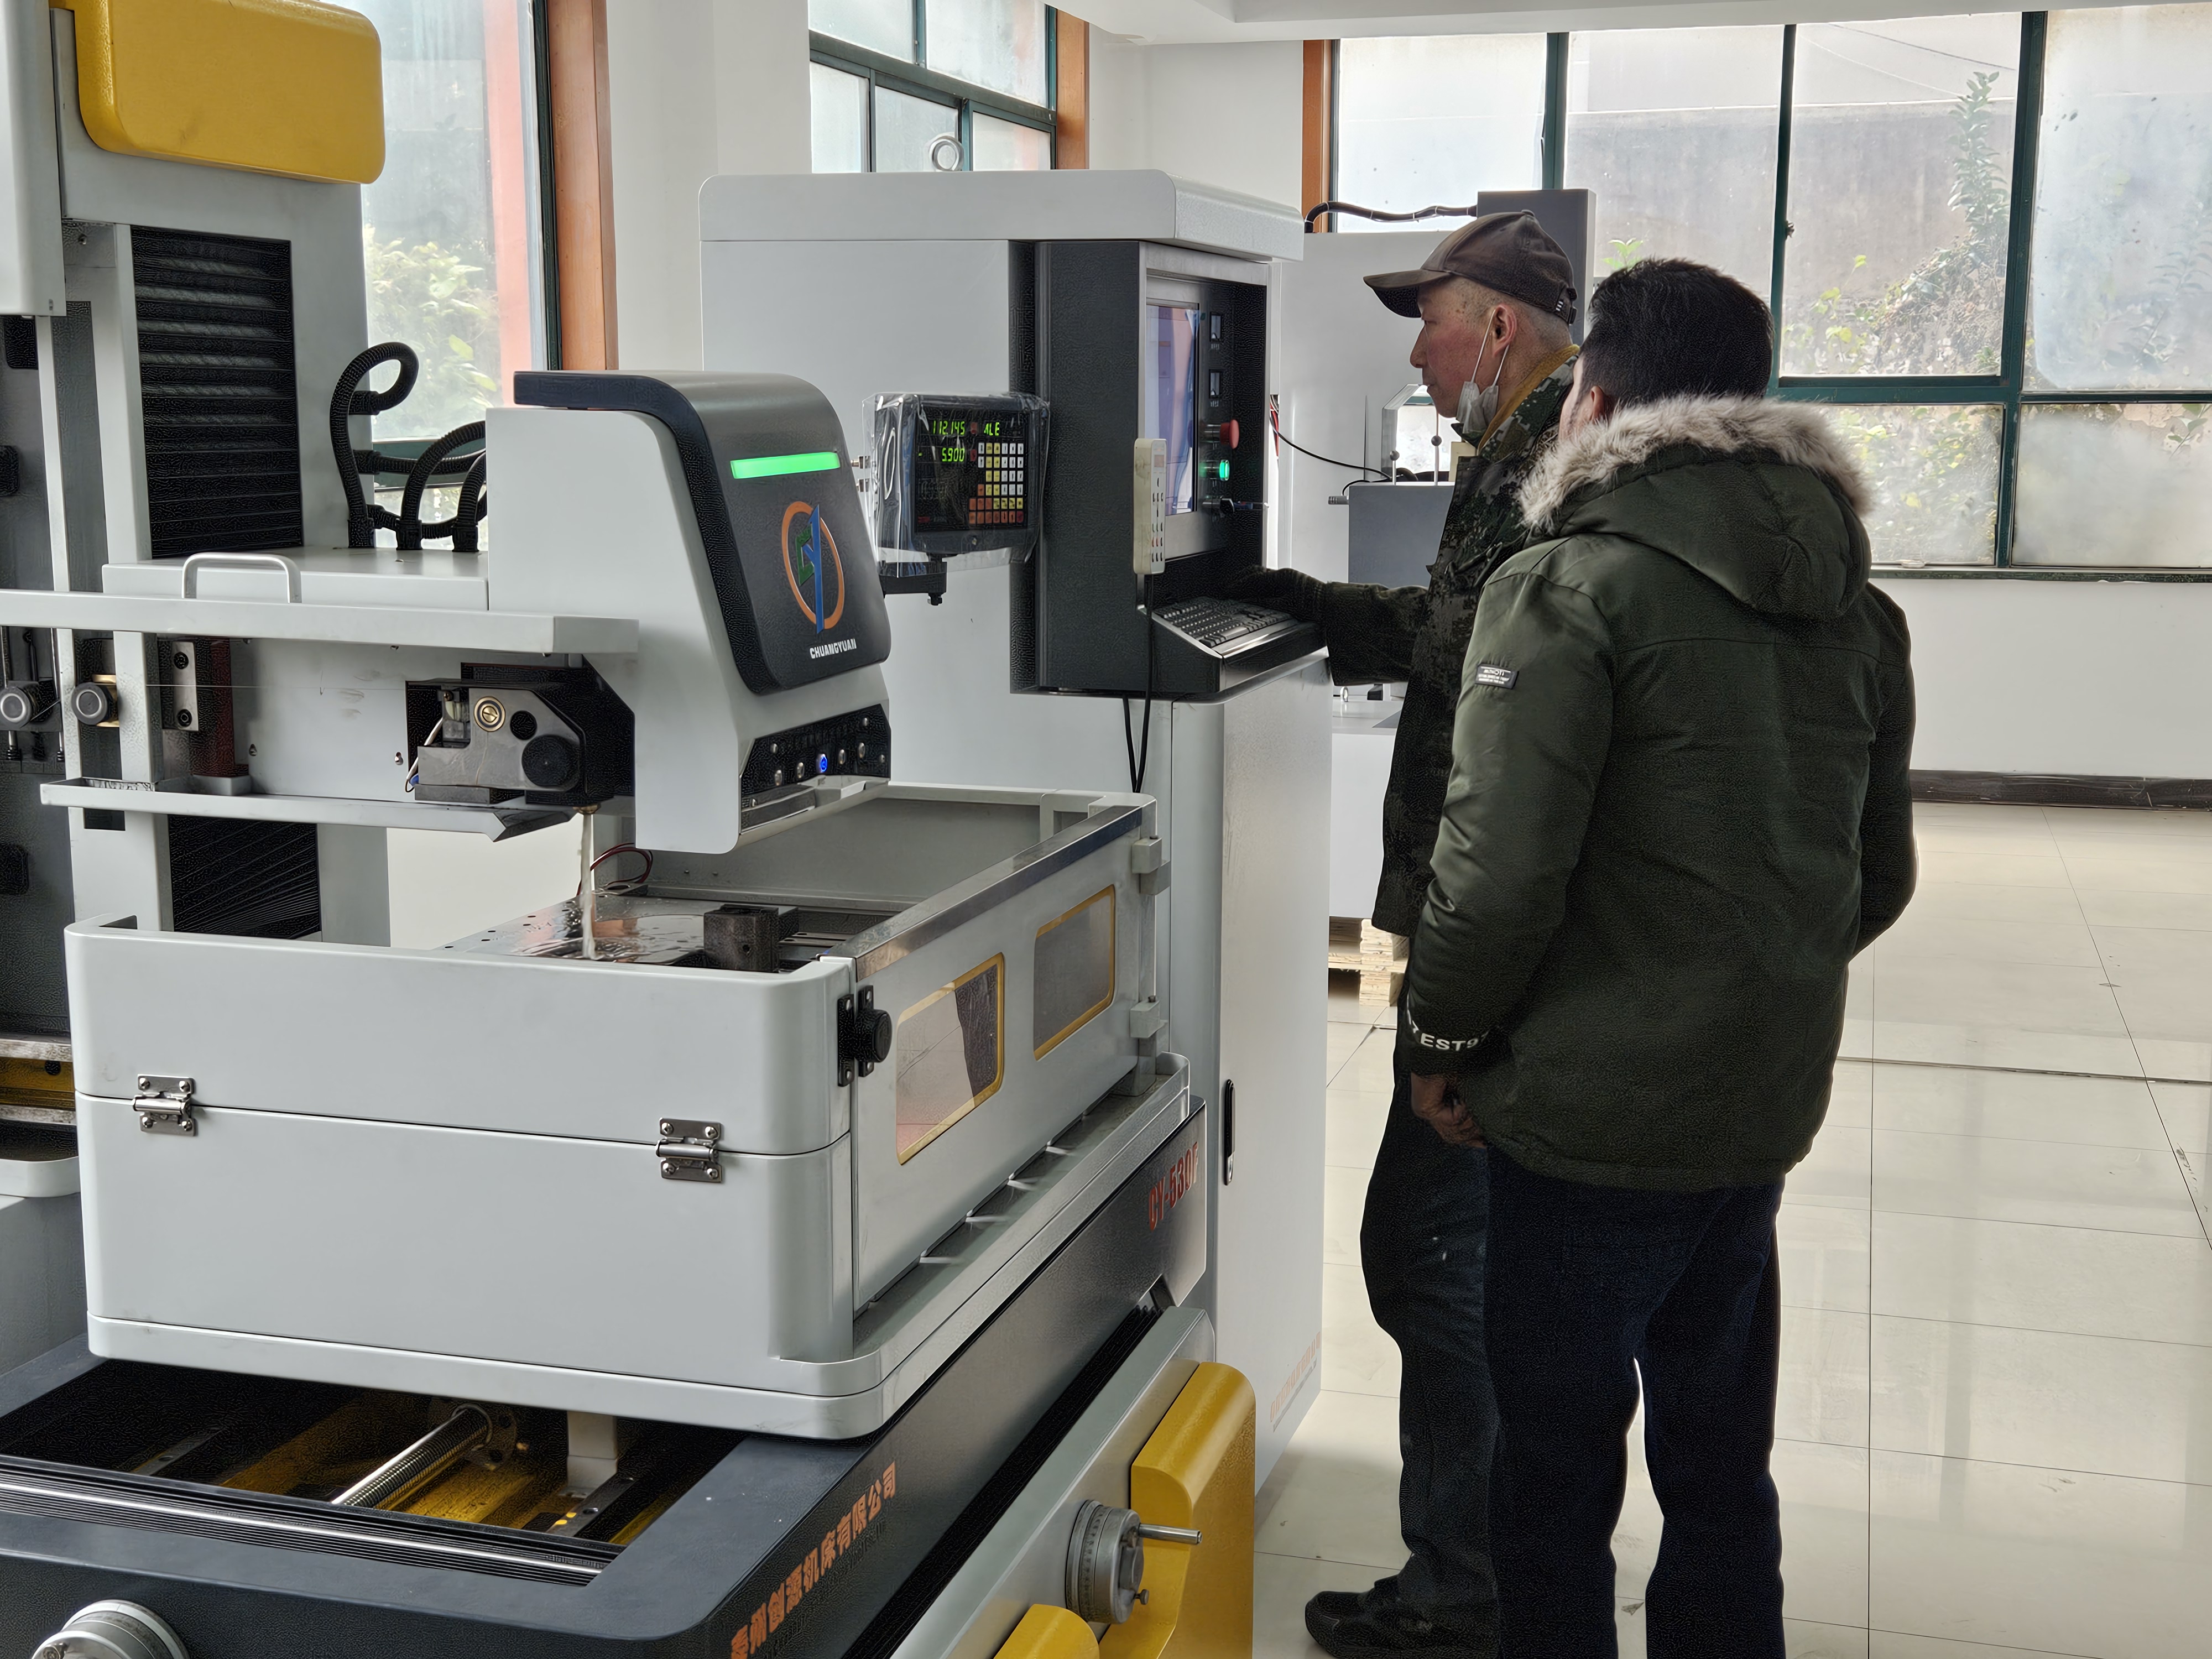
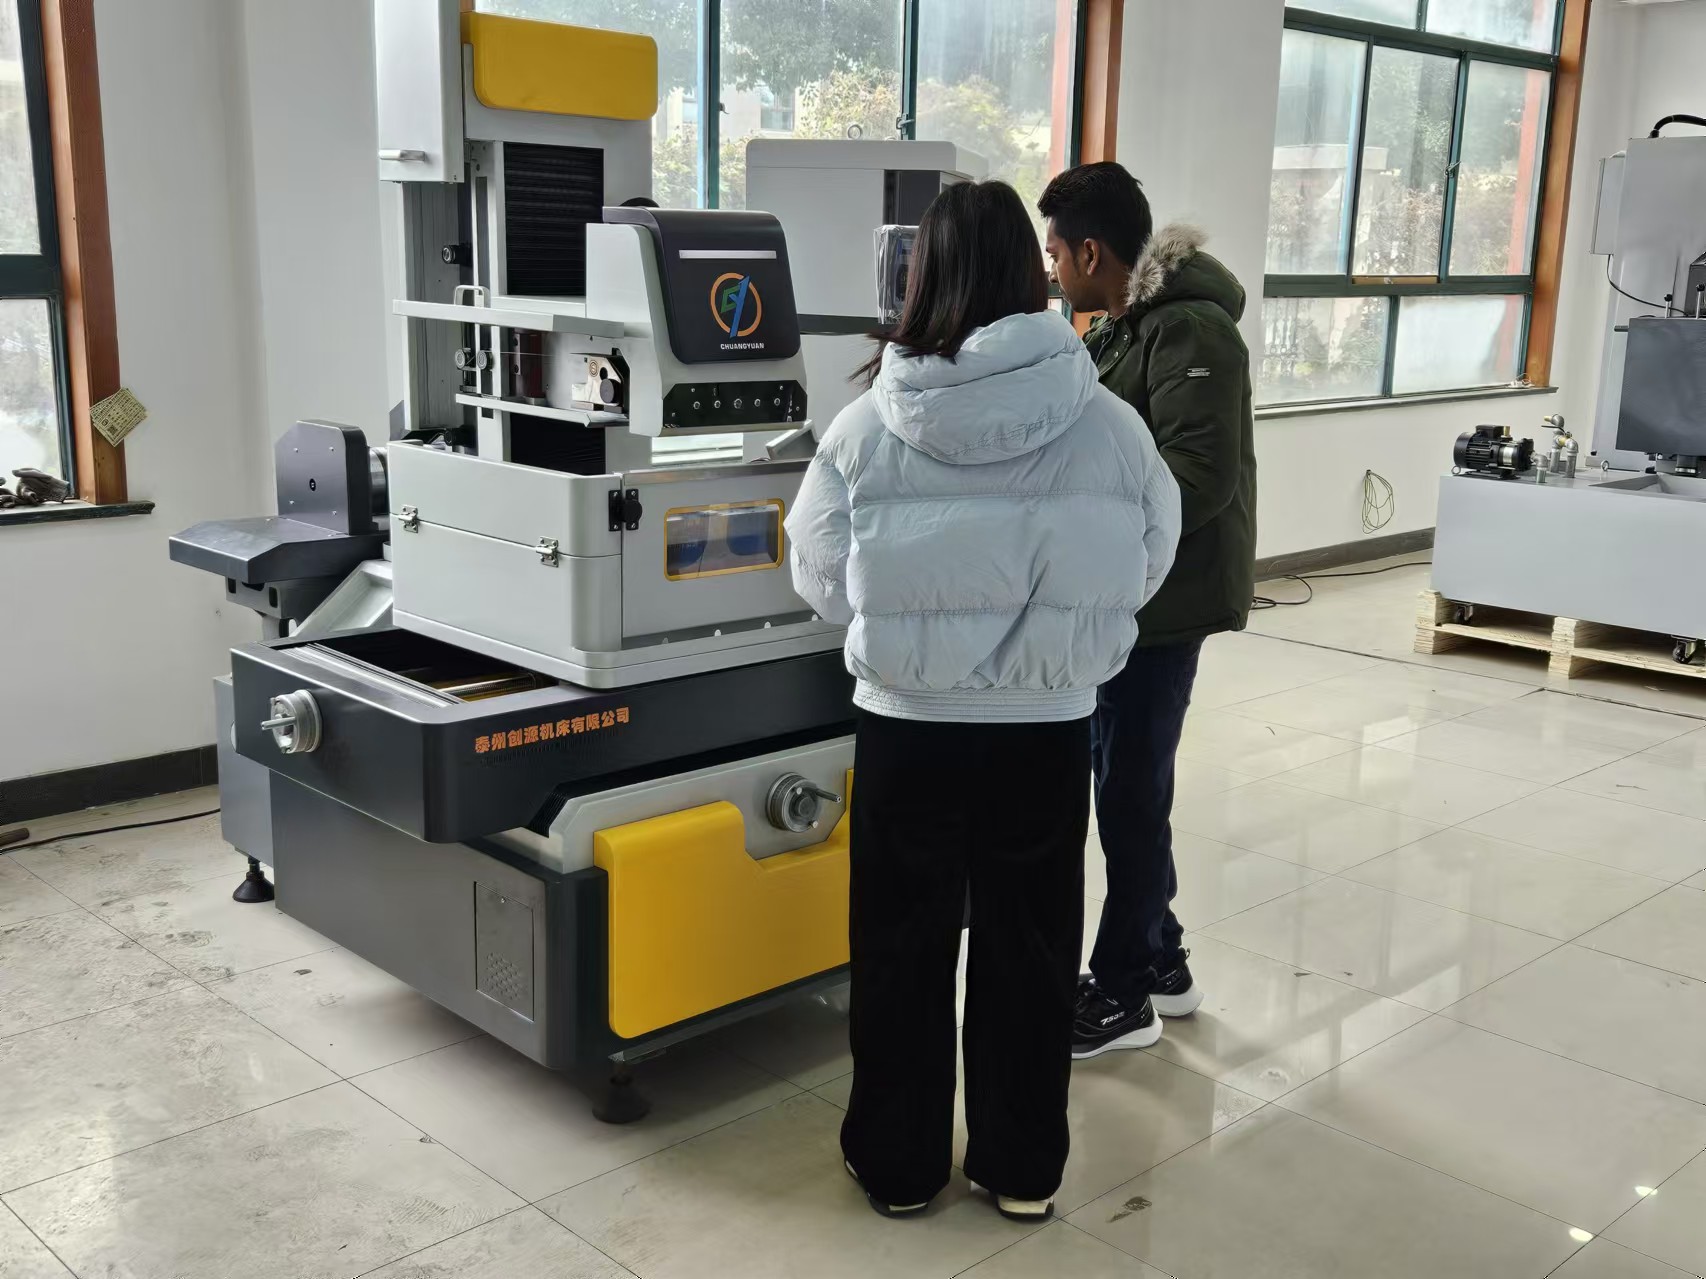
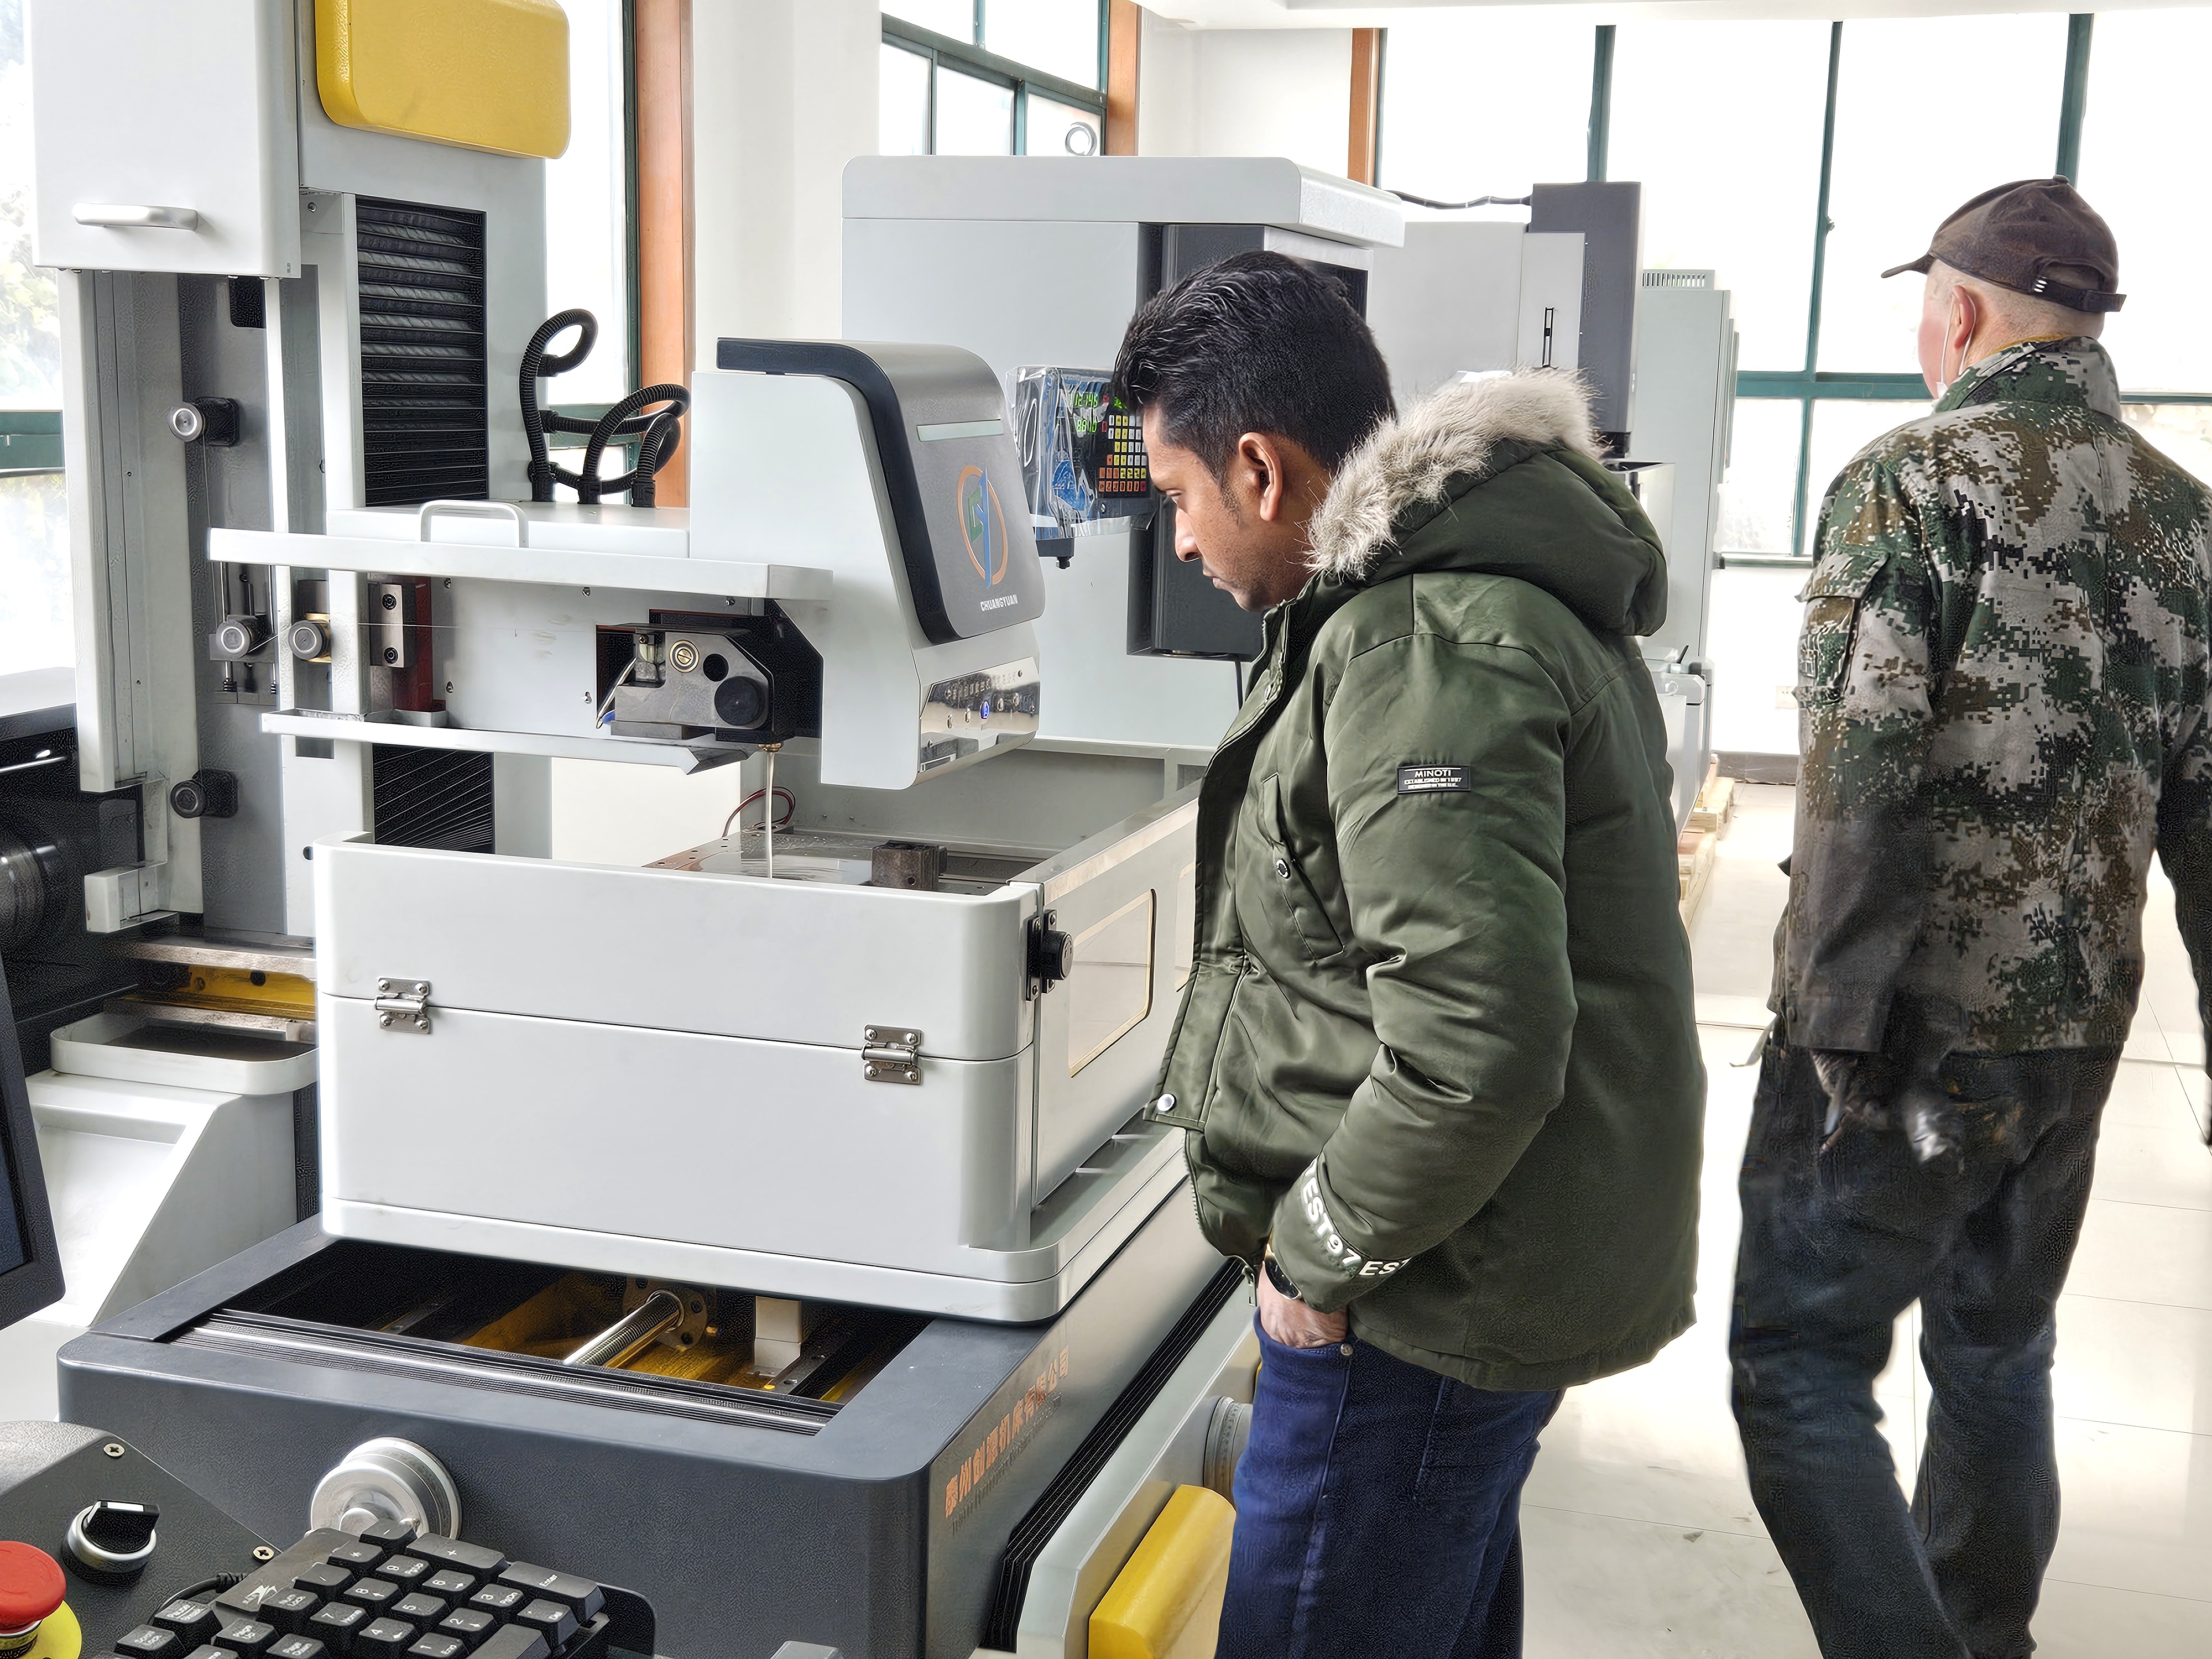
A Taizhou Chuang Yuan Machine Tool Co., Ltd., amelyet 2003-ban alapítottak, asztali vezetékes EDM-rendszereket gyárt, amelyek a formázóüzemeknek, nyomószerszám-készítőknek és a precíziós alkatrészgyártóknak kompakt, stabil és ismételhető vágóplatformot biztosítanak. Az asztali vezetékes EDM-berendezéseink +/-0,003 mm-es pozicionálási pontosságot és legfeljebb Ra 0,6 µm-es felületi érdességet érnek el, és 45–62 HRC keménységű edzett szerszámacél vágására képesek, tipikus anyageltávolítási sebességük 120–180 mm²/perc. Mivel a generátor, a dielektromos rendszer és a lineáris vezetőszerkezet egy integrált egységként lett tervezve, az üzemeltetők az első vágáskor is pontos eredményt kapnak, hosszadalmas próbavágások nélkül. Gyakorlati műhelyi alkalmazásban egy lengyelországi szerszámjavító csapat 38 százalékkal csökkentette az elektródafelület-előkészítés idejét két asztali egység bevezetésével réz-zománc elektródás munkafolyamatukba, miközben egy mexikói csatlakozódoboz-forma-gyártó 2400 egymást követő üregnél is +/-0,005 mm-es horpadás-tűrést tartott be.
Árajánlat kérése

Esettanulmány

Pontossági szerszámkészlet vágó- és nyomószerszámokhoz, Németországban ±0,004 mm ismételhetőséggel

Egy német nyomószerszám-gyártó vállalatnak ki kellett javítania a kopott keményfém beillesztéseket anélkül, hogy elveszítené a lyukasztó–nyomószerszám-távolságot. Az előző kézi módszer 0,02 mm-es eltérést eredményezett, és gyakori újrafeldolgozást tett szükségessé. Két asztali vezetékes elektromos ívkisüléses gépet (Wire EDM) szállítottunk, amelyeket 0,25 mm-es sárgaréz vezetékkel és adaptív fúvással konfiguráltunk. Kilencven nap elteltével a csapat jelentette, hogy a 640 javított beillesztésnél az ismételhetőség ±0,004 mm lett, a selejtarány 7 százalékról 1,2 százalékra csökkent, és az átlagos javítási ciklusidő 5,5 óráról 3,2 órára csökkent. A kompakt méret lehetővé tette a gépek elhelyezését a meglévő köszörűk mellett, így a javítócella rendezett maradt.

Nagy mennyiségű csatlakozódoboz-forma gyártása Mexikóban

Egy mexikói szerszámkészítő vállalat, amely elektromos csatlakozódobozok szerszámait gyártja, éles belső sarkokat és tükörszerű oldalfalakat igényelt. A meglévő berendezéseik nem tudták biztosítani a Ra 0,8 µm felületi érdességet mély bordákon. Asztali vezetékes szikraforgácsoló gépünk, amely többmenetes vágási technológiával van felszerelve, Ra 0,6 µm felületi érdességet ért el 2400 üreg esetén, a tűréshatár ±0,005 mm maradt. A gyártási kihozatal 98,6 százalékra javult, és az ügyfél 14 hónapon belül egy egységről három egységre bővítette a berendezések számát – a gépeket új szerszámok gyártására és posztgaranciális javítási szolgáltatásra is használják.

Repülőgépipari rögzítőelemek javítása Törökországban

Egy török légi- és űrkutatási beszállítónak keményített rögzítőlemezeket kellett újrafeldolgoznia összetett profilokkal, miközben nyomon kellett követhetőnek maradniuk. A kézi marás torzulást és elutasított alkatrészeket eredményezett. A zárt hűtési körrel és pontos vezetékfeszültség-szabályozással rendelkező asztali vezetékes EDM gépünk segítségével 310 darab rögzítőlemezt javítottak ki torzulásmentesen, és a profilpontosságot ±0,006 mm-en belül tartották. Az ellenőrzési sikerrátája 99,4 százalékra emelkedett, és az üzemi környezet az első évben 42 százalékkal csökkentette a külső szolgáltatóktól származó EDM-költségeket.

Kapcsolódó termékek

Az asztali vezetékes szikraforgácsoló gépek stratégiai eszközzé váltak azoknak a műhelyeknek, amelyek nagy pontosságra van szükségük anélkül, hogy nagy alapterületet foglalnának el. A Taizhou Chuang Yuan Machine Tool Co., Ltd. 2003-ban alapított vállalat, amely Taizhou városában, Jiangsu tartományban található, és egy fedél alatt ötvözi a kutatást, fejlesztést, gyártást és értékesítést, így szigorú ellenőrzést gyakorolhat a teljes gyártási lánc fölött. Minden asztali vezetékes szikraforgácsoló gép a gépágy végeselemes elemzésével kezdődik, majd a öntött szerkezet magas hőmérsékleten történő feszültségoldását és precíziós csiszolását követi. Az X, Y és Z tengelyek előfeszített lineáris vezetékekkel és C3 osztályú golyósorsókkal működnek, majd lézerinterferométeres kalibráláson mennek keresztül annak ellenőrzésére, hogy a pozicionálási pontosság ±0,003 mm, a ismételhetőség pedig ±0,002 mm.

A szerelés során a műszaki szakemberek beállítják a vezetéktranszport-rendszert, a feszültség-szervót és a dielektromos fúvókákat, majd ellenőrzik a leöblítő nyomást (0,8–1,2 MPa) a megbízható szennyeződés-eltávolítás érdekében. A xilofon-generátort úgy hangolják be, hogy stabil kisülési energiát biztosítson, így keményített acélt (45–62 HRC) lehet vágni 120–180 mm²/perc sebességgel, miközben a felületi minőség durva megmunkálásnál Ra 1,6 µm, többmenetes finommegmunkálásnál pedig Ra 0,6 µm értéket ér el. Minden egység 72 órás folyamatos vágási tesztnek van kitéve jellemző munkadarabokon a szállítás előtt, és az ellenőrzési jegyzőkönyvek nyomon követhetőség céljából archiválásra kerülnek.

Világszerte asztali vezetékes EDM-gépeink a formák gyártóit, a nyomószerszám-javító műhelyeket, az orvosi eszközök gyártóit és az űrkutatási rögzítőelemek építőit szolgálják. Több mint 20 exportáló országban ügyfelek használják őket behelyezési javításra, lyukasztó- és nyomószerszám-gyártásra, kis sorozatú, nagy pontosságú alkatrészek előállítására és prototípus-fejlesztésre. Egy olaszországi műhely két egységet használ mikroformák behelyezésére, és 30 százalékkal rövidebb szállítási időt jelentett számukra; egy dél-koreai partner keményített csatlakozódoboz-formák gyártására alkalmazza őket, és 99 százalékos első átjárási vizsgálati arányt ér el. Az intuitív CNC támogatja az ISO programozást és a beszédben alapuló bemenetet, miközben a távoli diagnosztika és a többnyelvű dokumentáció csökkenti a nemzetközi csapatok leállási idejét. Mivel a pótalkatrészek regionálisan raktáron állnak, és a képzési anyagok különböző szakértelem-szintekhez igazodnak, az ügyfelek gyorsan elérhetik a stabil termelést, és növelhetik kapacitásukat piacuk növekedésével.

Gyakran Ismételt Kérdések

Milyen anyagokat vág hatékonyan egy asztali vezetékes EDM gép?

Asztali vezetékes EDM gépeink keményített szerszámacélból, keményfémekből, rézből, sárgarézből, alumíniumból és speciális ötvözetekből váganak. Megbízhatóan működnek 45–62 HRC keménységi tartományban, így alkalmasak domborító- és mélyhúzószerszámokra, formázóbetétekre és precíziós rögzítőelemekre. A tipikus anyagleválasztási sebesség 120–180 mm²/perc, a többszörös átmeneti megmunkálás pedig Ra 0,6 µm felületi érdességet ér el.
A kompakt kialakítás lehetővé teszi a gép elhelyezését korlátozott helyet nyújtó műhelyekben, általában kb. 2,2 × 1,8 méteres területet foglal el, beleértve a vezérlőszekrényt és a dielektromos tartályt. Így a gépet a csiszolók vagy maróközpontok mellé is be lehet építeni anélkül, hogy az egész műhelyt újra kellene rendezni.
A pozicionálási pontosság ±0,003 mm, az ismételhetőség ±0,002 mm. A felületi érdesség anyagtól és a huzal átmérőjétől függően a durva megmunkálásnál Ra 1,6 µm-től a többszörös vágást követő finommegmunkálásnál Ra 0,6 µm-ig terjed.
Igen. Angol nyelvű kezelési útmutatókat, videós képzéseket és távoli diagnosztikai támogatást nyújtunk. A legtöbb kezelő három napon belül eléri a termelési biztonságot, és tartalék alkatrészeket raktároznak 20+ exportáló országban a leállások minimalizálása érdekében.
Ossza meg a munkadarab anyagát, maximális vastagságát, tűréshatárait és felületi minőségi követelményeit. Mérnökeink ajánlást tesznek a megfelelő generátorbeállításra, vezetékátmérőre és folyadékellátásra, majd a szállítás előtt vágási teszttel igazolják a teljesítményt.

Kapcsolódó cikkek

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

13

Dec

A helyes kezelési módszer a gyors huzalvágó gép elégtelen megmunkálási pontosságához

További megtekintés
Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

14

Jul

Milyen poszt-eladási szolgáltatást kell nyújtaniuk a megbízható EDM fúrógép-szálítóknak

A rugalmas gyártás fejlődése a moduláris architektúra révén A modern ipari környezet nagyfokú alkalmazkodóképességet igényel, ahol egy létesítmény működési ritmusát az határozza meg, hogy milyen gyorsan tudja átformálni termelési konfigurációit...
További megtekintés
Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

03

Aug

Hogyan szabhatók testre a rugógyártó gépek szerszámai speciális alakú rugók gyártásához

Bonyolult rugógyártási kihívások elsajátítása – A nagysebességű ipari gyártás finom részleteinek megértése mély ismereteket igényel a huzaladagolás dinamikájáról, a mechanikai tűréshatárokról és a modern automatizált többtengelyes hajlítástechnikáról...
További megtekintés
Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

03

Aug

Hogyan csökkenthető a fúrószerszám kopása a folyamatos mélyfurat-gépalkatrész-feldolgozási feladatok során

A mélyfuratok hőfeszültségének mechanikájának megértése A folyamatos furatolás és nagy mélységű megmunkálási feladatok ipari gyártósorokon súlyos hőmérsékleti és mechanikai kihívásokat jelentenek, amelyek rendszeresen próbára teszik a vágószerszámok határait. W...
További megtekintés

Ügyfélvélemények

Klaus Berger, Szerszámozási vezető, Németország
Ismételhető pontosság, amely felezte javítási munkánkat

Napi szinten javítunk nyomószerszámokat, és a Taizhou Chuang Yuan asztali vezetékes szikraforgácsoló gépe ±0,004 mm pontosságot biztosít hosszú műszakok alatt. A selejt aránya 7 százalékról 1,2 százalékra csökkent, és a javítási ciklusidő 40 százalékkal rövidült. A távműködtetési támogató csapat gyorsan reagál, ami különösen fontos, ha a termelés folyamatosan, 24 órában működik.

Carlos Mendoza, Termelési Igazgató, Mexikó
Kompakt gép, nagy javulás a szerszámminőségben

Két asztali vezetékes szikraforgácsoló egységet telepítettünk csatlakozódoboz-szerszámokhoz, és mély bordákon Ra 0,6 µm felületi érdességet értünk el ±0,005 mm tűréssel 2400 üreg esetén. A kihozatal 98,6 százalék lett. A gépek programozása egyszerű, és munkatársaink három nap alatt termelékenyek lettek.

Ingyenes árajánlat kérése

Képviselőnk hamarosan felvételi kapcsolatba lép Önnel.
E-mail
Név
Vállalat neve
Üzenet
0/1000
Lézerinterferométerrel ellenőrzött, nagy pontosságú mozgási rendszer

Lézerinterferométerrel ellenőrzött, nagy pontosságú mozgási rendszer

Minden asztali vezetékes szikraforgácsoló gép előfeszített lineáris vezetősíneket, C3-os osztályú golyósorsót és hőelmozdulás-ellenálló, feszültségmentesített öntöttvas alvázat használ, amely hosszú vágási ciklusok során is ellenáll a hőmérsékletváltozás okozta eltolódásnak. A szerelés után minden tengelyt lézerinterferométerrel kalibrálnak, hogy megerősítsék a pozícionálási pontosságot (+/-0,003 mm) és az ismétlődő pontosságot (+/-0,002 mm). Ez a moldkészítők számára – akik mély bordákat váganak – és a nyomószerszám-javító csapatok számára – akik a dörzsöző-die távolságot állítják vissza – kevesebb próbavágást és előre jelezhető pontosságot jelent az első alkatrész esetében. Egy német ügyfél 640 javított betét esetében +/-0,004 mm pontosságot ért el, így a selejtarány 7 százalékról 1,2 százalékra csökkent. A merev szerkezet továbbá lehetővé teszi a 45–62 HRC keménységű edzett acél vágását rezgésnyomok nélkül, ezért a felületminőség állandó marad az első vágástól az első műszak utolsó alkatrészéig. Ez a mechanikai stabilitás szintje az alapja a megbízható asztali vezetékes szikraforgácsoló gépek teljesítményének igényes szerszámgép-műhelyekben.
Okos impulzusgenerátor gyors, egyenletes vágáshoz

Okos impulzusgenerátor gyors, egyenletes vágáshoz

Asztali vezetékes szikraforgácsolóink adaptív impulzusgenerátora folyamatosan figyeli a szikraforgácsolási körülményeket, és beállítja az energia kimenetet a stabil vágás fenntartásához. A megmunkált anyag eltávolítási sebessége 120–180 mm²/perc, míg a többszörös átmenetű finomvágás felületi érdességet ér el legfeljebb Ra 0,6 µm-ig. Ez az egyensúly segíti a műhelyeket a termelési kapacitás növelésében pontosságuk megtartása mellett. Egy török légiipari beszállító ezt a technológiát használta 310 keményített rögzítőlemez javítására torzulásmentesen, profilpontossággal ±0,006 mm-en belül, és 99,4 százalékos vizsgálati átmeneti aránnyal. A generátor támogatja az ISO-kódot és a beszédes programozást is, így különböző szakértelemmel rendelkező kezelők is biztonságosan üzemeltethetik a gyártást. Az olyan műhelyek számára, amelyek vegyes megrendeléseket kezelnek, a durva- és finomvágási stratégiák gyors váltása rövid szállítási időt és magas gépkihasználtságot biztosít.
WhatsApp WhatsApp E-mail E-mail Mobil Mobil LegfelülLegfelül