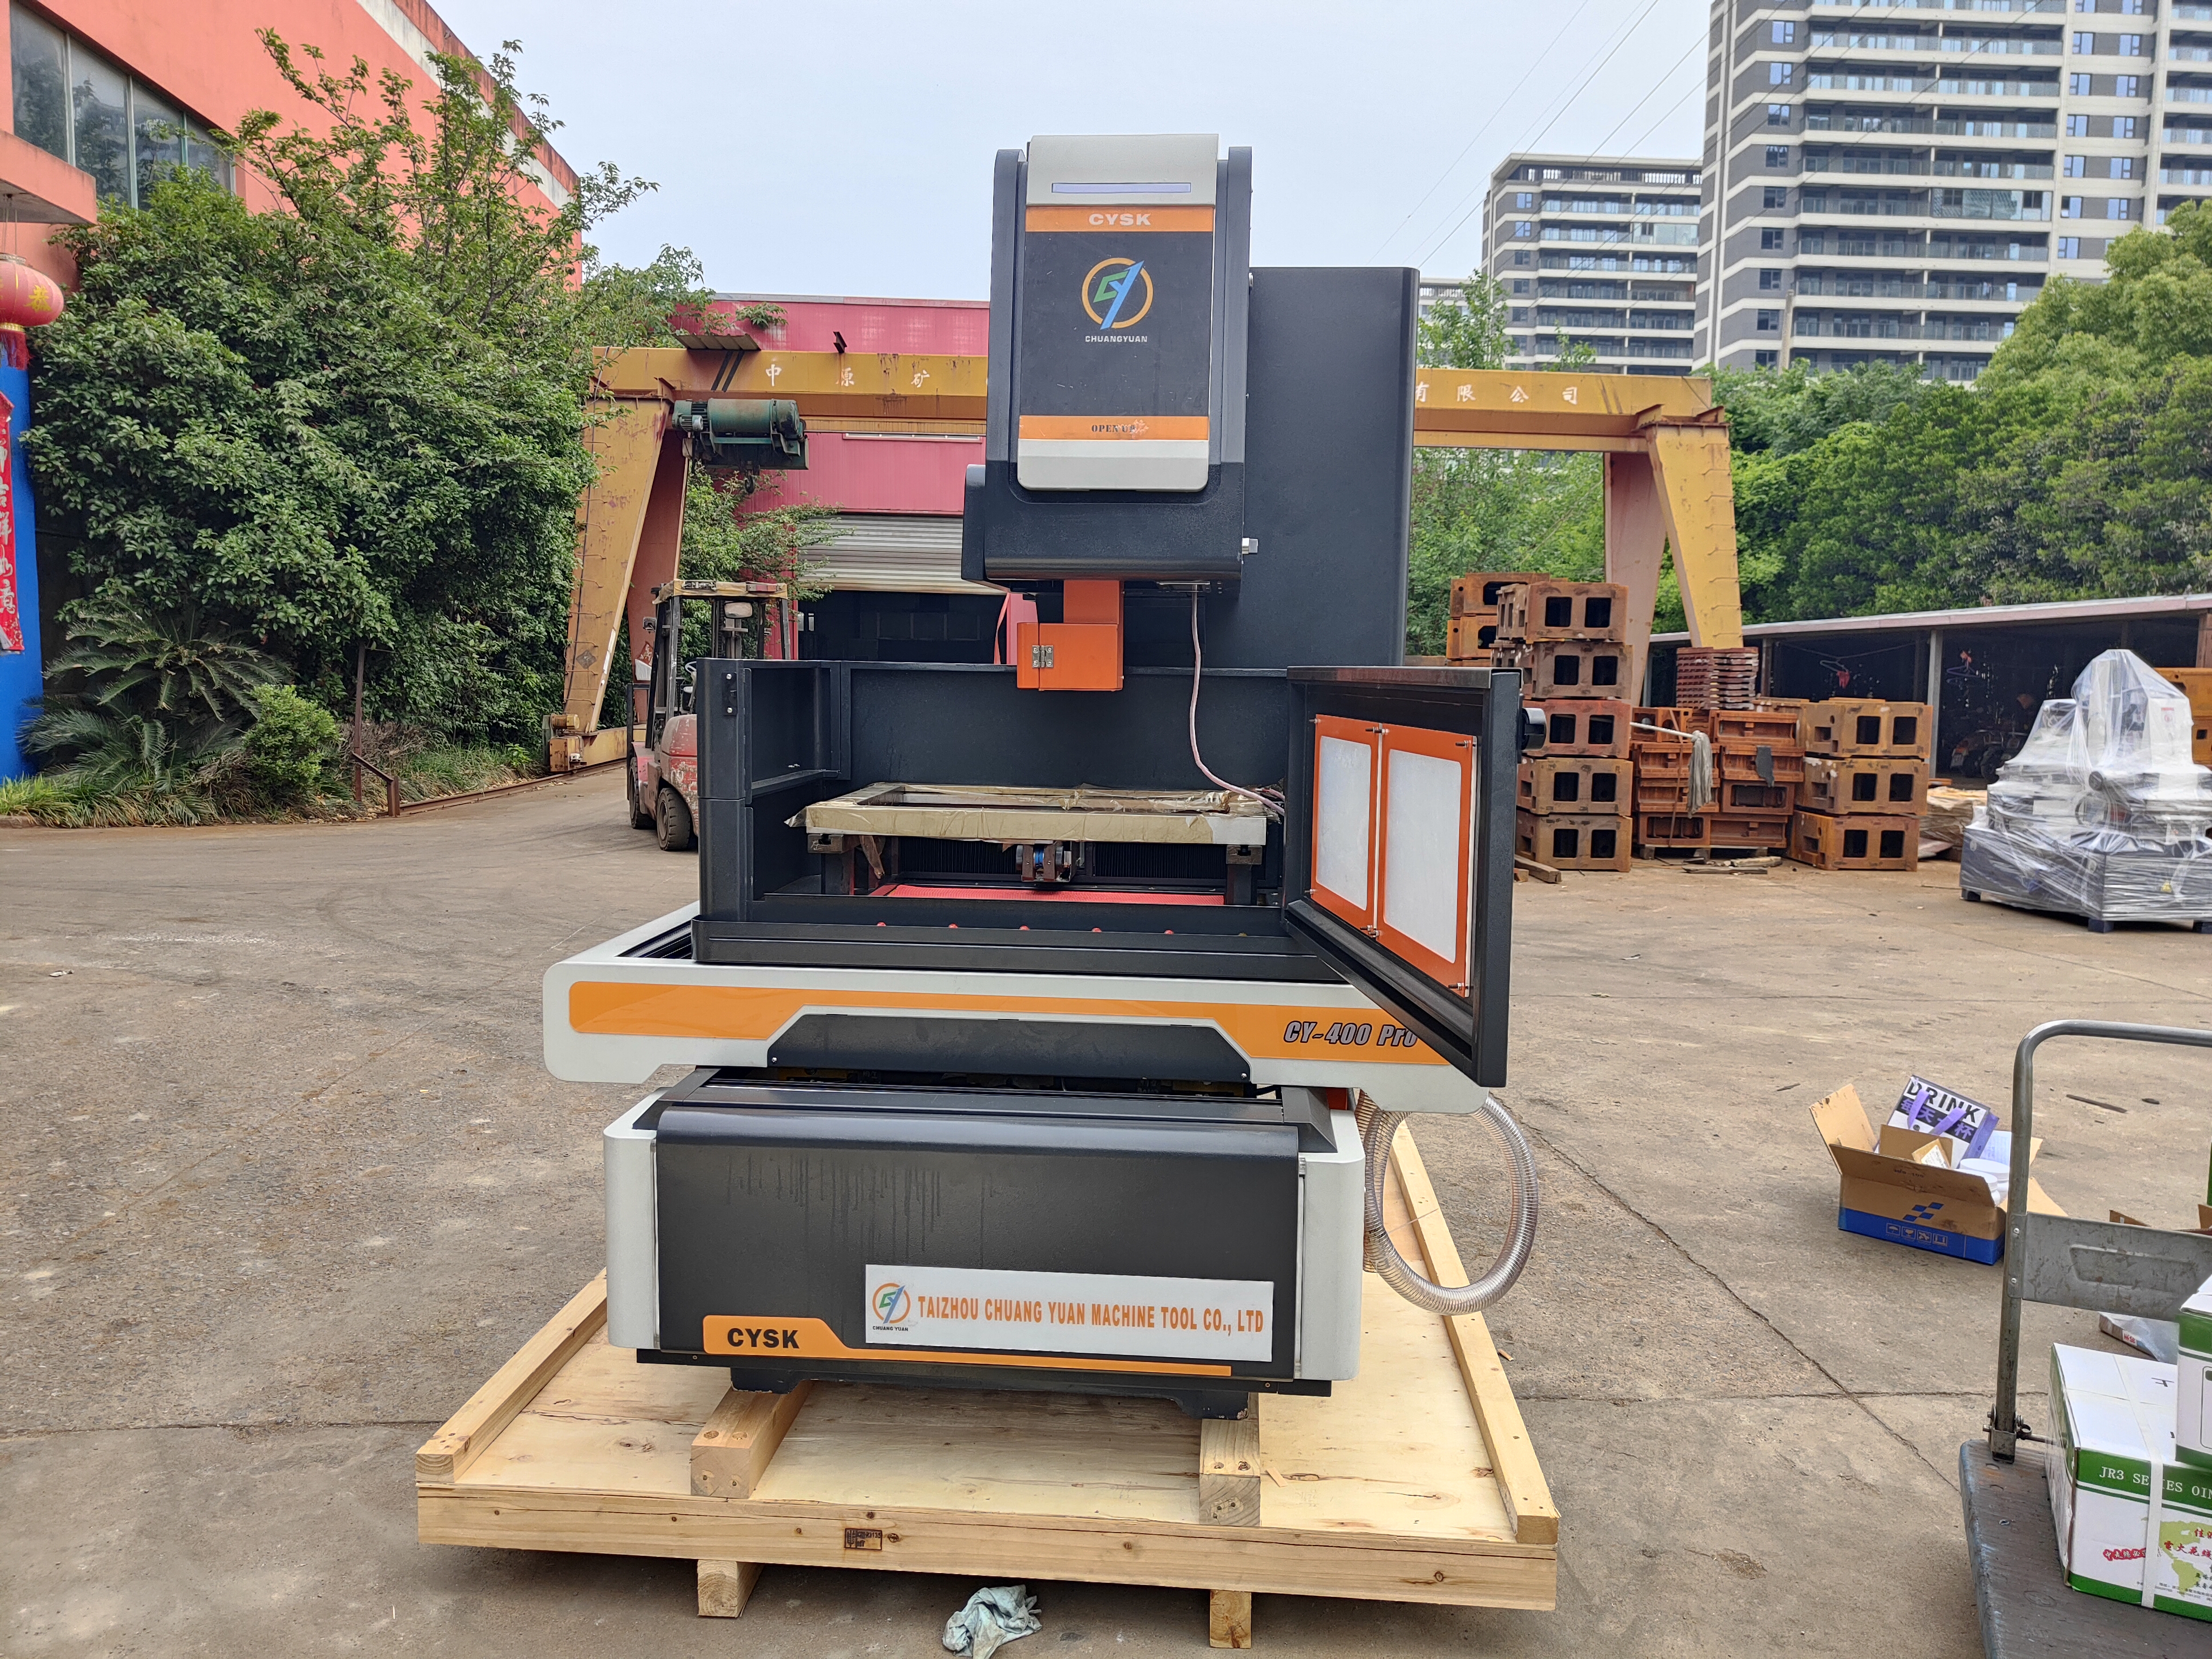
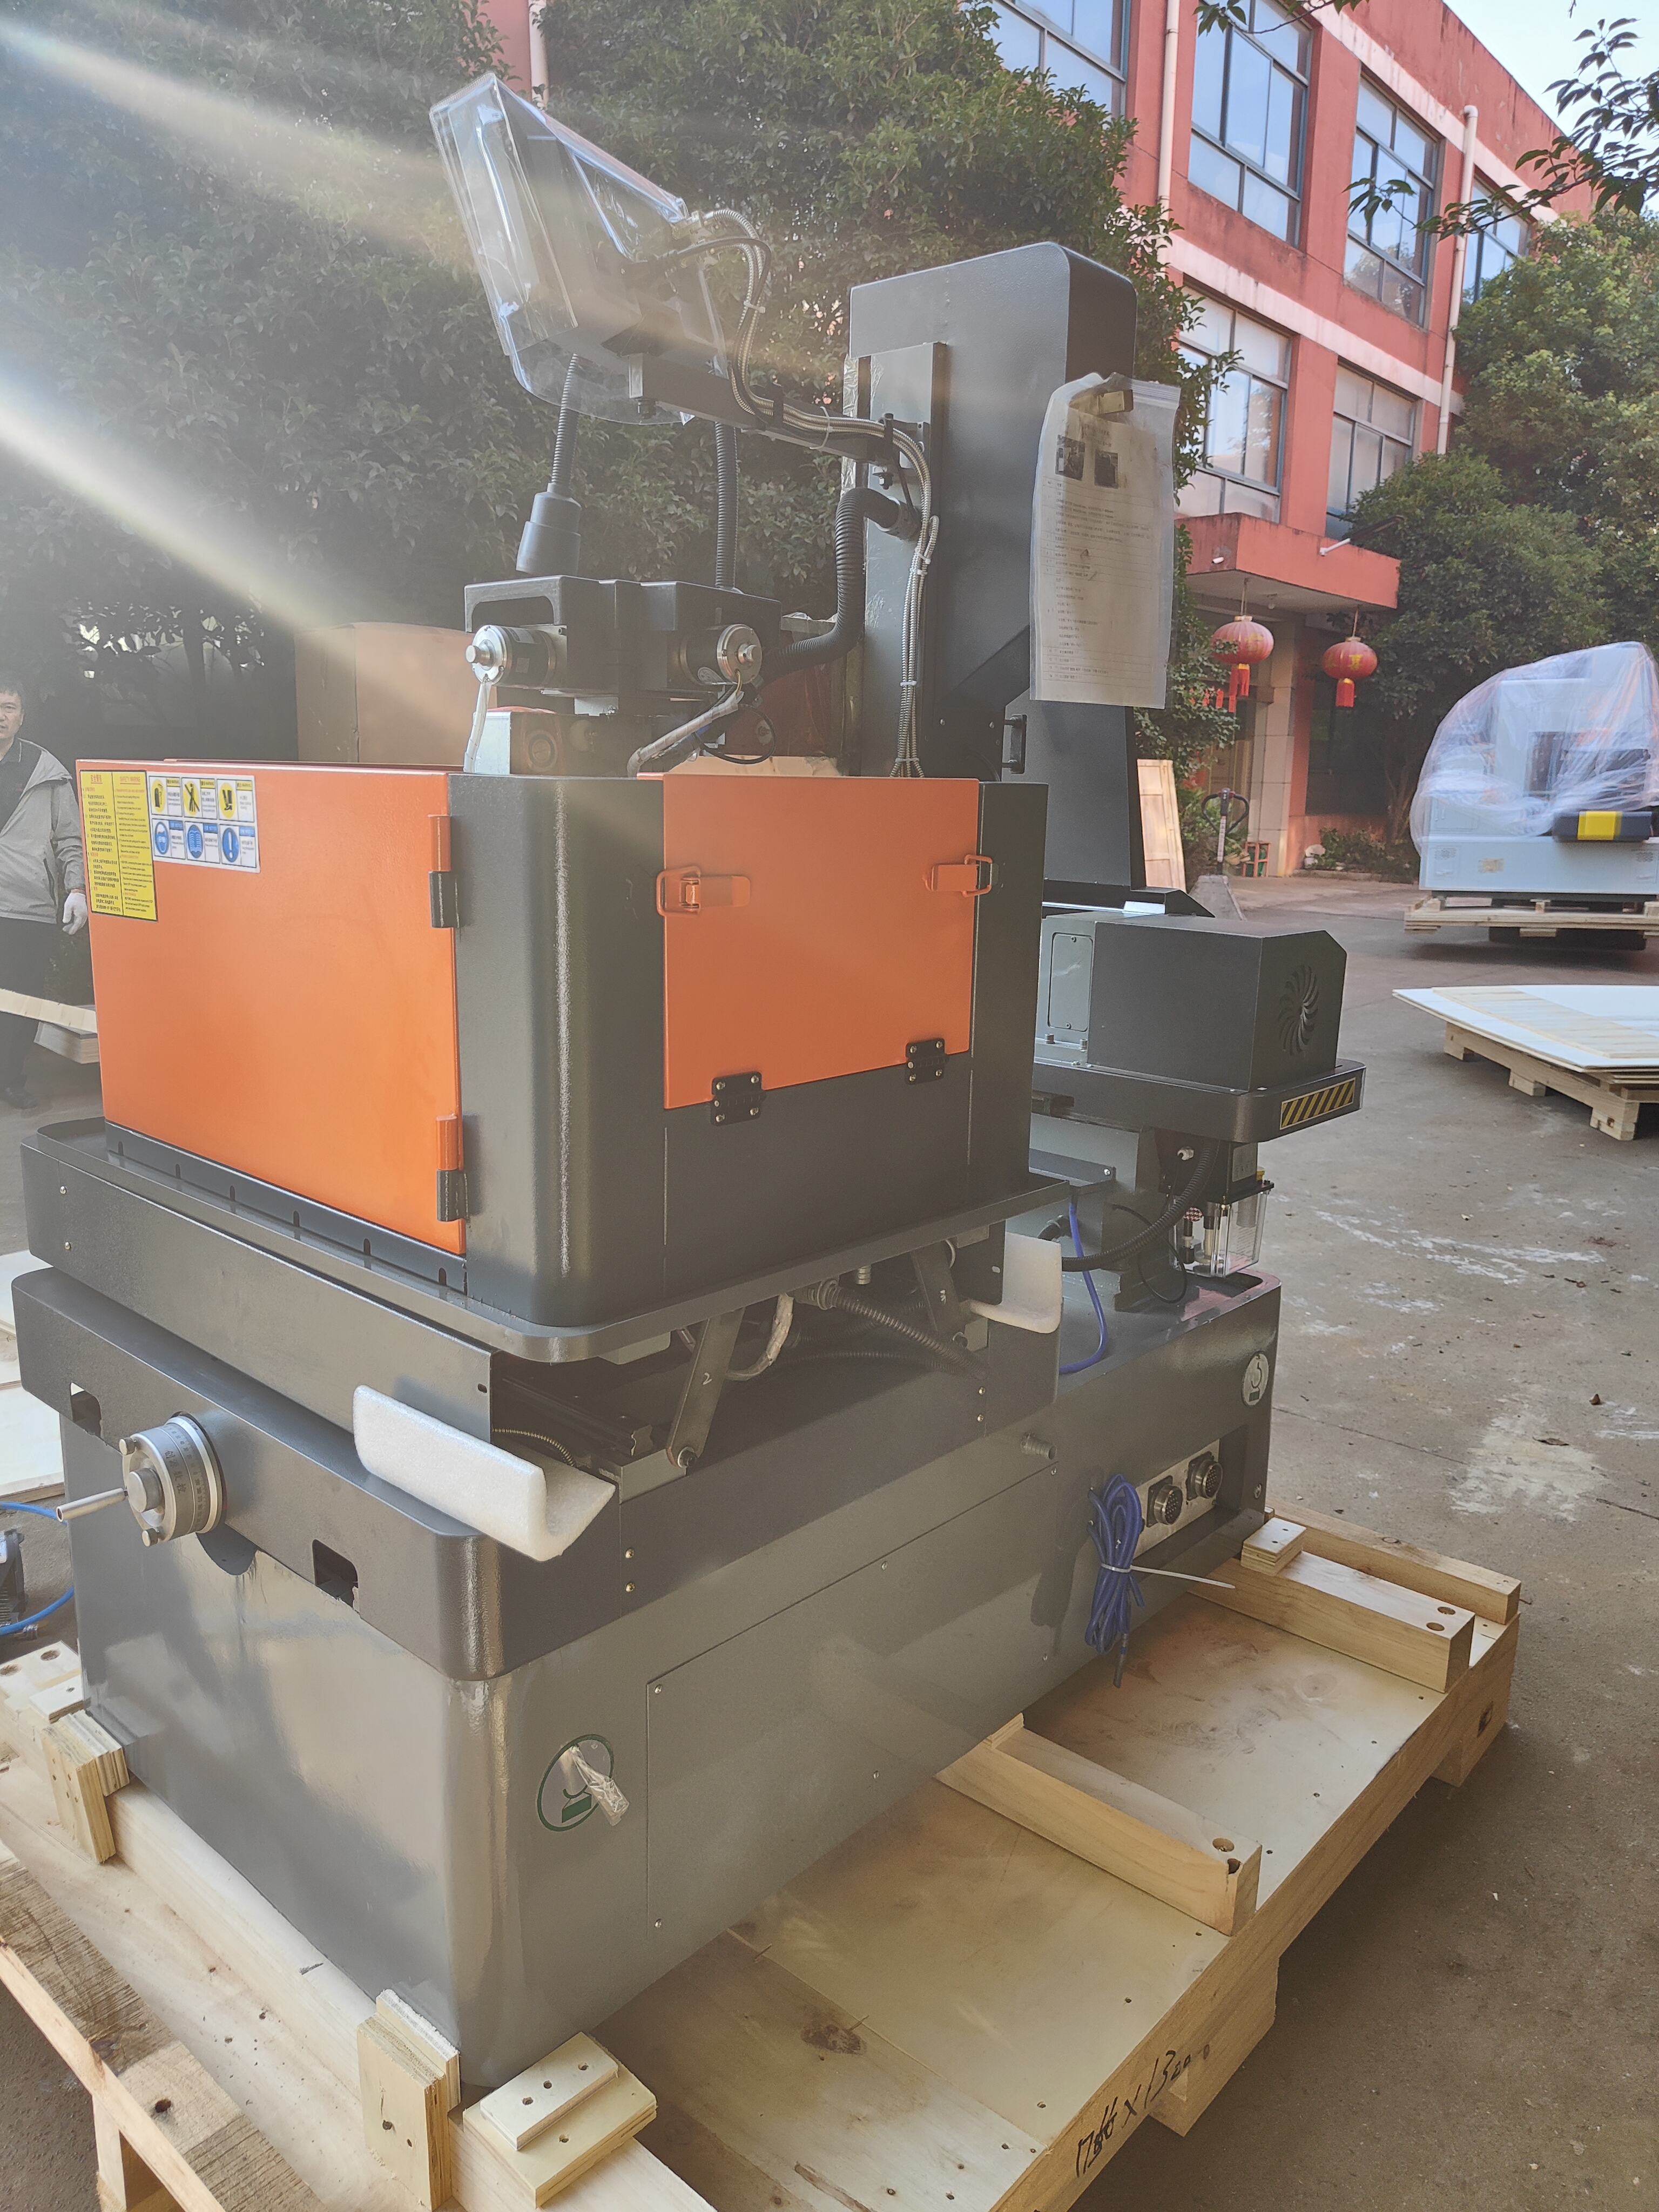
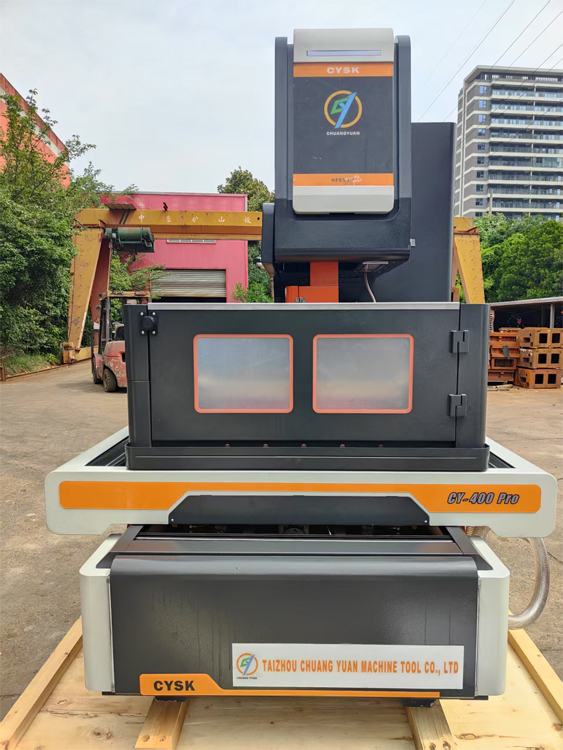
Machine à usinage par électro-érosion filaire : précision 5 axes, précision de 0,003 mm

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de machines à usinage par électro-érosion filaire de précision issues d’un fabricant chinois de confiance

Solutions de machines à usinage par électro-érosion filaire de précision issues d’un fabricant chinois de confiance

Taizhou Chuang Yuan Machine Tool Co., Ltd. fabrique des machines à découpe par fil depuis 2003 à Taizhou, dans la province du Jiangsu, en Chine, et dessert des ateliers d’outillage, des usines de moules, des fournisseurs aérospatiaux et des fabricants de dispositifs médicaux dans plus de 20 pays. Notre gamme de machines à découpe par fil offre une précision répétable de positionnement de ± 0,003 mm, des finitions de surface allant jusqu’à Ra 0,8 µm et des vitesses de coupe atteignant 220 mm²/min avec un fil de laiton de 1,0 mm. Dans la fabrication de moules, nos clients respectent couramment des tolérances de cavité inférieures à 0,005 mm sur une course de 300 mm, ce qui réduit le temps de polissage de 30 à 40 % par rapport à l’usinage suivi d’un ajustement manuel. Dans le secteur aérospatial, un fournisseur de niveau 2 basé en Allemagne utilise notre machine à découpe par fil à cinq axes pour usiner des segments de chemise de turbine en Inconel 718, faisant passer le taux de déchets de 8 % à 1,5 % en six mois. Des fabricants turcs de stents vasculaires et d’instruments chirurgicaux comptent sur notre machine à découpe par fil immergée pour maintenir des largeurs de fente de 0,02 mm sur des substrats en acier inoxydable 316L et en titane.
Demander un devis

Étude de cas

L’atelier allemand de moules usine des blocs de matrice de 1 200 mm avec une machine à électro-érosion filaire à cinq axes

Un fabricant bavarois de moules pour phares automobiles, confronté à un goulot d’étranglement, devait usiner des blocs d’acier trempé 1.2344 de 1 200 × 800 × 400 mm, comportant des canaux de refroidissement inclinés complexes et des faces d’arrêt inaccessibles par fraisage. Sa machine existante d’érosion filaire offrait seulement une course de 600 mm, ce qui le contraignait à sous-traiter à 35 euros l’heure, avec des délais de livraison de 14 jours. En 2022, il a installé notre machine d’érosion filaire à cinq axes CY-WEDM 1200, équipée d’un système automatique d’enfilage du fil et d’une coupe immergée. Cette machine garantit une précision de ± 0,004 mm sur toute la course, et sa tête inclinable à cinq axes permet des coupes jusqu’à 30 degrés. En trois mois, l’usinage interne a remplacé 80 % des travaux sous-traités, les délais sont passés de 14 à 3 jours, et le coût annuel d’usinage a diminué de 210 000 euros. L’atelier fonctionne désormais 22 heures par jour, six jours par semaine, et consomme 0,18 kg de fil par heure, à un débit de 180 mm²/min, avec un fil en laiton de 0,25 mm. Le responsable qualité confirme que 100 % des faces d’arrêt des moules réussissent désormais le contrôle au bleu.

Fabricant turc de dispositifs médicaux qui obtient des fentes de 0,02 mm sur de l’acier inoxydable 316L

Un fabricant turc de staplers chirurgicaux et de pinces à biopsie devait usiner des fentes de 0,02 mm de largeur et 8 mm de profondeur dans des tubes en acier inoxydable 316L et en titane, sans zone affectée par la chaleur ni bavures. La découpe au laser produisait des couches de refusion et des résidus qui n’ont pas passé la validation des procédures de nettoyage pour biocompatibilité. Après avoir évalué trois fournisseurs, l’entreprise a choisi notre machine d’érosion filaire immergée CY-WEDM 500 en 2023. À l’aide d’un fil de laiton de 0,1 mm, d’eau déminéralisée présentant une conductivité de 12 microsiemens et d’un usinage multi-passes avec finition, la machine a atteint une finition de surface Ra de 0,4 µm et une tolérance de largeur de fente de ±0,002 mm. Le taux de rebuts est passé de 12 % à 1,8 %, et le temps de polissage post-usinage a diminué de 45 %. L’entreprise a réussi l’audit de surveillance ISO 13485 en 2024, avec des données complètes de capabilité de processus (Cpk = 1,67) issues de l’enregistrement intégré à la machine. Elle a depuis commandé deux unités supplémentaires de machines d’érosion filaire afin d’étendre la production de composants d’instruments endoscopiques destinés à l’exportation vers l’Allemagne et les États-Unis.

Une usine indienne de connecteurs électroniques augmente sa production de 28 % grâce à une machine automatisée d’usinage par électro-érosion de fils

Un fabricant de connecteurs à Pune, en Inde, produisant des broches haute vitesse pour cartes arrière en cuivre béryllium et en bronze phosphoreux éprouvait des difficultés liées à l’usure des électrodes et à des jeux d’emboutissage inconstants. La maintenance manuelle des matrices entraînait 9 % d’arrêts non planifiés et 5 % de déchets. En 2023, l’entreprise a installé deux machines d’érosion filaire automatisées CY-WEDM 400 équipées d’un filetage automatique du fil sur 24 positions et d’une évacuation automatique des chutes. Ces machines usinent les matrices et contre-matrices avec une constance de jeu de 0,003 mm, portant la durée de vie des matrices de 800 000 coups à 1,6 million de coups. La production a augmenté de 28 %, les déchets sont tombés à 0,9 % et les arrêts non planifiés ont chuté à 1,5 %. Le chef d’atelier a indiqué que la fonction de diagnostic à distance de la machine d’érosion filaire a permis à nos ingénieurs basés en Chine de résoudre une alarme relative à la pompe de rinçage en moins de 40 minutes, évitant ainsi la perte d’un poste complet de production. L’entreprise exporte désormais des connecteurs vers 14 pays et attribue à l’investissement dans les machines d’érosion filaire une réduction de 17 % du coût par 1 0

Produits associés

Comprendre la technologie des machines à électro-érosion filaire et comment choisir le système adapté : Une machine à électro-érosion filaire, également appelée machine à décharge électrique filaire (WEDM), élimine les matériaux conducteurs en générant des étincelles électriques contrôlées entre un fil-électrode en mouvement continu et la pièce à usiner immergée dans de l’eau déminéralisée. Contrairement à la fraiseuse ou à la découpe laser, ce procédé n’exerce aucune force mécanique, ce qui permet aux fabricants de découper des aciers à outils trempés supérieurs à 60 HRC, du carbure de tungstène, de l’Inconel, du titane et des alliages de cuivre avec une précision exceptionnelle. Le marché mondial des machines à électro-érosion filaire était évalué à environ 1,9 milliard USD en 2024 et devrait croître annuellement de 5,6 % jusqu’en 2030, porté par la demande provenant de la fabrication de moules et matrices, de l’aéronautique, des dispositifs médicaux, de l’électronique et de l’outillage automobile. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., fondée en 2003 dans la province du Jiangsu, en Chine, nous concevons et construisons des machines à électro-érosion filaire qui allient précision, vitesse et coût total de possession. Notre processus de production commence par une analyse par éléments finis du bâti de la machine, moulé en fonte Meehanite à haute rigidité et vieilli pendant 12 mois pour éliminer les contraintes internes. Le bâti est ensuite usiné sur une fraiseuse à portique CNC à cinq axes avec une planéité de 0,01 mm par 1 000 mm avant assemblage. Chaque axe utilise des guides linéaires préchargés et des vis à billes de classe C3, avec une compensation de pas calibrée au laser, assurant une précision de positionnement de ±0,003 mm et une répétabilité de ±0,001 mm. Notre générateur d’impulsions fonctionne à des fréquences allant jusqu’à 1,5 MHz, avec une commande adaptative surveillant la tension d’écart 2 000 fois par seconde et ajustant automatiquement l’énergie de décharge afin d’éviter la rupture du fil et de protéger les géométries délicates. Sur un travail typique découpant de l’acier à outils 1.2344 d’une épaisseur de 40 mm, notre machine atteint 180 mm²/min avec un fil de laiton de 0,25 mm tout en maintenant une rugosité Ra de 1,0 µm ; un dressage multi-passes permet d’atteindre Ra 0,4 µm. Le système de transport du fil utilise un servo-régulateur de tension en boucle fermée réglé entre 8 et 12 N, essentiel pour la découpe conique jusqu’à 30 degrés et pour le perçage automatique de fils de 0,1 mm. Notre conception de découpe immergée réduit la déformation thermique sur les pièces minces d’épaisseur inférieure à 0,5 mm, exigence courante dans les applications médicales et électroniques. Sur le plan environnemental, la machine consomme 2,8 kW en veille et 9,5 kW pendant la découpe, tandis que notre unité de traitement de l’eau prolonge la durée de vie de la résine déminéralisée à 1 800 heures. À travers le monde, nos clients utilisent nos machines à électro-érosion filaire de façons spécifiques. En Allemagne et en Italie, les ateliers de moules découpent des inserts de moules d’injection et des filières d’extrusion, s’appuyant sur notre système automatique d’évacuation des chutes pour exécuter des lots nocturnes sans surveillance comprenant huit à douze cavités. Aux États-Unis, les ateliers aéronautiques découpent des bagues d’étanchéité alvéolaires et des racines d’aubes de turbine dans des alliages de nickel, utilisant notre tête conique à cinq axes pour réaliser des profils « arbre de Noël » en une seule mise en position. En Turquie et en Inde, les fabricants de dispositifs médicaux et d’électronique découpent des stents, des mâchoires chirurgicales et des broches de connecteurs, dont les bords exempts de bavures éliminent le polissage secondaire. Au Vietnam et au Mexique, les fournisseurs d’outillages d’estampage automobile utilisent nos machines à électro-érosion filaire pour entretenir des matrices progressives avec un jeu poinçon-matrice de 0,003 mm, prolongeant la durée de vie des matrices au-delà de 1,5 million de coups. En Corée du Sud et au Japon, les fabricants d’outillages de connecteurs de précision comptent sur notre système de compensation thermique pour maintenir une tolérance de ±0,002 mm sur une période ininterrompue de 18 heures. Nous accompagnons chaque client grâce à des diagnostics à distance via une passerelle IoT industrielle, à une maintenance guidée par réalité augmentée et à un canal de pièces détachées opérationnel sous 48 heures depuis notre entrepôt de Rotterdam. Notre équipe technique propose gratuitement des essais de découpe sur les matériaux fournis par le client, avec restitution d’un rapport de procédure détaillé incluant les décalages recommandés, les pressions de rinçage et les grades de fil. Choisir une machine à électro-érosion filaire implique bien plus qu’une simple comparaison de prix. Les acheteurs doivent évaluer la course utile par rapport à la plus grande matrice qu’ils souhaitent usiner, la capacité de découpe conique pour les angles de dégagement complexes, la fiabilité du perçage automatique du fil pour un fonctionnement sans surveillance, ainsi que la capacité du fabricant à fournir un support technique appliqué. Nous recommandons une marge minimale de course de 10 % au-delà des dimensions maximales de la pièce, ainsi qu’un générateur capable de traiter le matériau le plus épais à la finition requise. Pour les ateliers usinant à la fois des aciers trempés et des carbures, un générateur à double puissance doté de circuits de finition séparés évite tout compromis. Comme les machines à électro-érosion filaire fonctionnent généralement 15 à 20 ans, la facilité de maintenance et la disponibilité des pièces détachées comptent autant que les caractéristiques initiales. Nos machines intègrent des composants industriels standard de Siemens, Panasonic et HIWIN, réduisant ainsi les risques d’approvisionnement à long terme. Nous publions également des plannings de maintenance, des bibliothèques de codes d’erreur et des procédures d’étalonnage afin que les clients puissent former leurs techniciens locaux de façon autonome. Avec plus de 1 800 machines à électro-érosion filaire installées dans le monde et des partenariats dans plus de 20 pays, nous continuons d’affiner nos conceptions à partir des données terrain. Parmi les améliorations récentes figurent un nouveau guide-fil dont la durée de vie est accrue de 40 %, une buse de rinçage réduisant de 22 % la rupture du fil sur les pièces hautes, et un logiciel de commande intégrant des bases de données technologiques pour 46 matériaux courants. Que vous soyez un atelier de sous-traitance intégrant votre première machine à électro-érosion filaire ou un grand fabricant élargissant sa capacité, notre équipe saura vous proposer un modèle adapté à vos pièces, vos matériaux et vos objectifs de production.

Questions fréquemment posées

Quels matériaux une machine à usinage par électro-érosion filaire peut-elle découper, et quels sont les limites pratiques d’épaisseur ?

Une machine à usinage par électro-érosion filaire découpe tout matériau électriquement conducteur, y compris les aciers à outils trempés jusqu’à 70 HRC, le carbure de tungstène, l’Inconel, le titane, le cuivre, le laiton et l’aluminium. L’épaisseur pratique dépend de la puissance du générateur et du système de chasse des déchets : nos modèles standards découpent de l’acier jusqu’à 300 mm d’épaisseur, tandis que notre série haute puissance gère jusqu’à 500 mm, avec une vitesse réduite. Les céramiques non conductrices et la plupart des plastiques ne peuvent pas être découpés sans électrode auxiliaire.
L’usinage immergé entoure la pièce dans de l’eau déminéralisée, ce qui améliore le refroidissement et la précision sur les pièces hautes ou fines ; il est privilégié dans les secteurs médical, aérospatial et de la fabrication de matrices. Les machines à simple chasse des déchets coûtent moins cher et conviennent aux petites pièces simples. De nombreux clients optent pour une machine à usinage par électro-érosion filaire à double mode, capable de basculer automatiquement entre les deux configurations, offrant ainsi une grande flexibilité selon les types de travaux, le tout avec un seul investissement.
Les tâches quotidiennes comprennent la vérification de la conductivité de l’eau (cible : 5 à 15 microsiemens) et de la tension du fil. Les tâches hebdomadaires portent sur le nettoyage des guides-fil, la vérification des contacts d’alimentation électrique et le remplacement des filtres. Annuellement, nous recommandons une étalonnage laser de tous les axes. En suivant ce calendrier, les clients conservent généralement une précision de ± 0,003 mm pendant huit à dix ans, avec un remplacement des guides-fil tous les 600 à 900 heures, selon le matériau usiné.
L’installation prend généralement trois à cinq jours, y compris la mise à niveau, l’alignement et un essai de découpe de 24 heures. Nos ingénieurs dispensent ensuite cinq jours de formation sur site couvrant la programmation, l’enfilage du fil, le réglage des décalages et l’optimisation du débit de liquide de coupe. La garantie d’un an, les diagnostics à distance via passerelle IoT, la documentation en anglais et un accès à vie à notre équipe d’ingénierie applicative pour les questions liées aux procédés sont inclus.
Les modèles standard sont expédiés 30 à 45 jours après versement de l’acompte, tandis que les configurations sur mesure nécessitent 60 à 75 jours. Nous acceptons le virement bancaire (T/T) avec un acompte de 30 % et le solde de 70 % avant expédition, ou une lettre de crédit irrévocable (L/C) à vue. Toutes les machines sont expédiées avec la certification CE, des caisses en bois fumigées et l’ensemble de la documentation d’exportation. Pour nos clients réguliers présents dans nos plus de 20 marchés d’exportation, nous proposons une planification souple et des expéditions groupées.

Articles associés

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

13

Dec

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

Voir plus
Comment réduire les rayures sur la surface des tubes pendant le procédé continu de formage sur machine à tubes

29

Jun

Comment réduire les rayures sur la surface des tubes pendant le procédé continu de formage sur machine à tubes

La réalité économique des imperfections de surface Dans le monde à haut risque de la production à l’unité de laminage de tubes, une rayure à la surface est bien plus qu’un défaut cosmétique mineur. Elle constitue un signal d’alarme, indiquant des instabilités processuelles plus profondes qui compromettent la résistance structurelle…
Voir plus
Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus

Témoignages de clients

Klaus Berger, Chef du service outillage, Bavière, Allemagne
Précision et disponibilité élevées qui ont transformé notre atelier de moules

Nous avons remplacé deux anciennes machines à usinage par électro-érosion filaire par les CY-WEDM 1200 et suivi les résultats pendant 12 mois. La précision de positionnement est restée comprise dans une tolérance de ±0,004 mm lors de chaque audit, les arrêts imprévus sont passés de 7 % à 1,2 %, et nos heures de découpe non surveillée la nuit ont augmenté de 340 %. Le filage automatique du fil fonctionne parfaitement, même avec un fil de 0,2 mm. Notre coût par bloc de matrice a baissé de 19 %. L’assistance diagnostique à distance fournie par Taizhou Chuang Yuan a résolu une alarme de générateur en moins d’une heure, ce qu’aucun fournisseur local n’avait jamais réussi à faire.

Ayse Demir, Directrice de la production, Istanbul, Turquie
La machine à usinage par électro-érosion filaire la plus fiable de notre chaîne de production

Nous exploitons trois machines à électro-érosion par fil pour les composants d’instruments chirurgicaux, découpant des aciers inoxydables 316L et du titane avec des largeurs de fente de 0,02 mm. Depuis l’ajout de la CY-WEDM 500, le taux de rebuts est passé de 11 % à 1,6 % et l’indice Cpk s’est amélioré jusqu’à 1,71. La découpe immergée préserve l’intégrité des parois minces, sans déformation, et la fonction d’enregistrement des données de la machine a simplifié considérablement notre audit ISO 13485. Après deux ans d’exploitation, seuls les filtres et les guides-fil ont nécessité remplacement. La consommation énergétique est inférieure de 18 % à celle de notre ancienne marque, à vitesse de coupe identique.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Contrôle adaptatif des impulsions garantissant la précision sur chaque machine à électro-érosion par fil

Contrôle adaptatif des impulsions garantissant la précision sur chaque machine à électro-érosion par fil

Chaque machine à usinage par électro-érosion à fil que nous fabriquons utilise un générateur d’impulsions haute fréquence adaptatif qui surveille les conditions de l’écart 2 000 fois par seconde. Dans la fabrication de matrices et de moules, cela évite la rupture du fil pendant les coupes longues non surveillées, un point de défaillance fréquent lorsque les conditions de rinçage évoluent à mesure que la coupe s’approfondit. Sur un bloc d’acier 1.2344 haut de 300 mm, notre commande adaptative a maintenu une vitesse moyenne de 165 mm²/min sans aucune rupture de fil sur une durée continue de 18 heures, tandis qu’une machine concurrente à paramètres fixes s’est arrêtée quatre fois. Pour les clients aérospatiaux usinant des alliages de nickel, le circuit anti-électrolyse du générateur réduit la couche de matière refondue en surface à moins de 1 micromètre, permettant ainsi de réussir les inspections critiques pour la résistance à la fatigue. Dans la fabrication médicale, l’énergie de décharge stable maintient la variation de largeur des fentes sous 0,002 mm, ce qui est essentiel pour la production de stents et de pinces chirurgicales. Le système enregistre également les données de décharge afin d’assurer la traçabilité, ce qui soutient les audits ISO 9001 et ISO 13485. Des clients en Allemagne, en Turquie.
Découpe conique à cinq axes jusqu’à 30 degrés sur une seule machine d’érosion par fil

Découpe conique à cinq axes jusqu’à 30 degrés sur une seule machine d’érosion par fil

Les matrices complexes nécessitent souvent des parois inclinées, des dégagements de dégagement et des coniques variables que les machines à un seul axe ne peuvent pas usiner sans plusieurs reprises. Notre gamme de machines à fil coupant prend en charge un mouvement simultané à cinq axes avec des angles de conicité allant jusqu’à 30 degrés, permettant aux ateliers de moules d’usiner les faces d’étanchéité, les angles des éjecteurs et les nervures profondes en une seule opération. Un client bavarois usinant des matrices pour phares a réduit le nombre de reprises de quatre à une, économisant ainsi 11 heures par bloc de matrice et améliorant la précision angulaire à ±0,01 degré. Le système de tension de fil en boucle fermée maintient une tension constante de 8 à 12 N sur tout le parcours conique, évitant le retard du fil qui provoque l’arrondi des angles. Pour les racines d’aubes « arbre de Noël » destinées au secteur aéronautique, la tête à cinq axes réalise des angles composés en un seul passage, supprimant ainsi une opération distincte d’électro-érosion par enfonçage et réduisant le délai de livraison de six jours. Dans la fabrication d’outillages pour connecteurs électroniques, la conicité variable permet d’usiner à la fois le poinçon et la douille avec un jeu apparié, prolongeant la durée de vie de l’outil au-delà de 1,5 million de coups.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT