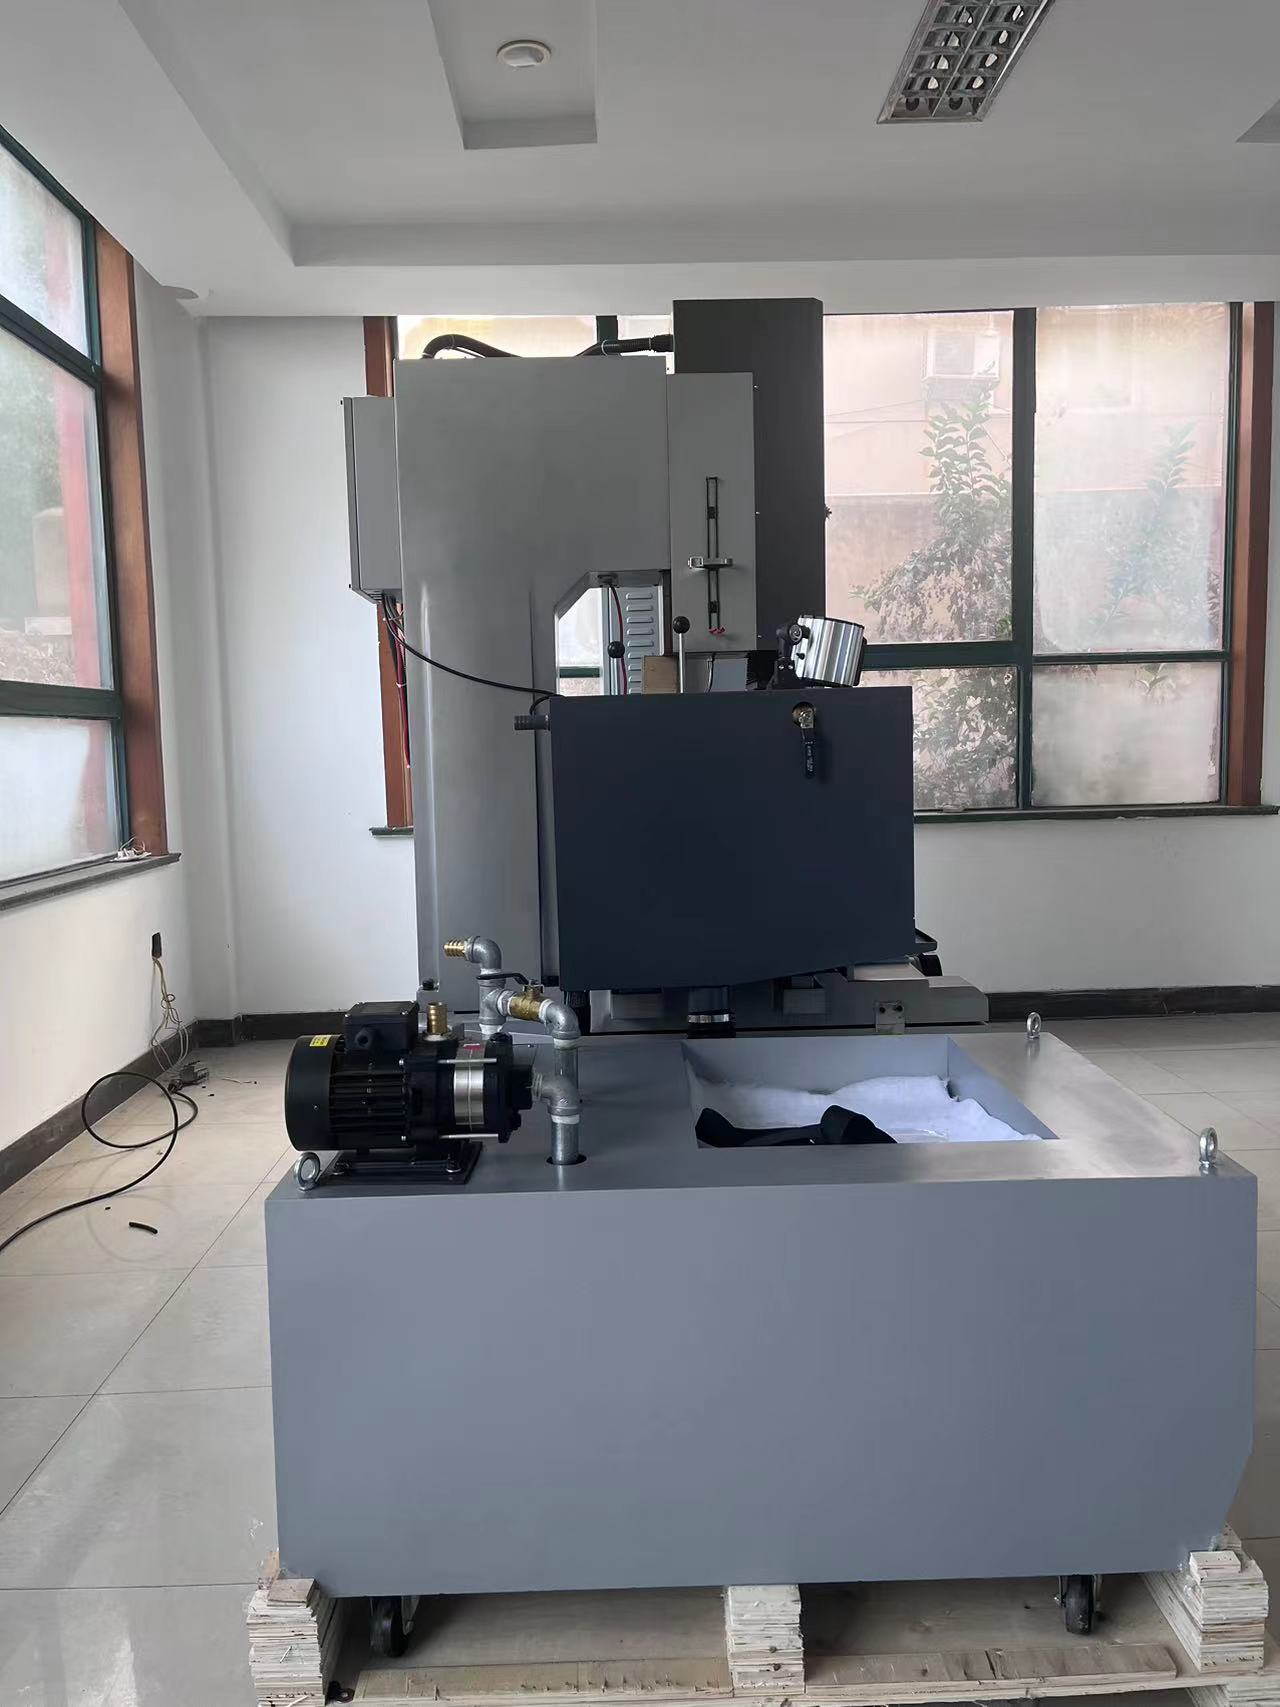
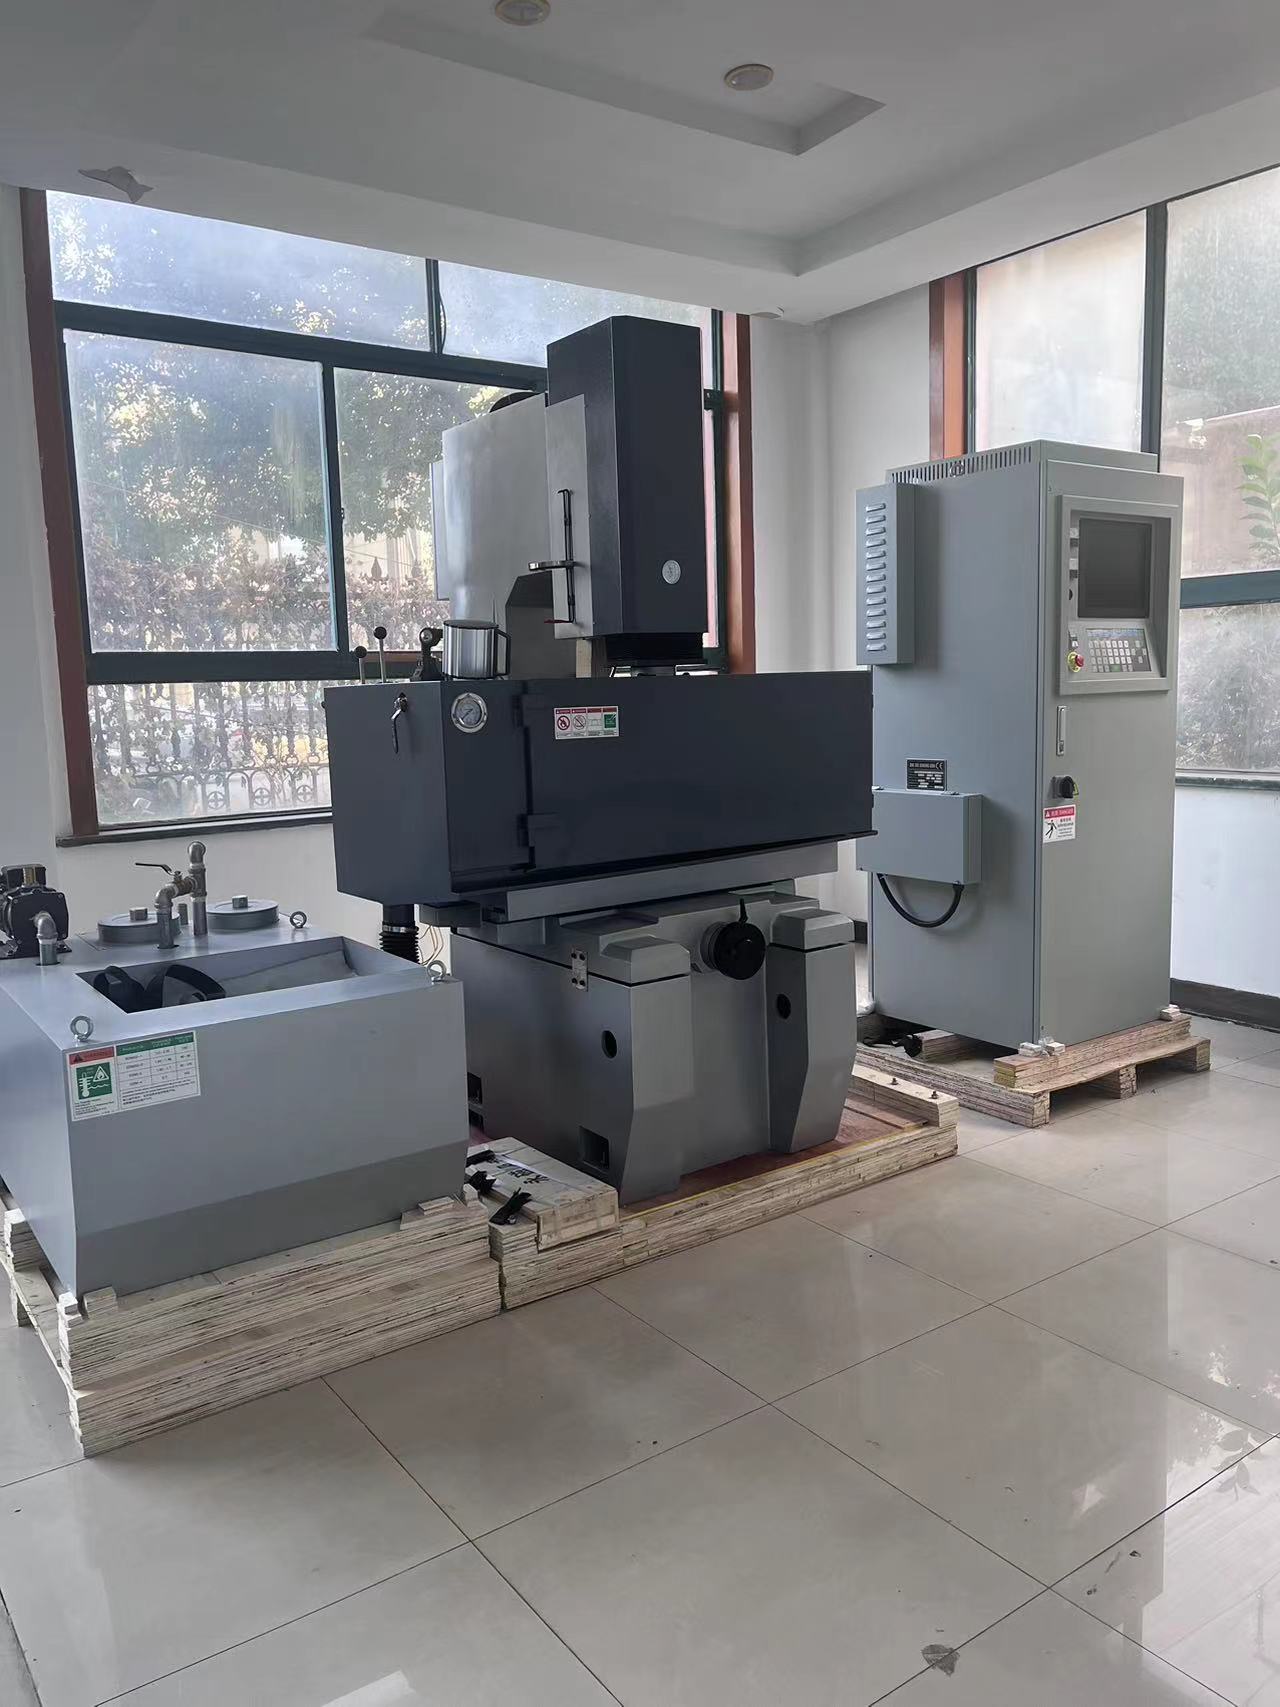
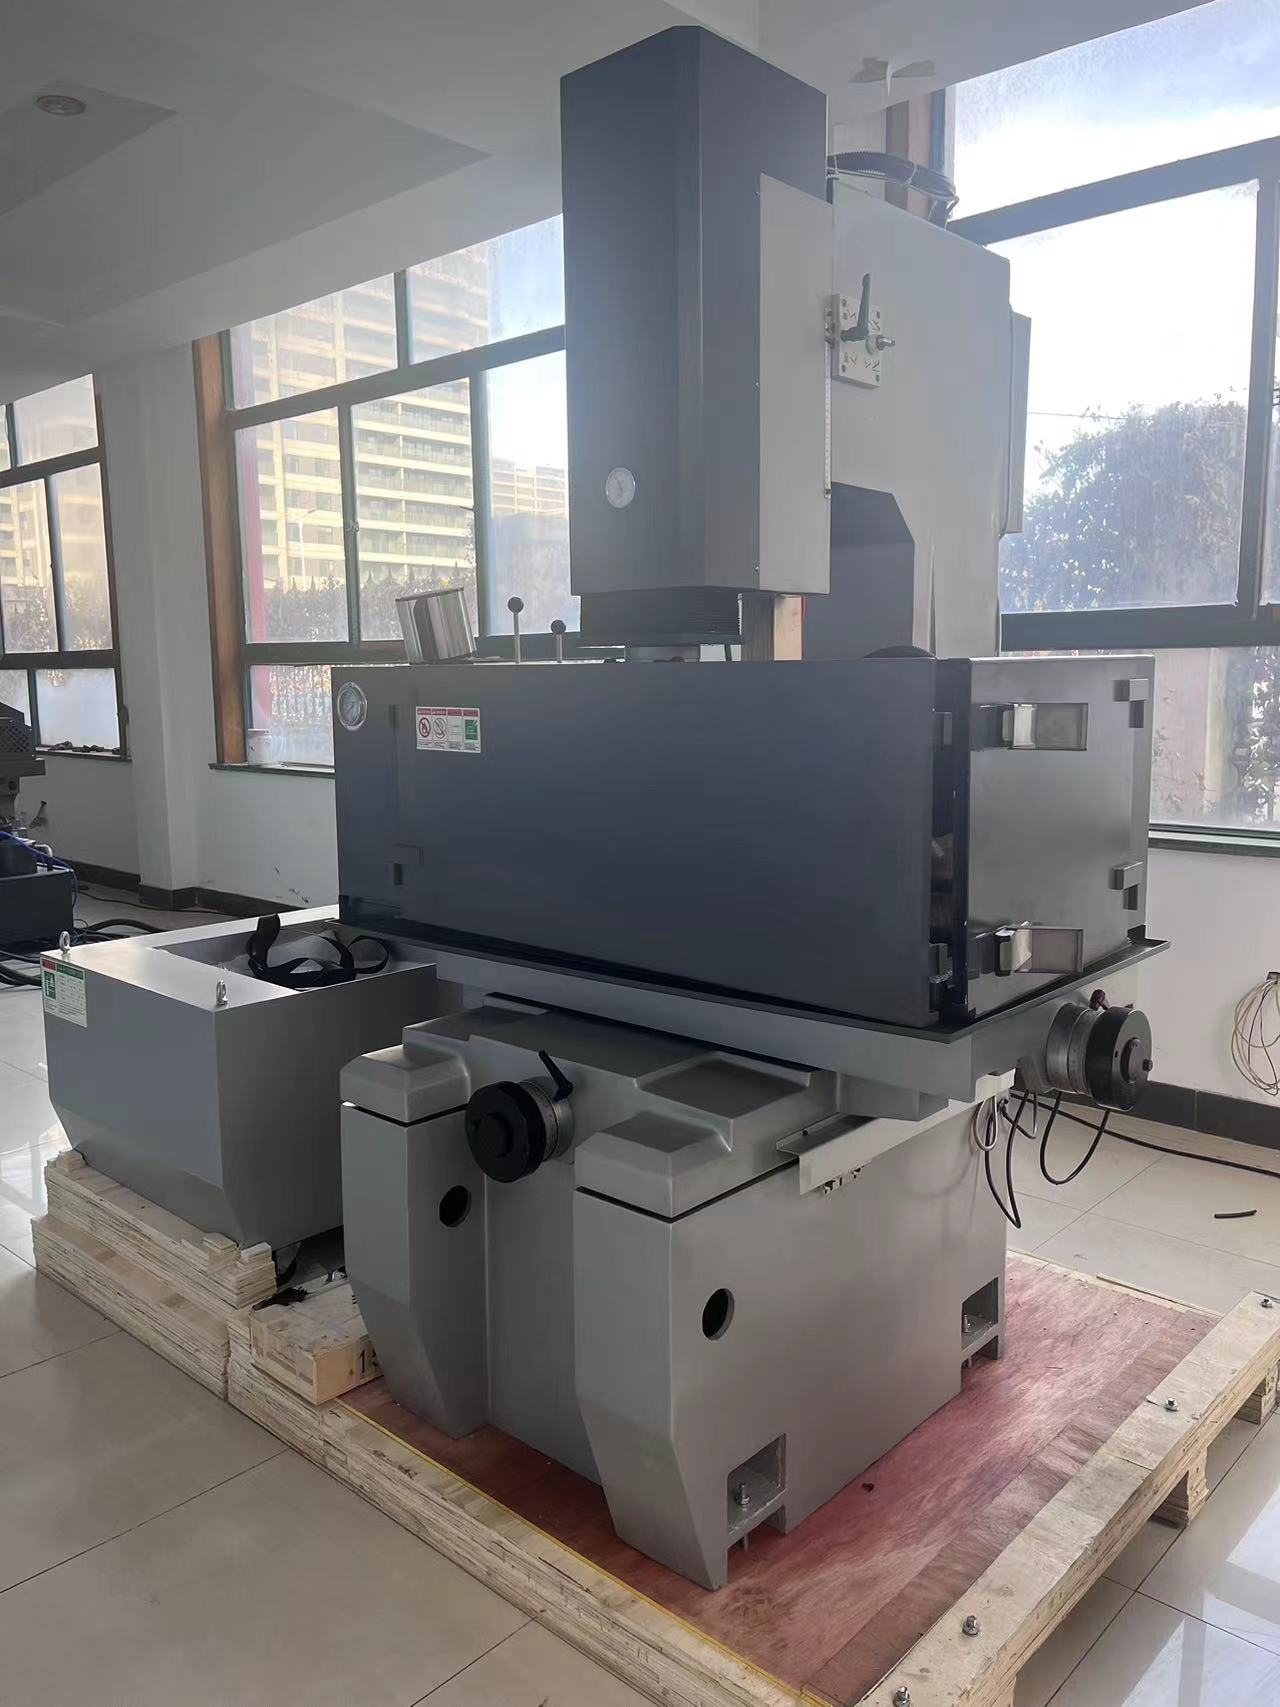
Machines d’usinage par décharge électrostatique | Solutions EDM haute précision

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de usinage par décharge électrostatique de précision provenant d’un fabricant chinois de confiance

Solutions de usinage par décharge électrostatique de précision provenant d’un fabricant chinois de confiance

Taizhou Chuang Yuan Machine Tool Co., Ltd. conçoit des systèmes d’usinage par décharge électrostatique depuis 2003, combinant commande servo, bâti rigide en fonte et générateurs d’impulsions intelligents afin d’éliminer les matériaux conducteurs par érosion contrôlée par étincelles, plutôt que par force de coupe. Cela rend notre usinage par décharge électrostatique idéal pour les aciers à outils trempés, les carbures de tungstène, les alliages aérospatiaux et les micro-détails que le fraisage conventionnel ne peut pas traiter. Dans les ateliers de moules et de matrices, les opérateurs comptent sur nos machines pour usiner des nervures profondes, des angles vifs et des finitions miroir jusqu’à une rugosité Ra de 0,2 µm, tandis que les ateliers médicaux et automobiles les utilisent pour les buses d’injecteurs et les matrices de boîtes de vitesses. Nos plateformes d’usinage par décharge électrostatique à tête mobile et à fil offrent une précision de positionnement de ± 0,005 mm, une rugosité de surface pouvant descendre jusqu’à Ra 0,1 µm et des taux d’enlèvement de matière atteignant 400 mm³/min sur des électrodes en graphite, réduisant l’usure des électrodes à moins de 0,1 % grâce à un contrôle adaptatif des impulsions.
Demander un devis

Étude de cas

finition des moules 42 pour cent plus rapide dans un atelier allemand d’outillage

Un fabricant allemand de moules produisant des moules automobiles à 64 empreintes pour connecteurs éprouvait des difficultés avec le polissage manuel des nervures profondes après fraisage. Leur procédé antérieur d’usinage à décharge électrostatique (EDM) nécessitait 18 heures par empreinte et laissait tout de même des couches de recast EDM visibles. Nous avons fourni un système EDM à tête mobile à commande numérique (CNC) doté d’un contrôle adaptatif des impulsions et d’une électrode en cuivre de 0,2 mm. L’énergie de décharge a été optimisée afin de réduire l’épaisseur du recast à moins de 2 µm, tandis que le changement automatisé des électrodes a permis de réduire les temps de réglage de 30 pour cent. Le temps de finition est ainsi passé de 18 à 10,4 heures par empreinte, soit une amélioration de 42 pour cent, et la finition de surface a atteint une rugosité Ra de 0,15 µm. L’atelier utilise désormais trois systèmes d’usinage à décharge électrostatique (EDM) de notre fabrication et signale une réduction de 28 pour cent de la consommation d’électrodes.

35 pour cent de retouches moins nombreuses sur les matrices chez un fournisseur thaïlandais de pièces embouties

Un fournisseur thaïlandais de poinçonnage de précision rencontrait régulièrement des dérives dimensionnelles sur des matrices progressifs destinés aux connecteurs électroniques après usinage par fil EDM. Nous avons introduit notre centre d’usinage par électro-érosion à fil à cinq axes, équipé d’une compensation thermique en boucle fermée et utilisant un fil de laiton de 0,1 mm. En stabilisant la température du diélectrique à ±0,5 °C et en appliquant des passes de finition multiples, la répétabilité dimensionnelle s’est améliorée jusqu’à ±0,003 mm. Les retouches sur les matrices ont diminué de 35 % et leur durée de vie a augmenté de 22 %. Le client utilise désormais notre usinage par électro-érosion pour le développement de toutes ses nouvelles matrices et exporte les pièces poinçonnées vers le Japon et l’Europe.

Perçage de micro-trous pour un fabricant américain de dispositifs médicaux

Un fabricant américain de dispositifs médicaux avait besoin de trous de refroidissement de 0,3 mm dans des instruments chirurgicaux en chrome-cobalt, sans dommage thermique. Notre système de usinage par décharge électrostatique pour petits trous, doté d’impulsions haute fréquence et d’un diélectrique à base d’eau déionisée, a percé 1 200 trous par lot, sans fissures ni bavures. La précision de positionnement des trous était de ± 0,008 mm et l’intégrité de surface répondait aux exigences du processus ISO 13485. Le taux de rendement passa de 88 à 97 %, et le temps de cycle par instrument diminua de 25 %. Le client a mis en service quatre unités de usinage par décharge électrostatique sur deux postes. Titre du produit : Découvrez notre gamme haute performance de machines à usinage par décharge électrostatique

Produits associés

L’usinage par décharge électrostatique est un procédé thermique sans contact qui façonne les matériaux conducteurs à l’aide d’étincelles électriques contrôlées entre une électrode et la pièce à usiner, immergée dans un fluide diélectrique. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., nous avons perfectionné ce principe depuis 2003 grâce à des activités internes de recherche, de production et de commercialisation d’outils-machine de précision. Notre processus de fabrication commence par une analyse par éléments finis du bâti de la machine, suivie d’une coulée en fonte de haute qualité, d’un vieillissement naturel de 12 mois et d’un rectification de précision des glissières avec une rectitude de 0,005 mm. Chaque unité d’usinage par décharge électrostatique fait ensuite l’objet d’un étalonnage servo, d’un fonctionnement préalable du générateur d’impulsions pendant 72 heures et d’une vérification par interféromètre laser. Le résultat est une machine offrant une précision de positionnement de ±0,005 mm et une finition de surface de Ra 0,1 µm, même après 5 000 heures de fonctionnement. En production, nos machines d’usinage par décharge électrostatique sont utilisées pour la fabrication de moules et de matrices, de composants de turbines aéronautiques, d’instruments médicaux, d’outillages pour groupes motopropulseurs automobiles et de connecteurs pour micro-électronique. Des clients situés dans plus de 20 pays utilisent nos systèmes pour l’usinage de cavités profondes, de coins intérieurs acérés, de micro-trous et de matrices de formage en carbure. Un fournisseur aéronautique européen a signalé une réduction de 30 % de l’usure des électrodes après avoir adopté notre technologie d’impulsions adaptatives, tandis qu’un fabricant coréen de moules électroniques a atteint un taux de réussite au premier passage de 99,2 % sur des moules pour lentilles. Outre l’usinage par décharge électrostatique, nous produisons également des centres d’usinage, des machines à tubes, des lignes de découpe longitudinale, des lignes de coupe à longueur fixe, des tours et des machines pour le perçage profond, permettant ainsi à nos clients d’intégrer des cellules de production complètes. Notre système qualité est conforme à la norme ISO 9001, et chaque machine subit un essai de coupe continue de 200 heures avant expédition. Nous proposons des diagnostics à distance, une installation sur site, une formation des opérateurs et la livraison de pièces détachées sous 72 heures. En associant des bâtis robustes, une commande intelligente et un service réactif, nous aidons les fabricants à réduire leurs coûts d’outillage, à raccourcir leurs délais de livraison et à améliorer la qualité de leurs produits grâce à un usinage fiable par décharge électrostatique.

Questions fréquemment posées

Quels matériaux peuvent être usinés par décharge électrostatique ?

L’usinage par décharge électrostatique fonctionne avec tout matériau électriquement conducteur, y compris les aciers à outils trempés, le carbure de tungstène, le titane, le cobalt-chrome, le cuivre et le graphite. Il est largement utilisé pour les moules, les matrices, les pièces aéronautiques et les instruments médicaux. Les céramiques et les plastiques non conducteurs ne conviennent pas. Nos machines traitent des matériaux allant jusqu’à 60 HRC et des épaisseurs comprises entre 0,1 mm et 500 mm, avec des taux d’enlèvement atteignant 400 mm3/min.
Nous utilisons un contrôle adaptatif des impulsions et des passes de finition multiples afin de maintenir les couches de refusion sous 2 µm et la finition de surface à Ra 0,1 µm. La température du diélectrique est stabilisée à ±0,5 °C, et l’usure de l’électrode est surveillée en temps réel. Cette approche répond aux normes aéronautiques et médicales ; un client américain a ainsi obtenu un taux de rendement de 97 % sur des micro-perçages de 0,3 mm.
Les modèles standard d’usinage par décharge électrostatique sont expédiés entre 45 et 60 jours après versement de l’acompte. Nous organisons le fret maritime, l’installation sur site et la formation des opérateurs. La mise en service dure généralement de 3 à 5 jours, selon la taille de la machine. Les pièces détachées sont expédiées dans les 72 heures, et un diagnostic à distance est disponible 24 heures sur 24, 7 jours sur 7.
Oui. Nos machines prennent en charge le chargement robotisé, les changeurs automatiques d’électrodes, les magasins à outils et les liaisons de données MES. Un fabricant allemand de moules a réduit ses temps de réglage de 30 % grâce au changement automatique d’électrodes. Nous fournissons également des lignes de fabrication de tubes, de découpe longitudinale et de coupe à longueur pour les usines intégrées.
Nous fournissons des manuels en anglais, un soutien vidéo à distance, des ingénieurs de service sur site et une garantie de 12 mois. Avec des clients dans plus de 20 pays, nous maintenons des stocks régionaux de pièces détachées et proposons des plans de maintenance préventive. La formation couvre l’exploitation, la programmation et la maintenance quotidienne afin de maximiser la disponibilité de vos centres d’usinage par décharge électrostatique.

Articles associés

Caractéristiques de traitement de la machine de découpe à fil EDM

24

Dec

Caractéristiques de traitement de la machine de découpe à fil EDM

Voir plus
Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

14

Aug

Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

Naviguer dans la complexité des environnements de fabrication à forte variété. Diriger une usine de production industrielle moderne ressemble souvent à jongler avec une douzaine d’assiettes tournantes à la fois, surtout lorsqu’il s’agit d’emplois du temps de fabrication à forte variété et faible volume. Pl...
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus

Témoignages de clients

Michael Reynolds, responsable de l’outillage, fournisseur aérospatial, Royaume-Uni
Précision fiable pour les outillages aérospatiaux

Nous exploitons trois de leurs centres d’usinage par décharge électrostatique destinés aux matrices de pales de turbine. La précision de positionnement reste stable à ± 0,005 mm après deux ans, et l’usure des électrodes a diminué de 30 %. Leur assistance à distance a résolu un problème de pulsation en moins de quatre heures. Fortement recommandé pour les ateliers d’outillage aérospatial.

Somchai Wattanakul, Directeur de la production, Electronics Stamping Company, Thaïlande
Excellent rapport qualité-prix et service rapide

Notre unité de découpe électrostatique par fil a réduit de 35 % la retouche des matrices et augmenté leur durée de vie de 22 %. L’installation et la formation ont pris seulement quatre jours, et les pièces détachées sont arrivées en 72 heures. Le rapport prix-performance est exceptionnel pour notre activité de poinçonnage électronique.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Contrôle adaptatif des impulsions pour une finition de surface supérieure

Contrôle adaptatif des impulsions pour une finition de surface supérieure

Notre usinage par décharge électrostatique utilise un contrôle adaptatif des impulsions qui ajuste continuellement l'énergie de décharge en fonction des conditions d'écart. Dans les ateliers de moules et de matrices, cela signifie des couches de refusion inférieures à 2 µm et une finition de surface allant jusqu'à Ra 0,1 µm, sans polissage manuel long et fastidieux. Le système surveille la tension et le courant 1 000 fois par seconde, réduisant l'usure de l'électrode à moins de 0,1 % et empêchant les arcs sur les nervures profondes. Un constructeur allemand de moules a réduit de 42 % le temps de finition d’un moule de connecteur à 64 empreintes. Pour les clients aéronautiques et médicaux, cette précision protège les alliages sensibles à la chaleur et répond aux normes strictes d’intégrité de surface. Les opérateurs peuvent stocker jusqu’à 500 recettes de procédés, ce qui rend la production répétée rapide et constante. Que vous usiniez des matrices en carbure ou des micro-trous, le contrôle adaptatif des impulsions garantit que votre usinage par décharge électrostatique reste stable, productif et économiquement efficace.
Structure rigide de la machine pour une précision à long terme

Structure rigide de la machine pour une précision à long terme

Chaque unité d’usinage par décharge électrostatique de Taizhou Chuang Yuan commence par un bâti en fonte de haute qualité, vieilli naturellement pendant 12 mois et usiné avec précision à une rectitude de 0,005 mm. Cette structure rigide absorbe les vibrations lors des opérations d’ébauche lourdes et maintient une précision de positionnement de ±0,005 mm, même après 5 000 heures de fonctionnement. Des échelles linéaires et une commande servo en boucle fermée compensent la dérive thermique dans une plage de ±0,5 °C, ce qui est essentiel pour les grands moules et les matrices aérospatiales. Un fournisseur thaïlandais de pièces embouties a atteint une répétabilité de ±0,003 mm sur les matrices progressifs et réduit les retouches de 35 %. Cette structure permet également l’usinage à fil rapide EDM et le perçage de petits trous, sans perte de rigidité. Pour les usines fonctionnant en plusieurs postes, cette robustesse réduit les coûts de maintenance et prolonge la durée de vie de la machine au-delà de 15 ans.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT