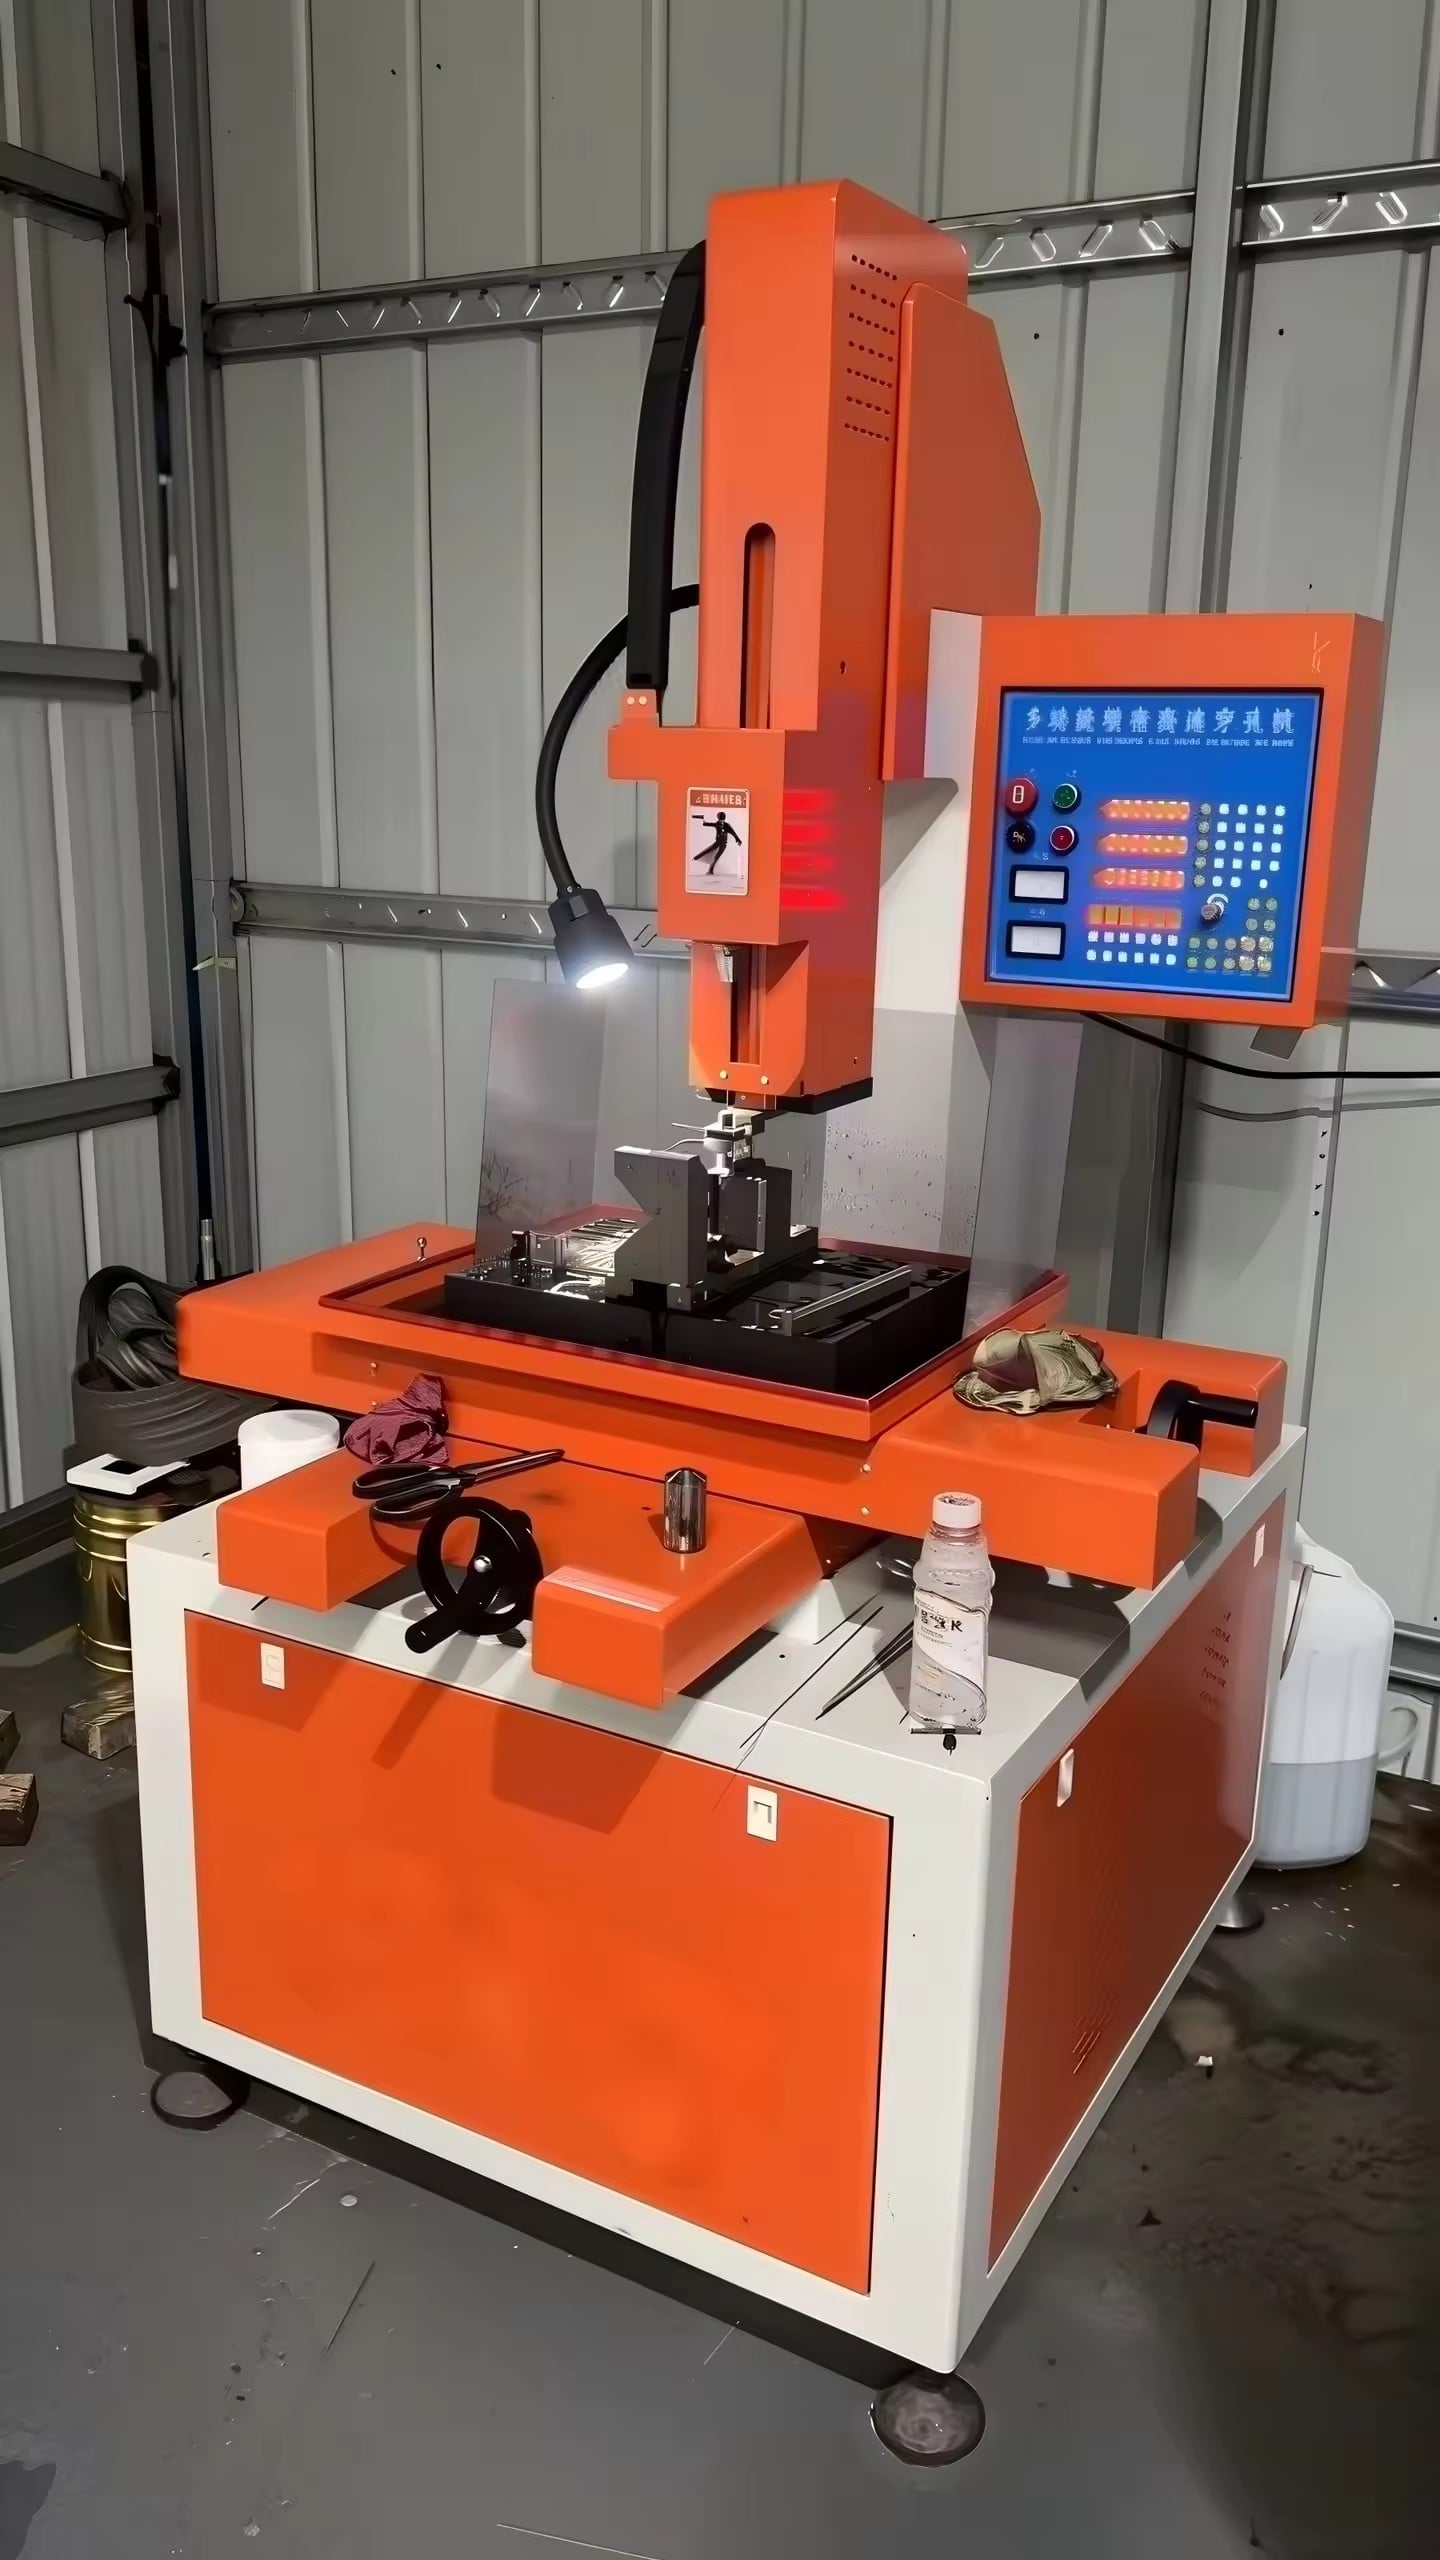
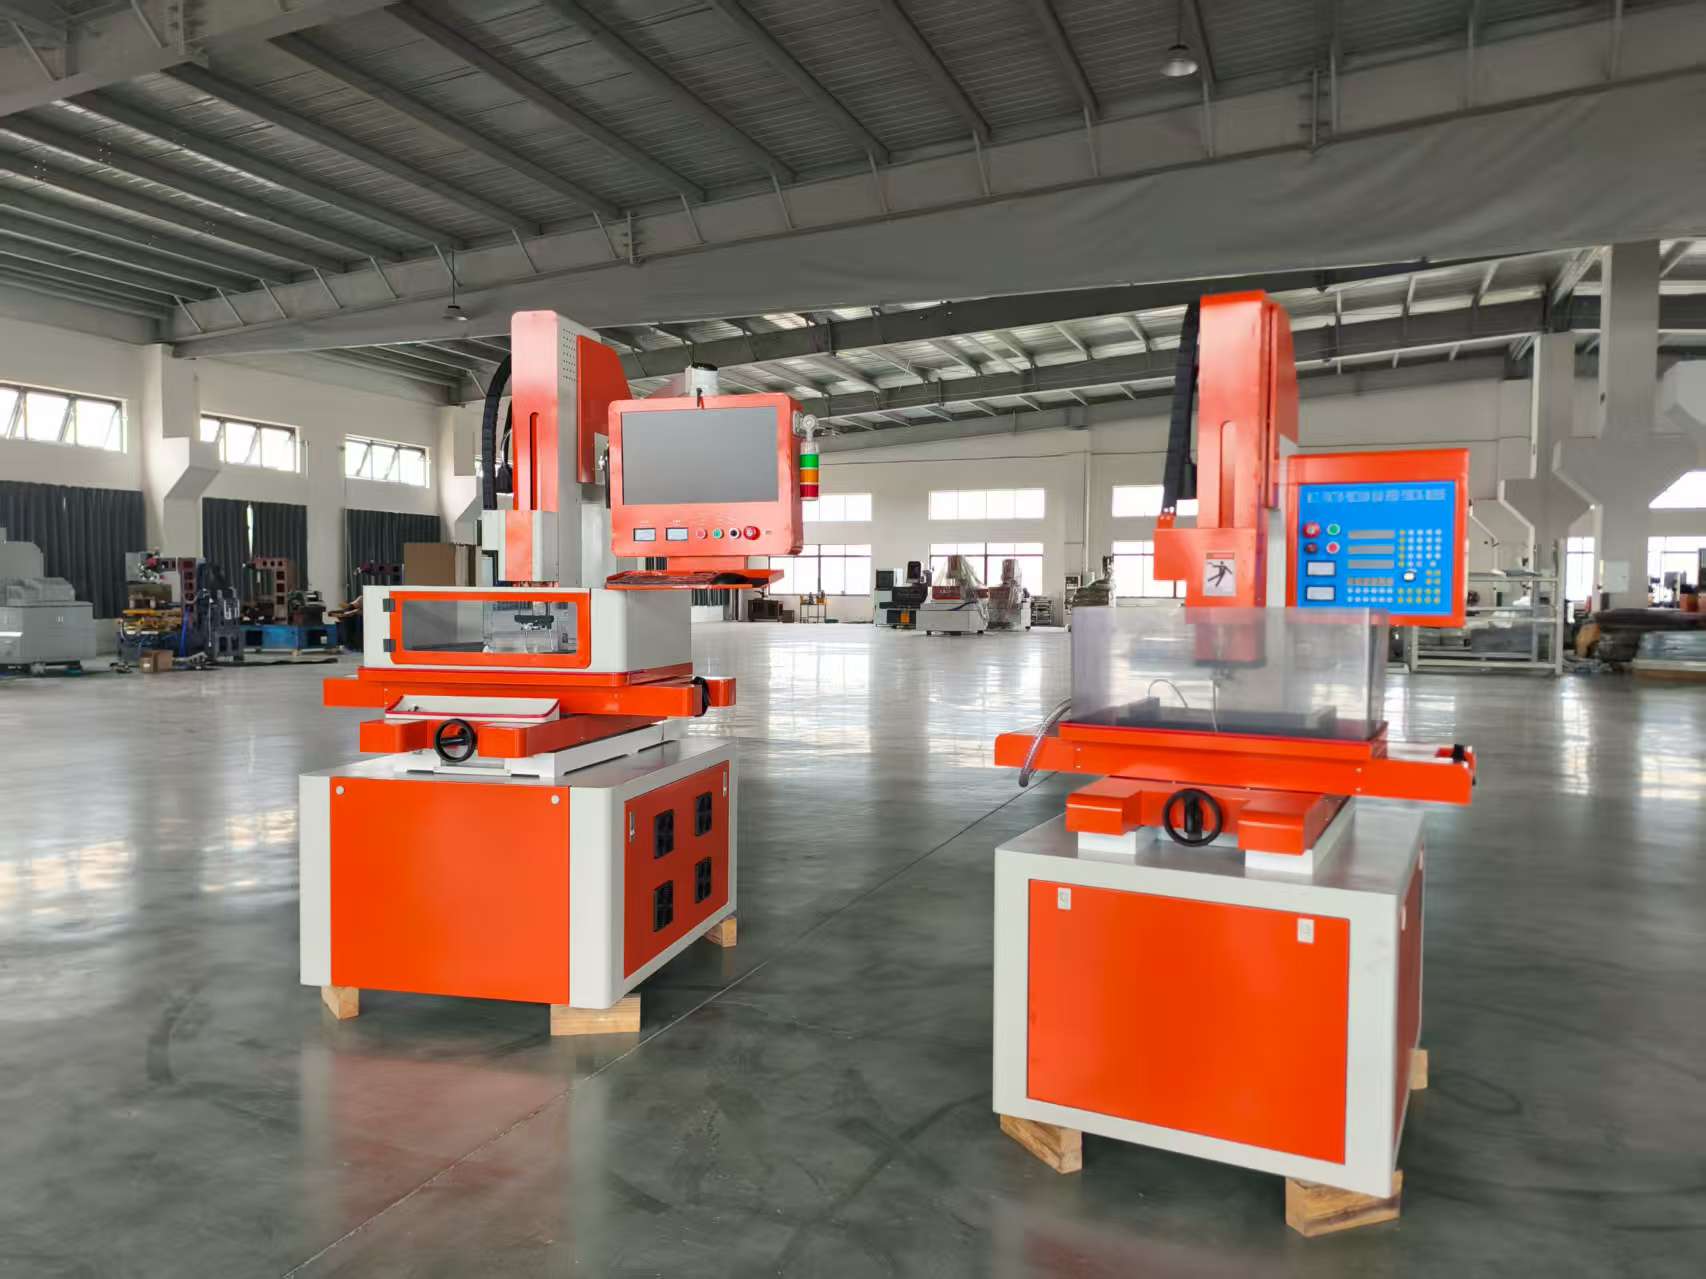
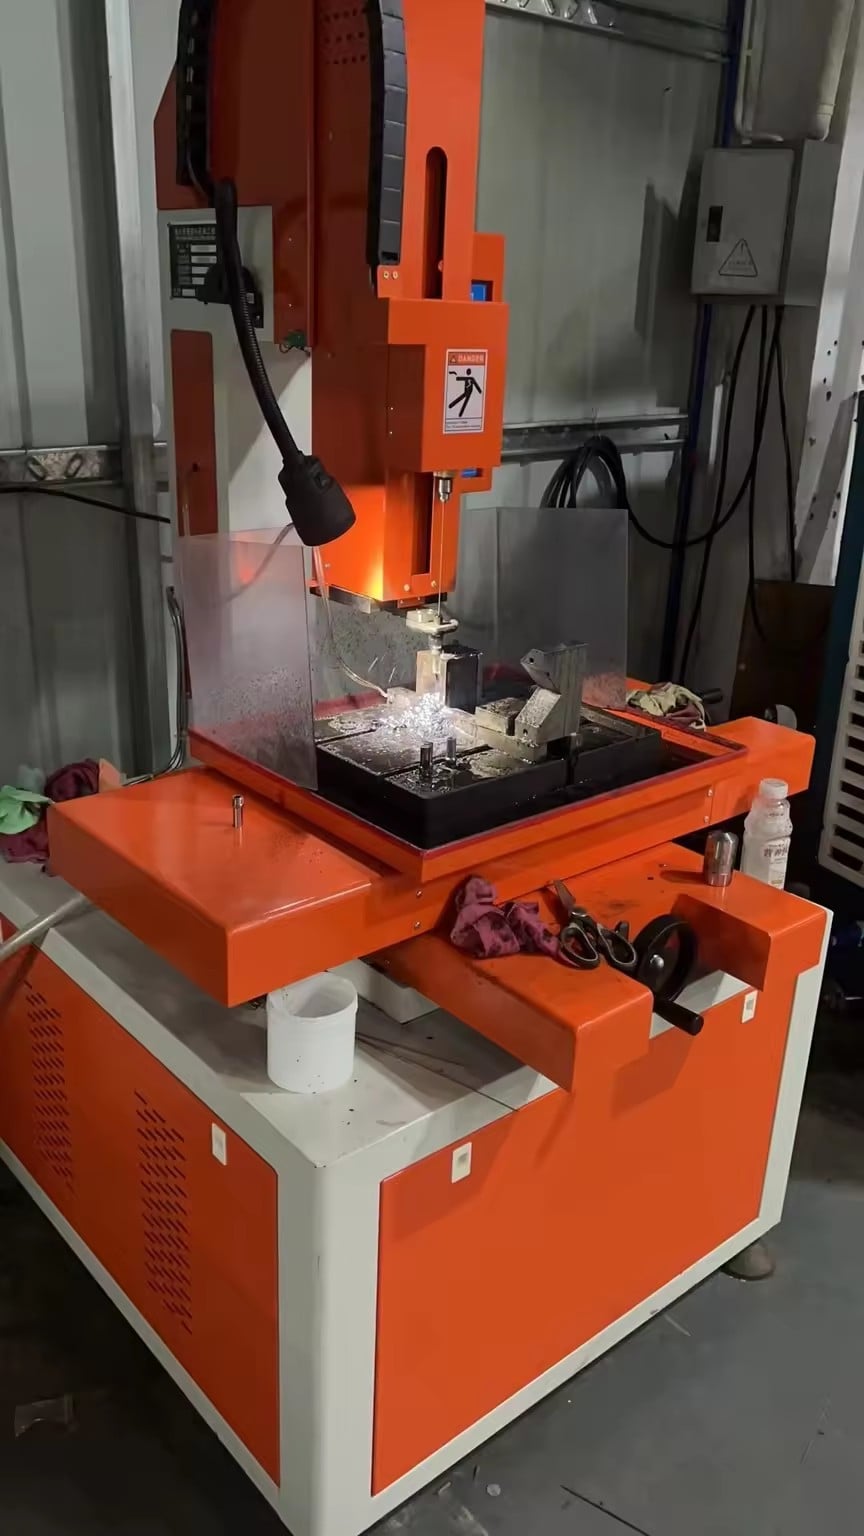
Machine à électroérosion par perçage : usinage de micro-trous 55 % plus rapide

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Résultats éprouvés des machines à percer par EDM dans des secteurs exigeants

Résultats éprouvés des machines à percer par EDM dans des secteurs exigeants

En tant que fabricant professionnel fondé en 2003 à Taizhou, dans la province du Jiangsu (Chine), Taizhou Chuang Yuan Machine Tool Co., Ltd. intègre la recherche et le développement, la production et la vente d’outils de précision pour machines-outils. Notre machine à électro-érosion par perçage, également appelée électro-érosion par perçage de petits trous, est conçue pour percer rapidement, avec précision et stabilité, des petits trous profonds dans des matériaux conducteurs tels que les aciers trempés, les carbures, le cuivre et les alliages d’aluminium. Elle est largement utilisée dans la fabrication de moules, l’aérospatiale, l’industrie automobile, la fabrication de dispositifs médicaux et l’électronique. Dans les ateliers de moulage, les opérateurs l’utilisent pour percer des canaux de refroidissement, des trous pour broches éjectrices et des trous de démarrage pour découpe par fil, avec des diamètres allant de 0,15 mm à 3,0 mm et un rapport profondeur/diamètre pouvant atteindre 300:1. Nos machines atteignent une rugosité de surface optimale de Ra 0,8 μm, une précision de positionnement de ±0,005 mm et un débit d’enlèvement maximal de 30 mm³/min, ce qui réduit le temps de perçage des trous de 40 à 60 % par rapport au perçage conventionnel sur matériaux trempés.
Demander un devis

Étude de cas

intégration de technologies avancées pour stimuler la croissance commerciale et la transformation numérique.

Réduction de 55 % du temps d’usinage des orifices de refroidissement des aubes de turbine pour un fournisseur aérospatial allemand

Un fournisseur aérospatial allemand devait percer des centaines de trous de refroidissement dans des aubes de turbine en alliage à base de nickel, avec des diamètres de 0,4 à 0,6 mm et des profondeurs de 8 à 10 mm. Son procédé existant nécessitait des changements fréquents d’électrode et provoquait la formation de couches de refusion ainsi qu’un effet de conicité. Nous lui avons recommandé notre machine à électro-érosion par perçage, équipée d’un générateur d’impulsions haute fréquence, d’un changeur automatique d’électrodes et de paramètres de procédé personnalisés. À l’aide d’électrodes en laiton de 0,5 mm et de notre largeur d’impulsion optimisée, la machine a atteint un taux d’enlèvement de matière de 22 mm³/min et une conicité inférieure à 0,03 mm. Le temps de cycle est passé de 14 minutes à 6,3 minutes par aube, soit une réduction de 55 %, et l’épaisseur de la couche de refusion a été maîtrisée à moins de 5 μm. Après un essai de deux semaines, le client a commandé six unités et a standardisé notre machine sur trois lignes de production. Il a signalé des économies annuelles supérieures à 120 000 EUR et une amélioration du taux de réussite au premier passage, passant de 88 % à 97 %, confirmant ainsi que la machine à électro-érosion par perçage constitue un avantage concurrentiel fiable.

Réduction des coûts des électrodes de perçage de 38 % pour un fabricant indien de moules

Un fabricant indien de moules à injection plastique destinés aux intérieurs automobiles rencontrait des difficultés liées à une forte consommation d’électrodes et à un fréquent décalage des trous sur acier trempé H13. Il utilisait un tube en cuivre de 1,0 mm pour percer des canaux d’eau profonds de 150 mm. Notre machine à électro-érosion par perçage, équipée d’un axe Z à commande servo et d’un dispositif intégré de contrôle de profondeur, a assuré une décharge stable et réduit l’usure des électrodes de 38 %. Le temps moyen de perçage par trou est passé de 9 minutes à 4,5 minutes. Le client a également utilisé le guide en carbure de tungstène que nous avions recommandé afin d’améliorer la rectitude des trous et de réduire les opérations d’usinage secondaires. En six mois, l’atelier a augmenté sa production de moules de 30 % et réduit ses coûts d’outillage de 15 000 USD par an. Ce cas illustre comment la machine à électro-érosion par perçage résout les défis liés aux trous profonds et améliore la rentabilité des fabricants de moules.

Augmentation de la capacité de production de buses de 45 % pour un fabricant turc de pièces automobiles

Un fabricant turc de pièces automobiles devait produire des buses d’injecteurs de carburant comportant des orifices de 0,2 mm avec une tolérance stricte de ±0,003 mm. Leur procédé EDM antérieur produisait des diamètres d’orifices incohérents et des taux de rebuts élevés. Nous leur avons fourni une machine à percer par EDM dotée d’un mandrin rotatif de précision, d’une commande servo fine et d’une unité automatique d’habillage de l’électrode. La machine a permis d’obtenir une finition de surface de Ra 0,6 μm et une répétabilité du diamètre des orifices de ±0,002 mm. La capacité de production a augmenté de 45 %, passant de 800 à 1 160 buses par poste, tandis que le taux de rebuts est passé de 6 % à 1,2 %. Le client exploite désormais quatre de nos machines à percer par EDM et exporte ses buses vers les marchés européens. Ce projet illustre notre capacité à personnaliser la machine à percer par EDM pour des applications de micro-perçage et à obtenir des gains de qualité mesurables. Présentation produit : Machine à percer par EDM — Conçue pour la précision des micro-orifices et la production en grande série

Produits associés

Processus de fabrication des machines à percer par EDM et expertise mondiale en matière d’applications

Taizhou Chuang Yuan Machine Tool Co., Ltd. se spécialise dans les machines-outils de précision depuis 2003. Notre machine à électro-érosion par perçage est conçue, fabriquée et testée dans notre usine située à Taizhou, province du Jiangsu, en Chine, où nous maîtrisons l’ensemble de la chaîne de fabrication, de la fonte et de l’usinage à l’assemblage et à l’inspection finale. Le processus de production commence par des bases en fonte de haute qualité, soumises à un traitement de relaxation des contraintes puis usinées avec une grande précision afin d’assurer rigidité structurelle et stabilité à long terme. La broche, le système servo et l’unité de circulation du diélectrique sont assemblés dans un atelier climatisé. Chaque machine subit un essai continu de fonctionnement de 72 heures, une étalonnage par interféromètre laser et un contrôle complet de précision conformément aux normes ISO. Notre équipe de recherche et développement améliore continuellement l’alimentation impulsionnelle, l’algorithme de commande servo et le changeur automatique d’outils afin de répondre aux besoins évolutifs des secteurs de la construction de moules, de l’aérospatiale, de l’automobile, du médical et de l’électronique. Dans la construction de moules, nos clients utilisent la machine à électro-érosion par perçage pour réaliser des trous de démarrage destinés à l’électrofilage, des canaux de refroidissement et des trous pour les poussoirs dans des aciers trempés, réduisant ainsi leur dépendance à l’égard du perçage manuel réalisé par des opérateurs hautement qualifiés. Dans le domaine aérospatial, la machine perce des trous de refroidissement dans les aubes de turbine et les garnitures de chambre de combustion, avec des diamètres aussi faibles que 0,15 mm et des rapports profondeur/diamètre allant jusqu’à 300:1. Dans la fabrication de dispositifs médicaux, elle produit des micro-trous dans des instruments chirurgicaux et des composants d’implants, dotés de bords exempts de bavures. Dans le secteur électronique, elle perce des trous de passage (via holes) dans des substrats céramiques et des moules pour connecteurs. Notre système de gestion de la qualité couvre l’inspection des matières premières entrantes, la surveillance en cours de fabrication et les essais finaux de performance. Nous maintenons un stock important de tubes d’électrodes standard, de guides et de pièces détachées afin d’assurer des délais de livraison courts et des temps d’arrêt minimaux. Pour nos clients internationaux, nous fournissons des manuels techniques en anglais, une mise en service à distance par vidéo et une formation sur site. Nos ingénieurs ont assuré l’installation de machines dans plus de 20 pays, notamment en Allemagne, en Inde, en Turquie, au Vietnam, au Mexique et au Brésil. En combinant une fabrication avancée, des essais rigoureux et un service réactif, nous garantissons que chaque machine à électro-érosion par perçage offre une précision constante, des taux d’enlèvement élevés et une longue durée de vie. Notre engagement en faveur de l’innovation et de la satisfaction client a fait de nous un partenaire de confiance pour les fabricants du monde entier recherchant des solutions fiables en électro-érosion pour le perçage de petits trous.

Questions fréquemment posées

Quels matériaux une machine à percer par EDM peut-elle usiner ?

Une machine à électro-érosion par perçage peut usiner tout matériau conducteur d’électricité, y compris les aciers trempés, les aciers à outils, les carbures, le cuivre, le laiton, l’aluminium, le titane et les superalliages. Elle convient idéalement aux matériaux difficiles à percer par des méthodes conventionnelles, tels que les aciers H13 et SKD61, ainsi que les alliages à base de nickel. Les matériaux non conducteurs, comme la céramique ou le verre, ne peuvent pas être traités directement. Pour obtenir les meilleurs résultats, nous fournissons des paramètres recommandés pour chaque matériau et pouvons réaliser des essais sur échantillons avant achat.
Notre machine à électro-érosion par perçage standard permet de percer des trous dont le diamètre varie de 0,15 mm à 3,0 mm. Grâce à des guides de précision en option et à des paramètres optimisés, le rapport profondeur/diamètre peut atteindre 300:1 — par exemple, un trou de 0,5 mm de diamètre pouvant mesurer jusqu’à 150 mm de profondeur. Les performances réelles dépendent du matériau, du type d’électrode et des conditions de chasse des déchets. Nous pouvons vous recommander la configuration adaptée à vos exigences spécifiques en matière de perçage.
Nous utilisons un système de commande servo haute précision, une alimentation en impulsions haute fréquence et une structure mécanique rigide afin d’atteindre une précision de positionnement de ±0,005 mm et une répétabilité du diamètre des perçages de ±0,002 mm. La rugosité de surface peut atteindre Ra 0,6 à 0,8 μm. Chaque machine est étalonnée au laser et testée avant expédition. Nous proposons également une optimisation des paramètres sur site ou à distance pour vous aider à obtenir des résultats constants.
Nous fournissons des manuels de fonctionnement en anglais, une mise en service vidéo à distance et une installation ainsi qu’une formation sur site, selon les besoins. Nos ingénieurs répondent aux demandes techniques dans les 24 heures. Nous maintenons un stock de pièces détachées pour assurer une expédition rapide et offrons un soutien processus pour de nouvelles applications. Avec des clients dans plus de 20 pays, nous connaissons bien les attentes en matière de service international et nous nous efforçons de réduire au minimum les temps d’arrêt.
Les modèles standard de machines à électro-érosion par perçage sont livrés sous 30 à 45 jours après versement de l’acompte, selon la configuration. Les solutions sur mesure peuvent nécessiter 60 à 75 jours. Nous offrons une garantie de 12 mois sur les composants principaux et un soutien technique à vie. Nous proposons également des options de garantie prolongée et de maintenance préventive afin d’assurer fiabilité et productivité à long terme.

Articles associés

Comment choisir un centre d'usinage ?

12

Dec

Comment choisir un centre d'usinage ?

Voir plus
Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

14

Aug

Pourquoi la machine EDM multifonction répond-elle aux besoins des usines de production mixte de moules et de pièces

Naviguer dans la complexité des environnements de fabrication à forte variété. Diriger une usine de production industrielle moderne ressemble souvent à jongler avec une douzaine d’assiettes tournantes à la fois, surtout lorsqu’il s’agit d’emplois du temps de fabrication à forte variété et faible volume. Pl...
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Johann Becker, Chef de production, Allemagne
Précision fiable et assistance excellente

Nous avons acheté deux machines à électro-érosion par perçage pour notre atelier de moules en Allemagne. Ces machines tournent en trois postes depuis 18 mois avec un entretien minimal. La précision des perçages reste constamment comprise dans une tolérance de ±0,005 mm, et notre consommation d’électrodes a diminué de 35 %. L’équipe d’assistance à distance nous a aidés à optimiser les paramètres pour les aciers trempés, ce qui nous a permis de réduire les temps de cycle de 40 %. Nous recommandons vivement cette machine à électro-érosion par perçage pour toute application de moulage de haute précision.

Ayse Demir, ingénieure en fabrication, Turquie
Haute productivité pour le perçage de micro-trous

Notre entreprise turque de pièces automobiles utilise la machine à électro-érosion par perçage pour produire des buses d’injecteurs de carburant dotées de trous de 0,2 mm. Cette machine a augmenté notre capacité de production de 45 % et réduit le taux de déchets à 1,2 %. Le changeur automatique d’électrodes est fiable et facile à utiliser. La formation fournie par le fournisseur était complète, et les pièces de rechange sont arrivées rapidement. Cette machine est devenue un atout essentiel sur notre ligne de production.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Perçage haute vitesse de micro-trous avec commande avancée des impulsions

Perçage haute vitesse de micro-trous avec commande avancée des impulsions

Notre machine à électroérosion par perçage est équipée d’une alimentation en impulsions haute fréquence et d’un contrôle servo intelligent, permettant un taux d’enlèvement maximal de 30 mm³/min et une rugosité de surface aussi faible que Ra 0,6 μm. Dans la fabrication de moules, cela signifie que les lignes d’eau et les trous de démarrage peuvent être percés jusqu’à 60 % plus rapidement qu’avec l’électroérosion conventionnelle, tout en maintenant un conicité inférieure à 0,03 mm. Le système ajuste automatiquement les paramètres d’impulsion en fonction du matériau et de la taille de l’électrode, réduisant ainsi la charge de travail de l’opérateur et améliorant la reproductibilité. Pour les clients aérospatiaux qui percent des trous de refroidissement de 0,4 mm dans des alliages de nickel, la machine atteint un rapport profondeur/diamètre de 200:1 avec une couche de refusion minimale. La commande avancée réduit également l’usure de l’électrode jusqu’à 40 %, diminuant considérablement les coûts des consommables. Que vous produisiez des moules d’injection, des aubes de turbine ou des instruments médicaux, cette technologie garantit une qualité constante et un débit élevé, faisant de la machine à électroérosion par perçage un investissement rentable pour les fabricants de précision.
Structure rigide de la machine pour une précision et une stabilité à long terme

Structure rigide de la machine pour une précision et une stabilité à long terme

La machine à électroérosion par perçage repose sur une base en fonte coulée soulagée de contraintes et un pilier usiné avec précision, ce qui assure un excellent amortissement des vibrations et une stabilité thermique. Cette structure rigide permet une précision de positionnement de ±0,005 mm et une répétabilité de ±0,002 mm, même après des années d’utilisation intensive. Dans un atelier allemand de fabrication de moules, notre machine fonctionne en trois postes depuis 18 mois, tout en conservant une précision conforme aux spécifications. L’axe Z à entraînement servo et les guides linéaires de précision garantissent un déplacement fluide et une usure minimale. Le système diélectrique comprend une unité de rinçage haute pression et un dispositif de régulation de température afin de maintenir des conditions d’usinage stables. Pour le perçage de trous profonds, la structure rigide empêche la déflexion de l’électrode et améliore la rectitude des trous. Des clients dans plus de 20 pays comptent sur cette robustesse pour assurer une production continue. En investissant dans une machine à électroérosion par perçage robuste, les fabricants réduisent leurs coûts de maintenance, prolongent la durée de vie de la machine et obtiennent une qualité constante.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT