- Produits
- À propos de nous
- Actualités
- Nous contacter
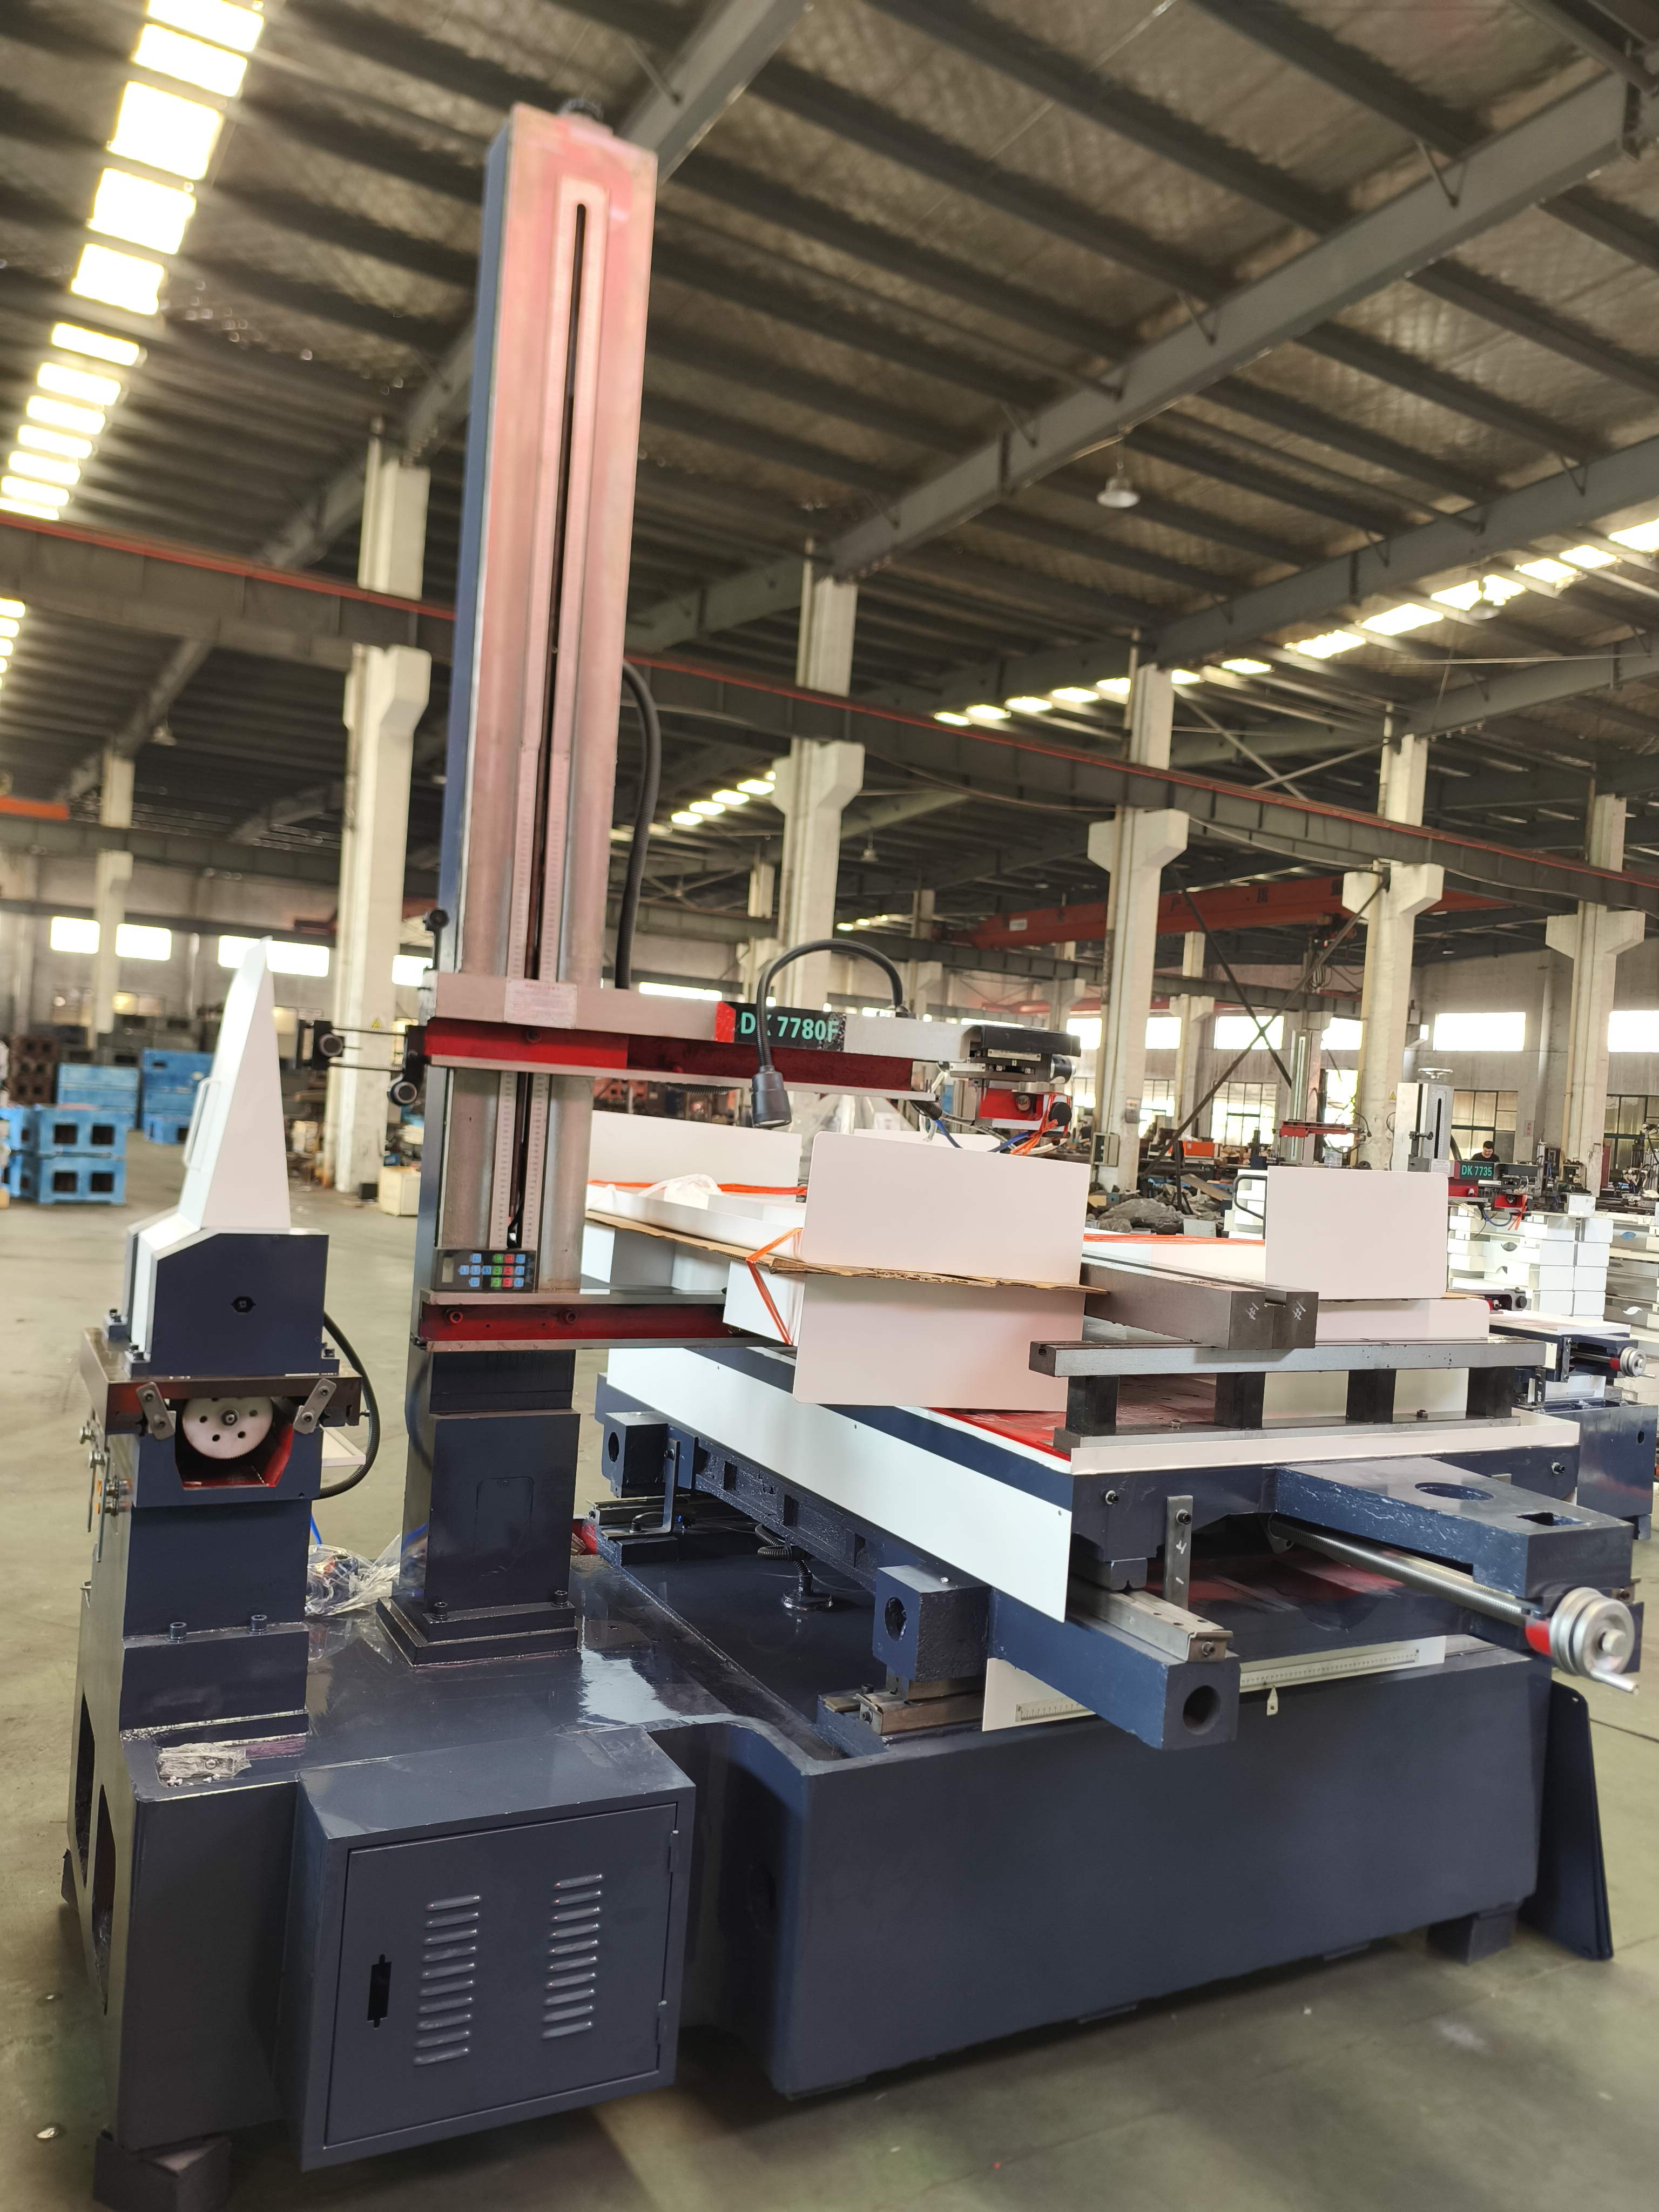
La fabrication d'une grande machine à électro-érosion commence bien avant l'assemblage. Chez Taizhou Chuang Yuan Machine Tool Co., Ltd., la production débute par une analyse par éléments finis du bâti de la machine, suivie de coulées soumises à un traitement de relaxation des contraintes et vieillies pendant six mois afin de stabiliser leur géométrie. Le bâti et le montant sont ensuite usinés avec précision sur des centres d'usinage à cinq faces, la planéité étant vérifiée à ± 0,01 mm par mètre. Les glissières sont ajustées manuellement et étalonnées au moyen d’un interféromètre laser, garantissant une répétabilité de chaque axe comprise entre ± 0,003 mm. Le système diélectrique subit un essai de pression à 8 bar afin de confirmer une circulation étanche indispensable pour le rinçage en profondeur des cavités, exigence critique lors de l’usinage de nervures profondes de plus de 200 mm. Les armoires générateurs font l’objet d’un fonctionnement continu de 72 heures à pleine charge, et chaque grande machine à électro-érosion terminée réalise un usinage d’essai sur un échantillon certifié avant expédition. Le contrôle qualité suit les procédures ISO 9001, et chaque unité est livrée accompagnée d’un rapport d’étalonnage traçable aux normes nationales.
Dans le monde entier, ces machines desservent des ateliers de matrices et de moules en Allemagne, des ateliers outillages automobiles au Mexique, des fournisseurs aérospatiaux en Turquie, ainsi que des usines de machines lourdes dans toute l’Asie du Sud-Est. Dans un cas documenté, une grande machine EDM dotée d’une table de 3000 × 1600 mm a usiné une matrice de presse de 9,5 tonnes en une seule prise, éliminant ainsi deux opérations de repositionnement et réduisant le temps d’usinage total de 31 pour cent. Un autre client en Inde a réduit l’usure des électrodes de 0,4 pour cent à 0,18 pour cent en exploitant la commande adaptative des impulsions de la machine sur des électrodes en cuivre-tungstène. Au Moyen-Orient, un client fonctionnant à une température ambiante de 45 degrés s’est appuyé sur le refroidisseur intégré et la compensation thermique pour maintenir la dérive dimensionnelle sous 0,006 mm pendant un cycle non surveillé de 16 heures. Notre équipe d’ingénieurs accompagne les clients via des diagnostics à distance, la mise en service sur site et la formation des opérateurs ; nous avons exporté vers plus de 20 pays et régions. Des pièces de rechange sont en stock pour une expédition rapide, et le délai de réponse typique pour l’assistance technique est inférieur à 24 heures. Que l’application concerne une matrice de forgeage, un moule d’injection ou une pièce de turbine, la grande machine EDM est configurée avec le générateur, le système de rinçage et le pack d’automatisation adaptés précisément à la tâche, et non selon une spécification universelle. Cette approche permet de maintenir des temps de cycle compétitifs et un coût total de possession prévisible.

12
Dec
14
Aug
03
Aug
03
Aug