- Produits
- À propos de nous
- Actualités
- Nous contacter
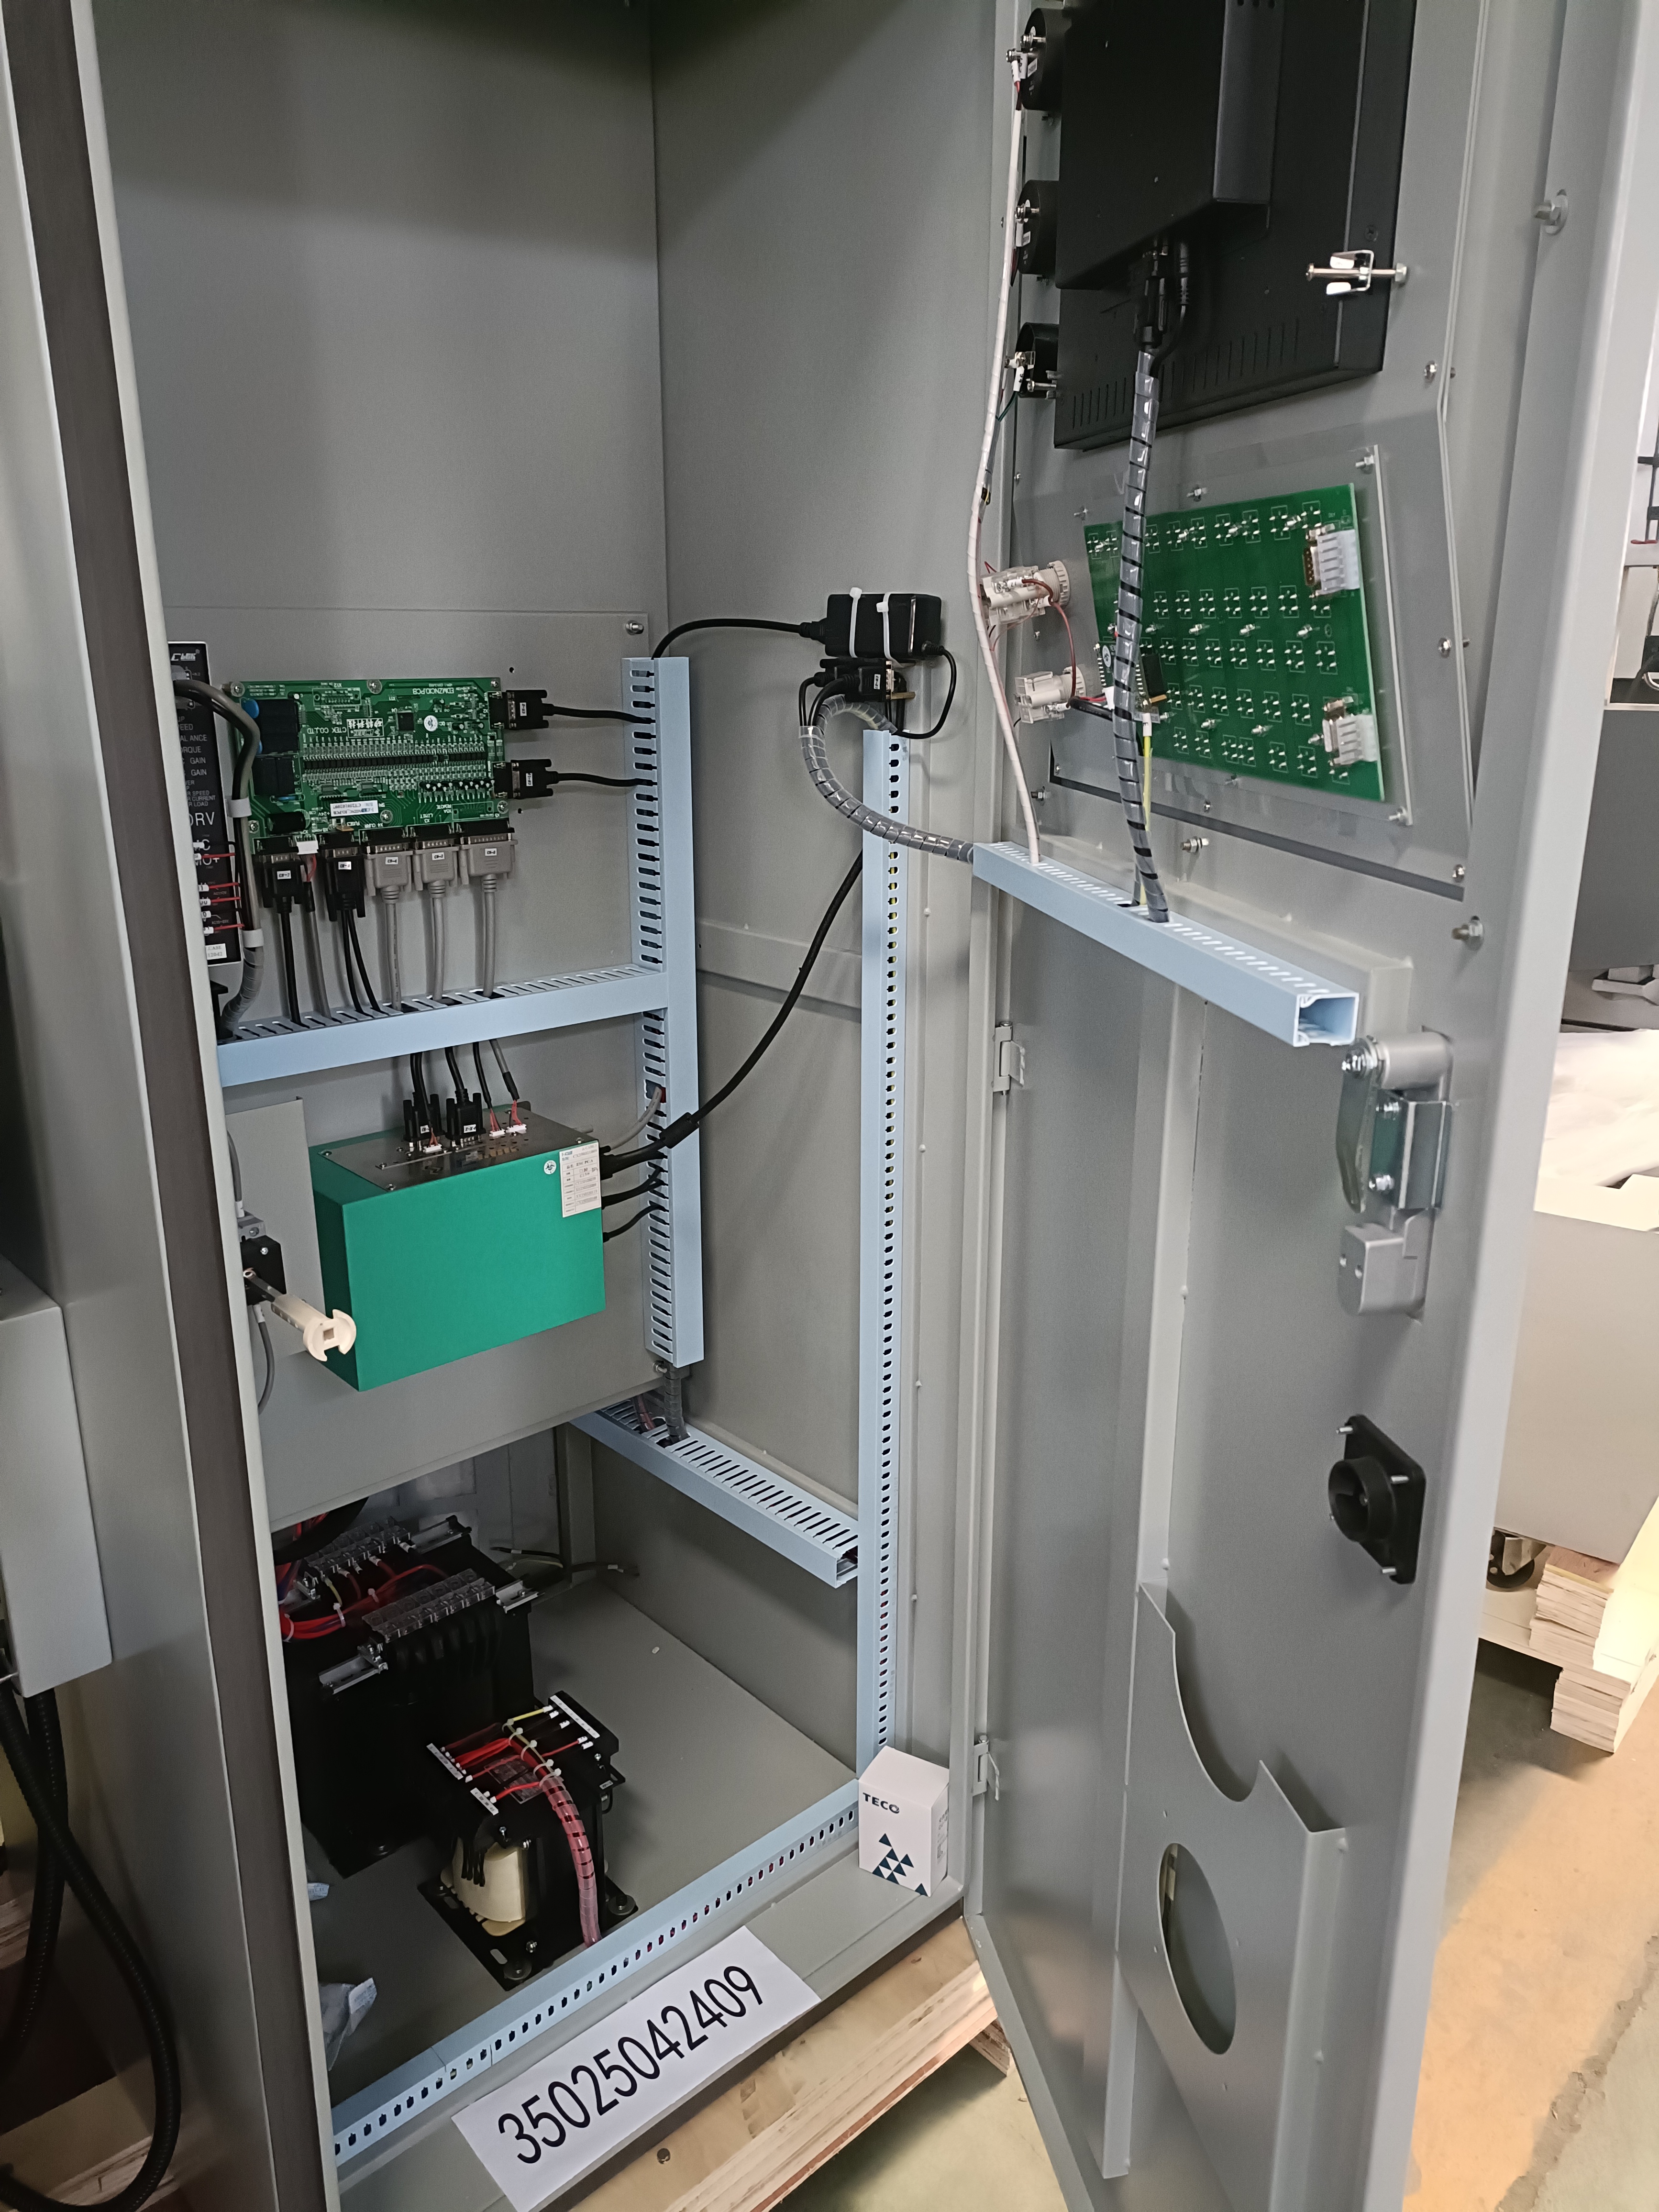
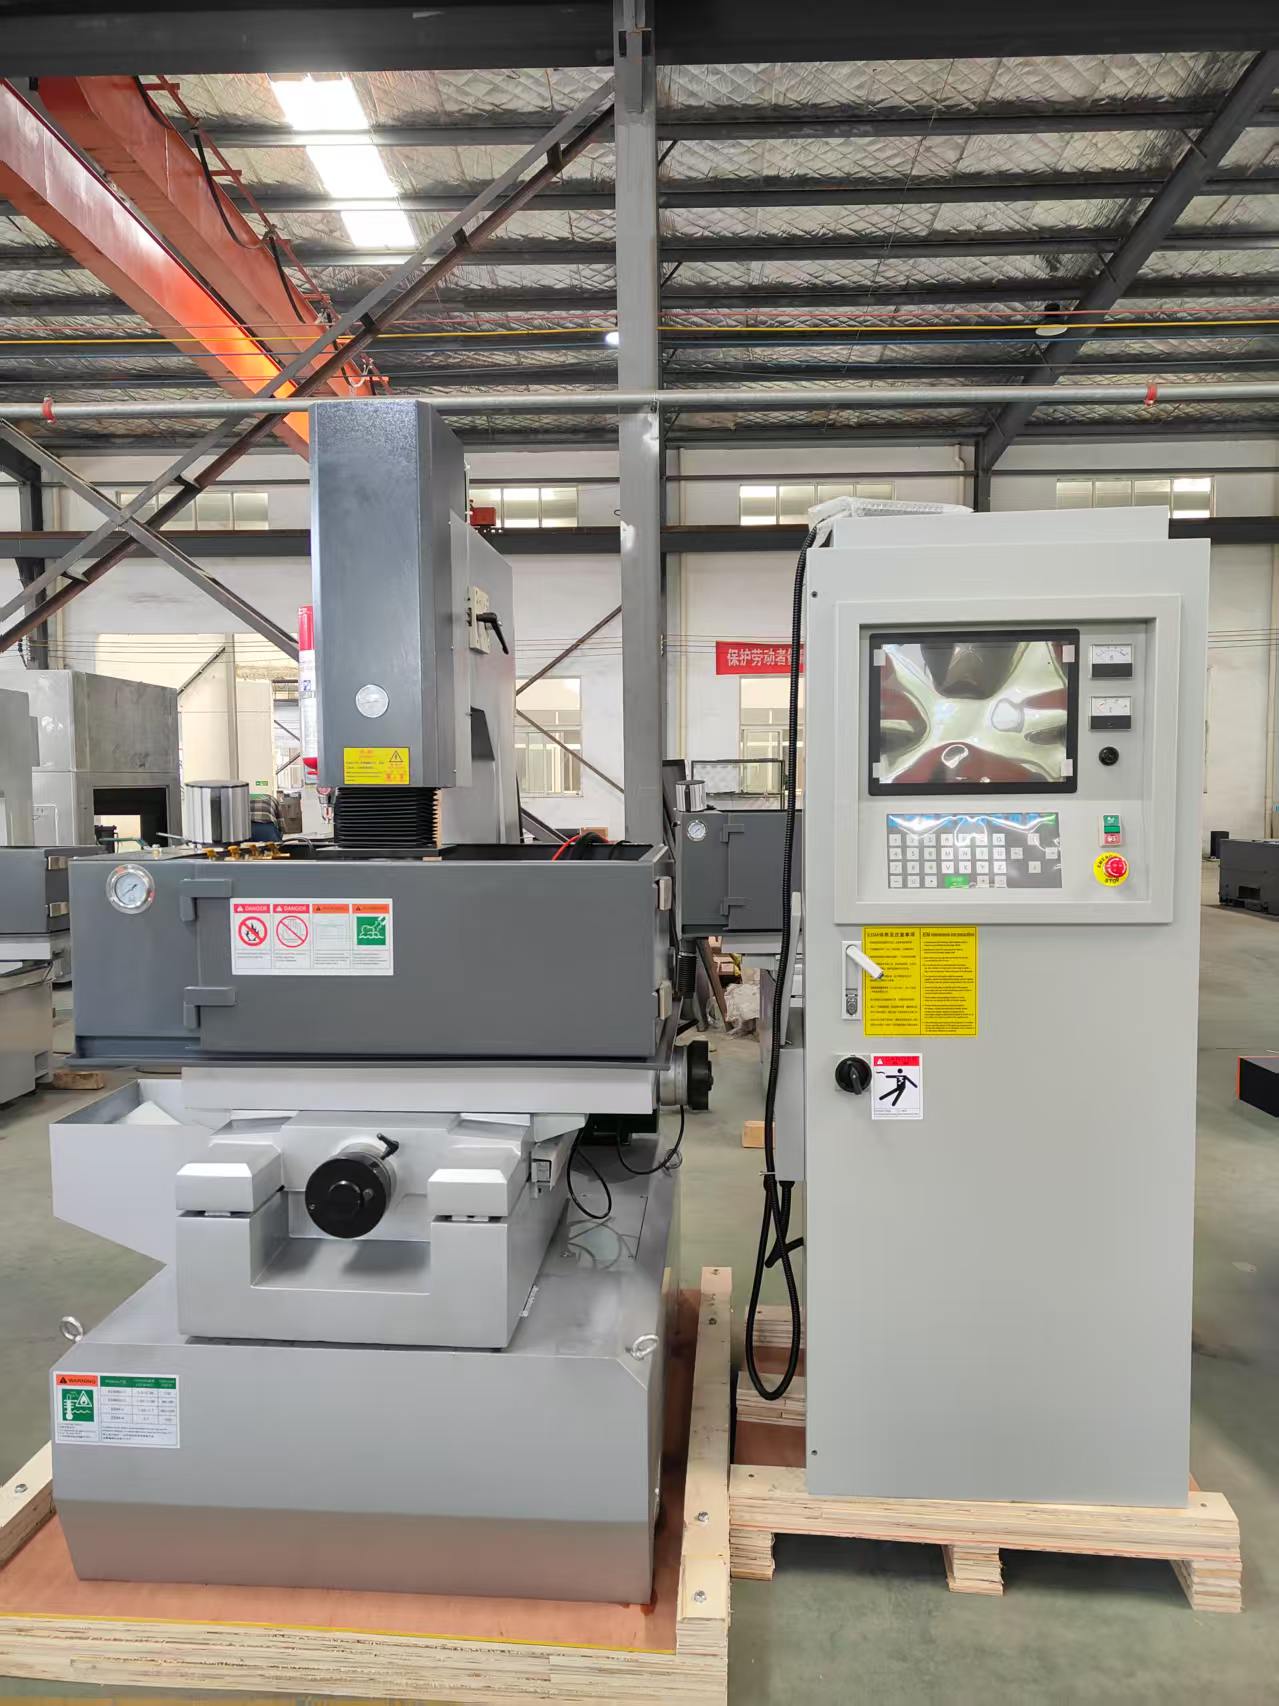
Le processus de fabrication de chaque machine CNC EDM à enfoncement Mesin commence par une analyse par éléments finis du bâti, suivie d’une coulée en fonte de haute qualité, d’un vieillissement naturel et d’un relâchement des contraintes vibratoires afin de garantir une stabilité géométrique à long terme. Le chariot, la colonne et la table de travail sont rectifiés avec précision puis raclés manuellement pour assurer une perpendicularité inférieure à 0,01 mm par 300 mm. Chaque ensemble de broche est équilibré dynamiquement et testé à sa vitesse nominale avant intégration. Les armoires électriques intègrent des variateurs servo industriels, des alimentations isolées et des circuits de décharge capables de délivrer des impulsions stables, du dégrossissage à la finition miroir. Le développement logiciel s’effectue en parallèle : les systèmes CNC offrent une interpolation multi-axes, une compensation automatique de l’usure des électrodes, un contrôle orbital et des bases de données de procédés adaptées aux matériaux courants tels que les aciers à outils, les carbures, le cuivre et le graphite. Avant expédition, chaque machine CNC EDM à enfoncement Mesin subit un essai continu de brûlage de 72 heures, une vérification par interféromètre laser et un rapport complet de précision. Sur le terrain, les clients utilisent ces machines pour usiner des nervures profondes, des fentes étroites, des angles internes vifs et des cavités tridimensionnelles inaccessibles économiquement par fraisage. Dans la tôlerie automobile, les ateliers usinent des panneaux de portière, des supports structurels et des inserts de matrices progressives, réduisant fréquemment les cycles de cavité de 20 à 40 %. Dans le moulage médical, les fabricants exploitent des circuits de finition fine pour atteindre une rugosité Ra de 0,2 µm et supprimer le polissage manuel, préservant ainsi les surfaces stériles et les tolérances serrées. Dans l’aérospatiale et le secteur énergétique, les équipes d’outillage usinent des alliages réfractaires et des canaux de refroidissement complexes avec une répétabilité de ± 0,005 mm. À l’échelle mondiale, nos machines CNC EDM à enfoncement Mesin sont opérationnelles dans plus de 20 pays et régions exportateurs, soutenues par une documentation multilingue, des diagnostics à distance et des stocks régionaux de pièces détachées. La consommation énergétique typique est optimisée afin de réduire le nombre de kWh par cavité, tandis que la gestion et le filtrage du fluide diélectrique prolongent la durée de vie des consommables. Les programmes de formation associent théorie en salle et pratique sur machine, permettant aux opérateurs de maîtriser en quelques jours les stratégies orbitales, la compensation des électrodes et la maintenance préventive. En maîtrisant l’ensemble de la chaîne — de la coulée au logiciel — Taizhou Chuang Yuan Machine Tool Co., Ltd. garantit une qualité constante, des délais de livraison raccourcis et des prix compétitifs. Cette intégration verticale permet également de personnaliser la course, les angles de dépouille et les interfaces d’automatisation pour les clients qui se lancent dans la production sans présence humaine. Que l’atelier produise un seul grand moule par mois ou des milliers de petits inserts annuellement, la plateforme Mesin CNC EDM à enfoncement s’adapte à la charge de travail, préserve sa précision sur plusieurs années d’utilisation et génère des gains mesurables en coût unitaire, délai de livraison et qualité de surface. De nombreux clients soulignent que la combinaison de mécanique robuste, de commande intelligente et de service réactif fait de notre machine CNC EDM à enfoncement Mesin un centre de profit fiable, bien plus qu’une simple machine-outil.

12
Dec
13
Dec
14
Jul
14
Aug