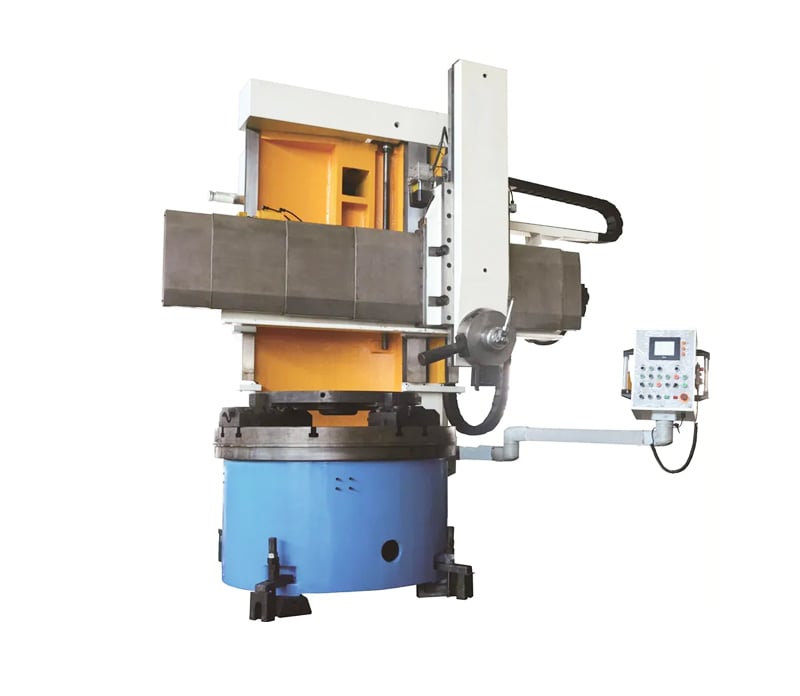
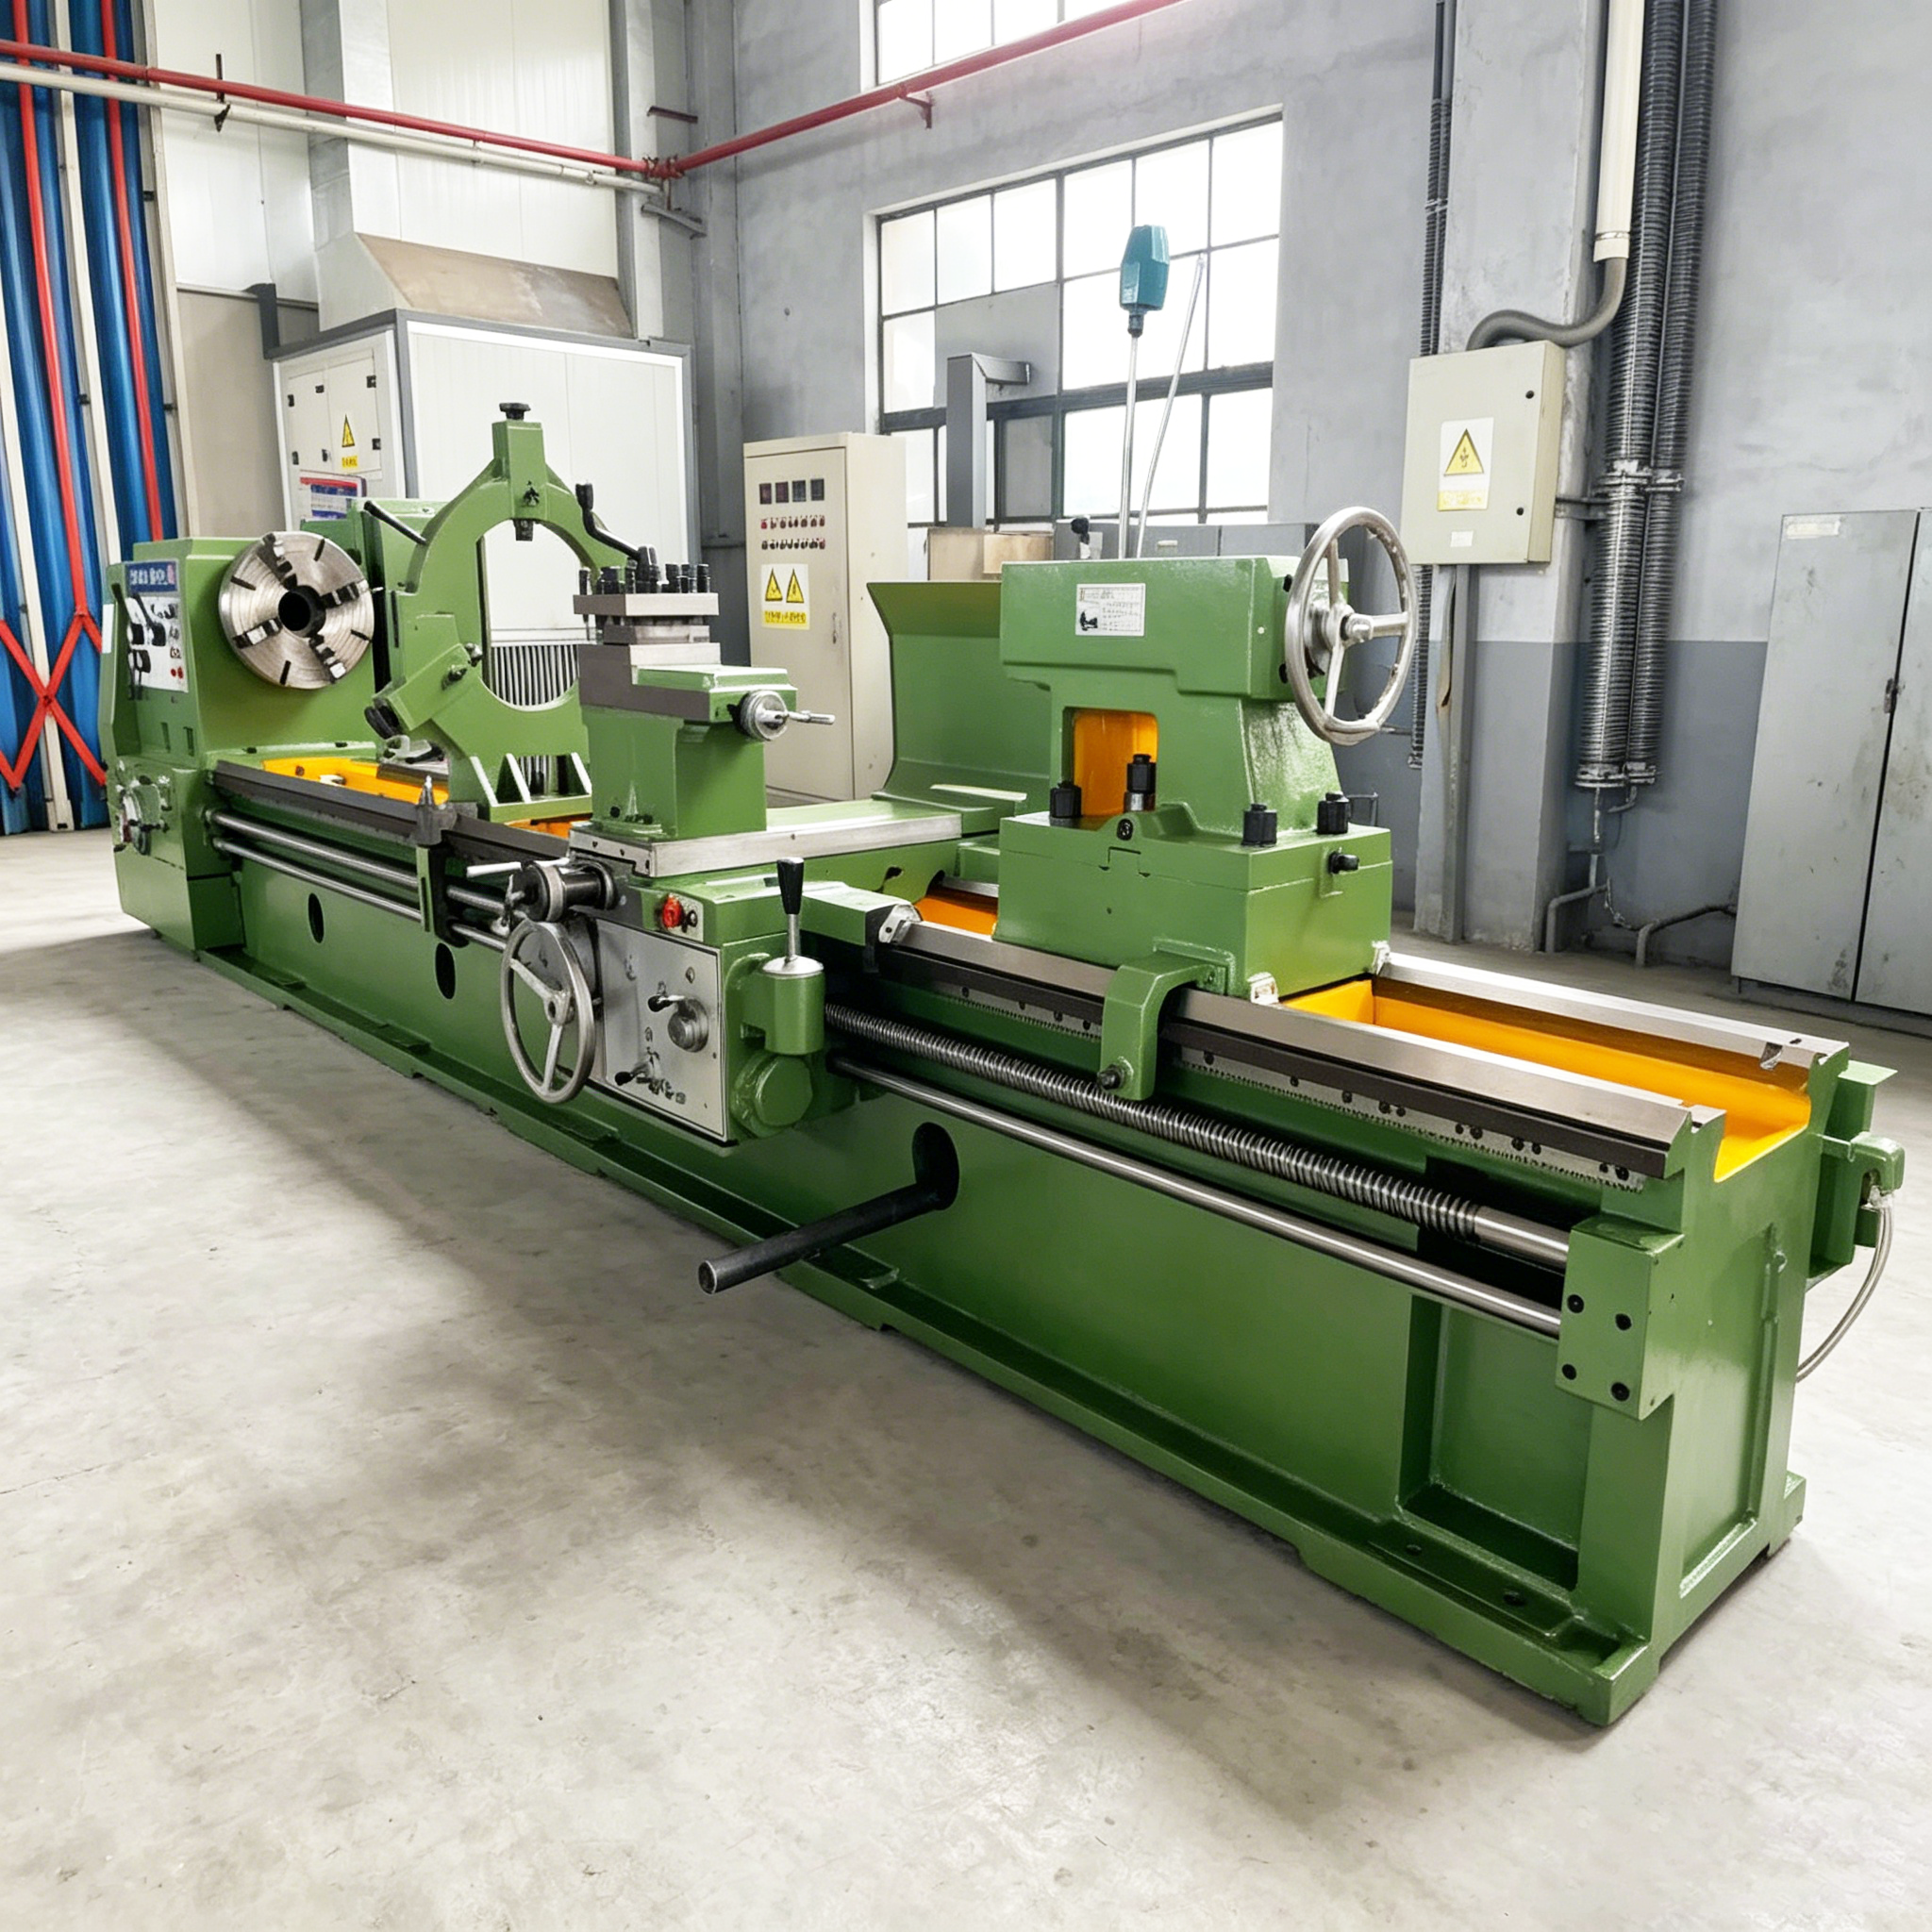
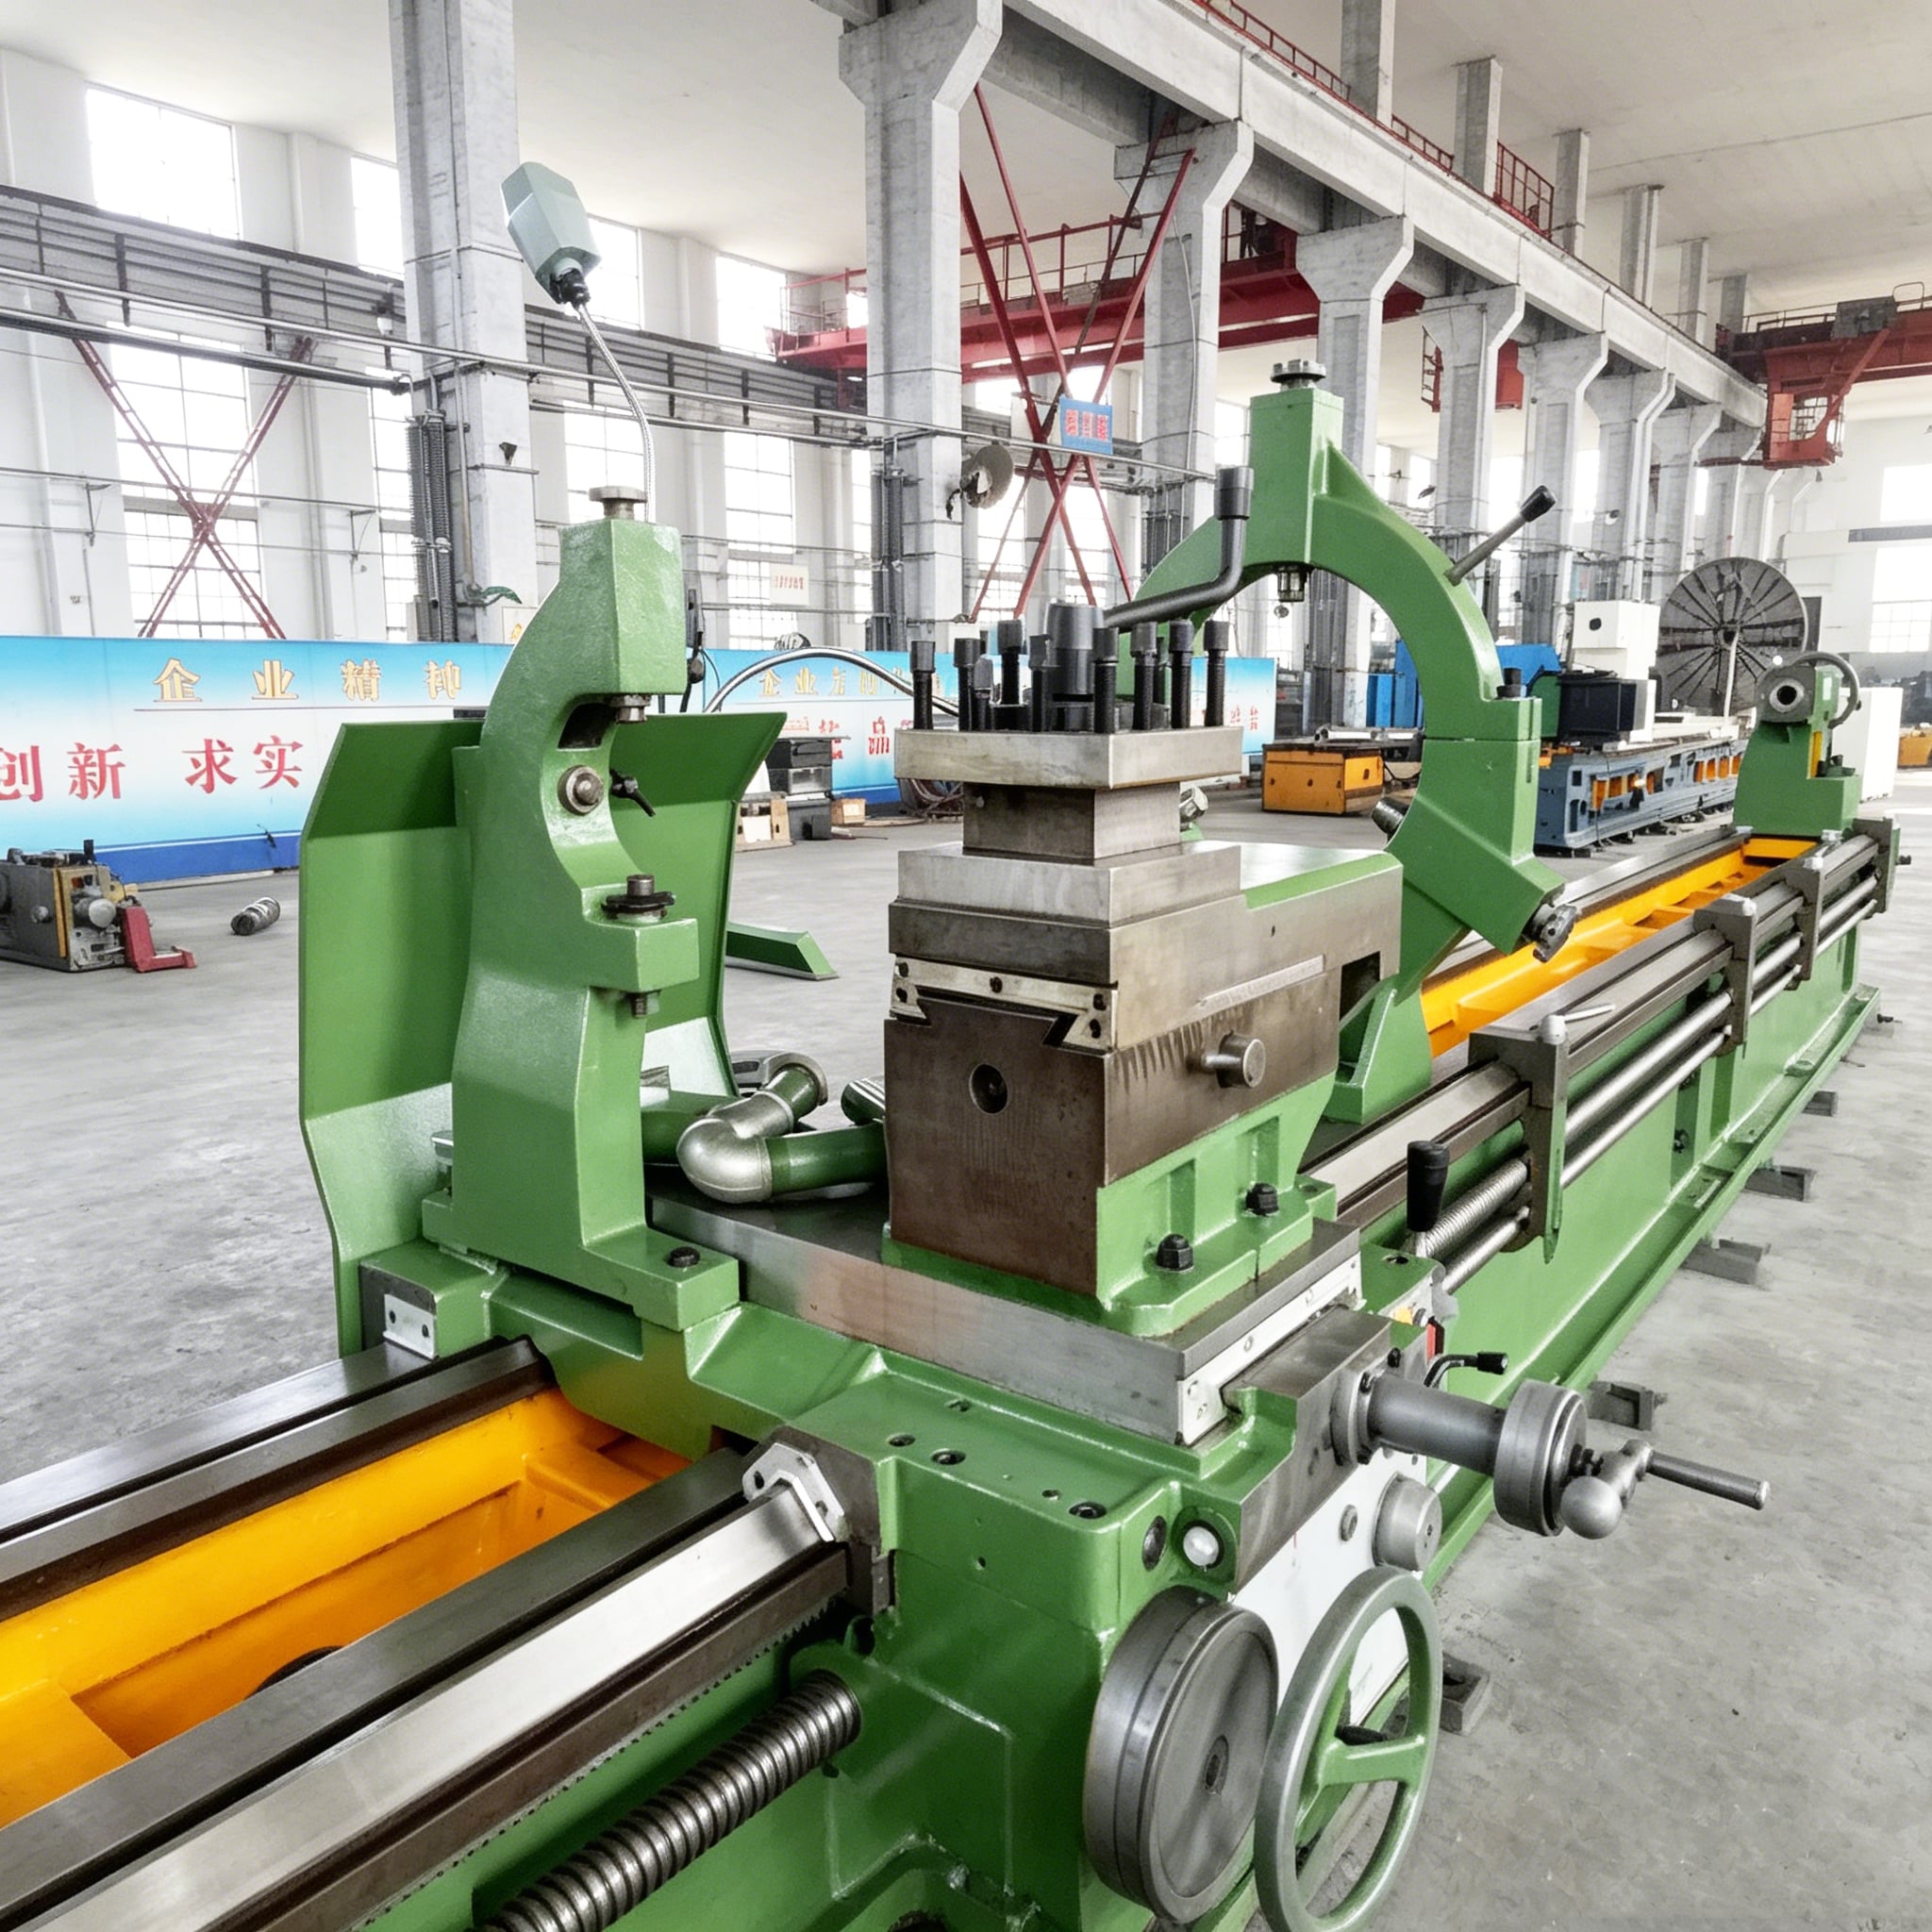
Table de tour de précision pour usinage industriel | Fonte grise HT250/HT300

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de tables pour tours à précision conçues pour la production industrielle mondiale

Solutions de tables pour tours à précision conçues pour la production industrielle mondiale

Taizhou Chuang Yuan Machine Tool Co., Ltd. se spécialise dans la fabrication de tables de tour depuis 2003, à Taizhou, province du Jiangsu, en Chine, et fournit des machines-outils de précision dans plus de 20 pays. Notre table de tour permet les opérations de tournage, d’ébauchage, d’alésage et de filetage, notamment dans les secteurs de l’automobile, de l’aérospatiale, de l’énergie et de la mécanique générale. Chaque table de tour est moulée en fonte de haute qualité HT250 ou HT300, soumise à un traitement de détente des contraintes et rectifiée avec précision afin d’atteindre une planéité inférieure à 0,02 mm par 1000 mm et une parallélisme inférieur à 0,03 mm, garantissant ainsi des performances stables en production continue sur trois postes. Dans le usinage de disques de frein automobiles, nos clients signalent une consistance dimensionnelle de 99,5 % et une durée de vie des outils augmentée de 18 % après le passage à notre table de tour. Un atelier européen fonctionnant 16 heures par jour a réduit ses pièces rejetées de 27 % en trois mois. Nous assurons intégralement la recherche-développement, la production et la commercialisation, et proposons des rainures en T, des alésages centraux et des motifs de fixation personnalisés.
Demander un devis

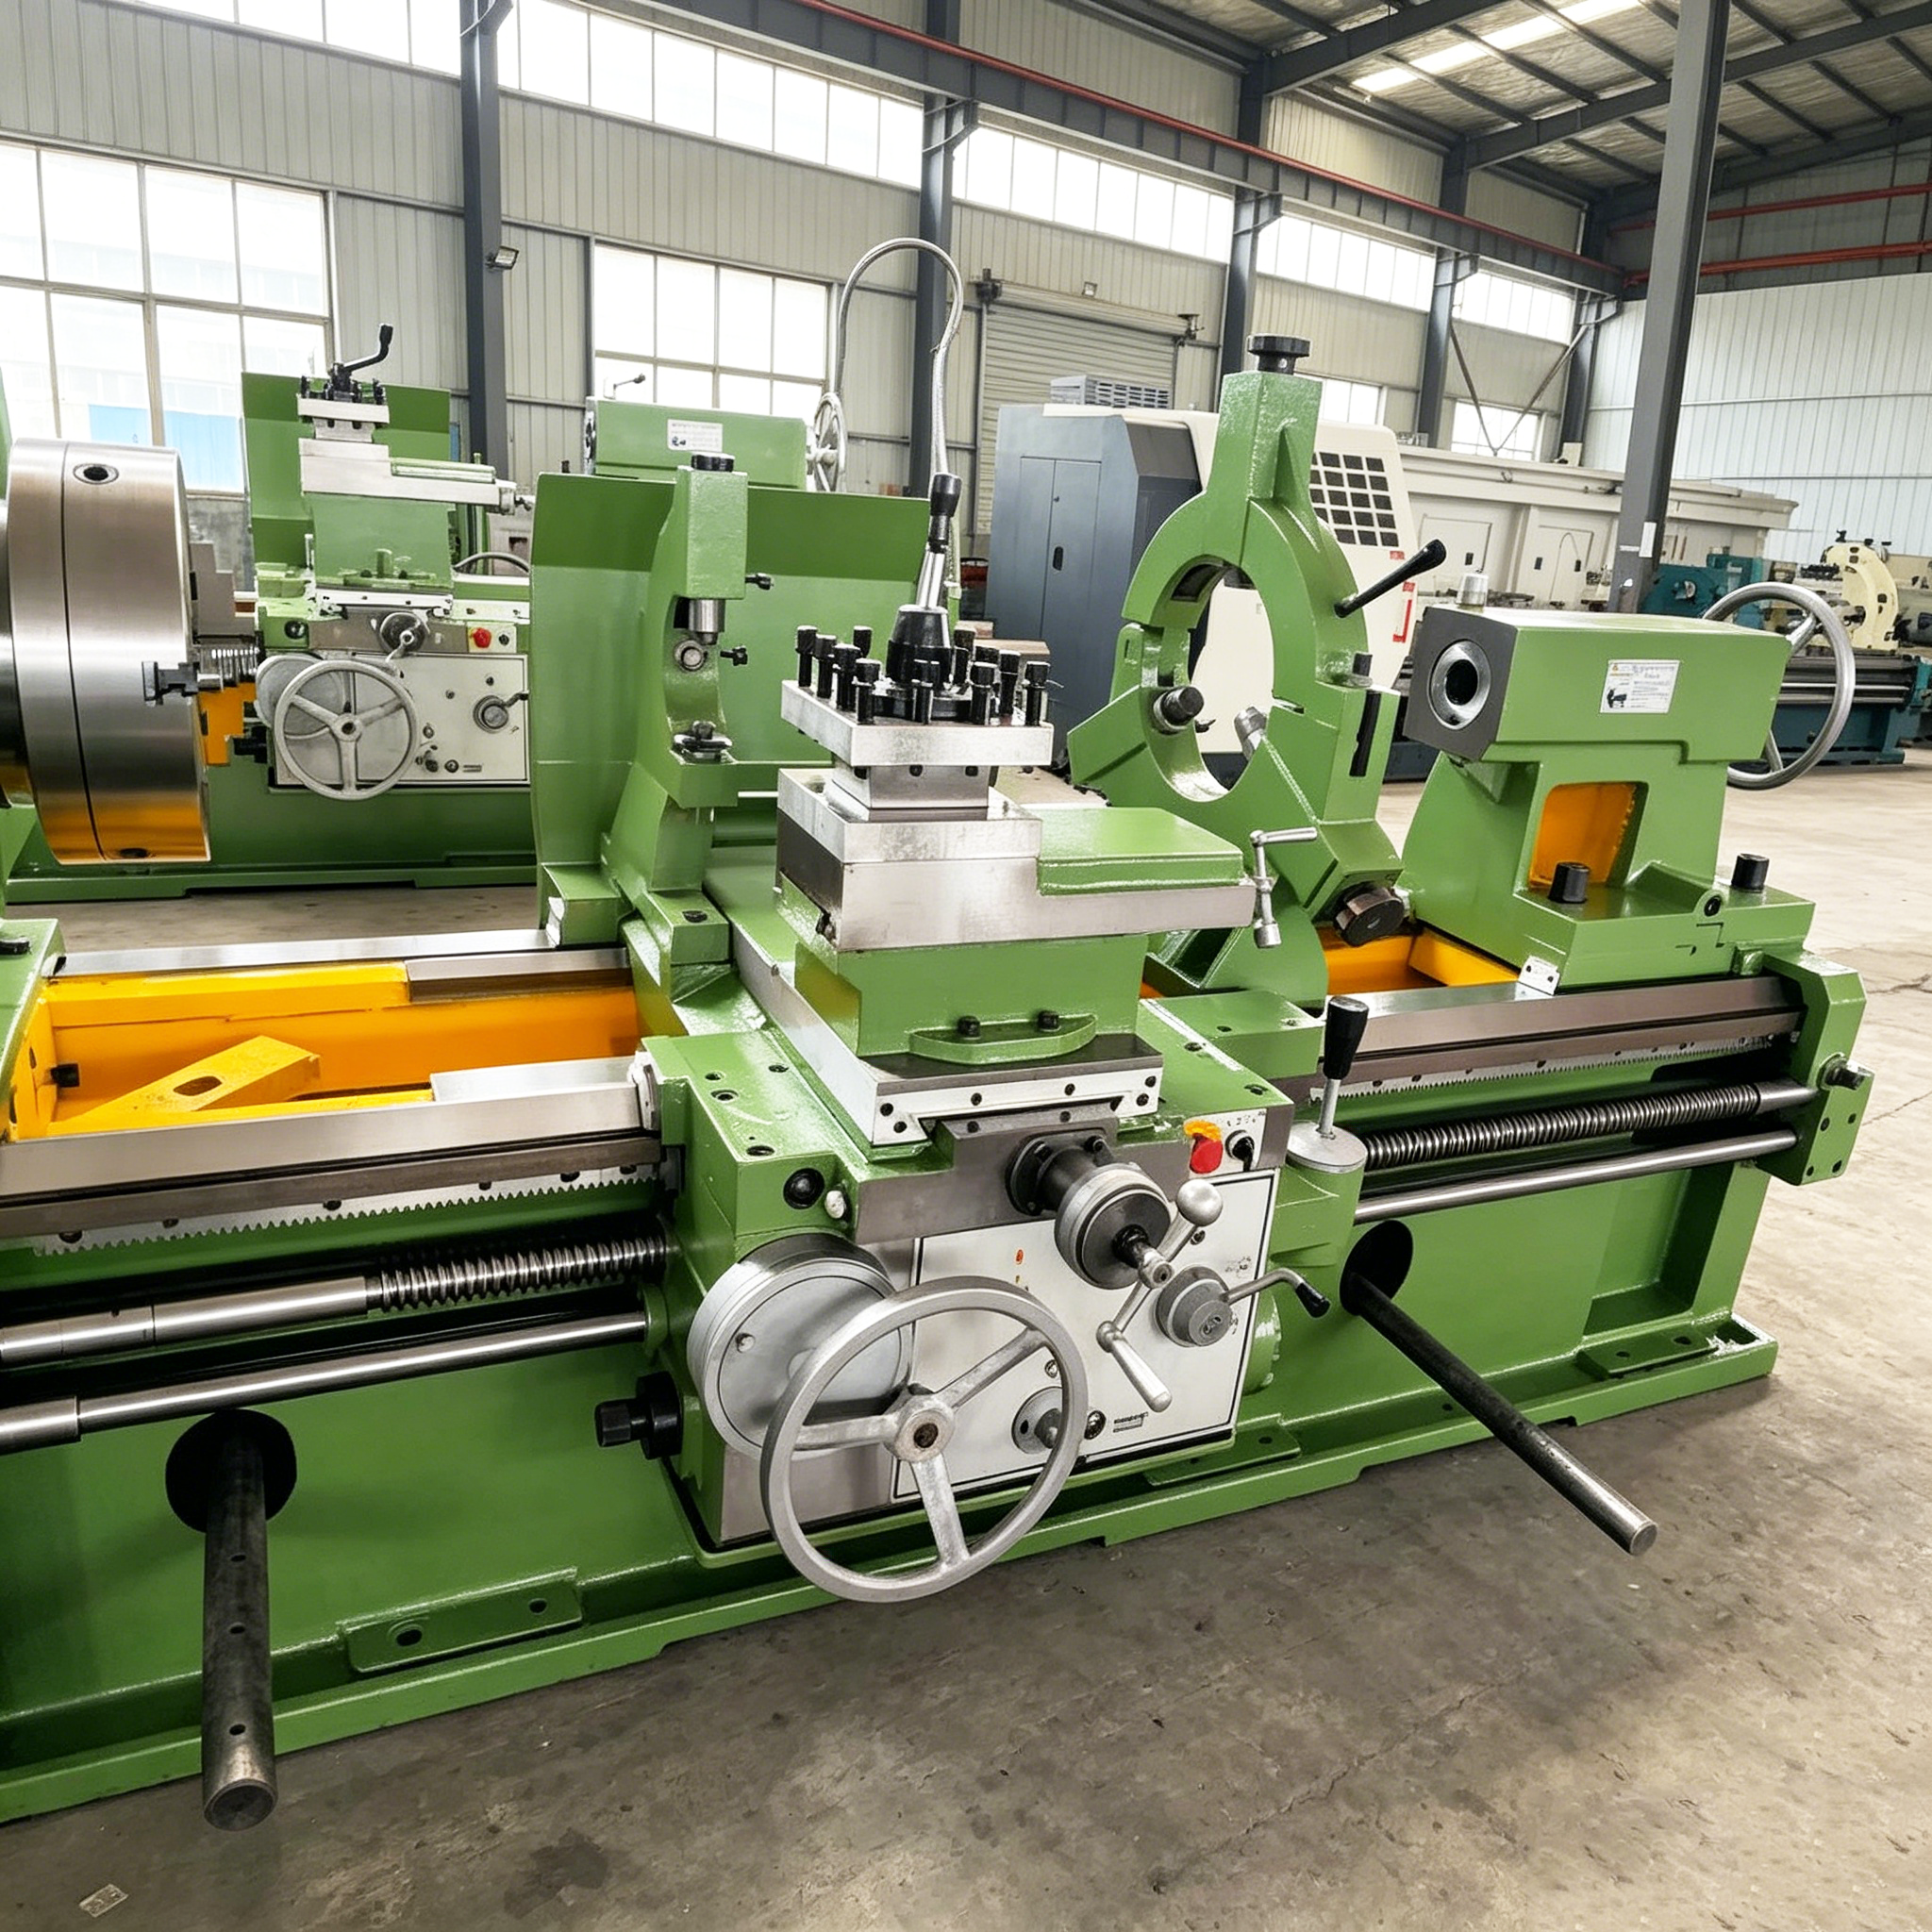
Étude de cas

la table de tour de 800 mm augmente la production d’arbres automobiles en Allemagne

Un fournisseur allemand de premier rang pour l’industrie automobile, spécialisé dans les arbres de transmission à haut couple, rencontrait des vibrations sévères lors d’un tournage interrompu intensif sur des tours conventionnels, ce qui entraînait des taux de rebut élevés et une usure prématurée des outils. Pour résoudre ce goulot d’étranglement, nous avons conçu une table de tour de précision personnalisée de 800 mm, fabriquée en fonte grise HT300 détendue mécaniquement, avec des glissières durcies par induction et des rainures en T usinées sur mesure au moyen d’une fraiseuse à commande numérique. La rigidité structurelle accrue absorbe efficacement les vibrations de coupe et stabilise le serrage de la pièce pendant l’usinage à grande vitesse. En conséquence, les vibrations ont fortement diminué, la circularité des pièces a atteint 0,003 mm et la rugosité de surface s’est améliorée jusqu’à Ra 1,6. Le rendement de production a augmenté de 22 %, le taux de rebut de pièces a baissé de 19 % et la durée de vie des outils s’est allongée de 18 %. L’usine fonctionne désormais en production continue sur trois postes, avec un taux de disponibilité des équipements de 98,7 %, s’appuyant sur notre plateforme de tables de tour pour garantir la constance dimensionnelle des lots de composants automobiles exigeants.

Table de tour lourd réduit les temps d'arrêt pour un fabricant indien de pompes

Un fabricant indien de pompes industrielles rencontrait fréquemment des erreurs d’alignement et des temps de montage excessivement longs lors de l’usinage de carter de pompes volumineux et à parois épaisses sur des lits de tours standards. Le re-serrage répété de moulages encombrants introduisait régulièrement une déformation d’installation, entraînant un désalignement des alésages ainsi que des coûts de main-d’œuvre élevés. Nous avons fourni une table de tour lourde de 1200 mm, naturellement vieillie et rectifiée avec précision afin de garantir une planéité inférieure à 0,02 mm sur toute la surface. La structure de fonderie renforcée, dotée de nervures, permettait de supporter des pièces dépassant 1200 kg sans déformation structurelle. Grâce à l’intégration de repères précis et de rainures en T personnalisées, le re-serrage des pièces a été éliminé, réduisant ainsi les temps de montage de 35 % et générant des économies annuelles de 8 400 USD sur les coûts de maintenance et de main-d’œuvre. Le fabricant a ainsi pu augmenter sa production mensuelle de 140 unités de pompes, tout en conservant une grande précision géométrique et une stabilité opérationnelle.

Table de tour sur mesure accélérant la production de dispositifs d’usinage aéronautiques en Turquie

Un fabricant turc de dispositifs d’usinage aéronautiques avait besoin d’une solution de montage ultra-précise comportant une géométrie complexe et non standard de rainures en T, ainsi que des motifs spécifiques de trous centraux, afin de maintenir des outillages délicats pour composants aéronautiques. Les tables standards disponibles sur le marché ne pouvaient satisfaire ni leurs tolérances extrêmement serrées ni leur calendrier de livraison accéléré. En concevant une table de tour spécialisée de 1000 mm, nous avons mené à bien la vérification CAO, l’usinage CNC et le racage manuel en seulement 28 jours. L’unité terminée atteint une précision de positionnement des dispositifs de 0,015 mm et une parallélisme inférieur à 0,02 mm. Les retouches d’assemblage ont diminué de 31 %, permettant au client d’accélérer ses cycles de production et de décrocher deux contrats aéronautiques d’une valeur totale de 260 000 USD. Ce projet illustre nos capacités de personnalisation agile et notre capacité à assurer une livraison internationale rapide pour des applications d’ingénierie aéronautique haute précision.

Produits associés

La table de tour constitue le fondement des opérations de tournage précises, et Taizhou Chuang Yuan Machine Tool Co., Ltd. a perfectionné sa fabrication depuis 2003 afin de répondre aux exigences des industries mondiales les plus exigeantes. Notre procédé de fabrication commence par des pièces moulées en fonte HT250 et HT300, coulées dans des fonderies contrôlées, puis soumises à un vieillissement naturel et à un traitement de détente des contraintes afin de minimiser toute déformation. Chaque table de tour est ensuite ébauchée, finement rectifiée et raclée manuellement pour atteindre une planéité inférieure à 0,02 mm par 1000 mm, une parallélisme inférieur à 0,03 mm et une rugosité de surface inférieure à Ra 1,6. Les rainures en T, les alésages centraux et les motifs de fixation sont usinés au moyen de fraiseuses à commande numérique selon les plans fournis par le client, ce qui permet une intégration fluide avec les tours manuels, les tours à commande numérique et les machines d’usinage de trous profonds. Dans la production de disques de frein automobiles, notre table de tour maintient une constance dimensionnelle de 99,5 % sur 50 000 cycles ; dans la fabrication de dispositifs de serrage aéronautiques, elle respecte des tolérances de ±0,015 mm ; dans l’usinage de vannes destinées au secteur énergétique, elle réduit les temps de réglage de 30 %. Nous exportons vers plus de 20 pays, notamment l’Allemagne, la Turquie, l’Inde, le Brésil et les États-Unis, où des ateliers de sous-traitance et des usines d’équipementiers (OEM) comptent sur notre table de tour pour obtenir des résultats reproductibles. Notre système qualité est conforme aux normes ISO, et chaque unité est accompagnée de rapports d’inspection, de certificats de matériau et d’essais d’équilibrage dynamique. Le soutien technique comprend des plans CAO, des instructions d’installation et un service après-vente assuré sous 48 heures. En combinant un contrôle rigoureux du moulage, un rectification de haute précision et une ingénierie appliquée, nous aidons nos clients à réduire les taux de rebuts, à prolonger la durée de vie des outils jusqu’à 18 % et à porter la disponibilité machine à 98,7 %, faisant ainsi de notre table de tour une base fiable pour une fabrication mondiale rentable.

Questions fréquemment posées

Quels matériaux sont utilisés pour fabriquer vos tables de tour ?

Nous utilisons de la fonte grise de haute qualité HT250 et HT300, soumise à un vieillissement naturel et à un traitement de détente des contraintes. Cela garantit une rigidité élevée, une absorption efficace des vibrations et une stabilité dimensionnelle à long terme, avec une planéité inférieure à 0,02 mm par 1000 mm pour les opérations de tournage exigeantes.
Oui. Nous usinons par commande numérique (CNC) les rainures en T, les alésages centraux et les motifs de fixation selon vos plans. Des tables de tour sur mesure, allant de 500 mm à 2000 mm, sont disponibles ; nos ingénieurs examinent les échantillons ou les plans avant la production.
Prenez en compte le diamètre, le poids et les efforts de coupe de la pièce. Nos ingénieurs recommandent une table de tour d’au moins 20 % supérieure au diamètre maximal de balancement. Pour les pièces lourdes dépassant 500 kg, nous conseillons une table d’au moins 1200 mm, renforcée par des nervures.
Les modèles standard de tables à tour sont expédiés en 15 à 20 jours ; les unités sur mesure, en 25 à 30 jours. Nous exportons vers plus de 20 pays par voie maritime, aérienne ou express, et fournissons des listes d’emballage, des certificats et un suivi logistique pour faciliter le dédouanement.

Articles associés

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

14

Jul

Pourquoi la machine à ressorts modulaire permet-elle un changement rapide entre différents types de production de ressorts

Goulots d'étranglement de la production des équipements traditionnels intégrés de formage de ressorts. La fabrication moderne de pièces métalliques façonnées se caractérise de plus en plus par une grande diversité des spécifications des produits et une production par lots mixtes. De nombreux ateliers doivent usiner des ressorts...
Voir plus
Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

14

Jul

Quel service après-vente les fournisseurs fiables de machines à percer par EDM doivent-ils offrir

L’évolution de la fabrication flexible grâce à une architecture modulaire Les paysages industriels modernes exigent un haut degré d’adaptabilité, où la capacité à modifier rapidement les configurations de production définit le rythme opérationnel d’un site…
Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus
Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

03

Aug

Quels avantages opérationnels les entreprises obtiennent-elles en modernisant leurs anciennes machines à usinage par étincelage (EDM) ?

Identifier les contraintes héritées dans la production par érosion étincelle : exploiter des équipements matures, âgés de plusieurs décennies, sur des ateliers de fabrication à haute précision génère souvent des pénalités opérationnelles cachées qui érodent discrètement les marges bénéficiaires au fil du temps. Lorsque la production…
Voir plus

Témoignages de clients

Hans Muller
Précision et fiabilité exceptionnelles

La table à tour de Chuang Yuan a transformé notre production d’arbres. Une planéité inférieure à 0,02 mm a réduit les rebuts de 19 % et prolongé la durée de vie des outils de 18 %. Leur équipe d’ingénierie a répondu dans les 24 heures. Fortement recommandée pour le tournage de précision.

Rajesh Kumar
Performance durable en usinage lourd

Nous utilisons leur table à tour de 1200 mm pour les carter de pompes. Le temps de mise en place a diminué de 35 % et le coût annuel de maintenance a baissé de 8 400 USD. La table conserve sa stabilité après deux ans d’exploitation en trois postes. Excellente relation qualité-prix et service remarquable.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Table à tour en fonte malléable détendue pour un tournage sans vibration

Table à tour en fonte malléable détendue pour un tournage sans vibration

Fabriqué en fonte de haute qualité HT250 et HT300, notre table de tour subit un vieillissement naturel et un traitement thermique de soulagement des contraintes afin d’éliminer les contraintes internes liées à la fonderie. Un usinage de finition de précision suivi d’un raclage manuel garantissent une planéité inférieure à 0,02 mm par 1000 mm et une parallélisme inférieur à 0,03 mm. Cette base structurelle dense absorbe les efforts de coupe et atténue les vibrations lors d’un tournage interrompu intensif, protégeant ainsi les plaquettes d’usinage et prolongeant leur durée de vie jusqu’à 18 %. Dans la fabrication de disques de frein automobiles, notre table maintient une constance dimensionnelle de 99,5 % sur 50 000 cycles consécutifs, ce qui en fait une plateforme idéale pour une production à haut volume et sans défaut.
Motifs de rainures en T et de fixation personnalisables pour une intégration fluide au tour

Motifs de rainures en T et de fixation personnalisables pour une intégration fluide au tour

Nous configurons chaque table de tour avec des rainures en T usinées au CNC de précision, des alésages centraux sur mesure et des motifs de trous de fixation adaptés directement aux plans techniques fournis par le client. Disponibles en dimensions allant de 500 mm à 2000 mm, nos tables s’intègrent parfaitement aux tours manuels, aux centres d’usinage tournants à commande numérique et aux plates-formes de perçage profond. Des revues techniques et des confirmations CAO garantissent un alignement parfait avant le lancement de la fabrication. Un client aéronautique turc a utilisé une solution sur mesure de table de tour de 1000 mm pour atteindre une précision de positionnement des dispositifs de 0,015 mm, réduisant ainsi les retouches d’assemblage de 31 % et éliminant des retards coûteux liés à la rétrofitting d’équipements.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT