Machines de tournage CNC de précision | circularité de 0,002 mm et rugosité Ra 0,4

Toutes les catégories

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Mobile / WhatsApp
WeChat
LinkedIn
Nom et prénom
Nom de l’entreprise
Message
0/1000
Pièce jointe
Veuillez télécharger au moins une pièce jointe
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Solutions de tournage CNC de précision conçues pour les fabricants mondiaux par Taizhou Chuang Yuan

Solutions de tournage CNC de précision conçues pour les fabricants mondiaux par Taizhou Chuang Yuan

Taizhou Chuang Yuan Machine Tool Co., Ltd. se spécialise dans les équipements de tournage CNC de précision et les machines pour l’usinage de trous profonds depuis 2003, à Taizhou, province du Jiangsu, en Chine. L’entreprise fournit des clients des secteurs automobile, aérospatial, hydraulique, médical et énergétique dans plus de 20 pays exportateurs. Nos plateformes de tournage CNC de précision garantissent une circularité inférieure à 0,002 mm, une finition de surface allant jusqu’à Ra 0,4 et une précision de repositionnement répétée de ± 0,005 mm sur des séries complètes — caractéristiques essentielles pour les corps de valves hydrauliques, les douilles d’injecteurs de carburant, les vis osseuses médicales et les goupilles d’actionneurs aérospatiaux, où la concentricité entre alésage et diamètre extérieur détermine l’étanchéité et la durée de vie en fatigue. Dans un programme typique d’un fournisseur automobile de premier rang, un client a remplacé deux tours anciens par notre système de tournage CNC de précision pour trous profonds, réduisant ainsi le temps de cycle de 23 % tout en faisant passer le taux de rebuts de 4,1 % à 0,8 % en un seul trimestre, ce qui représente une économie annuelle d’environ 61 000 USD.
Demander un devis

Étude de cas

Réduction des rebuts sur les alésages de vérins hydrauliques pour un fabricant allemand de composants hydrauliques

Un fabricant allemand de composants hydrauliques faisait face à un taux de rebuts de 5,6 % dû aux vibrations et au cône lors de l’usinage d’alésages profonds de 140 mm dans de l’acier 27MnCr. Nous avons intégré un système de tournage CNC de précision pour alésages profonds doté d’un arrosage à haute pression par l’outil, d’une barre à aléser amortie et d’entraînements servo synchronisés. La circularité atteinte était de 0,003 mm, le cône restait inférieur à 0,01 mm et le taux de rebuts est tombé à 0,9 %, tandis que les temps de cycle ont été réduits de 19 % sur 12 000 unités mensuelles.

Réduction du temps de cycle d’usinage pour un producteur américain de vis osseuses médicales

Un fabricant américain de dispositifs médicaux exigeait des vis osseuses en titane sans bavures et à finition miroir, conformément aux exigences strictes de traçabilité de la FDA. Notre cellule de tournage CNC de précision utilisait une tourelle à outils vivants à 12 postes, une reprise par broche secondaire et des plaquettes de finition avec une rugosité Ra de 0,4, associées à un palpage. Le temps de cycle est passé de 96 à 71 secondes, l’indice de capabilité dimensionnelle Cpk a dépassé 1,67 et les retouches ont chuté de 82 %, permettant de porter la production mensuelle à 150 000 unités.

Amélioration de la précision des manchons d’injecteurs de carburant pour un fournisseur automobile turc

Un fournisseur automobile turc subissait une dérive de concentricité sur les manchons d’injecteurs de carburant en acier inoxydable, entraînant des taux élevés de retours sur le terrain. Nous avons fourni une cellule d’usinage CNC de précision dotée d’une compensation thermique automatisée et de corrections dynamiques d’usure en cours d’usinage. La concentricité s’est stabilisée à 0,004 mm et la variation de l’épaisseur de paroi est tombée à 0,006 mm, réduisant les retours sur le terrain de 74 % sur les 2,4 millions de manchons produits annuellement.

Produits associés

L’usinage CNC de précision par tournage constitue le cœur de la découpe moderne des métaux, car il maîtrise la circularité, la concentricité et l’intégrité de surface en un seul cycle continu. Taizhou Chuang Yuan Machine Tool Co., Ltd. développe cette capacité dès la conception, en commençant par une analyse par éléments finis des charpentes et colonnes en fonte, vieillies et usinées en interne afin d’atténuer les vibrations lors des coupes fortement interrompues. Les ensembles de broche sont précontraints et équilibrés dynamiquement, puis couplés à des variateurs servo haute résolution et à des codeurs absolus, garantissant ainsi une répétabilité de chaque trajectoire d’outil inférieure à 0,005 mm. Sur les modèles pour perçage profond, la rotation contrarotative entre pièce et outil, un lubrifiant-refroidissant à haute pression allant jusqu’à 70 bar, ainsi qu’une commande intelligente de l’avance permettent d’évacuer les copeaux de façon fiable, même pour des rapports longueur/diamètre supérieurs à 20:1 — exigence critique pour les collecteurs hydrauliques, les canons d’armes à feu et les goupilles de train d’atterrissage. Chaque machine subit une vérification de précision par interféromètre laser, un essai de circularité au ballbar et un essai de coupe continue de 72 heures avant son emballage. En production, un client allemand spécialisé dans la transmission hydraulique a atteint une circularité de 0,003 mm sur des alésages de 140 mm après avoir adopté notre plateforme de tournage CNC de précision pour perçage profond ; un fournisseur automobile turc a maintenu une concentricité de 0,004 mm sur des manchons d’injecteurs de carburant et réduit de 74 % les retours terrain ; un fabricant américain de dispositifs médicaux a ramené le temps de cycle des vis osseuses de 96 à 71 secondes tout en portant son indicateur Cpk au-dessus de 1,67. Ces résultats découlent d’une ingénierie rigoureuse des procédés : études de capacité sur lots de 300 pièces, cartographie de la durée de vie des outils, compensation de la dérive thermique et tableaux de bord opérateur affichant les tendances d’usure avant toute dérive des tolérances. Notre équipe d’ingénieurs accompagne les clients anglophones via des diagnostics à distance, une mise en service vidéo et des plannings documentés de maintenance préventive, tandis que les pièces de rechange sont expédiées sous 48 heures. Une conception électrique conforme aux normes CE, des transformateurs multi-tensions et une documentation adaptée localement simplifient l’installation en Asie, en Europe, dans les Amériques et au Moyen-Orient. Puisque nous maîtrisons la fonderie, l’usinage, l’assemblage et les essais sous un même toit, nous pouvons personnaliser la course, le diamètre de broche, le système de serrage, le convoyeur à copeaux et les interfaces d’automatisation selon les familles de pièces spécifiques, plutôt que d’imposer aux clients des adaptations contraignantes. Cette souplesse réduit la durée de mise en service de plusieurs mois à quelques semaines et assure une stabilité du coût total par pièce. Forts de plus de 20 ans d’expérience à l’export et de partenariats durables dans plus de 20 pays, nous aidons les fabricants à transformer des géométries exigeantes en une production stable et rentable.

Questions fréquemment posées

Quelles tolérances l’usinage CNC de précision peut-il réellement garantir en production quotidienne ?

Sur des machines correctement entretenues et dotées d’un contrôle stable de la température, l’usinage CNC de précision maintient couramment des tolérances de ± 0,005 mm sur le diamètre et de 0,003 mm sur la circularité. Les finitions de surface atteignent une rugosité Ra de 0,4 avec des alésoirs fins ou des plaquettes de finition. Nous vérifions cette capacité au moyen d’une étude portant sur 300 pièces afin que vous connaissiez le Cpk réel avant expédition, et non pas uniquement les valeurs indiquées sur une fiche technique.
Composants hydrauliques et pneumatiques, systèmes d’alimentation automobile en carburant, implants et instruments médicaux, actionneurs aérospatiaux, raccords pour l’industrie pétrolière et gazière, et fabrication de moules. Ces secteurs exigent des alésages longs, une concentricité stricte et des finitions miroir. Plus de 20 pays exportateurs utilisent déjà nos équipements dans ces applications, avec des résultats documentés.
Nous combinons des pièces moulées vieillies, des barres à aléser amorties, une rotation contrarotative, un refroidissement à haute pression par le porte-outil, et une compensation thermique intégrée dans la commande numérique. Les corrections d’usure des outils sont mises à jour automatiquement. Dans un programme hydraulique allemand, la conicité est restée inférieure à 0,01 mm sur des alésages de 140 mm, et le taux de rebuts est passé de 5,6 % à 0,9 %.
Les instructions d’installation en anglais, le diagnostic à distance, la mise en service vidéo, la formation des opérateurs et les modèles de maintenance préventive sont fournis en standard. L’expédition des pièces de rechange s’effectue sous 48 heures et les ingénieurs répondent dans un délai d’un jour ouvrable. Cela permet de maintenir un taux de disponibilité supérieur à 96 % pour la plupart des clients à l’export.

Articles associés

Comment choisir un centre d'usinage ?

12

Dec

Comment choisir un centre d'usinage ?

Voir plus
Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

13

Dec

Méthode de manipulation correcte en cas de précision d'usinage insuffisante d'une machine de découpe de fil rapide

Voir plus
Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

03

Aug

Comment réduire l’usure des forets lors d’opérations d’usinage continues de trous profonds

Comprendre la mécanique des contraintes thermiques en perçage profond. L’exécution continue d’alésage et d’usinage à grande profondeur sur les lignes de production industrielles pose des défis thermiques et mécaniques sévères qui mettent régulièrement à l’épreuve les limites des outils de coupe. W...
Voir plus
Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

03

Aug

Quelles normes de qualité à l’exportation les clients internationaux exigent-ils pour les machines de découpe par fil

Comprendre la conformité à l’exportation internationale dans l’usinage de précision : Naviguer dans le paysage complexe du commerce industriel mondial exige une compréhension approfondie des référentiels techniques rigoureux que les acheteurs étrangers imposent pour les machines avancées de travail des métaux...
Voir plus

Témoignages de clients

Klaus Reinhardt
Taux de rebut réduit de plus de moitié sur les alésages profonds

Nous fabriquons des vérins hydrauliques en 27MnCr avec des alésages de 140 mm. Après l’installation du système de tournage CNC de précision pour alésages profonds, la circularité s’est améliorée jusqu’à 0,003 mm et le taux de rebut est passé de 5,6 % à 0,9 %. Le temps de cycle a diminué de 19 % et deux lignes supplémentaires fonctionnent désormais sur la même plateforme. La réactivité du support a été rapide et techniquement solide.

Je suis Emily Carter.
Cpk dispositif médical supérieur à 1,67 et validation propre

Nos vis osseuses en titane nécessitaient des filetages sans bavures et des finitions miroir. La cellule de tournage CNC de précision à outils dynamiques, composée de 12 postes, a réduit le temps de cycle de 96 à 71 secondes, porté l’indice Cpk au-dessus de 1,67 et diminué les retouches de 82 %. Nous avons validé avec succès le procédé auprès de la FDA dès la première tentative et quadruplé notre production.

Obtenez un devis gratuit

Notre représentant vous contactera sous peu.
Courriel
Nom et prénom
Nom de l’entreprise
Message
0/1000
Tournage CNC de précision pour trous profonds garantissant une circularité de 0,003 mm à haut volume

Tournage CNC de précision pour trous profonds garantissant une circularité de 0,003 mm à haut volume

Pour les pièces hydrauliques, aérospatiales et pétrolières et gazières, la qualité de l’alésage détermine l’étanchéité, la durée de vie en fatigue et le taux de fuite. Notre plateforme de tournage CNC de précision pour alésages profonds associe une rotation contrarotative, des barres d’alésage amorties et un refroidissement interne à 70 bars, avec une avance asservie synchronisée à la vitesse de broche, afin que les copeaux soient évacués au lieu de rayer l’alésage. Le vieillissement et l’usinage en interne des pièces moulées réduisent les vibrations, tandis que des codeurs absolus et une compensation thermique garantissent la stabilité dimensionnelle sur des postes prolongés. Dans une usine allemande de puissance hydraulique, des alésages de 140 mm dans de l’acier 27MnCr ont conservé une circularité de 0,003 mm et une conicité inférieure à 0,01 mm, réduisant les rebuts de 5,6 % à 0,9 % et permettant une économie annuelle d’environ 61 000 USD. Chaque machine est vérifiée par interférométrie laser, essai au ballbar et essai d’usinage continu de 72 heures, suivi d’une étude de capacité sur 300 pièces. Les acheteurs reçoivent une documentation en anglais, des diagnostics à distance et des pièces de rechange livrées sous 48 heures, ce qui maintient le taux de disponibilité au-dessus de 96 %.
Centres d’usinage CNC à tournage de précision intégrale qui réduisent le délai entre le prototype et la production

Centres d’usinage CNC à tournage de précision intégrale qui réduisent le délai entre le prototype et la production

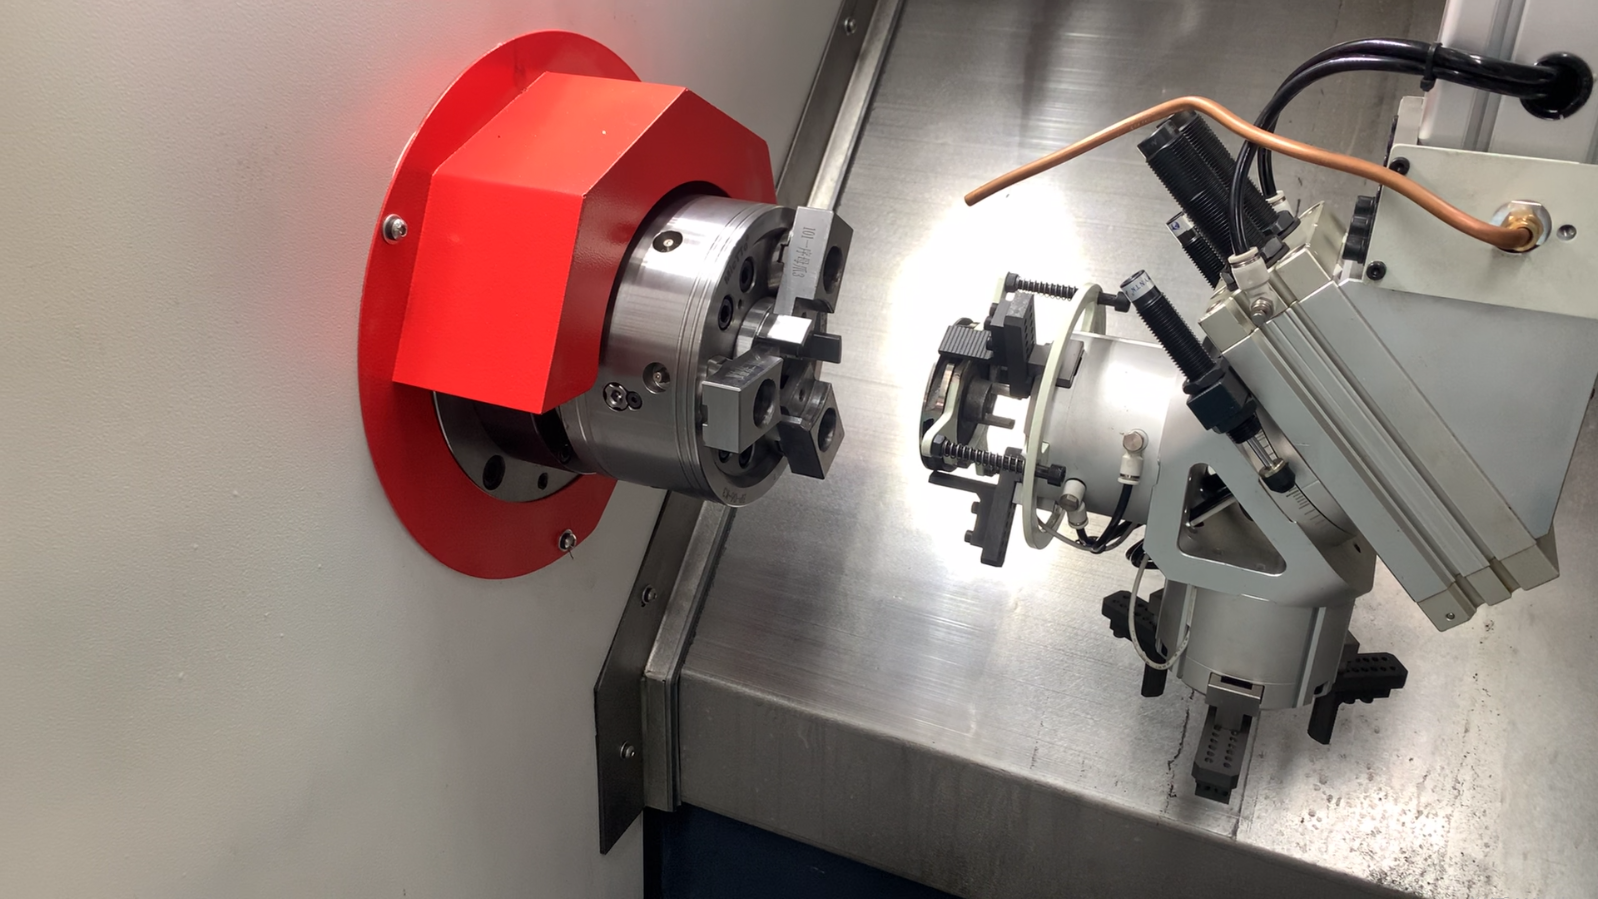
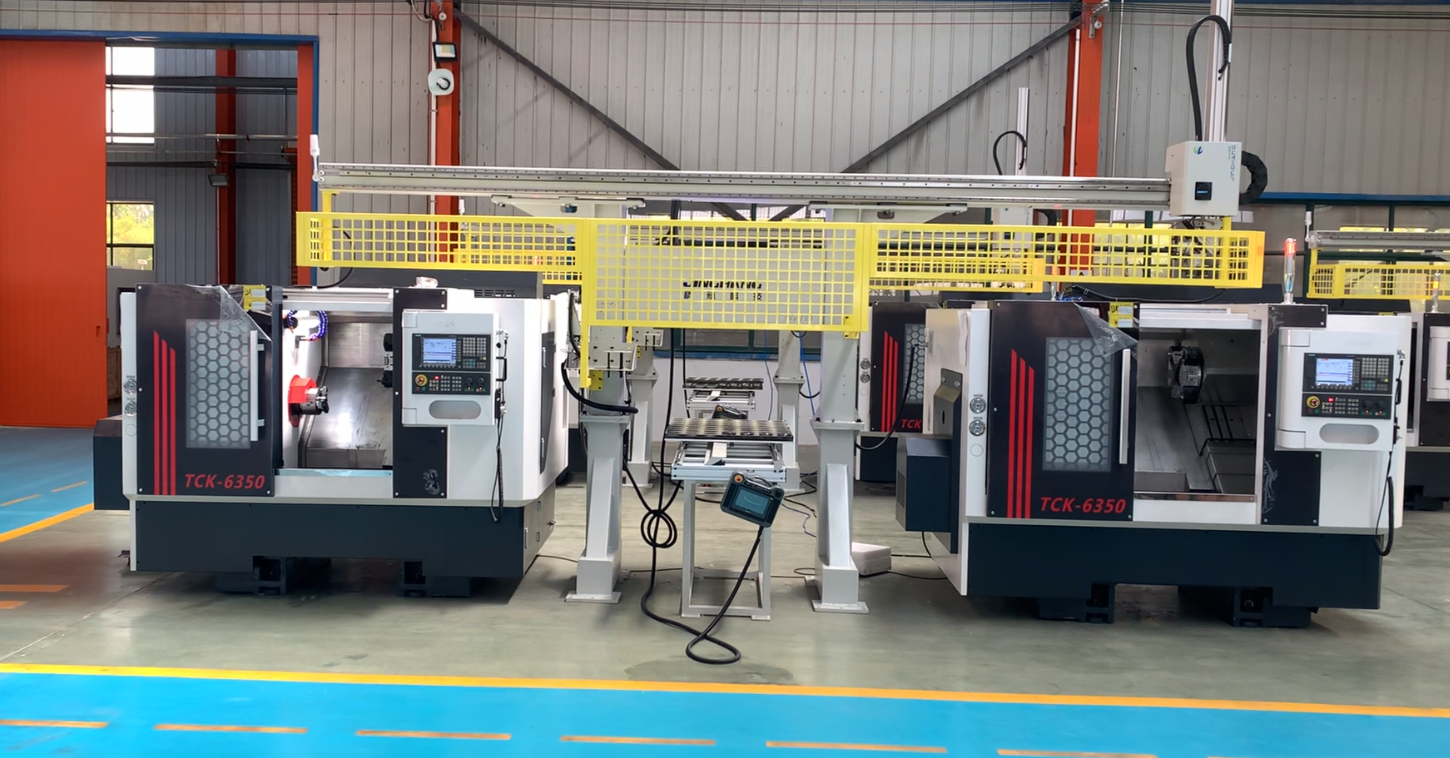
Passer de l’approbation des échantillons à une production stable est la phase où la plupart des projets perdent de l’argent. Nous fournissons des cellules complètes d’usinage CNC de précision par tournage, comprenant des alimentateurs à barres, des prises sur broche secondaire, des outils motorisés, des palpeurs en cours d’usinage et une gestion des copeaux, adaptées à votre famille de pièces. Nos ingénieurs analysent le temps de cycle, la durée de vie des outils et le système de serrage avant la construction, puis valident le procédé grâce à des études de capabilité et à des cartographies d’usure des outils. Un fabricant américain de dispositifs médicaux est passé de 96 à 71 secondes par vis osseuse en titane, a porté son indice Cpk au-dessus de 1,67 et réduit les retouches de 82 %, obtenant ainsi la validation de la FDA dès la première audit. Un fournisseur automobile turc a atteint une concentricité de 0,004 mm sur des manchons d’injecteurs en acier inoxydable et réduit les retours terrain de 74 % tout en passant à une production annuelle de 2,4 millions d’unités. Une conception électrique multi-tension conforme aux exigences CE, accompagnée de documentation localisée, simplifie l’installation dans plus de 20 pays exportateurs. Grâce à nos capacités internes de fonderie, d’usinage, d’assemblage et de test, la personnalisation ne prend que quelques semaines, et non plusieurs mois.
WhatsApp WhatsApp Courriel Courriel Mobile Mobile HAUTHAUT