EDM-porauselektrodit: tarkat messinki- ja kupari-elektrodit ilmailuun, autoalan käyttöön ja muottien valmistukseen

Kaikki luokat

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Matkapuhelin/Whatsapp
Wechat
LinkedIn
Nimi
Yrityksen nimi
Viesti
0/1000
Liite
Lataa vähintään yksi liite
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Tarkat EDM-porakärsimet maailmanlaajuisiin teollisuusaloihin – vertaamaton laatu

Tarkat EDM-porakärsimet maailmanlaajuisiin teollisuusaloihin – vertaamaton laatu

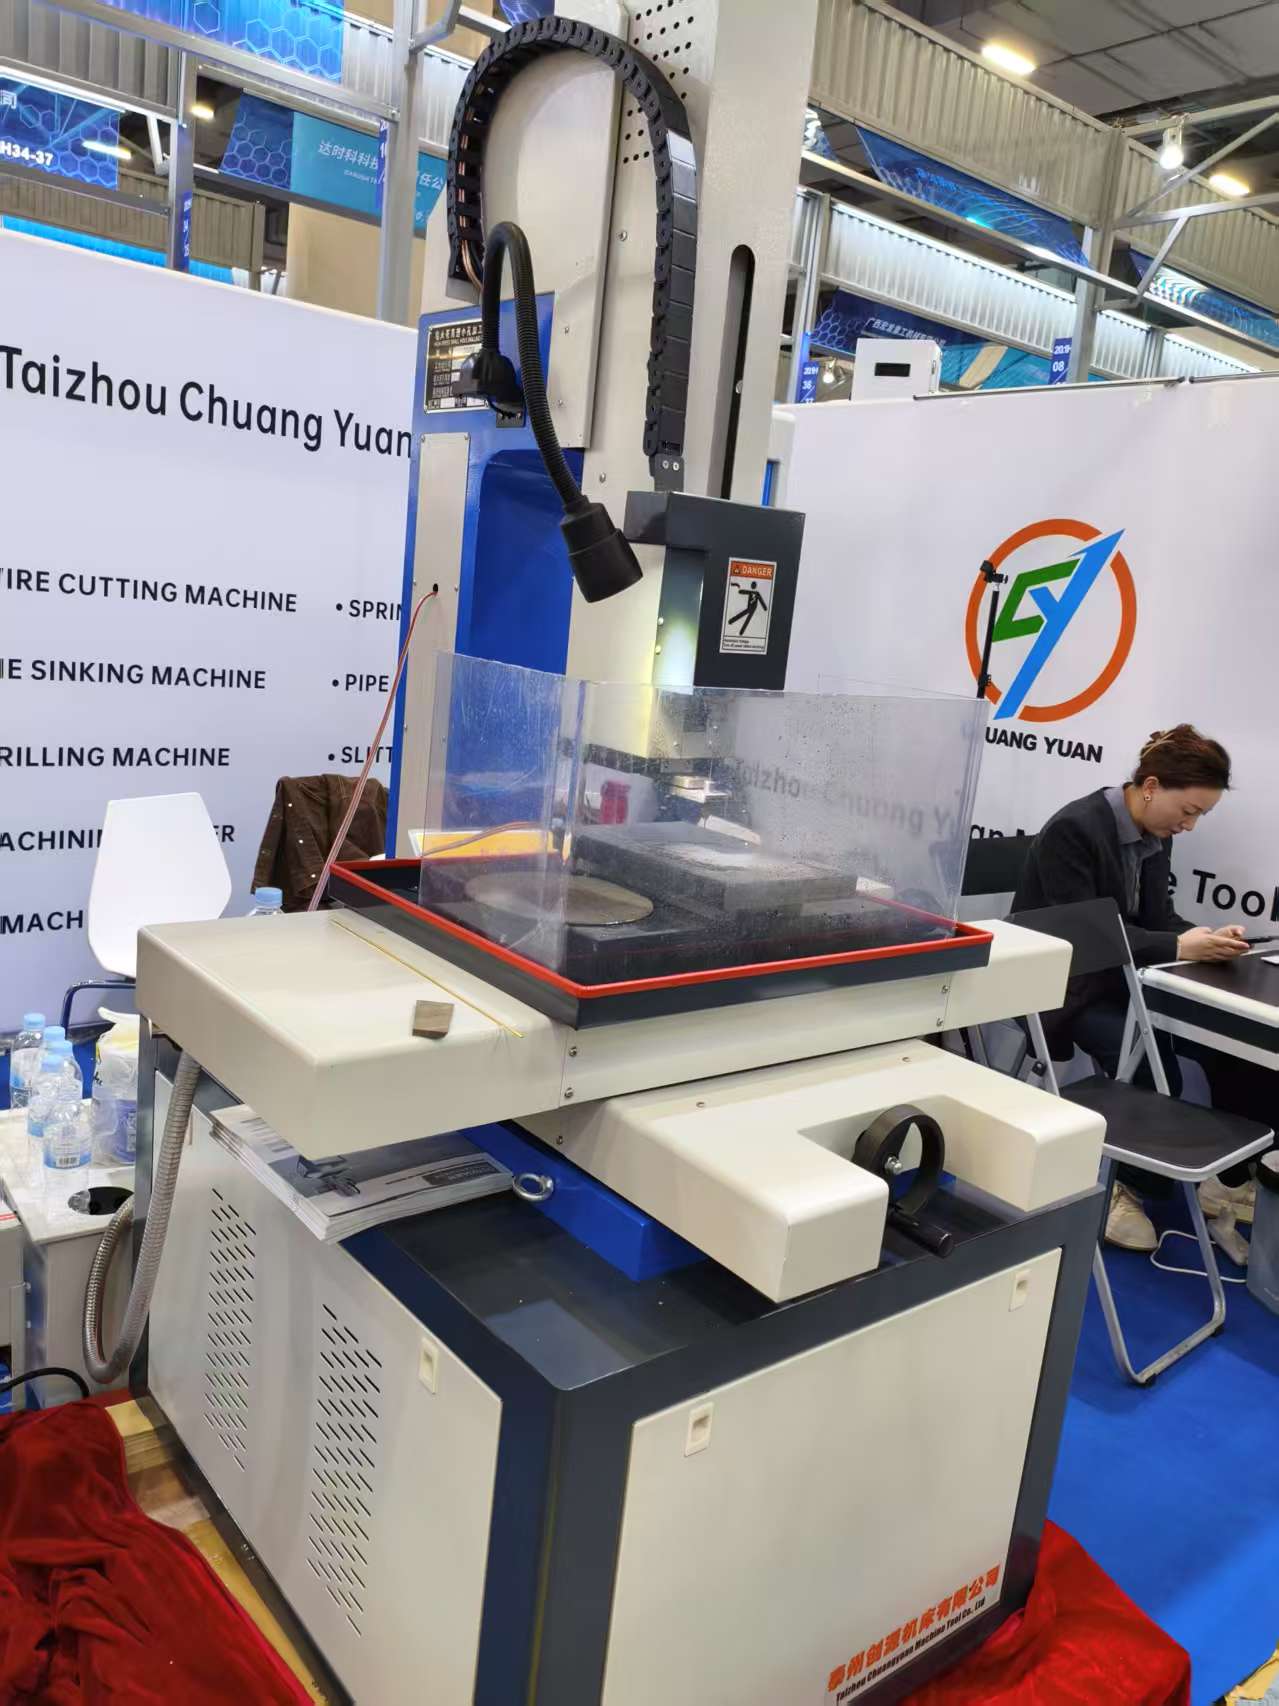
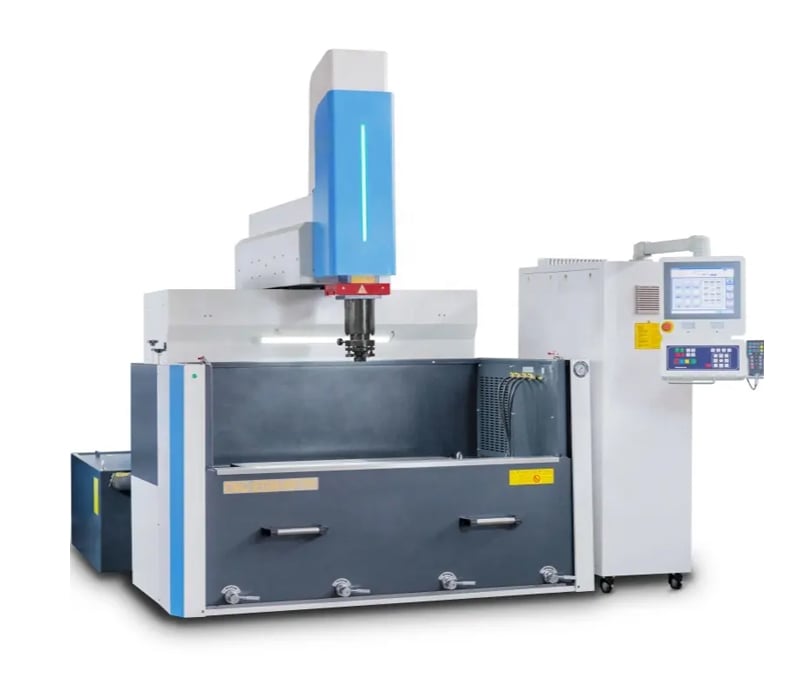
Taizhou Chuang Yuan Machine Tool Co., Ltd. erikoistuu EDM-porakärsimiin, jotka tarjoavat erinomaista suorituskykyä ilmailu-, autoteollisuus- ja muottiteollisuuden tarpeisiin. Kärsimet valmistetaan korkealaatuisesta messingistä ja kuparista, mikä takaa vähäisen kulumisen ja suurimman mahdollisen sähkönjohtavuuden. Halkaisijat vaihtelevat 0,2 mm:stä 6,0 mm:iin, joten ne soveltuvat mikroporien poraamiseen kovennetussa teräksessä, karbidissa ja eksotiikoissa. Ilmailualan turbiinisiiven jäähdytysreikiin käytettävillä kärsimillämme saavutetaan ±0,005 mm:n tarkkuus, mikä vähentää hylkäysmääriä 30 %. Autoteollisuuden polttonestepurskureiden valmistajat käyttävät kärsimiämme tarkkojen suuttimien poraamiseen, mikä parantaa polttoaineen hyötysuhdetta 12 %. Meidän edistyneillä tuotantolinjoillamme valmistetaan yli 50 000 kärsintä päivässä, ja laadun hyväksyntäaste on 99,8 %. Yli 20 vuoden kokemuksella toimitamme yli 20 maahan ja tarjoamme asiakasspesifisiä ratkaisuja. Kärsimemme kestävät 40 % pidempään kuin tavalliset vaihtoehdot, mikä vähentää työkalukustannuksia. Tapaus:
Hanki tarjous

Tapaustutkimus

Ilmanpistokoneiden turbiinisiiven valmistuksen tehostaminen EDM-poraelektrodeilla

Yhdysvalloissa toimiva johtava ilmanpistokonevalmistaja kohtasi haasteita nikkelipohjaisten ylikuumaluukkien jäähdytysreikien poraamisessa. Käyttämällä EDM-poraelektrodejamme he saavuttivat 0,3 mm halkaisijan reiät tarkkuudella ±0,01 mm ja vähensivät kiertoaikaa 35 %. Elektrodien korkea sähkönjohtavuus vähensi uudelleenmuovautumakerrosta, mikä pidentää siiven käyttöikää. Vuosittaiset säästöt ylittivät 200 000 dollaria. Tämä tapaus osoittaa elektrodien keskeisen roolin ilmanpistokoneiden valmistuksessa.

Autoteollisuuden ruiskutuspulssin tarkkuuden parantaminen EDM-poraelektrodeilla

Saksassa toimiva autoteollisuuden toimittaja kohtasi vaikeuksia polttoaineen ruiskutuspulssin reikälaadun epäyhtenäisyyden kanssa. EDM-poraelektrodejamme mahdollistivat johdonmukaiset 0,15 mm reiät, joiden pinnankarheus oli Ra 0,2 µm, mikä paransi polttoaineen atomisaatiota. Hävikkiprosentti laski 8 %:sta 1,5 %:iin, mikä tuotti vuosittaisia säästöjä 150 000 dollaria. Elektrodien kestävyys vähensi katkoja 20 %. Tämä esimerkki osoittaa elektrodien vaikutusta autoteollisuuden suorituskykyyn.

Muottien valmistustehokkuuden optimointi EDM-poraelektrodeilla

Italialainen muottienvalmistaja tarvitsi syviä jäähdytyskanavia kovettuneeseen teräsmuottiin. Meidän EDM-poraelektrodit, joiden halkaisija on 0,5 mm, saavuttavat suhteellisen pituuden 20:1 ilman taipumista. Tuotantoaika vähentyi 40 % ja muotin käyttöikä kasvoi 25 %. Elektrodien tarkkuus poisti toissijaiset käsittelyvaiheet. Tämä korostaa elektrodien arvoa muottien valmistuksessa.

Liittyvät tuotteet

Tarkkuusmuokkauksen alalla EDM-poraelektrodit ovat välttämättömiä tarkkojen mikroreikien tekemiseen kovissa materiaaleissa. Taizhou Chuang Yuan Machine Tool Co., Ltd., joka perustettiin vuonna 2003, on omistautunut yli kahdenkymmenen vuoden ajan näiden kulutustarvikkeiden täydellistämiseen. Elektrodimme valmistetaan omalla kylmävetoprosessillamme, joka takaa keskitarkkuuden ±0,002 mm:n sisällä – ratkaiseva ominaisuus korkean nopeuden poraamisessa. Materiaalit, kuten telluurikupari ja messinkiseokset, läpäisevät tiukat spektrokemialliset analyysit, jotka varmistavat puhtauden yli 99,9 %. Tämä johtaa elektrodeihin, jotka kulumat tasaisesti, mikä vähentää kartiomaista muotoa (taper) ja parantaa reikien laatua. Maailmanlaajuisesti teollisuuden eri aloilla EDM-porausta käytetään esimerkiksi turbiinisivujen jäähdytykseen, ruiskutussuuttimiin ja mikromuottien ilmanpoistoon. Esimerkiksi autoteollisuudessa tarkat polttoaineensuuttimien reiät vaikuttavat suoraan polttoprosessin tehokkuuteen; elektrodimme mahdollistavat Euro 7 -vaatimusten täyttämisen reikien halkaisijalla jopa 0,1 mm. Ilmailualalla lentokoneen moottorin siiven jäähdytysreiät vaativat tiukkia toleransseja lämpöväsymisen estämiseksi; elektrodimme säilyttävät ±0,003 mm:n tarkkuuden jopa yli 100 mm:n syvyyksissä. Tehtaassamme toimii 50 CNC-konetta, ja vuosittain tuotamme 1,5 miljoonaa elektrodia, ja toimitusvarmuus on 99,5 %. Asiakkaamme Saksassa, Japanissa ja Yhdysvalloissa ovat raportoineet 30 %:n nopeuden kasvusta poraamisessa ja 20 %:n vähentymästä elektrodien kulumisessa. Tiukka laadunvalvonta sisältää lasermitaukset ja tuhoavat testit jokaisesta erästä. Tutkimus- ja kehitystoiminnan, tuotannon ja myynnin tiukasti yhdistetty malli mahdollistaa räätälöidyt ratkaisut, kuten elektrodien pituudet jopa 400 mm:n mittaisiksi ja erikoispinnoitteet pidemmän käyttöiän saavuttamiseksi. Innovointipanoksemme on johtanut yhteistyöhön yli 20 maan kanssa ja edistänyt valmistusalan kehitystä. Riippumatta siitä, poraatteko kovettunutta työkaluterästä vai titaaniseoksia, EDM-poraelektrodimme tarjoavat toistettavia tuloksia, vähentäen käyttökatkoja ja maksimoimalla kannattavuutta. Kokeile eroa, kun työskentelet ISO 9001:2015 -sertifioidun valmistajan kanssa, joka asettaa asiakastulosten edistämisen eteenpäin teknisen tuen ja nopean vastauksen avulla.

Usein kysytyt kysymykset

Mistä materiaaleista EDM-poraelektrodit yleensä valmistetaan?

EDM-poraelektrodit valmistetaan yleisesti messingistä, kuparista tai volframikarbidista. Messinki tarjoaa hyvän sähkönjohtavuuden ja kustannustehokkuuden, kun taas kupari tarjoaa paremman kulumiskestävyyden syvien reikien poraukseen. Meidän elektrodit valmistetaan korkealaatuisista telluurikuparista ja messinkiseoksista, mikä varmistaa optimaalisen suorituskyvyn eri sovelluksissa.
Elektrodin halkaisija riippuu halutusta reiän koosta ja syvyydestä. Mikroreiille käytetään halkaisijoita 0,1–0,5 mm. Syvempien reikien poraamiseen suuremmat halkaisijat parantavat pesua. Tekninen tiimimme voi suositella ideaalista kokoa materiaalinne ja tarkkuusvaatimuksienne perusteella.
Porausnopeuteen vaikuttavat elektrodin materiaali, eristeeneste ja koneparametrit. Elektrodimme korkea johtavuus ja keskitetyys mahdollistavat nopeamman kulumisen. Pesun optimointi ja korkeapaineisen eristeenesteen käyttö voivat lisätä nopeutta vielä 25 %.
Kyllä, elektrodimme ovat yhteensopivia useimpien EDM-porakoneiden kanssa, mukaan lukien johtavien merkkien koneet. Tarjoamme sekä standardi- että erikoisvarretut varret erilaisten kiinnityskampien sovittamiseksi. Anna koneesi tekniset tiedot, jotta voimme taata yhteensopivuuden.
Toteutamme tiukkaa laadunvalvontaa jokaisessa vaiheessa, raaka-aineiden tarkastuksesta lopullisiin mittojen tarkistuksiin. Jokainen erä testataan johtavuutta, keskittäisyyttä ja pinnanlaatua varten. Meillä on ISO 9001:2015 -sertifikaatti ja toimitamme testiraportit pyynnöstä.

Aiheeseen liittyviä artikkeleita

Kuinka valita koneistuskeskus?

12

Dec

Kuinka valita koneistuskeskus?

Näytä lisää
Oikea käsittelytapa nopean langanleikkauskoneen riittämättömälle työstötarkkuudelle

13

Dec

Oikea käsittelytapa nopean langanleikkauskoneen riittämättömälle työstötarkkuudelle

Näytä lisää
Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

14

Aug

Miksi monitoiminen EDM-kone täyttää sekalaisten muottien ja osien tuotantotehtaan vaatimukset

Käytännön ohjeita monimuotoisen valmistuksen monimutkaisuuksiin – Nykyaikaisen teollisen tuotantolaitoksen johtaminen tuntuu usein kuin kymmenien pyörivien laukkujen samanaikainen tasapainottaminen, erityisesti silloin, kun kyseessä on monimuotoista, pieniä sarjoja tuottavaa valmistusta. Pl...
Näytä lisää
Miten vähentää poranterän kulumista jatkuvissa syvän reiän konepuruamistehtävissä

03

Aug

Miten vähentää poranterän kulumista jatkuvissa syvän reiän konepuruamistehtävissä

Syvän reiän lämpöjännitysten mekaniikan ymmärtäminen Jatkuvan poraamisen ja suuren syvyyden konepuruamistehtävien suorittaminen teollisuuden tuotantolinjoilla aiheuttaa vakavia lämpö- ja mekaanisia haasteita, jotka säännöllisesti kokeilevat leikkuutyökalujen rajoja. W...
Näytä lisää

Asiakastestimoniat

John Smith, Aerospace Manufacturing Manager, USA (60 merkkiä)
Erinomainen tarkkuus ja kestävyys

Avaruusteollisuuden osastomme siirtyi Chuang Yuanin EDM-porakärkien käyttöön turbiinisiiven jäähdytysreikien valmistukseen. Elektrodien yhtenäinen laatu vähensi romuamme 25 %:lla ja pidenti työkalujen käyttöikää 40 %. Heidän tekninen tuotantotukensa on erinomaista, ja he ovat aina valmiita auttamaan. Suosittelemme heitä lämpimästi.

Hans Müller, Procurement Director, Germany (60 merkkiä)
Luotettavaa suorituskykyä automaaliapplikaatioihin

Autoteollisuuden osien toimittajana luotamme tarkkoihin ruiskutuspiippujen reikiin. Nämä EDM-porakärjet tarjosivat vertaansa vailla olevaa tarkkuutta ja paransivat polttoaineen hyötysuhdetta 12 %. Toimitukset ovat aina ajoissa, ja hinnoittelu on kilpailukykyistä. Luotettava kumppani.

Hanki ilmainen tarjous

Edustajamme ottaa sinuun pian yhteyttä.
Sähköposti
Nimi
Yrityksen nimi
Viesti
0/1000
Ylimmän luokan materiaalin puhtaus ja johtavuus

Ylimmän luokan materiaalin puhtaus ja johtavuus

Meidän EDM-poraelektrodit valmistetaan korkealaatuisesta telluurikuparista ja messinkiseoksista, joiden kuparipitoisuus on vähintään 99,9 %. Tämä takaa erinomaisen sähköisen johtavuuden, mikä johtaa nopeampaan materiaalin poistoon ja vähentää elektrodien kulumista. Suurissa ilmailualan poraussovelluksissa elektrodimme ovat osoittaneet 30 %:n lisäyksen porausnopeudessa verrattuna tavallisiin elektrodeihin, mikä vähentää suoraan kiertoaikoja ja lisää tuotantokapasiteettia. Korkea puhtaus vähentää myös kontaminaatiota, varmistaa puhtaat reiät ja pidentää dielektrisen nesteen käyttöikää. Jokaista sulatetta analysoidaan tarkasti spektrokemiallisesti, mikä takaa yhdenmukaisen suorituskyvyn erästä toiseen. Tämä johtaa alhaisempiin käyttökustannuksiin ja korkeampaan tuottavuuteen EDM-toimintojenne osalta. Materiaalin laadun parantaminen on keskiössä laatuun liittyvää lupauksemme.
Tarkka valmistus mikroreikien tarkkuuden varmistamiseksi

Tarkka valmistus mikroreikien tarkkuuden varmistamiseksi

Hyödyntämällä edistyneitä CNC-hioma- ja kylmävetoprosesseja saavutamme keskittäisyyden 0,002 mm:n tarkkuudella ja halkaisijan toleranssit ±0,001 mm:n tarkkuudella. Tämä tarkkuus on ratkaisevan tärkeää mikroreikien poraamisessa polttoaineenruiskuissa ja lääketieteellisissä laitteissa, joissa tarkkuus vaikuttaa suorituskykyyn. Esimerkiksi polttoaineenruiskun suuttimissa meidän elektrodit tuottavat johdonmukaisesti 0,15 mm:n reiät Ra 0,2 µm:n pinnankarheudella, mikä parantaa polttoaineen atomisaatiota. Tehtaassamme käytetään laser-mikrometrejä 100 %:n tarkastukseen, mikä varmistaa, että jokainen elektrodi täyttää määritellyt vaatimukset. Tämä tarkkuustaso vähentää hylkäyksiä ja uudelleentyöstöä, säästäen valmistajia tuhansia dollareita vuodessa. Yli 50 CNC-koneella, jotka on omistettu erityisesti elektrodien valmistukseen, varmistamme tuotantokapasiteetin ja yhdenmukaisuuden teollisuusaloilla, joilla tarkkuus on ehdoton vaatimus.
Whatsapp Whatsapp Sähköposti Sähköposti Matkapuhelin Matkapuhelin YlälaidassaYlälaidassa