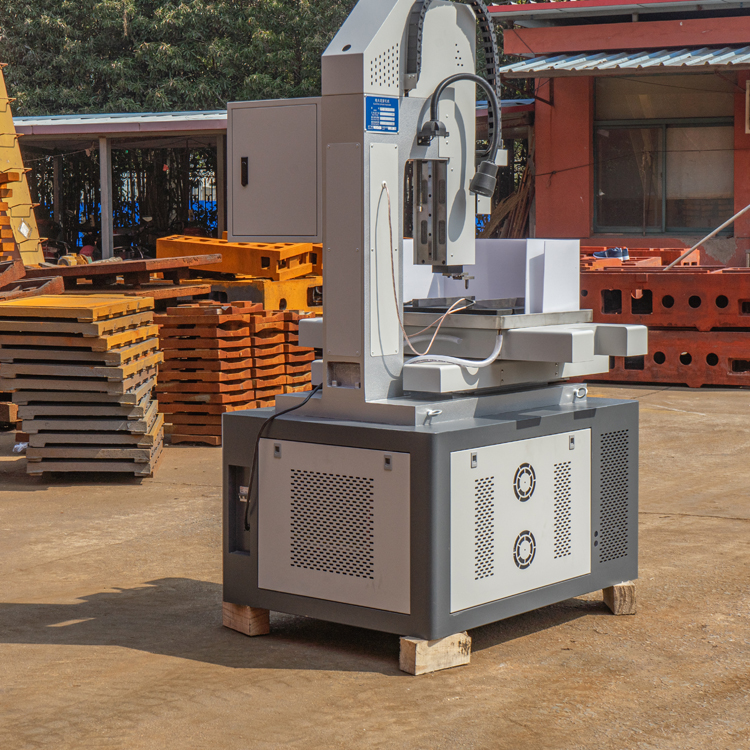
Kleine EDM-Bohrmaschine | Präzise Mikrobohrungen von 0,2–3,0 mm

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
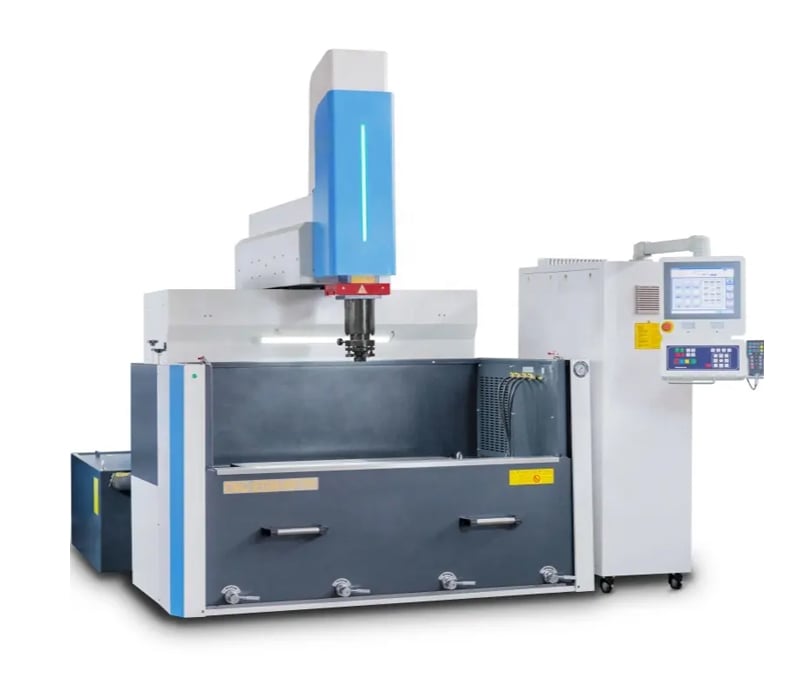
Kleine EDM-Bohrmaschine, hergestellt von Taizhou Chuang Yuan Machine Tool Co., Ltd., für präzises Mikrobohren

Kleine EDM-Bohrmaschine, hergestellt von Taizhou Chuang Yuan Machine Tool Co., Ltd., für präzises Mikrobohren

Seit 2003 hat Taizhou Chuang Yuan Machine Tool Co., Ltd. eine kleine EDM-Bohrmaschine entwickelt, die Werkzeugbau-Betrieben, Zulieferern für die Luft- und Raumfahrt sowie Herstellern medizinischer Geräte das präzise Bohren von Mikrobohrungen in gehärteten Stahl, Hartmetall und hochwarmfesten Legierungen ermöglicht. Unsere kleine EDM-Bohrmaschine verfügt über eine servogesteuerte Spindel, eine Hochfrequenz-Impulsstromversorgung und ein Granitfundament, um eine Positioniergenauigkeit von maximal 0,005 mm und eine Wiederholgenauigkeit von maximal 0,003 mm zu gewährleisten; der Elektrodenbereich von 0,2–3,0 mm deckt Kühlbohrungen, Einspritzdüsenöffnungen und Startlöcher für Drahterodierungen ab. In einer typischen Achtstundenschicht fertigt die Maschine 180–260 Löcher in Werkzeugstahl mit einer Härte von 54 HRC und verkürzt so die Bohrzeit im Vergleich zu manuellen Verfahren für Löcher unter 1,0 mm um bis zu 60 %. Die kleine EDM-Bohrmaschine arbeitet mit entionisiertem Wasser, wodurch thermische Verformungen – wie sie bei konventionellen Bohrverfahren auftreten – vermieden und die Werkzeugkosten gesenkt werden. Ein europäischer Werkzeugbauer nutzte unsere kleine EDM-Bohrmaschine, um 0,6-mm-Auswerferstiftnuten in einer 48-Hohlraum-Spritzgussform herzustellen.
Angebot anfordern

Fallstudie

Deutscher Formenbauer verkürzt Zykluszeit für 0,6-mm-Bohrungen um 40 Prozent

Ein deutscher Formenbauer, der 48-Kavitäten-Spritzgussformen fertigt, benötigte 0,6-mm-Auswerferstiftbohrungen in gehärtetem Stahl 1.2344 mit einer Härte von 50 HRC. Manuelles Bohren führte häufig zum Bruch der Elektroden und erforderte eine nachträgliche Polierung. Nach der Installation unserer kleinen EDM-Bohrmaschine verwendete das Unternehmen eine 0,6-mm-Messingelektrode, eine Leerlaufspannung von 120 V und einen Spitzenstrom von 1,5 A. Die Positionsgenauigkeit der Bohrungen betrug 0,005 mm, die Oberflächenrauheit Ra 1,6 µm, und die Zykluszeit pro Bohrung sank von 14 Minuten auf 8 Minuten – eine Reduktion um 40 Prozent. Der Betrieb fertigt nun 240 Bohrungen pro Schicht und senkte den Elektrodenverbrauch um 25 Prozent. Die kleine EDM-Bohrmaschine lieferte zudem eine stabile Startbohrung für ihren Draht-EDM-Prozess und verkürzte die gesamte Formlieferzeit um 3 Tage.

Indische Kraftstoffeinspritzanlagenfabrik steigert Durchsatz um 35 Prozent

Ein indischer Hersteller von Kraftstoffeinspritzdüsen bohrt 0,25 mm große Sprühlöcher in rostfreien Stahl 17-4PH mit einer Härte von 42 HRC. Vor der Einführung der kompakten EDM-Bohrmaschine lag die durchschnittliche Ausbringung pro Schicht bei 220 Teilen mit einer Ausschussquote von 8 %. Nach der Installation der kompakten EDM-Bohrmaschine verwendete das Unternehmen eine Wolframelektrode mit 0,25 mm Durchmesser, eine Entladungsspannung von 100 V und einen Strom von 0,8 A. Die Produktionsleistung stieg auf 300 Teile pro Schicht – ein Zuwachs von 35 % – während die Ausschussquote auf 1,8 % sank. Die Servosteuerung der Maschine hielt den Lochdurchmesser von 0,25 mm innerhalb einer Toleranz von 0,01 mm, wodurch die Prüfzeit um 20 % reduziert wurde. Das Unternehmen exportiert mittlerweile an europäische Automobilhersteller und führt die Erfüllung strenger IATF-16949-Qualitätsanforderungen auf die kompakte EDM-Bohrmaschine zurück.

US-Luftfahrtzulieferer löst Herausforderung beim Bohren von 0,5-mm-Kühlbohrungen in Inconel-718

Ein US-amerikanischer Luft- und Raumfahrtzulieferer benötigte 0,5 mm große Kühlbohrungen in Turbinenschaufeln aus Inconel 718 mit einer Härte von 38 HRC. Herkömmliches Bohren führte zu Verfestigung des Werkstoffs und Werkzeugausfällen. Unsere kleine EDM-Bohrmaschine verwendete eine 0,5 mm dicke Kupfer-Wolfram-Elektrode, eine Spannung von 140 V und einen Strom von 2,0 A, um pro Schaufel 120 Bohrungen mit einer Positioniergenauigkeit von 0,004 mm und ohne Aufschmelzschicht über 0,01 mm zu erzeugen. Der Zulieferer senkte den Ausschuss von 12 % auf 2,5 % und verkürzte die Bohrzeit pro Schaufel von 22 Minuten auf 9 Minuten. Mit der kleinen EDM-Bohrmaschine stellt er nun 60 Schaufeln pro Woche her und bestand erfolgreich die NADCAP-Auditierung. Der Zulieferer plant den Einsatz einer zweiten kleinen EDM-Bohrmaschine, um der steigenden Nachfrage gerecht zu werden.

Verwandte Produkte

Taizhou Chuang Yuan Machine Tool Co., Ltd. fertigt seit 2003 hochpräzise Werkzeugmaschinen; unsere kleine EDM-Bohrmaschine spiegelt mehr als zwei Jahrzehnte Erfahrung in Forschung, Produktion und Vertrieb wider. Die Maschine basiert auf einem steifen Granitfundament, einer präzisen linearen Führungsbahn und einer servogesteuerten Z-Achse, die gemeinsam Vibrationen beim Mikrobohren minimieren. Ihre Hochfrequenz-Impulsstromversorgung gewährleistet stabile Entladungen mit Elektroden von 0,2 mm bis 3,0 mm Durchmesser und macht die kleine EDM-Bohrmaschine somit geeignet für gehärteten Stahl, Hartmetall, Inconel, Titan und Edelstahl. In der Fertigung lädt der Bediener das Werkstück ein, positioniert die Elektrode und wählt ein Entladeprogramm aus; anschließend bohrt die kleine EDM-Bohrmaschine vollautomatisch – wodurch die Abhängigkeit von der manuellen Geschicklichkeit des Bedieners sinkt. Wir fertigen zentrale Komponenten selbst, darunter Spindelbaugruppe, Stromversorgung und Steuerungsschrank; jede kleine EDM-Bohrmaschine durchläuft vor dem Versand einen 48-Stunden-Dauerlauf sowie eine Überprüfung mittels Laserinterferometer. Unser Qualitätsmanagementsystem entspricht ISO 9001; unser Exportteam betreut Kunden in über 20 Ländern, darunter Deutschland, Indien, die Vereinigten Staaten, die Türkei und Brasilien. Ein europäischer Formenbau-Betrieb nutzt unsere kleine EDM-Bohrmaschine, um 0,6-mm-Bohrungen in 48-Kavitäten-Formen herzustellen und so die Zykluszeit um 40 % zu verkürzen. Ein indischer Kraftstoffeinspritzsystem-Hersteller steigerte seine Durchsatzleistung um 35 % mit einer 0,25-mm-Elektrode; ein US-amerikanischer Luft- und Raumfahrtzulieferer senkte den Ausschussanteil bei Turbinenschaufeln aus Inconel 718 von 12 % auf 2,5 %. Diese Ergebnisse erzielt eine Maschine mit geringem Energieverbrauch, die entionisiertes Wasser nutzt und nur wenig Bodenfläche benötigt – sodass auch kleine Werkstätten sie problemlos einsetzen können. Wir bieten zudem Fernwartung, Ersatzteilkits und englischsprachige Bedienungsanleitungen an. Unsere Ingenieure unterstützen Kunden dabei, die kleine EDM-Bohrmaschine nahtlos in bestehende Draht-EDM- und Fräsanlagen zu integrieren – für einen kompletten Mikrobohrprozess. Angesichts der wachsenden Nachfrage nach miniaturisierten Komponenten in der Automobil-, Medizin- und Luft- und Raumfahrtindustrie bietet die kleine EDM-Bohrmaschine Käufern einen praktikablen Weg zu höherer Präzision und kürzeren Lieferzeiten.

Häufig gestellte Fragen

Welche Materialien kann eine kleine EDM-Bohrmaschine bearbeiten?

Eine kleine EDM-Bohrmaschine kann leitfähige Materialien wie gehärteten Stahl, Werkzeugstahl, Hartmetall, Inconel, Titan, Edelstahl und Kupferlegierungen bearbeiten. Sie wird häufig für Bohrungen von 0,2 mm bis 3,0 mm eingesetzt, darunter Kühlbohrungen, Einspritzdüsenöffnungen und Startlöcher für Draht-EDM. Für nichtleitfähige Materialien ist EDM nicht geeignet; wir empfehlen daher, Ihr Werkstück vor dem Kauf mit unseren Ingenieuren zu besprechen.
Unsere kleine EDM-Bohrmaschine kann mit einer geeigneten Elektrode und stabilen Entladungsparametern Löcher ab einem Durchmesser von 0,2 mm bohren. Für tiefe Bohrungen empfehlen wir aus Gründen der Zuverlässigkeit eine Elektrode mit einem Durchmesser von mindestens 0,3 mm. Die Positioniergenauigkeit liegt typischerweise bei ±0,005 mm, die Wiederholgenauigkeit bei ±0,003 mm. Die tatsächlichen Ergebnisse hängen von Material, Bohrtiefe und Zustand der Elektrode ab; unser Team erstellt daher gerne eine individuelle Prozessempfehlung für Ihre Anwendung.
Die Installation dauert in der Regel ein bis zwei Tage, abhängig von der Geländevorbereitung, der Stromversorgung und der Betriebsbereitschaft des Wassersystems. Unsere Ingenieure führen vor Ort eine Schulung für Bediener und Wartungspersonal durch, die sich auf Aufbau, Programmierung, Elektrodenwechsel und tägliche Wartung erstreckt. Für abgelegene Standorte bieten wir eine video-gestützte Installation sowie englischsprachige Bedienungsanleitungen an. Die meisten Kunden erreichen innerhalb einer Woche nach Inbetriebnahme der kleinen EDM-Bohrmaschine eine stabile Serienfertigung.
Wir gewähren eine 12-monatige Garantie auf wesentliche Komponenten, technische Fernunterstützung, ständige Verfügbarkeit von Ersatzteilen sowie englischsprachige Bedienungsanleitungen. Unser Exportteam betreut Kunden in über 20 Ländern und kennt daher unterschiedliche Spannungs- und Steckdosenstandards. Ersatzteile versenden wir per Express; zudem stellen wir Video-Anleitungen zur Fehlersuche bereit. Bei komplexen Problemen koordinieren unsere Ingenieure sich mit Ihrem Team, um die kleine EDM-Bohrmaschine zu diagnostizieren und den Produktionsbetrieb rasch wiederherzustellen.
Berücksichtigen Sie Ihren typischen Bohrungsdurchmesser, die Härte des Materials, die Größe des Werkstücks und Ihr tägliches Ausgabziel. Kleine EDM-Bohrmaschinen unterscheiden sich hinsichtlich Spindelhub, Stromversorgung und Steuerungsfunktionen. Teilen Sie unseren Ingenieuren Ihre Zeichnungen und Musterbauteile mit – wir empfehlen Ihnen dann ein geeignetes Modell, die passende Elektrodegröße sowie die optimalen Prozessparameter. Falls erforderlich, beraten wir Sie zudem zu Spannvorrichtungen und Wasseraufbereitung, damit Ihre kleine EDM-Bohrmaschine zuverlässig läuft.

Verwandte Artikel

Die richtige Handhabung bei unzureichender Bearbeitungsgenauigkeit einer Schnelldrahtschneidemaschine

13

Dec

Die richtige Handhabung bei unzureichender Bearbeitungsgenauigkeit einer Schnelldrahtschneidemaschine

Mehr anzeigen
Warum modulare Federmaschinen einen schnellen Wechsel zwischen verschiedenen Federproduktionsarten unterstützen

14

Jul

Warum modulare Federmaschinen einen schnellen Wechsel zwischen verschiedenen Federproduktionsarten unterstützen

Produktionsengpässe herkömmlicher integrierter Federformmaschinen: Die moderne Metallumformfertigung zeichnet sich zunehmend durch diversifizierte Produktspezifikationen und Mischchargenfertigung aus. Viele Produktionsanlagen müssen Federn ...
Mehr anzeigen
Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

14

Jul

Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

Die Entwicklung der flexiblen Fertigung durch modulare Architektur: Moderne industrielle Landschaften erfordern ein hohes Maß an Anpassungsfähigkeit, wobei die Fähigkeit, Produktionskonfigurationen schnell zu wechseln, den operativen Rhythmus einer Anlage bestimmt...
Mehr anzeigen
Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

03

Aug

Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

Verständnis der internationalen Exportkompatibilität in der Präzisionsbearbeitung: Die Navigation durch die komplexe Landschaft des globalen Industriehandels erfordert ein gründliches Verständnis der strengen technischen Standards, die ausländische Käufer für fortschrittliche Metall...
Mehr anzeigen

Kunden-Testimonials

Klaus Meier, Leiter der Formenwerkstatt, Deutschland
Zuverlässiges Mikrobohren für die Formenfertigung

Unsere kleine EDM-Bohrmaschine hat sich in unserer Formenwerkstatt als Engpass-Lösung bewährt. Wir bohren 0,6-mm-Auswerferstiftlöcher in 48-Kavitäten-Formen; nach dem Wechsel auf diese Maschine sank die Zykluszeit um 40 %. Ausschuss durch gebrochene Elektroden verringerte sich um 25 %, und die Positioniergenauigkeit von 0,005 mm erfüllt unsere engen Toleranzen. Die Schulung war klar und praxisnah, sodass unsere Bediener bereits nach wenigen Tagen sicher im Umgang mit der Maschine waren.

Rajesh Nair, Produktionsdirektor, Indien
Starke Unterstützung und konsistente Ergebnisse bei der Herstellung von Kraftstoffeinspritzdüsen

Wir verwenden die kleine EDM-Bohrmaschine, um 0,25-mm-Einspritzdüsenlöcher in 17-4PH-Edelstahl zu bohren. Die Durchsatzleistung stieg um 35 %, und der Ausschuss sank von 8 % auf 1,8 %. Die Maschine hält die Durchmessertoleranz innerhalb von 0,01 mm ein, wodurch die Prüfzeit um 20 % reduziert wurde. Das Exportteam war reaktionsschnell und unterstützte uns dabei, die Maschine an unsere Spannungs- und Wasserversorgung anzupassen.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
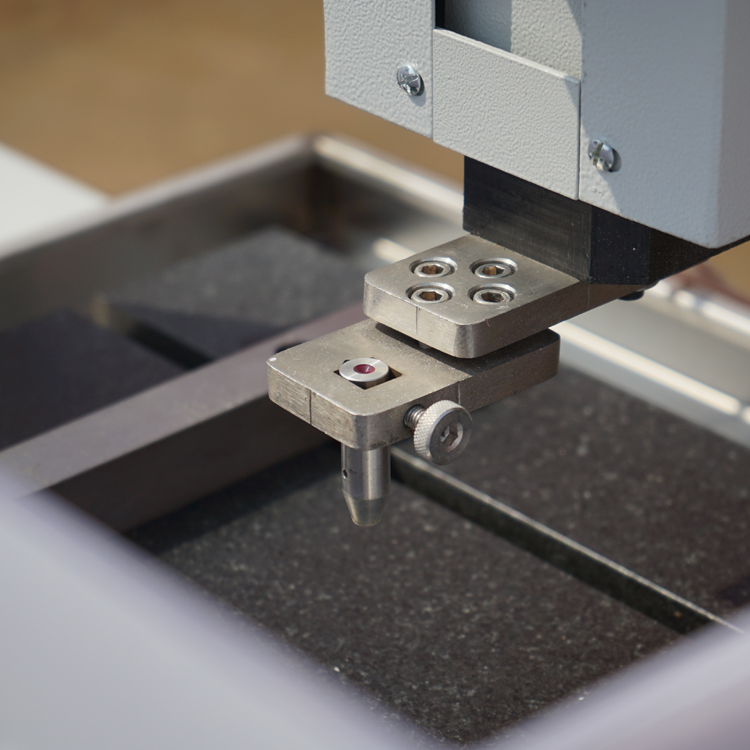
Hochpräzise Servosteuerung für unter-millimetergroße Löcher

Hochpräzise Servosteuerung für unter-millimetergroße Löcher

Die kleine EDM-Bohrmaschine verwendet eine servogesteuerte Z-Achse und eine hochfrequente Impulsstromversorgung, um eine stabile Entladung beim Mikrobohren zu gewährleisten. Diese Konstruktion hält die Positioniergenauigkeit innerhalb von 0,005 mm und die Wiederholgenauigkeit innerhalb von 0,003 mm ein – entscheidend für Bohrungen mit Durchmessern von 0,2 bis 1,0 mm in gehärtetem Stahl und Hartmetall. In einer deutschen Formenbaufirma bohrte die kleine EDM-Bohrmaschine 0,6-mm-Bohrungen in 1.2344-Stahl mit einer Härte von 50 HRC und einer Oberflächenrauheit Ra von 1,6 µm; dadurch verringerte sich die Zykluszeit um 40 %. Für Luftfahrt- und Medizinanwendungen minimiert die Maschine die Aufschmelzschicht (recast layer) und die wärmebeeinflusste Zone (heat-affected zone), was Kunden bei NADCAP- und IATF-Audits unterstützt. Das Steuerungssystem enthält vorprogrammierte Bearbeitungsabläufe für gängige Werkstoffe, sodass Bediener schnell zwischen verschiedenen Aufträgen wechseln können. Da die kleine EDM-Bohrmaschine ohne mechanische Kraft bohrt, vermeidet sie Kaltverfestigung und Werkzeugbruch – insbesondere bei Inconel und Titan.
Kompaktes, stromsparendes Design für kleine und mittlere Werkstätten

Kompaktes, stromsparendes Design für kleine und mittlere Werkstätten

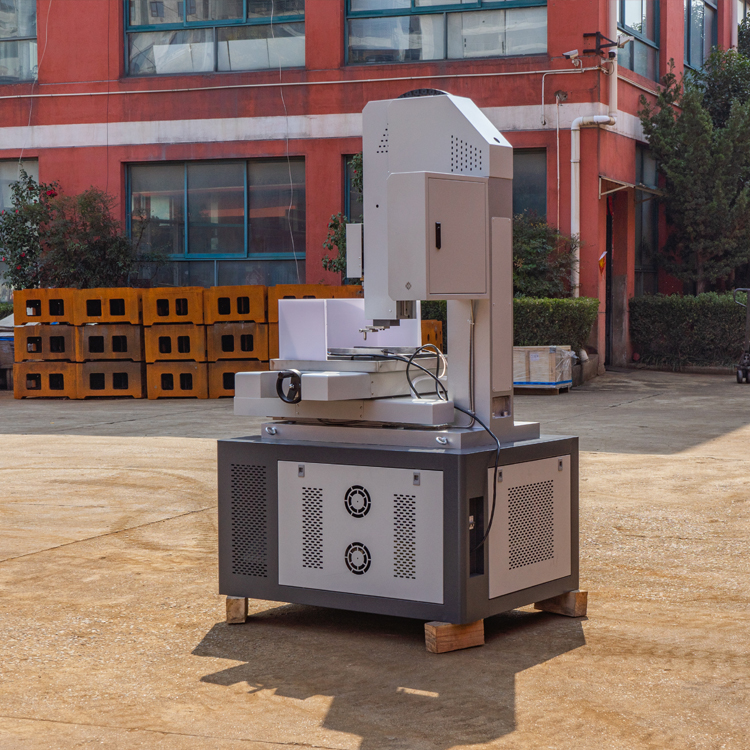
Unsere kleine EDM-Bohrmaschine ist mit einer kompakten Bauform und einem geringen Stromverbrauch konzipiert und eignet sich daher ideal für kleine und mittelgroße Werkstätten mit begrenztem Platzangebot. Die Maschine verwendet entionisiertes Wasser als Dielektrikum, wodurch die Betriebskosten gesenkt und die Entsorgung von Öl vermieden wird. Je nach Modell benötigt sie einphasige oder dreiphasige Stromversorgung; der Steuerschrank ist integriert, um die Installation zu vereinfachen. In einem indischen Kraftstoffeinspritzanlagen-Werk steigerte die kleine EDM-Bohrmaschine die Durchsatzleistung um 35 % und senkte den Ausschuss von 8 % auf 1,8 % – ein Beleg dafür, dass eine kompakte Maschine durchaus produktionsrelevante Ergebnisse liefern kann. Der Elektrodenverbrauch der Maschine wird durch optimierte Entladeparameter gesteuert, wodurch die Verbrauchskosten in Formenanwendungen um bis zu 25 % gesenkt werden. Für Kunden in mehr als zwanzig Ländern bieten wir Spannungsanpassung, Steckervarianten sowie englischsprachige Bedienungsanleitungen an.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN