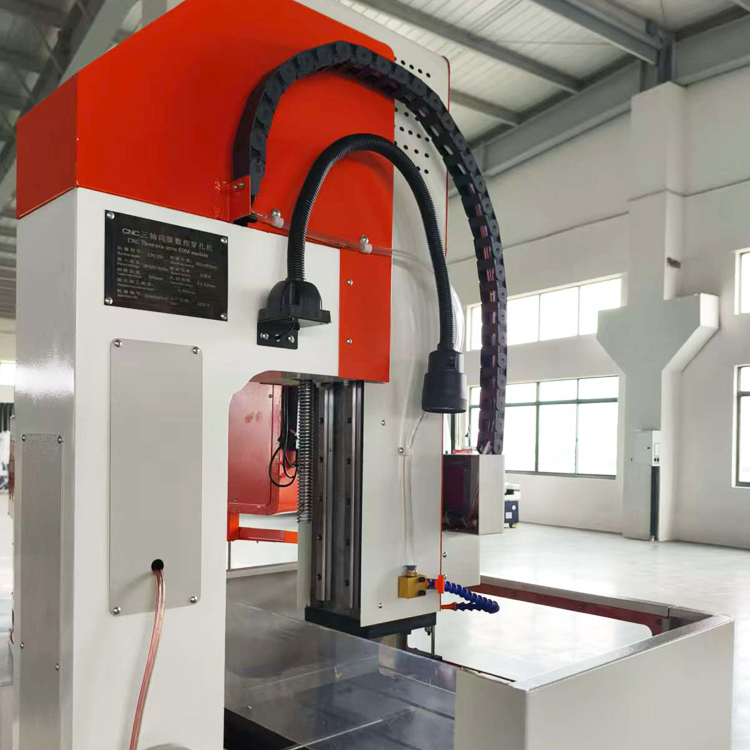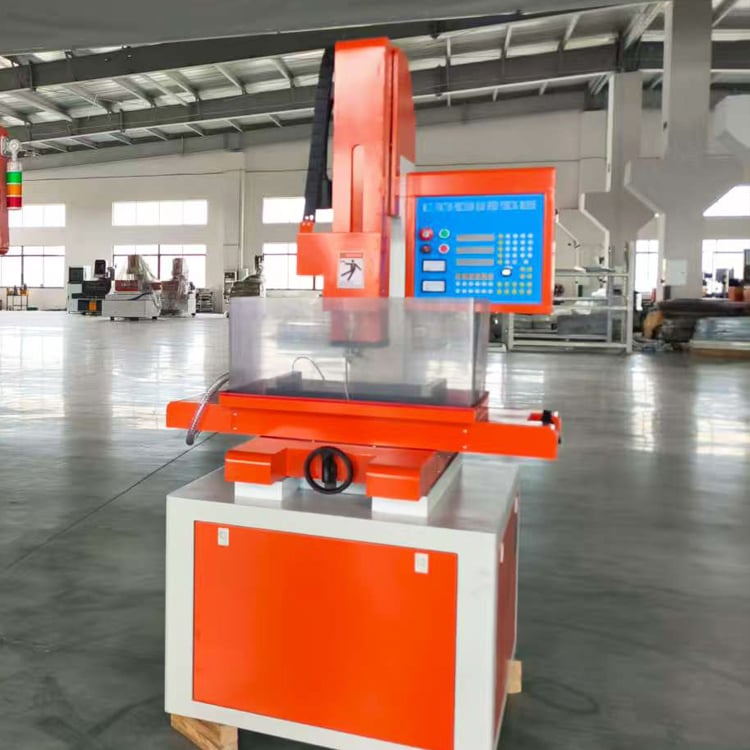
Mikro-EDM-Bohrmaschine | Präzision ±0,002 mm, Bohrungen 0,1–3,0 mm

Alle Kategorien

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Mobil / WhatsApp
WeChat
LinkedIn
Name
Unternehmensname
Nachricht
0/1000
Anhang
Bitte laden Sie mindestens einen Anhang hoch
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Vorteile der Mikro-EDM-Bohrmaschine: Präzision, Geschwindigkeit und weltweite Unterstützung durch Taizhou Chuang Yuan

Vorteile der Mikro-EDM-Bohrmaschine: Präzision, Geschwindigkeit und weltweite Unterstützung durch Taizhou Chuang Yuan

Als professioneller Hersteller, der 2003 in der Stadt Taizhou, Provinz Jiangsu, China, gegründet wurde, bringt Taizhou Chuang Yuan Machine Tool Co., Ltd. über zwei Jahrzehnte Fachkompetenz in jede von uns gelieferte Mikro-EDM-Bohrmaschine ein. Unsere Mikro-EDM-Bohrmaschine ist für Branchen konzipiert, die Genauigkeit im Mikrometerbereich erfordern – darunter die Herstellung von Luft- und Raumfahrt-Kraftstoffeinspritzdüsen, die Produktion medizinischer Geräte wie Nitinol-Stents und chirurgischer Nadeln, das Bohren von Diesel-Einspritzdüsen-Düsen im Automobilsektor sowie die präzise Werkzeugherstellung mit Hartstahl-Einlagen. In diesen Fertigungsumgebungen bohren Bediener Löcher mit Durchmessern von 0,1 mm bis 3,0 mm bei Oberflächengüten bis zu Ra 0,4 µm, erreichen eine Positioniergenauigkeit innerhalb von ±0,002 mm und eine Lochrundheit unter 0,005 mm. Die Mikro-EDM-Bohrmaschine nutzt einen Hochfrequenz-Impulsgenerator mit einer minimalen Entladungsdauer von 0,5 Mikrosekunden und ermöglicht so eine stabile Bearbeitung von Hartmetall (Wolframcarbid), Inconel, Titan, polykristallinem Diamant sowie anderen leitfähigen Hochleistungsliegierungen.
Angebot anfordern

Fallstudie

Reduzierung der Ausschussrate bei Einspritzdüsen-Düsenköpern um 42 Prozent für einen deutschen Automobilzulieferer

Ein deutscher Zulieferer der Stufe 1 im Automobilsektor hatte Probleme mit inkonsistenten Mikrolöchern in Diesel-Einspritzdüsen-Düsenköpern; herkömmliches Bohren erzeugte Grate und führte zu einer Ausschussrate von über 18 Prozent. Nach der Installation von zwei unserer Mikro-EDM-Bohrmaschinen mit einer Impulssteuerung von 0,5 Mikrosekunden bohrte man Löcher mit einem Durchmesser von 0,12 mm in vergütetem Stahl mit einer Oberflächenrauheit (Ra) von 0,5 µm. Die Grate verschwanden vollständig, die Ausschussrate sank auf 10,4 Prozent, und die Produktionsleistung stieg von 850 auf 1.200 Düsenköper pro Schicht. Der Kunde senkte die jährlichen Kosten für Ausschuss um rund 180.000 EUR und betreibt mittlerweile sechs Anlagen.

Ermöglichung der Produktion von Nitinol-Stents für einen medizintechnischen Hersteller aus den Vereinigten Staaten

Ein US-amerikanischer Hersteller medizinischer Geräte benötigte gratfreie Mikrobohrungen in Nitinol-Rohren für Stent-Markierungen. Das wärmeempfindliche Material führte bei der Laserbohrung zu Aufschmelzschichten. Unsere Mikro-EDM-Bohrmaschine mit entionisiertem Wasser als Dielektrikum und niederenergetischen Entladungen erzeugte 0,15-mm-Bohrungen ohne wärmebeeinflusste Zone. Die Bohrpositionstoleranz lag über alle 25.000 Bohrungen hinweg innerhalb von ±0,003 mm und erfüllte die FDA-Prozessvalidierung bereits beim ersten Versuch. Die Produktionsausbeute erreichte 98,7 Prozent, und der Kunde erweiterte innerhalb von 18 Monaten auf drei Maschinen.

Reduzierung der Bearbeitungszeit für einen Formeinsatz zum Schneiden um 35 Prozent für einen Elektronik-Werkzeughersteller aus Südostasien

Ein in Singapur ansässiger Werkzeughersteller fertigte gehärtete Stahlformeneinsätze mit mikroskopisch kleinen Kühlkanälen durch Fräsen und anschließend manuelles Funkenerodieren – pro Einsatz 14 Stunden. Unsere Mikro-Funkenerodierbohrmaschine mit automatischem Elektrodenwechsler und vierachsiger CNC-Steuerung bohrte 120 Löcher mit einem Durchmesser von 0,3 mm in 9,1 Stunden – eine Zeitersparnis von 35 Prozent. Die Kompensation des Elektrodenverschleißes hielt die Durchmesserschwankung unter 0,004 mm über 3.000 Löcher hinweg. Der Betrieb kann nun Mikroformprojekte schneller kalkulieren und verzeichnete innerhalb eines Jahres einen Anstieg der Bestellungen für Formeneinsätze um 28 Prozent.

Verwandte Produkte

Die Mikro-EDM-Bohrmaschine stellt eine spezialisierte Klasse von Elektroerosionsmaschinen dar, die zur Herstellung extrem kleiner, tiefer und präziser Bohrungen in leitfähigen Werkstoffen entwickelt wurde – Werkstoffe, die mit herkömmlichen Bohrverfahren nur schwer oder gar nicht bearbeitet werden können. Bei Taizhou Chuang Yuan Machine Tool Co., Ltd., gegründet im Jahr 2003 und ansässig in der Stadt Taizhou, Provinz Jiangsu, China, bündeln wir Forschung und Entwicklung, Fertigung sowie Vertrieb, um Mikro-EDM-Bohrmaschinen anzubieten, auf die sich Hersteller in mehr als 20 Exportländern und -regionen verlassen. Unser Produktionsprozess beginnt mit einer strengen Konstruktionsvalidierung mittels Finite-Elemente-Analyse, um Steifigkeit von Maschinenbett, Säule und Spindel zu optimieren und so thermische Stabilität während langer Bearbeitungszyklen sicherzustellen. Die Gussteile werden ausgelagert und hochpräzise geschliffen; anschließend erfolgt die Montage in einer temperaturgeregelten Werkstatt, wo jede Mikro-EDM-Bohrmaschine vor Auslieferung geometrische Genauigkeitsprüfungen, Kalibrierung mit Laserinterferometer sowie einen 72-stündigen Dauerbohrtest durchläuft. Die Kerntechnologie bildet der Hochfrequenz-Impulsgenerator, der Mindestentladungsdauern von 0,5 Mikrosekunden und Spitzenströme ab 0,1 Ampere ermöglicht – dies erlaubt eine kontrollierte Materialabtragung im Mikrometerbereich. Das Servosteuerungssystem reagiert innerhalb weniger Millisekunden, um den Abstand zwischen rotierender Elektrode und Werkstück stabil zu halten; das automatische Elektrodenwechselsystem unterstützt bis zu 20 Elektroden für unbeaufsichtigten Betrieb. Dank dieser Merkmale können Kunden Bohrungen mit Durchmessern von 0,1 mm bis 3,0 mm bei Längen-zu-Durchmesser-Verhältnissen von über 20:1 herstellen, wobei Oberflächengüten von Ra 0,4 µm und Positioniergenauigkeiten von ±0,002 mm erreicht werden. Typische Werkstoffe umfassen gehärteten Werkzeugstahl, Hartmetall, Inconel, Titanlegierungen, polykristallines Diamantmaterial sowie leitfähige Keramiken. Globale Anwendungsbeispiele reichen von Kühlbohrungen in Flugzeugturbinenschaufeln über die Fertigung medizinischer Stents und chirurgischer Nadeln bis hin zu Kraftstoffeinspritzdüsen im Automobilbau, Mikroform-Einlagen für elektronische Steckverbinder sowie Düsenplatten für Tintenstrahldrucker. In jedem Fall reduziert die Mikro-EDM-Bohrmaschine Gratbildung, eliminiert wärmebeeinflusste Zonen und verbessert die Wiederholgenauigkeit im Vergleich zu Laser- oder mechanischem Bohren. Unser Qualitätsmanagement folgt den Grundsätzen der ISO 9001; jede Maschine wird mit mehrsprachiger Dokumentation, Fern-Diagnosefunktion und verfügbarer Ersatzteilversorgung ausgeliefert. Mit zwanzig Jahren Fertigungserfahrung, einem qualifizierten Ingenieurteam sowie dem Engagement für langfristige Partnerschaften unterstützt Taizhou Chuang Yuan seine Kunden dabei, die Ausbeute zu steigern, Zykluszeiten zu verkürzen und mit Zuversicht neue Märkte im Bereich der Mikrobearbeitung zu erschließen. Zu unseren Exportmärkten zählen Europa, Nordamerika, Südostasien, der Nahe Osten und Südamerika; zudem optimieren wir unsere Mikro-EDM-Bohrmaschinen kontinuierlich, um sich wandelnden Industriestandards gerecht zu werden – ergänzt durch Schulungen, Prozessentwicklungsunterstützung sowie schnelle, kundennahe After-Sales-Service-Leistungen, die die Investition und Produktionskontinuität unserer Kunden schützen.

Häufig gestellte Fragen

Welche Materialien kann eine Mikro-Funkenerodierbohrmaschine effektiv bearbeiten?

Unsere Mikro-Funkenerodierbohrmaschine verarbeitet alle leitfähigen Materialien, darunter gehärteter Werkzeugstahl, Hartmetall, Inconel, Titanlegierungen, polykristalliner Diamant und leitfähige Keramiken. Sie eignet sich ideal für Anwendungen in der Luft- und Raumfahrt, Medizintechnik, Automobilindustrie und Formenfertigung, wo konventionelles Bohren aufgrund von Härte oder Wärmeempfindlichkeit versagt.
Standardkonfigurationen bohren Löcher mit Durchmessern von 0,1 mm bis 3,0 mm bei einer Positioniergenauigkeit von ±0,002 mm, einer Rundheit unter 0,005 mm und einer Oberflächenrauheit bis zu Ra 0,4 µm. Tiefen-zu-Durchmesser-Verhältnisse über 20:1 sind bei geeigneter Elektrodenführung erreichbar.
Der Hochfrequenz-Impulsgenerator mit einer minimalen Entladungsdauer von 0,5 Mikrosekunden und einer intelligenten Verschleißkompensation hält die dimensionsbezogene Drift unter 1 Prozent pro tausend Löcher. Der Energieverbrauch bleibt unter 3,5 kW, und der automatische Elektrodenwechsel unterstützt bis zu 20 Elektroden für einen unbeaufsichtigten Produktionsbetrieb.
Ja. Wir exportieren in mehr als 20 Länder und Regionen und stellen mehrsprachige Dokumentation, Fern-Diagnose, Online-Schulungen sowie schnelle Ersatzteillieferung bereit. Vor-Ort-Installationsanleitung und Unterstützung bei der Prozessentwicklung stehen Kunden in Europa, Asien, dem Nahen Osten und den Amerikas zur Verfügung.
Teilen Sie uns Durchmesser, Tiefe, Werkstoff, Toleranz und Produktionsvolumen Ihrer Bohrungen mit. Unsere Ingenieure empfehlen das passende Modell, die geeignete Generator-Konfiguration und das optimale Elektrodensystem und können Probebohrungen durchführen, um Zykluszeit und Qualität vor Ihrer Investition zu bestätigen. Kontaktieren Sie uns für ein maßgeschneidertes Angebot.

Verwandte Artikel

Verarbeitungsmerkmale der EDM-Drahtschneidemaschine

24

Dec

Verarbeitungsmerkmale der EDM-Drahtschneidemaschine

Mehr anzeigen
Die richtige Handhabung bei unzureichender Bearbeitungsgenauigkeit einer Schnelldrahtschneidemaschine

13

Dec

Die richtige Handhabung bei unzureichender Bearbeitungsgenauigkeit einer Schnelldrahtschneidemaschine

Mehr anzeigen
Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

14

Jul

Welchen Kundendienst sollten zuverlässige Lieferanten von EDM-Bohrmaschinen anbieten

Die Entwicklung der flexiblen Fertigung durch modulare Architektur: Moderne industrielle Landschaften erfordern ein hohes Maß an Anpassungsfähigkeit, wobei die Fähigkeit, Produktionskonfigurationen schnell zu wechseln, den operativen Rhythmus einer Anlage bestimmt...
Mehr anzeigen
Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

03

Aug

Welche Exportqualitätsstandards verlangen internationale Kunden für Drahtschneidemaschinenprodukte

Verständnis der internationalen Exportkompatibilität in der Präzisionsbearbeitung: Die Navigation durch die komplexe Landschaft des globalen Industriehandels erfordert ein gründliches Verständnis der strengen technischen Standards, die ausländische Käufer für fortschrittliche Metall...
Mehr anzeigen

Kunden-Testimonials

Daniel Whitfield, Produktionsleiter Medizintechnik, Vereinigtes Königreich
Außergewöhnliche Genauigkeit für die Fertigung medizinischer Komponenten

Wir fertigen chirurgische Nadeln und benötigten gratfreie 0,2-mm-Bohrungen in Edelstahl. Seit der Inbetriebnahme der Mikro-EDM-Bohrmaschine stieg unsere Erst-Durchlauf-Quote von 91 Prozent auf 98,5 Prozent, und die Zykluszeit sank um 22 Prozent. Das Team für Remote-Support reagierte stets innerhalb weniger Stunden, sobald wir Fragen zum Prozess hatten. Diese Maschine ist zur tragenden Säule unserer Mikrobohr-Linie geworden.

Marta Kowalski, Werkzeugingenieurin, Polen
Zuverlässige Leistung bei hochgradig gemischter Formenfertigung

In unserer Formenwerkstatt bohren wir zahlreiche kleine Serien in gehärtete Stahleinlagen. Die Mikro-EDM-Bohrmaschine gewährleistet über Tausende von Bohrungen hinweg eine Positionsgenauigkeit von ±0,003 mm, und Elektrodenwechsel erfolgen zügig. Wir konnten die Rüstzeit um 30 Prozent senken und Ausschuss bei Einlagen deutlich reduzieren. Ersatzteile trafen innerhalb von vier Tagen ein und bewahrten unseren Zeitplan.

Kostenloses Angebot anfordern

Unser Vertreter wird Sie in Kürze kontaktieren.
E-Mail
Name
Unternehmensname
Nachricht
0/1000
Mikrometergenaue Präzision, entwickelt für missionkritische Mikrobohrungen

Mikrometergenaue Präzision, entwickelt für missionkritische Mikrobohrungen

Die entscheidende Stärke unserer Mikro-EDM-Bohrmaschine ist ihre Fähigkeit, Toleranzen im Mikrometerbereich in Materialien einzuhalten, die herkömmliche Bearbeitungsverfahren überfordern. Mithilfe eines Hochfrequenz-Impulsgenerators mit einer minimalen Entladungsdauer von 0,5 Mikrosekunden und eines reaktionsfähigen Servosystems hält die Maschine stabile Entladungslücken aufrecht – dies führt zu einer Positioniergenauigkeit von ±0,002 mm, einer Rundheit unter 0,005 mm und einer Oberflächenrauheit bis hin zu Ra 0,4 µm. Dies ist entscheidend bei der Herstellung von Kraftstoffeinspritzdüsen und Kühlbohrungen für Turbinenschaufeln in der Luft- und Raumfahrtindustrie, wo bereits Abweichungen im Bereich weniger Mikrometer die Verbrennungseffizienz und die Lebensdauer des Bauteils beeinträchtigen können. In der Medizintechnik verlangen Hersteller von Nitinol-Stents und chirurgischen Nadeln bohrungsfreie Löcher ohne Wärmeeinflusszone; unsere Mikro-EDM-Bohrmaschine liefert diese Anforderung konsistent. Ein europäischer Kunde, der 0,12-mm-Löcher in gehärtetem Stahl bohrt, senkte innerhalb eines Monats den Ausschussanteil von 18 Prozent auf 10,4 Prozent.
Produktivitätsmerkmale, die Zykluszeit und Kosten für unbeaufsichtigte Arbeit senken

Produktivitätsmerkmale, die Zykluszeit und Kosten für unbeaufsichtigte Arbeit senken

Über die Genauigkeit hinaus ist unsere Mikro-EDM-Bohrmaschine darauf ausgelegt, die tatsächlichen Kosten pro Bohrung durch Automatisierung und effiziente Energieversorgung zu senken. Das automatische Elektrodenwechselsystem fasst bis zu 20 Elektroden und ermöglicht den Betrieb ohne Personalüberwachung über Nacht und an Wochenenden – eine entscheidende Voraussetzung für Werkstätten, die Aufträge mit hoher Variantenvielfalt und geringen Stückzahlen bearbeiten. Die Zykluszeiten sind bis zu 30 Prozent kürzer als bei herkömmlichem EDM-Bohren, da der optimierte Impulsgenerator Material besonders effizient abträgt und gleichzeitig den Elektrodenverschleiß begrenzt. Ein Werkzeughersteller aus Südostasien, der gehärtete Stahlform-Einsätze bearbeitet, verkürzte die Bearbeitungszeit für 120 Bohrungen von 14 Stunden auf 9,1 Stunden – eine Verbesserung um 35 Prozent – und steigerte anschließend innerhalb eines Jahres die Bestellungen für Form-Einsätze um 28 Prozent. Der Energieverbrauch bleibt unter 3,5 kW pro Gerät und senkt so die Stromkosten in Regionen mit hohen industriellen Tarifen.
WhatsApp WhatsApp E-Mail E-Mail Mobil Mobil OBENOBEN