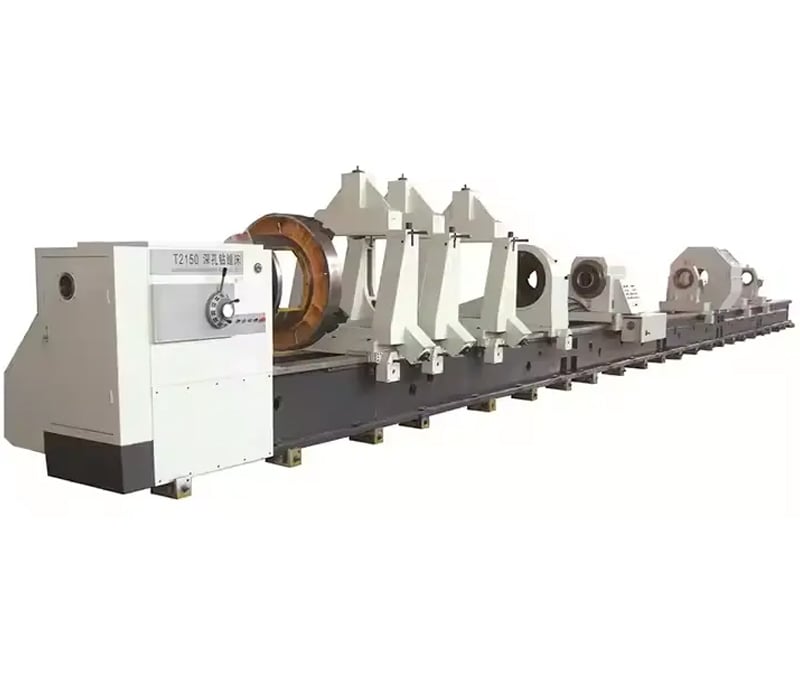
Промисловий токарний верстат: точність, жорсткість і глобальна підтримка

Усі категорії
Отримати цитату

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Мобільний/WhatsApp
WeChat
LinkedIn
Ім’я
Назва компанії
Повідомлення
0/1000
Додаток
Будь ласка, завантажте хоча б один додаток
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Рішення для промислових токарних верстатів, розроблені з метою забезпечення точності, безперервної роботи та відповідності глобальним вимогам до безперервної роботи

Рішення для промислових токарних верстатів, розроблені з метою забезпечення точності, безперервної роботи та відповідності глобальним вимогам до безперервної роботи

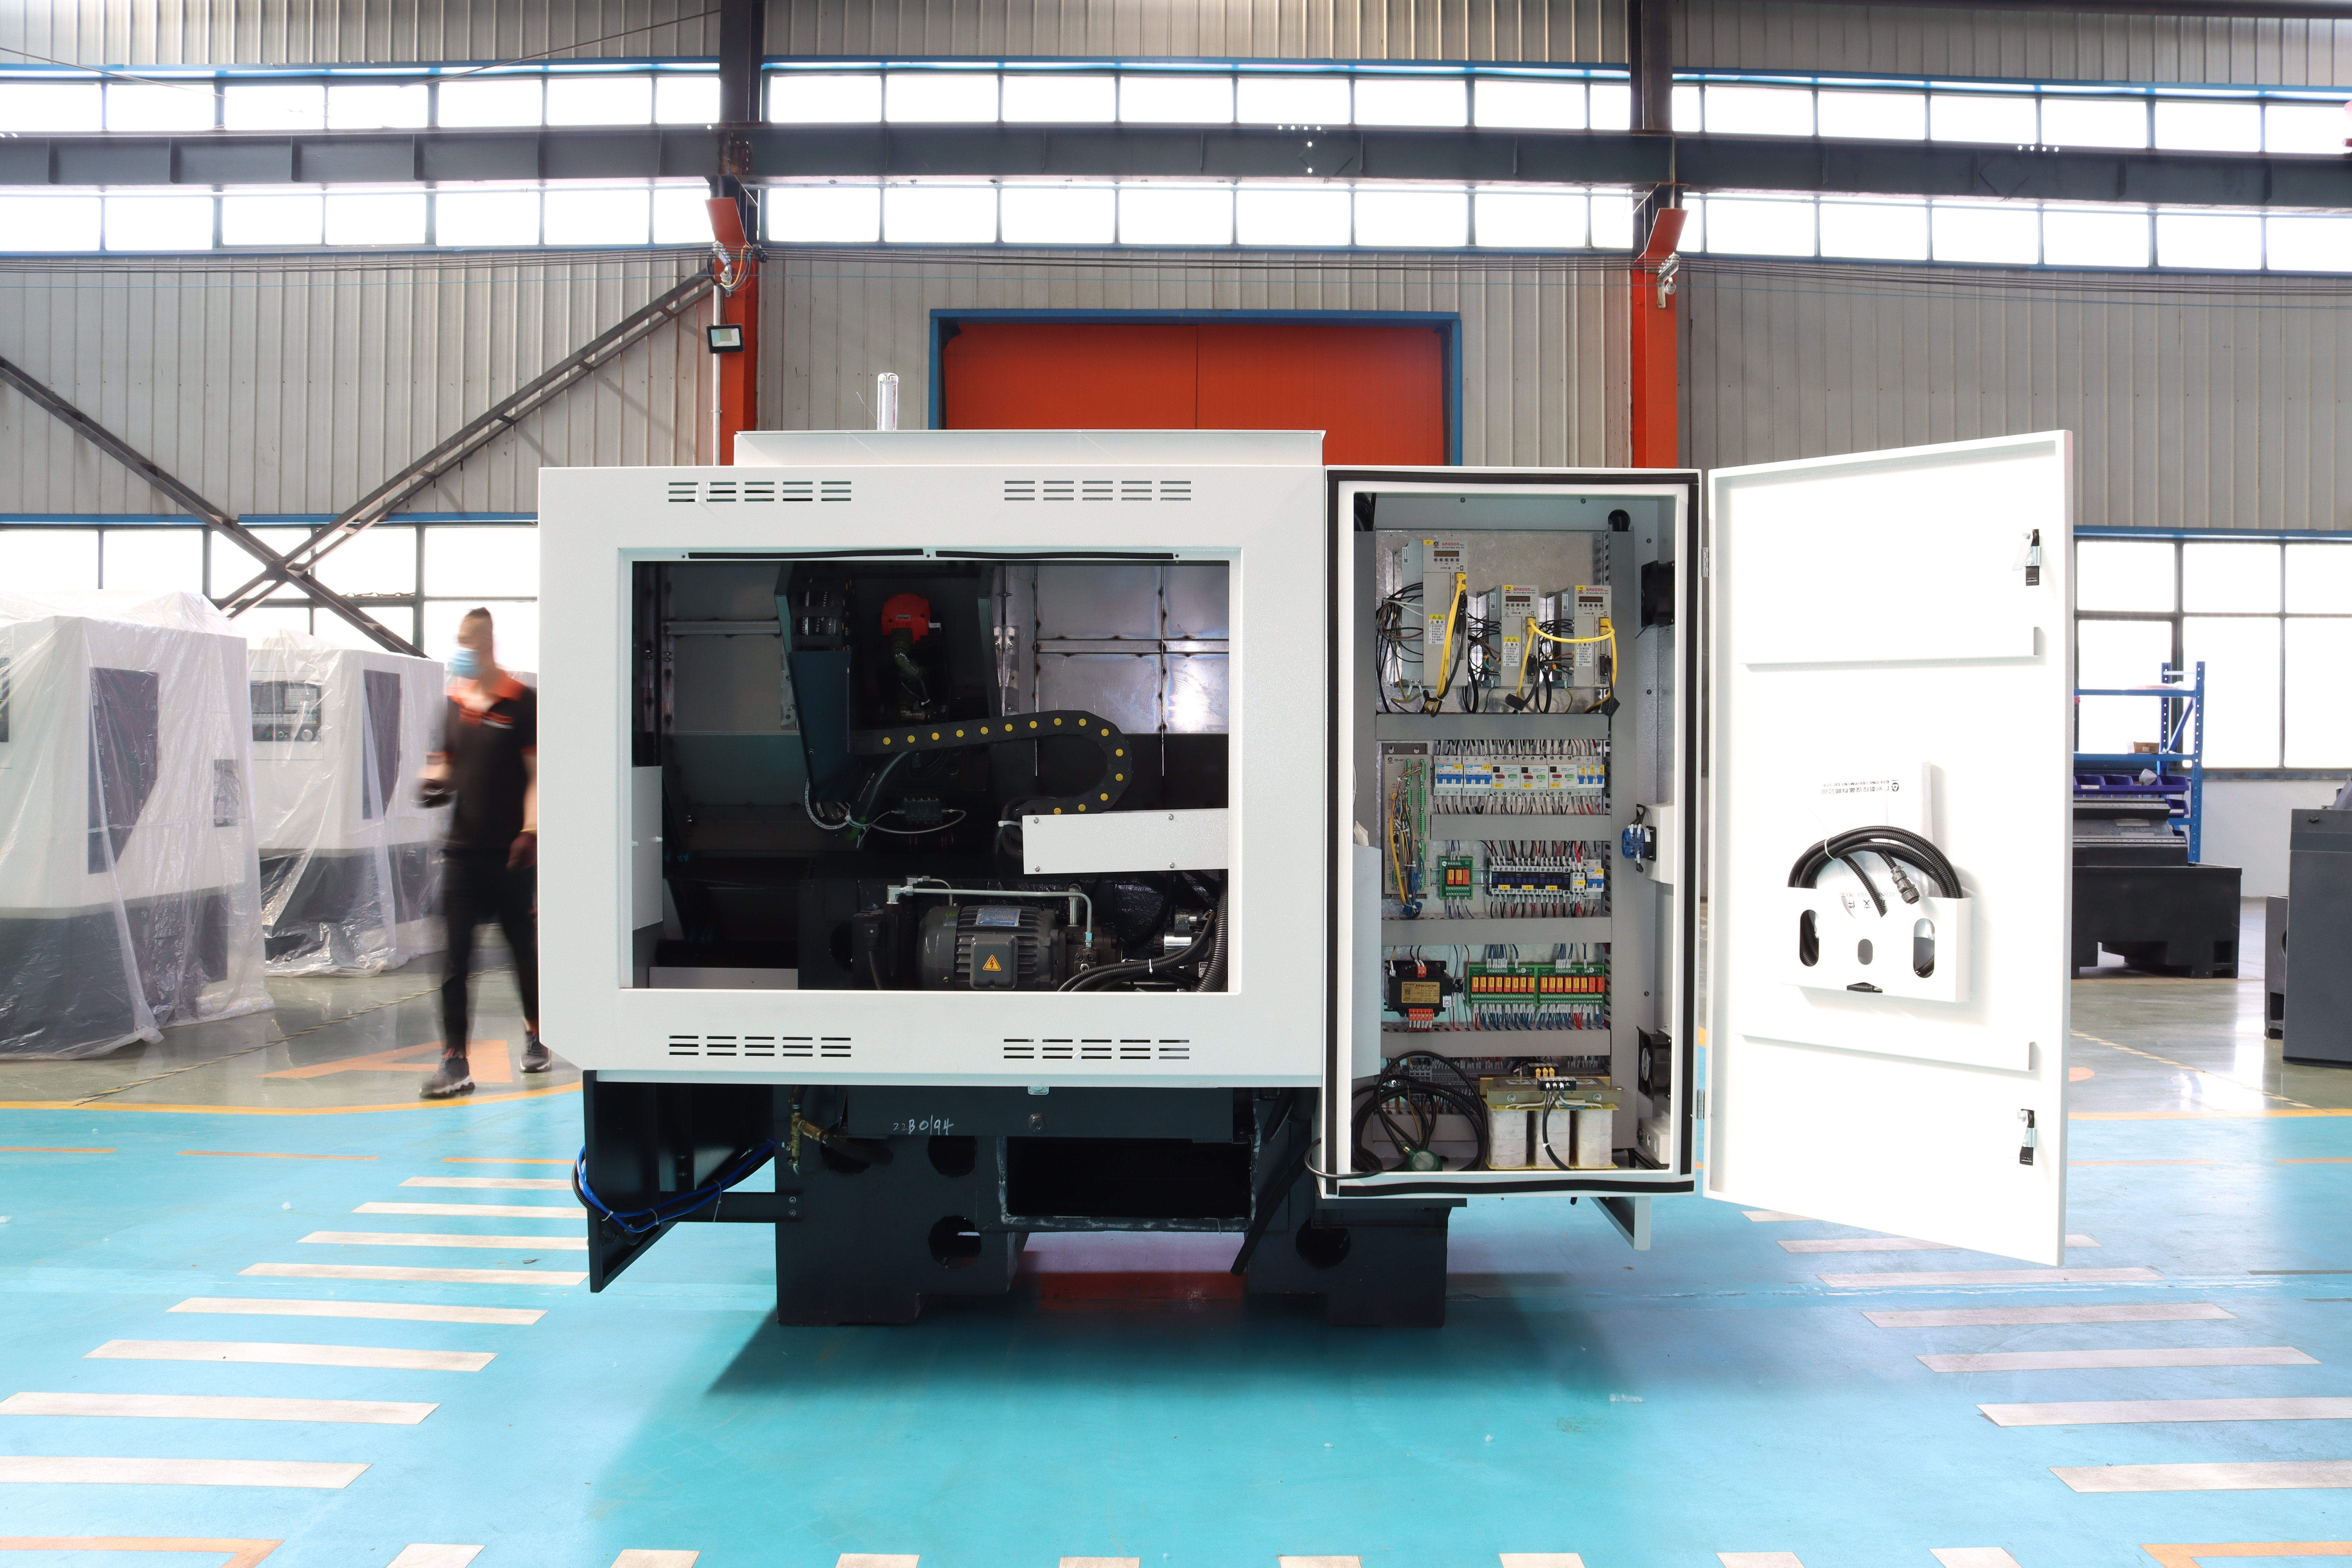
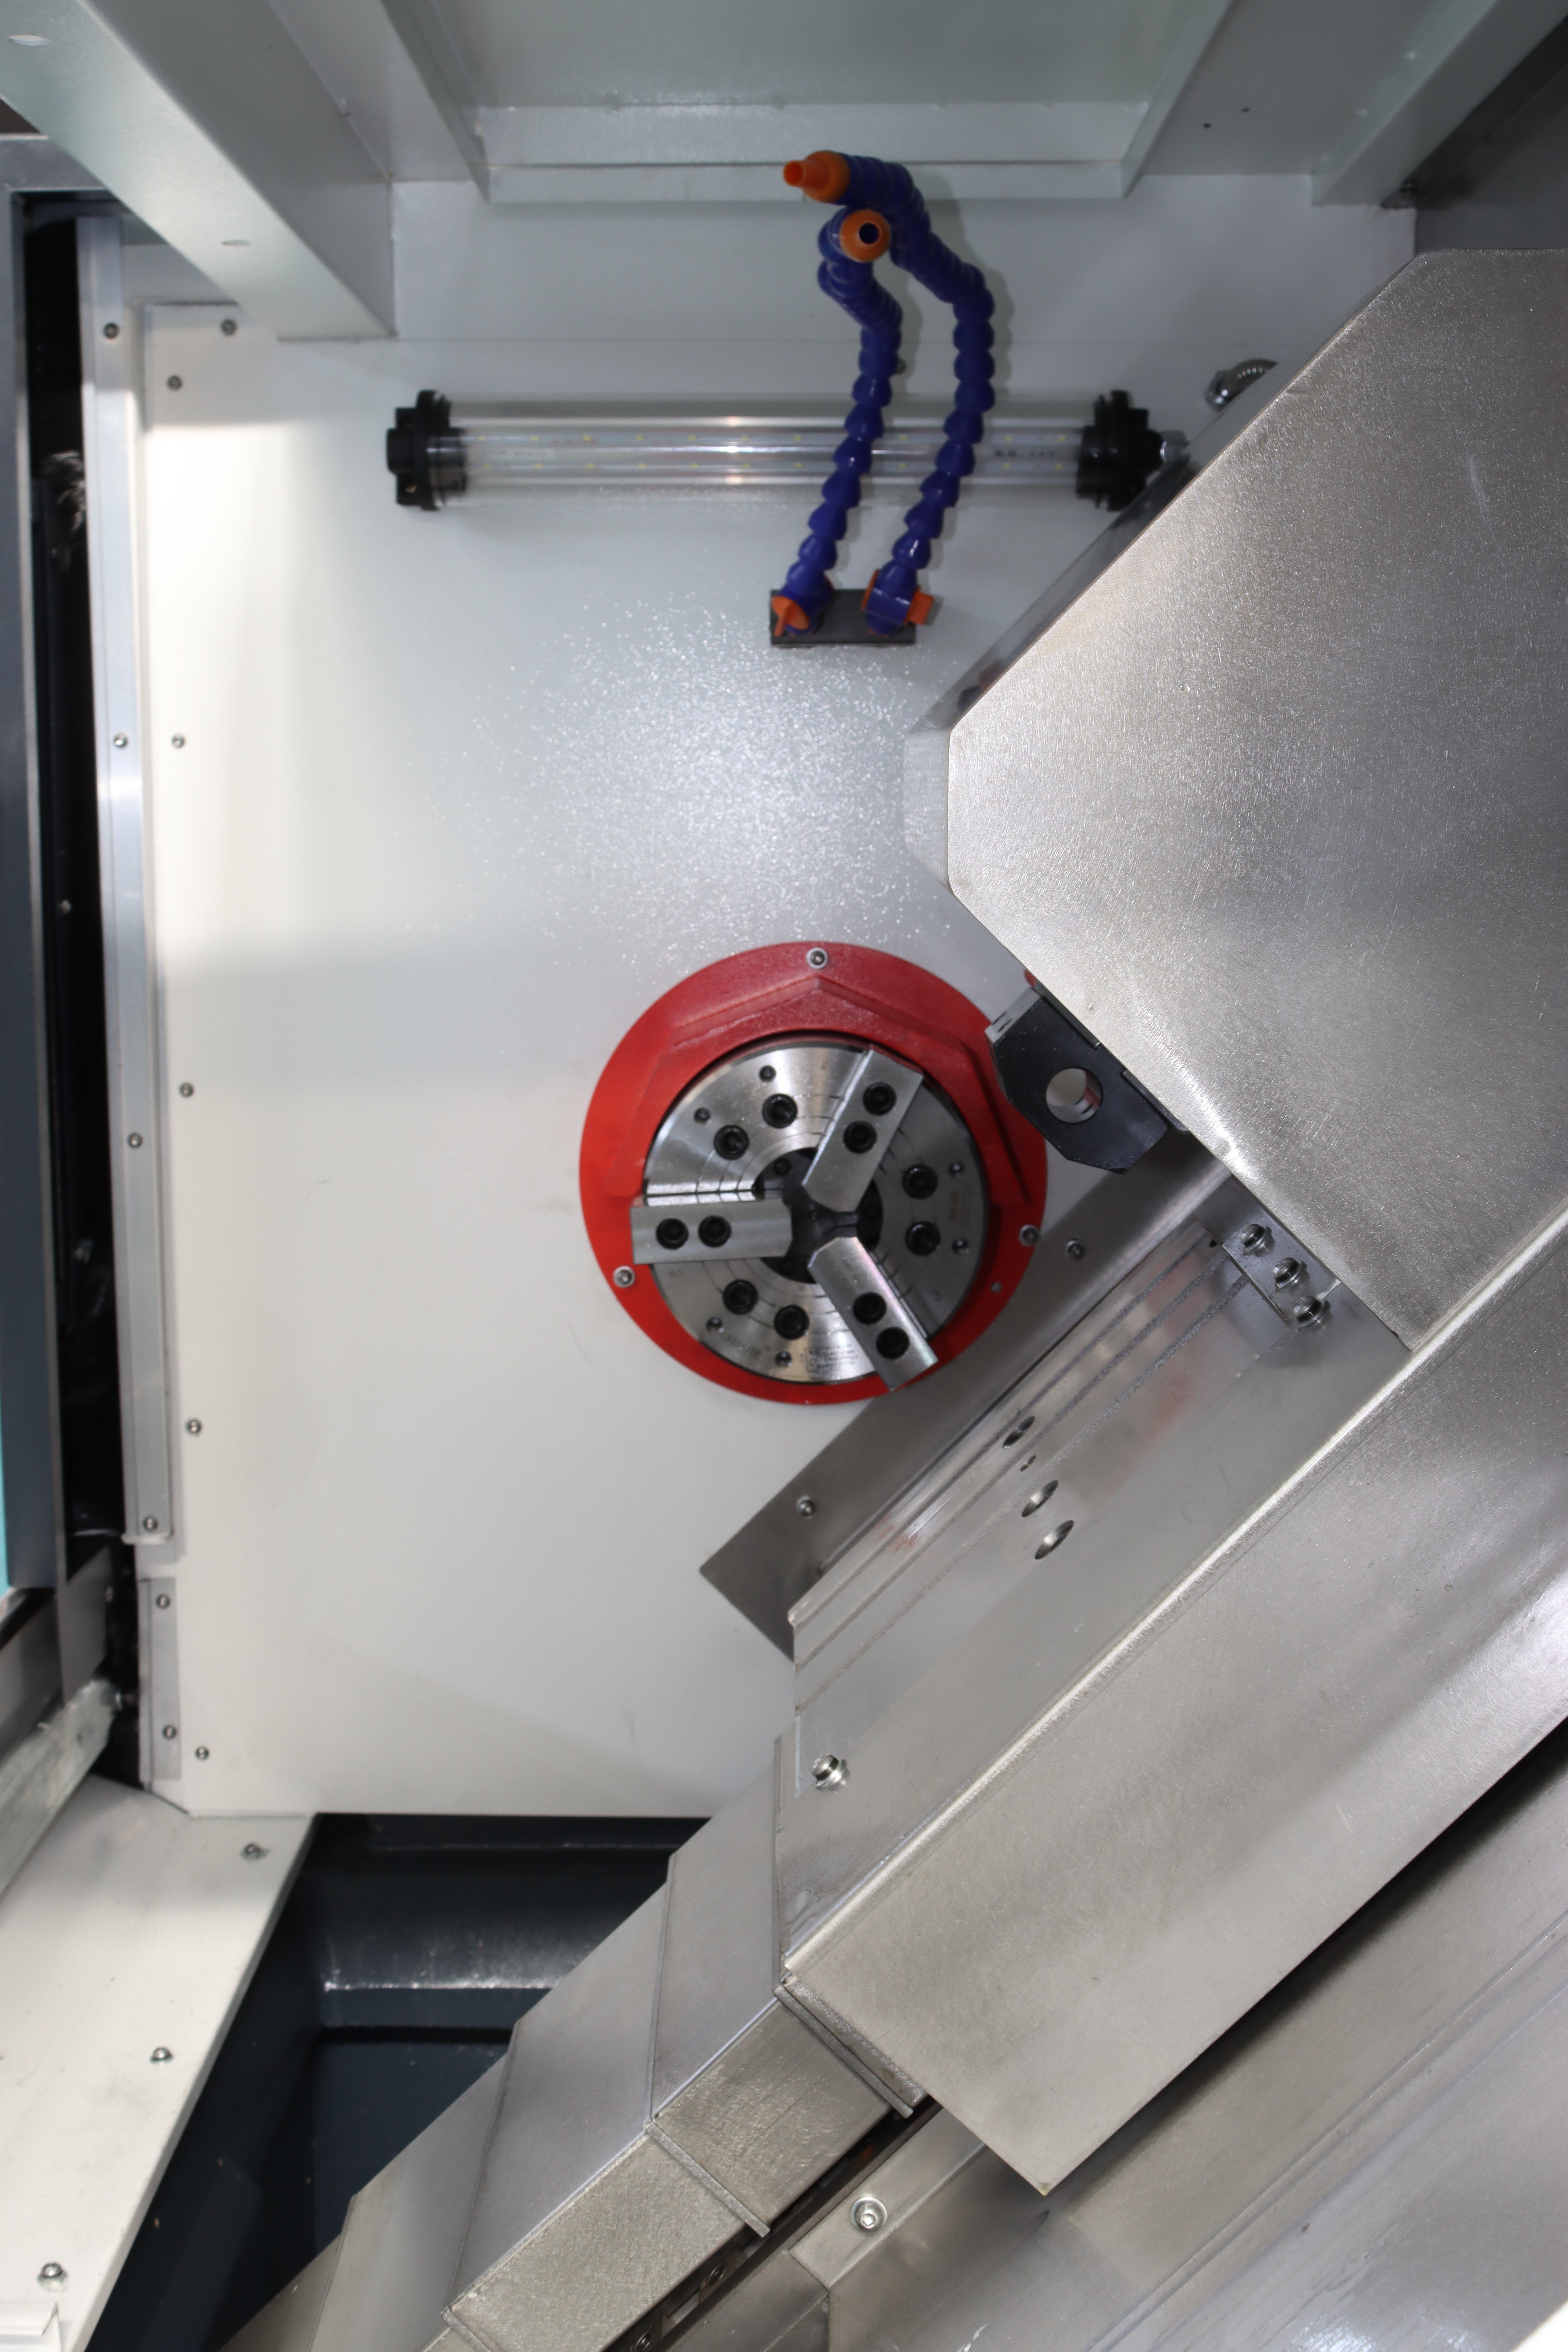
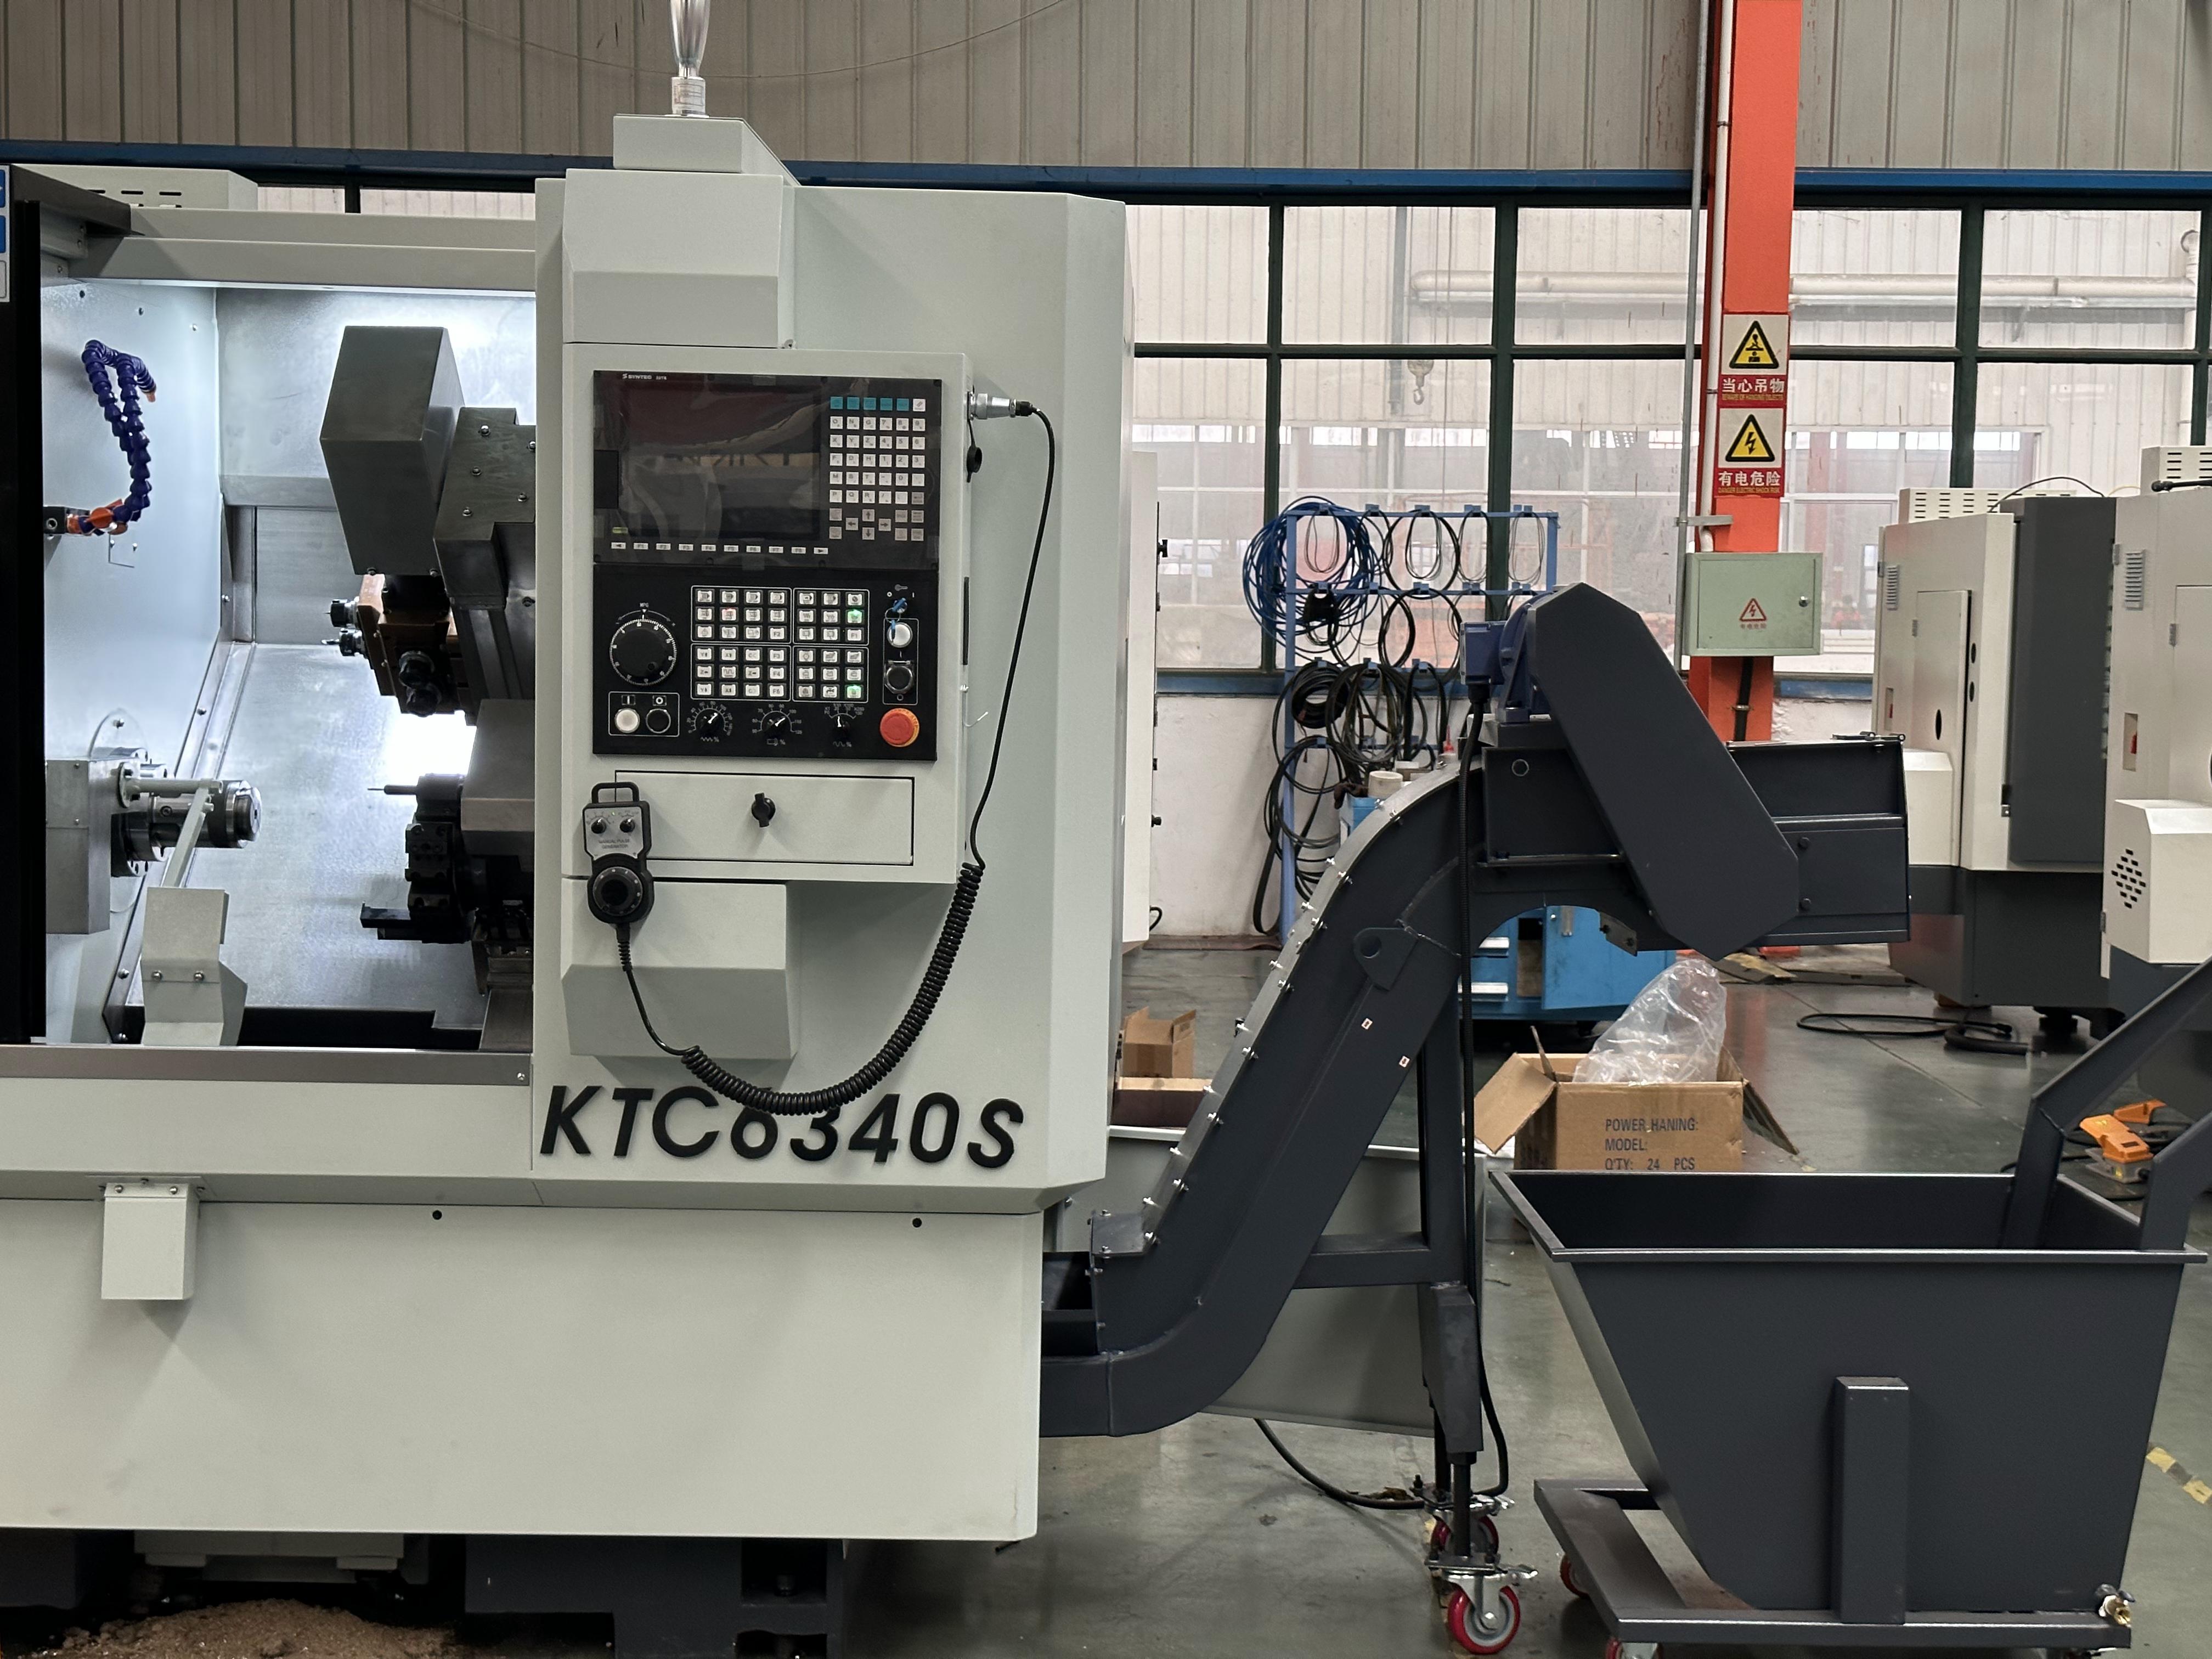
Taizhou Chuang Yuan Machine Tool Co., Ltd. виробляє рішення для промислових токарних верстатів з 2003 року в місті Тайчжоу, провінція Цзянсу, Китай. Наші платформи для промислових токарних верстатів призначені для дрібних механічних майстерень, постачальників автокомпонентів, підрядників нафтової та газової галузей та загальних механічних заводів, які потребують повторюваних операцій точіння, розточування, нарізання різьби та глибокого свердлення. Станина виготовлена з високожорсткого чавуну HT300 і витримується протягом 24 місяців перед прецизійним шліфуванням, що зменшує вібрації під час важких різальних операцій і забезпечує збереження круглості в межах 0,01 мм при довжині точіння 500 мм. Биття шпинделя обмежене до 0,005 мм, а кожна одиниця проходить 72-годинне безперервне випробування перед відправленням. Для типового клієнта, що обробляє штоки гідравлічних циліндрів у кількості 180 штук за зміну, така стабільність скорочує споживання різців на 22 %, а брак — з 1,8 % до 0,6 %.
Отримати цитату

Вивчення випадку

Виробник автомобільних гальмівних барабанів скоротив тривалість циклу на 19 % за допомогою промислового токарного верстата

Турецький автопостачальник, що обробляє гальмівні барабани, мав зменшити тривалість циклу без втрати концентричності. Підприємство працює 22 години на добу, обробляючи барабани з сірого чавуну діаметром від 280 мм до 380 мм. Ми поставили промисловий токарний верстат із 12-позиційною баштою, шпиндельним двигуном потужністю 15 кВт та гідравлічним патроном, а також налаштували режими різання для їхніх твердосплавних пластин. Тривалість циклу зменшилася з 4,8 хвилин до 3,9 хвилин на барабан — покращення на 19 %. Концентричність залишалася в межах 0,03 мм протягом тижневого випуску 2400 штук. Термін служби інструменту зріс з 180 до 230 штук на різальну кромку. Через шість місяців клієнт замовив другий верстат. Ключовим фактором стало узгодження крутного моменту шпинделя з обробкою сірого чавуну та запобігання тепловому розширенню під час тривалих змін. Наш інженер навчив двох операторів за чотири дні, і тепер підприємство експлуатує промисловий токарний верстат у необслуговуваному режимі під час другої зміни.

Обробка корпусів клапанів для нафтової та газової промисловості вирішена за допомогою важкого промислового токарного верстата

Підприємство-підрядник з енергетичного сектору ОАЕ стикалося з труднощами при обробці корпусів клапанів, які вимагали глибокого розточування й торцевого точіння в одному налаштуванні. Попередній токарний верстат відхилявся на 0,06 мм протягом 8-годинної роботи через недостатню жорсткість ліжка. Ми поставили важкий промисловий токарний верстат із ліжком довжиною 3 метри, отвором шпинделя діаметром 110 мм та прямокутними напрямними. Глибина розточування досягла 420 мм, а биття — менше 0,025 мм. Клієнт скоротив кількість переналаштувань з трьох до одного, що дало економію 3,5 години на партію. Відсоток браку корпусів із нержавіючої сталі марки 316 знизився з 2,4 % до 0,8 %. Верстат працював 11 000 годин лише з регулярною змащенням напрямних. Цей випадок демонструє, як промисловий токарний верстат із достатньою масою ліжка та підтримкою шпинделя вирішує проблеми точності при глибокому розточуванні в енергетичному виробництві.

Польська майстерня з ремонту розширює потужності обслуговування за допомогою промислового токарного верстата

Сімейна ремонтна майстерня в Польщі відновлювала зношені валів та валків для паперових фабрик. Вони передавали на аутсорс великі токарні роботи, оскільки їхній старий токарний верстат мав лише 1000 мм між центрами. Ми поставили промисловий токарний верстат із відстанню між центрами 2000 мм, конусною насадкою та чотирьохкулачковим патроном. Майстерня перевела раніше аутсорсні роботи всередину та залучила 18 нових клієнтів протягом 14 місяців. Якість поверхні відновлених шийок покращилася до Ra 1,6, що збільшило термін служби валків фабрики приблизно на 30 %. Витрати на зовнішнє механічне оброблення зменшилися на 31 % за перший рік. Двох техніків навчили дистанційно, а тепер майстерня виконує аварійний ремонт упродовж 24 годин. Промисловий токарний верстат став основою їхнього сервісного доходу.

Пов’язані товари

Вибір правильного промислового токарного верстата починається з розуміння того, як досягається точність обточування ще до того, як верстат потрапляє на виробниче підприємство замовника. У компанії Taizhou Chuang Yuan Machine Tool Co., Ltd., заснованій у 2003 році в місті Тайчжоу, провінція Цзянсу, ми контролюємо весь процес — від лиття до остаточного тестування. Кожна станина промислового токарного верстата виготовляється з чавуну марки HT300, який виливають у нашому партнерському литейному цеху й витримують на відкритому повітрі протягом 24 місяців. Таке природне старіння знімає внутрішні напруження, що запобігає деформації станини навіть після багаторічної інтенсивної різальної обробки. Потім станину піддають черновій механічній обробці, вібраційному зніманню напружень і остаточному шліфуванню на шліфувальному верстаті для направляючих, який забезпечує пряму лінійність у межах 0,01 мм на 1000 мм. Отвори у передній бабці хонують для точного монтажу підшипників шпинделя з класом попереднього навантаження P4, що забезпечує биття 0,005 мм на кінці шпинделя. Коробки передач збирають із шліфованими зубчастими колесами, а кожен вал динамічно балансують. Після збирання кожен промисловий токарний верстат проходить 72-годинне безперервне тестування, що включає обточування на високих швидкостях, нарізання різьби та навантаження крутячим моментом. Ми фіксуємо підвищення температури шпинделя, вібрацію та повторюваність геометричних параметрів. Верстат має забезпечувати повторюваність 0,01 мм протягом 50 циклів, щоб пройти прийомку. У плануванні виробництва це має значення, оскільки замовники з автопромисловості та гідравлічного обладнання часто вимагають індексу CpK понад 1,33 для діаметрів обточених деталей. Результати дослідження здатності процесу на промисловому токарному верстаті потужністю 15 кВт, що обробляв сталь 45, показали значення CpK 1,52 при допуску 0,02 мм. Для глобальних користувачів ми підготовлюємо експортну упаковку з захистом від корозії, схемами кріпильних болтів та англійськими інструкціями. Ми також забезпечуємо відповідність вимогам щодо напруги та частоти для понад 20 країн, у тому числі 220 В, 380 В, 415 В та 440 В при 50 або 60 Гц. Підтримку при монтажі надаємо у вигляді відеоінструкцій або за участю інженерів на місці, якщо це необхідно. З точки зору застосування, промислові токарні верстати з нашого асортименту використовують для обточування валів, нарізання різьби на трубах, ремонту валів, торцевої обробки фланців та глибокого розточування отворів. У В’єтнамі їх застосовують для виготовлення деталей осей мотоциклів, у Єгипті — для валів водяних насосів, а в Бразилії — для валів цукрових млинів. Кожну конфігурацію адаптовано під матеріал замовника, розмір партії та рівень кваліфікації оператора. Серед поширених опцій — гідравлічні патрони, конічні пристрої, підтримуючі люнети, цифрові індикатори та автоматична система змащення. Саме такий структурований підхід забезпечує високий час безвідмовної роботи, низький рівень браку та простоту обслуговування для міжнародних покупців.

Поширені запитання

Що потрібно перевірити перед купівлею промислового токарного верстата для обточування сталевих валів?

Спочатку визначте максимальний діаметр, довжину та розмір партії. Для сталевих валів оберіть верстат із жорсткою станиною, потужністю шпинделя щонайменше 7,5 кВт і отвором шпинделя, що підходить для вашого пруткового матеріалу. Перевірте биття, повторюваність та дані навантажувальних випробувань. Запитайте 72-годинний протокол випробувань і перелік запасних частин. Ваш верстат токарної групи повинен відповідати твердості матеріалу, допускам і щоденним цілям випуску до порівняння цін.
Ручні токарні верстати підходять для ремонтних майстерень, виготовлення окремих деталей і робіт малої номенклатури, де операторам потрібен ручний контроль. Верстати токарної групи з ЧПУ призначені для серійного виробництва, складних профілів і жорстких допусків. Якщо ваш щомісячний обсяг перевищує 300 деталей або вам потрібна стабільна тривалість циклу, ЧПУ-верстати, як правило, економічно вигідніші. Багато клієнтів починають із ручного точіння й переходять на ЧПУ після зростання замовлень.
Наш стандартний промисловий токарний верстат забезпечує биття шпинделя в межах 0,005 мм і круглість обточення в межах 0,01 мм за нормальних умов. У виробництві більшість клієнтів досягають точності 0,02–0,03 мм при обробці сталі й чавуну. Точність залежить від інструменту, матеріалу та кваліфікації оператора. Ми надаємо сертифікати випробувань і можемо провести дослідження придатності для вашої конкретної деталі перед відправленням.
Так. Ми надаємо англомовні інструкції, схеми електропідключення та відеокомісію на відстані. Для складних монтажів наші інженери можуть виїхати до вашого підприємства. Навчання охоплює підготовку верстата, налаштування інструментів, щоденне технічне обслуговування та усунення несправностей. Більшість клієнтів завершують базове навчання протягом трьох–п’яти днів. Ми також тримаємо запасні частини в наявності й відправляємо їх протягом 48 годин, щоб мінімізувати простої.

Пов’язані статті

Як вибрати обробний центр?

12

Dec

Як вибрати обробний центр?

Переглянути більше
Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

14

Jul

Чому модульний пружинний верстат забезпечує швидку зміну різних типів виробництва пружин

Вузькі місця у виробництві традиційного інтегрованого обладнання для формування пружин. Сучасне металообробне виробництво все більше характеризується різноманіттям специфікацій продукції та виробництвом сумішаних партій. Багато виробничих потужностей повинні обробляти пружини ...
Переглянути більше
Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

14

Jul

Які послуги післяпродажного обслуговування повинні надавати надійні постачальники електроерозійних верстатів для свердлення

Еволюція гнучкого виробництва завдяки модульній архітектурі. Сучасні промислові ландшафти вимагають високого ступеня адаптивності, де здатність швидко змінювати конфігурації виробництва визначає ритм роботи підприємства...
Переглянути більше
Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

03

Aug

Які вигоди для підприємств забезпечує оновлення застарілих обладнань для електроерозійної обробки методом іскрового розряду

Виявлення обмежень застарілих систем у виробництві іскрового ерозійного обладнання. Експлуатація зрілого, багато десятиліть використовуваного обладнання на високоточних виробничих дільницях часто призводить до прихованих експлуатаційних штрафів, які поступово зменшують рентабельність.
Переглянути більше

Відгуки клієнтів

Даниель Вебер
Стабільна точність і швидка підтримка

Ми придбали промисловий токарний верстат для обробки гідравлічних штоків. Через вісім місяців круглість залишається в межах 0,015 мм на сталі 45, а брак — нижче 0,7 %. Завод відповів на наші запитання щодо налаштування протягом одного дня. Час циклу зменшився на 17 % порівняно з нашим попереднім токарним верстатом. Верстат працює щоденно у два зміни без серйозних проблем. Запасні частини надійшли через чотири дні.

Марек Ковальський
Потужний верстат для ремонтних робіт

Наша майстерня ремонтує валки паперових фабрик. Промисловий токарний верстат обробляє валів довжиною 2000 мм із гарною якістю поверхні, а конічне точіння виконує точно. Ми повернули раніше аутсорсні замовлення власними силами й знизили зовнішні витрати приблизно на 30 %. Навчання було зрозумілим, а керівництво — практичним. Через 14 місяців верстат досі добре зберігає точність.

Отримати безкоштовну пропозицію

Наш представник зв’яжеться з вами найближчим часом.
Електронна пошта
Ім’я
Назва компанії
Повідомлення
0/1000
Жорстка ліжково-станина, що забезпечує точність під час важкого різання

Жорстка ліжково-станина, що забезпечує точність під час важкого різання

Ліжко промислового токарного верстата виготовлено з чавуну марки HT300 і витримано протягом 24 місяців, після чого його піддали зняттю внутрішніх напружень і шліфуванню до прямої з точністю 0,01 мм на кожні 1 000 мм. Така конструкція запобігає прогину під час обробки великих валів, валів-роликів і корпусів клапанів. У енергетичному цеху ОАЕ глибина розточування досягла 420 мм при битті менше 0,025 мм, а час на підготовку партії скоротився на 3,5 години. Під час обробки барабанів автобусних гальм на токарному верстаті жорстке ліжко дозволило скоротити цикл виробництва на 19 %, забезпечуючи концентричність 0,03 мм для 2 400 деталей щотижня. Це має значення у реальних цехах, оскільки вібрація та тепловий дрейф — головні причини браку під час тривалих змін. Стабільний промисловий токарний верстат також подовжує термін служби різців: один турецький клієнт збільшив кількість оброблених деталей на одному різцевому вирізі з 180 до 230. Жорстка конструкція дозволяє виконувати важке різання, роботу з глибокими отворами та безперервне виробництво, забезпечуючи покупцям передбачувану якість і нижчу собівартість експлуатації.
Точний шпіндель і перевірена повторюваність для виробництва з жорсткими допусками

Точний шпіндель і перевірена повторюваність для виробництва з жорсткими допусками

Кожен промисловий токарний верстат використовує підшипники шпінделя класу P4 з биттям 0,005 мм та проходить безперервне випробування тривалістю 72 години перед відправленням. Ми фіксуємо підвищення температури, вібрацію та повторюваність протягом 50 циклів з точністю 0,01 мм. У дослідженні здатності на сталі 45 один модуль потужністю 15 кВт досяг значення CpK 1,52 при допуску 0,02 мм, що задовольняє вимоги автопромисловості та виробників гідравлічного обладнання, які вимагають CpK понад 1,33. Німецький замовник, що обробляв гідравлічні штоки, забезпечив круглість 0,015 мм протягом восьми місяців, а брак становив менше 0,7 %. Для підприємств, що виготовляють валів насосів або двигунів, така повторюваність означає менше годин на доробку й стабільніші строки поставки. Перевірена система шпінделя також забезпечує нарізання різьби та розточування без втрати позиції. Покупці отримують протоколи випробувань разом із кожним верстатом, тож якість документується, а не обіцяється.
WhatsApp WhatsApp Електронна пошта Електронна пошта Мобільний Мобільний УгоруУгору