- Продукція
- Про нас
- Новини
- Зв'язатися з нами
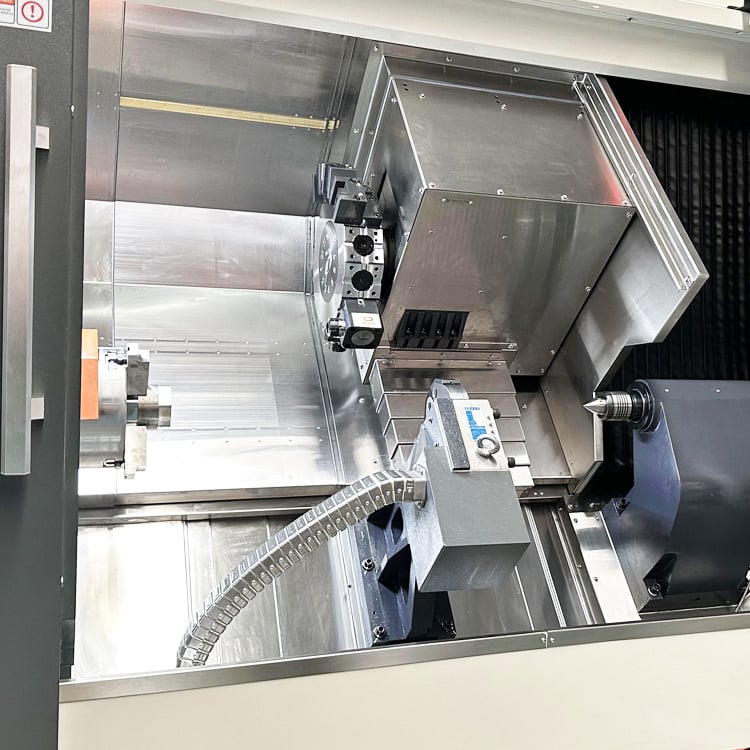
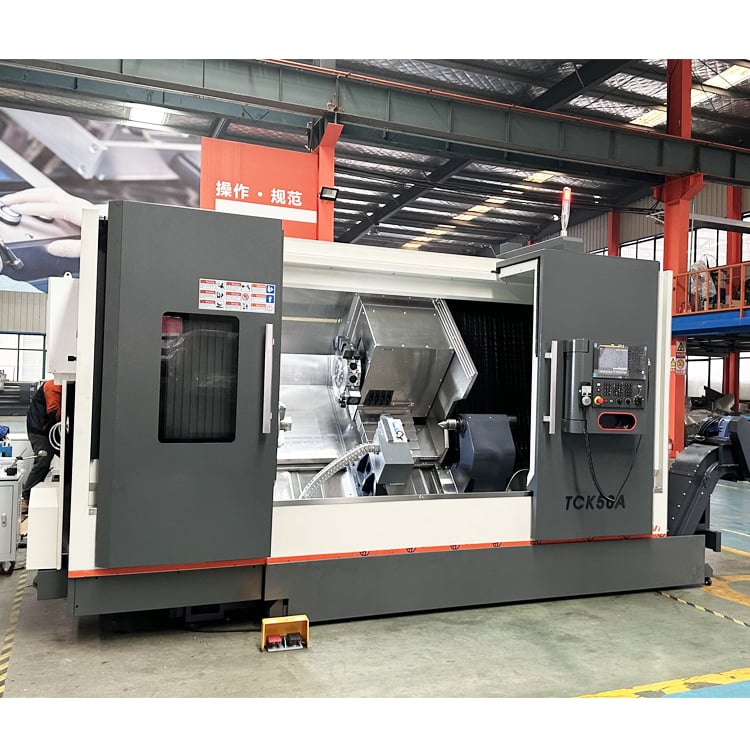
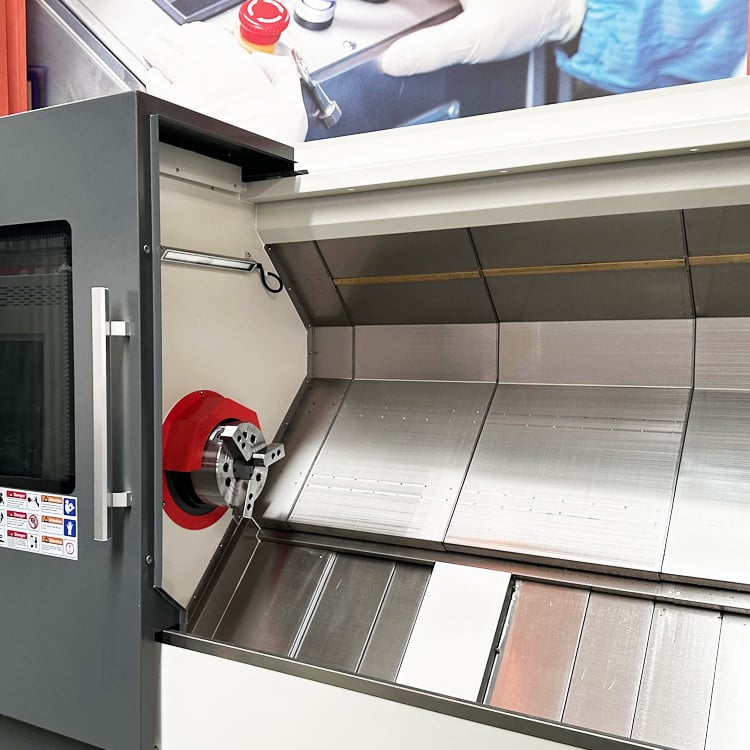
Виробництво важкого металорізального токарного верстата на компанії Taizhou Chuang Yuan Machine Tool Co., Ltd. починається з вибору матеріалів та контролю лиття. Ми використовуємо литий чавун високої якості для станини та передньої бабки, а кожне лиття піддається природному старінню протягом щонайменше шести місяців до механічної обробки, щоб зняти внутрішні напруження. Цей етап є критичним, оскільки верстат, що деформується після поставки, не зможе забезпечити точність 0,02 мм, необхідну для важких промислових токарних операцій. Потім за допомогою CNC-фрезерного верстата з порталом обробляються напрямні станини в єдиній установці, а поверхні загартовуються й шліфуються до твердості HRC 48–52. Наші інженери вручну шабрують і підганяють супорт та задню бабку, перевіряючи точки контакту за допомогою синього тесту, щоб забезпечити жорсткість зборки навіть за умови перевантаження на 30 відсотків. Шпиндель збирають у приміщенні з контрольованою температурою, динамічно балансують до класу G1.0 та випробовують при 1600 об/хв протягом чотирьох годин перед введенням у фінальну лінію збирання. Кожен важкий металорізальний токарний верстат проходить 24-годинний безперервний холостий пробіг, після чого — 6-годинне різальне випробування на сталі 42CrMo. Ми реєструємо биття шпинделя, паралельність станини та точність повторного позиціонування, а випробувальний звіт постачається разом із верстатом. У 2023 році наш завод випустив понад 1200 верстатів, а лінія важких металорізальних токарних верстатів становила зростаючу частку експорту в більш ніж 20 країн, серед яких Індонезія, В’єтнам, Росія, Туреччина, Бразилія, Мексика та Південна Африка. Глобальні дані застосування показують, що клієнти з галузей нафти та газу, гірничодобувної промисловості, сталевої промисловості, суднобудування та ремонту важкого обладнання обирають цей верстат через його здатність обробляти великі валі, труби та циліндри без частого переобладнання. На ремонтному цеху гірничодобувного підприємства в Чилі на нашому верстаті обробляють дробильні вали завдовжки 6 метрів і повідомляють про 4000 годин роботи між основними регулюваннями. На суднобудівному заводі в Індонезії обробляють гвинтові вали та рульові стовпи з вантажопідйомністю робочого виробу до 12 тонн за умови встановлення додаткових підтримуючих люльок. Ми також надаємо підтримку клієнтам, які обробляють компоненти вітроелектростанцій та осі локомотивів, де обов’язкова стабільна круглість менше ніж 0,03 мм. Наша сервісна модель розроблена спеціально для міжнародних покупців: технічна документація англійською, іспанською та російською мовами, онлайн-відео-введення в експлуатацію та програма запасних частин, що забезпечує наявність критичних компонентів — підшипників, зубчастих коліс та кульових гвинтів. Дистриб’ютори отримують маркетингові матеріали, технічне навчання та підтримку у ціноутворенні для розвитку свого локального ринку. Незалежно від того, чи потрібен вам один важкий металорізальний токарний верстат, чи ціла партія для виробничої лінії, наша проектна команда аналізує ваші креслення, цільові показники часу циклу та параметри електроживлення на вашому підприємстві перед рекомендацією оптимальної конфігурації.

12
Dec
13
Dec
14
Jul
03
Aug