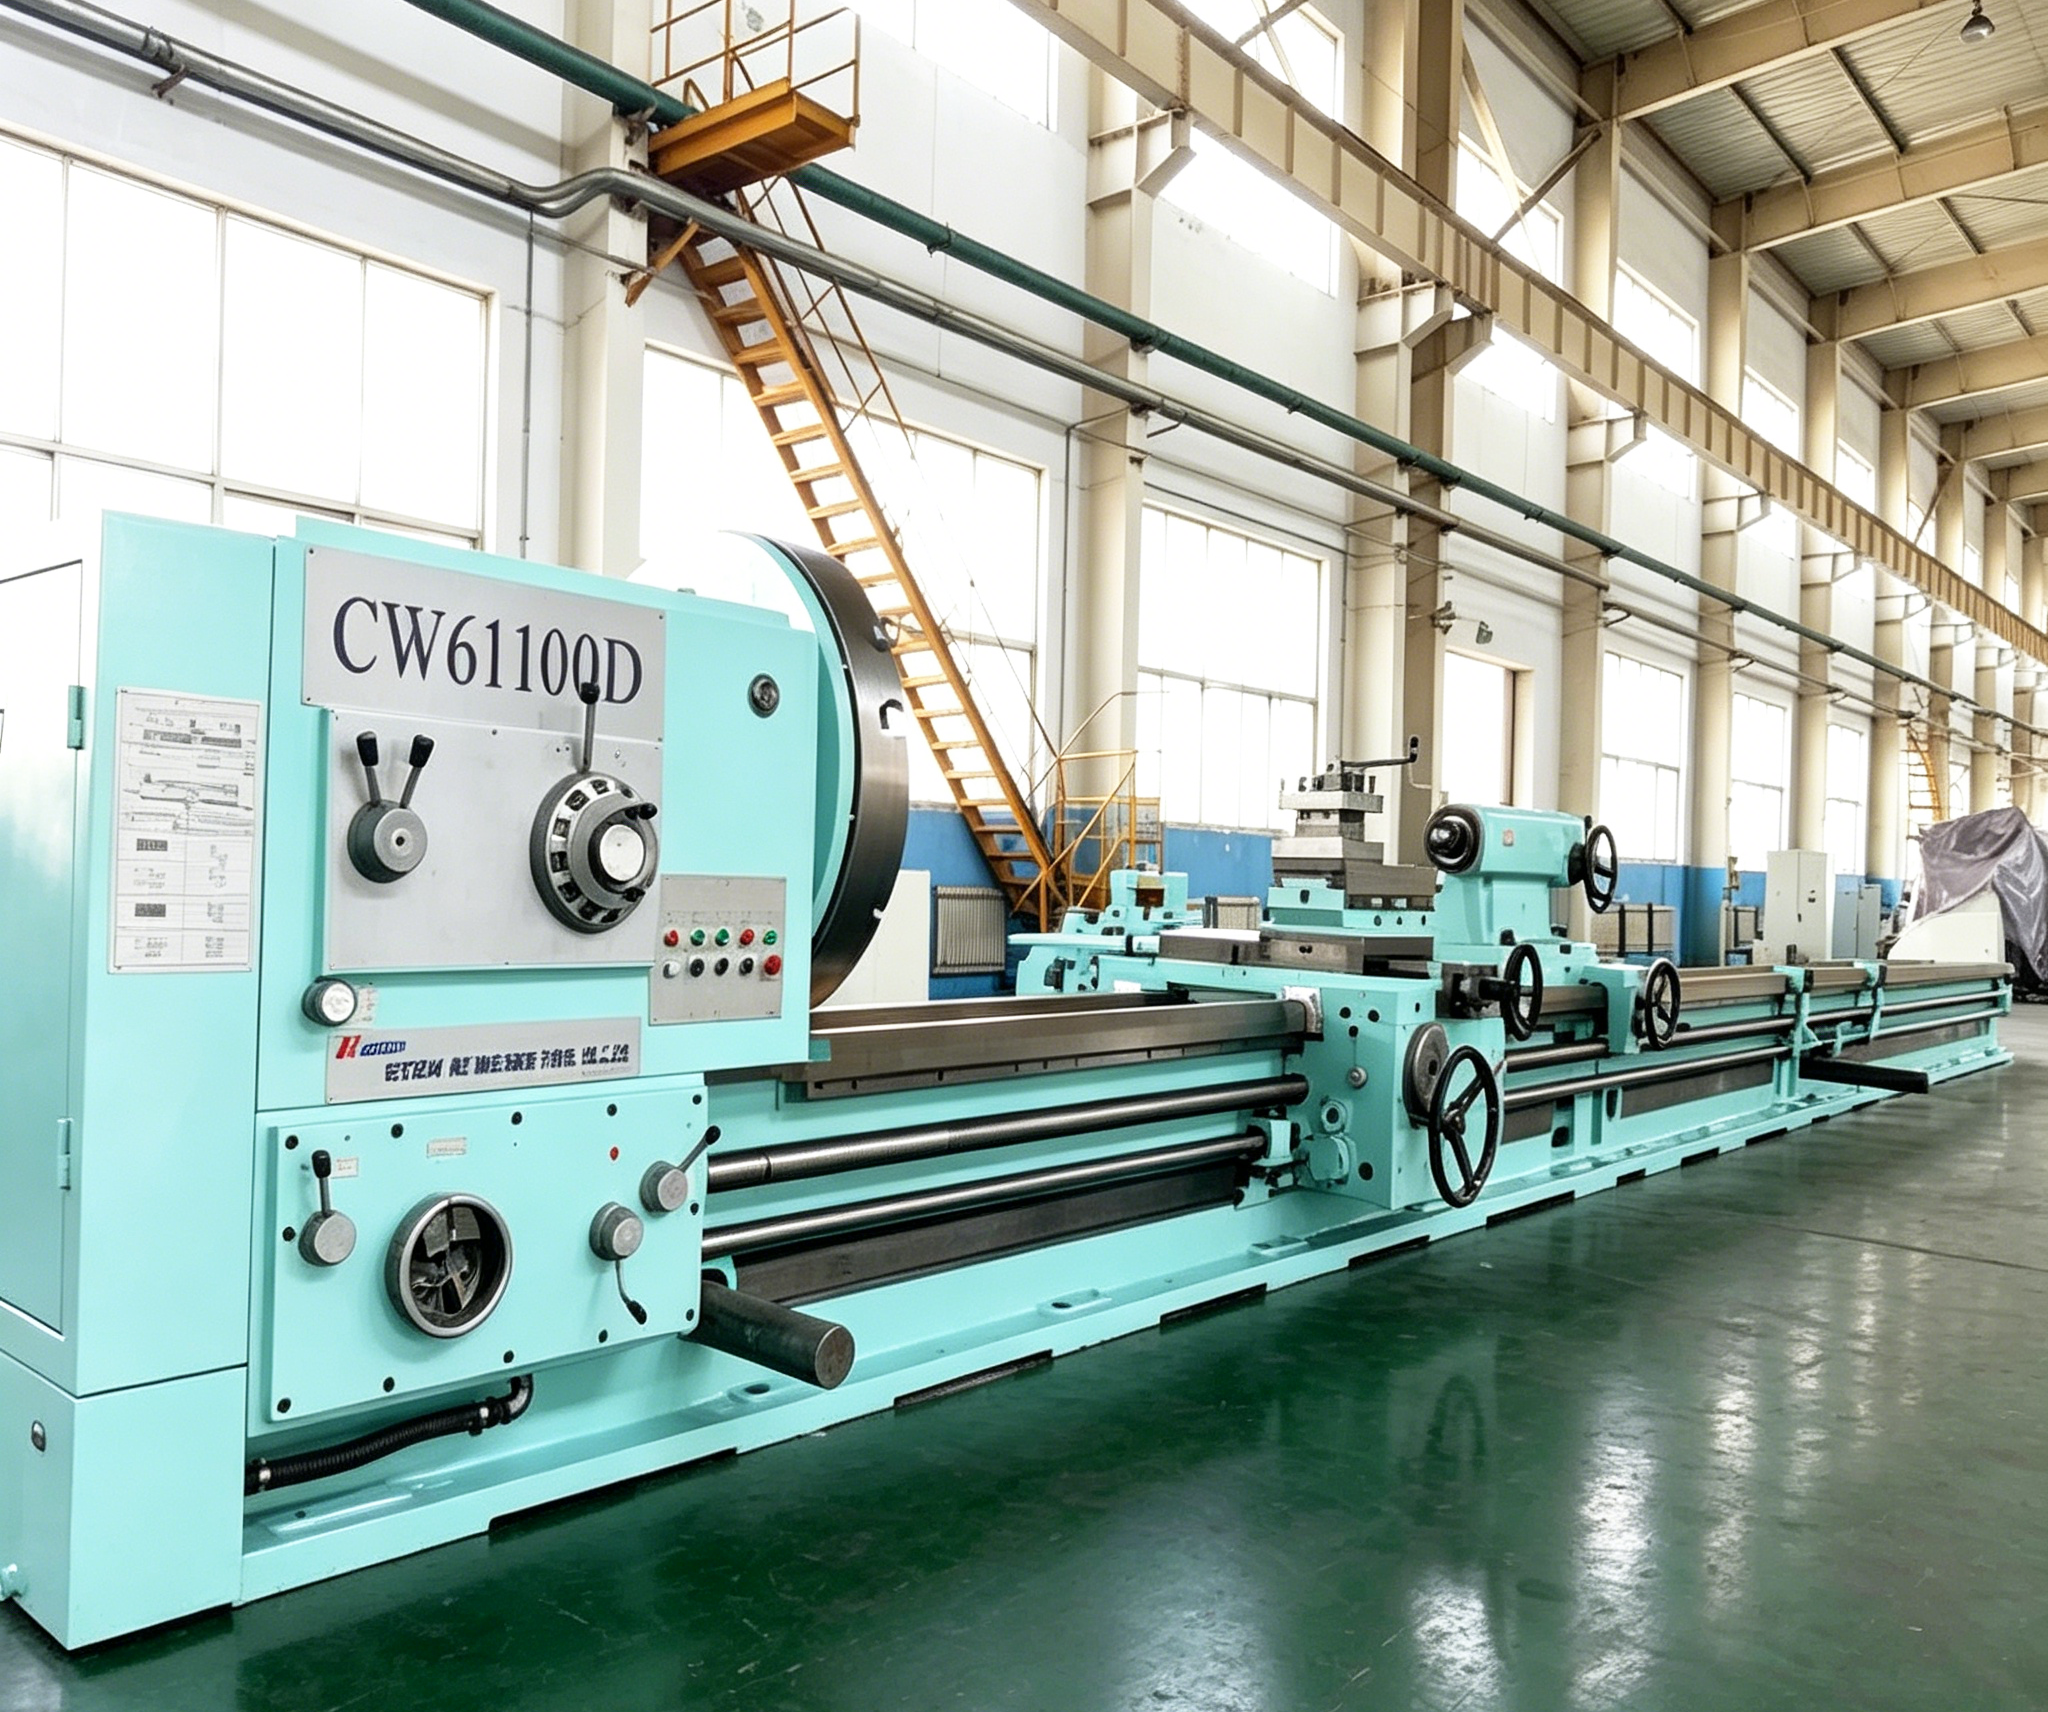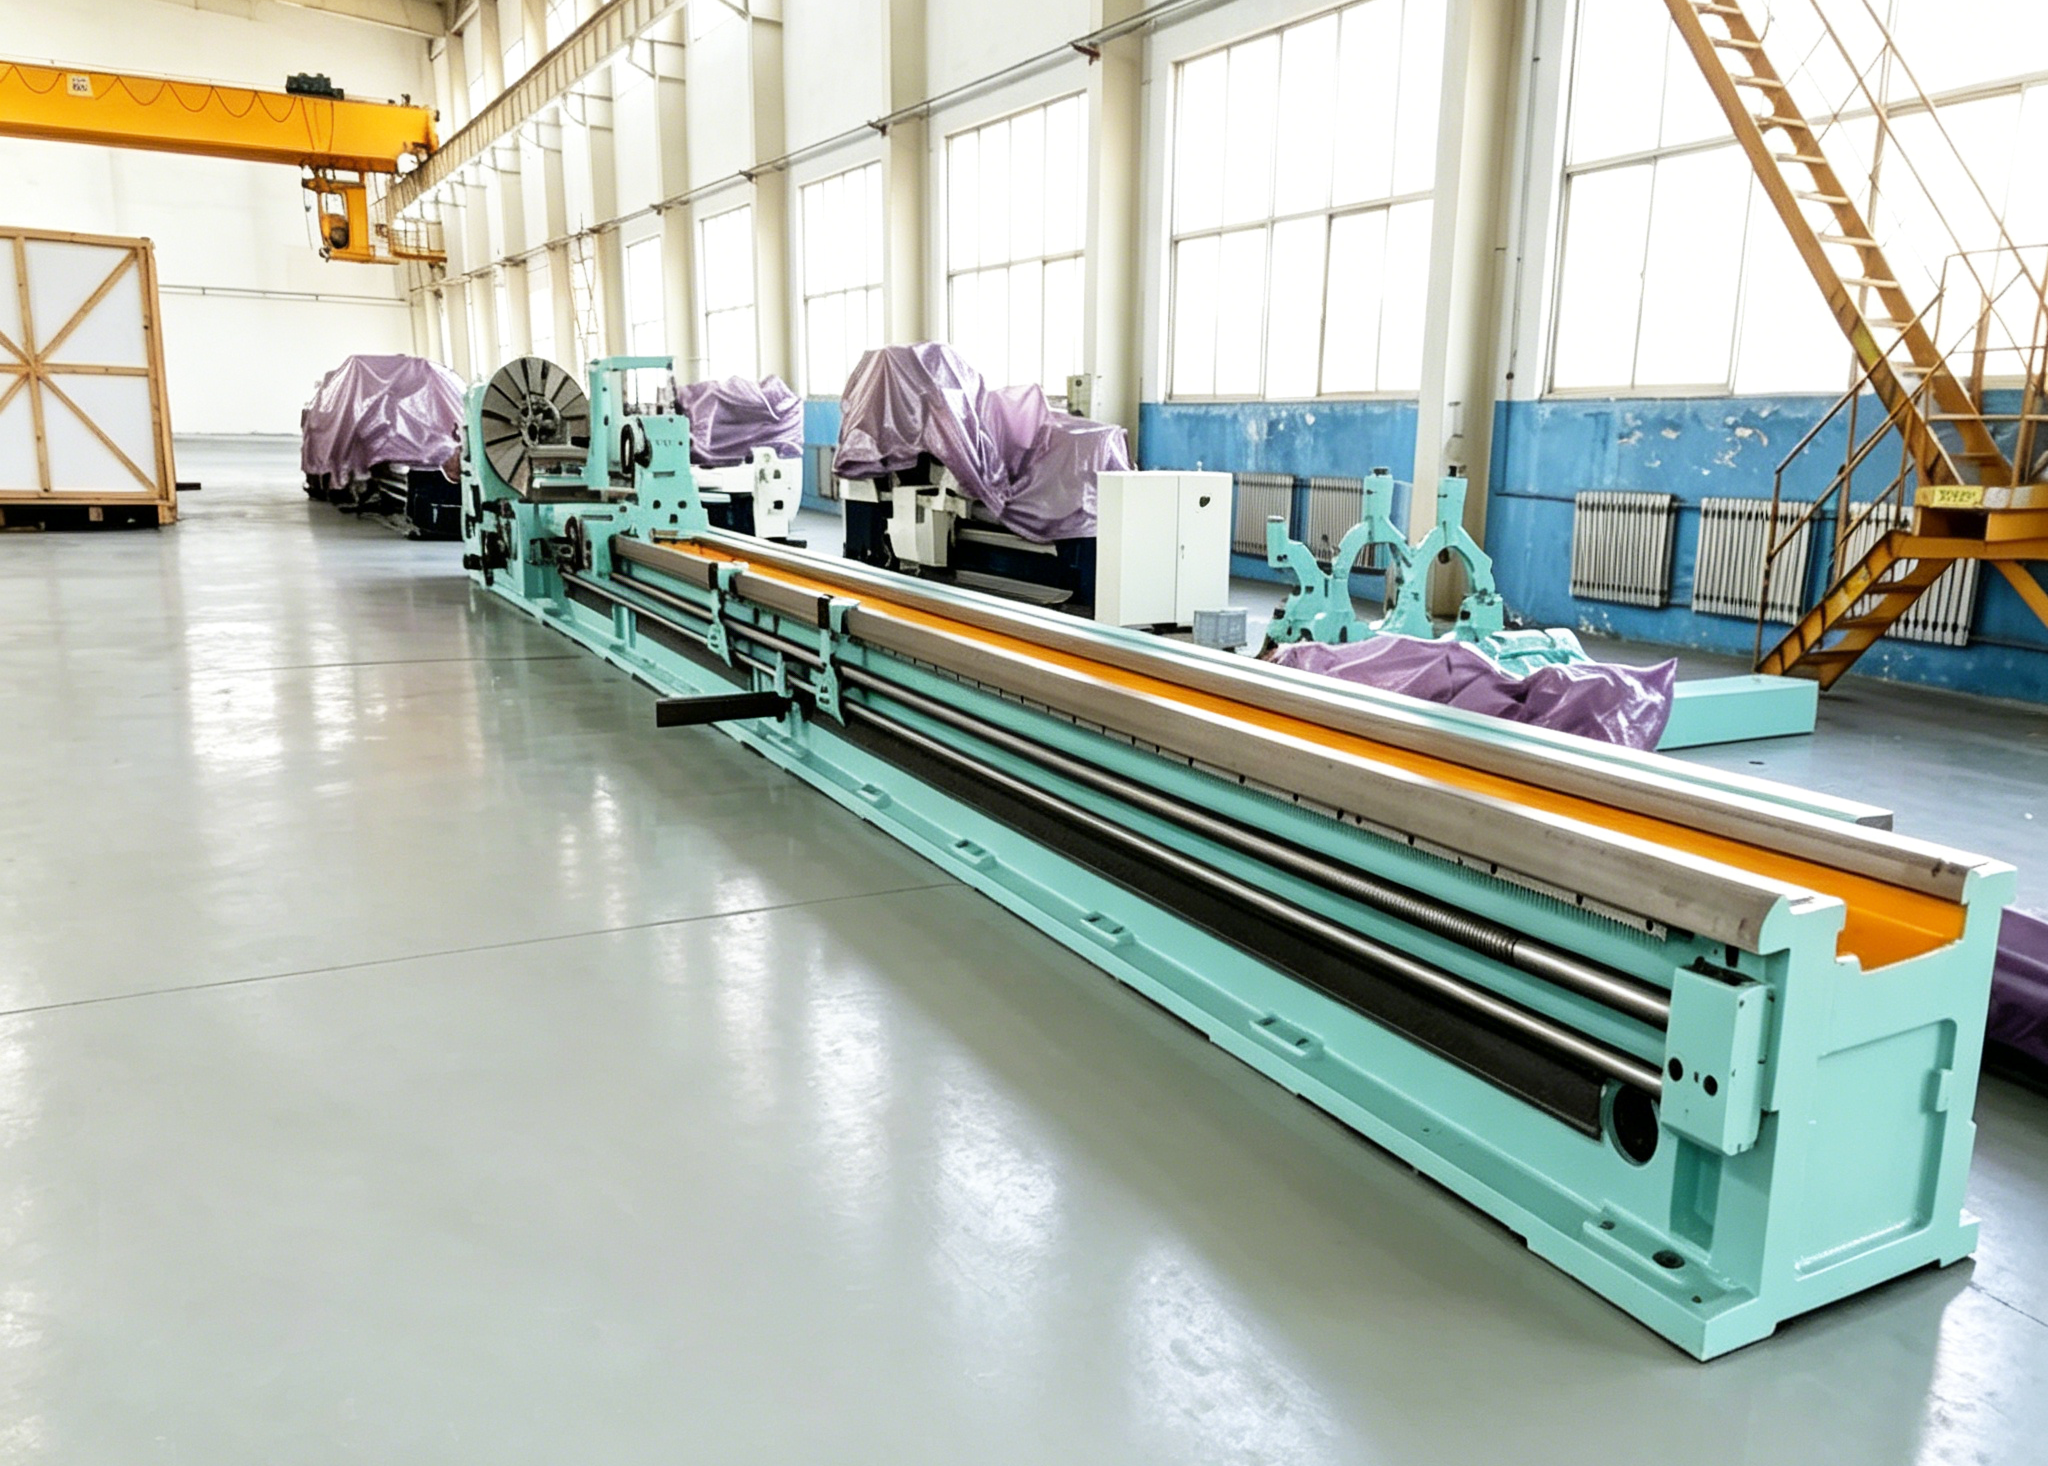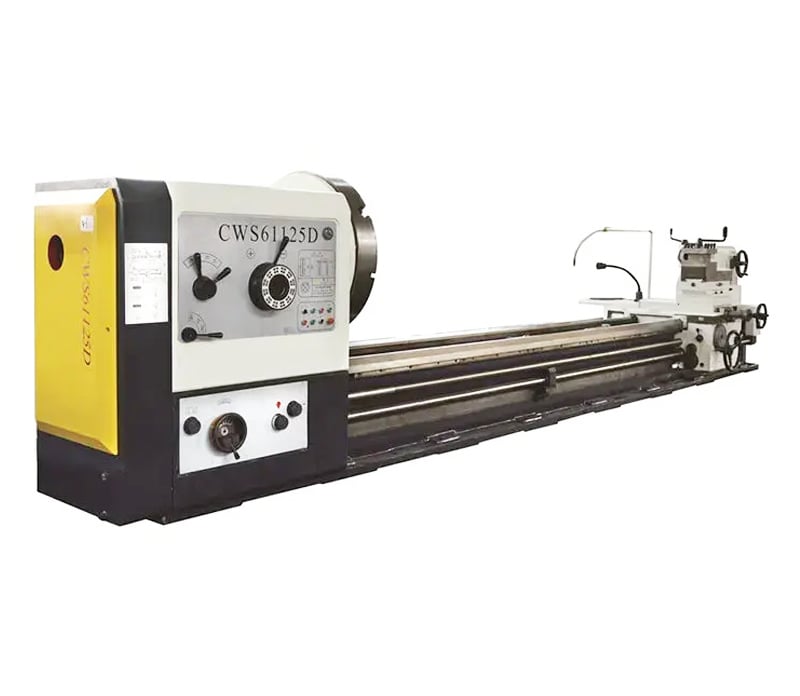
Kraftfull manuell svarv: Stor styvhet för verkstäder och gruvdrift

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Tungt arbetsmanualsvarv konstruerat för kontinuerlig precisionsbearbetning inom krävande branscher

Tungt arbetsmanualsvarv konstruerat för kontinuerlig precisionsbearbetning inom krävande branscher

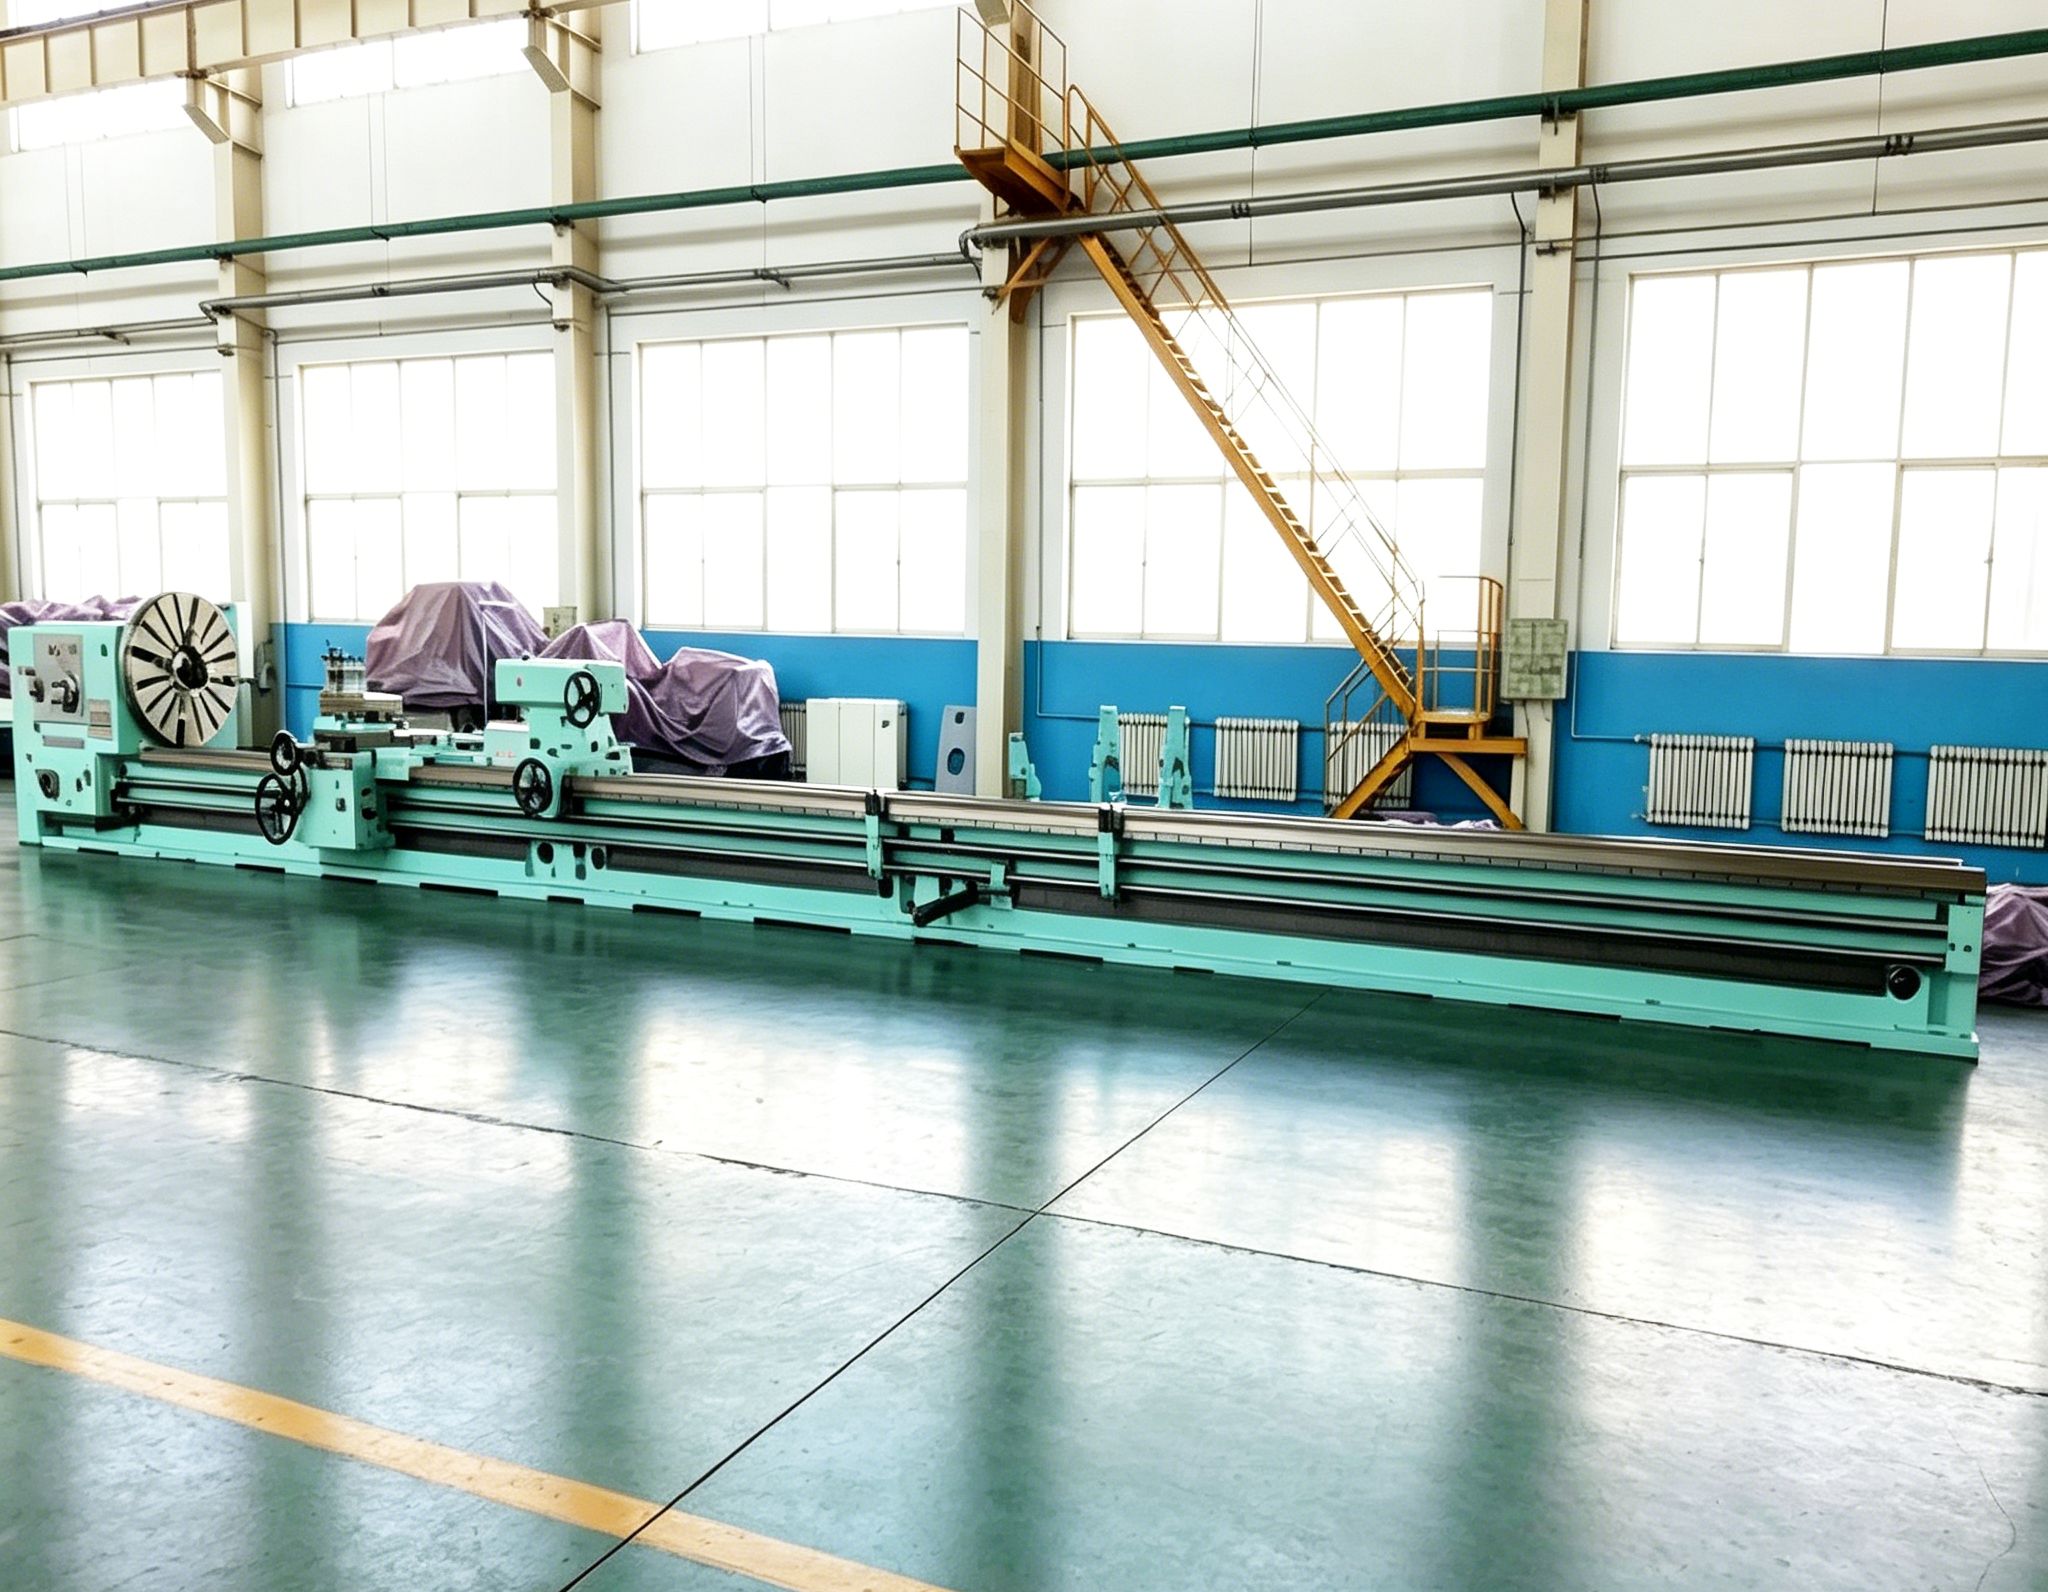
Taizhou Chuang Yuan Machine Tool Co., Ltd. tillverkar precisionsmaskiner sedan 2003, och vår tunga manuella svarv är byggd för verkstäder som inte kan göra avkall på styvhet, noggrannhet eller drifttid. Varje maskin har en gjutjärnsbädd, induktionshärdfade och slipade ledvägar samt en förstärkt huvudstock, vilket gör att den kan bibehålla stränga toleranser vid långa snitt i stål, gjutjärn och legerade smidda delar. I verkstäder för specialtillverkning, reparation, olje- och gasdriftsområden, gruvunderhållscenter och järnvägsverkstäder använder operatörer manuell kontroll för enskilda delar, extra stora axlar och reparationer där CNC-programmering inte är praktisk. Typiska användare svarvar axlar upp till 3 000 mm långa och 800 mm i diameter, avlägsnar 6–10 mm material per sida vid grovsvarvning och uppnår ändå en slutförda noggrannhet på 0,02 mm över 500 mm. Våra svarvar exporteras till mer än 20 länder och stöds av certifierade ingenjörer som hjälper till med installation, operatörsträning och reservdelsplanering.
Få ett citat

Fallstudie

Texas-verkstad minskar omarbete av axlar med 34 procent med kraftfull manuell svarv

En familjeägd verkstad i Texas svarvar pumpaxlar, hydraulikstavar och motoraxlar för olje- och gasindustrin. Deras två äldre svarvar hade svårt att hantera avbrutna snitt och djupa grovsvarvning på stål 4140, vilket orsakade vibrationer, koniska axelavsnitt och ofta omarbete. Efter installationen av en Chuang Yuan kraftfull manuell svarv med 800 mm svängdiameter och 3 000 mm centrumavstånd kunde teamet ta bort 8 mm per sida vid grovsvarvning och upprätthålla en tolerans på 0.02 mm över 500 mm vid färdigsvarvning. Den härdade och slipade svarvbädden motstod slitage, medan den tunga bakstödet stödde långa axlar utan böjning. Inom sex månader sjönk omarbetet med 34 procent, genomströmningen ökade med 18 procent och verkstaden vann ett återkommande underhållsavtal som kräver 200 reparerade axlar per år. Operatörerna rapporterade även mindre trötthet eftersom kontrollerna och apronen var anordnade för upprepade manuella cykler.

Sydafrikansk gruvleverantör minskar bearbetningstid för krossaraxlar med 22 procent

En leverantör av gruvtillbehör i Sydafrika återställer krossaraxlar och drivhjul för platina- och guldgruvor. Axlar upp till 400 mm i diameter och 2 500 mm långa måste svarvas, urfräsas och gängas under hårda verkstadsförhållanden. Den tidigare svarven krävde flera inställningar och låga hastigheter, vilket begränsade produktionen till 14 axlar per månad. Med vår Heavy Duty Manual Lathe möjliggjorde det breda varvtalsområdet för spindeln snabbare grovbearbetning och exakt gängning, medan den styva bädden absorberade vibrationer från avbrutna ytor. Företaget slutför nu 18 axlar per månad – en tidsminskning med 22 procent – och har standardiserat användningen av denna maskin för alla krossaråterställningar. Driftstopp minskade också, eftersom slidningen på guidbanorna var minimal efter 12 månaders drift i tre skift.

Polsk järnvägsdepå återställer 120 axlar per år på en Heavy Duty Manual Lathe

Ett järnvägsunderhållsdepå i Polen återställer axeljournaler och hjulplatser för regionala järnvägsoperatörer. Arbetet kräver strikt rundhet, ytyta och 0,03 mm runout på delar som väger upp till 900 kg. Depån installerade en tungt byggd manuell svarv med förstärkt huvudstock, lågvarvtorsion och stödskiva för att hantera långa axlar. Operatörerna svarvar och polerar nu 120 axlar per år på en enda maskin, jämfört med 85 enheter tidigare fördelade på två äldre svarvar. Utskottet sjönk från 4,2 procent till 1,1 procent, och depån klarade sin årliga kvalitetsrevision utan korrigerande åtgärder. Svarven hanterar även akutreparationer, vilket hjälper depån att uppfylla sina leveranstider på 24 timmar för både passagerar- och godståg.

Relaterade produkter

En tungt byggd manuell svarv är en kärninvestering för verkstäder som bearbetar stora axlar, rullar, mantlar och repareringsdelar under krävande belastningar. Dess värde beror på gjutkvaliteten, ledvägarnas hårdhet, spindelns styvhet och tillverkarens erfarenhet. Taizhou Chuang Yuan Machine Tool Co., Ltd. grundades 2003 i staden Taizhou, provinsen Jiangsu, Kina, och integrerar forskning, utveckling, produktion och försäljning av precisionsverktygsmaskiner. Vårt produktsortiment omfattar EDM-maskiner, bearbetningscentrum, rörproducerande maskiner, slitslinjer, längdkapningslinjer, svarvar och maskiner för djupborrning. Inom detta sortiment speglar den tungt byggda manuella svarven vår inriktning på tung svarvning, inte lättviktiga allmänna svarvar. Produktionsprocessen börjar med finita elementanalys av sängen och huvudspindeln för att förbättra styvheten. Gjutdelarna åldras för att minska inre spänningar och bearbetas sedan på precisionsskrådborr- och fräsanläggningar. Ledvägarna härdas induktivt till en djupnivå som ger slitstyrka och slipas sedan till hög parallellitet. Spindlarna monteras med urvalda lager, förspänningsbelastas och dynamiskt balanseras. Varje maskin testas för spindelns runout, stödskruvens justering, gängnoggrannhet och laststabilitet, och testrapporter följer med vid leverans. I praktiken används tung manuell svarvning i verkstäder för specialbeställningar, reparationer inom olje- och gasbranschen, gruvunderhåll, stålverk, järnvägsdepåer och varv. Operatörer bearbetar vanligtvis stål och gjutjärn i grovbearbetning med 6–10 mm skärdjup per sida och avslutar med en noggrannhet på inom 0,02 mm över 500 mm. En maskin med centrumavstånd på 3 000 mm kan stödja axlar som väger upp till 1 500 kg med hjälp av ett fast stöd. Eftersom manuell drift möjliggör omedelbar justering förblir den effektiv för enskilda delar, reparationer och småserietillverkning där CNC-programmeringstid inte är motiverad. Globalt sett används våra svarvar i mer än 20 länder, och vi stödjer kunderna med engelskspråkiga bruksanvisningar, fjärrdiagnostik, installationsanvisningar och reservdelsplanering. Verkliga resultat inkluderar en minskning med 34 procent av axelomarbete på en reparationsteknikverkstad i Texas, en tidsminskning med 22 procent vid bearbetning av krossaraxlar i Sydafrika samt reconditionering av 120 järnvägsaxlar per år i Polen. Dessa resultat uppnås tack vare en styv konstruktion, förutsägbara styrsystem och service som förstår tung svarvning. När köpare jämför leverantörer bör de undersöka sängens vikt, ledvägarnas hårdhet, spindelns genomgående diameter, varvtalsområde samt tillverkarens förmåga att erbjuda reservdelar och teknisk support på lång sikt. Chuang Yuan hanterar dessa aspekter med mer än 20 års erfarenhet av tillverkning och ett engagemang för precisionsverktygsmaskiner. En tungt byggd manuell svarv från vår fabrik är utformad för att leverera stabil noggrannhet, höga materialavtagshastigheter och pålitlig livslängd i de mest krävande verkstäder.

Vanliga frågor

Vilka material kan en tungt byggd manuell svarv bearbeta effektivt?

Vår tunga manuella svarvmaskin hanterar kolstål, legerat stål, rostfritt stål, gjutjärn, brons och aluminium. Vid skärande bearbetning tar användare vanligtvis bort 6–10 mm per sida i stål och gjutjärn; vid slutförande kan toleransen hållas på 0,02 mm över 500 mm. Härdade guidbanor och en styv spindel minskar vibrationer vid avbrottsskärning, vilket gör svarven lämplig för reparationdelar, axlar, rullar, mantlar och bushingar i verkstäder, gruvunderhåll, olje- och gasdrift, järnvägsdepåer och stålverk.
Gjutdelar är spänningsfri gjorda, guidbanor är induktionshärdfade och slipade, och spindlar är förspända och dynamiskt balanserade. Varje maskin testas för spindelrunout, stödskivsjustering, gängnoggrannhet och laststabilitet innan leverans. I praktiskt bruk rapporterar kunder att de kan bibehålla toleranser på 0,02–0,03 mm efter 12 månaders flerskiftsdrift. Engelskspråkiga provrapporter och underhållsscheman hjälper köpare att bibehålla noggrannheten under maskinens livstid.
Ja. Vi erbjuder centrumavstånd upp till 3 000 mm och svängdiameter upp till 800 mm, med stödblock, tunga stödskivor och valfria konisktappar. En maskin med 3 000 mm centrumavstånd kan bära axlar upp till 1 500 kg med lämpliga stödblock. Vi granskar dina delritningar, vikter och toleranser och rekommenderar sedan spindelborrning, varvtalsområde och tillbehör. Denna metod har använts för järnvägsaxlar i Polen och 400 mm krossaraxlar i Sydafrika.
Vi levererar engelska bruksanvisningar, grundritningar och fjärrdiagnostik. För större projekt guidar våra ingenjörer installationen och operatörsutbildningen online eller på plats genom partners. Vi hjälper till att planera reservdelar såsom lager, växlar och slitageplåtar. Kunder i mer än 20 länder använder denna supportmodell, inklusive en repareringsverkstad i Texas som slutförde installation och utbildning på mindre än två veckor och uppnådde full produktion inom en månad.

Relaterade artiklar

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

13

Dec

Rätt hanteringsmetod för otillräcklig bearbetningsnoggrannhet för snabb trådskärmaskin

Visa mer
Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

03

Aug

Hur man anpassar formverktyg för fjädermaskiner för produktion av fjädrar med speciella former

Behärskning av komplexa utmaningar inom fjäderproduktion – Att navigera i intrikata aspekter av höghastighetsindustriell tillverkning kräver en djup förståelse för trådmatningsdynamik, mekaniska toleranser och fleraxlig böjningsmekanik i moderna automatiserade...
Visa mer
Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

14

Aug

Varför en multifunktionell EDM-maskin uppfyller kraven från verkstäder som tillverkar både gjutformar och delar

Att navigera i komplexiteten hos högmix-tillverkningsmiljöer Att driva en modern industriell produktionsanläggning känns ofta som att jonglera ett dussin roterande tallrikar samtidigt, särskilt när man hanterar högmix-tillverkning med låg volym. Pl...
Visa mer
Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

03

Aug

Vilka internationella kvalitetsstandarder för export kräver internationella kunder för trådskärningsmaskinprodukter

Förståelse av internationell exportkompatibilitet inom precisionsbearbetning: Att navigera i den komplexa landskapet av global industriell handel kräver en grundlig förståelse av de stränga tekniska referensvärdena som utländska köpare kräver för avancerad metall...
Visa mer

Kundrecensioner

Daniel Foster
Pålitlig noggrannhet i daglig repareringsarbete

Vi bearbetar pumpaxlar och hydraulstavar åt kunder inom olje- och gasbranschen, och vår Heavy Duty Manual Lathe har kört två skift i 14 månader. Den håller 0,02 mm över 500 mm och avlägsnade 8 mm per sida i stål 4140 utan vibreringar. Ombearbetning minskade med 34 procent, och vi hanterar nu 200 reparerade axlar per år. Sängen visar fortfarande minimal slitage, och delstödet har varit snabbt.

Marta Kowalski
Kraftfull prestanda vid bearbetning av gruvkrossaraxlar

Vår gruvverkstad för ombyggnad av krossar återbearbetar 400 mm krossaraxlar, och svarvningen tog 22 procent mindre tid jämfört med vår gamla maskin. Vi slutför nu 18 axlar per månad istället för 14. Lågvarvstorket och den stela stödbulten hanterar avbrutna snitt väl. Efter ett år med tre skift per dag är slitage på guidbanorna minimalt, och maskinen är fortfarande vår standard för krossombyggnad.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Stel gjutjärnskonstruktion och härdade guidbanor för tunga snitt

Stel gjutjärnskonstruktion och härdade guidbanor för tunga snitt

Den tunga manuella svarvmaskinen är byggd kring en spänningsavlastad gjutjärnsbädd och induktionshärdfade, slipade ledvägar. Denna konstruktion möjliggör grova snitt på 6 till 10 mm per sida i stål och gjutjärn samtidigt som den motverkar vibrering och böjning. I verkstäder, underhållsanläggningar för gruvdrift samt reparationer inom olje- och gasindustrin bearbetar operatörer ofta ytor med avbrott och slitna delar, där stabilitet avgör noggrannheten. En reparationsteknikverkstad i Texas avlägsnade 8 mm per sida i stål 4140 och upprätthöll en tolerans på 0,02 mm över 500 mm; en sydafrikansk leverantör svarvade 400 mm krossaraxlar på 22 procent kortare tid. Bädden och ledvägarna motstår även slitage vid flerskiftsdrift, vilket skyddar justeringen även efter flera års användning. För köpare innebär detta färre inställningar, mindre omarbete och förutsägbara resultat vid bearbetning av stora arbetsstycken. Konstruktionen stödjer stabilhållare och tunga bakstöd, så att långa axlar upp till 3 000 mm förblir stabila. Tillsammans med förspända spindlar och verifierad justering ger konstruktionen den styvhet som krävs för tunga manuella svarvoperationer.
Stort hastighetsområde och hög vridmoment för effektiv manuell vridning

Stort hastighetsområde och hög vridmoment för effektiv manuell vridning

Vår tunga manuella svarvmaskin erbjuder ett brett varvtalsområde och stark vridmoment vid låga varvtal, vilket hjälper operatörer att anpassa varvtalet till materialet, diametern och verktygen. I reparationssmedjor, järnvägsdepåer och stålverk utför användare grova bearbetningar med högre fördättningshastigheter och sänker sedan hastigheten för gängning och avslutande utan att förlora kontrollen. En polsk järnvägsdepå återställer 120 axlar per år på en enda maskin med en runout på 0,03 mm, medan en sydafrikansk gruvleverantör minskade bearbetningstiden för krossaraxlar med 22 procent. Manuell kontroll gör att operatörer omedelbart kan justera för avbrutna snitt, hårda områden och varierande slitage mönster – vilket är vanligt i reparationarbete. Skölden och kontrollerna är anordnade för upprepade cykler, vilket minskar operatörens trötthet under långa skift. Högt vridmoment vid lågt varvtal stödjer arbete med stora diametrar, och varvtalsområdet stödjer finavslutning och exakt gängning. För internationella köpare innebär denna flexibilitet att en enda maskin kan hantera grovbearbetning, avslutning och reparationer.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST