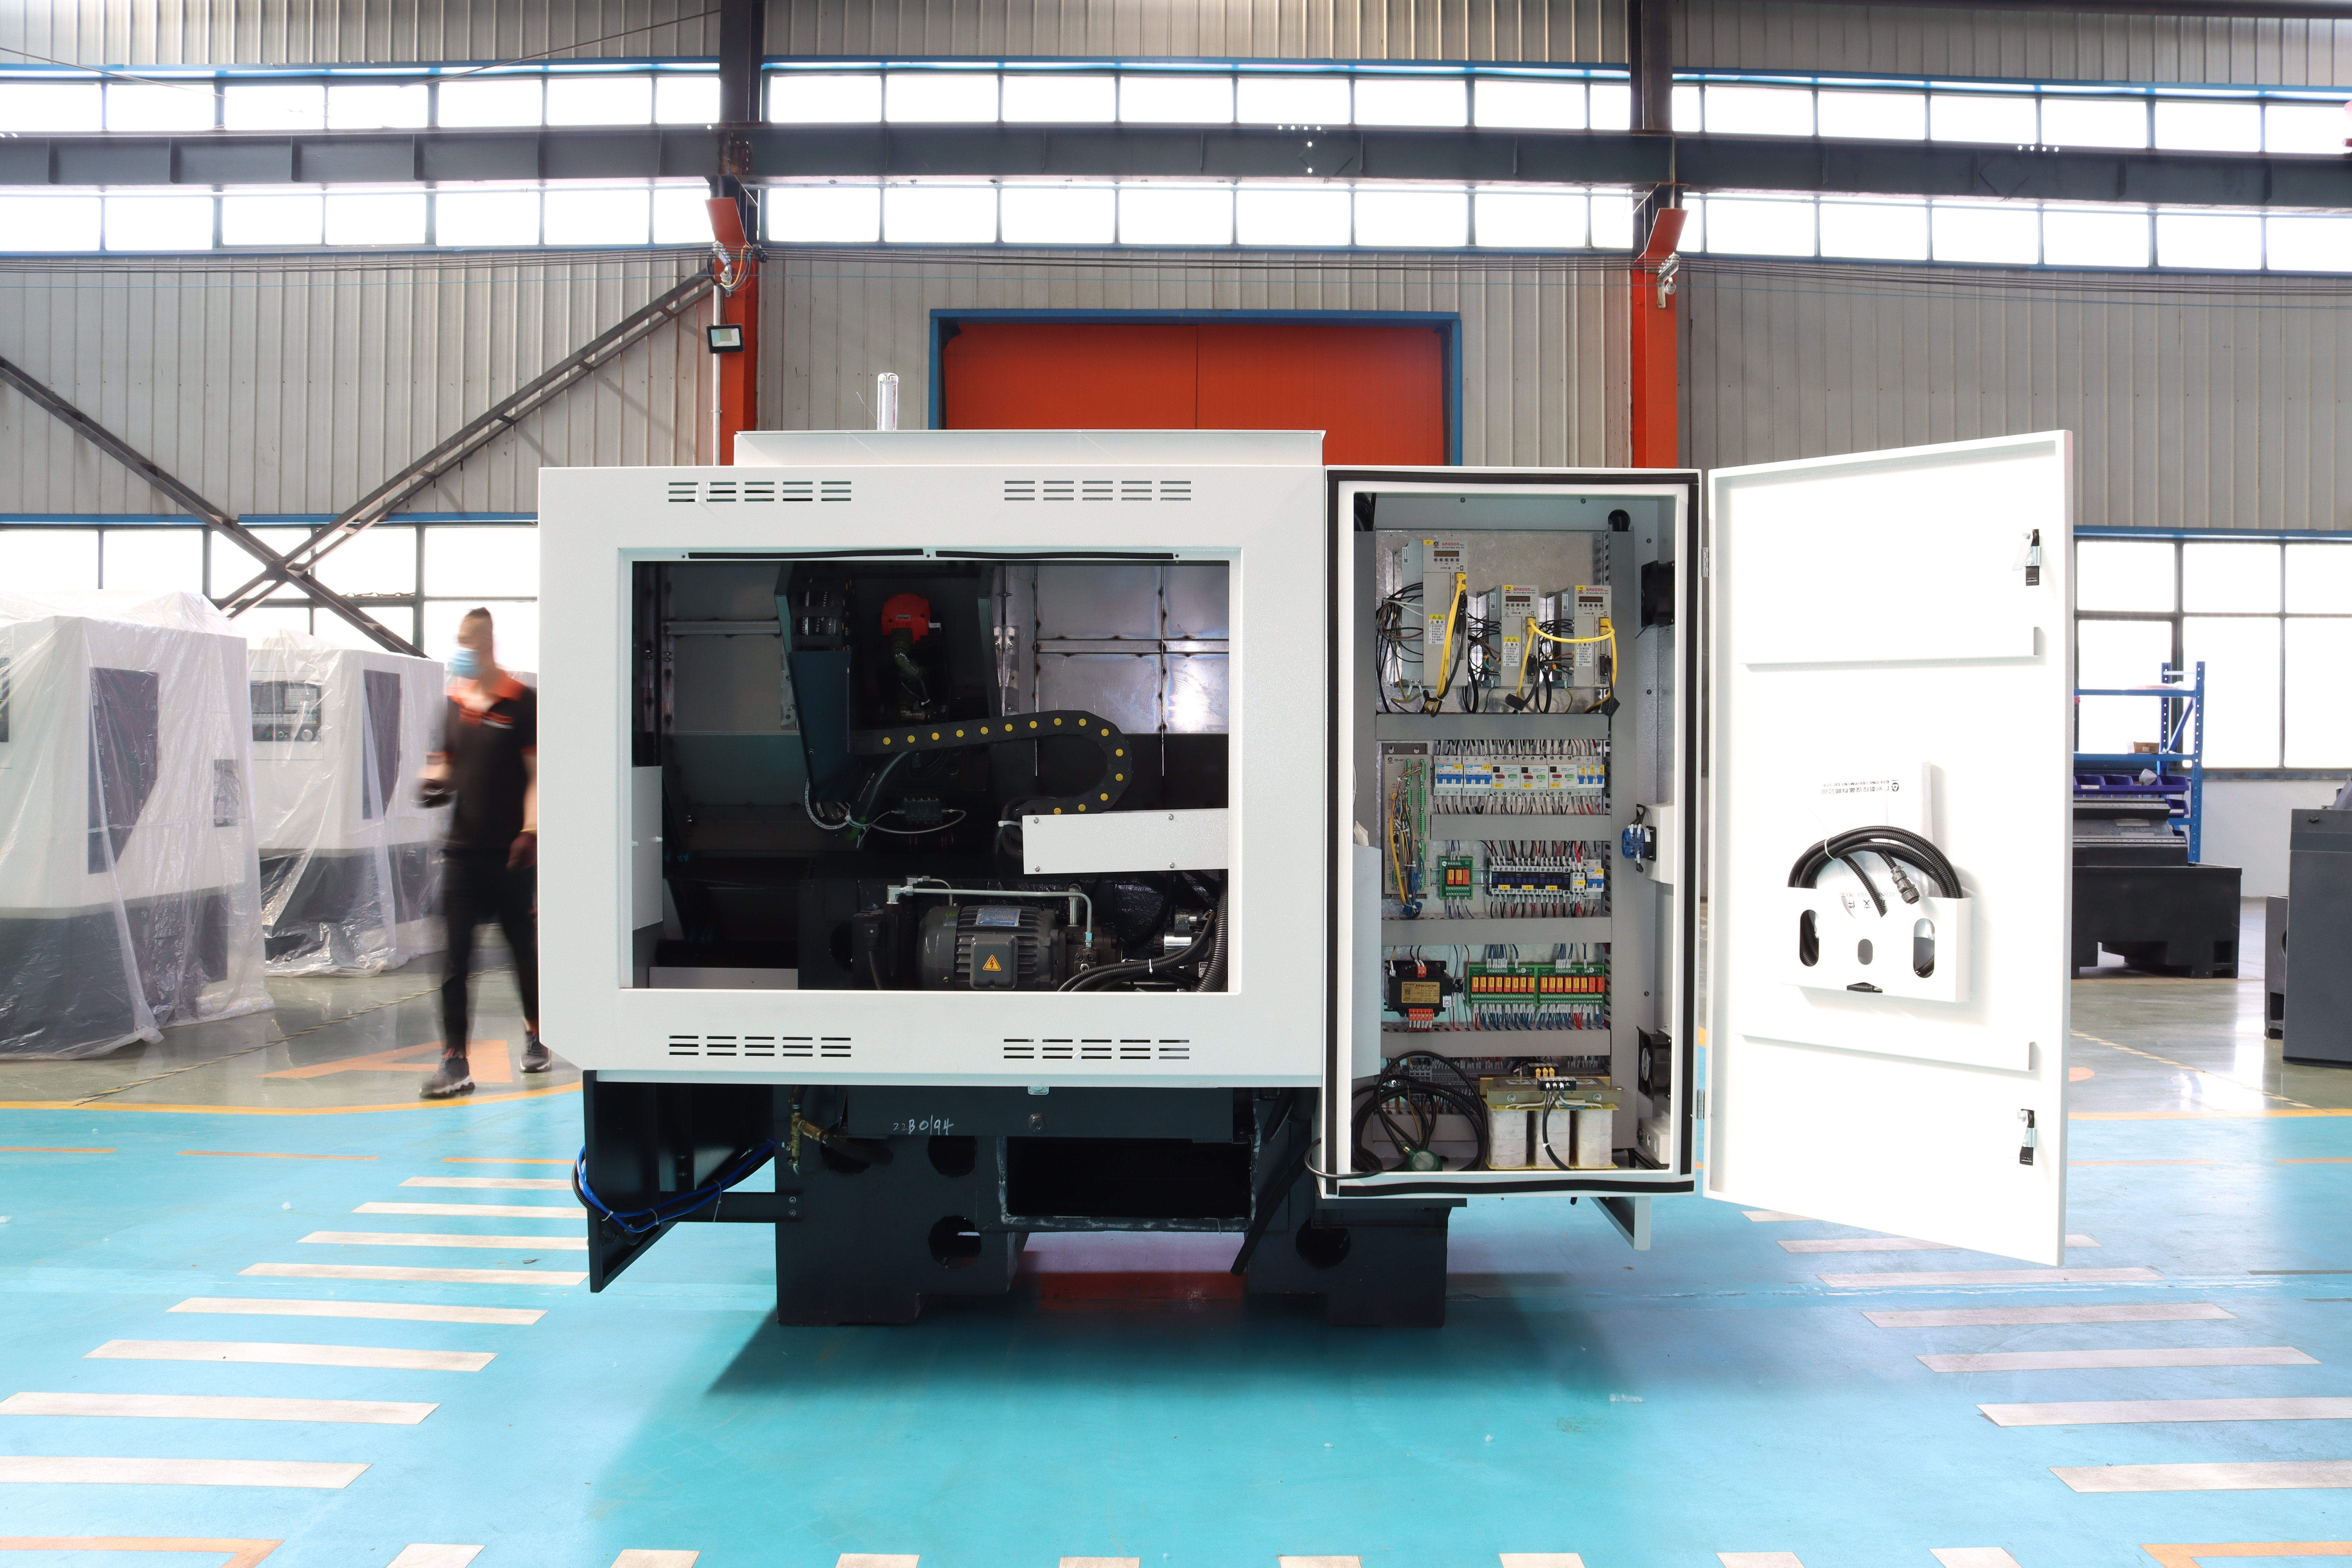
Industriell svarvmaskin: Precision, styvhet och global support

Alla kategorier

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Mobil/WhatsApp
Wechat
LinkedIn
Namn
Företagsnamn
Meddelande
0/1000
Bilaga
Ladda upp minst en bilaga
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Lösningar för industriella svarvmaskiner utvecklade för precision, drifttid och globala krav på drifttid

Lösningar för industriella svarvmaskiner utvecklade för precision, drifttid och globala krav på drifttid

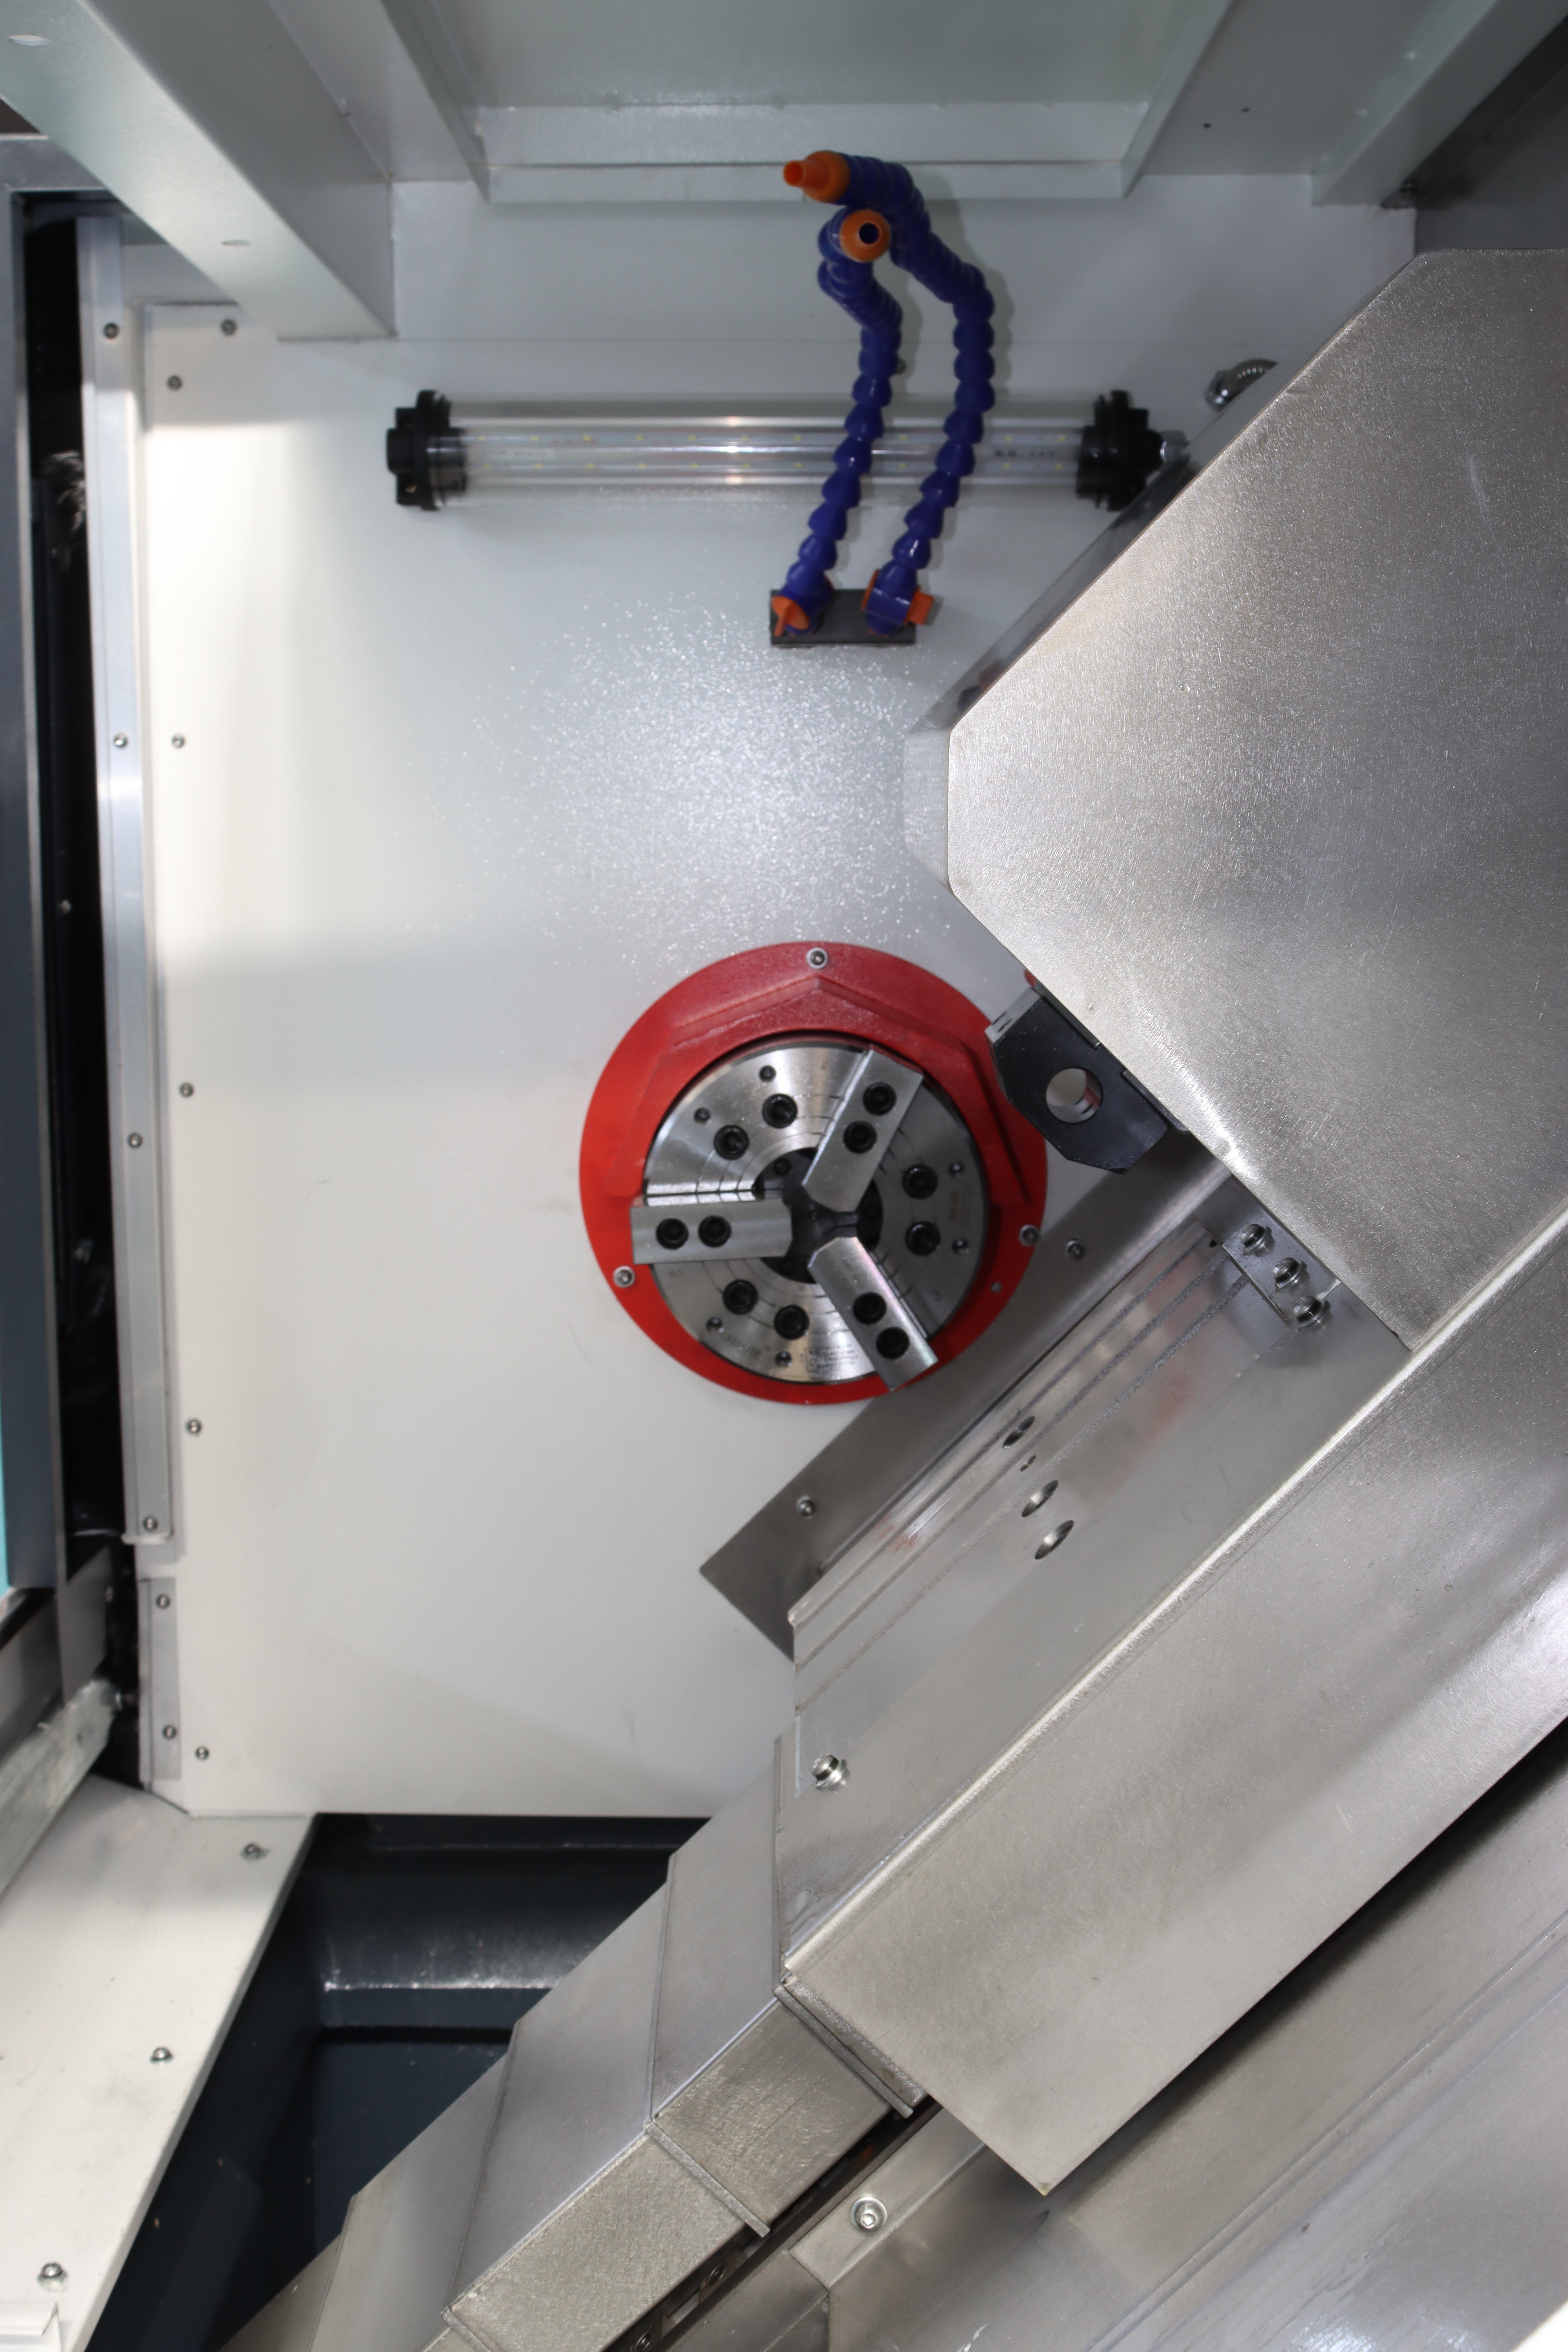
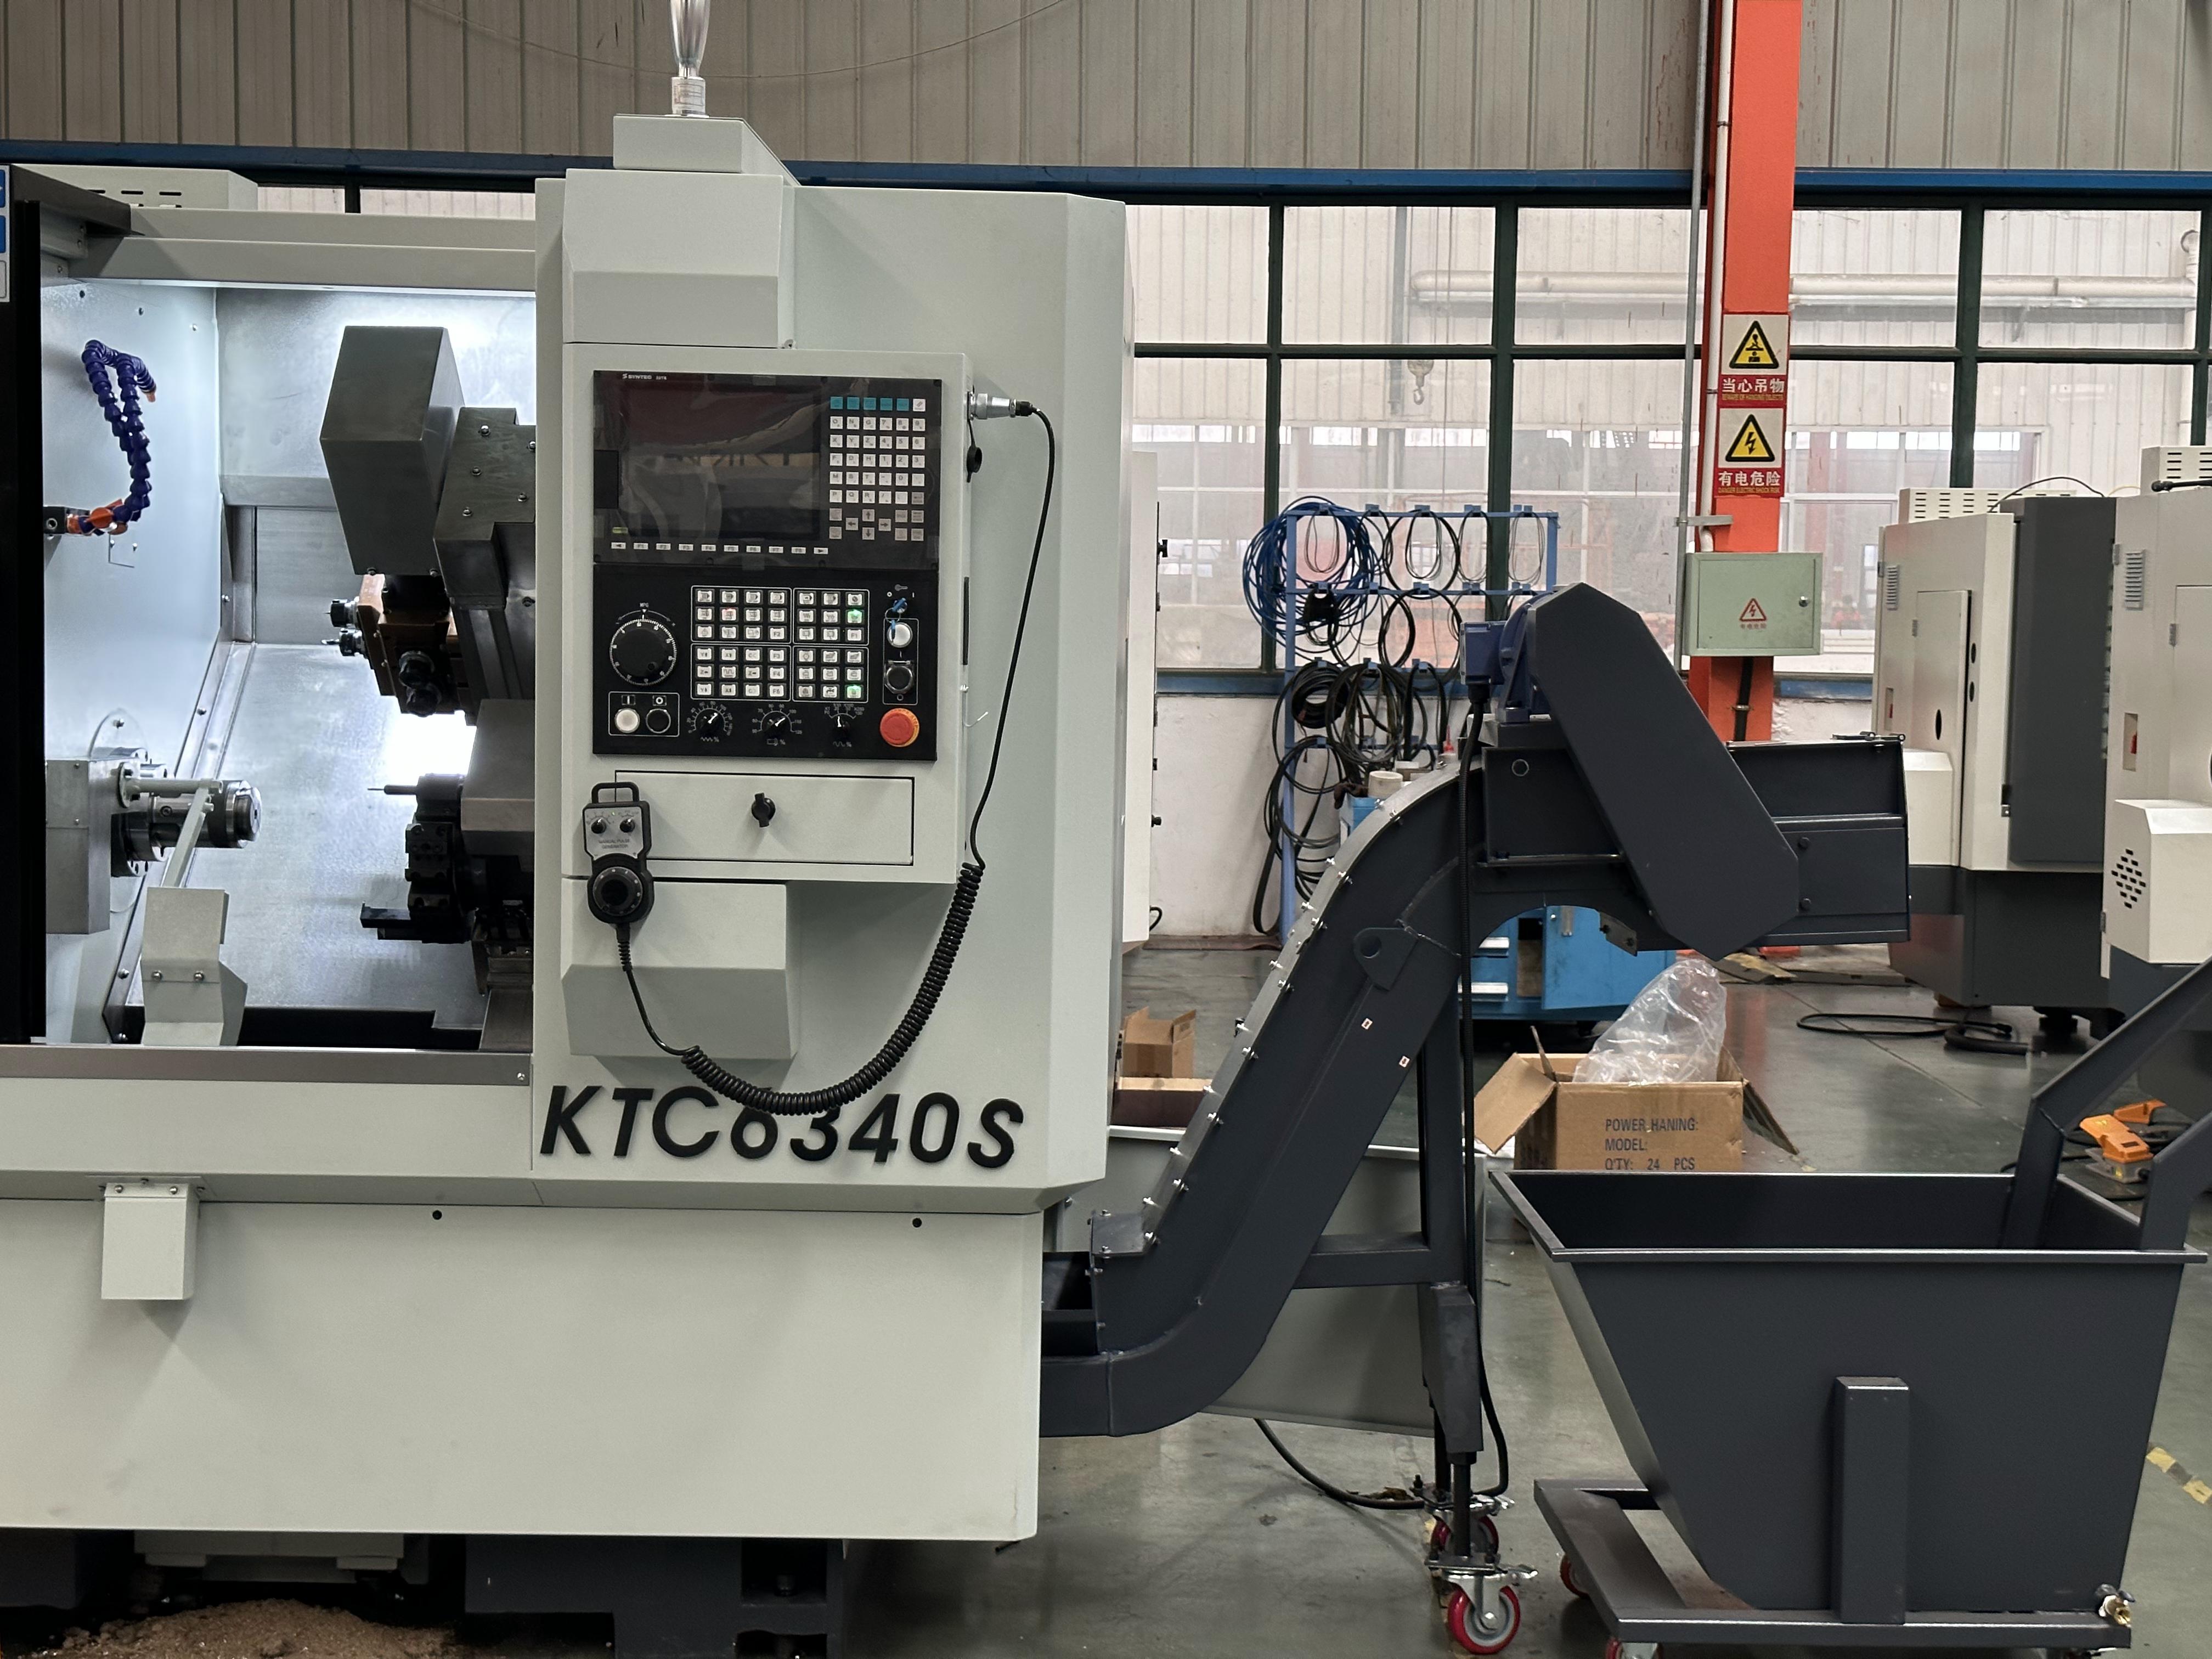
Taizhou Chuang Yuan Machine Tool Co., Ltd. har tillverkat lösningar för industriella svarvmaskiner sedan 2003 i staden Taizhou, provinsen Jiangsu, Kina. Våra plattformar för industriella svarvmaskiner är avsedda för verkstäder, leverantörer till bilindustrin, entreprenörer inom olje- och gassektorn samt allmänna maskinbearbetningsanläggningar som kräver återkommande svarvning, borrning, gängning och djupborrning. Sängen är gjuten i HT300-järn med hög styvhet och har åldrats i 24 månader innan precisionsslipning, vilket minskar vibrationer vid kraftfull bearbetning och säkerställer rundhet inom 0,01 mm vid en svarvlängd på 500 mm. Spindelns runout kontrolleras till 0,005 mm, och varje enhet genomgår en 72-timmars kontinuerlig testperiod innan leverans. För en typisk kund som svarvar hydraulcylinderrör med 180 stycken per skift minskar denna stabilitet verktygsförbrukningen med 22 % och slitage från 1,8 % till 0,6 %.
Få ett citat

Fallstudie

Tillverkare av bil bromstrummor minskar cykeltid med 19 % med industriell svarvmaskin

En turkisk billeverantör som bearbetar bromstrummor behövde minska cykeltiden utan att förlora koncentricitet. Verkstaden kör 22 timmar per dag på gråjärnstrummor med diametrar mellan 280 mm och 380 mm. Vi levererade en industriell svarvmaskin med ett 12-ställningsrevolver, en 15 kW spindelmotor och en hydraulisk spännkärl, samt justerade skärparametrarna för deras hårdmetallinsatser. Cykeltiden sjönk från 4,8 minuter till 3,9 minuter per trumma, en förbättring med 19 %. Koncentriciteten förblev inom 0,03 mm över 2 400 stycken per vecka. Verktygslivslängden ökade från 180 till 230 stycken per skärsida. Efter sex månader beställde kunden en andra enhet. Nyckeln var att anpassa spindelvridmomentet till gråjärnsbearbetningen och förhindra termisk utvidgning under långa skift. Vår ingenjör tränade två operatörer på fyra dagar, och anläggningen kör nu den industriella svarvmaskinen obemannad under det andra skiftet.

Bearbetning av olje- och gasventilkroppar löst med industriell svarvmaskin för tunga arbetsuppgifter

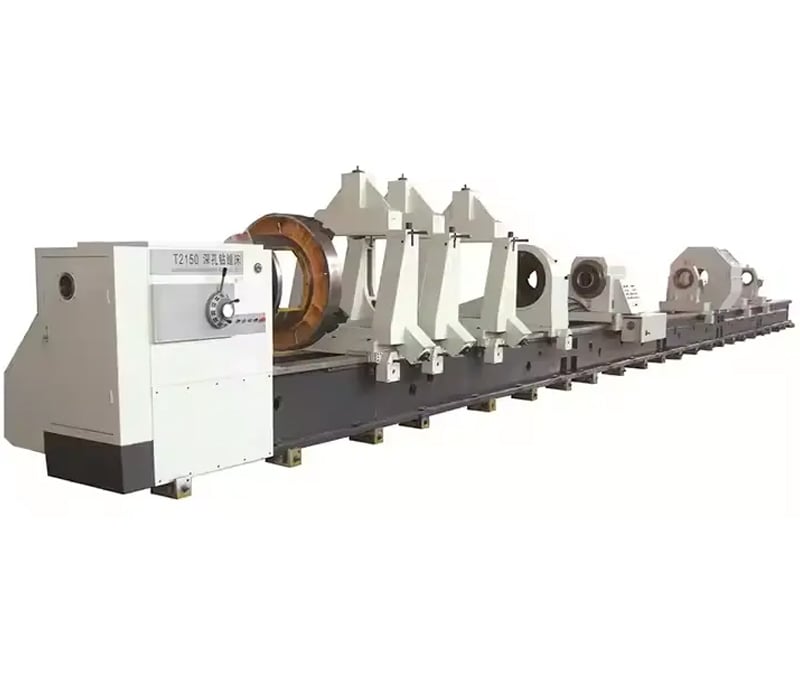
En energientreprenör i Förenade Arabemiraten hade problem med ventilkroppar som krävde djupborrning och ansiktsvridning på samma inställning. Deras tidigare svarvmaskin avvek 0,06 mm under en 8-timmarsdrift eftersom sängen saknade styvhet. Vi levererade en industriell svarvmaskin för tunga arbetsuppgifter med en 3 meter lång säng, ett 110 mm stort spindelhål och lådformade vägar. Borrdjupet uppnådde 420 mm med en runout på mindre än 0,025 mm. Kunden minskade antalet inställningsändringar från tre till en, vilket sparade 3,5 timmar per parti. Utskottet av ventilkroppar i rostfritt stål av märkesklass 316 sjönk från 2,4 % till 0,8 %. Maskinen har kört i 11 000 timmar med endast rutinmässig smörjning av vägarna. Detta fall visar hur en industriell svarvmaskin med lämplig sängmassa och spindelstöd löser problem med noggrannhet vid djupborrning inom energiproduktion.

Polsk repareringsverkstad utökar sin servicekapacitet med hjälp av industriell svarvmaskin

En familjeägd verkstad för reparationer i Polen reparerade slitna axlar och rullar för pappersbruk. De underentreprenörsbeställde stora svarvjobb eftersom deras gamla svarvmaskin hade endast 1 000 mm mellan centrum. Vi levererade en industriell svarvmaskin med 2 000 mm mellan centrum, en konisk tillbehörsanordning och en fyrfästare. Verkstaden tog de underentreprenörsbeställda arbetena inomhus och fick 18 nya kunder på 14 månader. Ytytan på reparerade axelhylsor förbättrades till Ra 1.6, vilket utökade livslängden för mullrullar med uppskattningsvis 30 %. Externa maskinbearbetningskostnader sjönk med 31 % under det första året. Två tekniker tränades på distans, och verkstaden hanterar nu akutreparationer inom 24 timmar. Den industriella svarvmaskinen blev kärnan i deras tjänsteintäkter.

Relaterade produkter

Att välja rätt industriell svarvmaskin börjar med att förstå hur svarvnoggrannhet skapas innan maskinen ens når kundens produktionsgolv. Vid Taizhou Chuang Yuan Machine Tool Co., Ltd., grundad 2003 i staden Taizhou, provinsen Jiangsu, kontrollerar vi hela processen – från gjutning till slutprov. Varje industriell svarvmaskinsbädd börjar som HT300-gjutjärn, som gjuts hos vår partners gjuteri och åldras utomhus i 24 månader. Denna naturliga åldring minskar inre spänningar så att bädden inte vrider sig efter år av tung bearbetning. Bädden bearbetas därefter grovt, utsätts för vibrerande spänningsavlastning och slipas färdigt på en ledvägsslipmaskin som håller räthet inom 0,01 mm per 1 000 mm. Huvudspindelns borrningar slipas för att passa precisionsspillningslager med förspänningsklass P4, vilket ger en runout på 0,005 mm vid spindelns framända. Växellådorna monteras med slipade tänder och varje axel balanseras dynamiskt. Efter montering genomgår varje industriell svarvmaskin ett 72-timmars kontinuerligt prov som inkluderar höghastighetssvarvning, gängning och vridmomentbelastning. Vi registrerar spindelns temperaturstegring, vibrationer och dimensionsupprepbarhet. En maskin måste kunna upprätthålla en upprepbarhet på 0,01 mm över 50 cykler för att godkännas. I produktionsplanering är detta avgörande eftersom kunder inom bilindustrin och hydraulik ofta kräver en CpK-värde över 1,33 på svarvade diametrar. Vår processförmågestudie på en 15 kW industriell svarvmaskin som svarvar 45-stål visade en CpK på 1,52 vid en tolerans på 0,02 mm. För globala användare förbereder vi exportvänlig förpackning med rostskydd, ankarboltsscheman och engelska bruksanvisningar. Vi stödjer även spännings- och frekvenskrav för fler än 20 länder, inklusive 220 V, 380 V, 415 V och 440 V vid 50 eller 60 Hz. Installationsstöd ges via video eller på plats av ingenjörer vid behov. I praktiskt bruk hanterar en industriell svarvmaskin från vår serie axelsvarvning, rörgängning, rullreparation, flänsbearbetning och djupborrning. Verkstäder i Vietnam använder den för motorcykelaxeldelar, kunder i Egypten för vattenpumpaxlar och kunder i Brasilien för sockerfabriksrullar. Varje konfiguration anpassas till kundens material, partistorlek och operatörens kompetensnivå. Vanliga tillval inkluderar hydrauliska spännklor, konisktillbehör, stödskivor, digitala läsutrustningar och automatisk smörjning. Detta strukturerade arbetssätt är anledningen till att våra industriella svarvmaskinplattformar bibehåller hög drifttid, låg skrotandel och enkel underhållsservice för internationella köpare.

Vanliga frågor

Vad ska jag kontrollera innan jag köper en industriell svarvmaskin för stålsaxlar?

Definiera först maximal diameter, längd och batchstorlek. För stålskäftar välj en maskin med ett styvt underrede, minst 7,5 kW spännkraft och ett spännborr som accepterar din stavmaterial. Bekräfta runout, upprepbarhet och lasttestdata. Begär en testlogg på 72 timmar samt en reservdelslista. Din industriella svarvmaskin bör anpassas till materialhårdhet, toleranser och dagliga produktionsmål innan prissättning jämförs.
Manuella svarv är lämpliga för verkstäder, enskilda delar och arbete i låg volym där operatörer behöver manuell kontroll. CNC-industriella svarvmaskiner passar bättre för upprepningsbara serier, komplexa profiler och striktare toleranser. Om din månatliga volym överstiger 300 delar eller om du kräver konsekvent cykeltid är CNC vanligtvis mer lönsamt. Många kunder börjar med manuell svarvning och inför CNC när ordervolymen ökar.
Vår standardindustriella svarvmaskin håller spindelns runout inom 0,005 mm och rundhet vid svarvning inom 0,01 mm under normala förhållanden. I produktionen upprätthåller de flesta kunder en noggrannhet på 0,02 mm till 0,03 mm vid bearbetning av stål och gjutjärn. Noggrannheten beror på verktyg, material och operatörens skicklighet. Vi levererar provcertifikat och kan utföra en kapabilitetsstudie för din specifika del innan leverans.
Ja. Vi tillhandahåller engelska bruksanvisningar, kopplingsscheman och fjärrvideoinkörning. För komplexa installationer kan våra ingenjörer resa till er plats. Utbildningen omfattar installation, verktygsinställning, daglig underhållsarbete och felsökning. De flesta kunder slutför grundutbildningen inom tre till fem dagar. Vi håller även reservdelar redo för utskick inom 48 timmar för att minska driftstopp.

Relaterade artiklar

Hur väljer man ett bearbetningscenter?

12

Dec

Hur väljer man ett bearbetningscenter?

Visa mer
Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

14

Jul

Varför modulära fjädermaskiner stödjer snabb växling mellan olika typer av fjäderproduktion

Produktionsflaskhalsar hos traditionell integrerad fjäderformningsutrustning Modern metallformning tillverkning kännetecknas alltmer av mångfaldiga produktspecifikationer och blandad batchproduktion. Många produktionsanläggningar måste bearbeta fjädrar ...
Visa mer
Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

14

Jul

Vilken service efter försäljning bör pålitliga leverantörer av EDM-borrningsmaskiner erbjuda

Utvecklingen av flexibel tillverkning genom modulär arkitektur. Moderna industriella landskap kräver en hög grad av anpassningsförmåga, där möjligheten att snabbt byta produktionskonfigurationer definierar en anläggnings operativa rytm...
Visa mer
Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

03

Aug

Vilka utgående fördelar får företag genom att uppdatera gammal EDM-sparkerosionsutrustning

Identifiering av ärvda begränsningar i gnisterosionsproduktionen. Drift av mognad, decennier gamla utrustning på högprecisionstillverkningsverkstäder skapar ofta dolda driftkostnader som tyst underminerar vinstmarginalerna över tid. När produktionen f...
Visa mer

Kundrecensioner

Daniel Weber
Stabil noggrannhet och snabb support

Vi köpte en industriell svarvmaskin för hydraulikstavar. Efter åtta månader ligger rundheten inom 0,015 mm på stål 45 och utslaget är under 0,7 %. Fabriken svarade på våra installationsfrågor inom en dag. Cykeltiden sjönk med 17 % jämfört med vår gamla svarv. Maskinen har kört två skift per dag utan större problem. Reservdelar anlände på fyra dagar.

Marek Kowalski
Kraftfull maskin för reparationer

Vår verkstad reparerar rullar till pappersbruk. Den industriella svarvmaskinen hanterar axlar på 2 000 mm med god ytkvalitet, och koniskt svarvning är noggrann. Vi tog tillbaka utlagrade arbetsuppgifter till egen verksamhet och minskade externa kostnader med cirka 30 %. Utbildningen var tydlig och bruksanvisningen är praktisk. Efter 14 månader håller maskinen fortfarande toleranserna väl.

Få ett kostnadsfritt offertförslag

Vår representant kommer att kontakta dig inom kort.
E-post
Namn
Företagsnamn
Meddelande
0/1000
Stel bäddkonstruktion som skyddar noggrannheten vid kraftiga snitt

Stel bäddkonstruktion som skyddar noggrannheten vid kraftiga snitt

Maskinbädden för industriell svarvmaskin är gjuten i HT300-järn och åldrad i 24 månader, därefter spänningsavlastad och slipad till en rakhet på 0,01 mm per 1 000 mm. Denna konstruktion motverkar böjning vid svarvning av stora axlar, rullar och ventilkroppar. I en energiverkstad i Förenade Arabemiraten uppnåddes en borrningsdjup på 420 mm med ett runout under 0,025 mm, och installations- och förberedelsetiden för varje parti minskade med 3,5 timmar. Vid svarvning av bilens bromstrummor möjliggjorde den styva bädden en cykeltidsminskning med 19 % samtidigt som koncentricitet på 0,03 mm bibehölls för 2 400 delar per vecka. Detta är avgörande i verkliga verkstäder eftersom vibrationer och termisk driftdrift är de främsta orsakerna till skrot under långa skift. En stabil industriell svarvmaskin förlänger även insertlivslängden – en turkisk kund ökade verktygslivslängden från 180 till 230 delar per skäryta. Den styva konstruktionen stödjer kraftfull bearbetning, djupborrning och obegränsad produktion, vilket ger köpare förutsägbar kvalitet och lägre driftkostnader.
Precisionsspindel och verifierad upprepningsbarhet för produktion med strikta toleranser

Precisionsspindel och verifierad upprepningsbarhet för produktion med strikta toleranser

Varje industriell svarvmaskin använder P4-klassens spindellager med 0,005 mm runout och en kontinuerlig testperiod på 72 timmar innan leverans. Vi registrerar temperaturhöjning, vibration och upprepningsbarhet över 50 cykler med en noggrannhet på 0,01 mm. I en kapabilitetsstudie på 45-stål uppnådde en modell på 15 kW ett CpK-värde på 1,52 vid en tolerans på 0,02 mm, vilket stödjer kunder inom bilindustrin och hydraulikbranschen som kräver ett CpK-värde över 1,33. En tysk kund som svarvade hydraulikstavar upprätthöll en rundhetsnoggrannhet på 0,015 mm efter åtta månader, med ett utslagsprocent under 0,7 %. För verkstäder som bearbetar pumpaxlar eller motoraxlar innebär denna upprepningsbarhet färre omarbetsbehov och mer stabila leveransschema. Det verifierade spindelsystemet hanterar även gängning och borrning utan att förlora position. Köpare får testprotokoll med varje enhet, så att kvaliteten dokumenteras i stället för lovordas.
WhatsApp WhatsApp E-post E-post Mobil Mobil ÖVERSTÖVERST