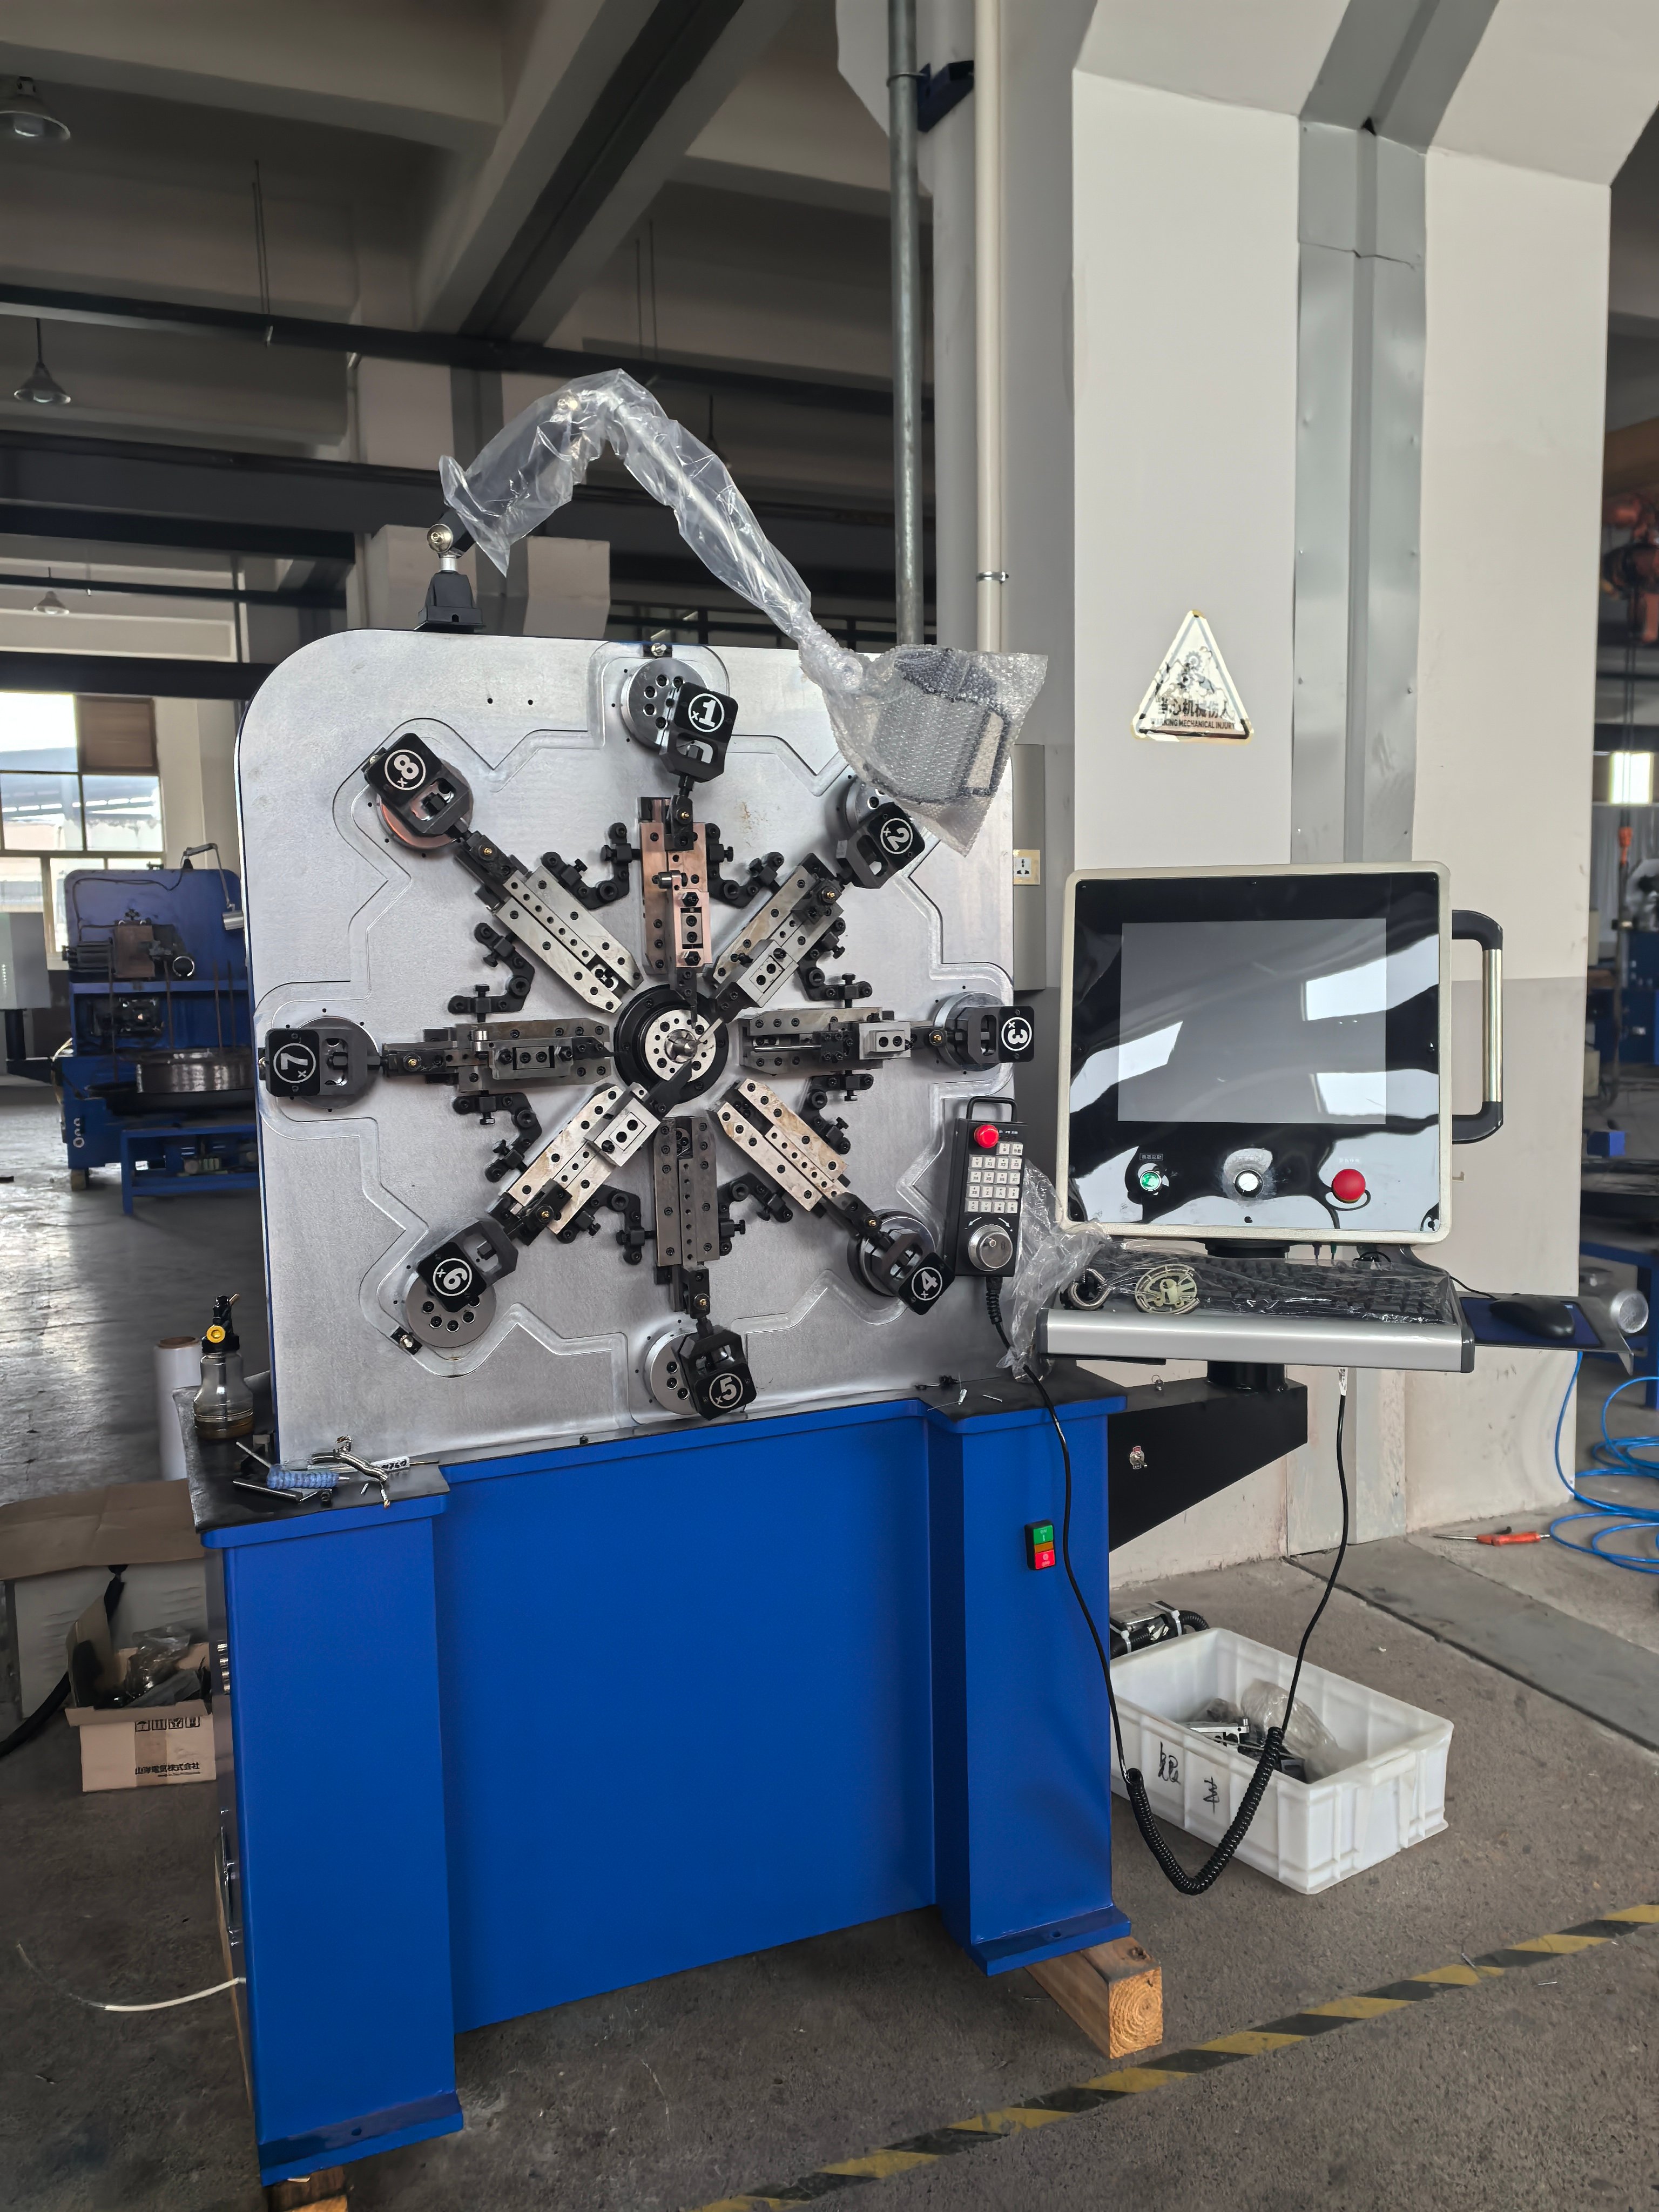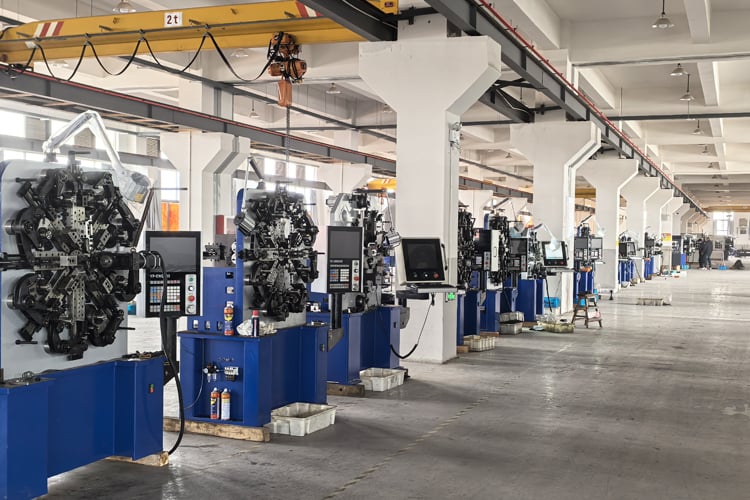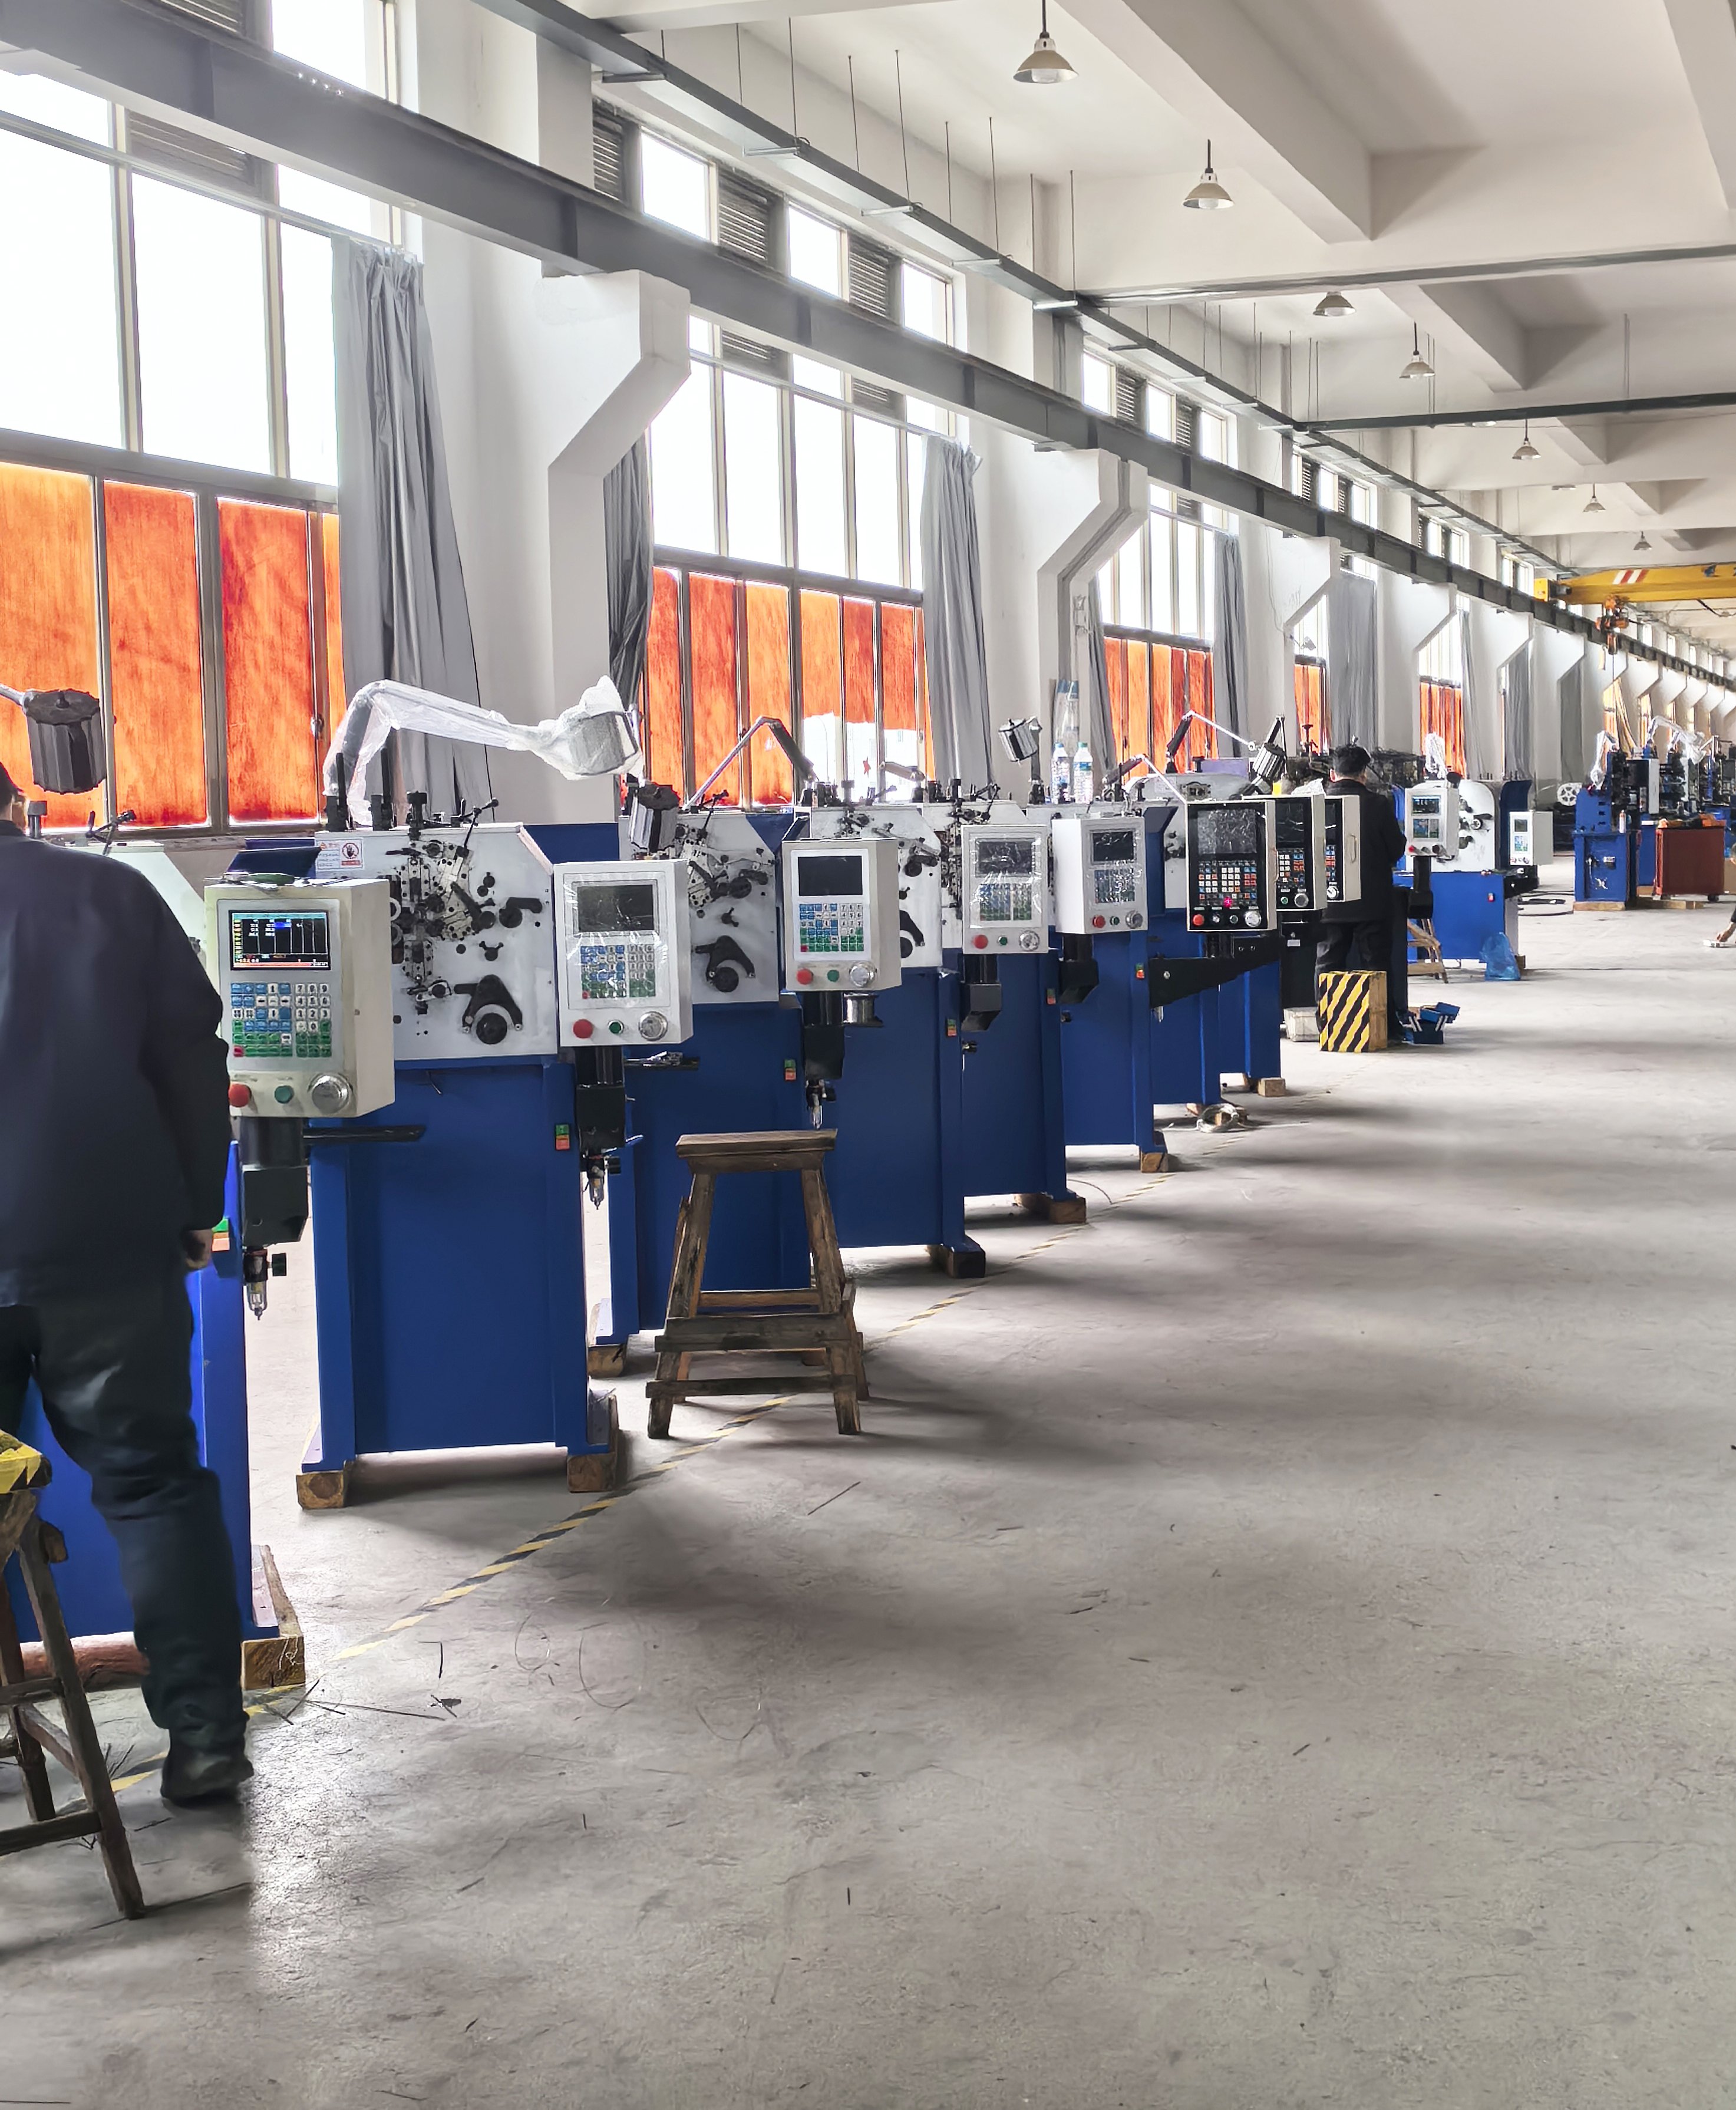
Stroj na výrobu tlakových pružín je tak dobrý, ako jeho schopnosť opakovať výrobu tej istej pružiny miliónkrát. V našom návrhu ide o súladný systém pozostávajúci zo servopoháňanej drôtového podávača, kamového navíjacieho mechanizmu, regulácie rozostupu závitov, strihacieho nástroja a voliteľných modulov na uvoľnenie napätia a triedenia. Výrobný proces začína vyrovnávaním drôtu a kalibráciou jeho podávania, pričom servomotory umiestňujú drôt s presnosťou 0,01 mm na každý impulz. Navíjacia časť tvorí aktívne závity, zatiaľ čo nástroj na reguláciu rozostupu závitov ovláda vzdialenosť medzi nimi – čo priamo ovplyvňuje tuhosť pružiny a jej dĺžku v stlačenom stave. Uzavretá odozvová slučka s enkóderom sleduje polohu strihacieho nástroja, aby sa voľná dĺžka zachovala stabilná aj pri zmenách napätia drôtu. Pre automobilové ventilové pružiny výrobcovia zvyčajne vyžadujú toleranciu sily v rozmedzí ±3 % a toleranciu voľnej dĺžky v rozmedzí ±0,15 mm; naša riadiaca architektúra tieto požiadavky spĺňa pri výkone až 320 kusov za minútu. Výrobcovia elektroniky často potrebujú drôt s priemerom 0,2 mm a tolerancie v rozmedzí ±0,04 mm, preto ponúkame mikro-podávacie konfigurácie so špeciálne tlmiacimi držiakmi nástrojov. Výrobné závody pre priemyselné komponenty kladú väčší dôraz na rýchlosť výmeny nastavení a dostupnosť stroja, preto sme do systému integrovali pamäť prednastavení („receptov“), rýchlouväzové nástroje a diaľkovú diagnostiku, ktorá umožňuje inžinierom v inej krajine prehliadať priebehy servopohonov a históriu poplachov. Naša továreň v meste Taizhou kombinuje výskum, výrobu a predaj, takže zákazníkom poskytujeme aplikované technické poradenstvo namiesto len katalógového čísla: požiadame ich o značku drôtu, jeho pevnosť v ťahu, požadovanú silu, dĺžku v stlačenom stave, typ koncových závitov a ročný objem výroby, a následne im odporučíme vhodnú konfiguráciu stroja na výrobu tlakových pružín, sadu nástrojov a technologické okno. V viac ako 20 exportných trhoch naše stroje prevádzkujú automobilové výrobky, výrobcovia spotrebných elektrických zariadení, výrobcovia elektroniky, energetické podniky a všeobecné priemyselné závody. Typické inštalácie dosahujú celkovú účinnosť vybavenia (OEE) v rozmedzí 92–96 %, preventívna údržba sa vykonáva každých 1 000 hodín a životnosť nástrojov sa pohybuje medzi 300 000 a 800 000 cyklami, v závislosti od povlaku drôtu. Globálny posun smerom k ľahším vozidlám, menším konektorom a viac elektrifikovaným výrobkom stále zvyšuje nároky na presnosť pružín, a práve v tomto bode sa správne špecifikovaný stroj na výrobu tlakových pružín mení z nákladového centra na konkurenčnú výhodu.

24
Dec
14
Jul
03
Aug
03
Aug