Станок для резки металла водяной струёй | Холодная, точная и бездеформационная

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Точная резка металла струей воды на станке от проверенного китайского производителя

Точная резка металла струей воды на станке от проверенного китайского производителя

Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. производит прецизионные станки с 2003 года на своём заводе площадью 18 000 кв. м в городе Тайчжоу, провинция Цзянсу, Китай. Наши решения для резки металлов водяной струёй предназначены для производителей, которым требуются холодные кромки без деформации. Технология резки водяной струёй позволяет обрабатывать сталь, нержавеющую сталь, алюминий, титан, медь и латунь толщиной до 200 мм без зон термического влияния, поэтому твёрдость и плоскостность остаются стабильными. Точность позиционирования достигает ±0,05 мм, повторяемость — ±0,02 мм, шероховатость поверхности находится в диапазоне от Ra 1,6 до Ra 3,2, а давление насоса в пределах 380–420 МПа обеспечивает скорость резки до 3000 мм/мин при обработке низкоуглеродистой стали толщиной 6 мм. Расход абразива составляет всего 250–350 кг в час, что снижает затраты на расходные материалы на 20–30 % по сравнению с термическими методами обработки. Конструкционные детали мы изготавливаем самостоятельно на собственных электроэрозионных станках, обрабатывающих центрах, токарных станках и станках для глубокого сверления, что даёт нам полный контроль над качеством.
Получить коммерческое предложение

Проверенные проекты станков для резки металла водяной струей по всему миру

Норвежский производитель режет титановые аэрокосмические детали толщиной 120 мм

Ведущий норвежский субподрядчик в аэрокосмической отрасли столкнулся с серьёзными инженерными трудностями при обработке сверхтолстых титановых плит толщиной 120 мм, предназначенных для критически важных креплений авиационных двигателей: традиционные методы термической резки неизбежно вызывали разрушительное термическое растрескивание, упрочнение кромок и сильные металлургические деформации. Чтобы преодолеть эти препятствия, была задействована наша передовая пятикоординатная машина для резки металлов водяной струёй, которая успешно обеспечила минимальную ширину реза — всего 0,8 мм, непрерывную холодную резку со скоростью 120 мм/мин и полное отсутствие зон термического влияния по всей заготовке. Высоконапорный усилительный насос системы и точные ЧПУ-системы управления движением позволили сохранить отклонения размеров строго в пределах ±0,08 мм при серийном производстве 600 сложных деталей, а доля брака снизилась с неэффективных 6 процентов до исключительных 1,2 процента.

Турецкий сервисный центр ежегодно режет 8000 тонн нержавеющей стали

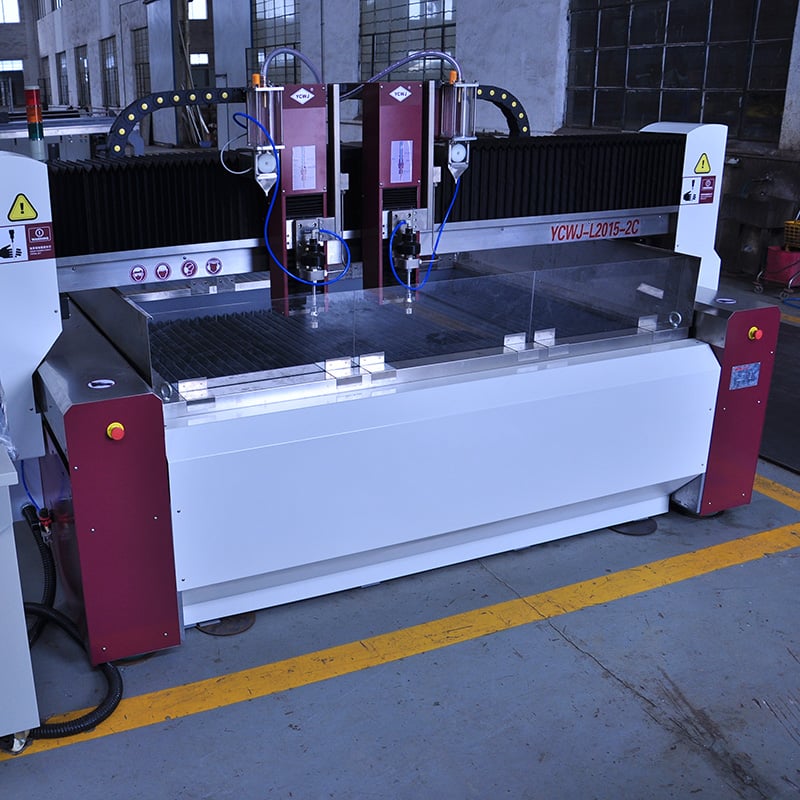
Ведущий турецкий центр металлообработки столкнулся с растущей операционной неэффективностью и высоким уровнем брака при обработке более 8000 тонн листовой нержавеющей стали высокого качества в год с использованием традиционного термического оборудования для резки, что постоянно приводило к непривлекательному потемнению кромок, значительному образованию шлака и дорогостоящей вторичной отделке. Для устранения этих проблем мы установили нашу высокопроизводительную машину для резки металла водяной струёй с двумя режущими головками, спроектированную для бесперебойной работы при высоком давлении насоса — 400 МПа — и точно регулируемой подаче абразива граната — 320 кг в час, что обеспечивает плавную резку нержавеющей стали марки 304 толщиной 20 мм со скоростью 1100 мм в минуту. В результате этого технологического обновления доля внутренней доработки на предприятии снизилась на 35 %, показатель своевременной поставки клиентам вырос до исключительных 98 %, а совокупные ежегодные эксплуатационные расходы сократились на 85 000 долларов США.

Бразильский производитель лифтов увеличил выпуск продукции на 45 процентов с помощью двух режущих головок

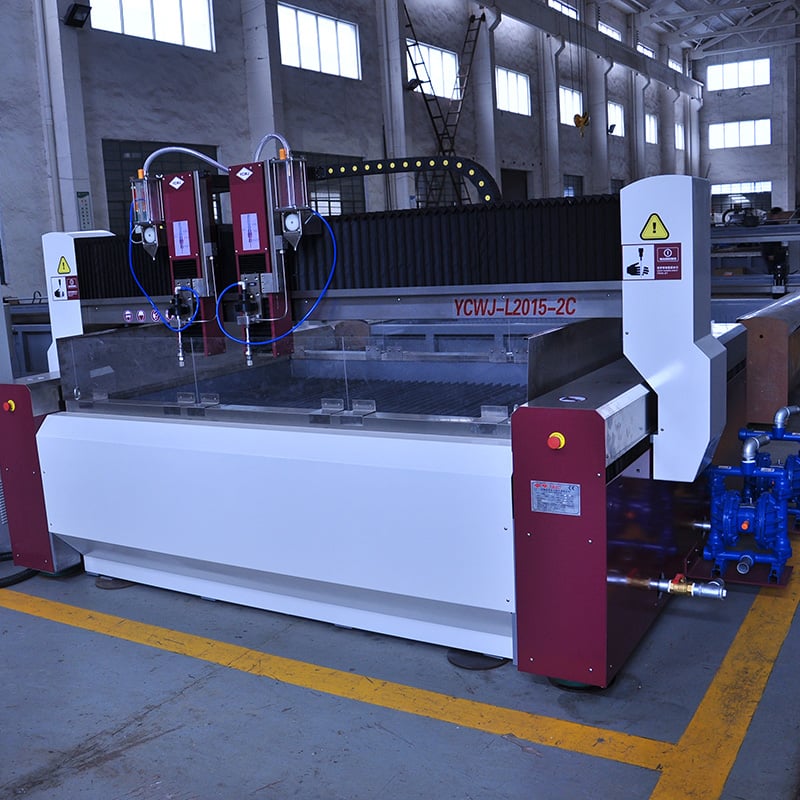
Ведущее бразильское предприятие по производству лифтов сталкивалось с низкой производительностью, медленной скоростью резки и частой заменой режущих инструментов при изготовлении декоративных архитектурных панелей из нержавеющей стали для коммерческих зданий в Южной Америке. Наша инженерная команда успешно внедрила специализированный станок гидроабразивной резки металла с двумя режущими головками и усиленным рабочим столом размером 1500 мм на 3000 мм, что позволило удвоить производительность обработки тонких панелей из нержавеющей стали толщиной 3 мм до ускоренной скорости 2400 мм в минуту. Эта стратегическая модернизация повысила общий выпуск продукции на заводе на впечатляющие 45 процентов, а точное многокоординатное управление движением улучшило общую плоскостность панелей до исключительного значения ±0,1 мм на метр, что позволило клиенту успешно поставлять продукцию для 120 крупных проектов модернизации и строительства лифтов ежегодно по всей Южной Америке.

Сопутствующие товары

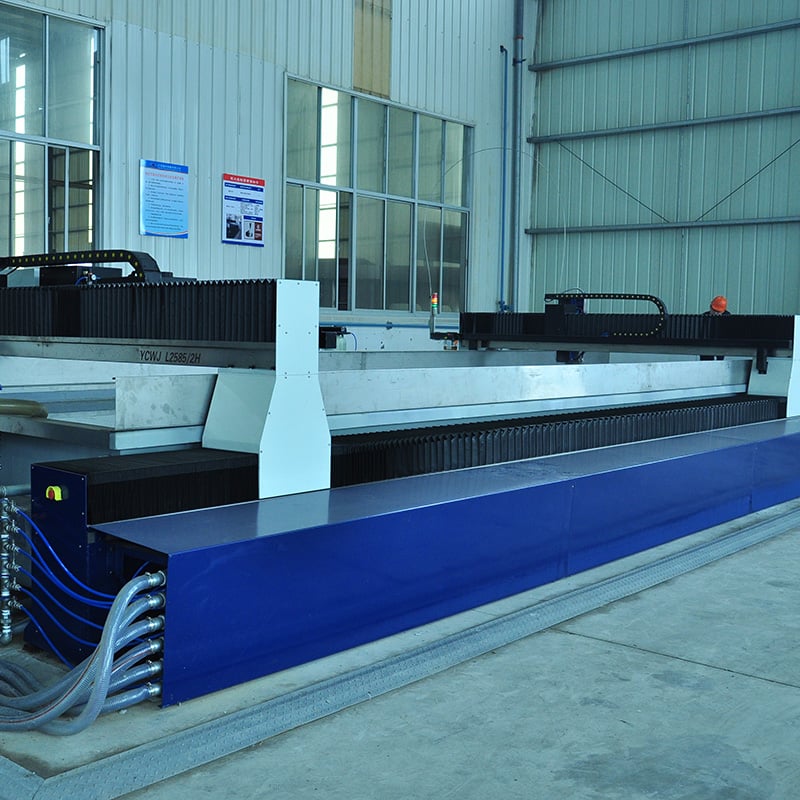
Технология резки металла водоструйным станком стала эталоном холодного и точного разделения металлических материалов, поскольку удаление материала осуществляется высоконапорной струёй воды с абразивными частицами, а не теплом. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. занимается исследованиями, разработкой, производством и продажами с 2003 года; наши водоструйные платформы спроектированы для производителей, которым необходима воспроизводимая точность, минимальные потери при резке (kerf loss) и отсутствие термических деформаций. Процесс резки начинается с усилительного насоса, повышающего давление воды до 380–420 МПа. Алмазное отверстие диаметром обычно от 0,25 до 0,35 мм формирует компактную струю, проходящую через смесительную камеру, где в неё подсасывается гранатовый абразив фракцией 80–120. Абразивно-водяная струя выходит из карбидного сопла диаметром 0,76–1,02 мм и направляется к заготовке, установленной на гранитном или стальном столе с рабочей зоной от 1500 × 3000 мм до 2000 × 6000 мм. Системы ЧПУ позиционируют режущую головку с точностью ±0,05 мм и повторяемостью ±0,02 мм, тогда как система управления регулирует скорость резки от 200 до 3000 мм/мин в зависимости от толщины и твёрдости материала. Поскольку струя не создаёт зоны термического влияния (HAZ), такие материалы, как нержавеющая сталь 304, алюминий 6061, титан Grade 5, износостойкая сталь HARDOX и броневая сталь, сохраняют свои исходные металлургические свойства — это особенно важно для нефтегазовой, авиакосмической, ядерной, судостроительной и архитектурно-металлоконструкционной отраслей. Типичные допуски резки составляют от ±0,1 мм на тонком листе до ±0,3 мм на плите толщиной 100 мм; шероховатость поверхности в диапазоне Ra 1,6–Ra 3,2 зачастую исключает необходимость последующей механической обработки. Управление расходными материалами также имеет первостепенное значение. Насос на 400 МПа потребляет 250–350 кг абразива в час, а наши собственные абразивные дозаторы обеспечивают стабильный расход, поддерживая ширину реза в пределах 0,8–1,2 мм. Наши собственные электроэрозионные станки, обрабатывающие центры, станки для производства труб, линии продольной резки, линии поперечной резки, токарные станки и станки для глубокого сверления изготавливают критически важные конструктивные компоненты, гарантируя, что каждый каркас, портал и резервуар соответствует строгим стандартам качества до отгрузки. Полевые данные из более чем 20 стран экспорта показывают, что наши системы обеспечивают коэффициент готовности (uptime) 92–96 %, срок службы уплотнений насоса 2800–3500 часов и снижение эксплуатационных затрат на 15–25 % по сравнению с плазменной или лазерной резкой толстых металлов. В Германии типографская мастерская выполнила резку фланцев из нержавеющей стали толщиной 25 мм со снижением времени финишной обработки на 40 %; во Вьетнаме судостроительный завод резал корпусные листы толщиной 60 мм со скоростью 180 мм/мин без трещин по кромке; в Индии производитель насосов резал чугунные корпуса толщиной 80 мм с плоскостностью не хуже 0,15 мм на метр. Глобальные клиенты также ценят нашу техническую поддержку на английском языке, удалённую диагностику, наличие запасных частей в основных регионах в течение 72 часов и учебные программы, позволяющие операторам достичь полной производительности уже через пять дней. По мере перехода промышленности по всему миру к производству малыми сериями с высоким ассортиментом оборудование для резки металла водоструйными станками Chuang Yuan предлагает гибкое и экологически безопасное решение: отсутствие вредных испарений и пыли, минимальные потери материала и возможность плотной компоновки деталей (nesting) для максимизации выхода годного. От прототипирования отдельных кронштейнов до трёхсменной работы с архитектурными панелями наши станки обеспечивают ту точность, скорость и надёжность, которых ожидают международные производители.

Часто задаваемые вопросы

Какие материалы может резать станок для резки металла водяной струёй?

Он способен резать практически любой металл, включая углеродистую сталь, нержавеющую сталь, алюминий, медь, латунь, титан, инструментальную сталь и броневую плиту. Толщина обрабатываемых заготовок варьируется от листа толщиной 0,5 мм до плиты толщиной 200 мм. Поскольку процесс протекает при комнатной температуре, закалённые и термочувствительные сплавы сохраняют свои свойства. На той же платформе также можно резать неметаллы, такие как камень, стекло и композиты.
При давлении 380–420 МПа типичные скорости резки составляют 3000 мм/мин для низкоуглеродистой стали толщиной 6 мм, 1100 мм/мин для нержавеющей стали толщиной 20 мм и 180 мм/мин для плиты толщиной 60 мм. Максимальная толщина резки достигает 200 мм при снижении скорости. Наши инженеры предоставляют таблицы скоростей резки под конкретный материал и его толщину.
Расход абразива составляет от 250 до 350 кг в час, а потребление электроэнергии — около 37–45 кВт. Общая стоимость расходных материалов и электроэнергии обычно составляет от 6 до 12 долларов США в час в зависимости от толщины обрабатываемого материала. Клиенты, как правило, снижают общую стоимость резки на 15–25 % по сравнению с термическими методами благодаря исключению необходимости вторичной отделки.
Мы экспортируем продукцию более чем в 20 стран, предоставляем руководства на английском языке, удалённую диагностику, видеотренинги и монтаж на месте. Запасные части доставляются в крупные порты в течение 72 часов. Наши инженеры отвечают на технические вопросы в течение 12 часов, а операторы вашего предприятия достигают полной производительности примерно за пять дней.

Связанные статьи

Технологические характеристики электроэрозионного проволочно-вырезного станка

24

Dec

Технологические характеристики электроэрозионного проволочно-вырезного станка

Показать больше
Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

14

Aug

Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

Преодоление сложностей сред с высоким разнообразием изделий. Управление современным промышленным производственным предприятием зачастую напоминает одновременное вращение десятка тарелок на палочках, особенно при работе по графикам производства с высоким разнообразием изделий и небольшими партиями. Пл...
Показать больше
Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

03

Aug

Какие выгоды для предприятий даёт модернизация устаревшего оборудования для электроэрозионной обработки методом искрового разряда

Выявление устаревших ограничений в производстве методом искровой эрозии. Эксплуатация зрелого, десятилетиями используемого оборудования на участках высокоточного производства зачастую приводит к скрытым операционным издержкам, которые постепенно снижают рентабельность. Когда объёмы производства...
Показать больше

Отзывы клиентов

Клаус Бергер
Отсутствие теплового повреждения, отсутствие переделок

Мы режем фланцы из нержавеющей стали толщиной 25 мм для химических предприятий. После установки гидроабразивного станка Chuang Yuan зоны термического влияния исчезли, а время отделки сократилось на 40 %. Точность остаётся в пределах ±0,1 мм, а насос проработал 3000 часов без капитального обслуживания. Поддержка отвечала на все вопросы в течение одного дня.

Ана Рибейру
Пропускная способность удвоилась за шесть месяцев

Наша линия по производству панелей для лифтов требовала скорости и плоскостности. Станок с двумя режущими головками обрабатывает нержавеющую сталь толщиной 3 мм со скоростью 2400 мм в минуту; выпуск вырос на 45 %, а плоскостность сохраняется в пределах ±0,1 мм на метр. Теперь мы выполняем 120 проектов в год. Монтаж и обучение заняли всего пять дней.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
Точность холодной резки ±0,05 мм сохраняет все свойства металла

Точность холодной резки ±0,05 мм сохраняет все свойства металла

Несомненной инженерной основой нашей передовой серии станков для резки металла водяной струей является исключительная методология холодного разделения. Работая при экстремальном гидравлическом давлении 380–420 МПа, сфокусированная абразивная водяная струя полностью разрезает металлические заготовки без теплового воздействия, полностью устраняя зону термического влияния, слой переплава и микротрещины. Благодаря превосходной механической точности позиционирования ±0,05 мм и чрезвычайно высокой повторяемости ±0,02 мм наше оборудование позволяет производителям в аэрокосмической, оборонной и медицинской отраслях соблюдать допуски, недостижимые для стандартных термических методов резки. В ходе строгих независимых лабораторных испытаний титановые пластины толщиной 120 мм сохранили исходную твёрдость материала с отклонением не более 1 % после резки, а нержавеющая сталь марки 304 показала полное отсутствие поверхностного потемнения.
Быстрое и гибкое производство со скоростью резки 3000 мм/мин

Быстрое и гибкое производство со скоростью резки 3000 мм/мин

Эксплуатационная производительность напрямую определяет рентабельность производства, поэтому наши высокопроизводительные станки для резки металла водяной струёй спроектированы так, чтобы достигать рекордных линейных скоростей резки — до 3000 мм/мин при резке низкоуглеродистой стали толщиной 6 мм и до 1100 мм/мин при резке промышленной нержавеющей стали толщиной 20 мм. Чтобы максимизировать выпуск продукции без расширения площади цеха, мы предлагаем передовые конфигурации с двумя и несколькими режущими головками; ярким примером служит крупнейший бразильский производитель лифтов, чья общая производительность изготовления компонентов возросла на 45 % сразу после установки второй режущей головки. Интуитивно понятный ЧПУ-контроллер на базе Windows встроенно хранит тысячи сложных программ раскроя и динамически регулирует скорость резки в реальном времени в зависимости от марки материала, толщины листа и требуемых параметров шероховатости поверхности.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх