Машина для резки высоконапорной водяной струёй | Холодная точная резка при давлении 420 МПа

Все категории
Получить коммерческое предложение

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Мобильный / WhatsApp
WeChat
LinkedIn
Имя
Название компании
Сообщение
0/1000
Приложение
Пожалуйста, прикрепите хотя бы один файл
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Установка для резки высоконапорной водяной струёй с точностью 420 МПа и поддержкой на местах в более чем 20 странах

Установка для резки высоконапорной водяной струёй с точностью 420 МПа и поддержкой на местах в более чем 20 странах

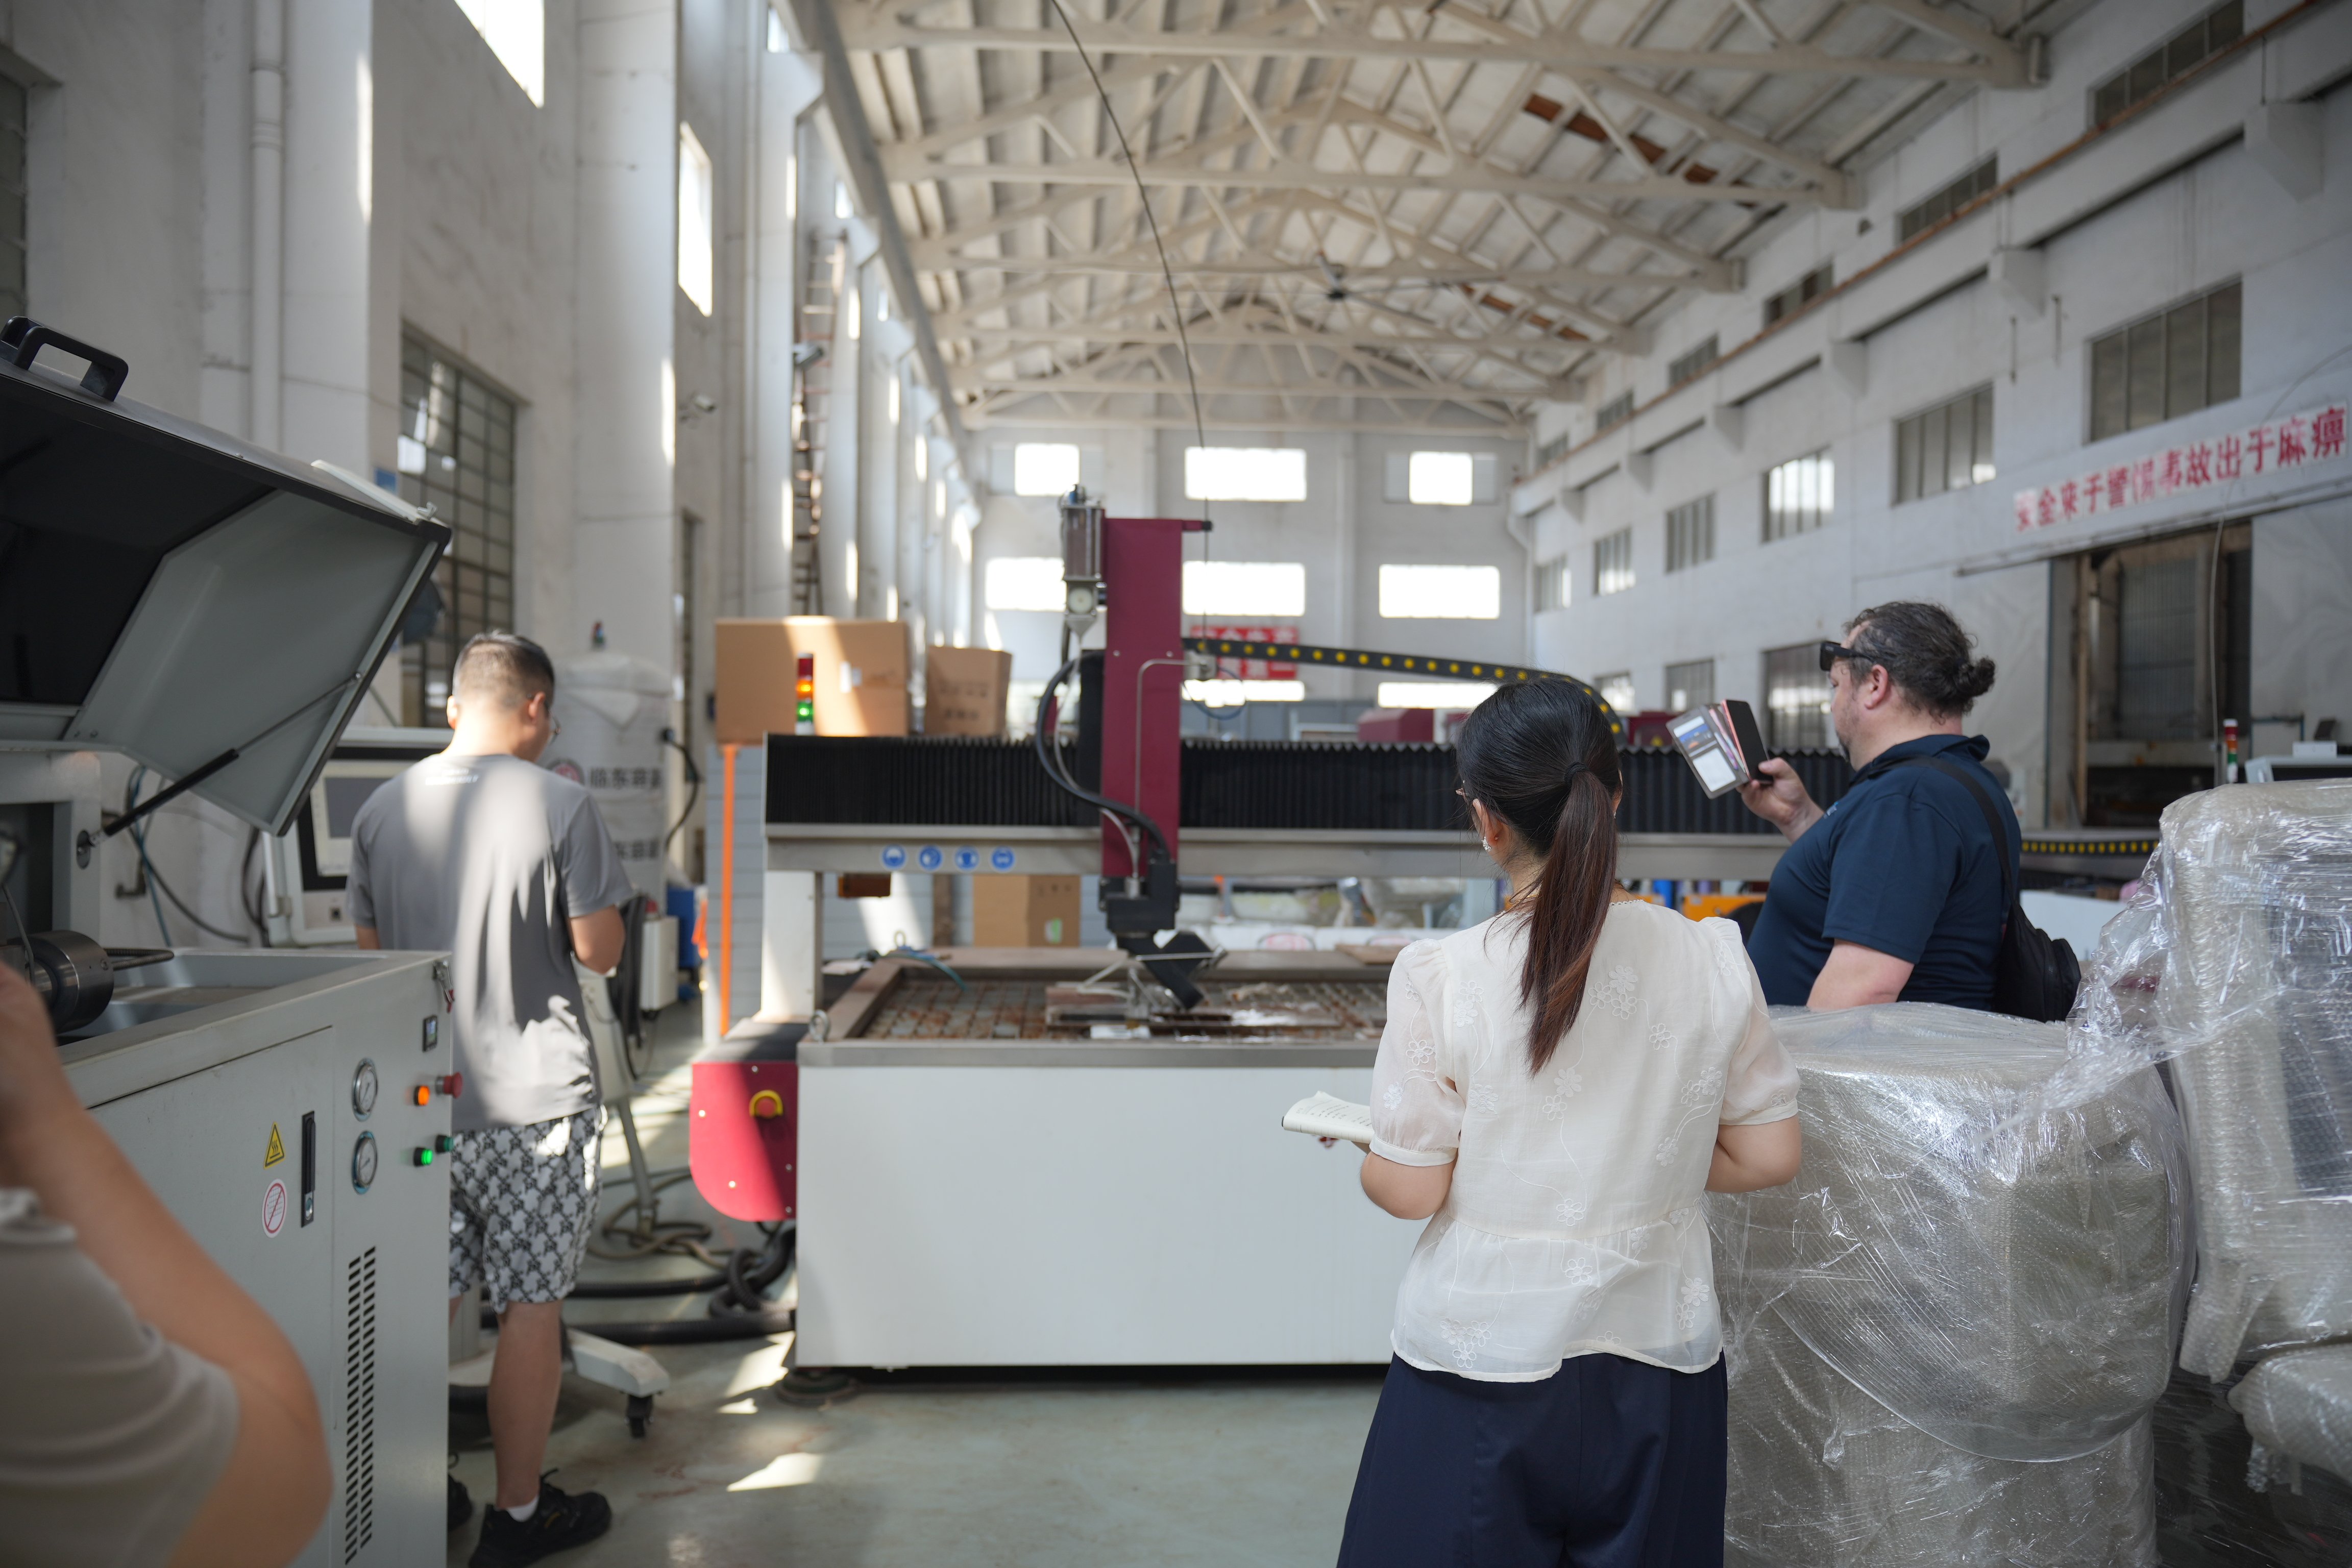
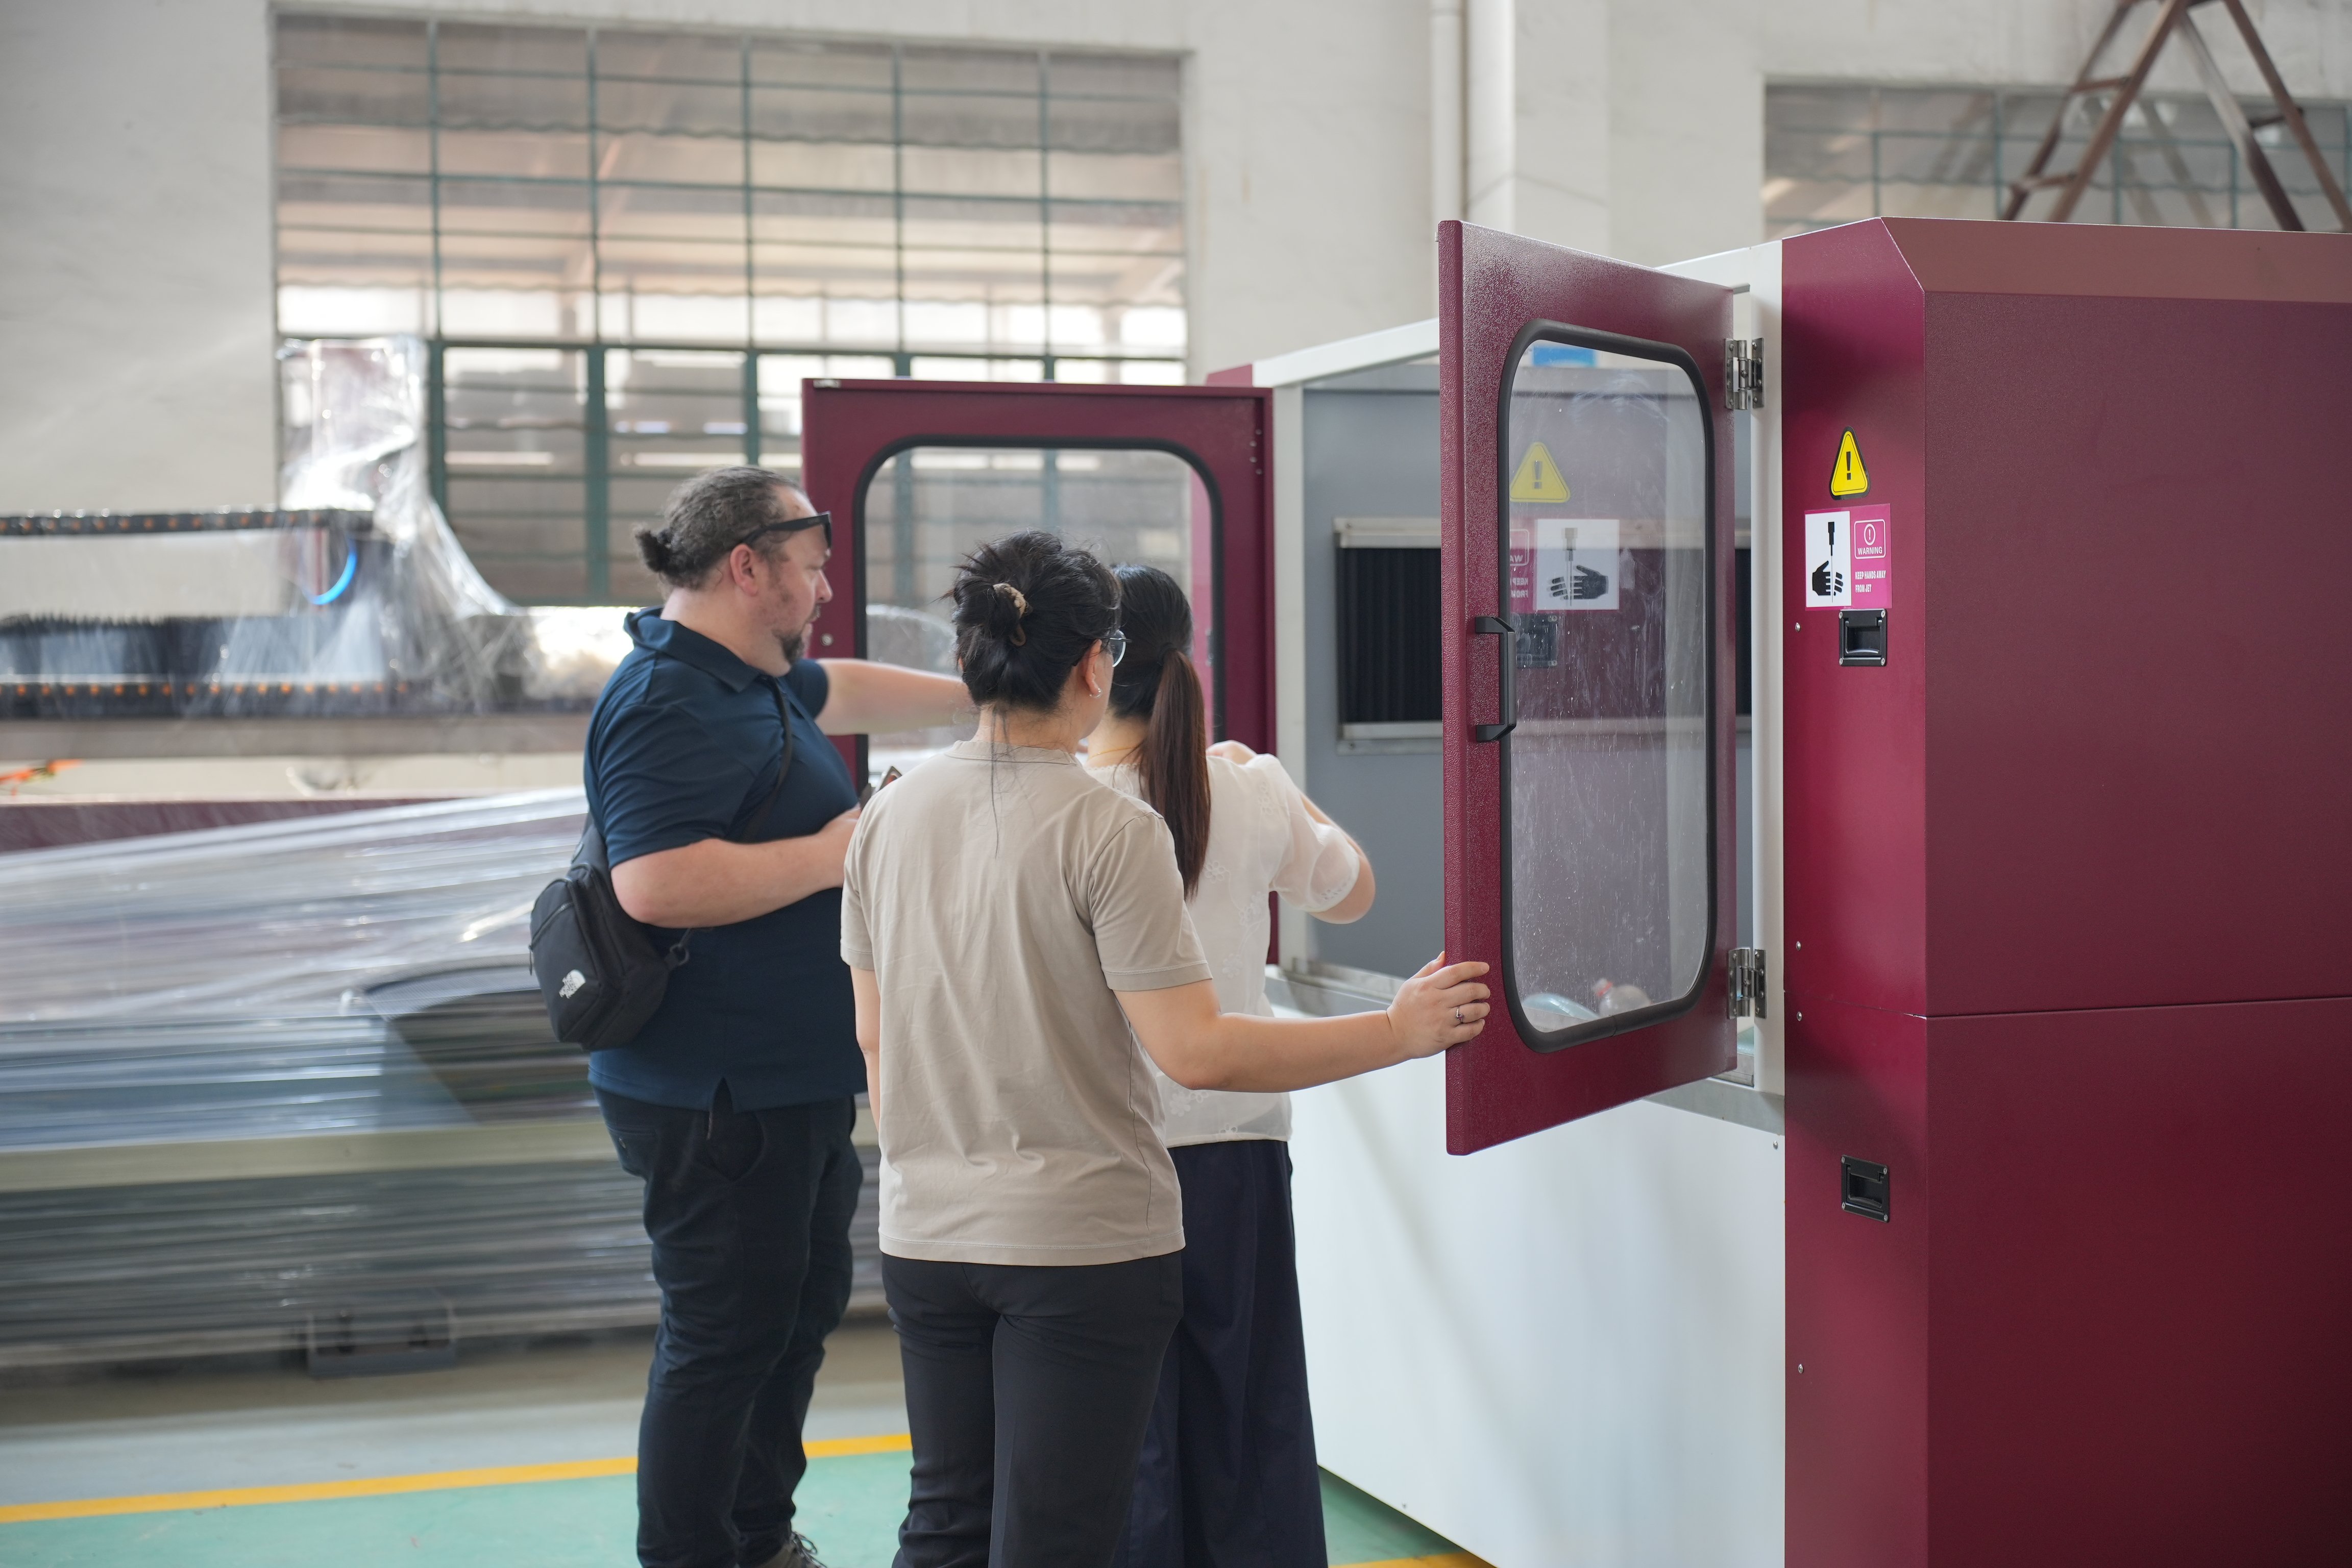
Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. поставляет системы гидроабразивной резки высокого давления, предназначенные для предприятий, которые не могут позволить себе тепловую деформацию, простои из-за замены инструмента или нестабильное качество кромок. С 2003 года мы объединили исследования и разработки, производство и продажи под одной крышей в городе Тайчжоу, провинция Цзянсу, Китай, поэтому каждый усилительный насос, режущая головка и ЧПУ-портальная рама соответствуют единому стандарту качества, а не собираются из компонентов различных поставщиков. Наша установка гидроабразивной резки высокого давления обеспечивает рабочее давление до 420 МПа, пульсации давления не превышают 2 %, а позиционирование режущей головки составляет ±0,05 мм на рабочем столе размером 3000 × 1500 мм. Усилитель мощностью 30 кВт с двумя плунжерами обеспечивает непрерывную резку нержавеющей стали толщиной 20 мм со скоростью 180 мм/мин, а абразивные насадки позволяют резать титановую плиту толщиной 50 мм без зоны термического влияния. Применяется в оснасточных цехах авиастроения.
Получить коммерческое предложение

Проверенные на практике установки для резки высоконапорной водяной струей в более чем 20 странах

Швейцарская мастерская точной обработки режет титановые кронштейны толщиной 25 мм за один проход

Ведущее швейцарское предприятие по прецизионному производству, специализирующееся на сложных аэрокосмических компонентах, столкнулось с серьёзными техническими трудностями при профилировании тяжёлых несущих кронштейнов из титанового сплава толщиной 25 мм. Используемое ранее термическое лазерное оборудование постоянно вызывало зону термического влияния, приводящую к микродеформациям и требующую дорогостоящей и трудоёмкой вторичной фрезеровки — более 4,5 часов непроизводительного труда на каждую производственную партию, при этом возрастал риск отклонения диаметра отверстий под болты за пределы допуска. Чтобы устранить эти затратные неэффективности, на предприятии внедрили передовой гидроабразивный резак WEITAI с высоким давлением, оснащённый мощным усилителем давления на 420 МПа, точной системой подачи абразива и стабильным ЧПУ-рабочим столом размером 3000 мм × 1500 мм. Система холодной резки работала стабильно со скоростью 160 мм/мин при использовании высококачественного гранатового абразива и обеспечивала точность позиционирования отверстий в пределах ±0,08 мм.

Бразильский производитель каменных панелей повысил выход годных изделий на 14 процентов

Устоявшийся бразильский поставщик архитектурного камня, специализирующийся на роскошных внутренних мраморных и гранитных панелях для холлов высококлассных отелей, сталкивался с существенными операционными потерями и повреждениями кромок при обработке толстых каменных плит толщиной 30 мм с помощью традиционных алмазных пил. Традиционная механическая резка часто вызывала сильное сколообразование вдоль полированных кромок и приводила к неприемлемому уровню брака — 22 процента. Мы спроектировали и установили специализированную водоструйную резательную машину WEITAI высокого давления, оснащённую передовой насадкой для холодной резки, высоконапорным насосом и специализированным интеллектуальным программным обеспечением для оптимальной укладки заготовок. Используя микроскопическую ширину реза 0,6 мм, надёжное рабочее давление 380 МПа и высокую скорость перемещения режущей головки — 2500 мм/мин, система без усилий выполняла сложные внутренние радиусы углов и замысловатые изогнутые архитектурные вставки без локального структурного разрушения или сколов на поверхности.

Польский центр металлообработки режет разнородные материалы на одном станке

Крупный польский центр металлообработки, выполняющий разнообразные заказы клиентов на обработку листов нержавеющей стали, алюминия и технических композитов, столкнулся с операционными узкими местами и чрезмерно длительными сроками выполнения заказов из-за распределения производства между несколькими специализированными станочными линиями. Наша инженерная команда успешно решила эту проблему с рабочим процессом, поставив универсальный гидроабразивный резательный станок WEITAI высокого давления с двумя резательными головками и автоматизированным модулем подачи абразива в больших объёмах, способным обрабатывать все три указанных класса материалов на единой порталной рабочей поверхности размером 3000 мм × 1500 мм. Листы нержавеющей стали резались чисто со скоростью 180 мм/мин, алюминиевые листы — со скоростью 600 мм/мин, а конструкционные композитные панели — впечатляюще быстро, со скоростью 900 мм/мин. В результате сроки выполнения сложных заказов с различными материалами на предприятии сократились с шести дней до всего двух дней, а общая загрузка станков на заводе возросла с 61 % до 84 %.

Сопутствующие товары

Высоконапорная гидроабразивная резательная установка преобразует подаваемую под давлением воду в управляемый инструмент для резки; техническое исполнение этого преобразования определяет, получит ли производственное предприятие преимущества в скорости, точности или одновременно в обоих параметрах. Компания Taizhou Chuang Yuan Machine Tool Co., Ltd. выпускает прецизионные станки с 2003 года с завода в городе Тайчжоу, провинция Цзянсу, Китай, объединяя в единый производственный цикл научно-исследовательские и опытно-конструкторские работы, производство и продажи. В нашей высоконапорной гидроабразивной резательной установке применяется усилительный насос мощностью 30 кВт, повышающий давление воды до 420 МПа, после чего вода проходит через аккумуляторы, высоконапорные трубопроводы и резательную головку с отверстиями из сапфира или алмаза. В абразивном режиме дозирующий бункер подаёт гранат в смесительную камеру, где абразив разгоняется до скорости около 900 метров в секунду. Такая струя обеспечивает резку нержавеющей стали толщиной 20 мм со скоростью 180 мм/мин, титана толщиной 50 мм — со скоростью 110 мм/мин и мрамора толщиной 30 мм — со скоростью 2500 мм/мин в режиме поперечного перемещения. Поскольку процесс протекает без нагрева, зона термического влияния отсутствует, не образуется повторно затвёрдевший слой, а кромка не упрочняется, поэтому не требуется дополнительная механическая обработка. ЧПУ-контроллер хранит более 200 технологических рецептов резки, а модуль автоматической раскладки повышает коэффициент использования материала со среднего значения 72 % до 88 % на стандартных листах размером 1500 × 3000 мм. Точность позиционирования ±0,05 мм и повторяемость позиционирования ±0,02 мм позволяют операторам выполнять резку отверстий под болты, пазов и контурной обработки за одну установку заготовки. При изготовлении технологической оснастки для авиакосмической промышленности это сохраняет геометрию отверстий после сварки; при производстве автомобильных интерьеров это исключает появление следов пробоя на видимых поверхностях; при обработке камня это позволяет сохранить полированные поверхности мрамора и гранита толщиной 30 мм. На нашем заводе реализована пятиступенчатая система контроля качества, включающая испытания насоса под давлением, превышающим номинальное в 1,25 раза, 72-часовые непрерывные испытания резки, верификацию с помощью лазерного интерферометра, проверку электробезопасности и финальные испытания резки на материалах, предоставленных заказчиком. Наши установки эксплуатируются более чем в 20 странах и регионах мира; инженерная команда оказывает поддержку при вводе оборудования в эксплуатацию в Европе, Южной Америке, Юго-Восточной Азии и на Ближнем Востоке — как удалённо (с использованием средств диагностики), так и на месте (с проведением обучения персонала). Мы также поставляем запасные части с гарантированным сроком службы: комплекты сопел — 600 часов, уплотнения высокого давления — 1000 часов, обратные клапаны — 1500 часов. Для производителей, переходящих от лазерной, плазменной или дисковой резки к холодной резке, наша высоконапорная гидроабразивная резательная установка предлагает измеримые преимущества: снижение себестоимости детали, повышение коэффициента выхода годного материала и получение более чистых кромок. Каждый проект начинается с анализа образца материала заказчика, затем следует рекомендация технологических параметров, заводские приёмочные испытания и поддержка при вводе в эксплуатацию, благодаря чему производственные бригады достигают стабильных показателей выпуска в течение нескольких дней, а не месяцев.

Часто задаваемые вопросы

Какие материалы может резать ваша машина для резки высоконапорной водяной струёй и какие толщины являются реалистичными?

Наши машины режут нержавеющую сталь толщиной до 100 мм, титан — до 50 мм, алюминий — до 120 мм, мрамор и гранит — до 80 мм, стекло — до 40 мм, композиты — до 60 мм. Стандартная производственная толщина для нержавеющей стали составляет 20 мм при скорости резки 180 мм/мин с абразивом, тогда как для титана толщиной 50 мм скорость составляет примерно 110 мм/мин. Поскольку струя является холодной, материалы сохраняют свою исходную твёрдость и отделку, а зона термического влияния не образуется.
Точность позиционирования составляет ±0,05 мм, а повторяемость — ±0,02 мм на рабочем столе размером 3000 × 1500 мм. Ширина реза 0,6 мм обеспечивает плотную укладку деталей и малые внутренние радиусы. В швейцарском проекте по изготовлению кронштейнов для аэрокосмической отрасли отверстия после резки титана толщиной 25 мм отклонялись не более чем на ±0,08 мм, что позволило отказаться от вторичного фрезерования.
Расход абразива составляет около 250 граммов в минуту, срок службы сопла — 600 часов, а уплотнений высокого давления — около 1000 часов. При резке нержавеющей стали толщиной 20 мм общая стоимость расходных материалов и электроэнергии обычно на 30–40 % ниже, чем при лазерной резке для аналогичной детали; программное обеспечение для раскроя повышает коэффициент выхода годных изделий с 72 % до 88 %, что снижает себестоимость материала на одну готовую деталь.
Мы поставляем оборудование с предварительно протестированным набором параметров, предоставляем удалённую диагностику с регистрацией давления и кривых резки, а также направляем инженеров для пусконаладочных работ на месте. Польский сервисный центр завершил монтаж и обучение за пять дней. Мы поддерживаем комплекты запасных частей и отвечаем на технические вопросы в течение одного рабочего дня.

Связанные статьи

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

03

Aug

Как настроить приспособления для штамповки пружин на пружинной машине для производства пружин нестандартной формы

Освоение сложных задач производства пружин. Освоение тонкостей высокоскоростного промышленного производства требует глубокого понимания динамики подачи проволоки, механических допусков и механики многокоординатного изгиба в современных автоматизированных...
Показать больше
Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

14

Aug

Почему многофункциональный станок ЭРО соответствует потребностям заводов, производящих как пресс-формы, так и детали

Преодоление сложностей сред с высоким разнообразием изделий. Управление современным промышленным производственным предприятием зачастую напоминает одновременное вращение десятка тарелок на палочках, особенно при работе по графикам производства с высоким разнообразием изделий и небольшими партиями. Пл...
Показать больше
Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

03

Aug

Какие стандарты качества для экспорта требуют международные клиенты для станков для резки проволоки

Понимание требований к экспорту на международном уровне в области прецизионной обработки металлов. Ориентация в сложном ландшафте глобальной промышленной торговли требует тщательного понимания строгих технических норм, которые зарубежные покупатели предъявляют к передовым металлообрабатывающим...
Показать больше
Как настроить импульсные параметры для улучшения качества поверхности деталей, обрабатываемых электроэрозионным станком

09

Sep

Как настроить импульсные параметры для улучшения качества поверхности деталей, обрабатываемых электроэрозионным станком

Основная связь между параметрами импульса и качеством поверхности обрабатываемой детали при электроэрозионной обработке. Большинство специалистов по производству, эксплуатирующих станок EDM, понимают, что чистота поверхности является наиболее наглядным показателем качества обработки; однако многие упускают из виду, что более 80...
Показать больше

Отзывы клиентов

Дэниел Вебер
Точность резки титана решила нашу проблему переделки

Мы приобрели установку для резки высоконапорной водяной струёй для изготовления титановых аэрокосмических кронштейнов толщиной 25 мм. Ранее лазерная резка требовала дополнительной фрезеровки, которая занимала 4,5 часа на партию. Новая установка обеспечивает точность отверстий в пределах ±0,08 мм, прошла первичный контроль с первого раза и сократила время обработки партии с 11 до 6,5 часов. Себестоимость одного кронштейна снизилась на 19 процентов. Группа поддержки предоставила технологические режимы резки и обучение в течение одной недели после поставки.

Марек Ковальский
Один станок для резки камня и металла удвоил нашу гибкость

Наш сервисный центр должен был резать заказы из нержавеющей стали, алюминия и композитных материалов на одном этаже. Установка для резки высоконапорной водяной струёй с двумя режущими головками обрабатывала все три материала без переналадки. Скорость резки нержавеющей стали составляла 180 мм/мин, а алюминия — 600 мм/мин. Срок выполнения заказов с различными материалами сократился с шести до двух дней, а коэффициент загрузки оборудования вырос с 61 до 84 процентов. Оптимизация раскладки деталей также повысила выход годного продукта на алюминиевых листах на 12 процентов.

Получить бесплатное предложение

Наш представитель свяжется с вами в ближайшее время.
Электронная почта
Имя
Название компании
Сообщение
0/1000
усилитель давления 420 МПа обеспечивает стабильное давление для обработки толстых металлов и камня

усилитель давления 420 МПа обеспечивает стабильное давление для обработки толстых металлов и камня

Основой инженерной конструкции передового гидроабразивного резака WEITAI высокого давления является мощный двухплунжерный усилительный насос мощностью 30 кВт, предназначенный для стабильной поддержки сверхвысокого рабочего давления 420 МПа с точным соблюдением допустимых колебаний давления в пределах строгого диапазона ±2 процента. Абсолютная стабильность давления имеет первостепенное значение в промышленном производстве, поскольку внезапные перепады давления неизбежно вызывают нежелательное конусообразование кромок, снижают скорость резки и ускоряют преждевременный износ сопла. Благодаря этой высокопроизводительной насосной системе наш станок без усилий режет лист нержавеющей стали толщиной 20 мм со скоростью 180 мм/мин, массивный титан толщиной 50 мм — со скоростью 110 мм/мин и плотный мрамор толщиной 30 мм — со скоростью 2500 мм/мин при проходных операциях. В загруженном бразильском предприятии по обработке архитектурного камня такая стабильность гидравлического давления позволила полностью устранить сколы на кромках.
Холодная резка сохраняет свойства материала и исключает вторичную механическую обработку

Холодная резка сохраняет свойства материала и исключает вторичную механическую обработку

В отличие от традиционных термических методов резки, таких как лазерная, плазменная или газопламенная резка, которые создают экстремальный нагрев и изменяют металлургию материала, наша машина для резки высоконапорной водой WEITAI использует чистый поток холодной воды с абразивом. Эта передовая технология холодной резки гарантирует отсутствие зоны термического влияния, отсутствие образования повторно затвердевшего слоя и полную свободу от микроскопических термических трещин на каждом обрабатываемом изделии. Это ключевое металлургическое преимущество чрезвычайно ценно в высокотехнологичных отраслях, таких как авиастроение, производство медицинских устройств и точная архитектурная отделка, где строгие контрольные проверки подтверждают структурную целостность материала сразу после этапа резки. В упомянутом ранее швейцарском проекте по изготовлению кронштейнов для авиастроения применение холодной резки полностью исключило дорогостоящую вторичную фрезеровку, что позволило сэкономить 4,5 часа непроизводительного труда на каждую партию.
WhatsApp WhatsApp Электронная почта Электронная почта Мобильный Мобильный ВверхВверх