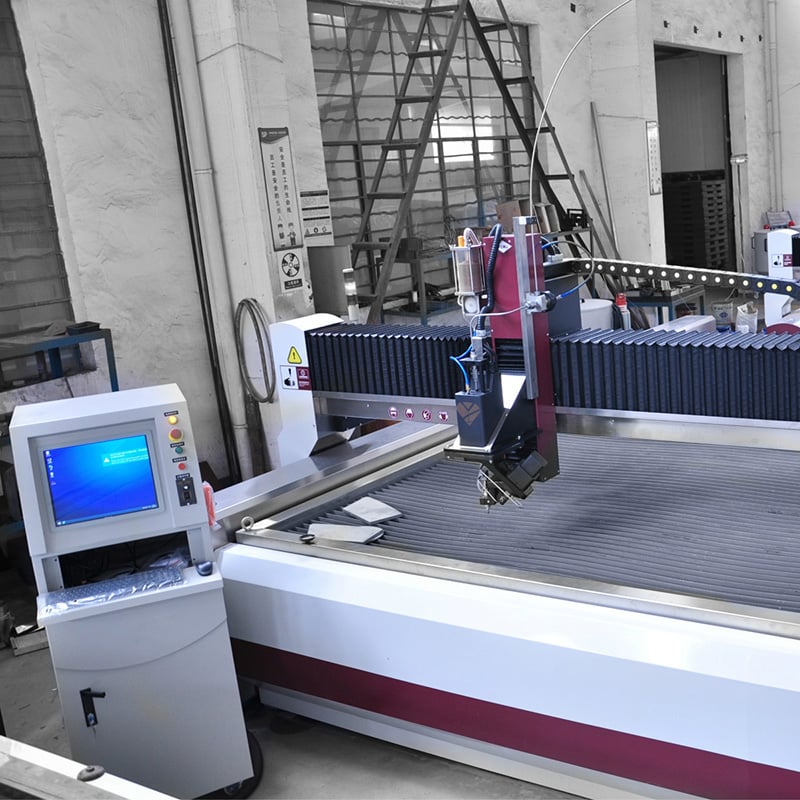
Maszyny do cięcia rur strumieniem wody | Precyzyjne cięcie zimne dla przemysłu lotniczego i motocyklowego

Wszystkie kategorie

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Telefon komórkowy / WhatsApp
WeChat
LinkedIn
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Załącznik
Proszę wgrać co najmniej jeden załącznik
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
Rozwiązania do cięcia rur strumieniem wody zaprojektowane pod kątem precyzji, szybkości i zaufania przemysłu światowego

Rozwiązania do cięcia rur strumieniem wody zaprojektowane pod kątem precyzji, szybkości i zaufania przemysłu światowego

Taizhou Chuang Yuan Machine Tool Co., Ltd. dostarcza systemów do cięcia rur strumieniem wody opartych na ponad dwudziestoletnim doświadczeniu w produkcji precyzyjnych obrabiarek od 2003 roku. Nasza technologia cięcia rur strumieniem wody umożliwia cięcie rur ze stali nierdzewnej, stali węglowej, aluminium, miedzi, tytanu oraz stopów z użyciem zimnego, ściernego strumienia, co eliminuje strefy wpływu ciepła i zachowuje integralność materiału. Przemysły takie jak lotniczy, motocyklowy i samochodowy (produkcja układów wydechowych), ropo- i gazowniczy (instrumentacja), metalurgiczny (wyroby architektoniczne) oraz medyczny polegają na naszych systemach przy wykonywaniu połączeń koszulkowych, otworów, frezowanych rowków oraz złożonych profili na rurach okrągłych, kwadratowych i prostokątnych. W typowym środowisku produkcyjnym nasze systemy do cięcia rur strumieniem wody osiągają dokładność pozycjonowania ±0,05 mm, powtarzalność ±0,03 mm oraz prędkość cięcia od 1200 do 4500 mm na minutę – w zależności od grubości ścianki i rodzaju materiału.
Uzyskaj ofertę

Zweryfikowane wyniki cięcia rur strumieniem wody w różnych branżach na całym świecie

Cięcie rur wydechowych w przemyśle motocyklowym pozwala skrócić czas przełączania o 42 procent

Wiodące niemieckie przedsiębiorstwo z branży motocyklowej i samochodowej, specjalizujące się w produkcji układów wydechowych (poziom 2), napotkało trwałe ograniczenia operacyjne podczas przetwarzania grubyh rur ze stali nierdzewnej o średnicy 80 mm, wymagających skomplikowanych ukośnych cięć końcowych, precyzyjnych otworów montażowych oraz złożonych wycięć na uchwyty. Ich starsza metoda przetwarzania opierała się na oddzielnych stanowiskach tnących i wiertniczych, co wymagało pięciu różnych ustawień maszyn na pojedynczą część i systematycznie generowało duże zgrzeby, które wymagały pracochłonnego ręcznego wykańczania. Po szczegółowej ocenie technicznej firma zainwestowała w specjalistyczny system tnący do rur metodą strumienia wody firmy WEITAI, wyposażony w obrotowy imadło o wysokim momencie obrotowym oraz dynamiczną pięcioosiową głowicę tnącą, dzięki czemu wszystkie etapy obróbki zostały połączone w jedną płynną operację. Maszyna zapewniła dokładność pozycjonowania wynoszącą ±0,05 mm, całkowicie eliminując potrzebę obróbki wtórnej.

Cięcie rur hydraulicznych do zastosowań lotniczych spełnia surowe wymagania dotyczące tolerancji i śledzalności

Specjalistyczny francuski dostawca komponentów dla przemysłu lotniczo-kosmicznego, zajmujący się precyzyjną produkcją krytycznych zespołów rur hydraulicznych z wytrzymałych stopów tytanu i Inconelu, napotkał ekstremalne trudności jakościowe. W ich zastosowaniach wymagane były absolutnie bezkarbowe krawędzie cięcia, brak stref wpływu ciepła oraz rygorystyczna, nieprzerwana śledzilność materiału. Konwencjonalne techniki cięcia laserowego systematycznie powodowały powstawanie warstw przetopionych przez ciepło, które nie spełniały surowych protokołów badań zmęczeniowych stosowanych w przemyśle lotniczym. Aby rozwiązać te problemy, dostawca wybrał naszą zaawansowaną platformę do cięcia rur strumieniem wody, wyposażoną w wysokowydajną pompę intensyfikatorową o ciśnieniu 420 MPa, dyszę do precyzyjnego dozowania ścierniwa oraz specjalny zbiornik odbierający zgodny z normami FDA. Testy cięcia wykazały wyjątkowo niską chropowatość powierzchni poniżej Ra 3,2 mikrometra, tolerancje wymiarowe w zakresie ±0,05 mm oraz całkowity brak odkształceń termicznych.

Cięcie rur do przyrządów pomiarowych w przemyśle naftowym i gazowniczym podwaja wydajność w warsztacie w Teksasie

Specjalistyczny producent urządzeń pomiarowych z Teksasu, specjalizujący się w precyzyjnych rurach ze stali nierdzewnej 316L o średnicy od 6 mm do 25 mm do zestawów pomiarowych ciśnienia i przepływu w sektorze wydobywczym, napotkał poważne ograniczenia produkcyjne. Tradycyjne tarczowe piły tnące z użyciem materiału ściernego powodowały intensywne utwardzanie powierzchni końców rur po cięciu, co prowadziło do szybkiego zużycia narzędzia do nacinania gwintów w kolejnym etapie obróbki oraz do okresowych awarii podczas wysokociśnieniowych testów szczelności hydraulicznej. Nasza zaawansowana komórka tnąca rury strumieniem wody, wyposażona w dwa jednoczesnie działające głowice tnące oraz automatyczną pneumatyczną stację do ładowania rur, zrewolucjonizowała ich halę produkcyjną, umożliwiając jednoczesne przetwarzanie dwóch rur. Średnia prędkość cięcia osiągnęła 3000 mm na minutę przy grubości ścianki 6 mm, a bezbłędne, chłodne krawędzie po cięciu spełniły rygorystyczne wymagania testów hydraulicznych bez konieczności jakiegokolwiek ręcznego dorabiania. Całkowita wydajność zakładu wzrosła dwukrotnie – od 400 do 820 gotowych rur na jedną zmianę, a kosztowne wydatki na wymianę narzędzi zmniejszyły się o 55 procent.

Powiązane produkty

Cięcie rur strumieniem wodnym stało się kluczowym procesem dla producentów, którzy wymagają swobody geometrycznej, zachowania integralności materiału oraz kontroli kosztów w obróbce rur. W firmie Taizhou Chuang Yuan Machine Tool Co., Ltd. łączymy badania, rozwój, produkcję i sprzedaż pod jednym dachem – strukturę tę utworzono w 2003 roku i doskonalono na ponad 20 rynkach eksportowych. Nasze platformy do cięcia rur strumieniem wodnym opierają się na masywnych ramach z żeliwa odlewniczego lub spawanych konstrukcji stalowych, poddanych odpoczinkowi naprężeń i precyzyjnej obróbce skrawaniem w celu tłumienia drgań podczas cięcia pod wysokim ciśnieniem. Gantry i osie obrotowe są montowane w pomieszczeniu o kontrolowanej temperaturze, a następnie kalibrowane laserowo do dokładności objętościowej ±0,05 mm w całym zakresie przesuwu. Pompa intensyfikacyjna o nominalnym ciśnieniu 380–420 MPa wykorzystuje konstrukcję akumulacji ciśnienia, która redukuje pulsacje i przedłuża żywotność uszczelek powyżej 1000 godzin. Zamknięty system dozowania ścierniwa precyzyjnie dawkuje granat z prędkością do 450 g/min, a głowica tnąca nachyla się do kąta 60°, umożliwiając wykonanie skosów, wgłębień stożkowych oraz przygotowań do spawania. W przypadku obróbki rur uchwyt obrotowy chwyta średnice od 10 mm do 320 mm i pozycjonuje je z rozdzielczością 0,01°, co pozwala na wykonywanie otworów, wycięć i profili na powierzchniach zakrzywionych bez konieczności ponownego ustawiania. Sterownik CNC importuje pliki 3D w formacie STEP, rozmieszcza wiele elementów wzdłuż długości rury (nesting) oraz przechowuje ponad 5000 gotowych receptur. Symulacja oprogramowania sprawdza kolizje i kolejność cięcia jeszcze przed pierwszym przebiciem. W produkcji cięcie rur strumieniem wodnym unika strefy wpływu cieplnego (HAZ), jaką tworzą technologie laserowe lub plazmowe, dzięki czemu rury ze stali nierdzewnej i tytanu zachowują odporność na korozję oraz wytrzymałość zmęczeniową. Niemiecki producent układów wydechowych zmniejszył zużycie czasu na usuwanie wykańczania (deburring) o 90%, natomiast francuski dostawca komponentów dla przemysłu lotniczego osiągnął współczynnik wydajności pierwszego przebiegu (first-pass yield) na poziomie 98,5% przy obróbce tytanowych rur hydraulicznych. W sektorach przemysłu naftowego i gazowego, motocyklowego, architektonicznego oraz medycznego proces ten osiąga prędkość cięcia od 1200 do 4500 mm/min w zależności od grubości materiału. Kontrola jakości obejmuje próby ciśnieniowe wody (hydrostatyczne), interferometrię laserową do pomiarów geometrycznych oraz 72-godzinną próbę cięcia na materiale klienta przed wysyłką. Nasza globalna sieć serwisowa zapewnia wsparcie przy instalacji, szkolenia operatorów oraz dostawę części zamiennych w ponad 20 krajach.

Najczęściej zadawane pytania

Jakie materiały i średnice rur mogą być przetwarzane przez Wasze maszyny do cięcia rur wodą pod dużym ciśnieniem?

Nasze systemy do cięcia rur wodą pod dużym ciśnieniem przetwarzają rury ze stali nierdzewnej, stali węglowej, aluminium, miedzi, mosiądzu, tytanu, Inconelu oraz kompozytów. Standardowe konfiguracje pozwalają na cięcie rur okrągłych, kwadratowych i prostokątnych o średnicy zewnętrznej od 10 mm do 320 mm oraz grubości ścianki do 100 mm. Pięcioosiowa interpolacja umożliwia wykonywanie połączeń koszulkowych, otworów, wycięć i skosów na powierzchniach zakrzywionych. Proces cięcia zimnego zachowuje właściwości materiału, co czyni go odpowiednim dla zastosowań lotniczych, medycznych oraz w przemyśle naftowym i gazowniczym, gdzie strefy wpływu ciepła są niedopuszczalne.
Nasze maszyny zapewniają dokładność pozycjonowania wynoszącą ±0,05 mm oraz powtarzalność na poziomie ±0,03 mm. W przeciwieństwie do cięcia laserowego nie powstaje warstwa przetopiona ani odkształcenia cieplne; w przeciwieństwie do cięcia piłą nie występuje utwardzanie materiału ani powstawanie wykańczaków. Chropowatość powierzchni zwykle nie przekracza Ra 3,2 mikrometra, więc większość elementów może być bezpośrednio przekazywana do spawania lub montażu. Klienci zgłaszają redukcję odpadów o 31 procent oraz redukcję nakładów pracy związanych z usuwaniem wykańczaków nawet o 90 procent po przejściu na cięcie rur strumieniem wodnym.
Koszty eksploatacji zależą od zużycia materiału ściernego, energii elektrycznej oraz konserwacji. Typowy system o ciśnieniu 420 MPa zużywa od 250 do 450 gramów granatu na minutę, a nasza opcja regeneracji materiału ściernego obniża jego zużycie nawet o 28 procent. Moc pobierana wynosi około 37 kW dla intensyfikatora i 5 kW dla sterowania CNC. Dysze i uszczelki eksploatacyjne mają konstrukcję długotrwałą z gwarantowanym czasem pracy przekraczającym 1000 godzin. Większość klientów osiąga okres zwrotu inwestycji w ciągu 14–24 miesięcy przy zastąpieniu wielu operacji tnących i wiertniczych.
Wysyłamy z kompletną instrukcją montażu, schematami połączeń elektrycznych oraz wstępnie skonfigurowanym sterownikiem CNC. Nasi inżynierowie udzielają zdalnego wsparcia przy uruchamianiu urządzenia za pośrednictwem bezpiecznego połączenia; możemy również wysłać techników do ponad 20 krajów w celu wykonania montażu na miejscu oraz przeprowadzenia szkoleń. Szkolenia obejmują obsługę maszyny, tworzenie układów cięcia (nesting), konserwację i zasady bezpieczeństwa. Oferujemy także dokumentację w wielu językach oraz bibliotekę filmów instruktażowych. Części zamienne są magazynowane w regionalnych centrach dystrybucyjnych, co zapewnia czas reakcji krótszy niż 72 godziny oraz współczynnik gotowości powyżej 96 procent.

Powiązane artykuły

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

24

Dec

Charakterystyka przetwarzania maszyny do cięcia drutem EDM

Zobacz więcej
Jak wybrać centrum obróbcze?

12

Dec

Jak wybrać centrum obróbcze?

Zobacz więcej
Jak dostosować parametry impulsu, aby poprawić jakość powierzchni detali obrabianych na maszynach EDM

09

Sep

Jak dostosować parametry impulsu, aby poprawić jakość powierzchni detali obrabianych na maszynach EDM

Podstawowa zależność między parametrami impulsu a jakością powierzchni przedmiotu obrabianego metodą EDM. Większość specjalistów z zakresu produkcji, którzy obsługują maszyny EDM, wie, że jakość wykończenia powierzchni jest najbardziej intuicyjnym wskaźnikiem jakości obróbki, jednak wielu z nich pomija fakt, że ponad 80...
Zobacz więcej
Dlaczego maszyna do wiercenia EDM z ochroną przed korozją nadaje się do produkcji form w przemyśle chemicznym

03

Sep

Dlaczego maszyna do wiercenia EDM z ochroną przed korozją nadaje się do produkcji form w przemyśle chemicznym

Wyzwania przemysłu chemicznego związane z formami wymagają maszyn do wiercenia EDM odpornych na korozję. Agresywne środowiska chemiczne powodują degradację konwencjonalnych narzędzi i przyspieszają awarie komponentów EDM. Środowiska produkcyjne w przemyśle chemicznym narażają narzędzia do produkcji form na nieustanne...
Zobacz więcej

Opinie klientów

Hans Muller
Dokładność eliminująca operacje wtórne

Zastąpiliśmy dwa pilarki oraz stację wiertniczą jedną komórką cięcia rur strumieniem wody. Dokładność utrzymana na poziomie ±0,05 mm, praca związane z usuwaniem wykańczania (deburring) zmniejszyła się o 90 procent, a odpad spadł o 31 procent w pierwszym kwartale. Maszyna pracuje w trzech zmianach przez 14 miesięcy przy współczynniku gotowości powyżej 96 procent. Ich zdalne wsparcie rozwiązało problem z pompą w ciągu mniej niż czterech godzin.

Claire Dubois
Jakość i śledzilność na poziomie przemysłu lotniczego

Nasze tytanowe rury hydrauliczne wymagają krawędzi bez zgrzebów oraz pełnej śledzilności. Ten system cięcia rur techniką wodną zapewnił chropowatość powierzchni Ra 3,2 i zdał audyty zgodnie ze standardem AS9100 dzięki automatycznemu rejestrowaniu parametrów. Wskaźnik wydajności przy pierwszym przejściu wzrósł z 88 procent do 98,5 procent, a obecnie przetwarzamy miesięcznie 6000 rur. Montaż i szkolenie odbyły się profesjonalnie i zgodnie z harmonogramem.

Uzyskaj bezpłatną ofertę

Nasz przedstawiciel skontaktuje się z Państwem wkrótce.
E-mail
Imię i nazwisko
Nazwa firmy
Wiadomość
0/1000
Technologia cięcia na zimno zachowuje integralność materiału w zastosowaniach krytycznych

Technologia cięcia na zimno zachowuje integralność materiału w zastosowaniach krytycznych

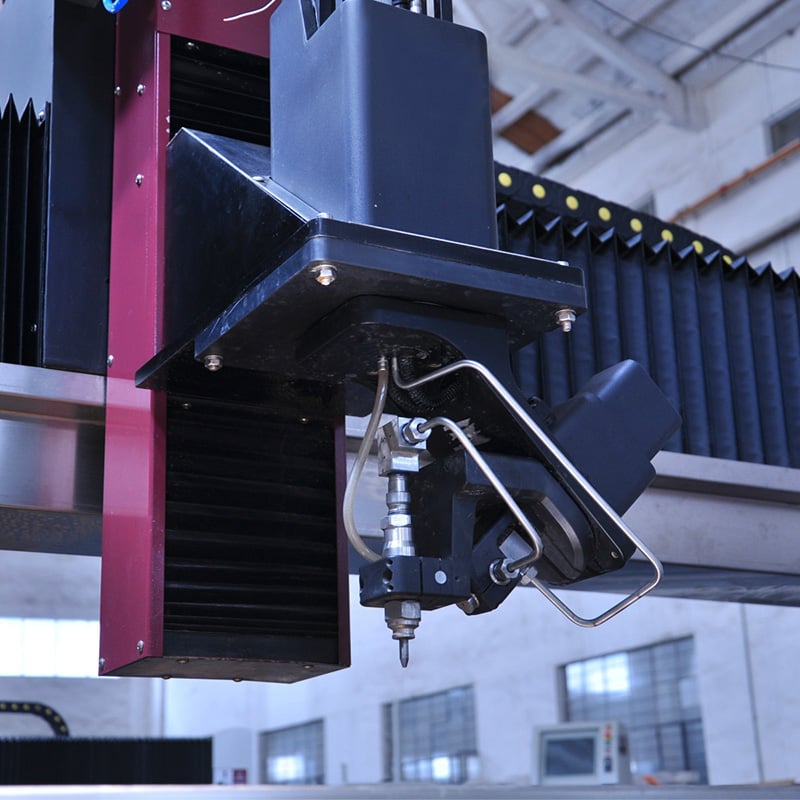
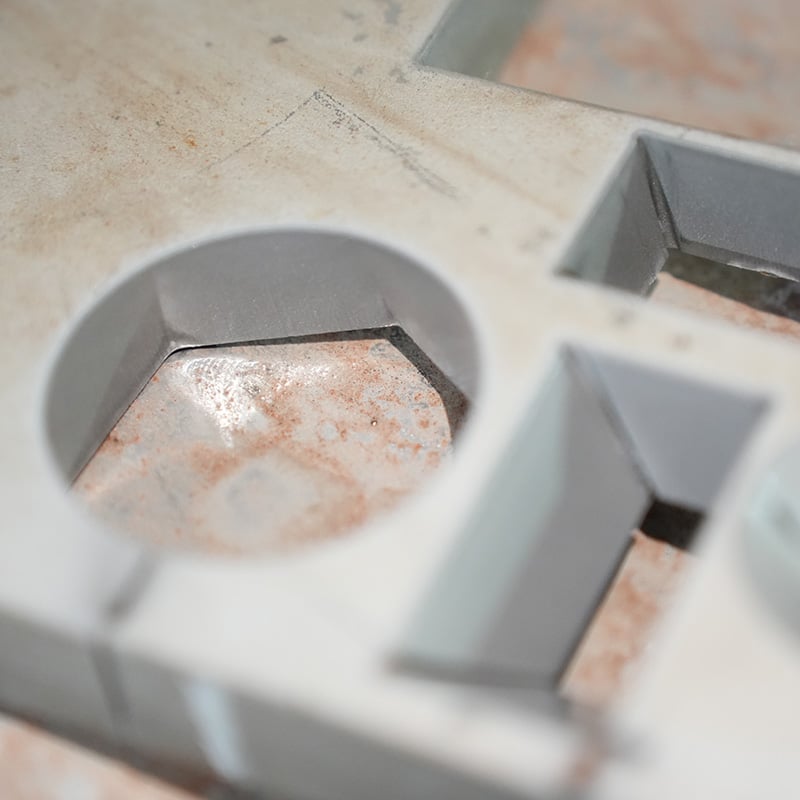
Zaawansowana technologia cięcia rur strumieniem wody firmy WEITAI wykorzystuje ultra-wysokociśnieniowy strumień hydrauliczny połączony z precyzyjnymi cząstkami ściernymi z granatu, który całkowicie erozuje materiał bez generowania ciepła – zapewniając niezastąpioną przewagę w branżach, gdzie mikropęknięcia i uszkodzenia cieplne są surowo zabronione. W wymagających środowiskach lotniczych przewody hydrauliczne z tytanu i stopu Inconel muszą zachować niezmienioną odporność na zmęczenie oraz odporność na korozję; podczas gdy systemy cięcia laserowego tworzą kruchą warstwę odlaną, podatną na inicjację pęknięć spowodowanych naprężeniem, nasz proces cięcia zimnego pozostawia doskonały, matowy wykończeniowy powierzchni całkowicie pozbawiony stref wpływu ciepła. Podobnie w produkcji wysokiej precyzji urządzeń medycznych kanuły chirurgiczne ze stali nierdzewnej oraz rury do instrumentów wymagają wyjątkowo czystych, pozbawionych wyprasek krawędzi w połączeniu z złożonymi geometriami otworów.
Cięcie obrotowe pięcioosiowe rozszerza swobodę geometryczną przy obróbce rur okrągłych i profili

Cięcie obrotowe pięcioosiowe rozszerza swobodę geometryczną przy obróbce rur okrągłych i profili

Tradycyjne urządzenia do obróbki rur metalowych narzucają surowe ograniczenia operacyjne: standardowe piły do przecinania pozwalają wyłącznie na cięcia proste, ciężkie wiertarki stołowe tworzą jedynie odosobnione otwory okrągłe, a lasery cieplne napotykają ogromne trudności przy cięciu profilów rurowych o wysokiej odbijalności, z powłoką lub o nadzwyczaj grubej ścianie. Specjalizowany system cięcia rur strumieniem wody firmy WEITAI, wyposażony w zaawansowaną pięcioosiową głowicę tnącą i precyzyjny, serwonapędzany uchwyt obrotowy, całkowicie eliminuje te ograniczenia produkcyjne. Uchwyt obrotowy dokręca się z dokładnością do 0,01 stopnia i bezpiecznie chwyta średnice zewnętrzne w zakresie od 10 mm do 320 mm, umożliwiając płynne nachylanie dyszy tnącej nawet do 60 stopni. Ta zaawansowana wieloosiowa funkcjonalność pozwala operatorom wykonywać złożone ukośne cięcia końcowe, skomplikowane wycięcia siodłowe, nacięcia boczne do połączeń, dokładne wpusty kluczykowe, otwory pod wkręty z zagłębieniem oraz specjalne nachylenia przygotowujące do spawania – wszystko w jednej, nieprzerwanej operacji.
WhatsApp WhatsApp E-mail E-mail Telefon komórkowy Telefon komórkowy NAJLEPSZENAJLEPSZE