高精度CNC旋盤機|円形度0.002mm、表面粗さRa 0.4

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
グローバルな製造業者向け高精度CNC旋盤ソリューション|タイチョウ・チュアンユアン社が提供

グローバルな製造業者向け高精度CNC旋盤ソリューション|タイチョウ・チュアンユアン社が提供

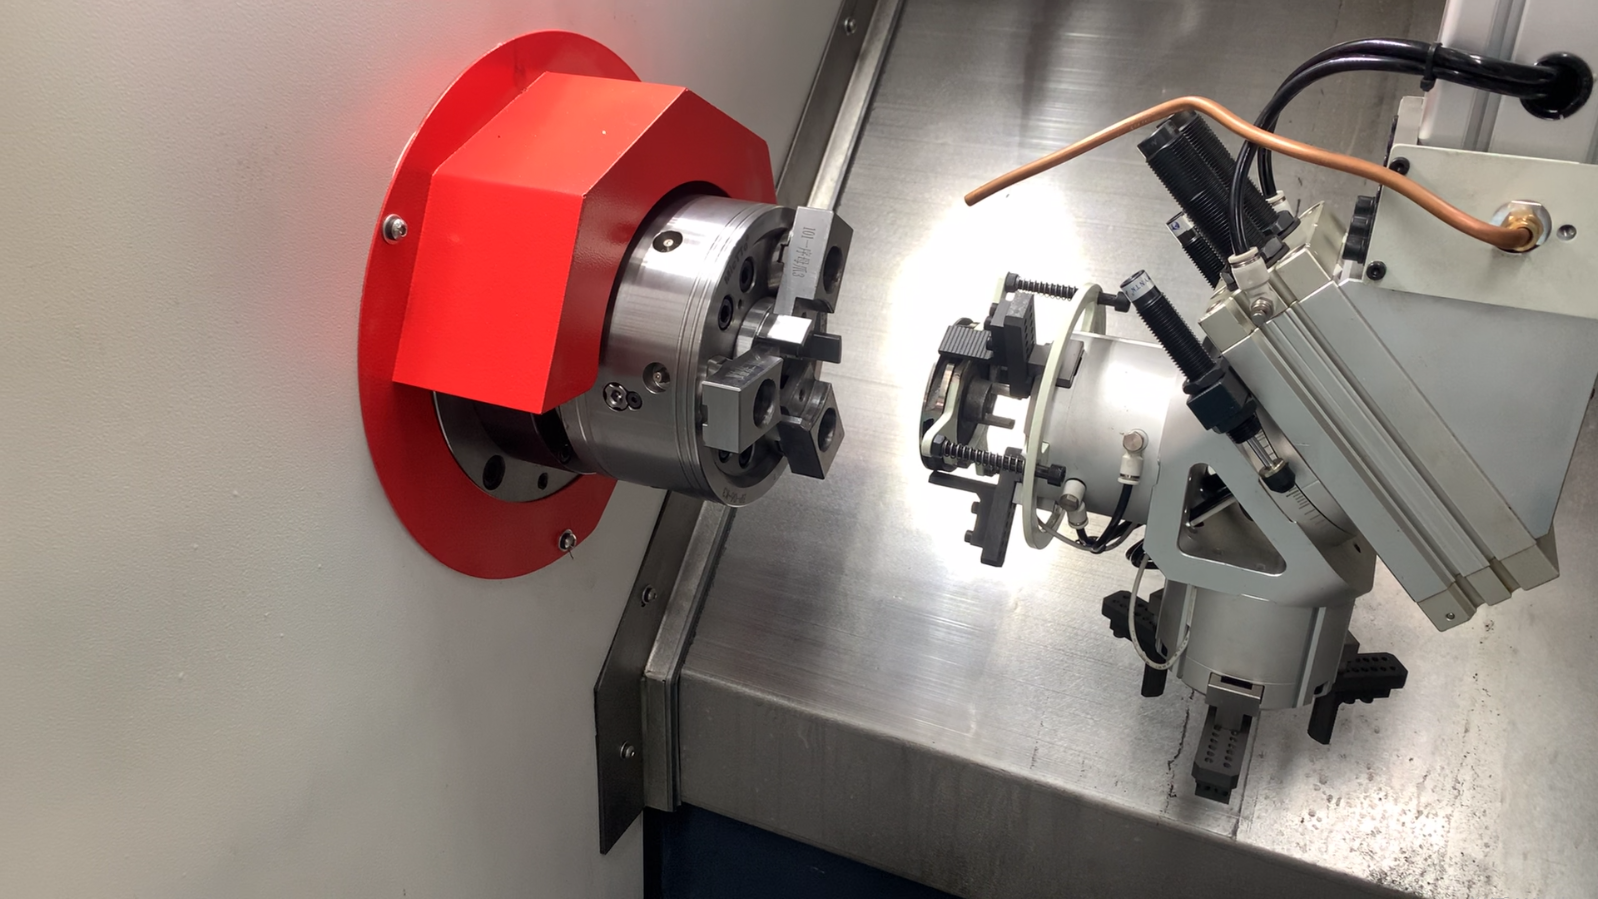
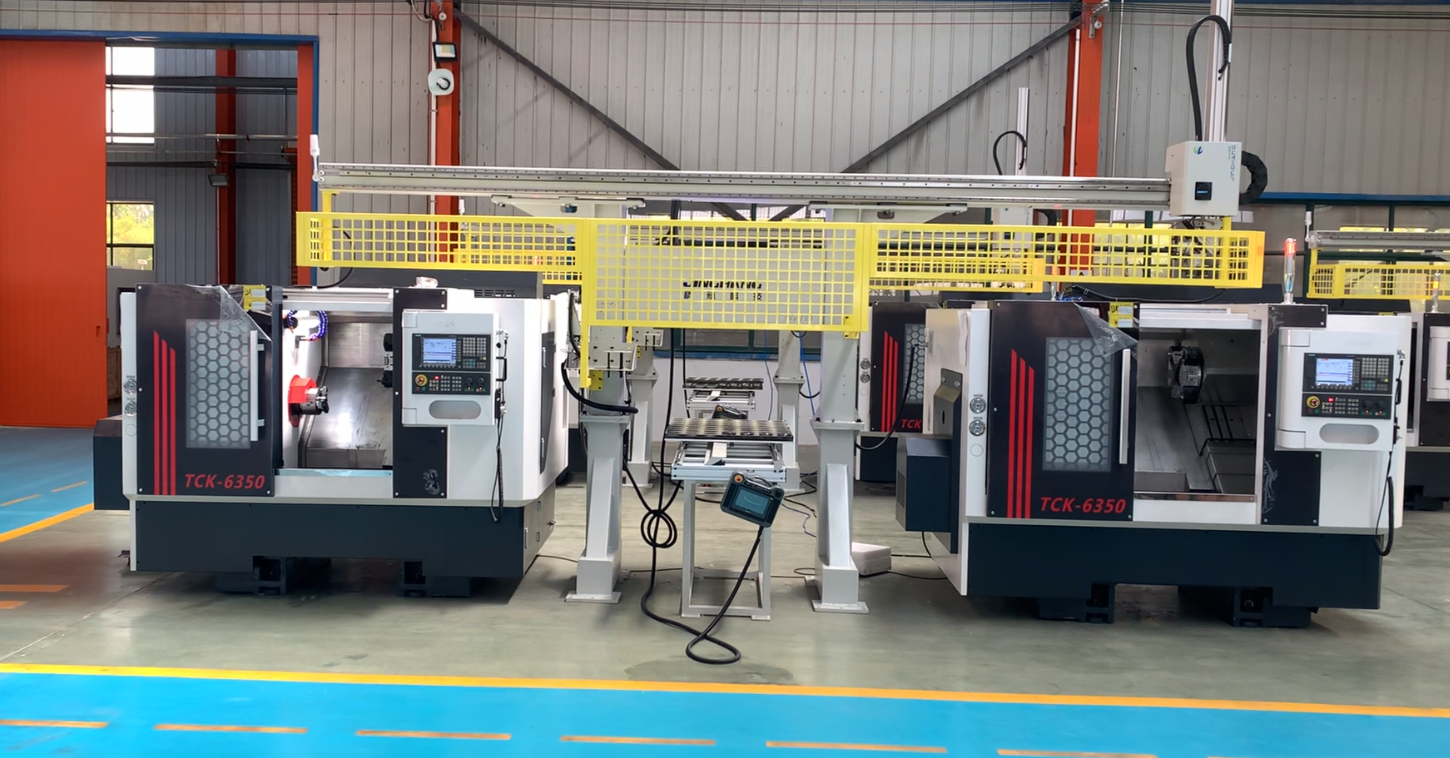
中国江蘇省泰州市に本拠を置くタイチョウ・チュアンユアン機械工具有限公司は、2003年より高精度CNC旋盤および深孔加工機械の専門メーカーとして、自動車、航空宇宙、油圧、医療、エネルギー分野の顧客へ、20カ国以上への輸出実績を有しています。当社の高精度CNC旋盤は、真円度±0.002mm、表面粗さRa 0.4μm、繰り返し定位精度±0.005mm(ロット単位)を実現しており、油圧バルブボディや燃料噴射ノズルのスリーブ、医療用骨ねじ、航空宇宙用アクチュエータピンなど、内径と外径の同心度がシール性および疲労寿命に直結する部品の加工に不可欠な性能を備えています。ある自動車部品Tier1メーカーでは、当社の深孔加工対応高精度CNC旋盤システムを導入し、従来の2台の旋盤を置き換えた結果、加工サイクルタイムを23%短縮、不良率を四半期で4.1%から0.8%へと大幅に低減。年間約6万1,000米ドルのコスト削減を達成しました。
お問い合わせ

ケーススタディ

ドイツの流体動力機器メーカーにおける油圧シリンダーボアの不良品削減

ドイツの流体動力機器メーカーでは、27MnCr鋼材の深さ140 mmのボア加工において、振動(チャタリング)およびテーパーによる不良率が5.6%に達していました。当社は、高圧内蔵冷却液供給機能、ダンパー付きボーリングバー、および同期サーボ送りを備えた深穴専用高精度CNC旋盤システムを導入しました。その結果、円形度は0.003 mm、テーパーは0.01 mm以内に収まり、不良率は0.9%まで低減。また、月産12,000個の生産において、加工サイクルタイムが19%短縮されました。

米国の医療用骨ねじメーカーにおける加工サイクルタイム短縮

米国の医療機器メーカーでは、FDAによるトレーサビリティ要件を満たす、バリのないチタン製骨ねじと鏡面仕上げが求められていました。当社の高精度CNC旋盤セルでは、12ステーション式ライブツールタレット、サブスピンドルによるピックオフ機構、表面粗さRa 0.4の仕上げ用インサート、およびプローブ測定機能を活用しました。その結果、加工サイクルタイムは96秒から71秒へと短縮され、寸法の工程能力指数(Cpk)は1.67以上を達成。手直し作業は82%削減され、月産能力は15万個へと拡大しました。

トルコの自動車部品サプライヤー向け燃料噴射ノズルスリーブの精度向上

トルコの自動車部品サプライヤーは、ステンレス鋼製燃料噴射ノズルスリーブにおいて同心度のばらつきが発生し、現場での返品率が高くなっていました。当社は、自動温度補償機能および加工中の工具摩耗補正機能を備えた高精度CNC旋盤セルを導入しました。その結果、同心度は0.004 mmで安定化し、壁厚変動も0.006 mmまで低減。年間240万本のスリーブについて、現場での返品率を74%削減しました。

関連製品

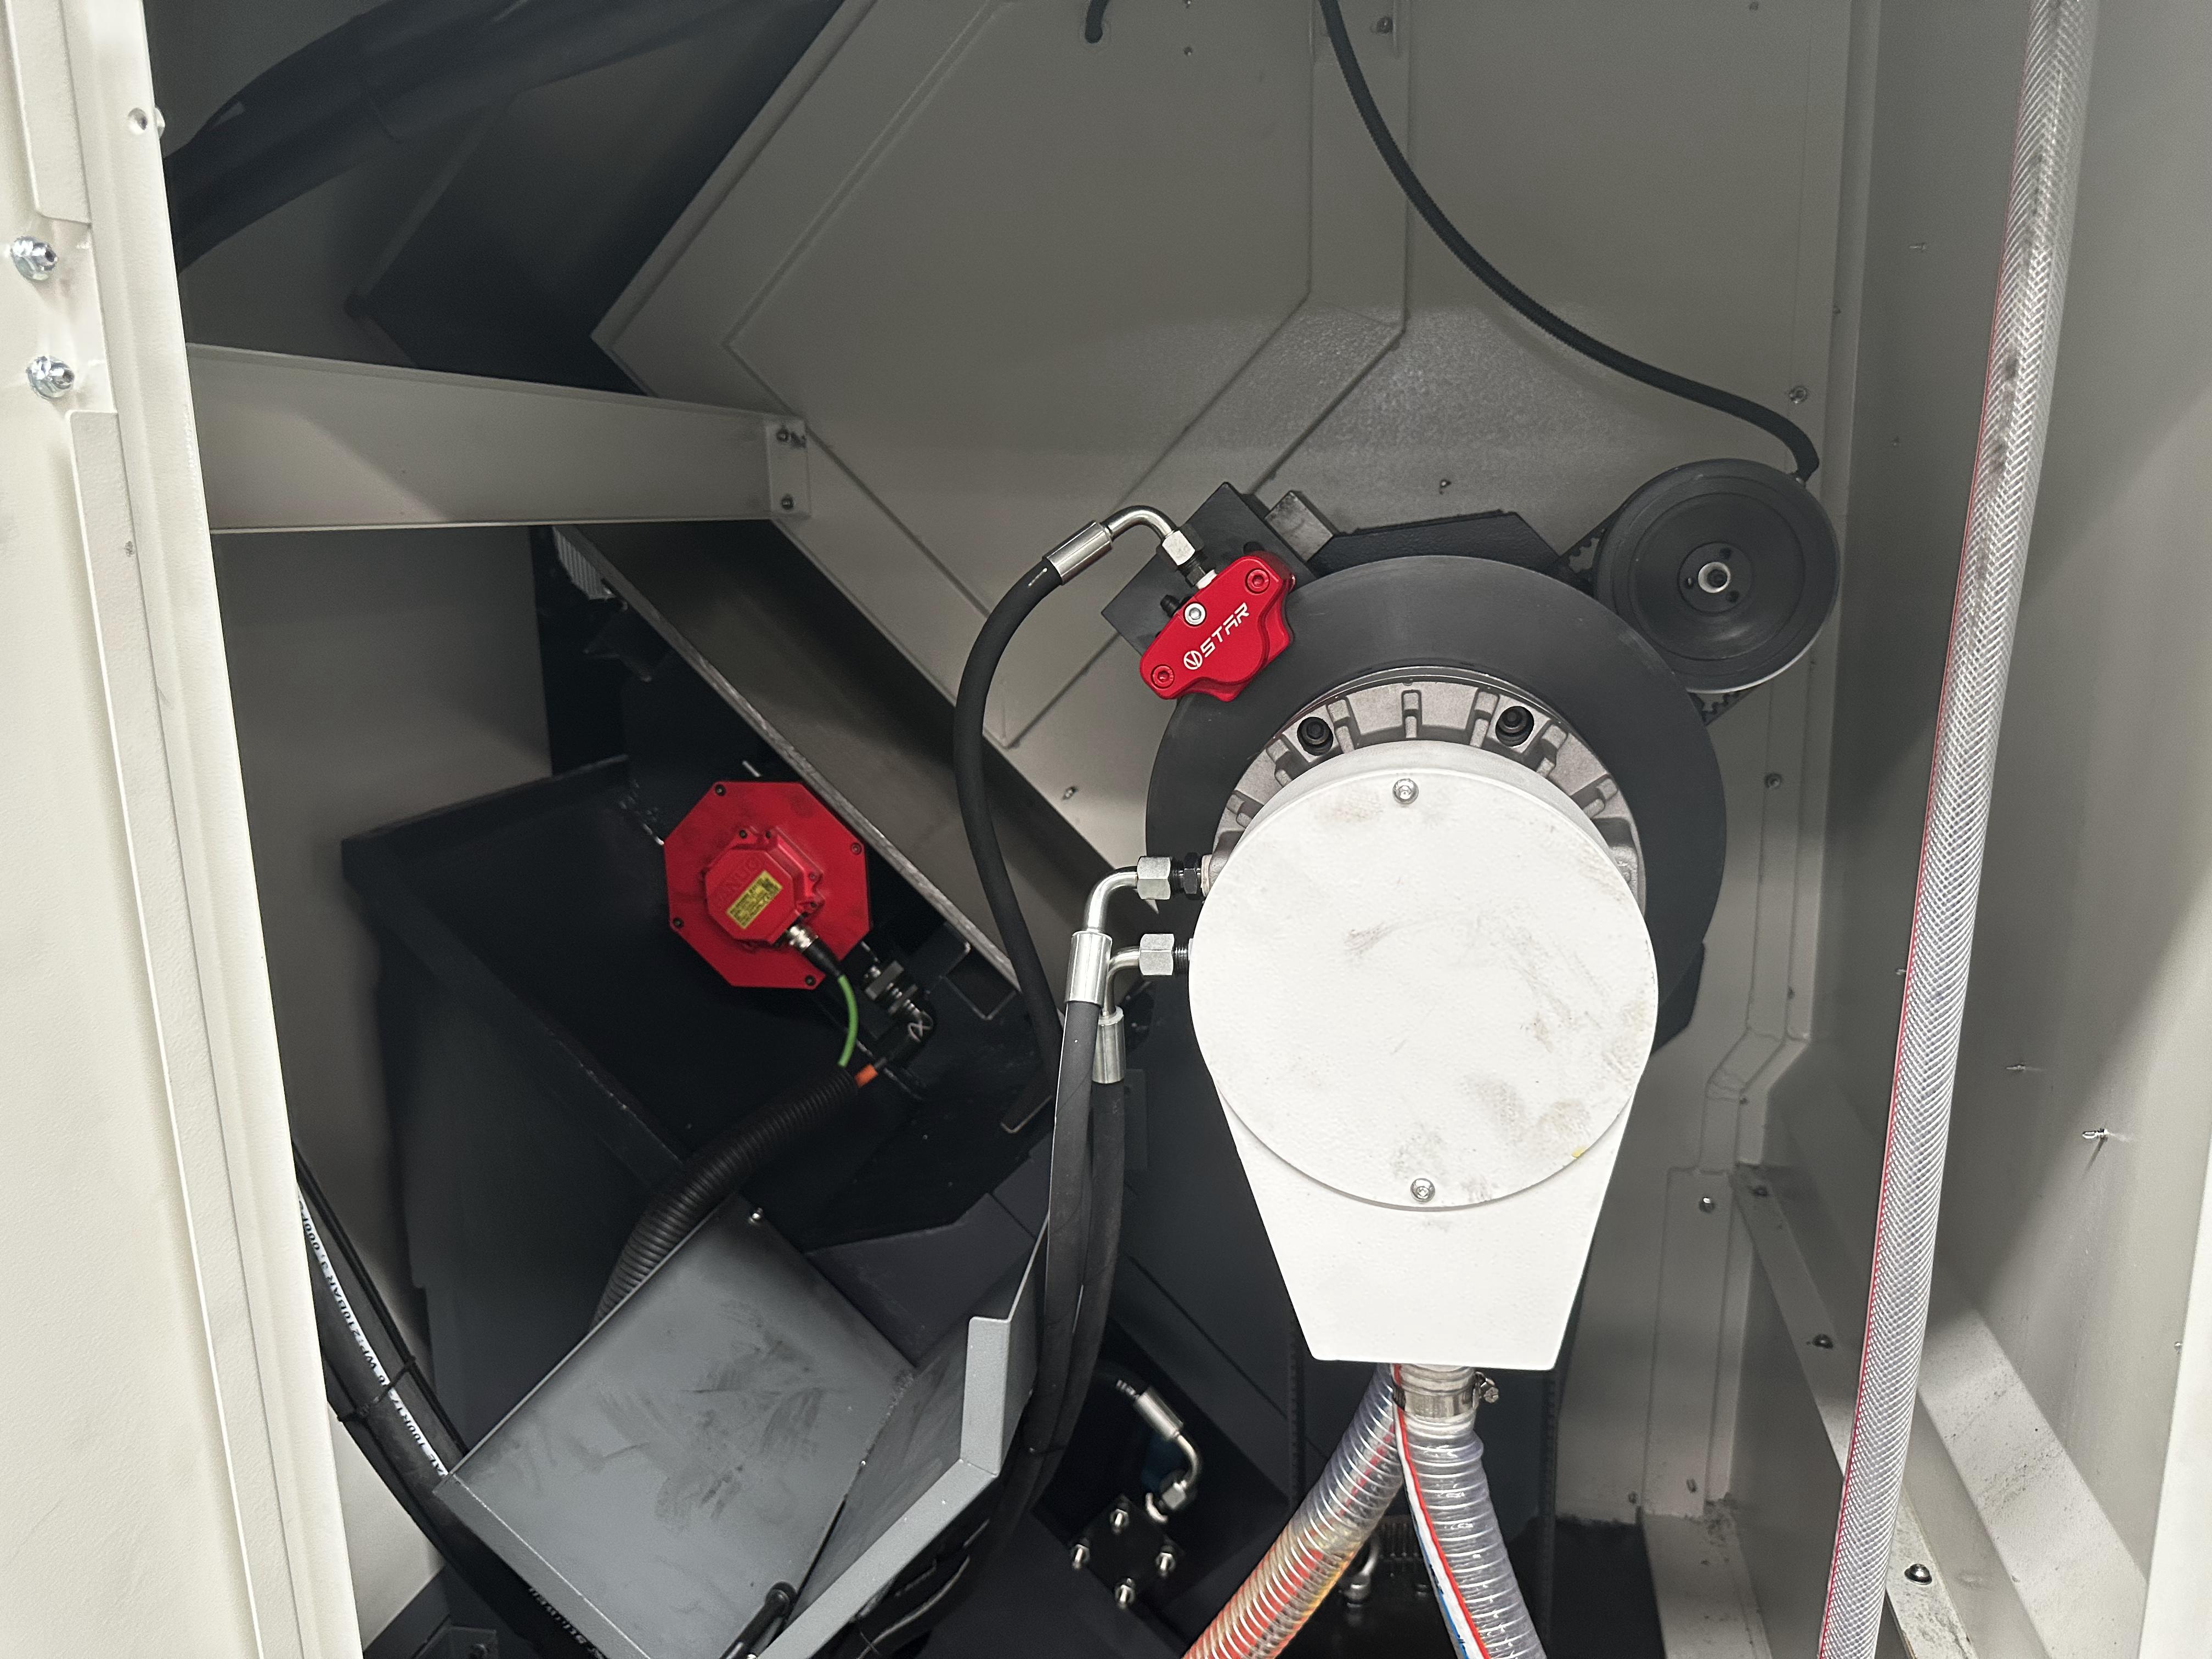
高精度CNC旋盤加工は、現代の金属切削の中心的な技術であり、円形度、同心度、表面品質を1つの連続した工程で制御します。台州創源機床有限公司(Taizhou Chuang Yuan Machine Tool Co., Ltd.)では、この能力を一から構築しており、まずベッドおよびコラムの鋳物に対して有限要素解析を行い、自社内で時効処理および機械加工を実施して、重切削や断続切削時の振動を抑制しています。スピンドルアセンブリは予圧をかけた上で動的バランス調整を行い、高分解能サーボドライブおよび絶対式エンコーダと連携させることで、工具のすべてのパスが±0.005 mm以内で再現可能となっています。深穴加工専用機種では、ワークピースと工具の逆回転制御、最大70 barの高圧冷却液供給、およびチップ除去を最適化する知能型送り制御により、長さ/直径比が20:1を超えるような極端な深穴でも確実に切屑を排出できます。これは、油圧マニホールド、銃身、着陸装置のピンなどにおいて極めて重要な要件です。すべての機械は出荷前に、レーザー干渉計による精度検証、ボールバーによる円形度試験、および72時間連続切削試験を通過しています。実際の生産現場では、ドイツの流体制御機器メーカーが当社の深穴加工対応高精度CNC旋盤へ切り替えた結果、Φ140 mmの内径加工で0.003 mmの円形度を達成しました。また、トルコの自動車部品サプライヤーは燃料噴射ノズルの sleeves(スリーブ)加工で0.004 mmの同心度を維持し、現場からの不良返品を74%削減しました。米国の医療機器メーカーでは、骨用スクリューの加工サイクルタイムを96秒から71秒へ短縮し、工程能力指数(Cpk)を1.67以上に向上させました。こうした成果は、厳密なプロセス工学に基づく取り組みから得られています。具体的には、300個規模の能力調査、工具寿命マッピング、熱変位補償、および工具摩耗傾向を事前に可視化するオペレータ向けダッシュボードの導入です。当社のエンジニアリングチームは、英語対応顧客を対象に、遠隔診断、ビデオによる据付支援、および文書化された予防保全スケジュールを通じてサポートを行っています。また、スペアパーツは注文後48時間以内に出荷可能です。CE準拠の電気設計、マルチ電圧トランスフォーマー、および現地言語対応の取扱説明書により、アジア、ヨーロッパ、南北アメリカ、中東など世界中の設置作業を容易にしています。さらに、鋳造、機械加工、組立、検査をすべて自社一貫で行っているため、ストローク、スピンドル内径、チャック方式、切屑コンベア、自動化インターフェースなどを、お客様の具体的な部品ファミリーに合わせてカスタマイズできます。これにより、お客様が自社の製造ラインを無理に適合させる必要がなくなり、据付期間を数か月から数週間に短縮し、部品単価の総コストを予測可能に保つことができます。20年以上の輸出実績と、20か国以上にわたる長期パートナーシップを基盤として、当社はメーカー様が困難な形状を安定的かつ収益性の高い量産へと実現できるよう支援しています。

よくあるご質問

高精度CNC旋盤による日常的な量産で、実際に達成可能な公差はどの程度ですか?

適切に保守され、温度管理が安定した機械では、高精度CNC旋盤により、外径公差±0.005 mm、円形度0.003 mmを日常的に実現しています。内面仕上げには微細ボーリングや仕上げ用インサートを用い、表面粗さRa 0.4を達成します。出荷前に実際の工程能力(Cpk)を確認するため、300個分の工程能力調査を実施し、仕様書に記載された数値ではなく、実測値に基づく信頼性をご提供します。
油圧・空気圧部品、自動車用燃料システム、医療用インプラントおよび医療機器、航空宇宙用アクチュエータ、石油・ガス用フィッティング、金型製作など。これらの分野では、長穴加工、高い同軸度、鏡面仕上げが求められます。当社の装置は、すでに20カ国以上で実績があり、具体的な成果データも多数報告されています。
当社では、時効処理済み鋳物ベース、減衰機能付きボーリングバー、逆回転加工、高圧内蔵冷却液供給、CNC内での熱補償を組み合わせています。工具摩耗による補正値は自動更新されます。ドイツの油圧機器メーカーでの事例では、140 mmの長穴においてテーパーを0.01 mm以下に抑え、不良率を5.6%から0.9%まで低減しました。
英語による設置ガイド、遠隔診断、動画による据付支援、オペレーター向けトレーニング、および予防保全テンプレートが標準装備です。スペアパーツは48時間以内に発送し、エンジニアは営業日1日以内に現地対応いたします。これにより、輸出先のお客様の多くで稼働率を96%以上維持しています。

関連記事

マシニングセンターの選び方は?

12

Dec

マシニングセンターの選び方は?

さらに表示
高速ワイヤー切断機の加工精度不足に対する正しい対処方法

13

Dec

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

クラウス・ラインハルト
深穴加工における不良率が半分以下に削減

当社では、内径140 mmの27MnCr製油圧シリンダーを製造しています。深穴用高精度CNC旋盤システムを導入後、円筒度は0.003 mmまで向上し、不良率は5.6%から0.9%へと大幅に低下しました。また、加工サイクルタイムは19%短縮され、同プラットフォーム上でさらに2ラインの生産が可能となりました。技術サポートの対応も迅速かつ的確です。

エミリー・カーター
医療機器の工程能力指数(Cpk)が1.67を超え、クリーンバリデーションも完了

当社のチタン製骨用スクリューには、バリのないねじ山と鏡面仕上げが求められました。12ステーション式ライブツール精密CNC旋盤セルを導入した結果、加工サイクルタイムは96秒から71秒に短縮され、工程能力指数(Cpk)は1.67以上に向上、手直し率は82%削減されました。FDAによる工程検証も初回で合格し、生産量は4倍に拡大しました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
大量生産でも0.003 mmの円筒度を実現する深穴精密CNC旋盤加工

大量生産でも0.003 mmの円筒度を実現する深穴精密CNC旋盤加工

油圧・航空宇宙・石油・ガス分野の部品において、内径加工の品質はシール性、疲労寿命、漏れ率を左右します。当社の深穴用高精度CNC旋盤プラットフォームでは、逆回転機構、減衰機能付きボーリングバー、70バールの貫通冷却液供給、および主軸回転数と同期したサーボ送りを組み合わせることで、切屑が内径面を傷つけるのではなく確実に排出されます。鋳物の時効処理および自社内での機械加工により振動を抑制し、絶対式エンコーダと熱補償機能によって長時間の連続運転中でも寸法の安定性を確保しています。ドイツの流体動力装置メーカーでは、27MnCr鋼材の140 mm内径加工において、真円度0.003 mm、テーパー0.01 mm以内を達成。不良率は5.6%から0.9%へと大幅に低減され、年間約6万1,000米ドルのコスト削減につながりました。各機械は、レーザー干渉計測定、ボールバー試験、72時間の切削試験に加え、300個分の工程能力調査によって検証されています。納入先には英語による技術資料、遠隔診断機能、および48時間以内のスペアパーツ供給を提供しており、稼働率は96%以上を維持しています。
試作から量産までの期間を短縮する、完全な精度を実現するCNC旋盤セル

試作から量産までの期間を短縮する、完全な精度を実現するCNC旋盤セル

サンプル承認から安定生産へ移行する段階で、多くのプロジェクトがコストを浪費しています。当社は、バーフィーダー、サブスピンドルによる部品取り出し、ライブツーリング、工程内測定、チップ管理機能を備えた、お客様の部品ファミリーに最適化された完全な高精度CNC旋盤セルを提供します。装置製作前に、工程時間、工具寿命、治具設計について技術検討を行い、その後、能力評価試験および工具摩耗マッピングによって加工プロセスの確立を実証します。米国の医療機器メーカーでは、チタン製骨ねじの加工時間を96秒から71秒へ短縮し、工程能力指数(Cpk)を1.67以上に向上、再加工率を82%削減。初回FDA監査で即時承認を取得しました。トルコの自動車部品サプライヤーでは、ステンレス製燃料噴射ノズル sleeve の同心度を0.004 mmまで達成し、現場での不良返品を74%削減。年間生産台数を240万台へと拡大しました。多電圧対応・CE規格準拠の電気設計および現地言語対応の技術文書により、20カ国以上の輸出先における設置作業を簡素化します。当社では鋳造、機械加工、組立、試験を一貫して自社で行っているため、カスタマイズ対応にかかる期間は数カ月ではなく数週間で完了します。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ