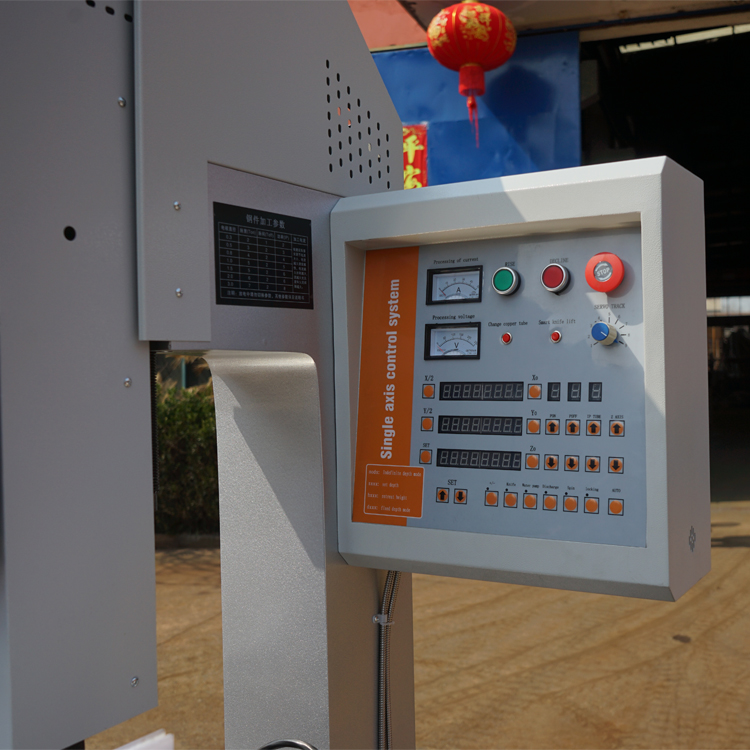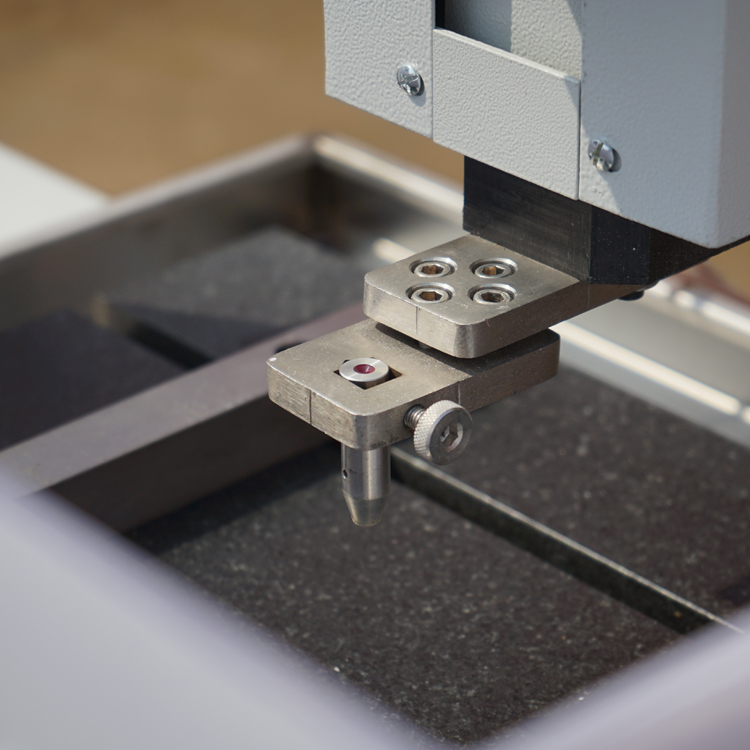


高速穴あけ機|放電加工による深穴加工ソリューション

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
高精度製造向け高速穴あけソリューション

高精度製造向け高速穴あけソリューション

中国江蘇省泰州市に2003年に設立された泰州創源機床有限公司は、金型メーカー、航空宇宙部品サプライヤー、油圧シリンダー製造業者、自動車用治具メーカーなど、穴の品質を損なわず高速加工を求める顧客向けに、高速穴あけソリューションを提供しています。当社の深穴加工機、放電加工機(EDM)、マシニングセンタ、旋盤および関連高精度工作機械は、20年以上にわたる一貫した研究開発・生産・販売の経験に基づいて設計・製造されており、20カ国以上の輸出市場で信頼されています。単一の金型ベースに数百もの高精度穴が必要となる多品種少量生産環境において、当社の高速穴あけシステムは、従来のドリル加工と比較して最大40%の工程時間短縮を実現します。また、穴径公差は±0.01 mm以内、表面粗さはRa 0.8 µm未満を維持します。
お問い合わせ

ケーススタディ

高速穴あけ加工により、ドイツの金型メーカーの金型ベースのサイクルタイムが41%短縮

ドイツの著名な金型製造企業は、自動車用高容量射出成形金型の製造において、重い工具鋼(材質:1.2343)ブロックに900ミリメートルの深さの冷却チャネルを加工する際に、長年にわたり生産ボトルネックに悩まされていました。従来のガンドリル装置では、金型ベース1個あたりの加工に9.5時間もの時間がかかり、ドリルの大幅なたわみが発生し、工具の破損率が高く、完成した穴の18%で高コストな再加工が必要となっていました。こうした非効率性を解消するため、当該工場は、先進的なファストホールドリル技術、高圧スピンドル内冷却液供給機能、および最適化された送り速度制御を備えた専用の「チャンユアン」深孔加工機を導入しました。この技術的アップグレードにより、加工サイクルタイムは1個あたり5.6時間まで短縮され、驚異的な41%の生産性向上を達成しました。また、直進性誤差は厳密に1メートルあたり0.05ミリメートル以下に維持されました。その結果、部品の再加工率は18%からわずか3%へと大幅に低下し、メーカーの生産力が大きく向上しました

高速穴あけ加工により、トルコのメーカーが油圧シリンダーの生産性を35%向上

トルコの主要な油圧シリンダー製造工場は、42CrMo合金鋼(焼入れ後硬度45 HRC)に直径40~120 mm、長さ最大1.5 mの深穴を加工する際、長年にわたり生産上の課題に直面していました。従来の機械では、切屑排出が不安定で、工具の熱による摩耗が著しく、頻繁なダウンタイムが発生していたため、月間生産台数は制限され、120本にとどまっていました。当社が開発した高速深穴加工専用マシンに、加工対象材質に最適化された工具形状および冷却液圧力条件を組み合わせて導入したところ、切屑排出が完全に安定し、ドリルの工具寿命が55%延長されました。その結果、月間シリンダー生産台数は162本へと向上し、生産性が35%向上しました。さらに、内面粗さがRa 0.6 µmまで改善されたことで、後工程のホーニング加工時間は22%短縮され、単位あたりの総製造コストも14%削減されました。

高速穴あけ加工で米国のジョブショップが航空宇宙用治具の精度を向上

高精度を重視する米国の航空宇宙分野向けジョブショップでは、高強度チタンおよびインコネル合金から構造用ファスナー部品や組立治具を製造するにあたり、±0.02 mmという厳しい位置公差の維持が課題であり、頻繁かつ高コストな工具交換も発生していました。当社創源(チュアンユアン)の高速穴あけ技術を、同社の高精度マシニングセンター工程に導入したところ、穴の位置精度を±0.01 mmという厳密な公差範囲内に安定化することに成功しました。当社技術チームが推奨した最適化されたピーキング加工サイクルおよび高圧冷却液パラメーターを適用した結果、工具交換頻度は47%削減され、不良率は6.5%から優れた1.8%へと大幅に低下しました。これらの改善により、納期遵守率は86%から97%へ向上し、同社はこの最適化された高速穴あけパラメーターを、繰り返し発注される航空宇宙向け部品の全ロットに標準化。その結果、総合的なセットアップ時間は30%短縮されました。

関連製品

高速穴あけ加工は、剛性の高い工作機械構造、高出力主軸、最適化された切削工具、および高圧冷却液を組み合わせた精密機械加工プロセスであり、難削材に対しても生産性の高い速度で高精度な穴を形成します。台州創源機床有限公司(中国江蘇省台州市)は2003年よりこの分野に特化し、研究開発・製造・販売を一貫して自社工場で行っています。当社の製品ラインナップには、深穴加工機、放電加工機(EDM)、マシニングセンタ、旋盤、パイプ成形機、スリッティングライン、カットトゥレングスラインなどがあり、いずれも高速穴あけ加工および関連する精密加工作業を支えるよう設計されています。製造工程ではまず、ベッドおよびコラム構造に対して有限要素解析(FEA)を行い、高速穴あけ時の振動を最小限に抑えます。鋳物は応力除去処理を施した後、高精度機械加工および手作業によるスクレイピングを経て、平面度および幾何学的整合性をマイクロメートル単位で実現します。主軸ユニットは動的バランス調整を行い、実際の運転回転数での試験を実施。ガイドウェイは焼入れ・研削加工を施し、過酷な長期間使用においても精度を維持できるよう設計されています。出荷前には、すべての機械に対してレーザー干渉計測定、ボールバー試験、および実際の高速穴あけ試験を実施し、理論上の仕様ではなく、検証済みの加工プロセスを顧客へ提供しています。当社の高速穴あけ技術は、世界中で金型・ダイメーカー、航空宇宙部品メーカー、油圧・空気圧シリンダー製造業者、自動車用治具メーカー、医療機器加工企業などに採用されています。ドイツの金型メーカーでは、当社の深穴加工機を用いて最大1.2メートルの冷却水路を加工し、サイクルタイムを41%短縮、ドリル折損を62%低減しました。トルコの油圧シリンダー製造メーカーでは、硬化鋼42CrMoへの高速穴あけパラメータを導入した結果、生産性が35%向上しました。米国の航空宇宙向け受託加工業者は、位置精度を±0.01ミリメートルに改善し、不良率を6.5%から1.8%へと大幅に削減しました。こうした成果は、機械の剛性、熱的安定性、主軸精度、工具選定、冷却液圧力、切削条件といった各要素を、顧客の材料特性および穴形状に完全に適合させた包括的なアプローチから得られています。当社エンジニアは、遠隔相談に加え、必要に応じて現地立ち上げ支援およびオペレーター向けトレーニングを提供しており、設置後の長期にわたる高速穴あけ性能の維持をサポートします。現在、20か国以上で長期的な協力関係を築いている当社「創源」は、メーカーの納期短縮、穴あたりコスト削減、グローバルな競争市場における品質向上を、今後も継続的に支援してまいります。

よくあるご質問

高速穴あけ装置で加工可能な材料は何ですか?

創源社の高速穴あけ装置は、炭素鋼、合金鋼、ステンレス鋼、HRC50までの焼入工具鋼、アルミニウム、銅、チタン合金、および特定の超合金など、幅広い材料に対応しています。重要なのは、主軸回転数、送り速度、工具形状、冷却液圧力をそれぞれの材料に最適化することです。たとえば、モールド鋼(1.2343)では、高圧冷却液と超硬工具を推奨しています。また、チタンやインコネルでは、表面速度を低く抑え、ピッキングサイクルを最適化することで工具寿命を保護します。当社エンジニアは、各材料に特化した加工条件パッケージを提供しており、お客様は初回量産から安定した高速穴あけを実現できます。
当社の高速穴あけソリューションでは、通常、深さ/直径比30:1~100:1を実現しています。さらに深い加工には、専用工具および冷却液戦略を活用します。直径公差は±0.01 mm以内、直進性偏差は1メートルあたり0.05 mm未満、多くの鋼材加工において表面粗さはRa 0.8 µm以下を達成可能です。ただし、実際の加工結果は被削材、工具選定、機械の構成に依存するため、工場受け入れ試験(FAT)で加工条件を検証し、出荷前に文書化された結果をお届けします。
ほとんどの顧客は、導入後12~24か月以内に投資回収(ROI)を実現しています。具体的な事例としては、ドイツの金型メーカーで加工サイクル時間が41%短縮されたこと、トルコの油圧シリンダー製造メーカーで生産量が35%増加したこと、米国の航空宇宙分野の受託加工工場で不良品率が6.5%から1.8%へと大幅に低下したことが挙げられます。これらのコスト削減効果は、加工時間の短縮、工具寿命の延長、手直し作業の減少、およびホーニングや仕上げ工程の時間短縮によってもたらされます。当社では、お客様の実際の加工サイクル時間、人件費、不良品コストなどを用いて、購入前にシンプルな投資回収期間(ペイバック)モデルを作成するお手伝いをいたします。
当社は、リモート診断、ビデオによる据付支援、オペレーター向けトレーニング、スペアパーツのロジスティクスなどにより、20カ国以上の輸出先国・地域のお客様をサポートしています。技術的なお問い合わせには、営業日1日以内に回答いたします。また、一般的な材料や穴形状に対しては、パラメーター情報が文書化されたライブラリーを整備しています。複雑な高速穴加工プロジェクトについては、現地パートナーを通じて現地対応も可能です。このサービス体制により、欧州、中東、アジア、南北アメリカのお客様が生産性能を維持し、ダウンタイムを最小限に抑えることを実現しています。
はい。当社の深孔加工機、マシニングセンタ、放電加工機は、適切な基礎、電源、冷却液インフラを備えた既存のレイアウトに統合できます。部品図面、生産数量、床面積を確認し、最適な構成(自動化によるローディング・アンローディングオプションを含む)をご提案します。統合プロジェクトの納期は、機種およびカスタマイズレベルに応じて、発注確定から量産開始まで通常4~8週間です。

関連記事

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

14

Jul

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

従来の統合型スプリング成形装置における生産ボトルネック 現代の金属成形製造では、製品仕様の多様化および小ロット混載生産がますます進んでいます。多くの生産施設では、スプリング...
さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示
古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

03

Aug

古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

スパーク侵食加工における従来の制約条件の特定:高精度製造現場で長年にわたり稼働している数十年前の設備を運用することは、しばしば目に見えにくい運用上のペナルティを生み出し、結果として利益率を徐々に圧迫します。生産工程において…
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

マルクス・ヴェーバー
測定可能な金型工場コスト削減を実現した高速穴あけ技術

当社は、金型ベースの高速穴あけに Chuang Yuan 社製深孔加工機を導入しました。その結果は期待を大きく上回りました。900ミリメートルの冷却チャンネル加工のサイクルタイムは9.5時間から5.6時間へ短縮され、手直し率は18%から3%へ大幅に低下しました。Chuang Yuan 社のエンジニアによる加工条件のサポートは実用的で迅速でした。オペレーターは導入後2週間以内に操作に自信を持てるようになり、現在では設備増設なしに、より多くの受注案件に対応できるようになりました。

エリフ・デミル
高硬度油圧部品向けの信頼性の高い高速穴あけ

当社は、硬度45 HRCの42CrMo材における深穴の高速穴あけを必要としていましたが、従来の加工方法では対応できませんでした。創源(チュアンユアン)社は、機械・工具・切削条件のすべてを提案・提供してくれました。その結果、シリンダー月産台数は120本から162本へと増加し、ドリルの寿命は55%向上、ホーニング工程の所要時間は22%短縮されました。同社の担当チームは迅速な対応が可能で、導入した機械は2年以上にわたり安定して稼働しています。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
高速穴あけ精度を実現するための剛性に優れた機械構造

高速穴あけ精度を実現するための剛性に優れた機械構造

有限要素解析と応力除去処理を施した高品位鋳鉄製ベッドフレームを基盤として開発された当社の高速穴あけシステムは、高速深穴掘り加工時の優れた剛性と極小の熱変形を実現します。精密研削されたガイドウェイと動的バランス調整済みスピンドルユニットにより振動が効果的に抑制され、深穴加工においても直径公差±0.01 mm以内、直進性偏差0.05 mm/m未満という高精度を安定して維持できます。欧州における金型製造現場での厳しい実証試験では、冷却チャンネル長1.2メートルの加工において、この構造的安定性によってドリルのブレが完全に抑えられ、工場内の手直し率が18%から3%へと大幅に低減しました。難削材への対応においても予測可能な高精度と優れた再現性を確保することで、当社の堅牢な機械アーキテクチャは、オペレーターが多品種生産スケジュールを確実かつ最小限の監視で遂行できるよう支援します。
高速穴あけを生産的に実現するアプリケーション特化型プロセス支援

高速穴あけを生産的に実現するアプリケーション特化型プロセス支援

高速穴加工における最大生産性を達成するには、切削条件を対象材質の等級、穴深さ、部品形状に正確に合わせる必要があります。20年以上にわたる製造現場の実績を基に、創源は、各プロジェクト向けに主軸回転数、送り速度、冷却液圧力、工具選定を最適化した、材質別に特化した切削条件パッケージを包括的にご提供しています。トルコ国内の油圧シリンダー製造現場では、硬度45 HRCの難削材である42CrMo鋼を加工する際、当社が提供したカスタマイズされた技術支援により、ドリルの寿命が55%延長され、月間部品生産台数も35%向上しました。同様に、米国の航空宇宙産業向け施設においては、チタン合金の加工で最適化されたピーキング加工サイクルを導入した結果、位置精度が±0.01 mmまで向上し、不良品率も低減しました。こうした現場密着型の工程支援により、試行錯誤によるセットアップ工程が不要となり、海外のお客様が装置導入から収益性のある量産へスムーズに移行できるようになります。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ