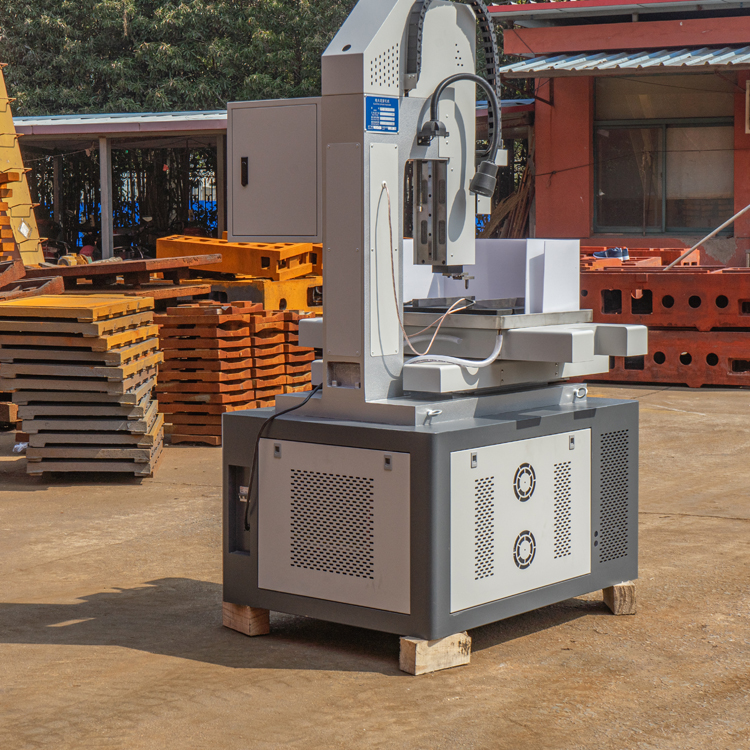
小型放電加工ドリル機|0.2~3.0 mmのマイクロ穴高精度加工

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
精密マイクロ穴加工用小型放電加工機(泰州創源機床有限公司製)

精密マイクロ穴加工用小型放電加工機(泰州創源機床有限公司製)

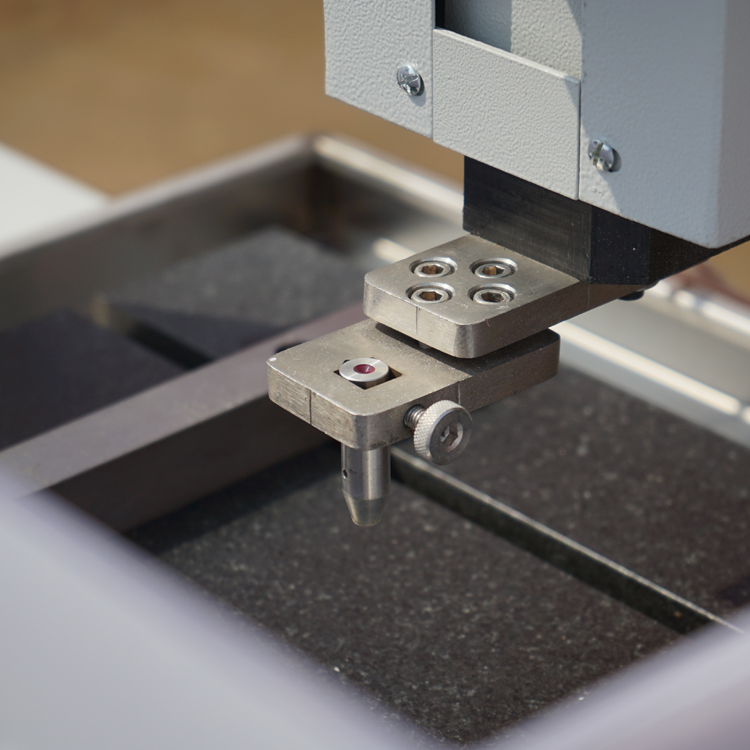
2003年以降、台州創源機床有限公司は、金型メーカー、航空宇宙部品サプライヤー、医療機器メーカー向けに、硬化鋼、カーバイド、耐熱合金への高精度マイクロ穴加工を実現する小型放電加工用ドリルマシンを開発・製造しています。当社の小型放電加工用ドリルマシンは、サーボ制御スピンドル、高周波パルス電源、花崗岩製ベッドを採用しており、位置決め精度を±0.005 mm、繰返し精度を±0.003 mm以内に保っています。また、電極径は0.2~3.0 mmに対応しており、冷却孔、燃料噴射ノズルのオリフィス、ワイヤカット加工の開始穴など、多様な用途に活用できます。通常の8時間シフトにおいて、HRC54の工具鋼に対して180~260個の穴を加工でき、直径1.0 mm未満の穴では手作業による加工と比較して、最大60%の加工時間短縮を実現します。本機は脱イオン水を加工液として使用するため、従来の機械的ドリル加工に伴う熱変形が生じず、工具コストも削減されます。欧州の金型メーカーでは、当社の小型放電加工用ドリルマシンを用いて、48穴の金型に0.6 mmのエジェクタピン穴を加工しました。
お問い合わせ

ケーススタディ

ドイツの金型メーカー、Φ0.6 mmの穴加工時間を40%短縮

ドイツの金型メーカーが、48個の成形穴を持つ射出成形金型を製造しており、硬度50 HRCの鋼材1.2344(熱処理済み)にΦ0.6 mmのエジェクタピン穴を加工する必要がありました。従来の手動ドリル加工では電極の頻繁な折損が発生し、後工程での研磨作業も必要でした。当社の小型EDM穴加工機を導入後、Φ0.6 mmの真鍮電極、開放電圧120 V、ピーク電流1.5 Aで加工を実施。穴位置精度は±0.005 mm、表面粗さはRa 1.6 μmを達成し、1穴あたりの加工時間は14分から8分へと40%短縮されました。現在、1シフトで240穴を加工可能となり、電極消耗量も25%削減されました。また、この小型EDM穴加工機によりワイヤーEDMの安定した開始穴が確保でき、金型納期全体を3日間短縮しました。

インドの燃料噴射装置工場、生産効率を35%向上

インドの燃料噴射装置メーカーが、硬度42 HRCの17-4PHステンレス鋼に0.25 mmのスプレー穴を加工しています。小型EDMドリル機導入前は、1シフトあたり平均220個の生産で、不良率8%でした。小型EDMドリル機を導入後、0.25 mmのタングステン電極、放電電圧100 V、電流0.8 Aを採用したところ、生産性は1シフトあたり300個へと向上(35%増)、不良率は1.8%まで低下しました。同機のサーボ制御により、0.25 mmの穴径公差が±0.01 mm以内に安定し、検査時間は20%短縮されました。現在、当該工場は欧州の自動車メーカー向けに製品を輸出しており、厳格なIATF 16949品質要件への適合も、この小型EDMドリル機の導入によるものと評価しています。

米国航空宇宙部品サプライヤー、インコネル718材への0.5 mm冷却孔加工課題を解決

米国の航空宇宙部品サプライヤーが、硬度38 HRCのインコネル718製タービンブレードに0.5 mmの冷却穴を加工する必要がありました。従来のドリル加工では材料の加工硬化が発生し、工具が破損していました。当社の小型EDM穿孔機は、0.5 mmの銅タングステン電極、140 Vの電圧、2.0 Aの電流を用いて、1枚のブレードあたり120個の穴を加工し、位置決め精度は±0.004 mm、再凝固層の厚さは0.01 mm未満を実現しました。その結果、不良率は12%から2.5%へと大幅に低下し、1枚あたりの加工時間も22分から9分へと短縮されました。この小型EDM穿孔機を導入したことで、現在は週60枚のブレードを量産可能となり、NADCAP監査にも合格しています。今後、需要増に対応するため、同機を追加で1台導入する計画です。

関連製品

台州創源機械工具有限公司は2003年より高精度工作機械の製造を手掛けており、当社の小型放電加工穴あけ機は、20年以上にわたる研究・生産・販売の経験を結集した製品です。本機は剛性の高い花崗岩ベース、高精度リニアガイドウェイ、サーボ制御Z軸を採用しており、微小穴加工時の振動を極限まで抑えています。高周波パルス電源により、0.2mm~3.0mm径の電極で安定した放電を実現し、焼入鋼、超硬合金、インコネル、チタン、ステンレス鋼など多様な難削材への加工に対応します。生産現場では、オペレーターがワークを装着し、電極をセットして放電加工プログラムを選択するだけで、あとは自動で穴あけが行われるため、熟練度への依存度を大幅に低減できます。主な構成部品(スピンドルアセンブリ、電源装置、制御盤)はすべて自社で設計・製造しており、出荷前には48時間の連続運転試験とレーザー干渉計による精度検証を実施しています。品質管理システムはISO 9001に準拠し、海外営業チームはドイツ、インド、米国、トルコ、ブラジルなど20カ国以上の顧客へ対応しています。欧州の金型メーカーでは、当社の小型放電加工穴あけ機を用いて48個のキャビティを持つ金型に0.6mm径の穴を加工し、サイクルタイムを40%短縮しました。インドの燃料噴射装置メーカーでは0.25mm径の電極を活用し、生産性を35%向上させました。また、米国の航空宇宙部品サプライヤーでは、インコネル718製タービンブレードの不良率を12%から2.5%へと大幅に削減しています。こうした成果は、省電力設計、脱イオン水使用、コンパクトな設置面積という特長により、小規模な工場でも導入可能な機械から得られたものです。また、遠隔サポート、予備部品キット、英語版取扱説明書もご提供しています。当社エンジニアは、お客様の既存のワイヤ放電加工機やフライス盤との連携を含む、マイクロホール加工プロセス全体の最適化を支援します。自動車、医療、航空宇宙分野における部品の小型化ニーズが高まる中、当社の小型放電加工穴あけ機は、より高精度かつ短納期でのものづくりを実現する実践的なソリューションです。

よくあるご質問

小型EDM穿孔機で加工可能な材料は何ですか?

小型EDMドリル機は、高硬度鋼、工具鋼、超硬合金、インコネル、チタン、ステンレス鋼、銅合金などの導電性材料を加工できます。冷却用穴、インジェクターの噴孔、ワイヤーEDMの開始穴など、0.2 mm~3.0 mmの範囲の穴加工に広く使用されています。非導電性材料にはEDMは適用できませんので、ご購入前に当社エンジニアへ加工対象物についてご相談ください。
当社の小型EDMドリル機では、適切な電極と安定した放電条件を用いることで、最小0.2 mmの穴を加工できます。深穴加工の場合は、より確実な加工のため、0.3 mm以上の電極をご推奨しています。位置決め精度は通常±0.005 mm、繰返し精度は±0.003 mmです。ただし、実際の加工結果は材料種、穴深さ、電極状態などに影響を受けるため、お客様の具体的な用途に応じて、当社が最適な加工条件をご提案いたします。
設置には通常、現場の準備状況、電源および給水設備の整備状況に応じて1~2日かかります。当社のエンジニアが現地でオペレーターおよび保守担当者向けに実地研修を行い、機器のセットアップ、プログラム編集、電極交換、日常点検などの内容を指導します。遠隔地のお客様には、ビデオによる遠隔設置支援および英語版取扱説明書をご提供しています。ほとんどのお客様は、小型EDMドリルマシンの設置後1週間以内に安定した生産を開始されています。
主要部品に対して12か月の保証を提供しており、遠隔技術サポート、スペアパーツの在庫確保、英語版操作マニュアルもご用意しています。当社の輸出チームは20カ国以上のお客様へ対応実績があり、各国の電圧やプラグ規格の違いにも対応可能です。スペアパーツは速達便にて発送し、またビデオによるトラブルシューティングも行っています。複雑な課題が発生した場合には、当社エンジニアがお客様のチームと連携して小型EDMドリルマシンの診断を行い、迅速な生産復旧を支援します。
通常の穴径、加工材の硬度、ワークピースのサイズ、および1日の生産目標を考慮してください。小型EDM穴開け機は、スピンドルのストローク、電源装置、制御機能などにおいて仕様が異なります。ご自身の図面およびサンプル部品を当社エンジニアまでお送りいただければ、最適な機種、電極サイズ、加工条件をご提案いたします。必要に応じて、治具や冷却水処理に関するアドバイスも行い、小型EDM穴開け機の安定稼働をサポートします。

関連記事

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

13

Dec

高速ワイヤー切断機の加工精度不足に対する正しい対処方法

さらに表示
モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

14

Jul

モジュール式スプリング機械が異なるスプリング生産タイプへの迅速な切替を可能にする理由

従来の統合型スプリング成形装置における生産ボトルネック 現代の金属成形製造では、製品仕様の多様化および小ロット混載生産がますます進んでいます。多くの生産施設では、スプリング...
さらに表示
信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

14

Jul

信頼性の高いEDM穴開け機のサプライヤーが提供すべきアフターサービスとは?

モジュラー構造による柔軟な製造の進化:現代の産業環境では、高い適応力が求められており、生産構成を迅速に切り替える能力が、施設の運用リズムを決定づけています。...
さらに表示
ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

03

Aug

ワイヤーカット機械製品に対する海外顧客の要求する輸出品質基準

精密加工における国際輸出コンプライアンスの理解:先進金属加工機械を対象とした海外バイヤーが求める厳格な技術基準を、グローバルな産業貿易という複雑な環境の中で的確に把握・遵守する必要があります…
さらに表示

お客様の声

クラウス・マイヤー氏、金型工場マネージャー(ドイツ)
金型製造向け高信頼性マイクロホール加工

当社の金型工場では、この小型EDM穴開け機がボトルネック解消の鍵となりました。48個穴のエジェクタピン穴(φ0.6 mm)を加工する際、導入後のサイクルタイムが40%短縮されました。また、電極折損による不良品率は25%低下し、位置決め精度0.005 mmという厳しい公差要件も満たしています。トレーニングはわかりやすく実践的で、オペレーターは数日で自信を持って操作できるようになりました。

ラジェシュ・ナイア氏 生産ディレクター(インド)
燃料噴射装置の製造において、強力なサポートと一貫した成果

当社では、小型EDM(放電加工)ドリル機を用いて、17-4PHステンレス鋼に0.25mmのインジェクタ穴を加工しています。生産効率が35%向上し、不良率は8%から1.8%へと大幅に低下しました。この機械は穴径公差を±0.01mm以内で維持しており、検査時間も20%短縮されました。輸出チームは迅速かつ柔軟に対応し、当社の電源電圧および給水システムへの機械適合を支援してくれました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
サブミリメートル級の高精度穴加工を実現するサーボ制御

サブミリメートル級の高精度穴加工を実現するサーボ制御

小型EDMドリル機は、サーボ制御のZ軸と高周波パルス電源を採用し、マイクロ穴加工中の放電を安定させます。この設計により、位置決め精度は±0.005 mm、繰返し精度は±0.003 mm以内に保たれ、硬化鋼や超硬合金における0.2~1.0 mm径の穴加工に不可欠な性能を実現します。ドイツの金型専門工場では、この小型EDMドリル機を用いてHRC 50の鋼材1.2344に0.6 mm径の穴を加工し、表面粗さRa 1.6 μmを達成。加工サイクルタイムを40%短縮しました。航空宇宙・医療分野向けには、再凝固層および熱影響部の最小化を実現し、NADCAPおよびIATF監査への対応を支援します。制御装置には、代表的な材料ごとの加工条件が事前に登録されており、作業者は異なる加工品へ素早く切り替えることができます。また、機械的力を使わない放電加工のため、インコネルやチタンなどの難削材においても加工硬化や工具折損を回避できます。
小規模・中規模のワークショップに最適なコンパクトで低消費電力の設計

小規模・中規模のワークショップに最適なコンパクトで低消費電力の設計

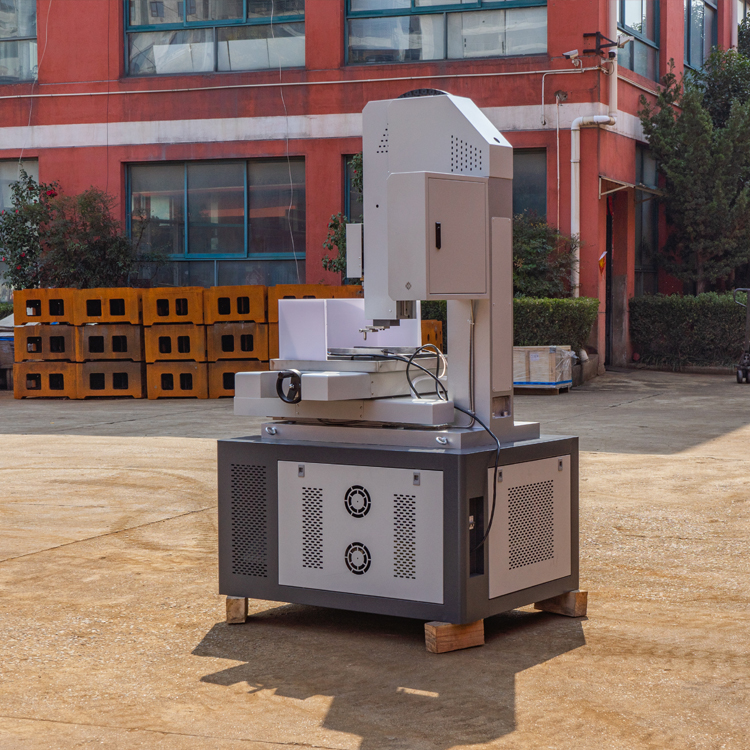
当社の小型EDM穴あけ機は、コンパクトな設置面積と低消費電力が特長で、床面積に制約のある中小規模の工作場に最適です。絶縁水を放電媒体として使用するため、運転コストが抑えられ、油の廃棄処理も不要です。電源は機種により単相または三相に対応しており、制御盤は本体に一体化されているため、設置が簡単です。インドの燃料噴射装置製造工場では、この小型EDM穴あけ機の導入により、生産性が35%向上し、不良率が8%から1.8%へと大幅に削減されました。これは、コンパクトな機械でも量産レベルの成果を実現できることを実証しています。また、放電条件を最適化することで電極消耗を抑制し、金型加工における消耗品コストを最大25%削減できます。20カ国以上のお客様向けには、電圧対応、プラグ仕様の選択、および英語版マニュアルを提供しています。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ