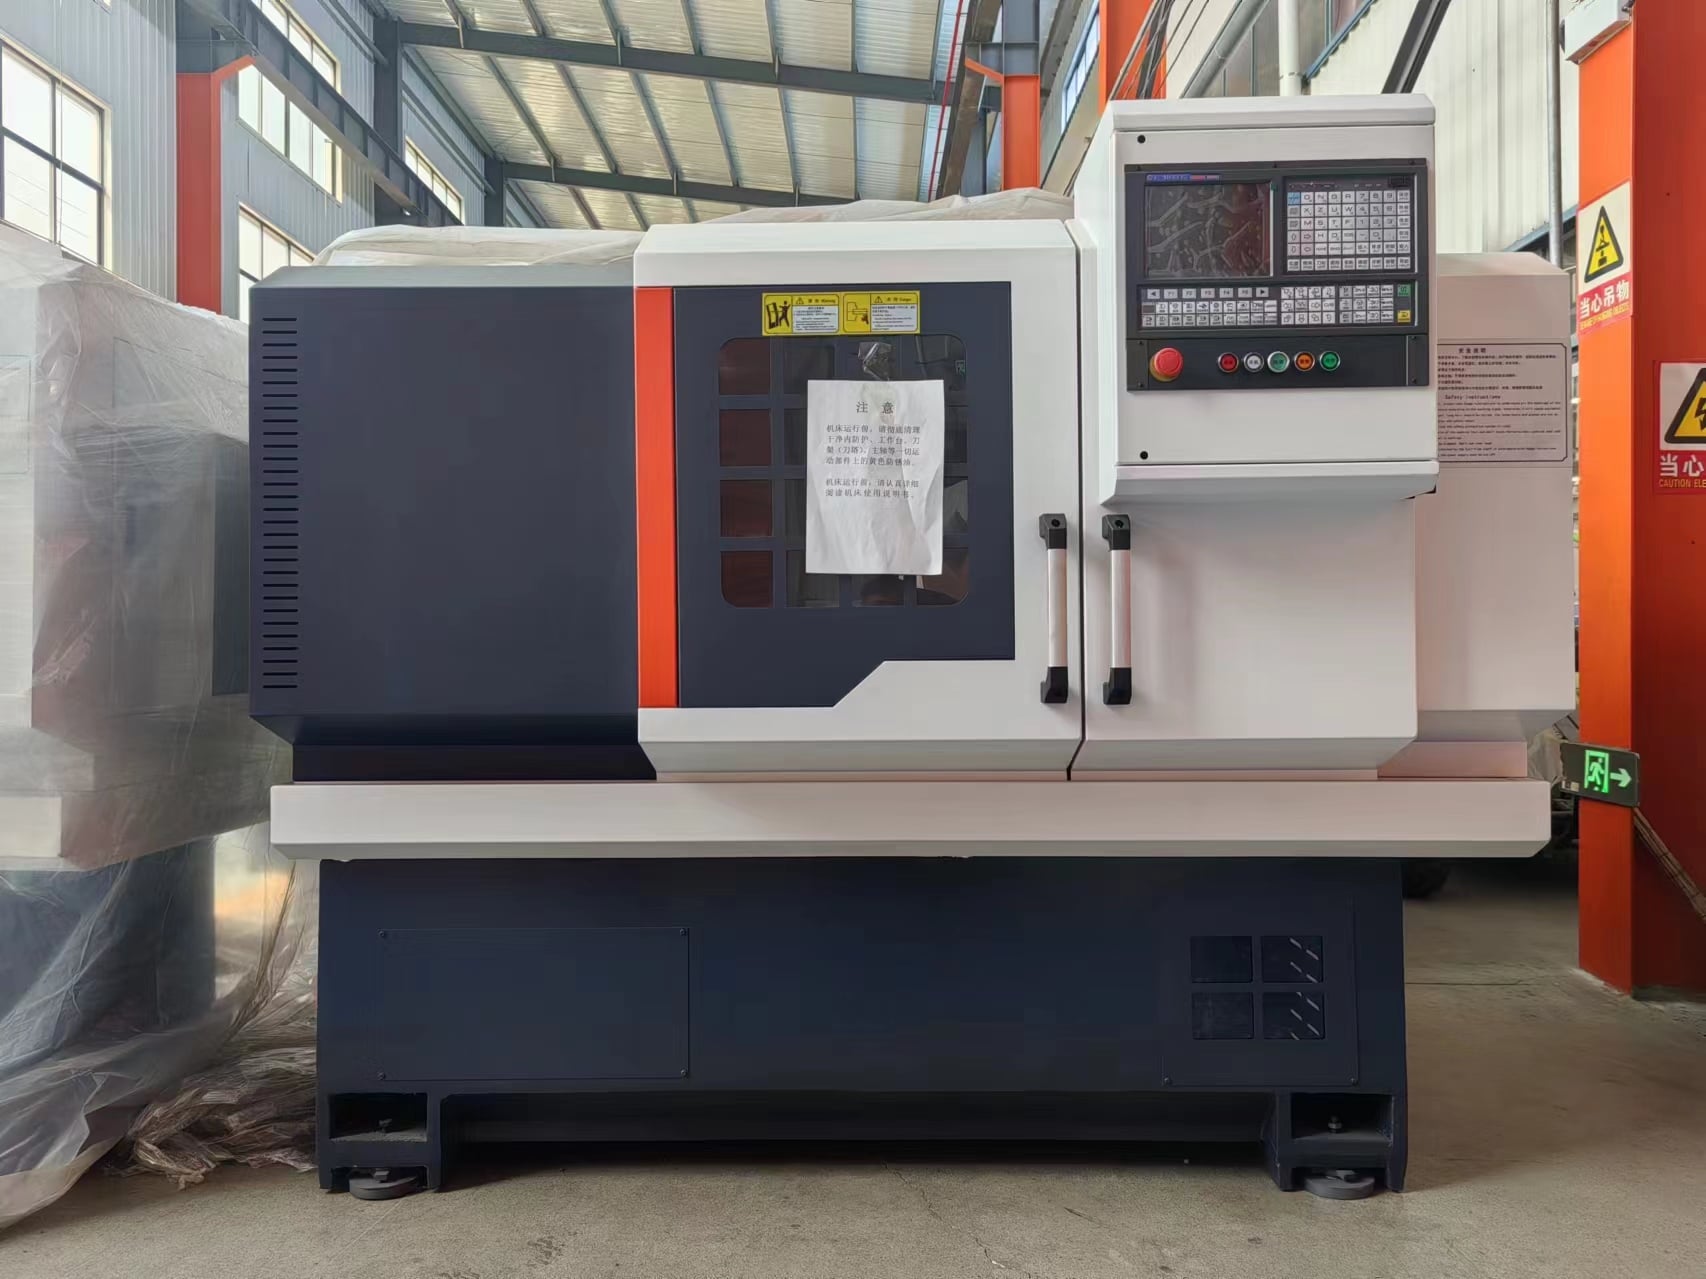
CNC旋盤機:グローバルメーカー向け高精度金属旋削装置

すべてのカテゴリ

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
携帯電話/WhatsApp
WeChat
LinkedIn
氏名
会社名
お問い合わせ内容
0/1000
添付ファイル
少なくとも1つのファイルをアップロードしてください
Up to 3 files,more 30mb,suppor jpg、jpeg、png、pdf、doc、docx、xls、xlsx、csv、txt
高精度CNC旋盤機(ターニング・ラス)-グローバルメーカー向け

高精度CNC旋盤機(ターニング・ラス)-グローバルメーカー向け

台州創源機床有限公司は、24時間連続生産に対応した高剛性CNC旋盤機ソリューションを提供しています。当社の旋盤機は、中炭素鋼加工において±0.005 mmの繰返し精度と0.008 mmの円形度を実現し、自動車用燃料噴射装置本体、油圧バルブスプール、医療用骨ねじなどの初品検査を三次元測定機(CMM)で合格させています。2024年にポーランドの油圧フィッティングメーカー向けに実施したプロジェクトでは、当社製45度スラントベッド型CNC旋盤機(ライブツーリング搭載)へ切り替えた結果、1個あたりの加工サイクル時間が4.2分から2.9分へ短縮され、月間生産量は11,400個から16,500個へ増加しました。また、インドの自動車部品工場(1日22時間稼働)では、当社のボックスタイプガイドウェイ旋盤機を導入したところ、8時間のシフト内で熱変位が0.01 mm以内に収まり、不良率が2.1%から0.4%へ大幅に低減しました。すべてのCNC旋盤機にはISO 9001:2015準拠の品質文書、12か月保証、および遠隔診断機能が標準装備されています。
お問い合わせ

ケーススタディ

トルコの自動車業界ティア2サプライヤー、工程リードタイムを31%短縮

トルコの自動車業界向け二次部品メーカー(ティア2)で、高精度ドライブシャフトを専門とする当社は、2015年製の旧式機械による生産ボトルネックに直面していました。老朽化した設備では熱膨張が過剰に発生し、単位あたりの加工サイクル時間が5.1分、また重要なベアリングジャーナル部の寸法ばらつきにより、不良率が1.8%に達していました。この生産能力の制約を解消するため、工場では、高剛性ミーハナイト鋳鉄製ベッド、動的8ステーション油圧タレット、および高トルク・4,000rpm精密スピンドルを備えた中国・創源社製CNC旋盤「CK6150」を2台導入しました。ターンキーコミッショニング完了後30日以内に、最適化された切削条件と剛性の高いボックスタイプガイドウェイによる振動減衰により、単位サイクル時間が3.5分へと短縮され、処理速度が31%向上しました。構造振動の低減によって、チャターマークは実質的に解消され、部品の不良率は安定して0.3%まで低下しました。その結果、追加のオペレーターを配置することなく、月間生産能力が9,000本から13,200本へと拡大しました。

ブラジルの油圧シリンダーメーカー、円筒度0.006mmを達成

ブラジルを代表する油圧部品メーカーは、高圧流体の漏れを防ぐため、耐摩耗性に優れた合金鋼4140製ピストンに対して、一貫して0.008mmの円筒度公差を要求していました。しかし、既存の旋盤加工では工具のたわみや表面粗さのばらつきが生じ、二次加工として円筒研削を実施せざるを得ず、単価が上昇していました。創源(チャオユアン)は、シンクロナイズドC軸、高トルクライブツーリング、手刮き仕上げガイドウェイを備えた頑丈な45°スラントベッド型CNC旋盤を導入しました。この機械の高い構造剛性により、断続切削時の振動を効果的に吸収し、旋盤のみで円筒度0.006mm、表面粗さRa 0.4µmという仕上がりを実現しました。二次の円筒研削工程を完全に廃止した結果、総合的な生産効率が28%向上しました。さらに、最適化された冷却液供給と振動減衰性に優れた鋳鉄製ベッドにより、連続荒削り作業における超硬チップの刃先寿命が90分から140分へと延長されました。

ベトナムの医療用インプラント工場、セットアップ時間を45%削減

ベトナムの医療機器メーカーが、複雑なグレード5チタン製骨用ネジを製造していたが、従来のセットアップ作業の非効率性により、1バッチあたり平均6時間かかっていた。手動によるオフセット調整や工具のキャリブレーションミスが頻発し、試験切削の初期段階で公差外れの部品が発生していた。当社は、医療機器向けに特別に設計されたCNC旋盤を導入し、内蔵型自動工具プリセッター、高速サブスピンドル、およびダイナミック・バー・フィーダーとの連携インターフェースを備える形で提供した。光学式自動アライメントシステムにより、オフセットのキャリブレーションが大幅に簡素化され、バッチごとのセットアップ時間が3.3時間へと短縮された(45%削減)。剛性の高いスピンドル構造により、オペレーターの介入なしに、チタン材の連続200回の切削加工において±0.005 mmという厳密な公差を維持できた。1シフトあたりの生産量は480本から720本へと増加し、施設は世界の医療現場における需要拡大に対応するとともに、ISO 13485に基づく完全トレーサビリティ要件を厳格に遵守できるようになった。

関連製品

台州創源機床有限公司におけるCNC旋盤の生産は、鋳物に対する有限要素解析から始まり、その後応力除去焼鈍およびガイドウェイの精密研削(直進性0.005 mm)を実施します。組立ラインではレーザー干渉計を用いて、位置決め精度を±0.003 mm、繰返し精度を±0.0015 mmに校正しています。すべてのCNC旋盤は、1ロット100個の部品を用いた48時間連続切削試験を実施し、円形度、円筒度、表面粗さを測定します。当社の江蘇省台州にある22,000 m²の工場では、45°および30°スラントベッド旋盤、フラットベッド旋盤、および6~12ステーションツールタレットを備えたターニングセンターを製造しており、バー送り装置は最大80 mm、主軸回転数は3,000~6,000 rpmです。ISO 9001:2015およびCE認証により、EU機械指令への適合が保証されています。2023年には、ドイツ、米国、ブラジル、インド、トルコ、ベトナムなど20カ国以上へ合計1,200台のCNC旋盤を出荷しました。ドイツの高精度ファスナー製造メーカー向けには、ステンレス鋼製ピン10,000本について直径公差を0.007 mm以内に維持し、二次研削工程を不要とすることで、部品単価を18%削減しました。現在、自動車、油圧、航空宇宙、医療分野のグローバル企業が、当社のCNC旋盤を50個から50万個までのロットサイズで活用しています。また、無料のサンプル加工、72時間以内の技術対応、および現地言語による現地研修も提供しています。当社エンジニアはシーメンス828Dおよびファナック0i-TF制御装置を採用しており、Gコードのシミュレーション機能により、プログラミング時間を35%短縮できます。2023年の納期遵守率は98.7%、さらに24時間365日対応のリモートサポート体制を整え、新興市場の顧客が欧州並みの価格競争力を確保しつつ、グローバルな品質基準を維持できるよう支援しています。本CNC旋盤プラットフォームは無人運転(ライトアウト)製造に対応しており、自動チップコンベア、工具寿命管理、および定格負荷時でも12 kW/時という低消費電力が特長です。

よくあるご質問

CNC旋盤機で加工可能な材料は何ですか?

当社のCNC旋盤機は、炭素鋼、合金鋼、ステンレス鋼(SUS304/SUS316)、アルミニウム(A6061/A7075)、真鍮、チタン合金(Ti-6Al-4V)、およびエンジニアリングプラスチックに対応しています。主軸トルク220 Nmを活かし、4140鋼では切込み深さ4 mmでの加工が可能です。チタン加工では、回転数800 rpm、送り量0.15 mm/revを推奨しており、表面粗さRa 0.8 µmを実現します。航空宇宙・医療分野のお客様は、当社の旋盤をインコネル718の加工に採用されており、工具寿命モニタリング機能により、500個ロットでの寸法安定性±0.01 mmを確保しています。
各CNC旋盤機は、出荷前にレーザー干渉計を用いて校正されます。当社では12か月の保証および現地据付サービスを提供しており、据付後に0.005 mmの精度検証を行います。遠隔地のお客様には、当社エンジニアがビデオ通話で据付位置合わせをサポートし、必要に応じて調整用スペーサーを72時間以内に発送いたします。2023年には、事前に設置済みの防振マウントおよびアンカーボルトキットの支援により、94%の据付案件で目標精度を2日以内に達成しました。
標準型CNC旋盤機は30~45日で出荷可能です。バーフィーダーやサブスピンドルを含むカスタム仕様の場合、納期は50~65日となります。緊急対応が必要な場合は、20台分の半完成フレームを在庫として確保しており、これにより納期を15日短縮できます。2023年の当社の納期遵守率は、1,200台の出荷実績において98.7%であり、週次生産進捗報告および第三者検査オプションもご提供しています。
はい。当社のCNC旋盤は、I/Oポートを介したロボットによる自動ローディング、最大80 mmのバー・フィーダー、コンベアシステムに対応しています。MES連携にはEthernet/IPおよびPROFIBUSインターフェースをご提供しています。チェコの顧客では、4台の旋盤をロボットセルと接続し、無人運転時間を1日6時間から20時間へと大幅に延長。また、人件費を42%削減しました。

関連記事

マシニングセンターの選び方は?

12

Dec

マシニングセンターの選び方は?

さらに表示
多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

14

Aug

多機能EDM機械が、金型と部品の混在生産工場の要件を満たす理由

多品種製造環境の複雑さへの対応 現代の工業生産工場を運営することは、特に多品種・小ロット製造スケジュールを扱う場合、まるで同時に十数個の皿を回すジャグリングのような感覚です。
さらに表示
連続深穴加工時のドリル刃の摩耗を抑える方法

03

Aug

連続深穴加工時のドリル刃の摩耗を抑える方法

深穴加工における熱応力のメカニズムを理解する 産業用生産ラインで連続ボーリングや高深度加工を行う場合、切削工具に過酷な熱的・機械的負荷がかかるため、その性能限界が日常的に試されています。W...
さらに表示
古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

03

Aug

古いEDM放電加工機器を更新することで企業が得られる成果のメリットとは?

スパーク侵食加工における従来の制約条件の特定:高精度製造現場で長年にわたり稼働している数十年前の設備を運用することは、しばしば目に見えにくい運用上のペナルティを生み出し、結果として利益率を徐々に圧迫します。生産工程において…
さらに表示

お客様の声

マルクス・ヴェーバー
油圧用継手の高精度を安定して実現

当社は油圧アダプター製造向けにCNC旋盤を2台導入しました。導入6か月後でも円度誤差は0.006 mm以内に収まり、不良率は1.9%から0.5%へと低下しました。月間生産量は28%増加しました。また、遠隔診断機能により、10日間のダウンタイムを回避できました。

プリヤ・シャーマ
短納期でのセットアップと信頼性の高いサポート

当社の医療用骨ねじ生産ラインでは、同社のCNC旋盤を採用しています。セットアップ時間が45%短縮され、チタン材における寸法公差は±0.005 mmを確実に維持しています。同社のエンジニアが納期から5日以内に現地へ出張し、操作研修を実施しました。1シフトあたりの生産量は480個から720個へと向上しました。

無料お見積もりを取得

担当者よりすぐにご連絡いたします。
メールアドレス
氏名
会社名
お問い合わせ内容
0/1000
高剛性の鋳物ベースと精密研削ガイドウェイで、長期にわたる高精度を確保

高剛性の鋳物ベースと精密研削ガイドウェイで、長期にわたる高精度を確保

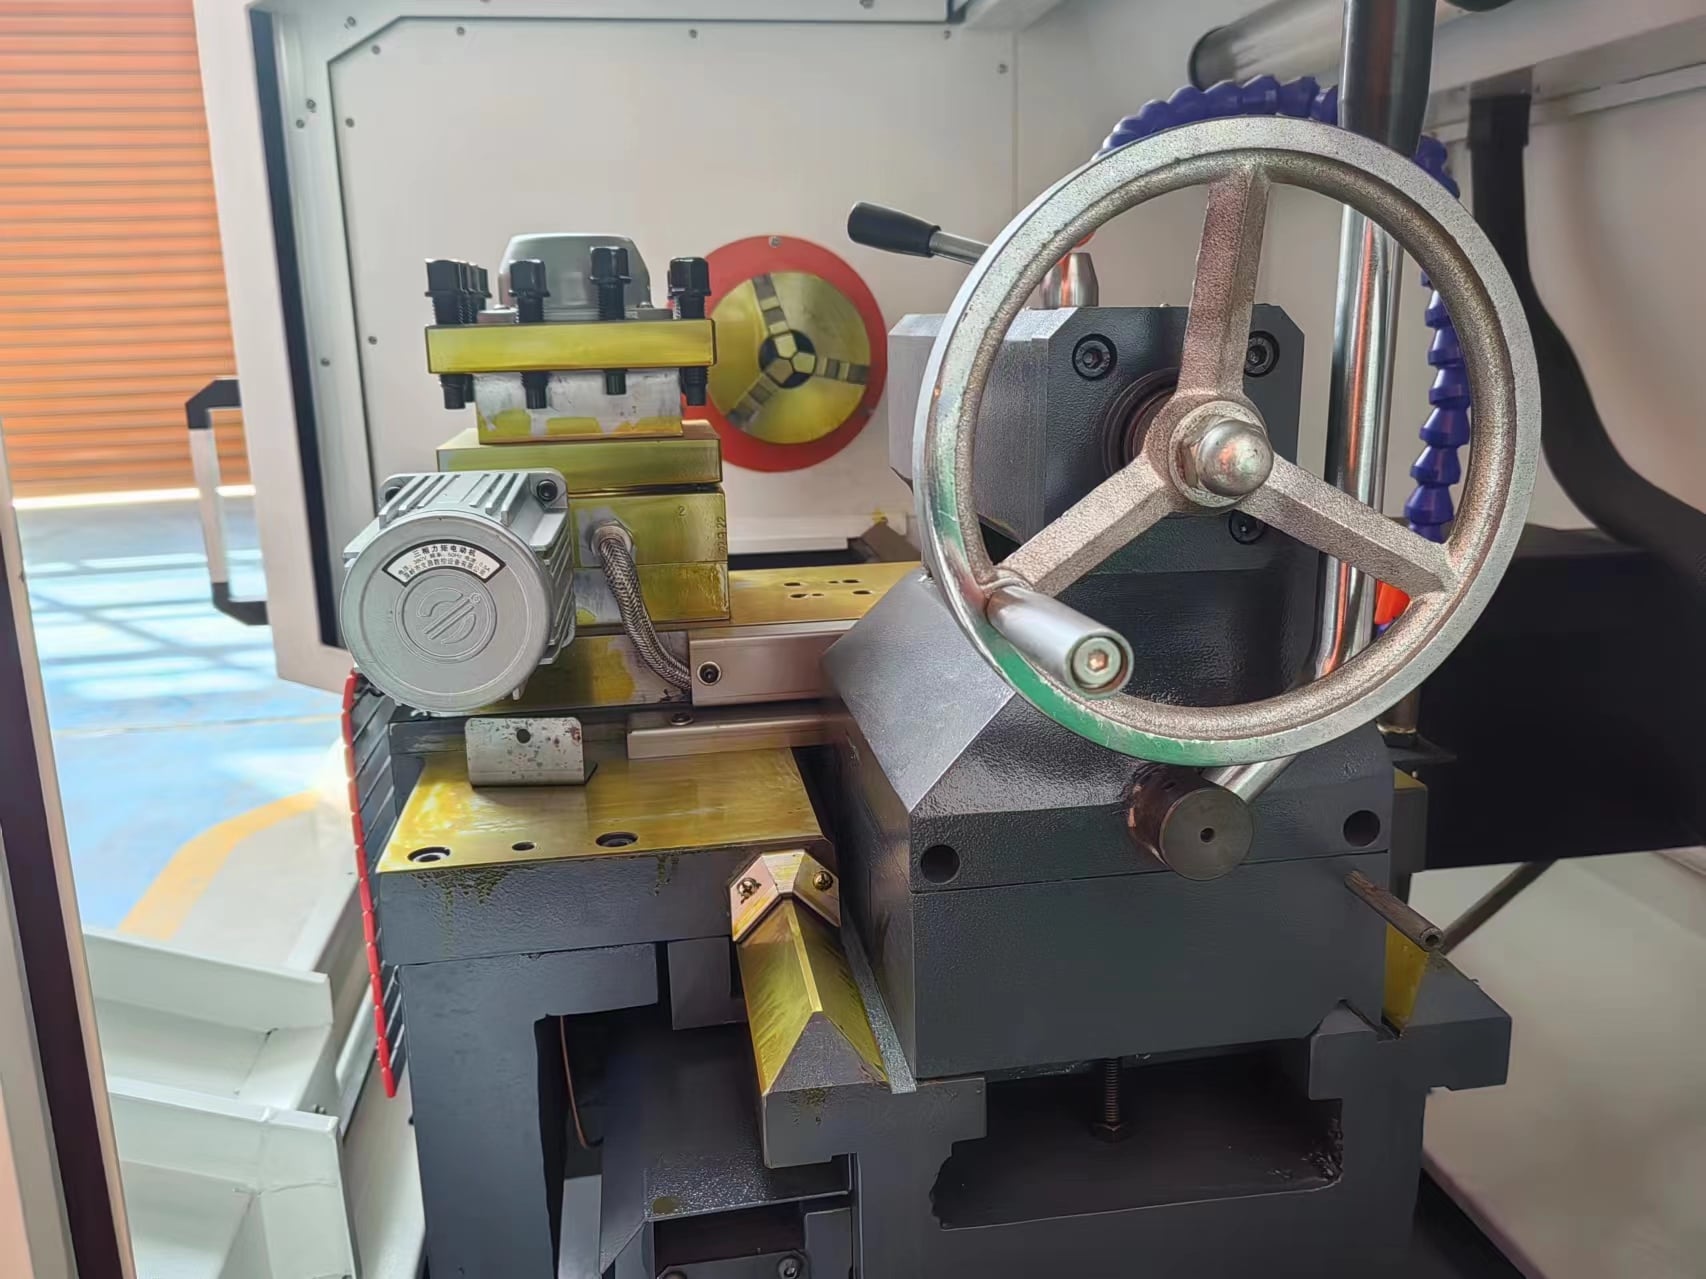
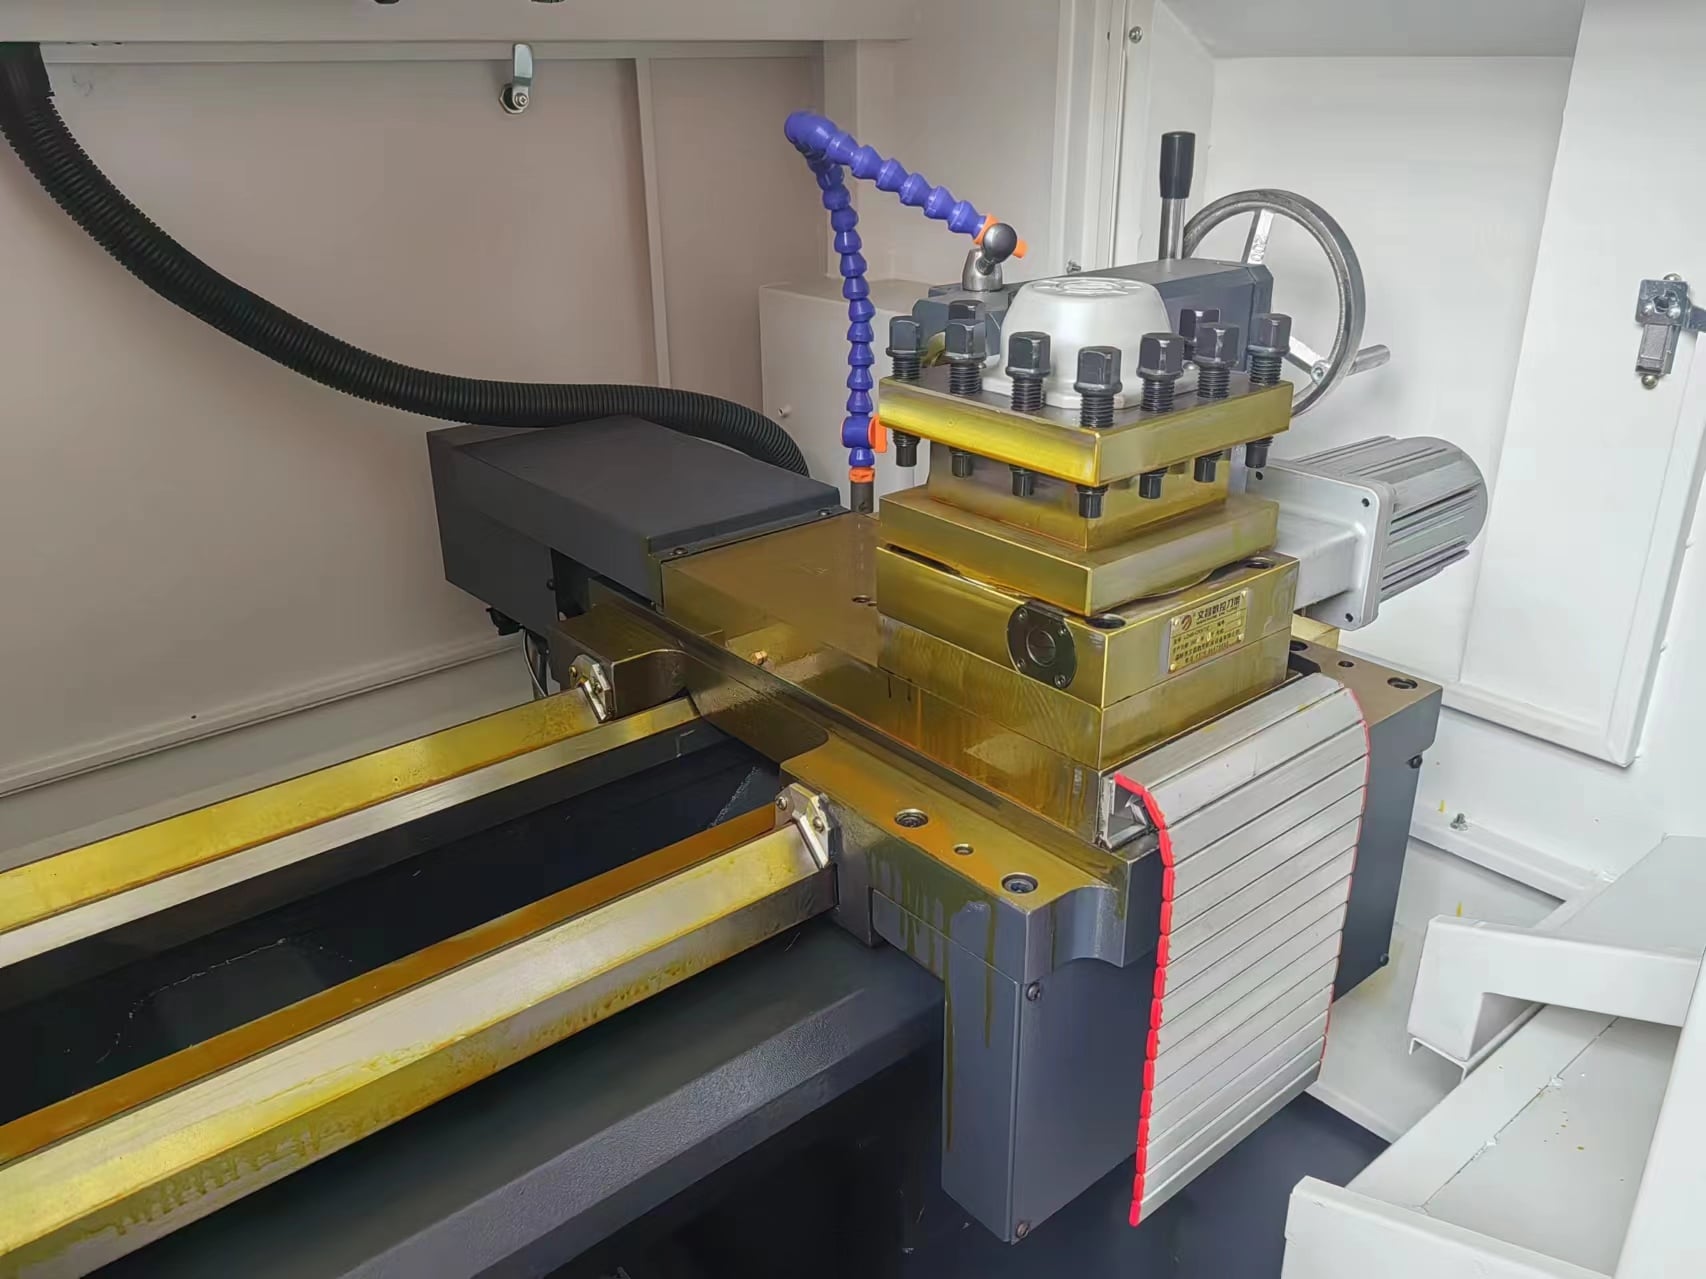
高密度ミーハナイト鋳鉄製ベッドを採用し、熱応力除去のための焼鈍処理を施しています。この構造は優れた減衰特性を発揮し、重切削時の切り込み振動(チャタリング)を効果的に抑制します。精密研削されたガイドウェイは、全行程にわたり手作業でスクレーピング加工を行い、直進性誤差を0.005 mm以内に制御。高い幾何学的精度と長期にわたる位置決め再現性を実現しています。欧州およびアジアの実生産現場での運用実績では、この剛性の高い基盤により、難削材である合金鋼4140に対する4 mmの切込み深さを余裕をもって実現。工程数および総切削時間を最大22%短縮しています。また、動的切削応力を吸収することで、超硬チップの寿命が延び、22時間に及ぶ長時間連続運転時における熱変形も抑えられ、加工物の寸法精度を±0.005 mmという厳しい公差内に一貫して保ちます。
複雑形状部品向けのライブツーリング・C軸対応高度制御システム

複雑形状部品向けのライブツーリング・C軸対応高度制御システム

当社のCNC旋盤機は、応答性に優れた10.4インチ表示インターフェースを備えたシーメンス製828Dまたはファナック製0i-TFのCNCプラットフォームを採用。C軸スピンドルインデックス機能と高速ライブツーリングオプションを統合しています。この多機能ターン・ミル構造により、旋削・フライス加工・穴あけ・ねじ切りといった複雑な加工を、一度のワーク取り付けで一括実行できます。これにより、手作業による後工程での取扱いミスが解消され、部品の再位置決め時間は最大60%短縮されます。ツール間のタレットインデックス時間は0.2秒、内蔵Gコードグラフィックシミュレーション、およびEthernet対応リモート診断モジュールを搭載しているため、オペレーターは加工プログラムを迅速に検証でき、エンジニアはソフトウェア不具合を遠隔からトラブルシューティングできます。自動化されたプロセス制御により、単体の納期が大幅に短縮されるとともに、自動車・油圧・航空宇宙分野向けの複雑形状部品においても厳密な幾何公差を確保します。
WhatsApp WhatsApp メールアドレス メールアドレス 携帯電話 携帯電話 トップトップ