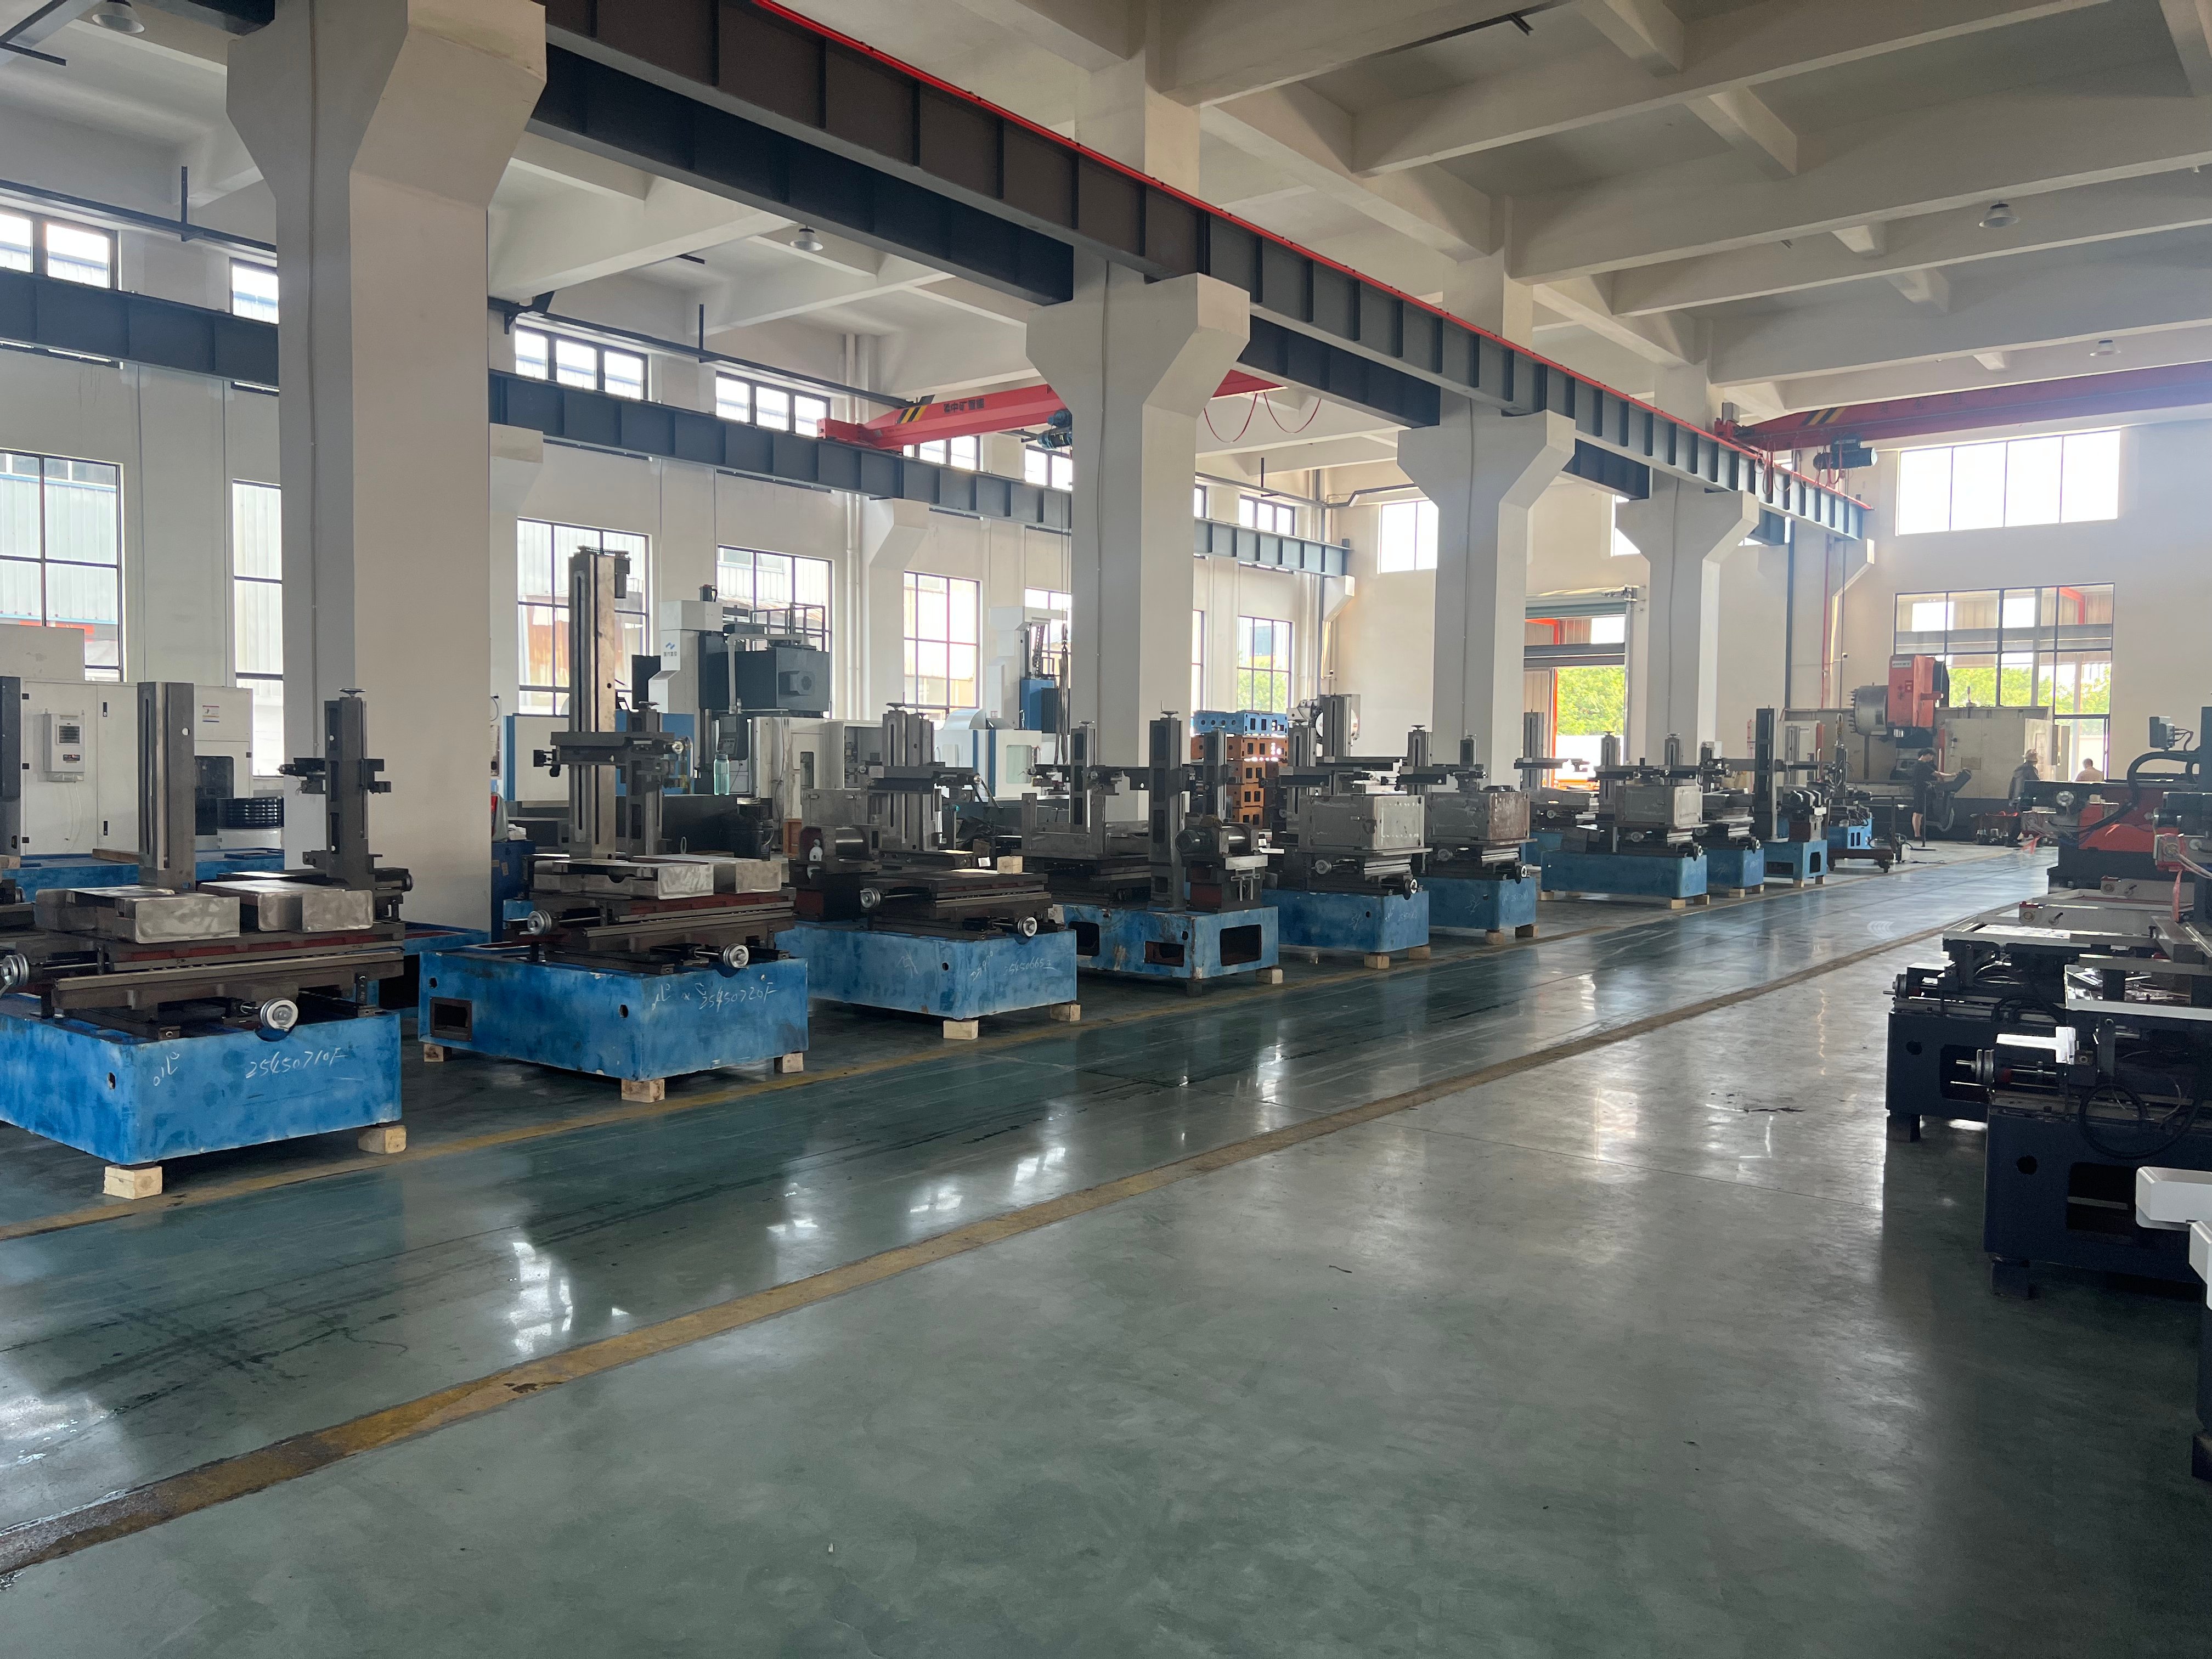
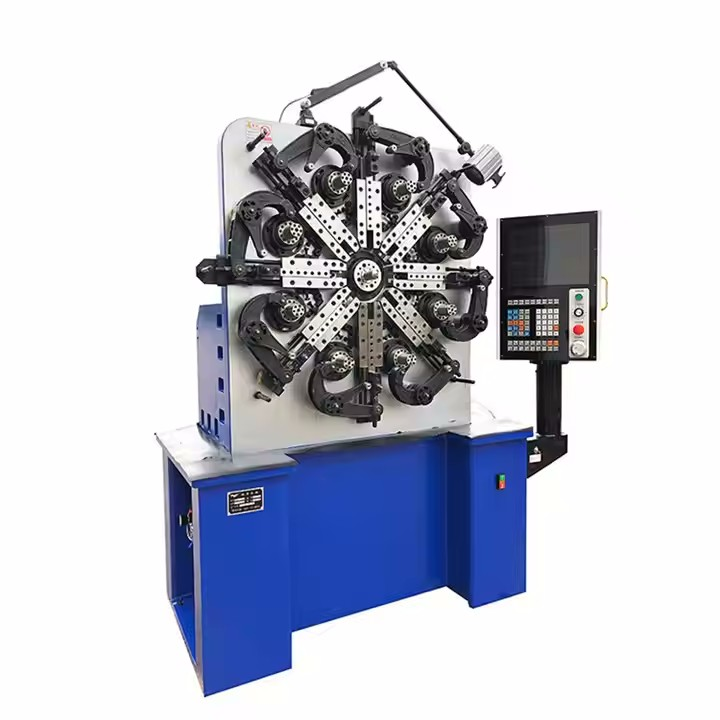
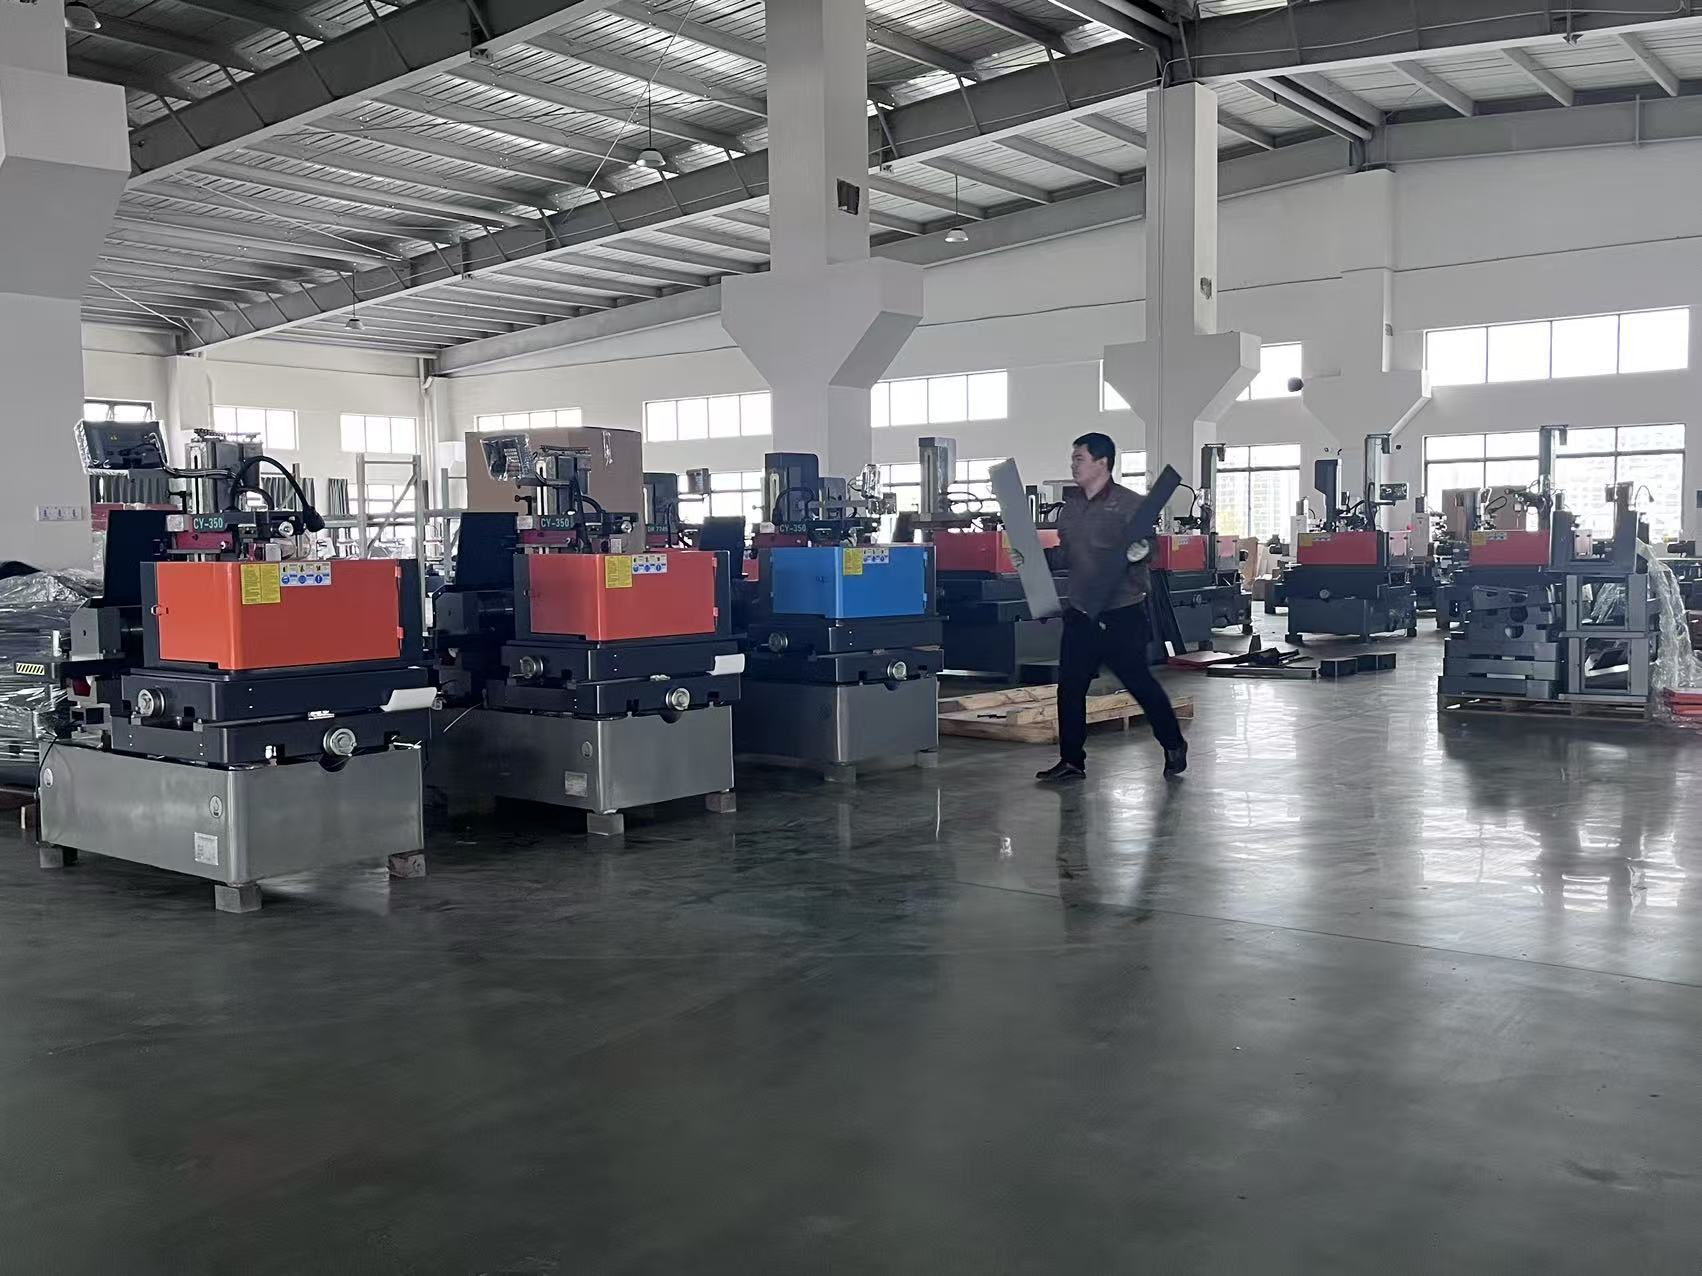
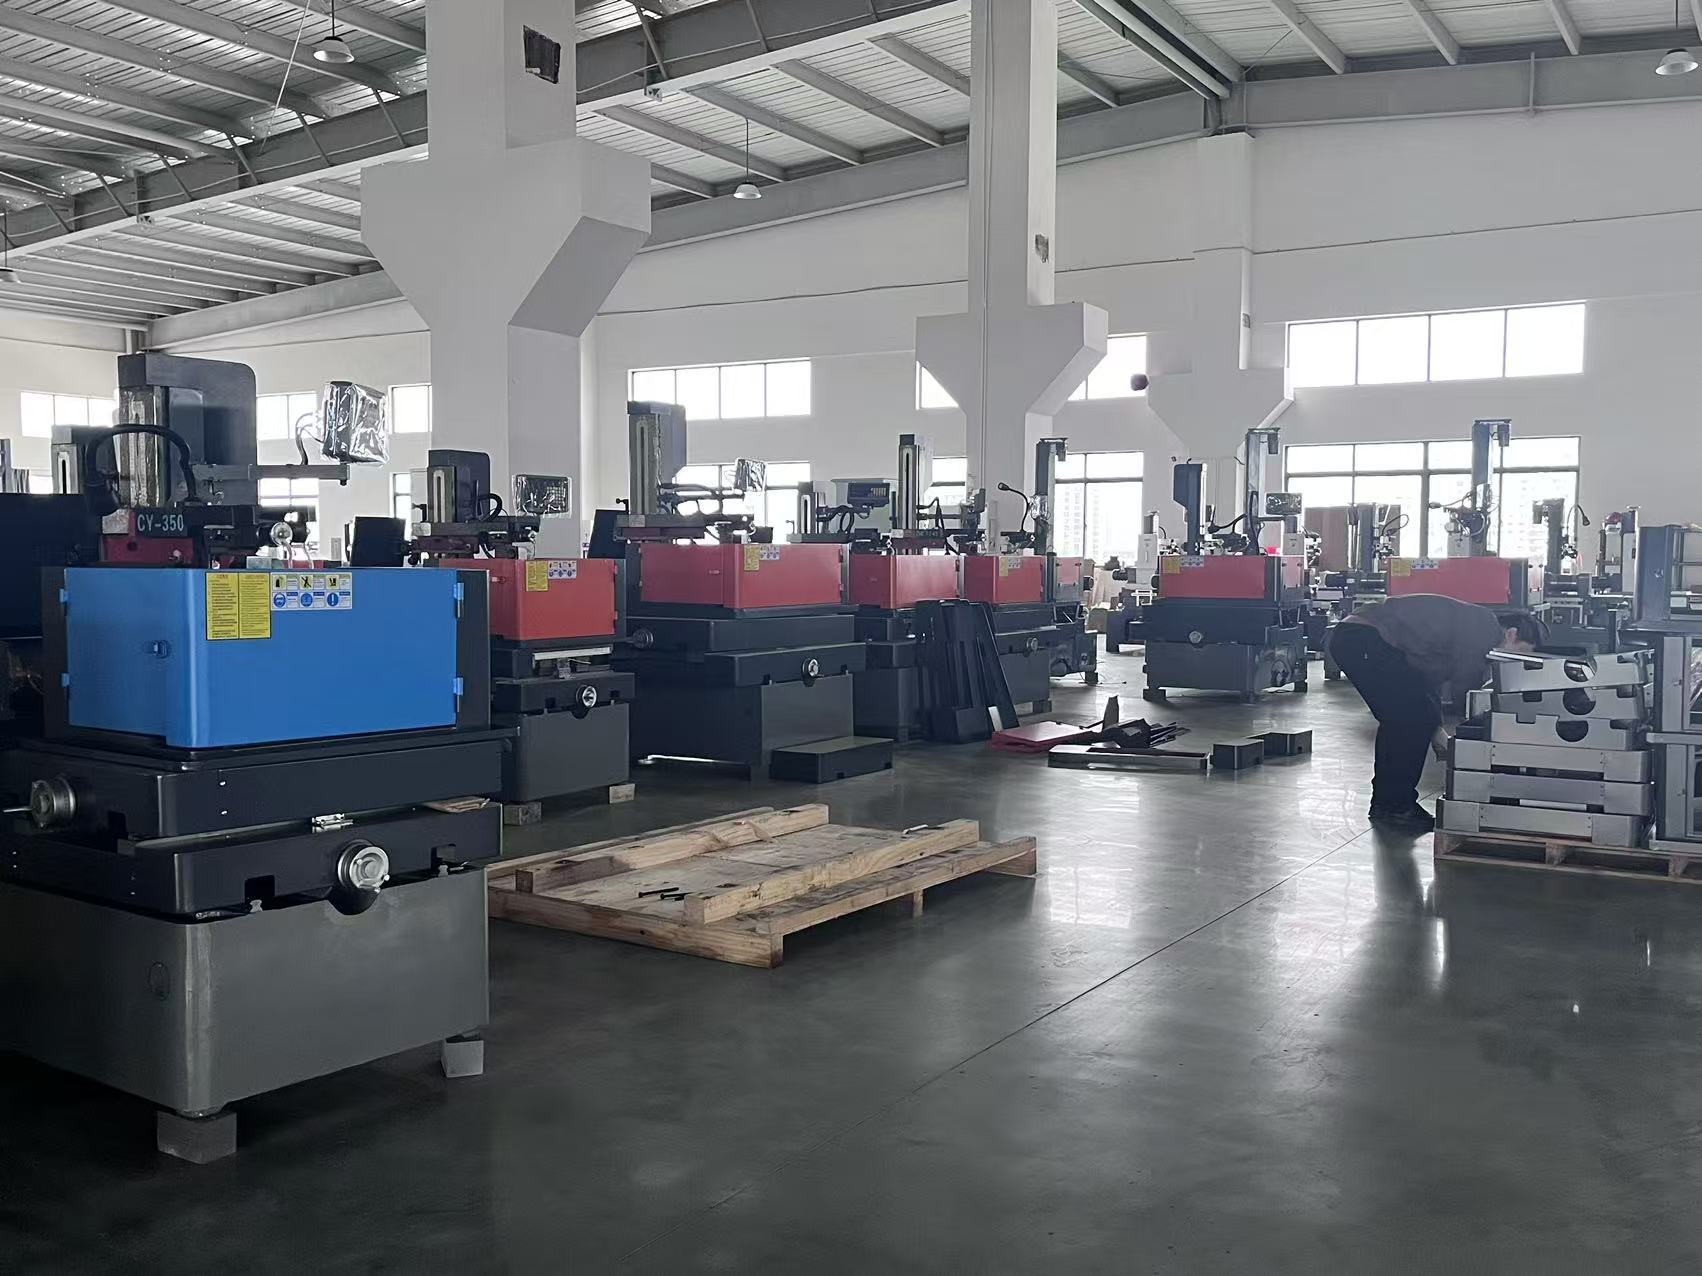
A Mitsubishi huzalvágó gép a pontossági gyártásban szabványnak számít, mert egyetlen platformon egyesíti a hőmérsékleti stabilitást, az intelligens vezérlést és a megbízható huzalkezelést. A Taizhou Chuang Yuan Machine Tool Co., Ltd. vállalat, amelyet 2003-ban alapítottak Taizhou városában, Jiangsu tartományban, ezekre az elvekre építette huzalvágó megoldásait, így a kutatás-fejlesztés, a gyártás és az értékesítés egységesen zajlik egy tető alatt. Gyártási folyamatunk a gépágy végeselemes analízisével kezdődik, amelyet nagy merevségű Meehanite vasból öntenek, majd hat hónapon át érlelik a belső feszültségek leengedése érdekében. A durva megmunkálást saját megmunkálóközpontjainkon végezzük, majd minden ágyat 0,01 mm síklasságra csiszolunk, és lézerinterferométerrel ellenőrizünk. A vezetőegységeket szubmikronos hézagosságra finomítjuk, az UV tengelyt, az U és V ferdeségi mechanizmusokat, valamint a huzalszállító rendszert 20 ± 1 °C-os hőmérsékleten szabályozott környezetben szereljük össze. Minden Mitsubishi huzalvágó gép szállítás előtt 72 órán át folyamatos próbavágást végez, és dokumentált pontossági jelentéseket készítünk a pozicionálásról, ismételhetőségről és a felületminőségről.
A gyártóüzemben a gépek kiválóan teljesítenek a szerszámkészítés területén, ahol keményített szerszámacélból, keményfémekből és réz elektródákból kell minimális ferdeségi hibával vágni. Egy tipikus szerszámkészítő üzem, amely 60 mm vastag SKD61 anyagot vág ±0,005 mm pontossággal, több ezer indítás során is stabil teljesítményt nyújt az automatikus vezetékfűzésnek köszönhetően, amely kevesebb mint 15 másodperc alatt fejeződik be. A légi- és űrhajóiparban a Mitsubishi vezetékvágó gép hőálló ötvözeteket – például Inconel-t és titániumot – dolgoz fel turbinakiegészítők gyártásához, és ±0,004 mm pontosságot tart fenn 400 mm utazási távolságon. Az orvostechnikai gyártók finomvezetékes konfigurációkat használnak 0,10 mm-ig a csontlemezek és sebészeti irányzók előállítására Ra 0,8 µm felületi érdességgel, amelyek további csiszolást nem igényelnek. Az autóipari szerszámgép-műhelyek többszörös vágási eljárást alkalmaznak a progresszív szerszámbeillesztők hosszú, egyenes, maradékmentes élei elérésére, ami dokumentált esetek szerint akár 27 százalékkal meghosszabbítja a szerszám élettartamát.
A minőségellenőrzés folyamatos. Minden gépet golyós mérőrúddal (ballbar) tesztelünk, lépés-hibakompenzációt alkalmazunk, és hitelesített mintadarabokon próbavágásokat végzünk. A raktárunkban található pótalkatrész-készlet a gyakori kopó alkatrészek 95 százalékát fedi le, és szolgáltatási csapatunk 24 órán belül válaszol nemzetközi lekérdezésekre, a kritikus alkatrészeket pedig 48 órán belül szállítjuk. Mérnökeink távoli diagnosztikai szolgáltatást nyújtanak biztonságos kapcsolaton keresztül, és több mint 20 országban kínálunk helyszíni üzembe helyezést és kezelőképzést. A képzés tartalmazza a vezeték kiválasztását, a folyadékellátás optimalizálását és a karbantartási rutinokat, amelyekkel az elhasználódó alkatrészek költségei előre jelezhetők maradnak – általában a gép üzemeltetési költségeinek 8–12 százaléka.
A globális piac jutalmazza azokat a gyártókat, akik ismételhetőséget tudnak bizonyítani. Egy német ügyfél 38 százalékkal csökkentette az elektródák megmunkálási idejét; egy vietnami hengerlő beszállító a selejtarányt 4,2 százalékról 0,9 százalékra csökkentette; egy török orvosi gyártóüzem az ellenőrzési visszautasítás arányát 0,4 százalékra csökkentette. Ezeket az eredményeket úgy érték el, hogy a gép paramétereit a felhasznált anyaghoz és a tételnagysághoz igazították, majd a berendezés teljes élettartama alatt támogatták az ügyfelet. A Taizhou Chuang Yuan Machine Tool Co., Ltd. több mint 20 exportáló országgal és 2003 óta épített hosszú távú partnerekkel rendelkezik, és továbbra is befektet a kutatásba, szerszámokba és szervizbe, hogy minden Mitsubishi vezetékes vágógép mérhető értéket, előrejelezhető darabköltséget és a szorosabb tűrések megadásához szükséges bizalmat nyújtson – így több szerződést nyerhetnek meg.